Gleitschleifen für 3D-gedruckte Teile: Entgraten und Polieren von Bauteilen aus der additiven Fertigung
Nachbearbeitung additiver Fertigungsverfahren • Entgraten, Glätten und Polieren • FDM-, SLA/DLP-, SLS- und Metall-AM-Teile
Der 3D-Druck erzeugt Teile, die der endgültigen Form nahekommen, aber fast nie die endgültige Oberflächenbeschaffenheit erreichen. Stützstrukturen, Schichtlinien, teilweise verschmolzenes Pulver und scharfe Kanten verhindern, dass aus einem frischen Druck ein verkaufsfähiges oder funktionsfähiges Bauteil wird.Massenabschluss— Vibrations-, Trommel- und Magnetpolieren mit den richtigen Medien — ist die wirtschaftlichste Methode, diese Lücke bei Serien von Teilen zu schließen, ohne dass jedes Teil von Hand bearbeitet werden muss.
Warum das wichtig ist.Manuelles Schleifen ist nicht skalierbar und erreicht innere Kanäle nur unzureichend. Die Massenbearbeitung behandelt jedes Teil identisch – einschließlich Bohrungen, Kanäle und Gitterstrukturen – und wandelt die Nachbearbeitung von einem Engpass in einen wiederholbaren Produktionsschritt um.
1. Warum 3D-gedruckte Teile nachbearbeitet werden müssen
Jedes additive Fertigungsverfahren hinterlässt seine eigene Oberflächenstruktur: FDM-Drucke zeigen Schichtgrate und Kontaktpunkte der Stützstrukturen; Harzdrucke (SLA/DLP) weisen Stützstrukturen und, bei unzureichender Aushärtung, klebrige Stellen auf; SLS-Teile haben nach dem Aushärten eine körnige, gesinterte Oberfläche; Metall-AM-Teile weisen raue Oberflächen im Herstellungsprozess sowie Spuren der Stützstrukturentfernung auf. Neben optischen Beeinträchtigungen beeinflussen diese Defekte Passgenauigkeit, Dauerfestigkeit, Reinheit für medizinische oder lebensmitteltechnische Anwendungen sowie die Haftung von Lack, Galvanisierung oder Beschichtung. Die Massenbearbeitung beseitigt all diese Mängel mechanisch in Chargen.
2. Herausforderungen beim Druckprozess
| AM-Prozess | Typische Oberflächenprobleme | Massenbearbeitungsverfahren |
| FDM (PLA, PETG, ABS) | Schichtgrate, Stütznarben, Fadenbildung | Vibrations- oder Trommelpolieren mit Walnussschalen-/Maiskolben- oder feinem Kunststoffgranulat; schonende Zyklen schützen die dünnen Wände |
| SLA / DLP-Harz | Stütznoppen, brüchige grüne Ränder, Stellen mit Farbwechsel von glänzend zu matt | Zuerst nachhärten, dann Vibrationsglättung mit feinem Kunststoffgranulat; feuchtes Compound hilft, Abplatzungen zu vermeiden. |
| SLS / MJF Nylon (PA12) | Körnige, gesinterte Haut, in Löchern eingeschlossenes Pulver | Vibrations- oder Trommelpolieren mit Keramik- oder Kunststoffkörpern zum Glätten und Versiegeln der Oberfläche; verbessert die Farbstoffaufnahme |
| Metall AM (SLM/DMLS) | Raue, unfertige Oberfläche, Spuren von Stützkonstruktionen, Spritzer | Zentrifugal- oder Vibrationsfinish mit keramischen Schleifkörpern; mehrstufiges Polieren mit Polierpasten zum Entgraten und anschließendem Feinschleifen |
3. Maschinenauswahl nach Teileart
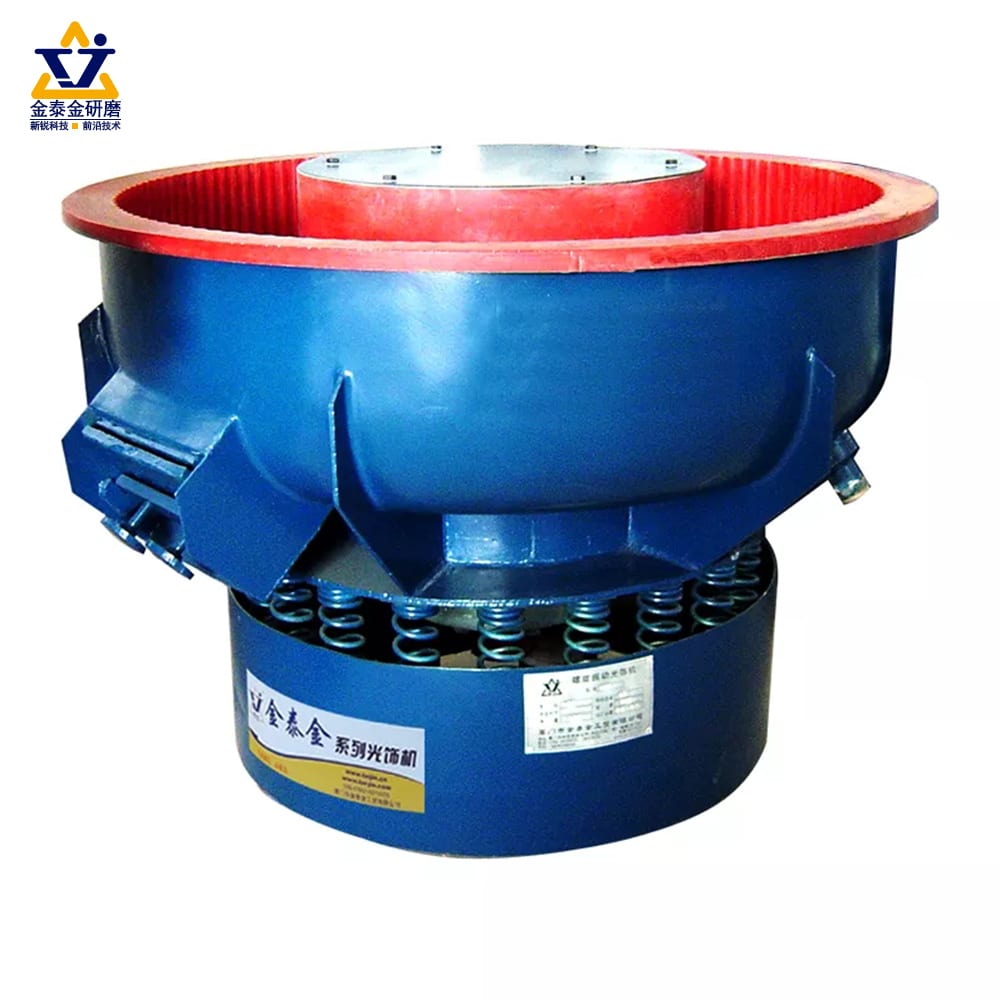
- Vibrationsschleifmaschinen:Die Standardgröße für Chargen kleiner bis mittelgroßer Druckteile. Schalen eignen sich für filigrane Geometrien; Wannen sind für längere oder größere Teile geeignet.
- Rotationstrommeln:Wirtschaftliches Glätten von robusten Kunststoffabzügen; trockene organische Medien dienen gleichzeitig als Trocknungs- und Glanzstufe.
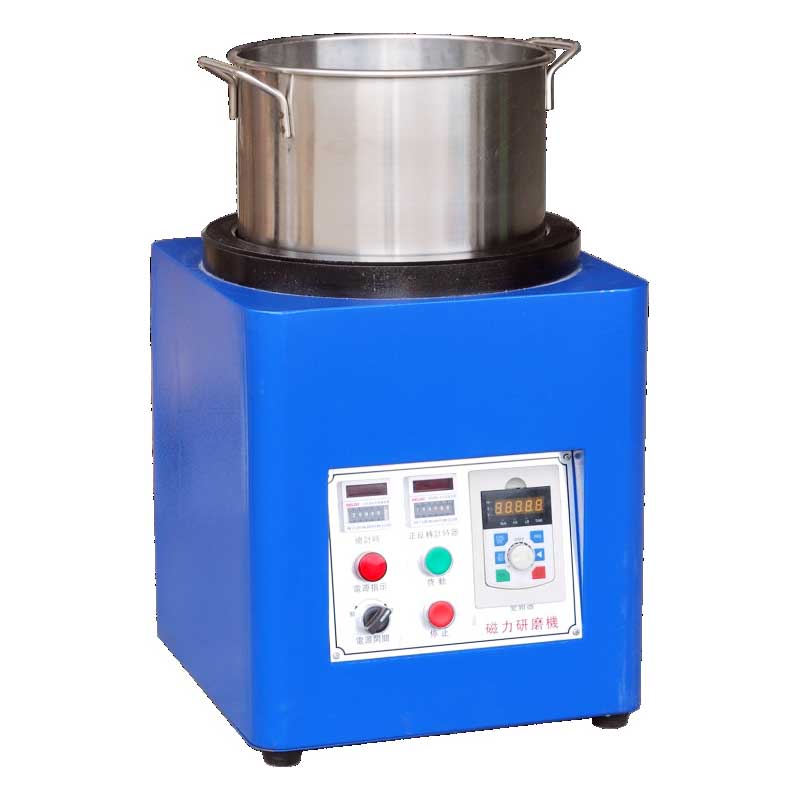
- Magnetische Oberflächenbearbeitungsmaschinen:Durch Magnetfelder angetriebene Nadelmedien erreichen tiefe Löcher, Gewinde und komplizierte Kanäle – ideal für winzige Metall-AM- oder Harzteile mit komplexen Innenstrukturen.
- Zentrifugalmaschinen:Wenn Zykluszeit oder Oberflächenspezifikationen hohe Anforderungen an Metallteile stellen; höchste Intensität pro Flächeneinheit.
4. Medien- und Wirkstoffpaarung
| Teilmaterial | Empfohlene Medien | Compound / Noten |
| PLA / PETG / ABS | Walnussschalen (24–36 Pfund), dann fein gemahlener Maiskolben für Glanz. | Trockenverfahren; zunächst kurze Zyklen – Thermoplaste können sich schnell abrunden |
| SLA / DLP-Harz | Feine, kunststoffgebundene Medien (Dreieck oder Tetraeder) | Nassvibrationsreinigung mit milder Polierpaste; vor dem Trommelpolieren vollständig nachhärten lassen. |
| SLS / MJF Nylon | Keramik- oder Kunststoffmedium, mittlere Größe | Durch Glätten wird das Färbeergebnis ebenfalls verbessert; zuerst das Puder aus den Löchern entfernen. |
| Metall-AM (Ti6Al4V, 316L, AlSi10Mg) | Präzisionskeramik (zuerst grobkörnig, dann feinkörnig) | Zweistufiges Verfahren: Entgraten/Verfeinern, dann Polieren; Dimensionsänderung überprüfen |
5. Schritt-für-Schritt-Arbeitsablauf
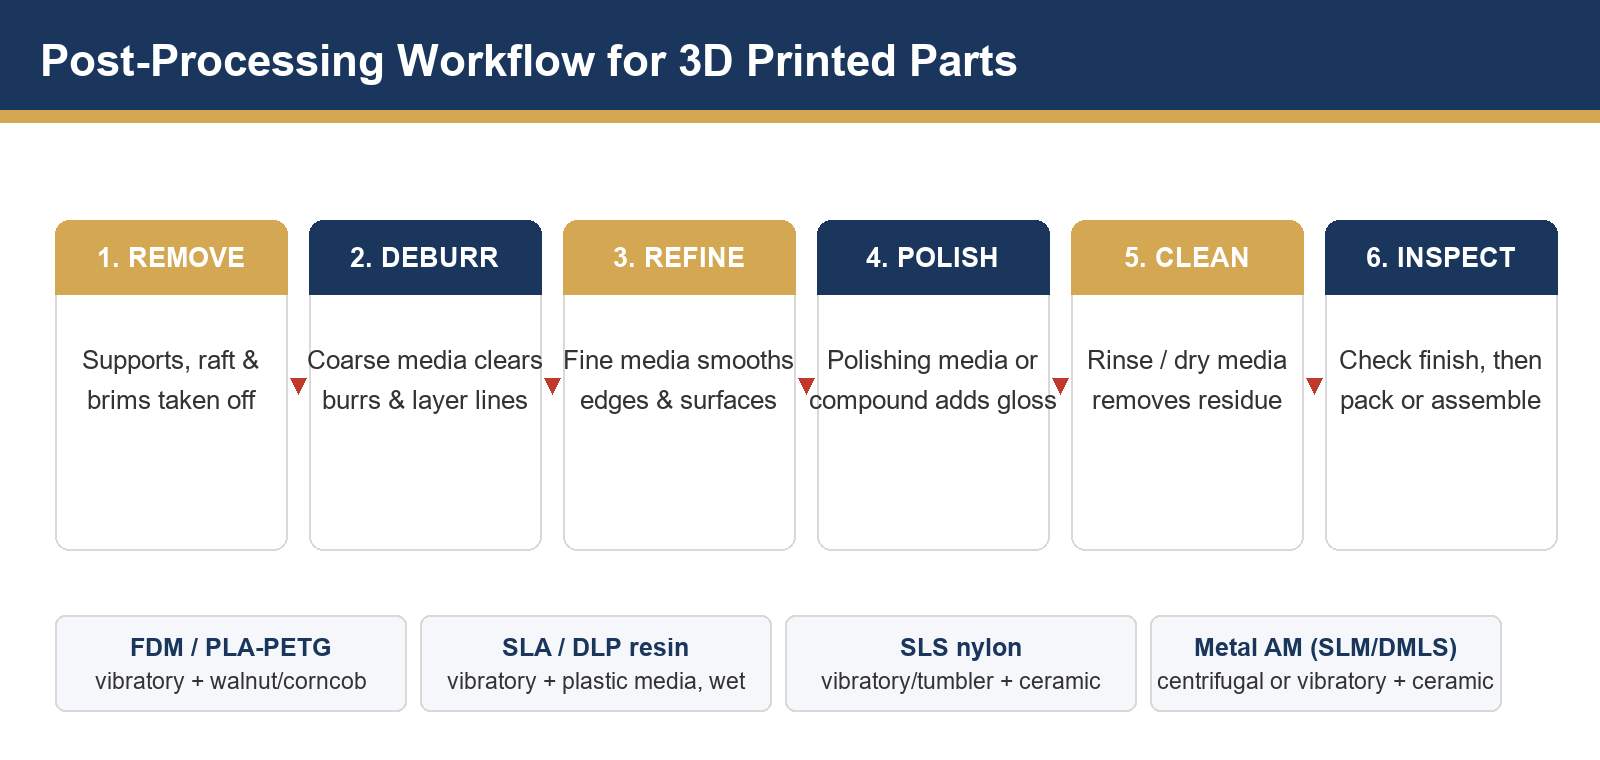
1. Stützen und Fundamentplatte entfernen.
Vor der Massenbearbeitung die Stützen durchtrennen oder abbrechen – dicke Stützreste lassen sich mit den Schleifmitteln nicht effizient entfernen.
2. Grobes Entgraten.
Führen Sie eine aggressive Medienphase durch, um Stütznarben, Grate und die schlimmsten Schichtlinien zu beseitigen.
3. Oberflächen verfeinern.
Eine feinere Medienstufe glättet Kanten und vereinheitlicht die Oberfläche für ein gleichmäßiges Endergebnis.
4. Polnisch (optional).
Bei kosmetischen Teilen sorgt ein Poliermittel- oder Polierpastenschritt für zusätzlichen Glanz – trockene Maiskolben für Kunststoffe, Porzellan- oder Stahlgranulat für Metalle.
5. Sauber und trocken.
Feuchte Rückstände der Polierpaste abspülen oder in einem trockenen Maiskolbentrommeltrommel trocknen, um Staub und Öle zu entfernen.
6. Prüfen und verpacken.
Vor dem Verpacken die Oberflächenbeschaffenheit und die kritischen Abmessungen mit dem Standard des Erstmusters vergleichen.
6. Häufige Mängel und deren Behebung
| Defekt | Wahrscheinliche Ursache | Fix |
| Teile verkleben oder Medien in Löchern verklemmt | Überdimensionierte Medien; überladene Schüssel | Verwenden Sie kleinere oder gemischte Mediengrößen; reduzieren Sie das Füllverhältnis – siehe unsereLeitfaden für Bauteil-auf-Bauteil-Beschädigungen |
| Kanten überrundet, Wände ausgedünnt | Zyklus zu lang oder Medien zu aggressiv | Zyklen verkürzen, Medienqualität reduzieren, Abmessungen bei jedem Versuch überprüfen |
| Stumpfe, matte Oberfläche nach dem Polieren | Unsaubere Medien; falsche Wirkstoffdosis | Nährmedium reinigen oder austauschen; Substanz sparsam und häufig dosieren. |
| Pulver, das in SLS-Kanälen eingeschlossen ist | Unzureichende Vorreinigung | Ausblasen/Ultraschallvorreinigung; für tiefe Kanäle magnetische Nadelmedien verwenden |
7. Feine Details beim Lackieren schützen
Derselbe Kontakt, der eine Oberfläche glättet, kann auch dünne Wände, feine Gewinde und scharfe Kanten beschädigen. Verwenden Sie ein großzügiges Verhältnis von Schleifmittel zu Werkstück, vermeiden Sie die Verwendung von gemischten harten und weichen Schleifmitteln, sofern nicht anders gewünscht, und führen Sie stets eine Maßprüfung an einer markierten Probe durch. Informationen zu Verbrauchsmaterialien finden Sie in unserem Shop.Trockene PoliermedienUndKeramikmedienBereiche.
Sie möchten Ihre 3D-Druck-Nachbearbeitung skalieren?
Senden Sie uns Ihre Druckmuster und die gewünschten Oberflächenspezifikationen. Unser Team führt Veredelungsversuche durch und empfiehlt Ihnen anschließend die passende Maschine, die richtigen Medien und den optimalen Zyklus.
Kontaktieren Sie unser Finishing-TeamOffizielle Website:www.surface-polish.com | Support-E-Mail:info@surface-polish.com
 +86-592-2381506


 IPv6-Netzwerk unterstützt