


125-Ra-Oberflächengüte-Leitfaden: Standard-Bearbeitungsglätte durch Vibrationsgleitschleifen erreichen
Eine 125-Ra-Oberflächengüte (`ISO N7`) ist das Arbeitspferd der modernen industriellen Fertigung – glatt genug für Dichtflansche, Halterungs-Passflächen sowie gleichmäßige Pulver- oder Galvanikhaftung und dennoch wirtschaftlich in der Großserienfertigung einzuhalten. Im Gegensatz zu Spiegelglanzvorgaben, die drei aufeinanderfolgende Stufen erfordern, lässt sich die Standard-Bearbeitungsglätte `N7` oft zuverlässig in einem einzigen, gut abgestimmten Vibrations-Entgrat- und Einebnungszyklus erreichen. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) greift auf `200,000+` verifizierte Gleitschleifversuche zurück, um Betrieben zu helfen, `N7`-Ziele sauber ohne Überbearbeitung oder Verrundung kritischer Bauteilmerkmale zu treffen.
Was `125` Mikrozoll (`ISO N7`) in der industriellen Fertigung bedeutet
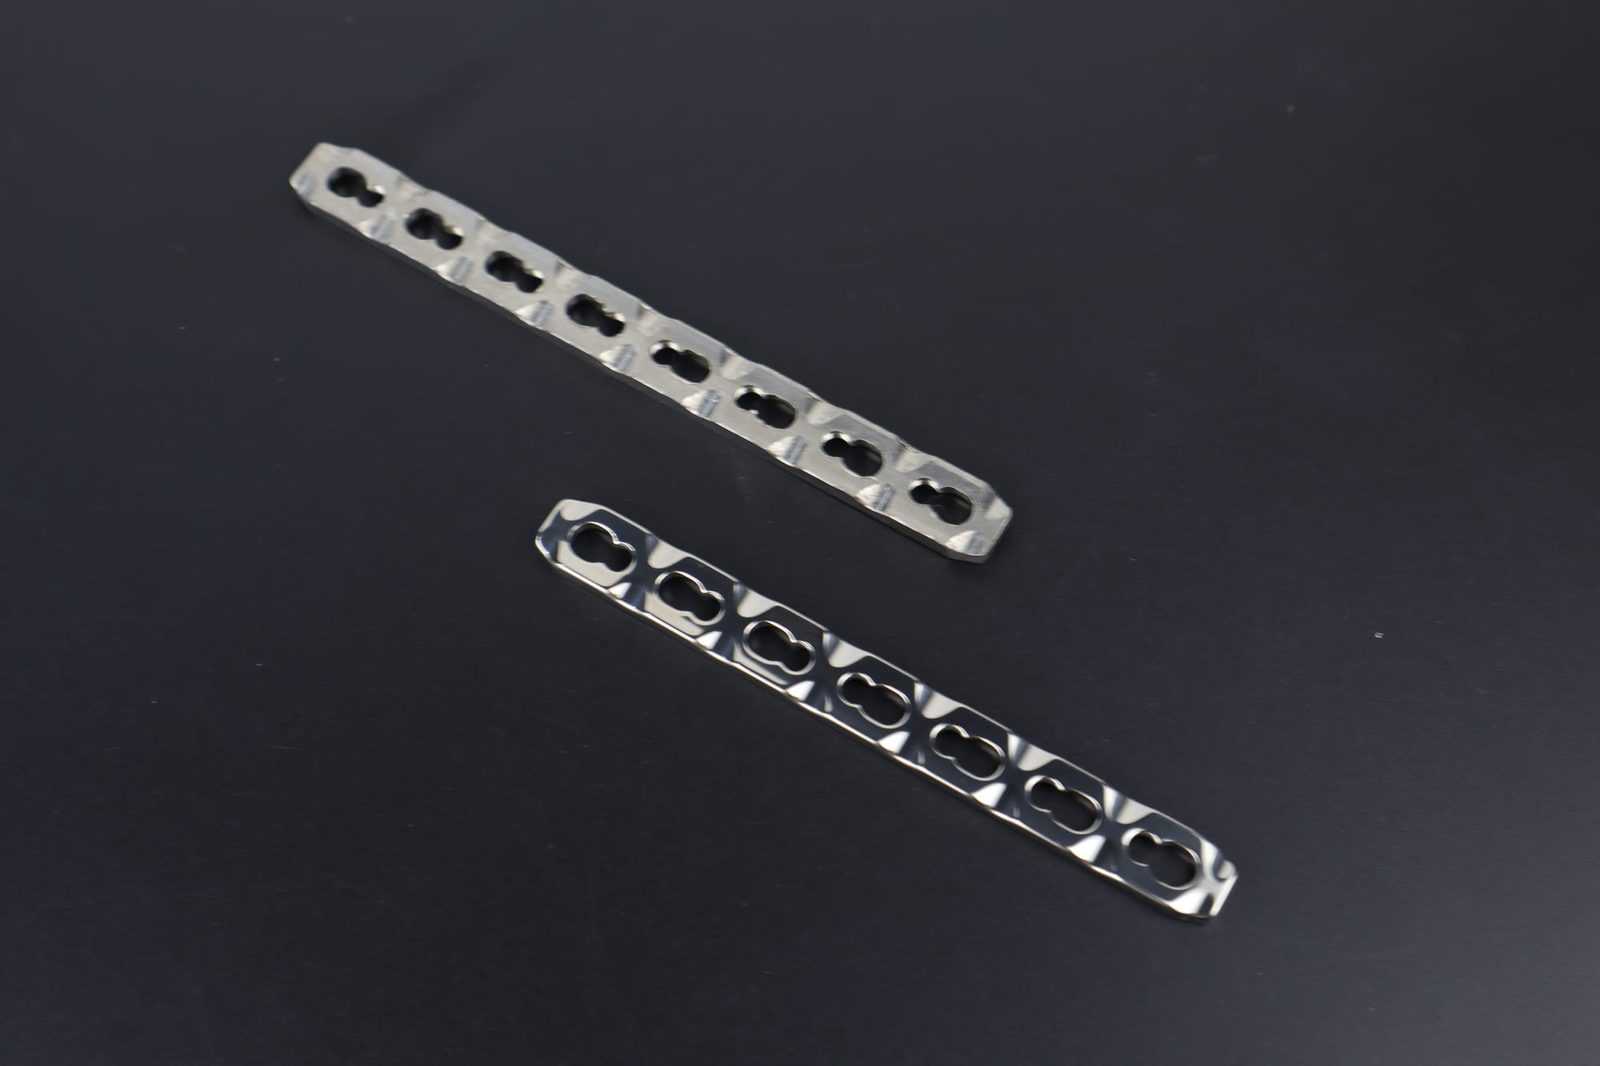
Das Verständnis dafür, warum Konstrukteure `N7` auf Strukturhalterungen, Hydraulikblöcken und Industriegehäusen vorgeben, bewahrt Gleitschleifbetriebe davor, Zykluszeit für unnötigen Spiegelglanz zu verschwenden. Diese Klasse steht für eine klare, nicht reflektierende seidenmatte Textur, die durch mittelfeines Fräsen, Drehen oder kontrolliertes Gleitschleifen entsteht. Wird sie durch Vibrationsgleitschleifen statt allein durch gerichtete Zerspanung erzielt, bietet sie eine isotrope Oberflächengleichmäßigkeit, die scharfe Vorschubriefen als Kerbspannungsquellen beseitigt.
Optisches Erscheinungsbild vs. taktile Gleichmäßigkeit bei `N7`
Eine ordnungsgemäß bearbeitete `N7`-Oberfläche fühlt sich beim sauberen Fingernageltest glatt an und zeigt feine, gleichmäßige ungerichtete Mikrofacetten statt tiefer paralleler Drehrillen. Gerichtete CNC-Fräsbögen bestehen oft nominelle Tastschnittprüfungen, reißen aber dennoch O-Ringe an oder zeichnen sich durch dünne Eloxalschichten ab. Vibrations-Einebnung ersetzt diese gerichteten Kämme durch einen gleichmäßigen isotropen Seidenmattglanz auf jeder Fläche und in jeder Innenecke.
Warum Angaben der Klasse `125` Struktur- & Fluidtechnik-Zeichnungen dominieren
Strukturknotenbleche in der Luftfahrt, Getriebeabdeckungen im Automobilbau, Pneumatikventilgehäuse und Industriepumpengehäuse tragen häufig allgemeine Blocktoleranzen der Klasse `N7`, da engere Oberflächengüten die CNC-Vorschubkosten sprunghaft ansteigen lassen. Gleitschleifen ermöglicht es Zerspanungsbetrieben, vorgelagert schnellere Schrupp- bis Mittelschlicht-CNC-Vorschübe zu fahren und sich auf die Chargenbearbeitung in der Vibrationsgleitschleifmaschine zu verlassen, um das gesamte Bauteil sauber in die Toleranz zu bringen und gleichzeitig jede Querbohrung zu entgraten.
Einhaltung von Maßkanten beim Einebnen von Bearbeitungsspuren
Viele Ingenieure befürchten, dass das Gleitschleifen grober CNC-Teile auf `N7` Lagerfasen oder Bezugskanten auswäscht. Die Kombination der richtigen Schleifkörperdichte mit einer kontrollierten Zykluszeit bricht scharfe Drahtgrate sauber ab und trägt auf breiten zerspanten Planflächen nur vernachlässigbar wenig Material ab. Der Abgleich von Zielen aus der Oberflächengüte-Umrechnungstabelle mit den Rohling-Toleranzen hält Maßvorgaben vollständig sicher.
| Ausgangszustand des Bauteils | Legierungsfamilie | Primär zu entfernender Fehler | Empfohlene SurfacePolish-Schleifkörper | Compound- & Prozesshinweis | Angestrebtes Austragsergebnis |
|---|---|---|---|---|---|
| Mittlere CNC-gefräste Planflächen | Kohlenstoffstahl / `304`-Edelstahl | Schaftfräser-Zeilensprünge & Austrittsgrate | Mittelstark schleifende Dreieck-`Keramikschleifkörper` | `LC10` + Durchlaufwasser | Gleichmäßiges isotropes `N7`-Matt |
| Gestanzte Blechhalterungen | Baustahl / verzinkt | Scherkanten-Einzug & Stanzgrate | Stark oder mittelstark schleifende `Keramikschleifkörper` | `LC10` + `35A`/`70A`-Trocknung + Inhibitor | Sauber verrundete Kanten, `N7`-Fläche |
| Lasergeschnittene Stahlplatten | Kohlenstoff- / legierter Stahl | Harte wärmebeeinflusste Oxidschlacke | Stark schleifende `Keramikschleifkörper` + `MC8` | `MC8`-Säurebeize, dann `LC10`-Spülung | Oxidfreies Matt bereit zum Lackieren |
| CNC-bearbeitete Strangpressprofile | `6061`-Aluminium / Messing | Vorschubriefen & empfindliche Gewindegrate | Kunstharz-Kegel-`Kunststoffschleifkörper` | `HM3` neutrales Aufhellen + Spülen | Glattes `N7` ohne Keramik-Dellen |
| Druckgegossene Industriegehäuse | `Zamak`-Zink / Aluminiumguss | Trennnahtgrat & Formzunder | Kunstharz-Pyramiden-`Kunststoffschleifkörper` | Sanfte Umwälzung mit `HM3` oder `JTJ50` | Gleichmäßige `N7`-Fläche vor dem Beschichten |
Auswahl von Keramik- vs. Kunststoffschleifkörpern für `N7`-Konformität
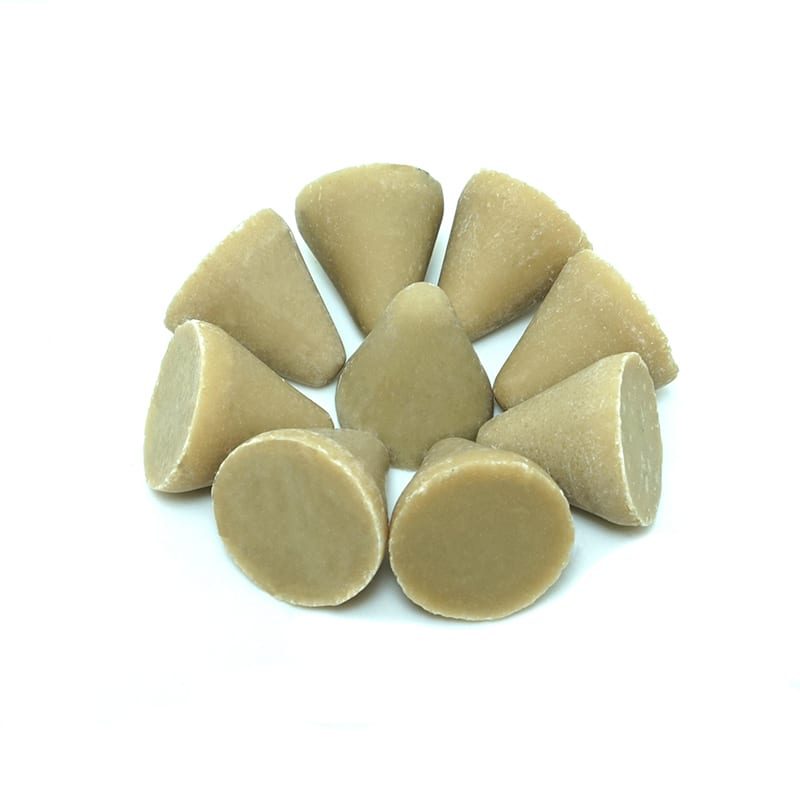
Die Entscheidung zwischen Keramikschleifkörpern und Kunstharz-Kunststoffschleifkörpern hängt direkt von der Legierungshärte und der Ausprägung der Ausgangsbearbeitungsspuren ab. Keramiksteine schneiden aggressiv auf Stahl, Gusseisen und Titan, während leichtere Kunstharzkegel weiches Aluminium, Messing und Zink vor Hämmerkratern schützen.
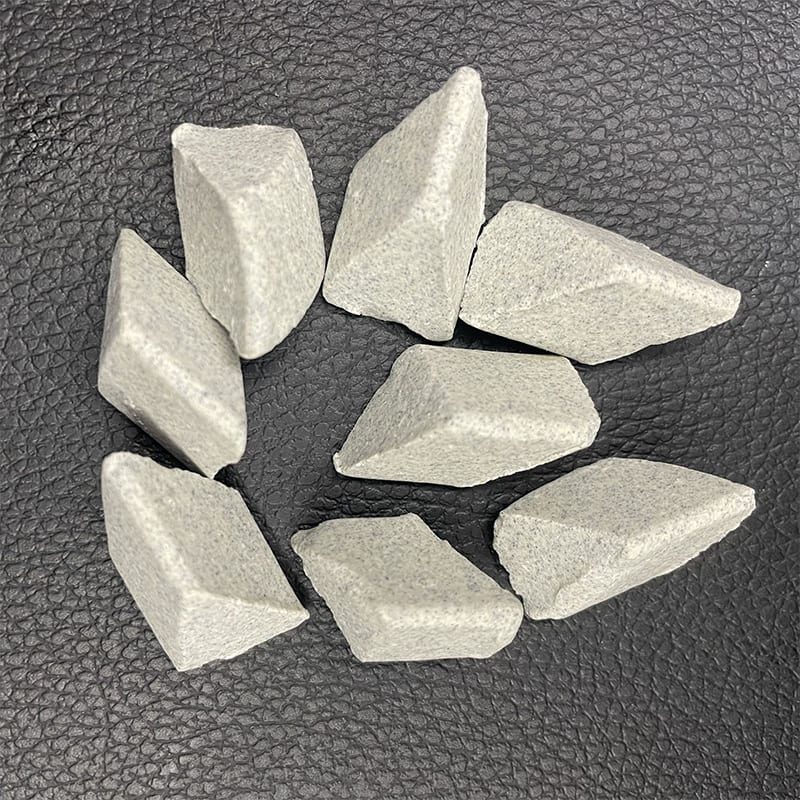
Mittelstark schleifende Keramikschleifkörper für Stahl, Edelstahl & Gusseisen
Harte Eisenlegierungen widerstehen weichen Kunstharzschleifmitteln, weshalb dichte Aluminiumoxid-`Keramikschleifkörper` für eine wirtschaftliche `N7`-Einebnung unerlässlich sind. Wählen Sie mittelstark schleifende Dreieck- oder Schrägzylinderformen, die sorgfältig gemäß unseren Regeln für verklemmungsfreie Schleifkörperdimensionierung ausgelegt sind, sodass die Schleifkörper Schlitze und Gewindebohrungen reibungslos überbrücken, ohne sich festzusetzen. Halten Sie eine regelmäßige Schleifkörpersiebung und -nachfüllung aufrecht, um aktive Schneidflächen über jede Schicht hinweg scharf zu halten.
Kunstharz-Kunststoffkegel für Bauteile aus Aluminium, Messing & `Zamak`
Der Einsatz schwerer Keramiksteine auf `6061`-Aluminium- oder Messinghalterungen tauscht CNC-Bearbeitungsspuren schnell gegen Orangenhaut-Hämmerdellen ein, die schlechter aussehen als die Rohbearbeitung. Kunstharzgebundene `Kunststoffschleifkörper` wiegen etwa halb so viel wie Keramik und dämpfen Stöße sanft ab, sodass Fräsriefen ohne Kantenstauchung zu einem sauberen `N7`-Seidenmattglanz abgetragen werden. Ein kurzer abschließender Glättungsdurchgang mit `JTJ50` verfeinert die optische Gleichmäßigkeit vor dem Eloxieren oder Chromatieren noch weiter.
Warum trockenes `Maisgranulat` & `Walnussschalengranulat` (`8#-80#`) keine `N7`-Spuren einebnen können
Trockene organische Betten aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) eignen sich hervorragend zur Feuchtigkeitsaufnahme und zum leichten Glanzpolieren auf bereits glatten Teilen, ihnen fehlt jedoch die Schleifmasse, um Metallspitzen auf `N7` herunterzuschneiden. Der Versuch, grobe CNC-Vorschublinien in trockenem Walnussschalengranulat zu beheben, verschwendet Stunden und lässt rohe Riefen intakt. Reservieren Sie trockene organische Betten strikt für abschließende Glanzauffrischungen nach der nassen Keramik- oder Kunststoffeinenbnung und der beheizten `35A`/`70A`-Trocknung.
Maschinenauswahl, Compound-Dosierung & Wassersteuerung für `N7`-Chargen
Sobald die Schleifkörperauswahl zu Ihrer Legierung passt, bestimmen stabile Maschinenenergie und chemische Sauberkeit die Reproduzierbarkeit von Charge zu Charge. Schmutziges Umlaufwasser oder unterversorgte Compound-Pumpen verglasen Schleifsteine und stoppen die `N7`-Reduzierung mitten in der Schicht. Eine disziplinierte Dosierung macht die `N7`-Bearbeitung zu einem unbeaufsichtigten, planbaren Linienprozess.
`ZL`- & `ZXL`-Vibrationsbehälter vs. `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen
Runde `ZL`-Vibrationsbehälter und gerade `ZXL`-Langtrog-Vibratoren bewältigen den Großteil der `N7`-Serienteile dank integrierter Separierdecks und sanfter Abrollzirkulation sauber. Wenn tiefe Schruppmarken auf harten legierten Stählen oder kompakten Sinterteilen einen schnelleren Materialabtrag erfordern, vervielfachen `LLB50`- und `LLF120`-Fliehkraft-Gleitschleifmaschinen den Schleifdruck drastisch, um Zykluszeiten zu verkürzen. Empfindliche dünnwandige Ringe oder lange Präzisionswellen laufen zudem geschmeidig in gedämpften Trommeln der Trommelpoliermaschine ohne Kollisionsmacken.
Kalibrierung von `LC10`, `MC8`, `HM3` & `JTJ50` mit Schlauchpumpen
Chemische Schmierung hält Schleifkörperporen offen und spült Metallabrieb aus der Schneidzone. Kombinieren Sie das Stahlentgraten mit `LC10`, das Entfernen von schwerem Schmiede- oder Laserzunder mit `MC8`, das Aufhellen von Buntmetallen mit `HM3` und das Feinglätten mit `JTJ50`. Die Automatisierung der Zufuhrmengen über eine Schlauchpumpen-Compounddosierung hält die chemische Konzentration über lange Laufzeiten hinweg konstant und schließt schaumbedämpfte Überdosierung oder Verglasung durch Unterdosierung aus.
Durchlaufwasser-Steuerung & vorgeschaltete Ultraschallentfettung
Kühlschmierstoffe aus der Fertigung und Stanzöle belegen poröse `Keramikschleifkörper` und blockieren die Benetzung durch `LC10` in den entscheidenden ersten Minuten des Gleitschleifens. Das Vorwaschen öliger Rohlinge in einem Ultraschallreiniger entfernt verstecktes Fett aus Gewindebohrungen, sodass der abrasive Abtrag sauber auf blankem Metall startet. Die Kombination sauberer Rohlinge mit gleichmäßigem Durchlaufspülen und enthärtetem Wasser gemäß unserem Leitfaden zur Wasserhärte beim Gleitschleifen hält `N7`-Oberflächen klar und fleckenfrei.
Trocknung nach dem Gleitschleifen, Korrosionsschutz & Messtechnik-Verifizierung
Das Entnehmen von Teilen aus einem nassen `N7`-Vibrationszyklus ohne ordnungsgemäße Trocknung und Prüfung lädt zu Flugrost, Wasserflecken und inkonsistenten Tastschnittwerten ein. Eine saubere Nachbehandlung schützt die Oberflächenqualität bis hin zu Lackierkabinen, Galvanikgestellen und Montageplätzen.
Beheizte `35A`/`70A`-Zentrifugaltrocknung & Korrosionsschutz
Bauteile aus Kohlenstoffstahl, Gusseisen und Sintermetall setzen schnell Flugrost an, wenn sie nach dem nassen `LC10`-Entgraten feucht in offenen Werkstattkörben liegen bleiben. Überführen Sie frisch gespülte Teile sofort in einen beheizten `35A`- oder `70A`-Zentrifugaltrockner, um Feuchtigkeit ohne Wasserränder sauber aus Sacklochgewinden und Senkungen zu schleudern. Wenn feuchte Zwischenlagerung eine längere Haltbarkeit in der Halle vor dem Beschichten erfordert, befolgen Sie konsequent unsere Dosierschritte für Korrosionsschutz nach dem Nassgleitschleifen.
Prüfung von `Ra` und `Rz` an `N7`-Produktionslosen
Da `N7` eine moderate Oberflächentextur zulässt, bestehen tragbare Tastschnittgeräte gelegentlich `Ra`-Mittelwerte, während tiefe vereinzelte Fräskratzer mit bloßem Auge sichtbar bleiben. Kombinieren Sie Standard-`Ra`-Tastschnittmessungen mit stichprobenartigen `Rz`-Prüfungen gemäß unserem Leitfaden zur Oberflächenrauheitsmessung, damit unvollständige Einebnung oder verschleppte Schleifkratzer niemals in Kundenlieferungen gelangen. Das Aushängen versiegelter Referenzmuster neben jeder Maschine ermöglicht es Bedienern, die Textur zwischen formellen Tastschnittprüfungen visuell zu vergleichen.
Verhinderung von Teile-auf-Teile-Schlägen & Schleifkörperverglasung
Schwere zerspante Blöcke oder scharfkantige Stanzhalterungen schlagen gegen benachbarte Teile, sobald das Schleifkörper-zu-Teile-Volumenverhältnis zu niedrig abfällt, und hinterlassen halbmondförmige Macken, die `Rz` über `N7`-Grenzen treiben. Halten Sie eine großzügige Schleifkörperfüllhöhe ein, prüfen Sie Behälterrippen anhand unseres Leitfadens zum Austausch von Polyurethan-Behälterauskleidungen und reinigen Sie verglaste Steinladungen umgehend gemäß unserem Protokoll gegen Verglasung von Keramikschleifkörpern.
Legierungsspezifische `N7`-Gleitschleifrezepte für Stahl, Aluminium, Messing & Zink
Das konstante Einhalten einer `N7`-Oberflächengüte in Mischmetall-Lohnbetrieben erfordert die Anpassung von Schleifkörpergewicht, Compound-pH-Wert und Zyklusenergie an jedes Substrat. Die Anwendung eines schweren Kohlenstoffstahl-Rezepts auf weiches `6061`-Aluminium oder `Zamak`-Zinkdruckguss erzeugt innerhalb von Minuten Orangenhaut-Dellen und dunklen Oberflächenbelag. Die Abstimmung der Parameter nach Legierung schützt die Oberflächenmetallurgie und die optische Gleichmäßigkeit.
Halterungen aus Kohlenstoffstahl, legiertem Stahl & `304`-Edelstahl
Harte Eisenteile setzen auf scharfe Aluminiumoxid-Dreieck- oder Schrägzylinder-`Keramikschleifkörper` mit `LC10`-Dosierung, um Laserschlacke zu brechen und CNC-Fräsriefen auf `N7` einzuebnen. Geschmiedete oder wärmebehandelte Halterungen mit starkem schwarzem Zunder profitieren von einem einleitenden `MC8`-Säureentzunderungsdurchgang vor dem Wechsel in eine saubere `LC10`-Spülung und eine beheizte `35A`/`70A`-Zentrifugaltrocknung mit Korrosionsschutz.
`6061`/`7075`-Aluminium-Strangpressprofile & zerspante Gehäuse
Weiche Aluminiumlegierungen verformen sich unter schweren Keramiksteinen schnell und tauschen Fräsriefen gegen Hämmerkrater ein. Wechseln Sie direkt zu dämpfenden Kunstharz-Kegel- oder Pyramiden-`Kunststoffschleifkörpern` in Kombination mit neutralem Aufheller-Compound `HM3`, sodass scharfe Bearbeitungsgrate sauber abgeschert werden, während ebene Bezugsflächen einen hellen, gleichmäßigen `N7`-Satin-Haftgrund bereit für Natur- oder Schwarzeloxal erreichen.
Messing, Kupfer & `Zamak`-Druckguss
Nichteisen-Messingarmaturen und `Zamak`-Zinkdruckgussteile laufen in zu alkalischen oder stehenden Kreislaufbädern schnell an. Kombinieren Sie `HM3` oder `JTJ50` mit feinen `Kunststoffschleifkörpern` in einem `ZL`-Behälter mit stetigem Durchlauf, um Trennnahtgrate und Angussmarken sauber auf `N7` einzuebnen, ohne Entzinkung oder poröse Lochfraßfreilegung zu riskieren.
Gesinterte Pulvermetallurgie & additiv gefertigte Bauteile
Poröse Sintereisenzahnräder und `DMLS`-gedruckte Titanhalterungen schließen flüssige Seife in oberflächenverbundenen Poren ein, wenn Compoundkonzentrationen zu hoch laufen. Verwenden Sie kleine verklemmungsfreie Schleifkörperdimensionierung-Keramik- oder Kunststoffkegel mit kontrollierter `LC10`-Durchlaufspülung, gefolgt von einer verlängerten `35A`/`70A`-Zentrifugaltrocknung, damit Restfeuchtigkeit nach dem Verpacken keinen Rost ausblutet.
Kostenvergleich von `N7`-Gleitschleifen gegen manuelles Schleifen & Feindrehen
Viele Fertigungsingenieure greifen standardmäßig zu langsamen Schlichtdurchgängen auf CNC-Drehmaschinen oder manuellen Schleifbändern, um `N7`-Zeichnungsangaben zu erfüllen, ohne zu wissen, wie drastisch das Chargen-Gleitschleifen die Stückkosten senkt. Die Verlagerung der Oberflächeneinebnung weg von der Spindelzeit hin zu unbeaufsichtigten Vibrations- oder Fliehkraftzellen erschließt höhere Werkzeugmaschinen-Kapazitäten im gesamten Werk.
Rückgewinnung von CNC-Spindelstunden durch schnellere vorgelagerte Vorschübe
Anstatt feine Schlichtdurchgänge mit geringem Vorschub auf teuren `5`-Achs-Fräsmaschinen zu fahren, nur um `N7`-Ebenheit zu halten, können Betriebe schnellere Schrupp-Zeilensprünge programmieren und Vibrations- oder Fliehkraftzyklen in `ZL`, `ZXL` oder `LLB50` die Bearbeitungsriefen über Hunderte Teile gleichzeitig glätten lassen. Kürzere CNC-Zykluszeiten steigern die Spindelauslastung oft erheblich, ohne die endgültige Oberflächenkonformität zu beeinträchtigen.
Abschaffung von manuellem Bandschleifen & Bedienerstreuung
Handgeführte Schleifbänder und Fächerscheiben erzeugen gerichtete Kratzschlieren, inkonsistente Kantenradien und hohe ergonomische Arbeitskosten, die von Bediener zu Bediener stark schwanken. Vibrations-`Keramikschleifkörper` und `Kunststoffschleifkörper` bearbeiten jede zugängliche Kontur, Tasche und Querbohrung gleichmäßig in einer automatisierten Charge und verwandeln schwankende Handarbeit in reproduzierbare Prozesskontrolle.
Senkung nachgelagerter Ausschussraten beim Lackieren, Pulvern & Galvanisieren
Nicht entgratete Kanten und gerichtete Bearbeitungsrillen führen dazu, dass sich dünne Pulverbeschichtungen von scharfen Ecken zurückziehen und Galvanikbäder über öligem Zunder Blasen werfen. Die Lieferung sauberer, spannungsarmer isotroper `N7`-Teile direkt aus beheizten `35A`/`70A`-Trocknern senkt nachgelagerten Beschichtungsausschuss und Reklamationen drastisch.
Standardisierung von `N7`-Einrichtkarten & Mehrschicht-Audits in der Fertigung
Die Überführung eines validierten `N7`-Versuchs in eine zuverlässige Ganzjahresproduktion hängt von klarer Bedienerdokumentation und proaktiver Schleifkörperwartung ab. Das Festlegen von Wareneingangsprüfung, Schleifkörpersiebung und Pumpenkalibrierung sorgt dafür, dass Tag- und Nachtschichten identische Ergebnisse liefern.
Aushang laminierter `N7`-Rezeptkarten neben jeder Maschine
Hängen Sie wetterfeste Einrichtblätter an jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Station aus, auf denen Rohling-Legierung, exakte Schleifkörpersorte, Reglereinstellung der `Schlauchpumpen-Compounddosierung`, Durchlaufwasserrate, Zyklusdauer sowie `Ra`/`Rz`-Freigabegrenzen angegeben sind.
Planung wöchentlicher Schleifkörpersiebungen & Auskleidungsprüfungen
Abgenutzte Schleifkörperkeile verklemmen sich in Bauteilschlitzen und bremsen die Massenumwälzung, während gerissene Polyurethan-Behälterrippen Schleifsplitter einfangen. Setzen Sie wöchentliche Audits für Schleifkörpersiebung und -nachfüllung zusammen mit Kontrollen der Auskleidungsrippen durch, damit die Abtragsleistung über jedes Los hinweg konstant bleibt.
Prüfung von Erstmuster-Tastschnittdiagrammen & optischen Referenzmustern
Prüfen Sie den ersten Korb jedes neuen Zerspanungsloses mittels mehrachsiger Tastschnittmessungen und direktem Vergleich mit versiegelten physischen `N7`-Referenzmustern. Eine frühzeitige Erkennung deckt stumpfe vorgelagerte CNC-Werkzeuge oder Dosierdrift auf, bevor eine ganze Schicht aus der Toleranz läuft.
Trennung von Eisen- & Nichteisen-Kästen zur Vermeidung von Kreuzkontamination
Mischen Sie niemals Lose aus Kohlenstoffstahl mit Aluminium oder Edelstahl in denselben Transportkörben oder ungespülten Keramikbehältern, da eingebetteter Eisenabrieb nachgelagert zu galvanischer Rostfleckenbildung auf Aluminium- und Edelstahlteilen führt.
Kontrolle der Wasserhärte & Vermeidung von Schaumdämpfung in `N7`-Behältern
Saisonale Schwankungen der kommunalen Wasserhärte reagieren mit `LC10`- und `HM3`-Compounds, verglasen poröse `Keramikschleifkörper` oder schlagen dicke Schaumdecken auf, die den Abtrag abpolstern. Die Überwachung der Wasserhärte beim Gleitschleifen zusammen mit einer kalibrierten `Schlauchpumpen-Compounddosierung` hält die `N7`-Einebnungsraten über jede Schicht hinweg planbar.
Validierung von `N7`-Kantenbruch & Eckenradius unter optischer Vergrößerung
Während Tastschnittmessungen auf Planflächen die `Ra`-Konformität bestätigen, erfordern hochbelastete Fluidblöcke und Luftfahrthalterungen auch kontrollierte Kantenradien, ohne Präzisionsfasen auszuwaschen. Die Kombination von Tastschnittaudits mit schnellen optischen Kantenradiusprüfungen bei der Erstmusterprüfung stellt sicher, dass sowohl Oberflächenrauheit als auch Kantengeometrie innerhalb der Zeichnungstoleranzen bleiben.
Sauberhaltung & thermische Kalibrierung von `35A`/`70A`-Zentrifugaltrocknern
Seifennebel-Rückstände oder Flusen in `35A`/`70A`-Trocknerkörben übertragen Schlieren auf frisch eingeebnete Teile unmittelbar vor der Prüfung. Planen Sie wöchentliche Korbspülungen ein und prüfen Sie die Gebläsetemperaturen, sodass eisenhaltige und nicht-eisenhaltige `N7`-Teile knochentrocken und fleckenfrei herauskommen. Die Kombination aus sauberer Zentrifugaltrocknung und sofortigem Korrosionsschutz auf Kohlenstoffstahl beseitigt Lagerkorrosion zwischen Gleitschleifen und Montage.
Abstimmung von `N7`-Messtechnik-Einstellungen zwischen Lieferanten- & Kunden-QS-Laboren
Meinungsverschiedenheiten über die `N7`-Konformität gehen häufig auf unterschiedliche Tastschnitt-Grenzwellenlängen, Taststrecken oder Messrichtungen zwischen Werkstattmessgeräten und Kunden-Wareneingangslaboren zurück. Legen Sie identische Taststrecken und Filtereinstellungen auf jedem Einrichtblatt fest und prüfen Sie gekrümmte Flansche oder gedrehte Durchmesser senkrecht zu den Vorschubrillen, damit beide Labore dieselbe Oberflächentopografie messen. Das Bereithalten kalibrierter Referenzproben neben jeder Gleitschleifzelle sichert die tägliche Messmittelwiederholbarkeit vor der Freigabe ganzer Lose in der Automobil-, Fluidtechnik-, Luftfahrt- und Blechfertigung.
| `N7`-Prozessproblem | Ursache in der Fertigung | Schnelle Korrekturmaßnahme | Präventivstandard |
|---|---|---|---|
| Oberfläche bleibt zu rau (`> N7`) | Verglaste Keramiksteine oder ölige Rohlinge | Ultraschallentfetten; Schleifkörperreinigung mit `MC8` | Ölige Lose vorwaschen + Durchlaufspülung |
| Halbmondförmige Schlagmacken auf Planflächen | Geringes `Schleifkörper-zu-Teile-Volumenverhältnis` | Schleifkörperfüllung erhöhen; Austragsrampe verlangsamen | Standard-Füllgewichte je Maschine aushängen |
| Orangenhaut-Dellen auf Aluminium | Zu schwere Keramikschleifkörper auf weichem `6061` | Wechsel zu Kunstharz-`Kunststoffschleifkörpern` + `HM3` | Legierung-zu-Schleifkörper-Tabelle an Linienkarten fixieren |
| Flugrost in Gewindebohrungen | Langsame Lufttrocknung auf nassen Stahlteilen | Im `35A`/`70A`-Trockner schleudern + Inhibitor | Obligatorische beheizte Zentrifugaltrocknung |
| Dicker Schaum im Behälter bremst den Abtrag | Übermäßiger Compound oder Überdosierung bei weichem Wasser | Pumpenrate senken; Behälter sauber spülen | Kalibrierte `Schlauchpumpen-Compounddosierung` |
Werkskapazitäten & verifizierte Gleitschleifversorgung
Das Erreichen der Standard-Bearbeitungsglätte `N7` über variantenreiche Produktionslose hinweg erfordert aufeinander abgestimmte Anlagentechnik, konstante Schleifkörperqualitäten und zuverlässige chemische Dosierung von SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Gestützt auf `200,000+` praxisnahe Gleitschleifversuche konfigurieren unsere Ingenieure kosteneffiziente Vibrations-, Fliehkraft- und Trocknungszellen exakt nach Ihrer Bauteilgeometrie und Ihren Zeichnungstoleranzen.
Integrierte Maschinen, Schleifkörper & Compounds unter einem Dach
Über `21 Maschinenplattformen` hinweg – darunter `ZL`- und `ZXL`-Vibrationsbehälter, `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen, `Trommelpoliermaschinen`-Linien, `35A`/`70A`-Zentrifugaltrockner und `Ultraschallreiniger`-Stationen – liefern wir aufeinander abgestimmte `Keramikschleifkörper`, `Kunststoffschleifkörper`, `304`-Edelstahlkugeln, trockenes `Maisgranulat`/`Walnussschalengranulat` (`8#-80#`) und `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60`-Compounds, die nahtlos zusammenwirken. Die Beschaffung aus einer Hand beseitigt Kompatibilitätsrätsel und stabilisiert den Gleitschleifdurchsatz im Mehrschichtbetrieb.
Qualitätszertifizierungen, Schutzrechte & kostenlose Musterversuche
SurfacePolish arbeitet nach dem Qualitätsmanagement `ISO 00726Q01571R001` sowie den Maschinenzertifizierungen `CE M.2023.206.C88121` und `CE M.2023.206.C88120`, unterstützt durch `24 erteilte chinesische Schutzrechte`. Senden Sie Ihre rohen zerspanten, gestanzten oder gegossenen Teile für kostenlose `N7`-Gleitschleifversuche, vollständige Tastschnitt-Messverifizierung und protokollierte Linieneinstellparameter an unser Labor, bevor Sie hochskalieren.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
