


Schleifkörper: Was die Körnung und der Körper tatsächlich entscheiden
Schleifkörper — und die Pluralformen Schleifmaterialien und Schleifmaterial, die Einkäufer synonym verwenden — wird über den Namen verkauft — *Keramik*, *Kunststoff*, *Glasperle*, *Aluminiumoxid*, *Granat* —, und genau diese Namen sind das am wenigsten nützliche Merkmal daran. Zwei Chargen, beide als Keramikschleifkörper verkauft, können sich in der Schnittgeschwindigkeit um einen Faktor unterscheiden, und zwei Chargen unter verschiedenen Familiennamen können fast dieselbe Arbeit zu unterschiedlichen Kosten leisten.
Was das Ergebnis tatsächlich entscheidet, sind drei Eigenschaften, und genau diese sollte ein Einkäufer vergleichen:
- Die Abtragsleistung — wie viel Material der Schleifkörper pro Stunde bei gegebener Energie abträgt.
- Der Körper — woraus der Schleifkörper besteht; das bestimmt, wie er verschleißt, wie er sich auf weichem Metall verhält und ob er kontaminiert.
- Die Reichweite — das größte Merkmal, in das der Schleifkörper eindringen kann; sie schließt für ein gegebenes Teil die Hälfte des Sortiments aus.
Diese Seite handelt von diesen drei Punkten und von dem einen, was der Schleifkörper nicht entscheidet: ob das Verfahren für das Teil überhaupt das richtige ist.
Zuerst zur Klarstellung: Zwei Branchen verwenden diesen Begriff
„Schleifkörper“ wird in zwei verschiedenen Gewerken verwendet, und ein Einkäufer, der beim falschen landet, verliert viel Zeit.
| Wo er auftritt | Was er bedeutet | Wofür er steht |
|---|---|---|
| Gleitschleifen | Geformte Schleifkörper — Keramik, Kunststoff, Porzellan —, die mit Teilen in einer Maschine getrommelt werden | Entgraten, Kantenverrunden, Glätten, Aufhellen |
| Strahlen | Loses Korn — Glasperlen-Strahlmittel, Siliziumkarbid-Strahlmittel, Aluminiumoxid-Strahlmittel, Granat —, das auf eine Oberfläche geschleudert wird | Reinigen, Mattieren, Beschichtungsvorbereitung |
Eine Anmerkung zur Schreibweise vorab: Diese Seite verwendet britisches Englisch, Sie sehen hier also *aluminium*, wo ein US-Einkäufer aluminum sucht. Beides bezeichnet dasselbe Metall, und wo der Unterschied für einen Suchbegriff zählt — aluminum oxide abrasive ist die US-Form desselben Korns —, verwendet die Seite die Schreibweise des Einkäufers, damit der Begriff gefunden wird.
Es sind keine Varianten derselben Sache. Beim Strahlen wird Strahlmittel auf die Oberfläche geschleudert, um sie zu reinigen oder zu strukturieren; beim Gleitschleifen wird der Schleifkörper gegen das Teil gerieben, um Material abzutragen. Eine matte Strahlstruktur lässt sich in einem Vibrationsbehälter nicht erzeugen, und eine Kantenverrundung lässt sich durch Strahlen nicht erzeugen. Diese Seite behandelt die Bedeutung im Gleitschleifen, weil das das Verfahren ist, um das es auf dieser Seite sonst geht, und weil die Kaufentscheidungen so unterschiedlich sind, dass eine Vermischung zu einer schlecht spezifizierten Aufgabe führt.
Wenn Sie Strahlmittel benötigen, sagen Sie das in der Anfrage ausdrücklich — die Spezifikation besteht aus einer Korngröße und einer Härte, und sie wird gegen ein Muster und nicht gegen eine Maschine angeboten.
Was die Körnung entscheidet — und was nicht
Die Körnung ist die Schneidaggressivität des Schleifkörpers. Wir bezeichnen sie auf einer Sechs-Stufen-Skala, und die beiden Tabellen verwenden nicht dieselben Buchstaben:
``` Nassschleifen: VR / R / N / NF / F / FF Trockenschleifen: VR / R / M / MF / F / FF ```
Was die Körnung entscheidet: die Abtragsleistung und die Kante, die sie hinterlässt. Eine Körnung VR trägt einen Gussanschnitt ab und verrundet jede Kante, die sie berührt; eine Körnung FF hellt eine Oberfläche auf, die sie niemals hätte schneiden können.
Was die Körnung nicht entscheidet: ob der Schleifkörper das Merkmal erreicht. Das bestimmt die Größe, und die Regel ist physikalisch — Schleifkörper sollten nie größer als etwa ein Drittel des kleinsten Merkmals am Teil sein. Eine 3 mm-Nut benötigt Schleifkörper unter 3 mm, und keine Körnungswahl hebt das auf.
An dieser Trennung gehen die meisten Anfragen zu Schleifkörpern schief: Der Einkäufer spezifiziert eine Körnung, obwohl das Problem die Reichweite ist, oder er spezifiziert eine Größe, obwohl das Problem der Verschleiß ist.
Was der Körper entscheidet
Drei Familien decken die meiste industrielle Arbeit ab, und sie versagen unterschiedlich.
| Körper | Schneidet | Verschleißt | Am besten bei | Versagt bei |
|---|---|---|---|---|
| Keramik / Porzellan | Schnell, formstabil | Langsam, behält seine Kanten | Harte Legierungen, lange Zyklen, Funktionsflächen | Weiche Legierungen — schneidet zu tief, verschmiert |
| Kunststoffgebunden | Sanfter, fortschreitend | Schneller, verrundet | Weiche Legierungen, dünne Wände, Kunststoffe, Arbeiten vor dem Galvanisieren | Materialabtrag — zu weich, um mit nutzbarer Leistung zu schneiden |
| Trocken-organisch (Walnussschale, Maiskolbengranulat, Holz, Bambus) | Leicht, saugfähig | Fortschreitend | Trockenverfahren, weiche Materialien, Polieren mit Compound | Alles, was einen Schnitt braucht; Nassverfahren |
Der praktische Bereich ist 3 bis 10 mm bei Keramik gegenüber 10 bis 25 mm bei Kunststoff, und der Größenunterschied ist kein Zufall: Der weichere Körper braucht mehr Masse für dieselbe Arbeit und wird deshalb größer eingesetzt.
Die Kontaminationsregel, die alles andere überschreibt. Eine Charge, die Stahl gefahren hat, trägt Stahlpartikel. Geben Sie Messing, Kupfer oder Titan in diese Charge, ist das Ergebnis ein Rostfleck oder ein Kratzer, der erst auftritt, wenn das Teil bereits poliert ist. Körper und Körnung des Schleifkörpers sind Verfahrensentscheidungen; Kontamination ist eine Disziplinfrage, und sie ist die, bei der man sich am leichtesten vertut, weil nichts falsch aussieht, bis das Teil fertig ist.
Was der Schleifkörper nicht entscheidet
Dieser Abschnitt ist es wert, zweimal gelesen zu werden, denn hier wird Geld für das Falsche ausgegeben.
Der Schleifkörper behebt kein Problem an einem Teil, das das Verfahren nicht erreicht. Ein Grat in einer Querbohrung, eine Gewindewurzel, eine tiefe Sackbohrung — keine Körnung, kein Körper und keine Größe erreicht sie, weil der Schleifkörper größer als das Merkmal ist oder die Strömung ihn nicht hineinträgt. Das erfordert ein anderes Verfahren (ein nadelbasiertes Magnetverfahren oder eine Nachbearbeitung), keinen anderen Schleifkörper.
Der Schleifkörper stellt keine Oberfläche wieder her, die zu stark abgetragen wurde. Hat eine grobe Körnung eine Kante bereits über die Zeichnung hinaus verrundet, poliert eine feinere Körnung den Schaden, statt ihn zu reparieren. Entscheidend ist die Reihenfolge: die gröbste Körnung wählen, die die Toleranz zulässt, und von dort nach unten stufen.
Der Schleifkörper gleicht keine verbrauchte Charge aus. Eine Charge, die auf eine einzige kleine Größe heruntergeschliffen ist, zirkuliert anders, trennt sich anders und schneidet anders. Die Lebensdauer der Schleifkörper liegt bei 20 bis 200 Betriebsstunden je nach Material und Zyklus, und die Wechselsignale sind: Das Finish verbessert sich nicht mehr, ein mattes graues Trübungsbild erscheint, und dasselbe Ergebnis braucht einen um 20% längeren Zyklus. Nachfüllen stellt den Schnitt wieder her, macht die Charge aber uneinheitlich; ein vollständiger Wechsel in einem festgelegten Intervall ist meist reproduzierbarer.
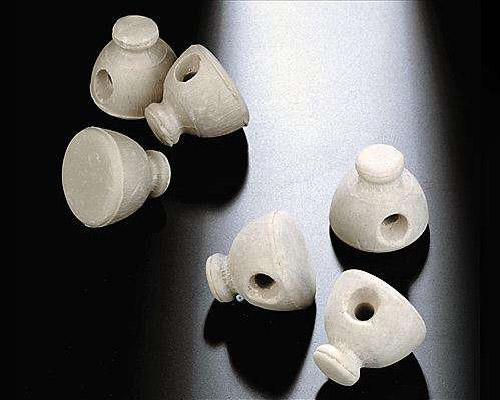
Kleine kappenförmige Teile: das Profil, das entscheidet, welchen Körper und welche Größe des Schleifkörpers die Aufgabe braucht.
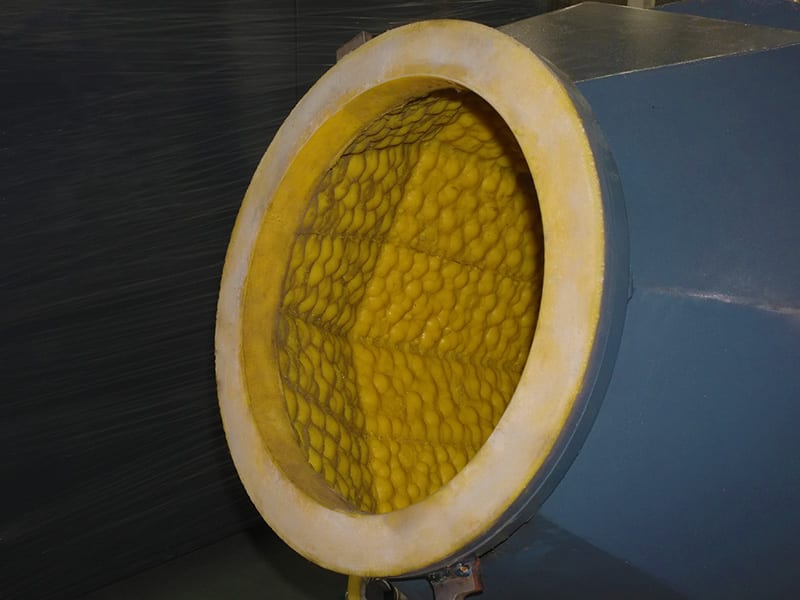
Eine auf Arbeitshöhe abgenutzte Behälterauskleidung: der Zustand der Charge, der den Schnitt ändert, bevor es eine Körnung tut.
Die vier Fragen, die eine Schleifkörperspezifikation klären
Arbeiten Sie sie der Reihe nach durch; jede kann die Antwort ausschließen, die die nächste geben würde.
1. Wo sitzt der Fehler, und kann ein loser Schleifkörper ihn erreichen? Wenn nicht, ist die Antwort ein anderes Verfahren und kein anderer Schleifkörper.
2. Wie groß ist das kleinste Merkmal? Das legt die maximale Größe fest — ein Drittel davon.
3. Wie viel Material muss abgetragen werden, in Zehntelmillimetern? Das legt die Körnung fest. „Entgraten“ ist keine Zahl.
4. Was darf sich nicht verändern? Sichtflächen, Dichtflächen, Gewindeflanken, Bohrungen. Der Schleifkörper weiß nicht, welche Fläche zählt, die Zeichnung muss es wissen.
Wo Schleifkörper nicht helfen
Hier konkret zu werden ist nützlicher als jede Familienliste, denn das sind die Fälle, in denen neue Schleifkörper gekauft werden und sich danach zeigt, dass sie nicht funktionieren.
Ein Grat in einer Querbohrung, einer Gewindewurzel oder einer tiefen Sackbohrung. Der Schleifkörper ist größer als das Merkmal, oder die Strömung trägt ihn nicht hinein. Keine Körnung, kein Körper und keine Größe erreicht ihn — die Antwort ist ein anderes Verfahren oder eine Nachbearbeitung.
Eine Oberfläche, die bereits zu stark abgetragen wurde. Eine feinere Körnung poliert den Schaden, statt ihn zu reparieren. Hat eine grobe Körnung eine Kante über die Zeichnung hinaus verrundet, ist das Teil außerhalb der Toleranz, und keine Schleifkörperwahl bringt es zurück.
Ein Teil, dessen dünnste Wand unter etwa 0.5 mm liegt. Das Risiko ist Verzug, nicht der Schnitt. Eine Maschine mit hoher Energie oder eine schwere Charge verbiegt das Teil, bevor sie es verbessert; die Lösung ist ein energieärmeres Verfahren und kein sanfterer Schleifkörper.
Die Anforderung einer scharfen Kante. Jeder lose Schleifkörper bricht die Kante, die er erreicht. Wenn die Zeichnung „scharf“ vorgibt, kann diese Verfahrensklasse das überhaupt nicht liefern.
Eine Anforderung an ein gerichtetes Finish. Eine lose Charge erzeugt ein ungerichtetes Finish; wenn die Spezifikation eine definierte Strichrichtung verlangt, ist das Verfahren falsch und nicht der Schleifkörper.
Ein Teil, das über Materialien hinweg sauber bleiben muss. Eine gemeinsam genutzte Charge trägt Kontamination, und auf Messing, Kupfer oder Titan zeigt sie sich nach dem Polieren als Kratzer oder Rostfleck. Gelöst wird das durch eine dedizierte Charge oder deren Reinigung, nicht durch die Wahl eines anderen Schleifkörpers.
Was nachgelagert passiert, zählt so viel wie der Schleifkörper
Zwei nachgelagerte Fälle verändern die Entscheidung über den Schleifkörper:
- Galvanisieren oder Anodisieren. Das mechanische Finish legt die Grundlage fest, auf der die Beschichtung aufbaut. Zwei Chargen, die auf leicht unterschiedliche Grundfarben poliert wurden, ergeben sichtbar unterschiedliche Erscheinungsbilder, und der Unterschied ist nicht der Fehler des Galvaniseurs. Wo das Aussehen nach der Beschichtung zählt, spezifizieren Sie eine gleichmäßige Grundlage und nicht maximale Helligkeit.
- Montage oder Prüfung. Ein Teil mit einem in einem Gewinde verklemmten Schleifkörper fällt bei der Montage durch und nicht bei der Wareneingangsprüfung. Planen Sie den Schritt Trennen und Spülen, bevor die Charge gekauft wird, nicht danach.
Was wir zum Kauf von Schleifkörpern bei uns sagen — und was nicht
Wir stellen Finishing-Anlagen sowie die Schleifkörper und Compounds her, die darin laufen, und unsere Lagerkörper sind Keramik, Kunststoff, Porzellan und die trocken-organische Familie — Walnussschale, Maiskolbengranulat, Holz und Bambus. Das ist der Bereich, den wir ab Lager anbieten können.
Wenn ein Teil eine Schleifmittelfamilie außerhalb dieses Bereichs braucht, sagen wir das, statt die Antwort zu dehnen. Unser Weg ist ein kundenspezifischer: Die Spezifikation wird an Ihrem Teil und Muster vereinbart — eine Körnung, ein Größenbereich, eine Form, ein Körper und ein Schnitt- oder Glättverhalten —, und sie wird vor der Bestellung in einem Versuch bestätigt. Das ist dieselbe Grundlage, auf der wir jeden anderen Teil des Verfahrens anbieten, und es ist die ehrliche: „Machen Sie es wie dieses Muster“ lässt sich nicht bestellen, nicht prüfen und nicht erneut anbieten.
FAQ
Was ist der Unterschied zwischen Schleifkörper und Schleifmaterial? In der Praxis keiner — es sind zwei Namen für dasselbe Produkt, und beide werden von Anbietern für Gleitschleifen und Strahlen verwendet. Entscheidend ist, welche Bedeutung die Anfrage meint: geformte Körper, die mit Teilen getrommelt werden, oder loses Korn, das auf eine Oberfläche geschleudert wird. Das sind verschiedene Verfahren mit unterschiedlichen Spezifikationen.
Ist Keramik besser als Kunststoff? Nein. Keramik schneidet schneller und bleibt formstabil, sie eignet sich daher für härtere Legierungen und längere Zyklen. Kunststoff ist sanfter, günstiger und fortschreitend und die sicherere Wahl bei weichen Legierungen, dünnen Wänden und Kunststoffteilen. Der übliche Bereich ist 3 bis 10 mm bei Keramik gegenüber 10 bis 25 mm bei Kunststoff.
Wie lange hält eine Charge? 20 bis 200 Betriebsstunden je nach Material und Zyklus. Die Spanne ist so weit, dass der Verbrauch an Ihrem Auftrag gemessen werden muss, statt angenommen zu werden — und die verlässlichen Wechselsignale sind ein Finish, das sich nicht mehr verbessert, ein mattes graues Trübungsbild und ein um 20% längerer Zyklus für dasselbe Ergebnis.
Kann ein Schleifkörper erst Stahl und dann Messing fahren? Nicht ohne eine Reinigungsdisziplin. Eine Charge, die Stahl gefahren hat, trägt Stahlpartikel, und auf Messing oder Kupfer zeigen sie sich nach dem Polieren als Rostflecken. Entweder die Charge dedizieren oder sie zwischen den Materialien reinigen — und dokumentieren, welche Variante gilt, denn das ist die Art von Detail, die zwischen Schichten vergessen wird.
Liefern Sie Strahlmittel wie Glasperlen oder Siliziumkarbid? Unsere Lagerkörper sind Keramik, Kunststoff, Porzellan und die trocken-organische Familie. Wenn eine Aufgabe eine andere Schleifmittelfamilie braucht, behandeln wir sie als kundenspezifische Spezifikation, die an Ihrem Teil und Muster vereinbart wird, statt eine Lagerkörnung anzubieten, die wir nicht führen.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel behandelt die Bedeutung von „Schleifkörper“ im Gleitschleifen; er ist keine Aussage über das an einem konkreten Teil erreichbare Ergebnis und keine Zusicherung, dass jede Schleifmittelfamilie ab Lager geführt wird. Ein Finishing-Prozess wird durch das Material, den abzutragenden Werkstoff und das geforderte Finish bestimmt, deshalb wird der Schleifkörper für ein konkretes Teil gegen einen Versuch an diesem Teil bestätigt. Wir stellen Finishing-Anlagen sowie die Schleifkörper und Compounds her, die darin laufen; wir bieten keinen Lohnfinishing-Service an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
