


Acryl-Politur in der Produktion: Die richtige Acryl-Poliermaschine und Massenfertigungsroute wählen
Einen sauberen Acryl-Schliff an einem einzelnen Displayblock mit einem Handtuch zu erzielen, ist einfach. Dieselbe optische Klarheit über Hunderte von gefrästen, lasergeschnittenen oder gespritzten PMMA-Teilen in einer einzigen Schicht zu erreichen, ohne Kanten zu schmelzen, planare Flächen zu trüben oder Toleranzen zu sprengen, ist ein völlig anderes Werkstattproblem. Die meisten Käufer, die nach einer Acryl-Poliermaschine suchen, stoßen auf Verwirrung, weil derselbe Begriff Hobby-Polierscheiben, Flammenbrenner, chemische Dampftanks und industrielle Batch-Trommelsysteme umfasst.
Dieser Leitfaden erläutert, wie Acryl-Polieren in der Produktionshalle funktioniert, wann die Batch-Massenbearbeitung die manuelle Scheibenarbeit übertrifft und wie man Acryl poliert, ohne hitzeempfindlichen Kunststoff zu beschädigen. Für eine breitere Geräteterminologie in unserem Katalog siehe Namen von Oberflächenbearbeitungsmaschinen.
Warum sich Acryl anders verhält als Metall
Acryl (PMMA) ist ein amorpher Thermoplast, keine duktile Legierung. Diese eine Tatsache ändert jede Regel, die Sie von Metalloberflächen kennen: Wärme staut sich auf, statt abzuleiten, scharfe Schleifmittel verschmieren statt sauber zu schneiden, und das falsche Lösungsmittel verursacht Spannungsrissbildung Stunden, nachdem das Teil die Maschine verlassen hat.

Nahaufnahme-Vergleich einer matten gefrästen Acrylkante, einer hitzetrübten Kante durch übermäßig aggressives trockenes Reiben und einer klaren batch-getrommelten Acrylkante
Wärmestau erweicht und verschmiert die Oberfläche
Metall leitet Reibungswärme aus der Kontaktzone in den Werkstückkörper ab. Acryl isoliert die Kontaktstelle, sodass lokale Reibung die Oberflächentemperatur schnell erhöht, bis das Polymer erweicht, verschmiert und milchig wird. Die Kontrolle der Reibungswärme ist die primäre Einschränkung in jedem Acryl-Polierprozess. Trockenläufe, die zu schnell laufen oder keine Schmierung haben, verglasen das Medium und trüben das Teil, statt es klar zu schleifen.
Lösungsmittel und Alkohol lösen verzögerte Rissbildung aus
Viele Werkstätten wischen gefrästes PMMA vor oder nach dem Polieren mit starken Lösungsmitteln oder alkoholbasierten Reinigern ab, nur um Tage später spinnennetzartige Mikrorisse zu sehen. Gefrästes und lasergeschnittenes Acryl trägt Restspannungen entlang der Schnittkante. Werden spannungsbehaftete Acrylkanten inkompatiblen Lösungsmitteln oder aggressiven Compounds ausgesetzt, entsteht sofortige oder verzögerte Spannungsrissbildung, die Teile ruiniert, die auf dem Prüftisch klar aussahen.
Weichheit bedeutet, dass das Mediumgewicht planare Flächen eindellen kann
Im Vergleich zu Edelstahl oder Messing zerkratzt und verbeult gegossenes und extrudiertes Acryl leicht unter schweren Punktlasten. Hochdichtes Keramik- oder Stahlmedium, das bei Metall gut funktioniert, hämmert planare Acrylflächen in eine Orangenschalentextur. Die Abstimmung von Mediumgewicht und -form auf die Weichheit von PMMA verhindert Oberflächenverletzungen beim Batch-Trommeln.

Vergrößerter Kanten- und Planflächenvergleich, der Orangenschalen-Verletzungen durch schweres Keramikmedium versus glatte Oberflächen mit leichten Kunststoffkegeln zeigt
Kantengeometrie vs. optische Transparenz
Käufer fragen oft nach spiegelklaren Kanten zusammen mit messerscharfen Ecken. Beim Batch-Trommeln trägt das Medium an exponierten Ecken etwas schneller Material ab als an vertieften Flächen, was scharfe Kanten sanft bricht und Säge- oder Frässpuren glättet. Wenn Ihre Zeichnung haarscharfe optische Ecken neben einer klaren Fläche verlangt, müssen Sie Ihr Bearbeitungsaufmaß und Ihre Trommelsequenz gemeinsam planen.
Vier industrielle Wege zum Polieren von Acryl
Wenn Werkstätten nach Möglichkeiten suchen, Acryl zu polieren, tauchen am Markt vier verschiedene Methoden auf. Nur einige davon gehören in eine reproduzierbare Batch-Produktionslinie, und das Verständnis der Grenze zwischen ihnen spart verschwendetes Kapital.
| Polierroute | Beste Teilegeometrie | Optisches Klarheitspotenzial | Kantenerhalt | Batch-Konsistenz |
|---|---|---|---|---|
| Nass-Trommeln mit Kunststoff & Medium | Kleine bis mittlere gefräste oder gespritzte Chargen | Mattierte bis glatte Vorpolier-Grundlage | Sanfte, gleichmäßige Kantenverrundung | Hoch bei jedem Stück der Charge |
| Trockentrommeln mit organischem Medium | Brillenfassungen, Knöpfe, Blöcke, kleine Gehäuse | Hohe Klarheit und Oberflächenglanz | Glatte, abgerundete, angenehme Kanten | Hoch, wenn Compound und Medium trocken bleiben |
| Scheibenpolieren & Compound | Große planare Platten, lange Displayleisten, Einzelprototypen | Hohe lokale Spiegelklarheit | Stark abhängig von der Erfahrung des Bedieners | Von Stück zu Stück variabel |
| Flamm- oder Dampfpolitur | Dicke Gussblöcke, innere Bohrungskanäle | Sehr hoher Sofortglanz | Risiko von Wärmeverzug oder Spannungsrissen | Empfindlich gegenüber Bauteilspannung und Verweilzeit |
[DESIGN: Gegenüberstellendes Workflow-Diagramm, das Batch-Nass-/Trockentrommeln in einer rotierenden Trommel dem manuellen Einzelstück-Polieren mit Schwabbelscheibe gegenüberstellt]
Nassmassfinishing mit Kunststoff-Nasspoliermaschinen
Für bearbeitete Acrylbauteile mit Frässpuren, Sägelinien oder Laserschnitt-Riefen bietet Nassmassfinishing in einer Kunststoff-Nasspoliermaschine oder Vibrationswanne den sichersten ersten Schliff. Wasser führt Wärme ab, spült feine Späne aus dem Medienbett und hält das Schleifmittel offen. Nasses Trommeln entfernt Werkzeugspuren gleichmäßig, ohne das Polymer zu erweichen.
Trockentrommeln für den finalen Acrylglanz
Sobald die Werkzeugspuren geglättet sind, bringt das Trockentrommeln Acryl von einer gleichmäßigen matten Stufe zu einem hellen, klaren Finish. Die Teile laufen in einem Trommelpolierer, der mit behandeltem organischem Medium wie Holzpflöcken, Walnussschalen oder Maiskolben mit Paste bestückt ist. Trockentrommeln liefert eine gleichbleibende Acrylpolitur an Hunderten kleiner Teile gleichzeitig.
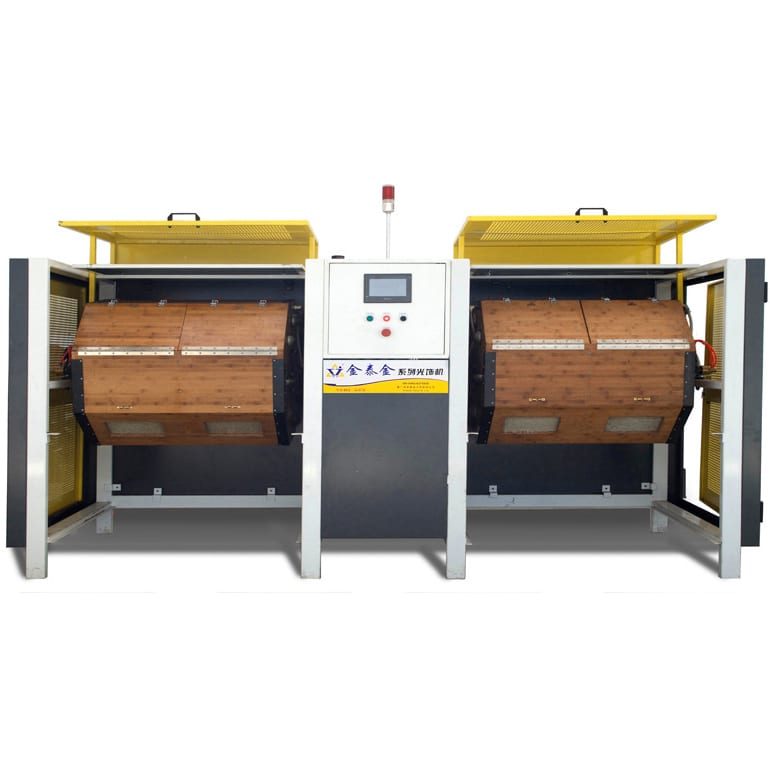
Offene Trommelkammer mit Acrylteilen, die gleichmäßig in konditioniertem trockenem Walnussschalen- und Maiskolbenmedium eingebettet sind
Schwabbelscheiben-Polieren für übergroße Platten und Leisten
Große Displaytafeln und lange Strangpressprofile passen nicht in eine Tumblingtrommel, ohne zu kollidieren. Diese Teile kommen auf eine stationäre Spindel mit weichen Schwabbelscheiben. Wir bauen keine Schwabbelscheiben, Handpolierer oder festen Wachsstangen für Schwabbelscheiben, da unsere Geräte auf automatisierte kammerbasierte Chargenfertigung ausgerichtet sind.
Flamm- und chemische Dampfverfahren
Brenner und Lösungsmitteldampfkammern sind in Schilderwerkstätten und kleinen Fertigungsbetrieben üblich. Beide schmelzen oder lösen eine mikroskopische Acrylhaut an, sodass sie auf einem Teststück glatt verläuft. Wir bauen keine Flammenbrenner oder chemischen Dampftanks, und thermisches oder chemisches Fließen löst bei lasergeschnittenen Teilen häufig Spannungsrisse aus.
Auswahl eines industriellen Acrylpolierers
Die Auswahl eines Acrylpolierers hängt von Chargengröße, Bauteilabmessungen und der Tiefe der eingehenden Werkzeugspuren ab. Eine Maschine, die geformte Brillenfassungen zum Glänzen bringt, kann bei schweren CNC-gefrästen Manifold-Blöcken an ihre Grenzen stoßen.

Industrieller Doppeltrommel-Trockenpolierer neben einer Kunststoff-Nasspoliermaschine auf dem Werkstattboden
Kunststoff-Nasspoliermaschinen für Schleifstufen
Eine Kunststoff-Nasspoliermaschine nutzt kontrollierten Wasserfluss, sanfte Tumblingbewegung und feinschleifendes Medium, um Fräsriefen und Sägespuren zu beseitigen, bevor eine Aufhellungsstufe beginnt. Wasser hält die Charge kühl und suspendiert feinen Kunststoffstaub, sodass er sich nicht wieder in die weiche Oberfläche einbetten kann. Der Start mit einer nassen Schleifstufe verkürzt die gesamte Trockenpolierzeit drastisch und verhindert trübe Stellen.
Doppeltrommel- und Doppeldecker-Trockenpolierer
Für Brillenfassungen, Kosmetikkappen, Instrumentenlinsen und kleine Acrylblöcke bleiben Doppeltrommel- und Doppeldecker-Trockenpolierer die Arbeitspferde unter den Acrylpolierern in der Fabrikhalle. Rotierende Trommeln heben die Teile an und lassen sie sanft durch trockenes organisches Medium kaskadieren, ohne heftige Aufpralle. Mehrtrommel-Layouts ermöglichen es einem Betrieb, grobes Glätten, Zwischenaufhellen und finales Glänzen gleichzeitig in getrennten Trommeln durchzuführen.
Vibrationsfinishing-Maschinen für größere oder schwerere Acrylteile
Wenn Acrylbauteile zu groß für Standard-Trommelkammern sind oder eine kontinuierliche Trennung erfordern, bietet eine Vibrationsfinishing-Maschine mit Polyurethanauskleidung eine Alternative mit offener Oberseite. Die Auskleidung dämpft Aufpralle, während die sanfte Rollbewegung die Teile im Medienbett getrennt hält. Lesen Sie unseren vollständigen Vibrationsfinishing-Leitfaden, um zu erfahren, wie sich Wannen- und Topfbewegung von der Trommelrotation unterscheiden.
Zentrifugal-Trommelmaschinen für kompakte Präzisionschargen
Winzige Präzisions-Acrylteile – wie Uhrgläser, Miniatur-Optikdiffusoren und kleine Medizingehäuse – haben manchmal nicht genug Gewicht, um in einer langsamen Rotationstrommel richtig abzusinken. Ein Zentrifugal-Trommelsystem aus unserer Trommel-Finishing-Maschinen-Reihe vervielfacht die effektive Schwerkraft in abgedichteten Trommeln, sodass leichte Kunststoffteile im Medienbett eingetaucht bleiben. Höhere Kräfte erfordern sorgfältig abgestimmte weiche Medien, damit leichte Teile nicht an der Trommelwand absplittern.
Tumblingmedien und Compounds für die Acrylpolitur
Ein Acrylpolierer ist nur so wirksam wie das darin befindliche Medium und Compound. Die Verwendung des falschen Schleifmittels verwandelt klares PMMA in wenigen Minuten in Milchglas.

Vier Schalen mit Acryl-Finishingmedien: feine kunstharzgebundene Kunststoffkegel, keramische Vorpolier-Chips, zerkleinerte Walnussschalen und Maiskolben-Granulat
Vorpolier-Kunststoff- und feine Keramikmedien
Wenn eingehende Teile sichtbare Frässtufen oder tiefe Laserschnitt-Riefen aufweisen, wird organisches Medium allein die Oberfläche niemals einebnen – es poliert lediglich die Böden der Kratzer. Sie benötigen eine Vorschleifstufe mit kunstharzgebundenen Kunststoffmedien oder sanften Keramikformen aus unserem Schleifmedien-Sortiment. Kunstharzgebundene Kunststoffmedien entsprechen der Weichheit von Acryl besser und schneiden Werkzeuglinien sauber, ohne flache Flächen zu verletzen.
Hartholz, Bambus und Walnussschalen zum Zwischenglätten
Nach dem nassen Schleifen wechseln die Teile in trockene Zwischenmedien – typischerweise kleine Hartholzpflöcke, Bambusstifte oder sortierte Walnussschalen aus unserer Trockenfinishing-Medien-Reihe. Mit einer dosierten Menge Poliercreme oder -paste bestückt, tragen diese natürlichen Träger den feinen Schleier sanft ab, den das Nassschleifen hinterlässt. Eine gleichmäßige Medienkonditionierung ist hier entscheidend: Unterdosierte Medien schleifen und kratzen, während überdosierte Medien an Bauteilecken verklumpen.
Maiskolben-Granulat zum finalen Trockenaufhellen
Maiskolben ist weicher und leichter als Walnussschale und daher der Standardträger für den finalen Aufhellungsdurchgang beim trockenen Acrylpolieren. Er absorbiert Restöl oder -paste und poliert die Polymeroberfläche gleichzeitig zu einem klaren, verzerrungsfreien Glanz. Eine dedizierte Finalstufen-Trommel ausschließlich für sauberen Maiskolben vermeidet die Kreuzkontamination fertiger Teile mit grobem Schleifkorn.
Compounds und Pasten ohne aggressive Lösungsmittel
Nasses Acryl-Tumbling setzt auf neutrale, schaumarme flüssige Compounds, die Kunststoff schmieren und Acrylfeinstaub in Suspension halten. Trockenes Acryl-Tumbling verwendet spezielle Polierpasten, die Holz-, Walnuss- oder Maiskolbenmedien gleichmäßig beschichten, ohne fettige Streifen zu hinterlassen. Wir liefern flüssige Compounds für nasse Mediensysteme und ausgewählte Pasten für trockene Tumblingverfahren, bieten jedoch keine festen Wachsstangen für Schwabbelscheiben an.
Schritt-für-Schritt-Chargenworkflow zum Polieren von Acryl
Ein wiederholbarer Acryl-Politurprozess folgt einer strengen Stufenfolge. Das Überspringen der Vorbereitungsstufe oder das Mischen von nassem und trockenem Medium im selben Barrel kostet immer mehr Zeit durch Nacharbeit, als es einspart.
| Stufe | Ziel | Typisches Medium & Aktion | Wichtige Bedienerkontrolle |
|---|---|---|---|
| 1. Eingangsprüfung | Schnittqualität und Spannungszustand verifizieren | Auf tiefe Sägespuren, Risse oder verbrannte Laserkanten prüfen | Tiefe Spuren vor dem Beladen ablehnen oder vorschleifen |
| 2. Nass-Schleifstufe | Fräs-, Router- und Sägespuren entfernen | Feines Kunststoffmedium mit Wasser und neutralem Compound | Gleichmäßige matte Oberfläche ohne glänzende Tieflagen bestätigen |
| 3. Spülen & Trocknen | Alle nassen Schleifmittel und Feuchtigkeit entfernen | Spülen mit klarem Wasser, gefolgt von gründlicher Luft- oder Schleudertrocknung | Keine Schleifmittelreste oder Wasserflecken vor den Trockenbarrels |
| 4. Trocken-Zwischenstufe | Nassen matten Schleier beseitigen | Konditionierte Walnussschalen oder Holzpflöcke mit Polierpaste | Barrel-Temperatur überwachen, damit die Charge kühl bleibt |
| 5. Endgültiges Aufhellen | Optische Klarheit und sauberes Griffgefühl erreichen | Sauberes Maiskolbenmedium mit leichter Finishing-Creme | Unter Schräglicht auf Wirbel oder Pasterückstände prüfen |
[DESIGN: Fünfstufiges Fortschrittsboard, das einen Acryl-Brillenbügel vom rohen CNC-Schnitt über nass-matt und trocken-glatt bis zum finalen optisch klaren Finish zeigt]
Eingehende Schnittspuren und Spannungsglühen prüfen
Vor dem Beladen eines Acryl-Polierers die eingehenden Kanten unter Streiflicht untersuchen. Tiefe Bandsägen-Rattermarken oder geschmolzene Laserkügelchen lassen sich nicht schnell heraustrommeln, ohne die Gesamtgeometrie des Teils übermäßig zu verrunden. Wenn lasergeschnittene Acrylteile starkes Compoundieren erfahren, verhindert Spannungsarmglühen oder Tempern vorher ein späteres Kanten-Crazing im Zyklus.
Nass-Schleifstufe bis zur gleichmäßigen Oberfläche durchführen
Das Nassbarrel oder die Vibrationswanne mit ausreichend Medium beladen, damit die Teile nie direkt miteinander kollidieren. Die Nass-Schleifstufe so lange durchführen, bis jede Fläche eine gleichmäßige, samtige Mattoberfläche zeigt – genau wie beim Entfernen von Schleif- und Sandspuren auf Metall vor dem Aufhellen. Eine Acrylcharge niemals zur Trockenpolitur überführen, solange isolierte glänzende Tieflagen oder tiefe Fräslinien sichtbar bleiben.
Zwischen Nass- und Trockenstufen vollständig waschen und trocknen
Das Einbringen von nassem Schleifmittel oder Feuchtigkeit in ein trockenes organisches Barrel ruiniert die gesamte Füllung aus Walnussschalen oder Maiskolben, indem die Granulate zu klebrigen Kugeln verklumpen. Teile gründlich mit klarem Wasser waschen und dann vollständig trocknen, bevor sie in den Trockentumbler überführt werden. Siehe unseren Leitfaden zu separatem Waschen und Trocknen nach dem Finishing, warum die Trennung von Nassreinigung und Trockenmedium die Verbrauchsmaterialien sauber hält.
Trockenmedium vor dem Zugeben der Teile konditionieren
Niemals rohe Polierpaste direkt auf trockene Acrylteile im Barrel geben; die Paste verschmiert zu dicken Klumpen in Löchern und Ecken. Stattdessen die Paste zuerst allein mit trockenen Walnussschalen oder Maiskolben laufen lassen, bis jedes Granulat gleichmäßig beschichtet ist. Richtig konditioniertes Trockenmedium poliert Ecken und Vertiefungen gleichmäßig, ohne Wachsablagerungen zu hinterlassen.

Zentrifugal-Schleudertrockner und saubere Spülstation, verwendet zwischen nassem Kunststoff-Schleifen und trockener organischer Barrel-Politur
Gegossenes vs. extrudiertes vs. 3D-gedrucktes Acryl
Nicht jedes Acryl reagiert identisch in einem Acryl-Polierer. Gegossenes PMMA, extrudiertes Plattenmaterial und klare Harzdrucke als dasselbe Material zu behandeln, führt zu geschmolzenen Kanten und trüben Ausschussstücken.
Visueller Vergleich von gegossenem Acrylblock, extrudiertem Acrylstreifen und klarem SLA-3D-gedrucktem Acrylprototyp mit unterschiedlichem Kantenklarheitsverhalten
Gegossenes Acrylglas nimmt höhere Reibung sauber auf
Zellgegossenes Acrylglas hat ein höheres Molekulargewicht, wodurch es härter, hitzebeständiger und weniger anfällig für Verschmieren ist. Es verträgt einen zügigeren Nassschliff und poliert in Trockentrommeln zu einem klaren optischen Finish. Gegossenes Acrylglas ist die am einfachsten gleichmäßig zu polierende Sorte in der Chargen-Massenfertigung.
Extrudiertes Acrylglas verschmiert schneller unter Hitze
Extrudiertes Acrylglas erweicht bei niedrigerer Temperatur und weist gerichtete Extrusionsspannungen auf. Aggressives Trockentrommeln oder zu dichte Trommelbeladungen können dazu führen, dass extrudierte Streifen das Schleifmittel verkleben oder Wellen bilden. Extrudierte Chargen beim Nassschliff gut schmieren und die Trommelerwärmung beim Trockenglänzen genau überwachen.
Lasergeschnittene Kanten tragen versteckte thermische Spannungen
Das Laserschneiden hinterlässt eine glänzende Kante direkt ab Maschine, was Käufer dazu verleitet, die Nachbearbeitung zu überspringen. Tatsächlich weist diese Kante hohe thermische Spannungen und Mikrowelligkeit durch den Strahlpuls auf. Lasergeschnittenes Acrylglas erfordert ein sanftes Nassglätten vor dem Trockenpolieren und muss Alkohol oder aggressive Lösungsmittel vollständig vermeiden.
Klare 3D-gedruckte Acrylharze erfordern sanfte Unterstützung
Als „klar acrylartig" vermarktete Photopolymerharze sind im Vergleich zu gegossenem PMMA spröde und weisen feine Schichtlinien auf. Schweres Schleifmittel bricht dünne Wände ab oder rundet empfindliche Schnappverbindungen ab, bevor die Schichtlinien verschwinden. Kleines, leichtes Kunststoff-Schleifmittel zum Schichtglätten verwenden und zuerst eine Mustercharge testen, um den Wandbestand zu bestätigen.
Häufige Acrylglas-Polierfehler und Werkstattlösungen
Wenn eine Acrylglas-Politur-Charge trüb, zerkratzt oder klebrig herauskommt, liegt die Ursache meist bei der Schleifmittelreinheit, dem Beladungsverhältnis oder ausgelassenem Spülen und nicht an einer fehlerhaften Maschine.
| Beobachteter Fehler | Wahrscheinlichste Ursache | Sofortige Werkstattprüfung | Korrekturmaßnahme |
|---|---|---|---|
| Milchig-weißer Schleier auf den Flachflächen | Nassschliff-Korn in das Trockenmittel eingetragen oder ausgetrocknetes Trockenmittel | Trockenmittel auf Klumpen oder graustäubigen Belag prüfen | Verunreinigtes Trockenmittel sieben oder ersetzen; sauberes Spülen und Trocknen sicherstellen |
| Teil-auf-Teil-Schlagstellen und Kerben | Verhältnis Schleifmittel zu Werkstück zu niedrig; Teile kollidieren in der Kammer | Beladung am Zyklusanfang auf Teil-zu-Teil-Kontakt beobachten | Schleifmittelvolumen relativ zu den Teilen erhöhen oder Trennkammern verwenden |
| Spinnwebrisse entlang der Schnittkanten | Restspannungen aus Laser/Bearbeitung treffen auf unverträgliche Polierpaste | Prüfen, ob Teile mit Alkohol oder Lösungsmittel abgewischt wurden | Auf neutrale wasserbasierte Polierpaste wechseln; Teile vor der Nachbearbeitung tempern |
| Fettige Paste in kleinen Bohrungen verpackt | Paste direkt auf Teile aufgetragen oder übermäßige Pastendosis | Schleifmittelverklumpung prüfen und Sacklöcher unter Vergrößerung inspizieren | Paste vorab allein in Trockenmittel einmischen; Dosis reduzieren und Schleifmittel reinigen |
| Abgerundete Ecken an Präzisionsflachflächen | Zu langer Nassschliff beim Versuch, tiefe Sägespuren zu beseitigen | Eingehende Schnitttiefe vor dem Beladen messen | Vorgelagertes CNC-/Sägefinish verbessern, damit das Nasstrommeln kurz bleibt |
[DESIGN: Nahaufnahme einer Fehlerbehebungs-Tafel mit vier Acrylglas-Fehlermustern: Teil-auf-Teil-Kollisionsschlagstelle, Lösungsmittel-Crazing, Pastenansammlung in Sackloch und trübe überhitzte Fläche]
Milchigen Schleier nach dem Trockentrommeln beheben
Ein milchiger Film bedeutet meist, dass entweder der Nassschliff grobe Kratzer hinterlassen hat, die trockenes Maiskolbengranulat nicht entfernen kann, oder dass das Trockenmittel selbst mit altem Acrylglasstaub gesättigt ist. Frisches Trockenmittel fühlt sich nie kreidig oder grau an. Wenn das Glänzen nachlässt und Teile trüb werden, feinen Staub aussieben oder die Trockenmittelcharge sofort erneuern.
Teil-auf-Teil-Kollisionsmarken verhindern
Selbst eine einzige Kollision zwischen zwei scharfen Acrylglasecken in einer rotierenden Trommel hinterlässt eine dauerhafte weiße sichelförmige Druckstelle im klaren Material. Eine Trommel niemals mit Teilen überladen, um höheren Schichtausstoß zu erzielen. Ein großzügiges Schleifmittelpolster um jedes Werkstück aufrechterhalten oder Kammerntrommeln für schwere Acrylglasblöcke verwenden.
In Schlitzen und Montagelöchern festsitzendes Schleifmittel entfernen
Kleine Walnussgranulate oder Kunststoffkegel verkeilen sich gern in engen Schraubenschlitzen und Sackbohrungen. Einmal verklemmt, blockieren sie den Compound-Fluss und zerkratzen benachbarte Teile, wenn sie sich mitten im Zyklus lösen. Prüfen Sie die Schlitzbreiten der Teile gegen die Medienabmessungen, bevor Sie bestellen, und verlassen Sie sich niemals darauf, dass ein Trennschirm verklemmte Medien aus einem Sackloch zieht.
Hartnäckige Paste aus Vertiefungen entfernen
Wenn sich Trockenpoliercreme in gravierten Logos oder engen Ecken festsetzt, verschmiert reines Abwischen sie nur tiefer. Waschen Sie fertige Teile kurz in warmem, mildem Spülmittelwasser, das mit PMMA verträglich ist, spülen Sie mit klarem Wasser nach und trocknen Sie mit gefilterter Luft oder einer für empfindliche Teile ausgekleideten Zentrifugalschleuder. Greifen Sie niemals zu Aceton, Nitroverdünnung oder Isopropylalkohol, um Paste von Acryl zu entfernen.
Wie Xiamen Jin Tai Jin Acryl-Finishing-Linien baut und unterstützt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) sind wir seit dem Start unserer Werkstatt im Jahr 1992 und der formellen Gründung unseres Unternehmens im Jahr 2002 im Bereich Oberflächenfinishing tätig und haben weltweit über 200,000+ Sätze Schleif- und Polierlösungen an Kunden geliefert. In unserem Maschinen-Portfolio fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte—darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente—unter der Zertifizierung ISO 9001 `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) sowie CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, Modelle 8) und `M.2023.206.C88120` (Horizontal, Modelle 13), gültig bis 2028-07-24.

Überblick über die Finishing-Anlagen von Jings Polish, einschließlich Mehrfach-Trommel-Trocken-Tumbler, Vibrationsbecken und Zentrifugaltrockner in einer sauberen Montagehalle
Was wir für Kunststoff- und Brillen-Acryl-Linien fertigen
Wir bauen Kunststoff-Nasspolier maschinen, Doppeltrommel- und Doppeldecker-Trockenpolier-Tumbler, Vibrationsbecken und -wannen, Zentrifugal-Trommel- und -Scheibenmaschinen, Heiß-Zentrifugalschleudern und Medienreinigungsgeräte. Für unsere Brillen- und Kunststoff-Finishing-Linien liefern wir spezielle Anlagen und Medien-Workflows für Acetat-, Kunststoff- und Acrylkomponenten. Unsere Gerätefamilien können Sie in unserem Online-Katalog durchsuchen.
Was wir nicht bauen oder versprechen
Wir legen unsere Grenzen offen dar, bevor Sie ein Angebot anfordern—so wie wir es in der Auswahl eines Mass-Finishing-Lieferanten beschreiben. Wir betreiben keine Lohnfertigung und nehmen keine Teile zum kostenpflichtigen Polieren an, wir verkaufen keine Stoffpolierscheiben, Handpolierer oder feste Wachsstangen für Scheiben, wir liefern keine Strahlmittel, Flammbrenner, Dampftanks oder Beschichtungs-/Klarlack-Dienstleistungen, und wir entwickeln keine chemischen Reinigungsformulierungen.
Ehrliche Lieferzeiten und wie wir Ihre Teile beurteilen
Standardmaschinen haben eine Bauzeit von 25 bis 35 Tagen, während kundenspezifisch konfigurierte Linien und spezialisierte Trommellayouts 45 bis 60 Tage benötigen. Da jede Acrylsorte, Wandstärke und eingehende Schnittspur anders reagiert, versprechen wir keine kostenlosen Musterversuche per Post und garantieren keine Zykluszeiten ohne Prüfung Ihres tatsächlichen Werkstücks—senden Sie klare Fotos Ihrer Acrylteile und der Zieloberfläche über unsere Seite kundenspezifische Polierlösung für eine erste technische Beurteilung.
Acryl-Finishing im Vergleich zu Metall-Lohnfertigungs-Workflows
Viele Fertigungsbetriebe bearbeiten Kunststoffgehäuse und Metallhalterungen unter einem Dach. Obwohl sich die Maschinenkonzepte überschneiden, teilen Sie niemals Medienchargen oder Trommeln zwischen Acryl und Stahl oder Aluminium—eingebettete Metallfeinspäne ruinieren klares PMMA sofort. Lesen Sie unsere Leitfäden Lohnfertigungs-Finishing und Aluminium-Oberflächen, um Mehrwerkstoff-Zellen strikt getrennt zu halten.
Häufig gestellte Fragen
Kann eine Tumbler-Maschine eine echte optische Acryl-Politur erzielen?
Ja, wenn der Prozess der richtigen Reihenfolge folgt. Nasses Zurückschleifen entfernt Fräs- oder Sägespuren gleichmäßig, und stufenweises Trocken-Trommelpolieren mit Walnussschalen und Maiskolben bringt bearbeitetes oder geformtes Acryl zu einem klaren, gleichmäßigen Glanz.
Welche Art von Acryl-Poliermaschine eignet sich am besten für Kleinserienteile?
Für gefräste Blöcke, Brillenfassungen und Gehäuse ist eine Kunststoff-Nasspolier maschine in Kombination mit einem Doppeltrommel-Trockenpolier-Tumbler die Standard-Industrieausstattung. Sie trennt Nassschleifen vom Trockenaufhellen, damit die Chargen kühl bleiben.
Warum sind meine Acrylteile im Tumbler trüb geworden?
Trübung entsteht durch Reibungswärme beim Trockenlauf, Restkorn aus dem Nassschleifen oder verbrauchtes Trockenmedium, das mit Staub beladen ist. Die Prüfung des Teile-zu-Medien-Verhältnisses, Spülen zwischen den Stufen und Auffrischen des Trockenmediums beseitigen den Schleier.
Wie poliere ich Acryl, ohne Risse entlang lasergeschnittener Kanten zu verursachen?
Vermeiden Sie Alkohol, Aceton und Lösungsmittelreiniger, die Spannungsrissbildung an lasergeschnittenem PMMA auslösen. Verwenden Sie neutrale wasserbasierte Compounds beim Nassglätten und tempern Sie hochspannungsbelastete lasergeschnittene Teile vor dem Compoundieren.
Können Sie Acryl- und Metallteile im selben Medium polieren?
Nein. Metallstaub und hartes Keramikkorn betten sich in weiches Acryl ein und zerkratzen es dauerhaft. Halten Sie Trommeln, Medienchargen und Spülkörbe für Kunststoff- und Acrylarbeiten strikt getrennt.
Welche Informationen sollte ich senden, bevor ich ein Angebot für eine Acryl-Poliermaschine anfordere?
Senden Sie klare Fotos Ihrer Acrylteile, die aktuelle Schnitt- oder Formspuren zeigen, die Gesamtabmessungen der Teile, ob das Material gegossen oder extrudiert ist, und Ihr tägliches Chargenvolumen. Unsere Ingenieure können anhand von Fotos und Zeichnungen eine erste Prozessbeurteilung erstellen, bevor eine Maschine konfiguriert wird.
[DESIGN: Annotierte Checkliste für Käuferanfragen mit Foto-Winkeln, Nahaufnahmen der Kanten und Chargengrößen-Notizen für Acrylteile]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
