


Gebürstet vs. satiniert vs. Spiegel: Wie Sie jede Oberfläche spezifizieren und herstellen
Die Begriffe gebürstet, satiniert und Spiegel werden in Konstruktionsbüros, Zerspanungsbetrieben und Einkaufsabteilungen recht locker verwendet. In der Praxis ist der Unterschied zwischen diesen Metalloberflächen nicht bloß kosmetisch. Er entscheidet darüber, wie eine Legierung der atmosphärischen Korrosion widersteht, wie leicht sich eine Oberfläche in einer hygienischen Anlage reinigen lässt, welchen Wartungsplan sie im Betrieb verlangt und – entscheidend – welche Fertigungsoperationen nötig sind, um sie reproduzierbar in Serie herzustellen. Wenn technische Zeichnungen eine Oberfläche mit vagen kommerziellen Bezeichnungen statt mit definierten Produktionsparametern angeben, passen Teile verschiedener Lieferanten oder sogar getrennter Fertigungschargen selten zusammen. Dieser Leitfaden erklärt, was gebürstete, satinierte und Spiegel-Oberflächen tatsächlich unterscheidet, wie Sie Mehrdeutigkeiten auf Ihren technischen Zeichnungen beseitigen und wie jede Güte in der Serienfertigung erzeugt wird. Wenn Sie bereits mit Teilen zu tun haben, die milchig, schleierig oder verfärbt herausgekommen sind, und die Ursache eines unerwarteten Oberflächendefekts eingrenzen müssen, beginnen Sie mit unserem Prozessleitfaden zum Polieren von Edelstahl. Wenn Ihre Hauptaufgabe darin besteht, die richtigen chemischen Träger oder flüssigen Aufheller für Edelstahlsorten auszuwählen, lesen Sie unsere Übersicht zur Edelstahlpolitur. Zur Analyse von festen Stangenwachsen gegenüber wasserlöslichen Pasten verweisen wir auf unseren Vergleich von Edelstahl-Polierpasten. Dieser Artikel konzentriert sich ausschließlich darauf, die drei Oberflächen zu definieren, durchsetzbare Zeichnungsspezifikationen festzulegen und mehrstufige Produktionswege zu entwerfen, die Ihre Zielgüte im Werk treffen.
1. Was die einzelnen Oberflächennamen wirklich bedeuten (und was nicht)
In der Werkstattsprache beschreiben gebürstet, satiniert und Spiegel drei verschiedene optische und taktile Oberflächenzustände. Jede Oberfläche reflektiert Licht anders, weil jede eine eigene Mikrotopografie darstellt, die durch bestimmte mechanische Schneid- oder Glättmechanismen entsteht. ``` ─-------------------------------------------------------------------------─ │ OBERFLÄCHENPROFIL IM VERGLEICH (SCHEMATISCH) │ ─-------------------------------------------------------------------------─ │ 1. GEBÜRSTET (ASTM Nr. 4) │ │ Parallele, gerichtete Rillen aus gebundenem linearem Schleifmittel │ │ /\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\_/\ │ │ [Eindirektionaler Strich │ Hohe taktile Textur │ Diffuse Reflexionslinie] │ ─-------------------------------------------------------------------------─ │ 2. SATINIERT │ │ Randomisierte, mikrogestrahlte oder mehrdirektional verschmolzene Mikrovertiefungen│ │ ~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~.~^~. │ │ [Richtungsloser Strich │ Glatte matte Textur │ Weiches Mehrwinkel-Leuchten]│ ─-------------------------------------------------------------------------─ │ 3. SPIEGEL (ASTM Nr. 8) │ │ Eingeebnete Mikrospitzen; Oberfläche durch plastische Verformung flachgewalzt │ │ _________________________________________________________________ │ │ [Kein erkennbarer Strich │ Glasglatt │ Echte Spiegelreflexion] │ ─-------------------------------------------------------------------------─ ```
Gebürstet (ASTM Nr. 4) — gerichtete Maserung, die Sie sehen und fühlen
Eine gebürstete Oberfläche – in Architektur- und Walzwerkstandards historisch als ASTM-Nr.-4-Oberfläche geführt – ist durch feine, parallele Schleiflinien gekennzeichnet, die gleichmäßig entlang einer einzigen Achse verlaufen. Betrachten Sie ein gebürstetes Edelstahlteil unter einer direkten Lichtquelle, sehen Sie eine scharfe, langgezogene lineare Reflexion quer zu den Schleiflinien. Fahren Sie mit dem Fingernagel quer zur Maserung, spüren Sie deutlichen mechanischen Widerstand; fahren Sie parallel zur Maserung, wirkt die Oberfläche glatt. Eine gebürstete Oberfläche entsteht, indem gebundene Schleifkörner unter kontinuierlichem Linienkontakt mechanisch über das Metall geführt werden, dabei Oberflächenspitzen einebnen und parallele Mikrorillen hinterlassen.
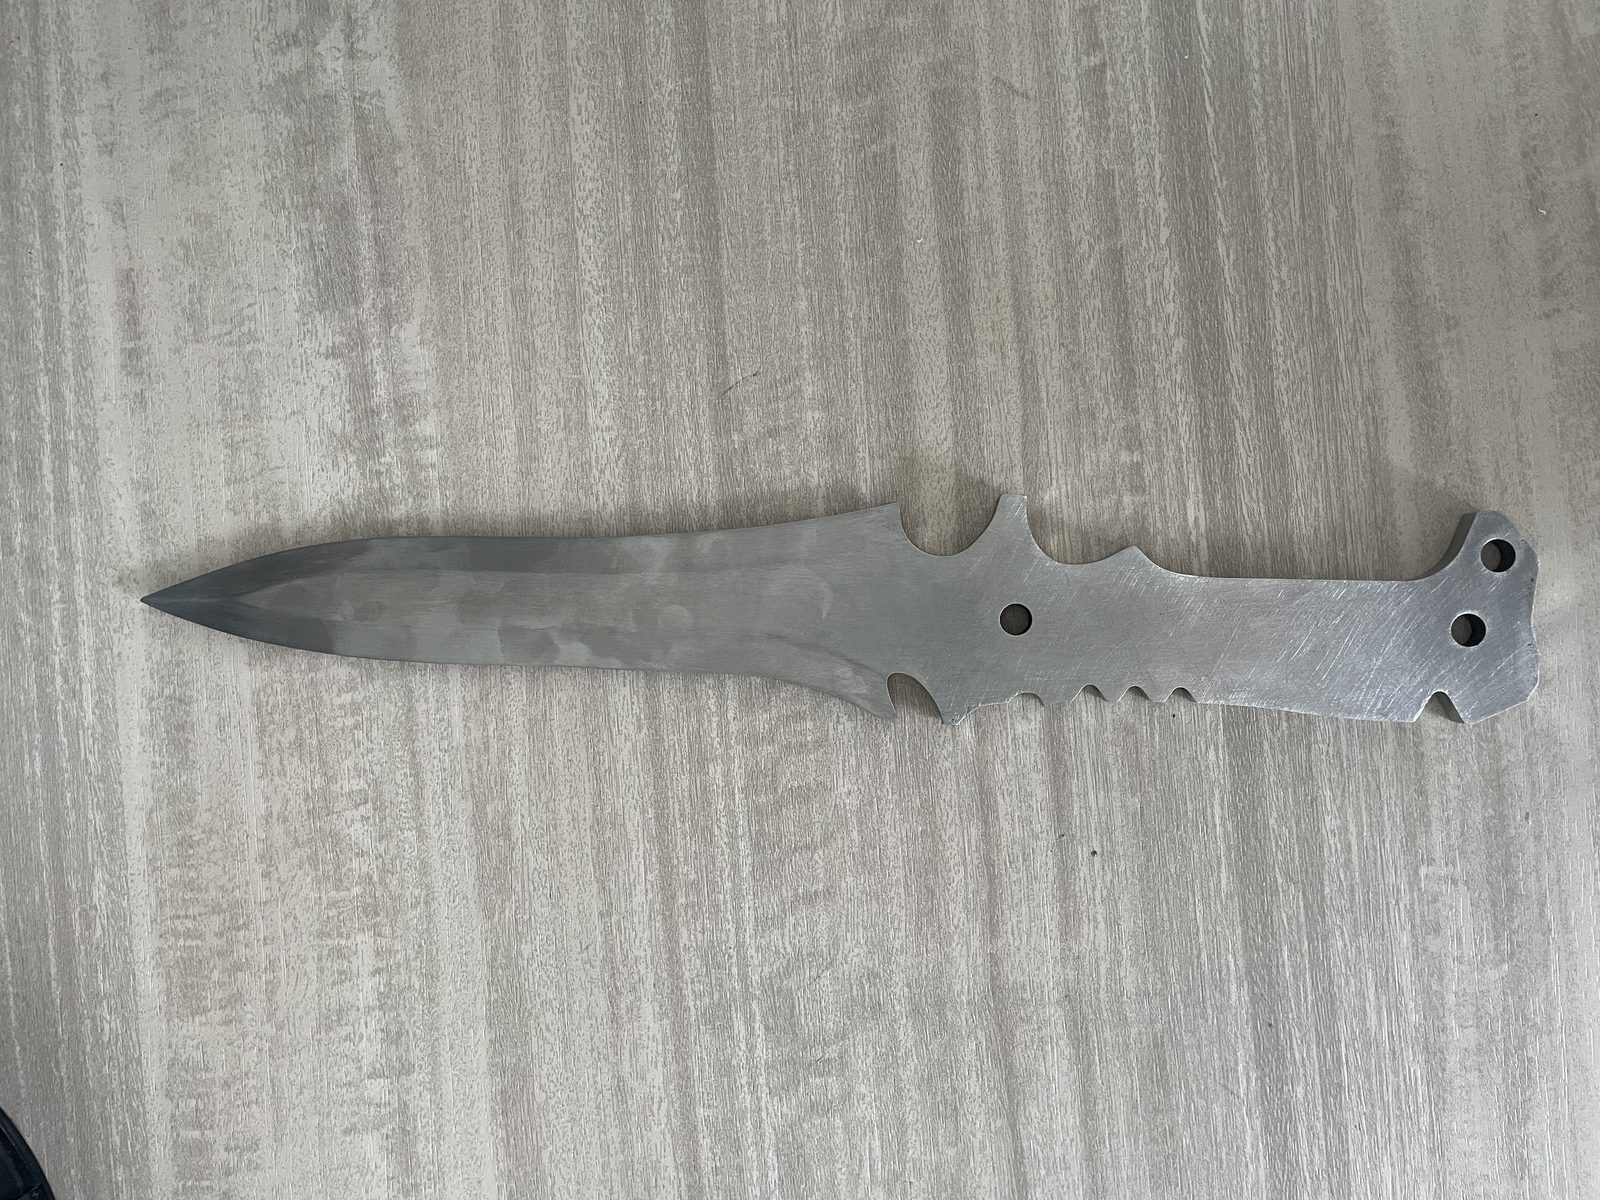
Gerichtete Schleifmaserung – der Ausgangspunkt, den eine Gebürstet-Angabe meist meint.
Satiniert — richtungslos, blendarm: die Güte dazwischen
Eine satinierte Oberfläche wird häufig mit einer gebürsteten verwechselt, doch ihre Mikrogeometrie ist grundlegend anders. Während eine gebürstete Fläche eine eindeutige unidirektionale „Maserung“ (oder Strich) zeigt, ist eine echte Satinierung richtungslos, seidig im Griff und weist einen weichen, diffusen Glanz auf, der einfallendes Licht gleichmäßig über alle Winkel streut. Unter dem Mikroskop zeigt eine gute Satinierung keine durchgehenden parallelen Mikrogräben. Sie besteht aus mikroskopisch kleinen, überlappenden, mehrdirektionalen Kratzern oder winzigen eingedrückten Dellen. Weil die dominante Maserungsorientierung fehlt, reflektieren satinierte Flächen Licht mit einem sanften, matten Schimmer statt mit scharfen Glanzlichtern. Sie liefert die optische Weichheit einer feinen Oberfläche, ohne die gerichtete Blendung von gebürstetem Blech oder die pflegeintensive Reflexion eines Spiegels.
Satiniert: ein gleichmäßiges, richtungsloses Feld ohne dominante Maserung.
Spiegel (ASTM Nr. 8) — echte Reflexion und null sichtbare Textur
Eine echte Spiegeloberfläche – häufig als ASTM-Nr.-8-Oberfläche spezifiziert – ist der Gipfel der mechanischen Oberflächenverfeinerung. In diesem Zustand wurde die Metalloberfläche eingeebnet, geglättet und glattgewalzt, bis alle sichtbaren Kratzmuster, gerichteten Schleifspuren und Mikrovertiefungen beseitigt sind. Eine Spiegelfläche sieht nicht nur hell aus; sie erzeugt eine unverzerrte, scharfe spekulare Reflexion. Legen Sie ein bedrucktes Dokument senkrecht an eine ASTM-Nr.-8-Fläche, sollten Sie den gespiegelten Text ohne optische Verzerrung oder Schleier lesen können. Im Griff wirkt sie völlig reibungsfrei, wie poliertes Spiegelglas. Das erfordert, grobe Bearbeitungsspitzen abzutragen und die Außenschicht des Metalls über mehrstufige mechanische Operationen schrittweise flach zu glätten.
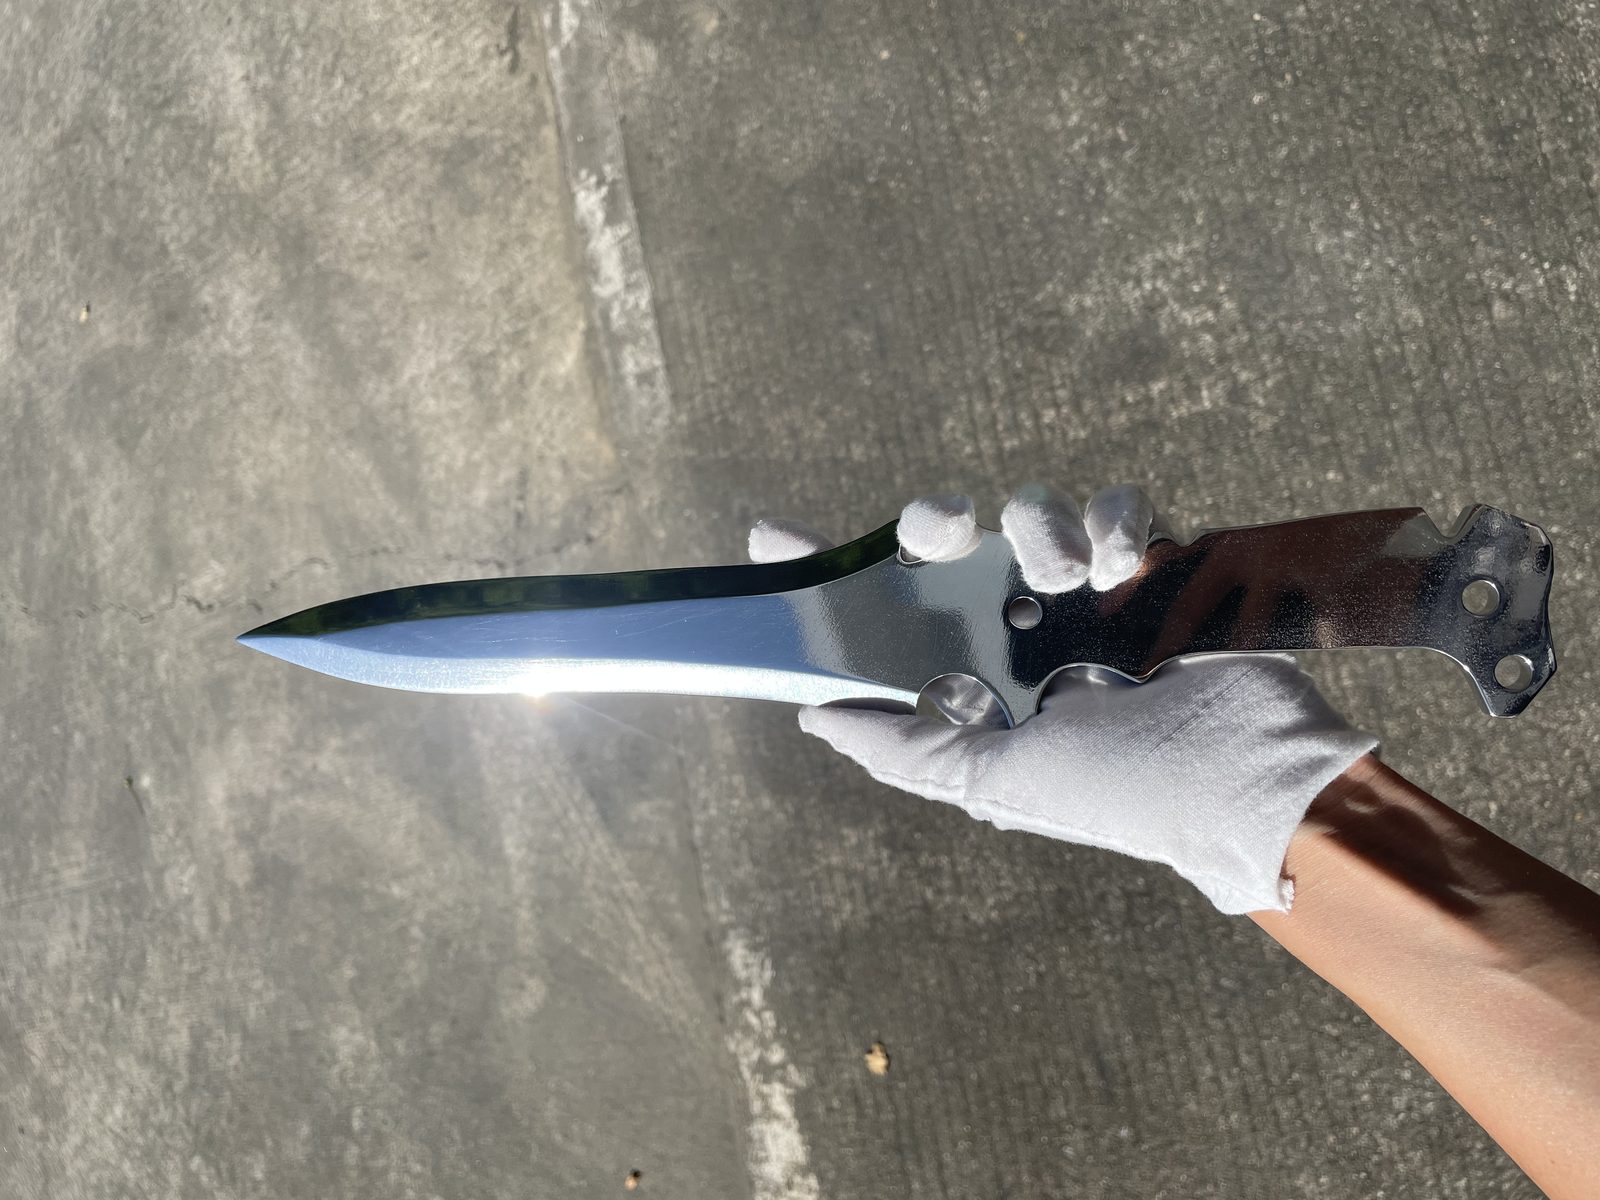
Spiegel: die Reflexion ist der Beweis — die Oberfläche löst ihre Umgebung auf.
Warum der bloße Name noch keine Spezifikation ist
Wer im Notizblock einer Fertigungszeichnung „gebürstet“ oder „Spiegel“ angibt, lädt breite Streuung ein. Diese kaufmännischen Begriffe beschreiben einen allgemeinen visuellen Eindruck, keinen durchsetzbaren physikalischen Schwellenwert. Für den einen Lieferanten bedeutet „gebürstet“, ein Gehäuse mit einer groben 80-Korn-Lamellenscheibe am Handschleifer abzuziehen. Für den anderen bedeutet es, Blech durch eine automatisierte, kühlmittelgespeiste Breitbandlinie mit einem 240-Korn-Aluminiumoxidband und anschließender oszillierender Vliesbürste zu führen. Beide Lieferanten liefern eine Oberfläche, die man „gebürstet“ nennen kann, doch die beiden Teile wirken Seite an Seite in einer fertigen Baugruppe völlig unpassend. Bewertungskriterium | Gebürstet (ASTM Nr. 4) | Satiniert | Spiegel (ASTM Nr. 8) | Hauptmerkmal visuell | Klare, parallele, unidirektionale Linienmaserung | Weicher, blendarmer diffuser Schimmer; richtungslos | Echte, unverzerrte Spiegelreflexion; keine Maserung | Taktiles Merkmal | Deutlicher gerichteter Widerstand quer zur Maserung | Glattes, seidiges, reibungsarmes Gefühl in alle Richtungen | Völlig glatt; glasartiger Kontakt | Dominanter Oberflächenstrich | Streng unidirektional (parallel zur Werkzeugbewegung) | Richtungslos, randomisiert oder isotrop | Richtungslos; kein erkennbarer Strich | Kratzvertuschung | Ausgezeichnet (parallele Kratzer gehen in der Maserung auf) | Mittel (verdeckt kleinere Griffspuren gut) | Extrem schlecht (jeder Haarstrich wird sichtbar) | Fingerabdruckempfindlichkeit | Mittel (Öl sammelt sich in den Maserungslinien) | Gering (diffuse Textur widersteht sichtbaren Schmierern) | Hoch (Hautöle erzeugen sofort sichtbaren Schleier) | Hauptroute in der Serienfertigung | Breitbandschleifer oder geführter Linearschleifhub | Vibrationsgleitschleifen mit feinem Kunststoff-/Keramikschleifkörper | Mehrstufige Fliehkraft-Trommel oder Kugelglättung im Vibrationstrog |
2. Die Spezifikationsfalle: gleicher Name, andere Oberfläche
Der häufigste Beschaffungsfehler in der Metalloberflächenbearbeitung entsteht, wenn ein Konstrukteur „Finish: Satin Stainless“ auf eine Fertigungszeichnung schreibt, ein handpoliertes Musterteil aus einer heimischen Prototypenwerkstatt freigibt und dann eine Serie von mehreren tausend Stück an ein Überseewerk vergibt. Kommt die Charge an, wirken die Teile schleierig, matt oder zu stark reflektierend gegenüber dem Muster. Der Lieferant hat nicht unbedingt am Verfahren gespart; die Zeichnung hat es schlicht versäumt, die Oberfläche eindeutig zu spezifizieren. ``` ─-------------------------------------------------------------------------------─ │ DIE EINDEUTIGE OBERFLÄCHENANGABE MIT 4 FELDERN │ ─-------------------------------------------------------------------------------─ │ │ │ FELD 1: NORMKLASSIFIKATION │ │ [ASTM A480 Nr. 4 / EN 10088-2 2J / DIN 17440] │ │ + │ │ FELD 2: RÜCKBEHALTENE PHYSISCHE MUSTERPLATTE │ │ [Referenz: Referenzmuster Oberfläche QA-SS-04, Rev. B] │ │ + │ │ FELD 3: GEMESSENES RAUHEITSFENSTER │ │ [Obere und untere Rauheitsschwelle per Tastspur verifiziert] │ │ + │ │ FELD 4: ANGABE DER STRICHRICHTUNG │ │ [Eindirektional parallel zu Bezug A / Richtungslos mehrachsig (M)] │ │ │ ─-------------------------------------------------------------------------------─ │ ERGEBNIS: Null Abweichung über verteilte Werke und Zulieferer │ ─-------------------------------------------------------------------------------─ ```
Woher die Mehrdeutigkeit kommt — die Schleifmittelsequenz, nicht das Etikett
Oberflächenklassifikationsnormen (etwa ASTM A480 oder EN 10088-2) beschreiben Aussehen und typische Herstellverfahren von Edelstahloberflächen, legen aber kein universelles Rezept fest. Eine ASTM-Nr.-4-Spezifikation erlaubt das Finishen mit Schleifmitteln von etwa 120-Korn bis 320-Korn. Ein Hersteller, der Edelstahl der Güte 304 mit frischen, scharfen Siliciumcarbid-Bändern der Körnung 120 bearbeitet, erzeugt tiefe, aggressive Mikrorillen mit scharfen Talkanten. Ein anderer Lieferant, der Aluminiumoxidbänder der Körnung 240 einsetzt, die bereits hunderte Teile bearbeitet haben, erzeugt flache, gerundete Rillen mit deutlich höherem Glanz. Beide Verfahren erfüllen technisch das Etikett „ASTM Nr. 4“, doch ihr Funktionsverhalten und ihre Optik sind völlig verschieden.
Die vier Felder, die eine Oberflächenspezifikation eindeutig machen
Damit zwei unabhängige Lieferanten eine Fertigungszeichnung identisch auslegen, muss eine technische Spezifikation vier getrennte Felder enthalten:
- Die Normbezeichnung: Verweisen Sie auf eine branchenübliche Basis, etwa ASTM A480 (Nr. 4, Nr. 6, Nr. 7 oder Nr. 8) oder ISO-1302-Oberflächenbezeichnungen.
- Eine Referenz auf ein rückbehaltenes physisches Muster: Benennen Sie ein konkretes Mastermuster, das in der Qualitätskontrolle liegt: z. B. „Die Oberfläche muss visuell mit dem Rückhaltemuster Ref. #SS-FIN-04, Rev. C, übereinstimmen.“
- Ein vereinbartes gemessenes Rauheitsfenster: Definieren Sie sowohl eine Obergrenze als auch eine Untergrenze der Oberflächenrauheit, verifiziert über Tastspuren der Qualitätskontrolle. Nur eine Höchstrauheit zu spezifizieren ist ein gefährlicher Fehler: Ein Teil, das völlig glatt poliert ist, besteht eine Rauheitsobergrenze und sieht neben einem satinierten Bauteil trotzdem völlig falsch aus. Geben Sie ein akzeptables Band an, das die funktionalen Anforderungen abbildet.
- Die Strichrichtung: Geben Sie die Richtungsorientierung der Textur relativ zu einem Zeichnungsbezug an: z. B. „Strich parallel zur Längsachse von Bezug A“ für gebürstete Teile oder „Richtungslos / mehrdirektional (M)“ für satinierte und Spiegel-Oberflächen.
Was passiert, wenn Sie das Muster weglassen
Messgeräte allein können eine ästhetische Oberfläche nicht vollständig beschreiben. Ein Rauheitsmessgerät erfasst vertikale Profilabweichungen entlang einer 2D-Linie. Es misst weder Reflexionsgrad noch Streuwinkel noch den Farbeindruck im Umgebungslicht. Es ist durchaus möglich, zwei Edelstahlmuster zu fertigen, die identische mittlere Rauheitskennwerte zeigen, von denen aber eines hell silberweiß und das andere dunkel, milchig und glättblank erscheint. Das liegt daran, dass die Form von Spitzen und Tälern (Spitzenanzahl und Talbreite) die Lichtbrechung verändert, auch wenn die mittlere Spitze-Tal-Höhe numerisch vergleichbar ist. Ohne eine physische, rückbehaltene Grenzmusterplatte, die Konstruktionsteam und Fertigungswerk gemeinsam freigegeben haben, wird die Bewertung der visuellen Übereinstimmung an der Wareneingangsrampe zu einer aussichtslosen Debatte über persönliche Wahrnehmung.
Die Oberflächenaussage eines Lieferanten lesen – was tatsächlich dasteht
Wenn Sie ein Angebot eines externen Lieferanten prüfen, lesen Sie dessen Oberflächenangaben mit mechanischer Genauigkeit. Steht in einem Angebot „handelsübliche Standardpolitur“, ist das ein offenes Eingeständnis, dass man die Schleifscheiben, Schleifkörper oder Handpads verwendet, die in dieser Woche zufällig an den Finishstationen montiert sind. Wird „Spiegelpolitur“ angeboten, ohne Vor-Schleifstufen, Poliermittelrezepturen oder eine automatisierte Vibrationsgleitschleifmaschine-Route zu benennen, stützt man sich wahrscheinlich auf einen Bediener an einer offenen Polierbank. Dieser manuelle Weg kann auf den großen Flächen eines Prototyps einen reflektierenden Look liefern, doch er verrundet kritische Kanten, höhlt Durchgangslöcher aus und driftet über die Serienläufe.
3. Die Auswahl: die technische Entscheidung
Die Wahl zwischen gebürsteten, satinierten und Spiegel-Oberflächen ist selten eine rein ästhetische Entscheidung. Jede Güte bringt funktionale Vorteile und eigene mechanische Schwachstellen im Einsatz mit. ``` ─-------------------------------------------------------------------------─ │ AUSWAHLMATRIX OBERFLÄCHEN FÜR DIE KONSTRUKTION │ ─-------------------------------------------------------------------------─ │ │ │ HYGIENISCH & SANITÄR │ │ [Pharma, Molkerei, Reinräume, Bioprozess] │ │ --\> SPEZIFIZIEREN: SPIEGEL (ASTM Nr. 8) ODER ELEKTROPOLIERT │ │ --\> WARUM: Flaches Profil beseitigt Mikrospalten; verhindert Biofilm │ │ │ │ HOHE KONTAMINATIONS- & MEERESBELASTUNG │ │ [Küstenanlagen, Offshore-Gehäuse, Chemiewäsche] │ │ --\> SPEZIFIZIEREN: SATINIERT ODER SPEKULAR POLIERT (GEBÜRSTET VERMEIDEN) │ │ --\> WARUM: Gerichtete Bürstentäler halten Salz; richtungslos weist es ab │ │ │ │ HÄUFIGE BEDIENERBERÜHRUNG & ARCHITEKTUR │ │ [Aufzugpaneele, Maschinenschutz, Gehäuse, Kundenkontaktflächen] │ │ --\> SPEZIFIZIEREN: GEBÜRSTET (ASTM Nr. 4) ODER RICHTUNGSLOS SATINIERT │ │ --\> WARUM: Gerichtete Maserung kaschiert Alltagsverschleiß, Abrieb und Fingerabdrücke│ │ │ ─-------------------------------------------------------------------------─ ```
Reinigbarkeit und Hygiene — wann Spiegel die einzig akzeptable Antwort ist
In der Halbleiterhandhabung, der Molkereiverarbeitung, biopharmazeutischen Reaktoren und der Medizinproduktefertigung stellen mikroskopische Oberflächenspalten eine Kontaminationsgefahr dar. Die parallelen Mikrorillen einer gebürsteten Oberfläche bilden geschützte Mikrotäler, in denen Chemikalienreste, Bakterien und Partikel haften bleiben und dem üblichen CIP-Spülverfahren (Clean-in-Place) widerstehen. Eine Spiegeloberfläche minimiert mechanische Haftpunkte, indem sie mikroskopische Oberflächenrauheiten einebnet und hohe Mikrospitzen niederwalzt. Fluide laufen sauber ab, biologische Materialien finden keine Ankerpunkte, und Wischprotokolle erfordern minimale Reibung. Wenn Hygiene, Partikelfreiheit und absolute Reinigbarkeit funktionale Anforderungen sind, ist die Spiegelbearbeitung die technisch notwendige Wahl.
Korrosionsverhalten — warum Gebürstet festhält, was Spiegel abweist
Edelstahl verdankt seinen Oxidationswiderstand einer ultradünnen, durchgehenden Passivschicht aus Chromoxid (Cr_2O_3). Zwar bilden alle sauberen Edelstahllegierungen diesen Film in Gegenwart von Luftsauerstoff, doch die physische Topografie der Oberfläche beeinflusst stark, wie dieser Film in aggressiven Arbeitsumgebungen überlebt. Eine grob gebürstete Oberfläche, die in einer maritimen oder industriell-chemischen Außenumgebung montiert ist, ist deutlich anfälliger für Teeflecken und lokale Lochfraßkorrosion als eine vergleichbare Spiegel- oder fein satinierte Oberfläche. Salzkristalle, luftgetragene Chloride und industrielle Chemie-Aerosole setzen sich in den parallelen Tälern einer gebürsteten Maserung ab. Regenwasser oder Feuchtigkeit lagert sich in diesen Mikrospalten ab und bildet stagnierende, sauerstoffverarmte Mikrozellen unter den Salzablagerungen. Diese lokale Chloridkonzentration greift den Passivfilm an und startet Mikrolochfraß. Eine spekulare Spiegeloberfläche weist, da diese Mikrotäler fehlen, luftgetragene Feuchtigkeit und Spülfluide schnell ab und hält den Passivfilm gleichmäßig dem Umgebungssauerstoff ausgesetzt.
Blendung und Kratzvertuschung — wo Gebürstet im Einsatz gewinnt
Wo gebürsteter Edelstahl bei der hygienischen Leistung verliert, gewinnt er in robusten, kontaktintensiven Betriebsumgebungen. Ein makellos spiegelpoliertes Paneel ist eine unnachgiebige Oberfläche. Ein einziger Kontakt mit dem Ring eines Bedieners, ein heruntergefallenes Handwerkzeug oder ein abrasiver Wisch mit einem Werkstattlappen hinterlässt sofort einen deutlich sichtbaren Haarstrich. Zudem verursacht hohe spekulare Reflexion unter industrieller LED-Deckenbeleuchtung oder direkter Sonneneinstrahlung intensive Blendung, die an Bedienpulten und Maschinenschutzverkleidungen zu Augenermüdung führt. Eine gebürstete Oberfläche (ASTM Nr. 4) streut hartes Umgebungslicht in ein weiches lineares Highlight. Wichtiger noch: Weil das Metall bereits mit tausenden feinen, parallelen Mikrokratzern vorbereitet ist, gehen leichte Alltagsabriebe, die parallel zur Maserung verlaufen, unsichtbar im Muster auf. Für Industriegehäuse, Aufzugkabinen und Vorbereitungstische in der Gastronomie, die täglichen Dauerabrieb sehen, bewahrt gebürsteter Edelstahl seine wahrgenommene Qualität weit länger als spiegelpoliertes Blech.
Reparatur — welche Güte sich nach Schäden nacharbeiten lässt
Bevor Sie eine Oberflächenangabe auf einer technischen Zeichnung finalisieren, überlegen Sie, wie das Bauteil repariert wird, wenn es bei der Montage, beim Versand oder im Feld zerkratzt wird:
- Gebürstete Oberflächen: Im Feld unkompliziert nachzuarbeiten. Mit Vlies-Handpads oder tragbaren Lineartrommelschleifern, passend zur ursprünglichen Körnung, kann ein erfahrener Techniker parallel zur ursprünglichen Maserung arbeiten und einen örtlichen Griffkratzer ohne auffällige Bearbeitungsspuren in das Umfeld einblenden.
- Satinierte Oberflächen: Mäßig schwierig punktuell zu reparieren. Eine lokale Reparatur in ein richtungsloses, isotropes Satinfeld einzublenden erfordert sorgfältiges Ausblenden mit Orbitalwerkzeugen oder lokales Mikrostrahlen. Jeder übermäßige lokale Druck erzeugt einen glänzenden oder verfärbten Hof.
- Spiegel-Oberflächen: Vor Ort extrem schwierig zu reparieren. Eine ASTM-Nr.-8-Oberfläche lässt sich nicht mit Handwerkzeugen punktuell reparieren. Das Polieren eines einzelnen Kratzers mit einer handgeführten Polierscheibe trägt lokal Metall ab, höhlt die Reflexion aus und hinterlässt eine optische Verzerrung, die als „Orangenschale“ oder Linseneffekt bekannt ist. Die Wiederherstellung einer echten Spiegeloberfläche erfordert in der Regel das Abtragen des Bauteils, das Einebnen der gesamten Fläche über grobe Schleifmittel und das vollständige Durchlaufen der Schneid- und Farbpolierstufen auf stationären Maschinen.
4. Wie jede Güte in Serie gefertigt wird
Eine der schärfsten Trennlinien zwischen Konstruktion und Fertigungsausführung liegt im Verständnis davon, wie Oberflächengüten in Stückzahl erzeugt werden. Ein Prototypenbauer kann nahezu jede Geometrie mit Handfeilen, Schleifpapierbögen und einem offenen Polierbock polieren. In der kontinuierlichen Serienfertigung fallen Finishverfahren in klar getrennte mechanische Routen. Industrielle rechteckige Trogvibratoren erlauben es, diskrete Chargenteile in kontinuierlichen Rollschleifkörperbetten zu bearbeiten und so gleichmäßige satinierte und Vorpolier-Oberflächen zu erzielen.
Route A — Schleifband und Vliesscheibe (Flachpaneele, kleine Stückzahl)
Eine ehrliche technische Grenze: Automatisierte Breitbandschleifmaschinen, Flachbett-Linearschleifer und Planetenrohrschleifer sind spezialisierte Werkzeugmaschinenklassen für Blechwaren, Flachplatten und einfache Konstruktionsrohre. Wir fertigen keine Breitband-Blechschleifsysteme. Dennoch muss jede sachliche Betrachtung der Metalloberflächenbearbeitung einräumen, dass Breitbandlinien für durchgehende Flachbleche, Architekturplatten und lange Strangpressprofile der industrielle Standardweg sind, um gerichtete gebürstete Oberflächen nach ASTM Nr. 4 zu erzeugen. Diese Maschinen führen flache Werkstücke unter federbelasteten Spannköpfen mit breiten beschichteten Schleifbändern hindurch, die mit Mineralölen oder wasserlöslichen Emulsionen geschmiert werden; anschließend folgen oszillierende Vlies-Lamellenrollen im Scotch-Brite-Stil zum Entgraten und Vereinheitlichen der Maserung. Sind Teile klein, gestanzt, gegossen oder weisen sie komplexe dreidimensionale Konturen mit Taschen, Rippen und Innenbuckeln auf, kommt das Breitbandschleifen nicht an die Flächen heran, und die mechanische Gleitschleifbearbeitung übernimmt.
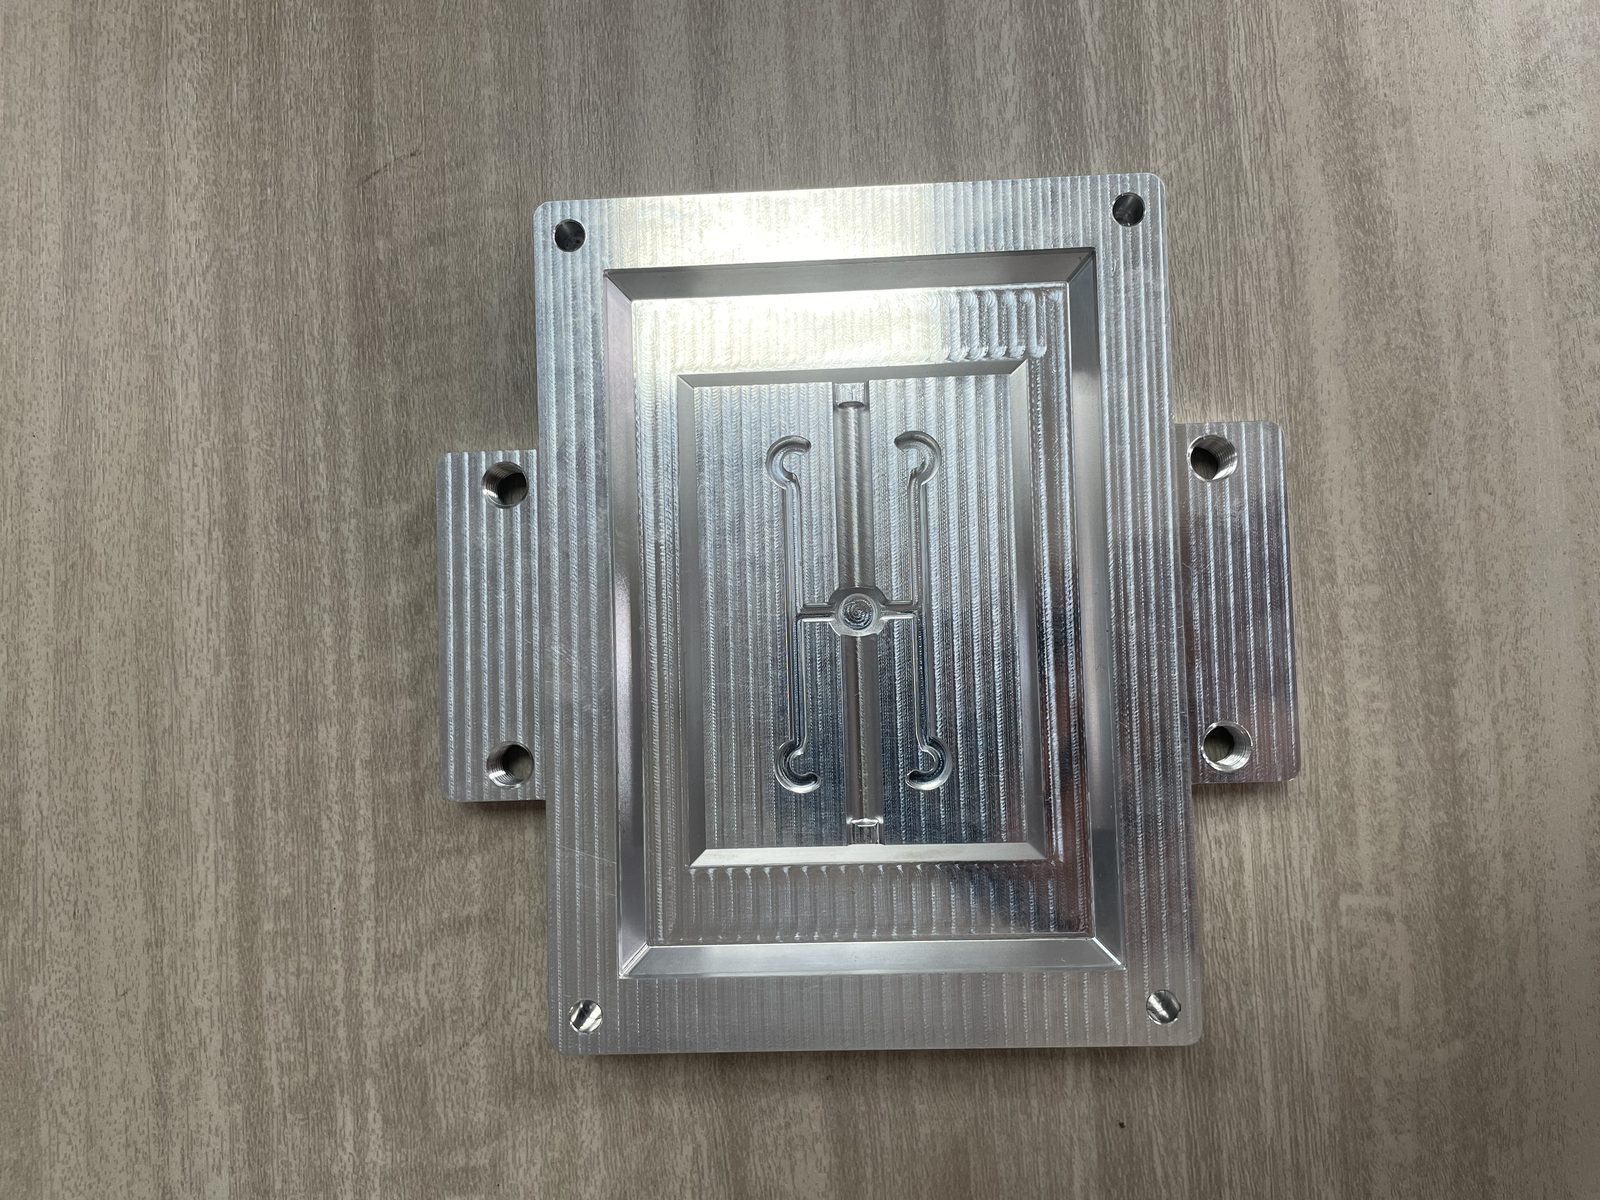
Wie bearbeitet: die gerichteten Werkzeugspuren, von denen Sie starten.
Route B — Vibrationsgleitschleifen (Chargenteile, satiniert und gebürstet)
Für die Hochvolumenfertigung dreidimensionaler Teile – etwa bearbeitete Fittings, gestanzte Scharniere, Verteilergehäuse und Medizinhalterungen – bieten Vibrationsgleitschleifmaschinen einen effizienten Weg zu gleichmäßigen satinierten und vorpolierten Oberflächen. In einem industriellen Vibrationsbottich oder Trogvibrator tauchen hunderte Werkstücke in ein dynamisches Bett aus vorgeformten Schleifkörpern ein, das mit einem kontinuierlichen Strom aus Wasser und chemischem Compound beschickt wird. Der Unwuchtantrieb der Vibrationsmaschine versetzt die gesamte Ladung in eine geordnete, schraubenförmige Rollbewegung. Weil die Schleifkörper die Werkstücke aus allen Richtungen umschließen, schleifen sie jede Außenkante, jede Fläche und jede Tasche gleichzeitig. Durch die Wahl dichter, kunststoffgebundener Schleifkörper, die mit feinem Siliciumcarbid oder Aluminiumoxid imprägniert sind, erzeugt das Vibrationsgleitschleifen eine außergewöhnlich gleichmäßige, richtungslose satinierte Oberfläche über große Chargen und beseitigt manuelle Handhabungsspuren und Teil-zu-Teil-Streuung vollständig.
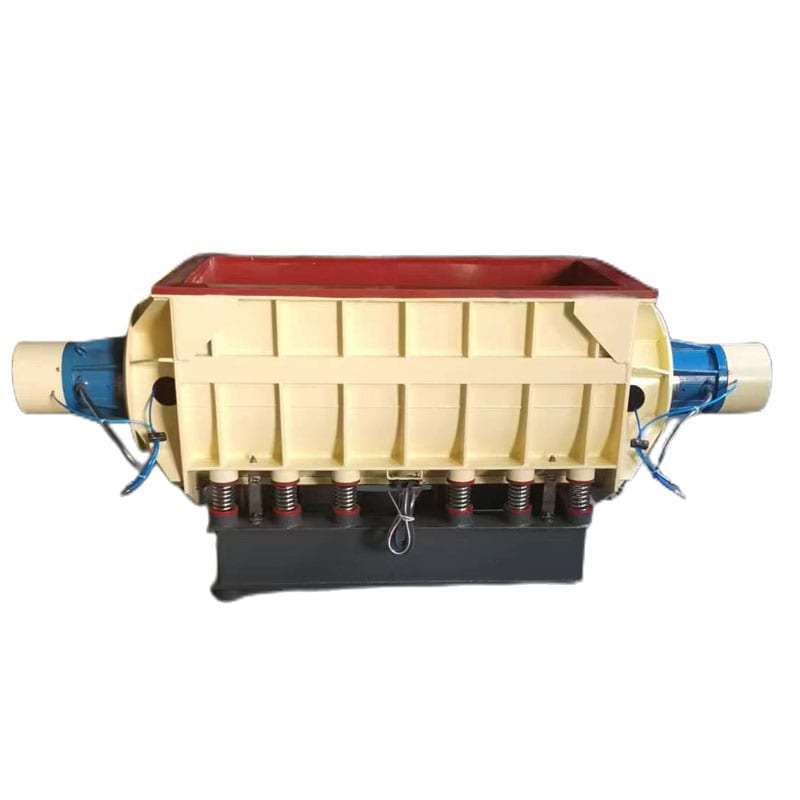
Route B: Chargenteile in einem rollenden Schleifkörperbett.
Route C — Fliehkrafttrommel und Kugelglättung (Spiegel auf Kleinteilen)
Einen spekularen Spiegelglanz auf großen Stückzahlen kleiner bis mittlerer Teile ohne manuelles Polieren zu erreichen, erfordert intensive mechanische Energie. Das ist das Feld von Fliehkraft-Trommelgleitschleifmaschinen und hochenergetischen Vibrationsglättmaschinen. ``` ─-------------------------------------------------------------------------─ │ FLIEHKRAFTTROMMEL: PLANETARISCHE ROTATIONSKINEMATIK │ ─-------------------------------------------------------------------------─ │ │ │ [Hauptrevolver-Drehung: gegen den Uhrzeigersinn] │ │ \<--- │ │ │ │ +-------------------+ +-------------------+ │ │ │ TROMMEL Nr. 1 │ │ TROMMEL Nr. 2 │ │ │ │ (dreht im UZS │ │ (dreht im UZS │ │ │ │ hohe g-Kraft) │ │ hohe g-Kraft) │ │ │ │ [Schleifkörper] │ │ [Schleifkörper] │ │ │ +-------------------+ +-------------------+ │ │ │ │ O [Zentrale Nabe] │ │ │ │ +-------------------+ +-------------------+ │ │ │ TROMMEL Nr. 4 │ │ TROMMEL Nr. 3 │ │ │ │ (dreht im UZS │ │ (dreht im UZS │ │ │ │ hohe g-Kraft) │ │ hohe g-Kraft) │ │ │ │ [Schleifkörper] │ │ [Schleifkörper] │ │ │ +-------------------+ +-------------------+ │ │ │ │ ---\> │ ─-------------------------------------------------------------------------─ │ WIRKUNG: bis zu 10-20 g schieben Schleifkörper über Teile, ohne │ │ Teil-auf-Teil-Aufprall; erzeugt echte isotrope Spiegeloberflächen. │ ─-------------------------------------------------------------------------─ ``` Eine Fliehkrafttrommelmaschine montiert mehrere geschlossene Bearbeitungstrommeln am Umfang eines großen zentralen Revolvers. Während der Revolver schnell in eine Richtung dreht, rotieren die einzelnen Trommeln gegenläufig um ihre eigenen Achsen. Diese doppelte planetarische Kinematik setzt das Schleifkörperbett Gravitationskräften bis zum 10- bis 20-Fachen der normalen Erdbeschleunigung aus. In den Trommeln gleiten Teile und nicht-abrasive, hochdichte Edelstahl-Schleifkörper oder mikrokristalline Porzellankugeln unter hohem Verdichtungsdruck aneinander vorbei. Statt Metall abzutragen, verformt diese hochenergetische Gleitbewegung mikroskopische Oberflächenspitzen plastisch und lässt die Oberfläche auf molekularer Ebene flach fließen. Das Ergebnis ist eine echte, isotrope Spiegeloberfläche über hunderte lose Metallteile pro Charge, mit erhaltenen scharfen Kanten und ohne Verzerrung an Trennlinien.
Schleifkörperform und -größe auf die Zielgüte abstimmen
Mit grob geschnittenen Universalsteinen lässt sich keine verfeinerte satinierte oder Spiegel-Oberfläche erzeugen. Die Schleifkörpergeometrie bestimmt direkt Oberflächenprofil und Kantenkontur: Die Wahl des richtigen Schleifkörperprofils – von aggressiven keramischen Schneidzylindern bis zu feinen Harzkegeln – bestimmt, wie die Schleifmittel mit den Werkstückkonturen in Kontakt treten.
- Kantige Formen (Dreiecke, Sterne): Scharfe Ecken greifen aggressiv in Innenradien und Schweißnahtfüße. Sie sind ideal für erste Schneidstufen, doch ihre Kanten können auf weichen Edelstahlflächen kleine Kugelstrahlspuren hinterlassen, wenn sie in Endstufen laufen.
- Verrundete Formen (Kegel, Paraboloide, Kugeln): Runde Schleifkörperformen gleiten glatt über flache Flächen und rollen über bearbeitete Konturen, ohne sich einzugraben. Für richtungsloses Satinieren liefern harzgebundene Kunststoffkegel mit feiner Schleifmittelmischung eine seidige, matte Textur ohne sichtbare Spurlinien.
- Nicht-abrasive Hochdichtekugeln aus Porzellan und Stahl: Ausschließlich für die Spiegelglättung. Da diese Schleifkörper kein Schleifkorn enthalten, tragen sie kein Metall ab. Stattdessen glätten ihre hohe Masse und ihre glatte Außenfläche mikroskopische Spitzen unter starker Fluidschmierung flach.
Geometrien keramischer Trommel-Schleifkörper: hochdichte Dreiecke, Zylinder und Kugeln, ausgelegt für spezifische Materialzerspanung und Glättoperationen. Für umfassende Größentabellen und Zusammensetzungsrichtlinien über keramische, synthetische und organische Typen lesen Sie unseren Leitfaden zur Schleifkörperauswahl.

Die Form entscheidet, wohin der Schleifkörper reicht: scharfe Ecken schneiden, verrundete Formen blenden ein.
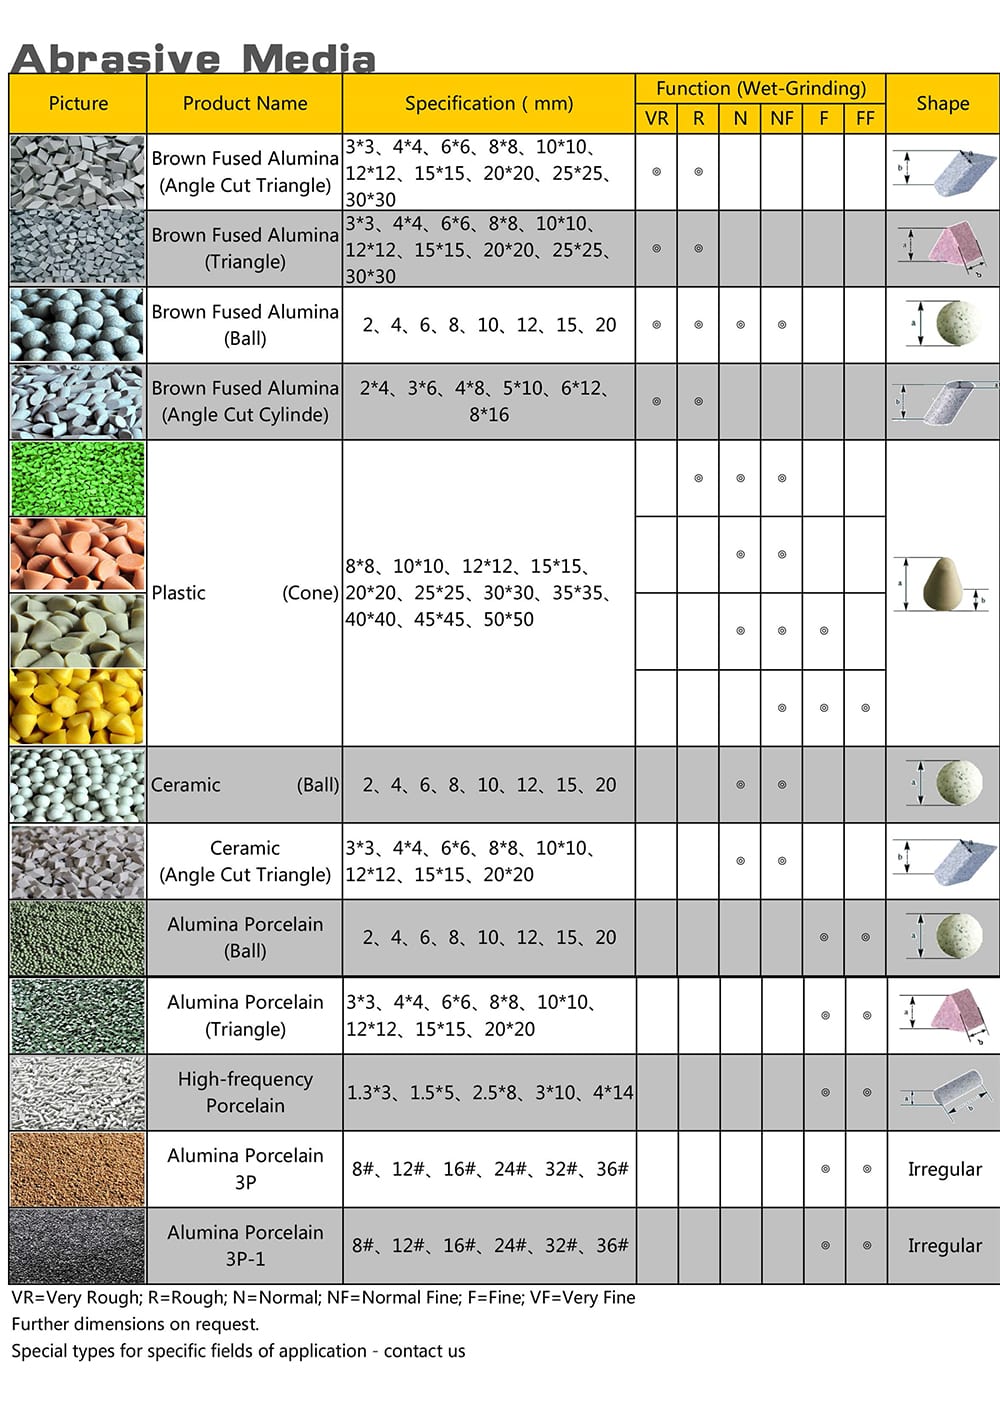
Dieselbe Geometrielogik gilt über Keramik-, Kunststoff- und Aluminiumoxid-Schleifkörper hinweg.
Was das Compound in jeder Stufe leistet
Einfaches Leitungswasser in eine Vibrations- oder Fliehkraftmaschine zu dosieren liefert keine gute Oberfläche. Chemische Finish-Compounds sind präzise formulierte Wirkstoffe, die drei getrennte Aufgaben erfüllen:
- Schmierung und Grenzflächenkontrolle: Beim Feinschneiden und Satinieren steuert das Compound den Reibungskoeffizienten zwischen Schleifkorn und Edelstahlsubstrat. Ist die Schmierung zu dünn, beißt der Schleifkörper aggressiv, reißt das Metall und hinterlässt grobe Riefen; ist sie zu dick, schwimmt der Schleifkörper auf und der Materialabtrag stockt.
- Spänemulgierung und -suspension: Während die Schleifkörper Metall abtragen, lösen sich mikroskopische Edelstahlpartikel in das Fluidbad. Ein hochwertiges Compound kapselt diesen feinen Abrieb ein, hält ihn in Lösung und spült ihn kontinuierlich über die Ablauföffnungen aus, statt ihn wieder in die Oberflächenporen abzuscheiden.
- Chemische Aufhellung und Passivierung: In den abschließenden Spiegelglättstufen reinigen leicht saure oder speziell inhibierte neutrale Compounds mikroskopische Oberflächenoxide, sodass gehärtete Stahl- oder Porzellankugeln auf reines, helles Metall treffen. Diese chemische Wirkung bringt einen echten, tiefen spekularen Glanz hervor und baut gleichzeitig einen korrosionsbeständigen Passivfilm auf.
5. Die mehrstufige Sequenz, die niemand dokumentiert
In erfahrenen Finishbetrieben werden Spiegel- und fein satinierte Oberflächen nie in einem einzigen Prozessschritt erzeugt. Das Überspringen von Zwischenschritten ist der Hauptgrund dafür, dass Zerspanungsbetriebe stundenlange Bearbeitungszeit verschwenden und am Ende milchige, zerkratzte Bauteile erhalten. ``` ─-------------------------------------------------------------------------─ │ DER PROGRESSIVE FINISHWEG IN 3 STUFEN │ ─-------------------------------------------------------------------------─ │ │ │ ROHTEIL, WIE BEARBEITET ODER GESTANZT │ │ [Grobe Frässpuren, Werkzeuggrate, Zunder, grobe Kratzer] │ │ │ │ │ v │ │ STUFE 1: SCHNEIDEN (MATERIALEINEBNUNG) │ │ Anlage: Vibrationsrinne oder Schwerlast-Bottich │ │ Schleifkörper: mittel- bis schnellschneidende Keramikdreiecke / Winkelzylinder │ │ Compound: saure / alkalische Reinigungs- & Detergensformulierung │ │ Ziel: Werkzeugspitzen vollständig einebnen; Oberfläche auf gleichmäßige Rauheit bringen │ │ │ │ │ v │ │ STUFE 2: EINBLENDEN (VEREINHEITLICHUNG VOR DEM POLIEREN) │ │ Anlage: Vibrationsbottich oder Fliehkraft-Tellermaschine │ │ Schleifkörper: feinkörnige harzgebundene synthetische Kunststoffkegel │ │ Compound: milde schmierende Glättformulierung │ │ Ziel: Mikrorillen aus Stufe 1 löschen; gleichmäßigen Satinstrich aufbauen │ │ │ │ │ v │ │ STUFE 3: SPEKULARE AUFHELLUNG (GLÄTTEN) │ │ Anlage: hochenergetische Fliehkrafttrommel oder Vibrationstrog │ │ Schleifkörper: nicht-abrasive Porzellankugeln / gehärtete Edelstahlnadeln │ │ Compound: hochglanzbildendes Chelat- und Oberflächenkonditionierungs-Tensid │ │ Ziel: Mikrospitzen plastisch verformen; Spiegelreflexion erreichen │ │ │ ─-------------------------------------------------------------------------─ ```
Warum Sie von „wie bearbeitet“ nicht direkt auf Spiegel springen können
Bearbeitete, gestanzte oder lasergeschnittene Edelstahloberflächen weisen mikroskopische Profilspitzen mit steilen Taltiefen auf. Setzt ein Bediener ein unbearbeitetes Teil direkt in eine Spiegelstufe mit feinen Porzellankugeln oder einem offenen Baumwollpolierflaus, kann der glatte Glättkörper diese tiefen, steilen Spitzen nicht abscheren. Stattdessen verformt, rollt und verschmiert das Glättwerkzeug die Metallspitzen über die darunterliegenden Mikrotäler. Für das bloße Auge mag das Teil bei flüchtigem Blick glänzen, doch unter einem hellen Punktlicht sehen Sie ein Netz aus milchigen, verzerrten Kratzern, die unter einer verschmierten Oberflächenhaut eingeschlossen sind.
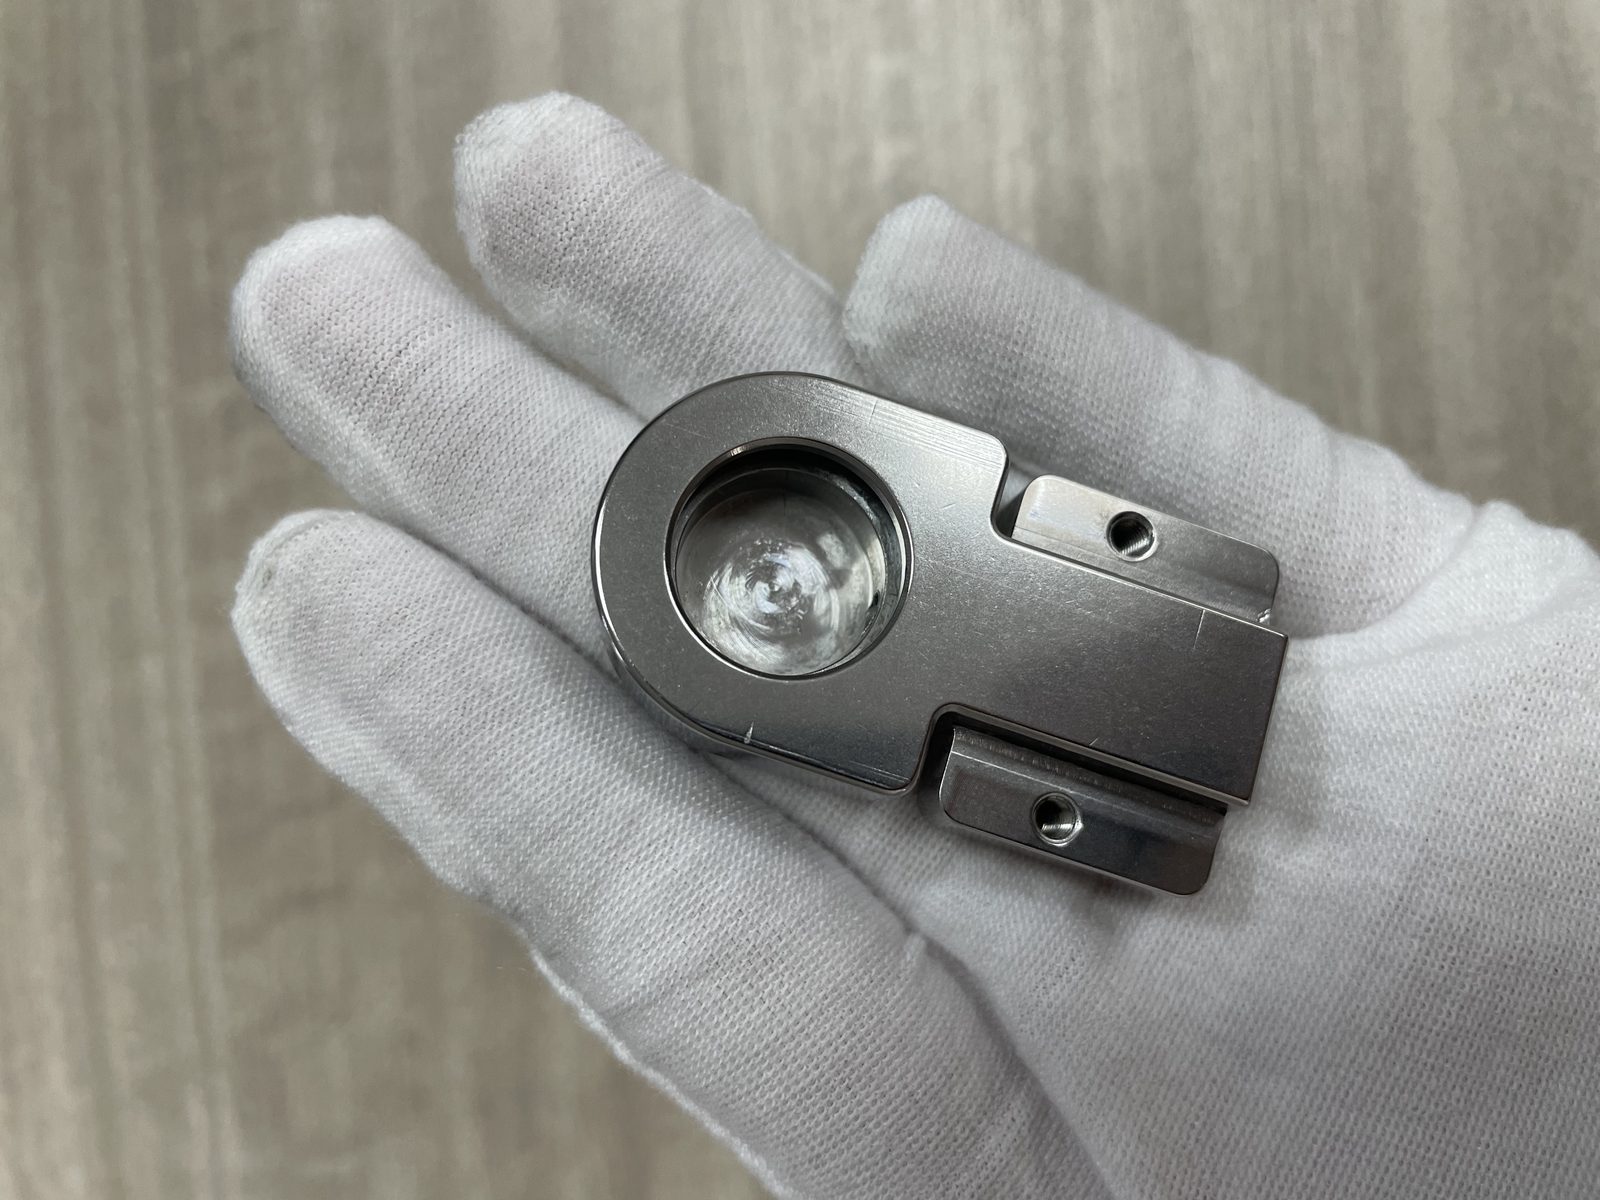
Gemischte Oberfläche in der Praxis: aufgehellte Bohrung, satinierter Körper, ein Teil.
Um eine echte Spiegeloberfläche zu erreichen, muss das Metall schrittweise eingeebnet werden, sodass die Taltiefen der vorangehenden Schleifstufe von der aktuellen Stufe vollständig gelöscht werden.
Stufe 1 — Schneiden (Spuren der vorangehenden Operation entfernen)
Die erste Stufe hat ein einziges mechanisches Ziel: vollständige Materialeinebnung. Sie muss grobe CNC-Werkzeugbahnen, EDM-Wiederaufschmelzschichten, Lasergrat oder tiefe Handhabungskratzer bis auf eine gleichmäßige, kontrollierte Tiefe abschleifen.
- Industrieller Massenweg: Teile in einem offenen Trogvibrator mit mittelschneidenden keramischen Winkeldreiecken und kontinuierlicher Spülung eines emulgierenden Compounds bearbeiten.
- Manueller / flacher Chargenweg: Erste lineare Maserungsführung mit grob- bis mittelkörnigen beschichteten Schleifbändern (typisch Aluminiumoxid von 120-Korn bis 180-Korn).
- Das Prozessgate: Verlassen Sie Stufe 1 erst, wenn alle gerichteten Frässpuren und lokalen Kratzer verschwunden sind. Bleiben tiefe Werkzeugriefen zurück, machen nachgelagerte Polierstufen sie nur noch sichtbarer.
Stufe 2 — Einblenden (die Oberfläche vereinheitlichen)
Stufe 2 überführt das Teil vom rauen, nur eingeebneten Zustand in ein glattes, intermediäres Vorpolierstadium.
- Industrieller Massenweg: Teile in einen Rundvibrationsbottich umsetzen, der mit hochdichten, harzgebundenen Kunststoffkegeln oder feinen synthetischen Pyramiden gefüllt ist. Die leichtere, weichere Kunststoffmatrix dämpft den Kontakt, verrundet scharfe Talprofile und beseitigt die groben Schleiflinien der Keramikschleifkörper.
- Der Übergabepunkt: In Stufe 2 wird eine echte satinierte Oberfläche finalisiert. Ist ein richtungsloses, seidiges, blendarmes Aussehen das Ziel Ihrer Zeichnung, endet der Prozess hier. Die Teile durchlaufen Ultraschallentfettung, Klarwasserspülung und Warmluft-Fliehkrafttrocknung.
Stufe 3 — Aufhellen (Reflexion erhöhen, ohne tiefer zu schneiden)
Wenn Ihre technische Zeichnung eine echte Spiegeloberfläche (ASTM Nr. 8) vorgibt, wandern Teile, die Stufe 2 erfolgreich passiert haben, zu einer eigenen Aufhellstation.
- Industrieller Massenweg: Teile in eine hochenergetische Fliehkrafttrommelmaschine laden, die mit glatten, nicht-abrasiven Porzellankugeln oder polierter Edelstahlschrot gefüllt ist. Dosiert mit einem spezialisierten sauren oder neutralen Aufhell-Compound erzeugt die Maschine intensiven Gleitdruck, der die mikroskopischen Rauheiten flach fließen lässt, ohne Metall abzutragen.
- Manueller / offener Polierbock-Weg: Das Teil geht an eine offene Polierbank. Zuerst erhält es einen Schneidpoliergang mit einer steifen spirangenähten Baumwoll- oder Sisalscheibe, die mit schwarzem Schmirgel oder braunem Tripoli bestrichen ist, unmittelbar gefolgt von einem abschließenden Farbpoliergang mit einer Flanellscheibe, die mit grünem Chromoxid-Compound geladen ist.
Mehrstufige progressive Verfeinerung an Präzisionsteilen: raue Frässpuren gehen in eine verfeinerte Vorpolitur über, gefolgt von spekularer Spiegelglättung.
Wann Schleifkörper wechseln, wann das Compound
Wenn ein Prozesslauf das Zielaussehen nicht erreicht, verschwenden Bediener oft Zeit damit, teure chemische Compounds ins Bad zu schütten, obwohl das Problem mechanisch ist – oder tonnenweise Steinschleifkörper zu tauschen, obwohl das Problem rein chemisch ist:
- Wann Sie die Schleifkörper wechseln müssen: Sehen Sie am Teil unter Vergrößerung noch tiefe lineare Kratzer, parallele Werkzeugspuren oder Mikro-Orangenschalendellen, ist Ihr Schleifkörper entweder zu grob, falsch geformt, um in die Radien des Teils zu reichen, oder Sie sind zu früh in eine feine Stufe gesprungen. Kein chemisches Compound löscht eine Schleifrille; Sie müssen auf eine aggressivere Schleifkörpergüte zurückgehen.
- Wann Sie das Compound wechseln müssen: Fühlt sich die Metalloberfläche glatt an und zeigt null deutliche Kratzer, wirkt aber schleierig, milchig, gelblich oder verfärbt, ist Ihr Schleifkörper mechanisch in Ordnung, aber Ihre Chemie ist gescheitert. Sie haben es mit Wiederabscheidung von Metallabrieb, falschem Lösungs-pH, Mineralausfällung aus hartem Wasser oder erschöpfter Compound-Dosierung zu tun. Spülen Sie das System und korrigieren Sie die Chemikaliendosierung.
6. Gemischte Oberflächen an einem Teil
Einige der anspruchsvollsten Konstruktionsteile tragen zwei Oberflächengüten auf demselben zusammenhängenden Metallstück: ein Architekturtürgriff mit spiegelpolierten Endböcken und gebürstetem Griffschaft; ein Luxusuhrengehäuse mit hochglänzenden Fasen neben einer fein satinierten Gehäuseflanke; oder ein Chirurgieinstrument mit blendfreien satinierten Griffen, die mit glasglatten, spekular spiegelnden Arbeitsspitzen verbunden sind. ``` ─-------------------------------------------------------------------------─ │ SCHEMATISCHE DARSTELLUNG VON SELEKTIVER MASKIERUNG & AUFNAHME │ ─-------------------------------------------------------------------------─ │ │ │ SCHRITT 1: GRUNDBEARBEITUNG AUF DIE BASISOBERFLÄCHE │ │ Ganzes Teil über Vibrationsstufen bis zur vollständigen SATINIERTEN Basis. │ │ [===================================================================] │ │ │ │ SCHRITT 2: PRÄZISE ELASTOMER-MASKIERUNG / AUFNAHME │ │ Elastische EPDM-/Silikonkappen klemmen über den satiniert bleibenden Zonen. │ │ +-------------------+ +-------------------+ │ │ │ MASKIERTE ZONE: │ │ MASKIERTE ZONE: │ │ │ │ Satin erhalten │ │ Satin erhalten │ │ │ +-------------------+ +-------------------+ │ │ │ │ │ │ v v │ │ SCHRITT 3: SELEKTIVE AUSSETZUNG GEGENÜBER DEM HOCHGLANZGANG │ │ Freiliegende Arbeitsspitze oder Mittelfeld auf Spiegelglanz poliert. │ │ [POLIERTE SPIEGELZONE] │ │ │ ─-------------------------------------------------------------------------─ │ KRITISCHER ZU VERMEIDENDER FEHLER: Schleifkörperdurchtritt unter der │ │ Maskierungsgrenze mit unregelmäßiger, welliger Übergangszone (Verzerrung). │ ─-------------------------------------------------------------------------─ ```
Wo gemischte Oberflächen auftreten (Dekorpaneel + Funktionskante)
Gemischte Oberflächen werden aus praktischen Betriebsgründen ebenso gewählt wie aus industrieller Ästhetik. An Steuerventilen der Luftfahrt und pharmazeutischen Prozessanlagen werden funktionale Dichtflächen, O-Ring-Nuten und Ventilsitze glattgewalzt, um eine ultra-glatte, reibungsarme Oberfläche für eine fluiddichte Abdichtung zu erhalten, während äußere Strukturflansche eine richtungslose satinierte Oberfläche behalten, um die Teilekosten in der Fertigung zu senken und Montageblendung zu vermeiden. Bei Handwerkzeugen verhindern satinierte Griffkörper ein Abrutschen der Hand bei öligen Bedingungen, während die Arbeitsbacken spekular poliert sind, um Korrosion und Chemikalieneinschluss zu widerstehen.
Maskierung und Aufnahme für selektives Finishen
Gemischte Oberflächen an losen Chargenteilen zu erzeugen erfordert präzise Vorrichtungsauslegung. Sie können nicht einfach dünnes Klebeband aus Vinyl auf ein Teil kleben und es in einen industriellen Vibrationstrog werfen; die unermüdliche Scheuerwirkung schwerer Schleifsteine zieht die Bandkanten innerhalb von Minuten ab und hinterlässt ausgefranste, ruinierte Grenzlinien.
- Gegossene Elastomer-Maskierkappen: Hochvolumenbauteile nutzen kundenspezifisch geformte Silikon- oder gegossene Polyurethan-Maskierkappen. Diese elastischen Hüllen rasten fest über den Bereichen ein, die vor nachfolgenden Operationen geschützt werden müssen. Das Maskierwerkzeug besitzt eingeformte Dichtrippen, die sich gegen das Metall pressen und eine dichte mechanische Barriere aufbauen, die verhindert, dass Schleifsteine und Compound-Schlämme auf die fertigen Flächen kriechen.
- Steife Spindelaufnahmen: Für Teile in automatisierten Polierzellen oder Drag-Finish-Anlagen werden die Teile auf steifen mechanischen Spindeln montiert. Kundenspezifische Klemmringe decken die geschützten Zonen ab und setzen nur die Zielflächen den hochenergetischen Schleifkörperströmen oder Polierscheiben aus.
Wo gemischte Oberflächen den meisten Nacharbeit erzeugen
Die höchste Ausschussquote bei Bauteilen mit gemischten Oberflächen entsteht an der Übergangslinie (der Einblendgrenze). Führt ein Bediener ein Handeinblenden zwischen einem gebürsteten Feld und einer Spiegelfläche durch, wandert die Polierscheibe unweigerlich über die Grenze und erzeugt eine ungleichmäßige, wellige Trennlinie mit verrundeten Kanten. Bei Präzisionskonstruktionsteilen sollten Übergangslinien mit einem scharfen Konstruktionsabsatz fluchten – etwa einer bearbeiteten Stufe, einer Freistich-Nut oder einem Innenradius. Ein natürliches Stufenmerkmal bietet einen physischen Anlagepunkt für Maskiervorrichtungen, schützt die geschützte Zone und erzeugt saubere, reproduzierbare Trennlinien ohne menschliches Versagen.
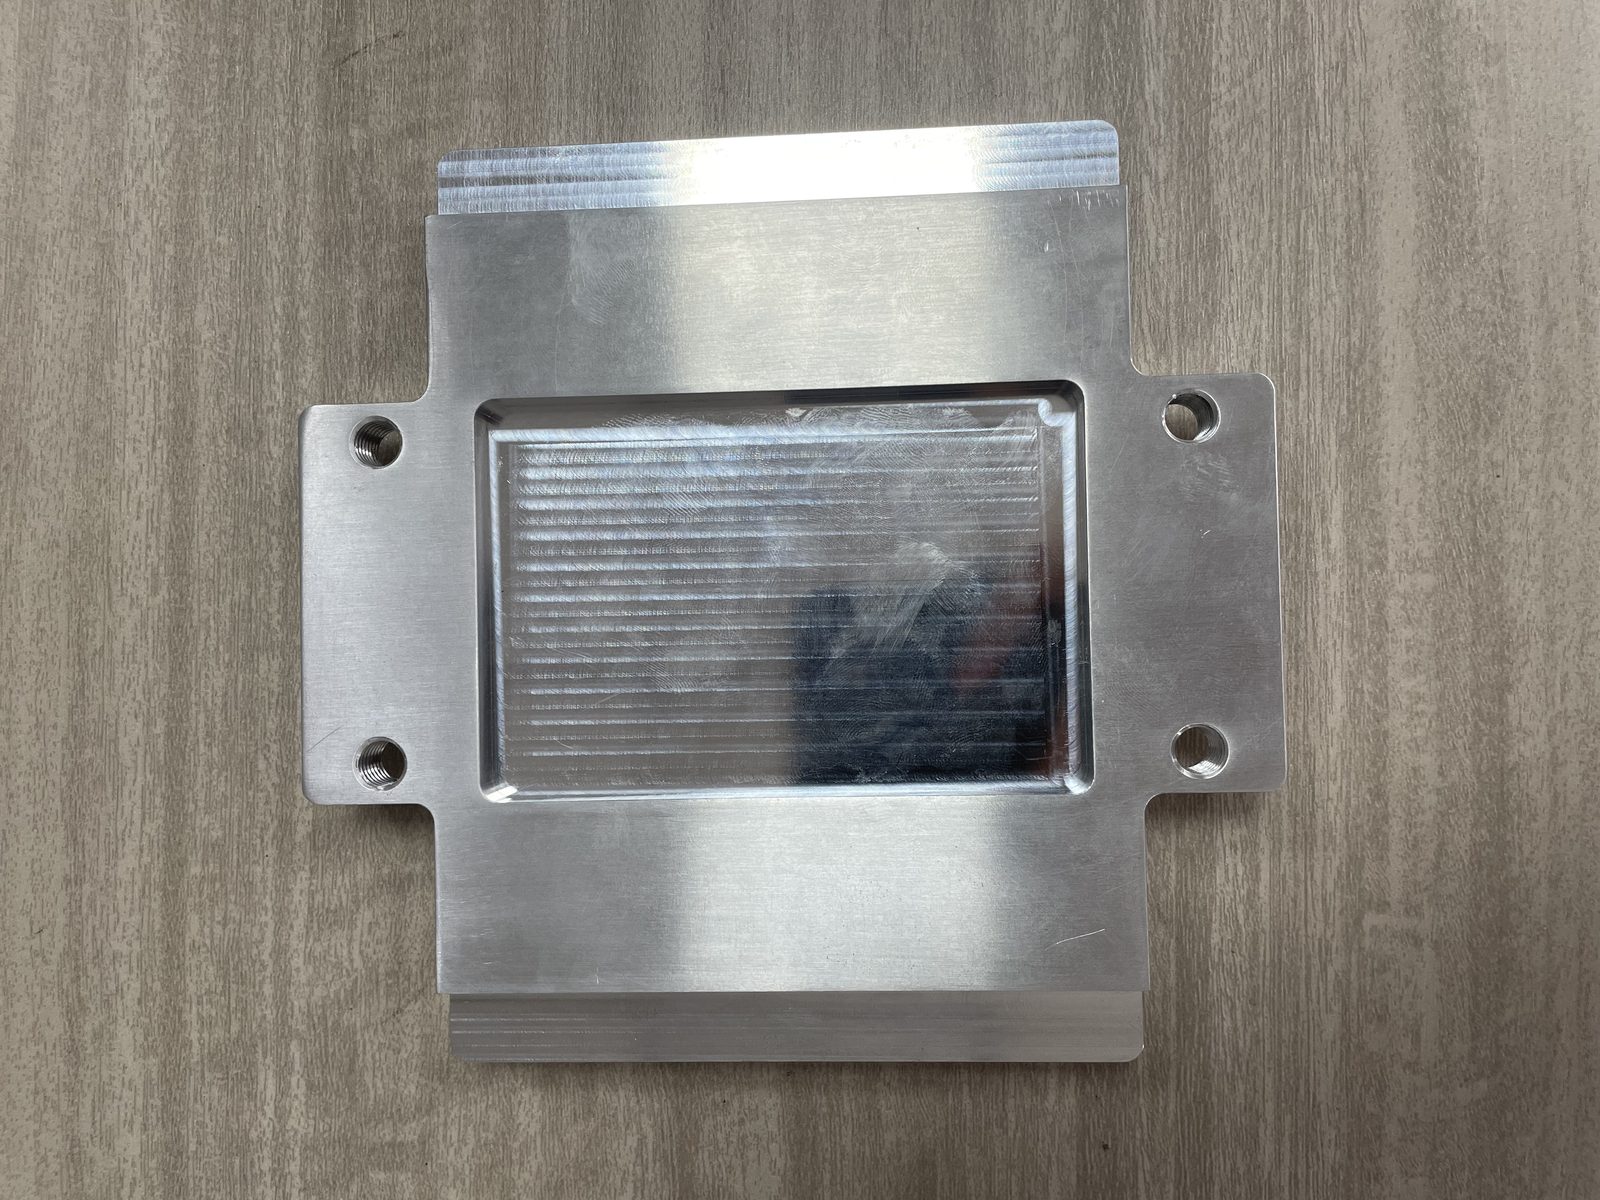
Wo eine Oberfläche endet: fertige Außenflächen, unberührtes Inneres.
7. Fehlerbilder und was sie anzeigen
Wenn eine Produktionscharge fertiger Bauteile die Endkontrolle nicht besteht, springen Linienvorgesetzte oft zu Schlussfolgerungen, verstellen Maschinendrehzahlen oder verwerfen funktionsfähige Schleifkörperchargen. Die meisten Fehler in der Gleitschleifbearbeitung zeigen klare physische Symptome, die direkt auf ein bestimmtes mechanisches oder chemisches Ungleichgewicht weisen. Beobachteter Oberflächendefekt | Ursachenmechanismus | Prüfroutine in der Werkstatt | Korrekturweg | Fleckige, ungleichmäßige milchige Stellen; verfärbte Höfe auf den Flachflächen | Vorangehende grobe Schleifspuren wurden nicht eingeebnet; oder die Schleifkörpermischung enthält verschlissene, zu kleine Reststücke. | Oberfläche unter flach einfallendem Streiflicht prüfen; auf gerichtete Kratzer unter dem Schleier achten. | Ladung zurück in die Einebnungsstufe 1; zu kleine verschlissene Schleifkörper aussieben; Mindestlaufzeit je Stufe verifizieren. | Oberfläche entwickelt keinen spekularen Glanz; bleibt dunkelgrau | Compound-Dosierung erschöpft; saures Ungleichgewicht; oder das zugeführte Betriebswasser ist zu hart. | pH des Ablaufs messen; nasse Teile mit einem sauberen weißen Tuch abwischen und auf dunkel wiederabgeschiedenen Metallabrieb prüfen. | Frischcompound-Dosierung erhöhen; Wasserenthärtungsfiltration installieren; kontinuierliche Ablaufspülung verifizieren. | Übermäßige Kantenverrundung; ausgelöcherte Durchgangslöcher | Schleifkörperdichte/-masse zu hoch; Zykluszeit zu lang; oder Teile tummeln frei ohne schützende Aufnahme. | Lochdurchmesser und Kantenbruchprofil mit einem optischen Vergleichsmessgerät gegen die Master-Teilezeichnung messen. | Auf kleinere Schleifkörper geringerer Dichte wechseln; Zyklusdauer verkürzen; Trennwände oder Aufnahmen einbauen. | Wellige, kreuzschraffierte oder desorientierte Bürstkratzlinien | Lose Linearführung; Teile haben sich beim Banddurchlauf gedreht; oder die manuelle Vorschubgeschwindigkeit schwankte über dem Kopf. | Einzelne Kratzlinien visuell über die gesamte Teilelänge gegen ein Lineal nachziehen. | Mechanische Vorschubführungen arretieren; konstante Bandspannung und gleichmäßige Fördergeschwindigkeit halten; manuelles Handführen eliminieren. | Orangenschale / fleckige spekulare Verzerrung auf der Spiegeloberfläche | Extreme lokale Reibungswärme beim Polieren; oder übermäßiger Glättdruck, der das Metallgefüge überkugelt. | Die Reflexion unter einem Gittermuster prüfen; auf wellige, unebene Verzerrung ähnlich einer Orangenschale achten. | Anpressdruck senken; Motorantriebsfrequenz reduzieren; Fluidkühlungsdurchfluss erhöhen, um Fließen der Oberfläche durch Reibung zu verhindern. | Schnelle Teeflecken oder Flash-Rost innerhalb von Stunden nach der Entladung | Luftgetragene Kohlenstoffstahl-Kontamination; Schleifkörper zuvor an Kohlenstoffteilen verwendet; oder zähe Trocknung an Umgebungsluft. | Standard-Ferroxyltest oder 24-h-Feuchteexposition durchführen, um freie Eiseneinschlüsse auf der Edelstahloberfläche zu identifizieren. | Edelstahl-Schleifkörper vollständig von Kohlenstoffstahl-Linien trennen; eigene saure Passivierungsspülung nutzen; sofort zwangstrocknen. |
Diagnose im Detail: das „Warum“ hinter den Fehlern
#### Milchige Stellen und Höfe Zeigt ein satiniertes oder spiegelpoliertes Teil matte, milchige Inseln umgeben von hellen Zonen, liegt die Ursache fast immer in einem unvollständigen Schneidgang der Stufe 1. Der Bediener sah die Oberfläche gleichmäßig hell werden und zog die Ladung zu früh ab. Die mikroskopischen Hochspitzen wurden glattgewalzt, doch die tieferen Täler der Primärfräsmaschine oder der groben Stanzpresse wurden nie vollständig entfernt. Der milchige Fleck ist Lichtstreuung an diesen zurückgesetzten, unbearbeiteten Mikrotälern. #### Oberfläche hellt nicht auf (dunkle Schmutzwiederabscheidung) Beim nassen Vibrations- und Fliehkraftgleitschleifen ist der abgetragene Edelstahlabrieb mikroskopisch klein und reaktiv. Wird der Compound-Durchfluss „zur Chemikalieneinsparung“ gedrosselt oder verstopfen Ablaufsiebe mit Schleifkörpersplittern, wird das Bad zu einer schmutzigen Schleifschlämme. Die Trommelsteine hämmern den suspendierten Edelstahl-Schleifstaub direkt zurück in die mikroskopischen Poren der Teile. Statt eines brillanten Silberglanzes kommt die Charge mit einem ungewaschenen, bleigrauen Farbstich heraus. #### Flash-Rost auf Edelstahl Edelstahl sollte unter normalen Innenraumbedingungen niemals rosten. Entwickeln frisch polierte Teile kurz nach dem Verlassen der Finishzelle kleine rötliche Punkte, ist eines von zwei Kontaminationsereignissen eingetreten:
- Kreuzkontamination: Die Finishing-Maschine, Waschtanks oder Schleifsteine wurden zuvor zum Entgraten von Bauteilen aus Kohlenstoffstahl oder Gusseisen mit Kugelgraphit verwendet. Mikroskopische freie Eisenpartikel, die sich in der porösen Polyurethan-Auskleidung der Schleifkörper eingebettet hatten, wurden in das Edelstahlsubstrat eingehämmert und bildeten aktive galvanische Rostzellen. Reservieren Sie stets getrennte Schleifkörperchargen und Auskleidungen ausschließlich für die Edelstahlbearbeitung.
- Langsame Verdunstungstrocknung: Lässt man nasse Teile auf einem Werkstattwagen langsam an der Luft trocknen, verdunstet chloridhaltiges Leitungswasser zu konzentrierten chemischen Tröpfchenzellen und ätzt das Rohmetall an, bevor sich sein passiver Oxidfilm natürlich wieder aufbauen kann. Führen Sie nasse Teile stets sofort durch eine saubere vollentsalzte Wasserspülung und trocknen Sie sie unverzüglich mit beheizten Fliehkraftschleudern, kontinuierlichen Warmlufttunneltrocknern oder beheizten Trockenmais-Absorptionstrommeln.
8. Wie Sie prüfen, ob Sie die spezifizierte Güte erhalten haben
Qualitätsstreitigkeiten zwischen Fertigungswerken und Wareneingangsprüfungen kosten Zerspanungsbetriebe tausende Dollar an zurückgewiesenen Bestellungen. Um subjektive Meinungsverschiedenheiten über optische Oberflächen zu vermeiden, legen Sie ein durchsetzbares, dokumentiertes Prüfprotokoll fest. ``` ─-------------------------------------------------------------------------------─ │ PRÜFAUDIT ZUR OBERFLÄCHENVERIFIKATION BEI DER WARENEINGANGSPRÜFUNG │ ─-------------------------------------------------------------------------------─ │ │ │ 1. SICHTAUDIT UNTER KONTROLLIERTER BELEUCHTUNG │ │ Lichtquelle: 1000–1500 Lux, 5000 K neutrale weiße diffuse Beleuchtung │ │ Methode: Produktionsteil Seite an Seite mit rückbehaltenem Referenzmuster halten │ │ Betrachtungswinkel: Vergleich bei 30°, 60° und 90° Einfallswinkel │ │ │ │ │ v │ │ 2. OBERFLÄCHENPROFILOMETER-MESSUNG │ │ Gerät: kalibriertes Tastnadel-Kontaktprofilometer │ │ Grenzwellenlänge (λc): nach ISO 4288 entsprechend der erwarteten Rauheit setzen │ │ Spuren: 3 getrennte Spuren (parallel, senkrecht, 45° zur Kante) │ │ Gate: Profilkennwerte müssen INNERHALB des Min./Max.-Fensters der Zeichnung liegen │ │ │ │ │ v │ │ 3. DOKUMENTATIONS-PRÜFPFAD │ │ Der Prüf-Freigabedatensatz muss erfassen: │ │ Produktionscharge / Schmelzennummer │ │ Serienreferenz des rückbehaltenen Referenzmusters │ │ Kalibrierdatum und Grenzwellenlängeneinstellung des Tastprofilometers │ │ Unterschrift des Prüfers, Datum und endgültige Disposition (Annehmen/Ablehnen) │ │ │ ─-------------------------------------------------------------------------------─ ```
Visueller Vergleich mit dem rückbehaltenen Muster
Eine Sichtprüfung sollte niemals beiläufig unter flackerndem Werkstatt-Leuchtstofflicht oder direktem Sonnenlicht im Freien erfolgen. Prüfen Sie Teile in einer Prüfkabine mit standardisierter 5000-K-Beleuchtung (neutrales Tageslicht), die 1000 bis 1500 Lux diffuses Licht liefert. Halten Sie das Produktionsbauteil direkt neben das serialisierte rückbehaltene Oberflächen-Referenzmuster. Drehen Sie beide Teile gemeinsam durch 30-Grad-, 60-Grad- und 90-Grad-Einfallswinkel relativ zur Lichtquelle:
- Für gebürstete Oberflächen: Prüfen Sie, dass die Maserungslinien streng parallel zum spezifizierten Bezug verlaufen, ohne zu schwenken oder von der Achse abzudriften. Prüfen Sie die Endgrenzen, um sicherzustellen, dass die Maserung an Kantenfasen nicht auswäscht.
- Für satinierte Oberflächen: Verifizieren Sie, dass die Oberfläche einen gleichmäßigen, homogenen diffusen Schimmer ohne gerichtete Maserungsspuren, Zebrastreifen oder glänzende lokale Glättspuren zeigt.
- Für Spiegel-Oberflächen: Prüfen Sie die Klarheit eines im Spiegelbild reflektierten Prüfgitters. Achten Sie auf optische Verzerrung, Schleier oder wiederkehrende kreisförmige Wirbelspuren, die von unwuchtigen Polierscheiben stammen.
Gemessene Rauheit — was Sie von Ihrem Lieferanten verlangen sollten
Wenn Sie das Qualitätsdossier eines Lieferanten prüfen, akzeptieren Sie kein Konformitätszertifikat, in dem nur „Oberfläche: OK“ steht. Verlangen Sie die primären Messspurdaten:
- Grenzwellenlänge des Filters (λc (cutoff wavelength)): Ein Rauheitsmesswert ohne angegebene Auswertelänge und Filtereinstellung ist technisch bedeutungslos. Ein mit 0.8 mm-Cutoff aufgenommener Wert ergibt ein anderes mathematisches Ergebnis als einer mit 2.5 mm-Cutoff auf derselben physischen Oberfläche. Stellen Sie sicher, dass das Qualitätslabor die ISO-4288-Normen für die Filterwahl einhält.
- Mehrachsige Messspuren: Bei gebürsteten Oberflächen registriert eine einzelne Spur, die parallel am Grund einer Schleifrille entlangläuft, einen künstlich glatten Wert. Der Prüfbericht muss Tastspuren senkrecht zur Maserungsorientierung zeigen, wo das Gerät echte Spitze-Tal-Höhen über die Schleifschnitte misst. Bei satinierten und isotropen Oberflächen sollten Spuren über mehrere Achsen aufgezeichnet werden, um einen gleichmäßigen richtungslosen Strich zu bestätigen.
Der Prüfdatensatz, der Streitigkeiten verhindert
Um wiederkehrende Qualitätsstreitigkeiten über Lieferstufen hinweg zu verhindern, legen Sie einen eindeutigen Freigabedatensatz für die Oberflächenprüfung fest, der dokumentiert:
- Die Zeichnungsnummer, den Revisionsstand und den Verfolgungscode der Bestellung.
- Die konkrete ID der physischen rückbehaltenen Grenzmusterplatte, die für das Sichtaudit verwendet wurde.
- Die kalibrierte Seriennummer und den Spitzenradius der Tastnadel des zur Verifikation verwendeten Profilometers.
- Die verifizierten oberen und unteren gemessenen Rauheitswerte an drei verschiedenen Oberflächenstellen.
- Eine verpflichtende Bestätigung, dass die Reinigungs- und Passivierungsprotokolle vor dem Verpacken abgeschlossen wurden.
Durch das Erfassen dieser objektiven Datensätze verwandeln Sie die Oberflächenqualitätskontrolle von einem emotionalen visuellen Streit in eine reproduzierbare, belastbare technische Basis.
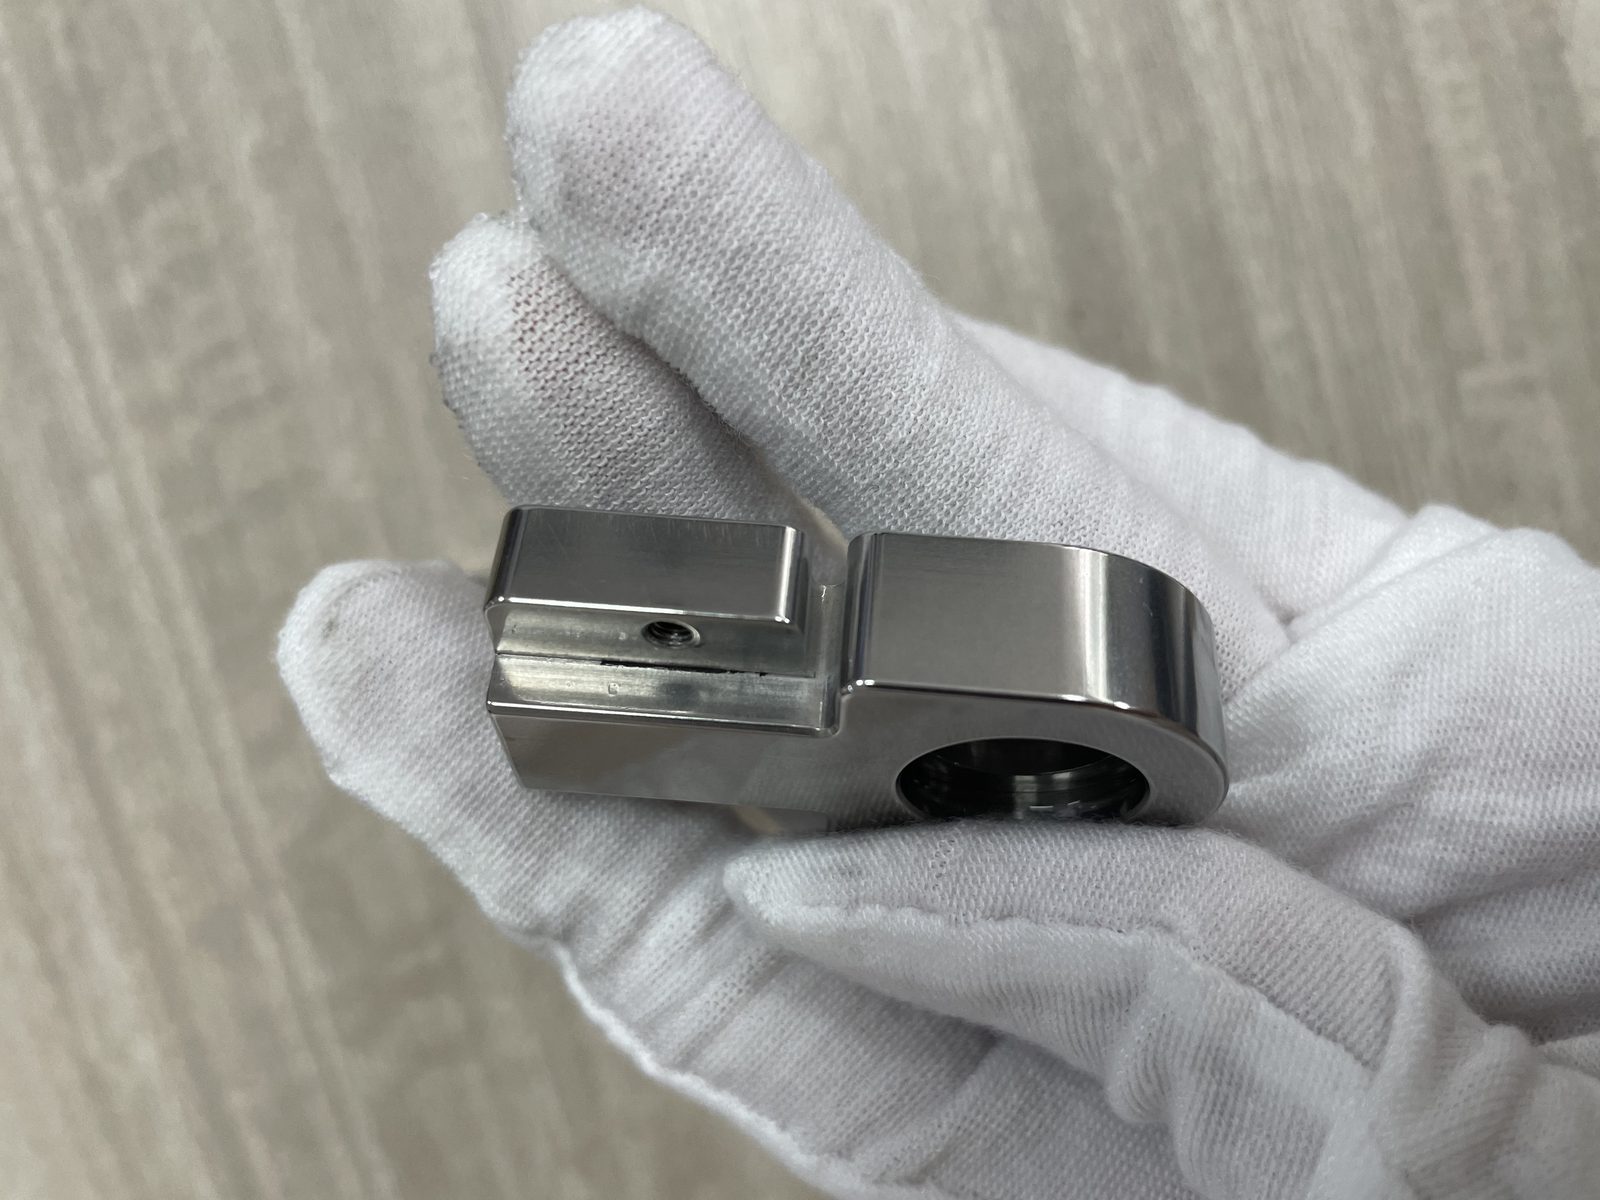
Spiegeloberfläche auf einem bearbeiteten Teil — die Güte, die Sie einem Prüfer in die Hand geben können.
9. Häufig gestellte Fragen (FAQ)
1. Ist satiniert dasselbe wie gebürstet?
Nein. Auch wenn die Begriffe im Gespräch oft synonym verwendet werden, beschreiben sie zwei verschiedene Oberflächenprofile. Eine gebürstete Oberfläche hat eine absichtliche, sichtbare, unidirektionale Maserung (oder Strich), die durch lineare Schleifmittel entsteht, die in parallelen Linien über das Metall laufen. Eine satinierte Oberfläche ist richtungslos oder mehrdirektional und liefert einen glatten, blendarmen matten Glanz ohne parallele Maserungsmuster.
2. Lässt sich eine gebürstete Oberfläche ohne erneute Bearbeitung in Spiegel verwandeln?
Ja, sofern das Teil ausreichende Wandstärke für den nötigen Materialabtrag hat. Sie können jedoch nicht direkt von einer gebürsteten Oberfläche zum Spiegelpolieren springen. Die parallelen linearen Mikrorillen der gebürsteten Oberfläche müssen zuerst quer geschnitten und über Zwischenschleifstufen (etwa Feinkorn-Kunststofftrommeln oder Orbitalschleifen) vollständig eingeebnet werden, um die Taltiefen zu löschen, bevor Spiegelglättkörper eine echte spekulare Reflexion hervorholen können.
3. Welche Oberfläche sollte ich für ein täglich gehandhabtes Teil spezifizieren?
Für stark frequentierte Teile mit regelmäßigem Handkontakt, Werkzeugumgang oder routinemäßigem Gleitverschleiß ist eine gebürstete Oberfläche (ASTM Nr. 4) oder eine feine richtungslose Satinierung die beste technische Wahl. Kleine Oberflächenkratzer und Abriebe aus dem täglichen Einsatz gehen natürlich in das vorhandene mikrotekturierte Feld über, während eine Spiegeloberfläche jeden Haarstrich und jeden Fingerabdruck sofort zeigt.
4. Ist eine Spiegeloberfläche teurer in der Herstellung als gebürstet?
Ja. Die Herstellung einer echten Spiegeloberfläche (ASTM Nr. 8) erfordert mehr aufeinanderfolgende Fertigungsstufen, engere progressive Schleifkörperschritte, spezialisierte hochdichte Glättanlagen oder erfahrenes manuelles Polieren an der Bank sowie sorgfältiges Sauberfahren zwischen den Stufen, um Kreuzkontamination mit unterschiedlichen Körnungen zu verhindern. Folglich liegen die Fertigungs- und Prüfkosten pro Stück für eine echte Spiegeloberfläche deutlich höher als für ein intermediäres gebürstetes oder satiniertes Teil.
5. Bekomme ich eine gleichmäßige Oberfläche über Teile aus verschiedenen Chargen?
Ja, aber nur wenn Ihre technische Zeichnung generische Etiketten durch eine durchsetzbare Vier-Felder-Spezifikation ersetzt: eine Normklassifikation, eine Referenz auf eine physische rückbehaltene Musterplatte, ein vereinbartes gemessenes Rauheits-Akzeptanzfenster und eine erklärte Strichrichtung. In der Serienfertigung liefert die Bearbeitung in automatisierten Vibrations- oder Fliehkraft-Finishinganlagen eine weit überlegene Charge-zu-Charge-Konsistenz im Vergleich zum Verlass auf manuelle Handschleifer.
6. Was tun, wenn die „Nr. 4“ meines Lieferanten nicht zu der meines vorherigen Lieferanten passt?
ASTM A480 erlaubt in seiner Standarddefinition Nr. 4 ein breites Schleifmittelfenster. Wenn zwei Lieferanten diese Norm mit unterschiedlichen Schleifmitteltypen (etwa Aluminiumoxid gegenüber Siliciumcarbid) oder unterschiedlichen Kornfolgen auslegen, sehen ihre physischen Teile unterschiedlich aus. Um diese Abweichung aufzulösen, geben Sie Ihren Lieferanten eine identische physische Referenzmusterplatte, prüfen Sie deren Schleifmittelfolge und schreiben Sie ein strenges gemessenes Rauheitsfenster und eine Strichvorgabe direkt auf die Teilezeichnung.
Technisches Auditing und nächste Schritte für Ihr Team
Die Lücke zwischen Konstruktionsabsicht und fertiger Hardware zu schließen erfordert, Oberflächenfinishing als kontrollierte werkzeugmaschinelle Disziplin zu behandeln statt als unkontrollierten Nachtrag.
- Prüfen Sie Ihre Zeichnungsbibliothek: Durchsuchen Sie Ihre aktive CAD-Datenbank nach Altangaben wie „Polish to Suit“, „Buff Shiny“ oder freistehendem „Satin Finish“. Überarbeiten Sie diese Zeichnungen so, dass sie die Vier-Felder-Spezifikationsstruktur enthalten: Norm, Referenz auf physische rückbehaltene Musterplatte, gemessenes Rauheitsfenster und Maserungsrichtung.
- Legen Sie physische Grenzmusterplatten an: Fertigen oder beschaffen Sie zertifizierte Oberflächen-Referenzmuster für Ihre aktiven Legierungen. Lagern Sie die Referenznormale in Ihrem Qualitätslabor unter klimakontrollierten Bedingungen und geben Sie serialisierte Arbeitskopien an Ihre Hauptzerspanungsbetriebe und Wareneingangsprüfungen aus.
- Bringen Sie Produktionsroute und Geometrie in Einklang: Erkennen Sie, wo manuelles Finishen nicht mehr skaliert. Für flache Blechwaren und einfache Vierkantrahmen bleibt automatisiertes lineares Breitbandschleifen der Standard. Für komplexe, hochvolumige Präzisionsbauteile in drei Dimensionen prüfen Sie den Übergang zu automatisierten Vibrations-Gleitschleifsystemen oder hochenergetischen Fliehkraft-Finishinganlagen, um reproduzierbare Kantenbrüche, gleichmäßige richtungslose Satinglanz und Spiegelglättung über hohe Produktionsvolumina zu gewährleisten.
Gegründet in Xiamen im Jahr 1992, konstruiert und baut unser Fertigungswerk automatisierte Gleitschleifanlagen unter ISO 9001-Zertifizierung (Zertifikat 00726Q01571R001, gültig bis Juni 2, 2029) und nach europäischen CE-Normen (gültig bis Juli 24, 2028 über 21 Maschinenplattformen). Gestützt auf 24 erteilte chinesische Schutzrechte (darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente) decken unsere Anlagenplattformen 6 verschiedene Maschinenlinien mit Standardlieferzeiten von 25–35 Tagen und kundenspezifisch konstruierten Systemen, die in 45–60 Tagen geliefert werden. Um Bottichvolumina, Schleifkörperrezepturen oder Prozesslinienintegration für Ihr Werk zu besprechen, sehen Sie sich unser komplettes Maschinenverzeichnis der Gleitschleifanlagen an oder kontaktieren Sie unser technisches Engineering-Team, um Ihre Bauteilgeometrie, Werkstoffgüte und Zielproduktionsraten zu prüfen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
