


Kohlenstoffstahl polieren: Zunder entfernen, sauber glänzen und Flash-Rost stoppen
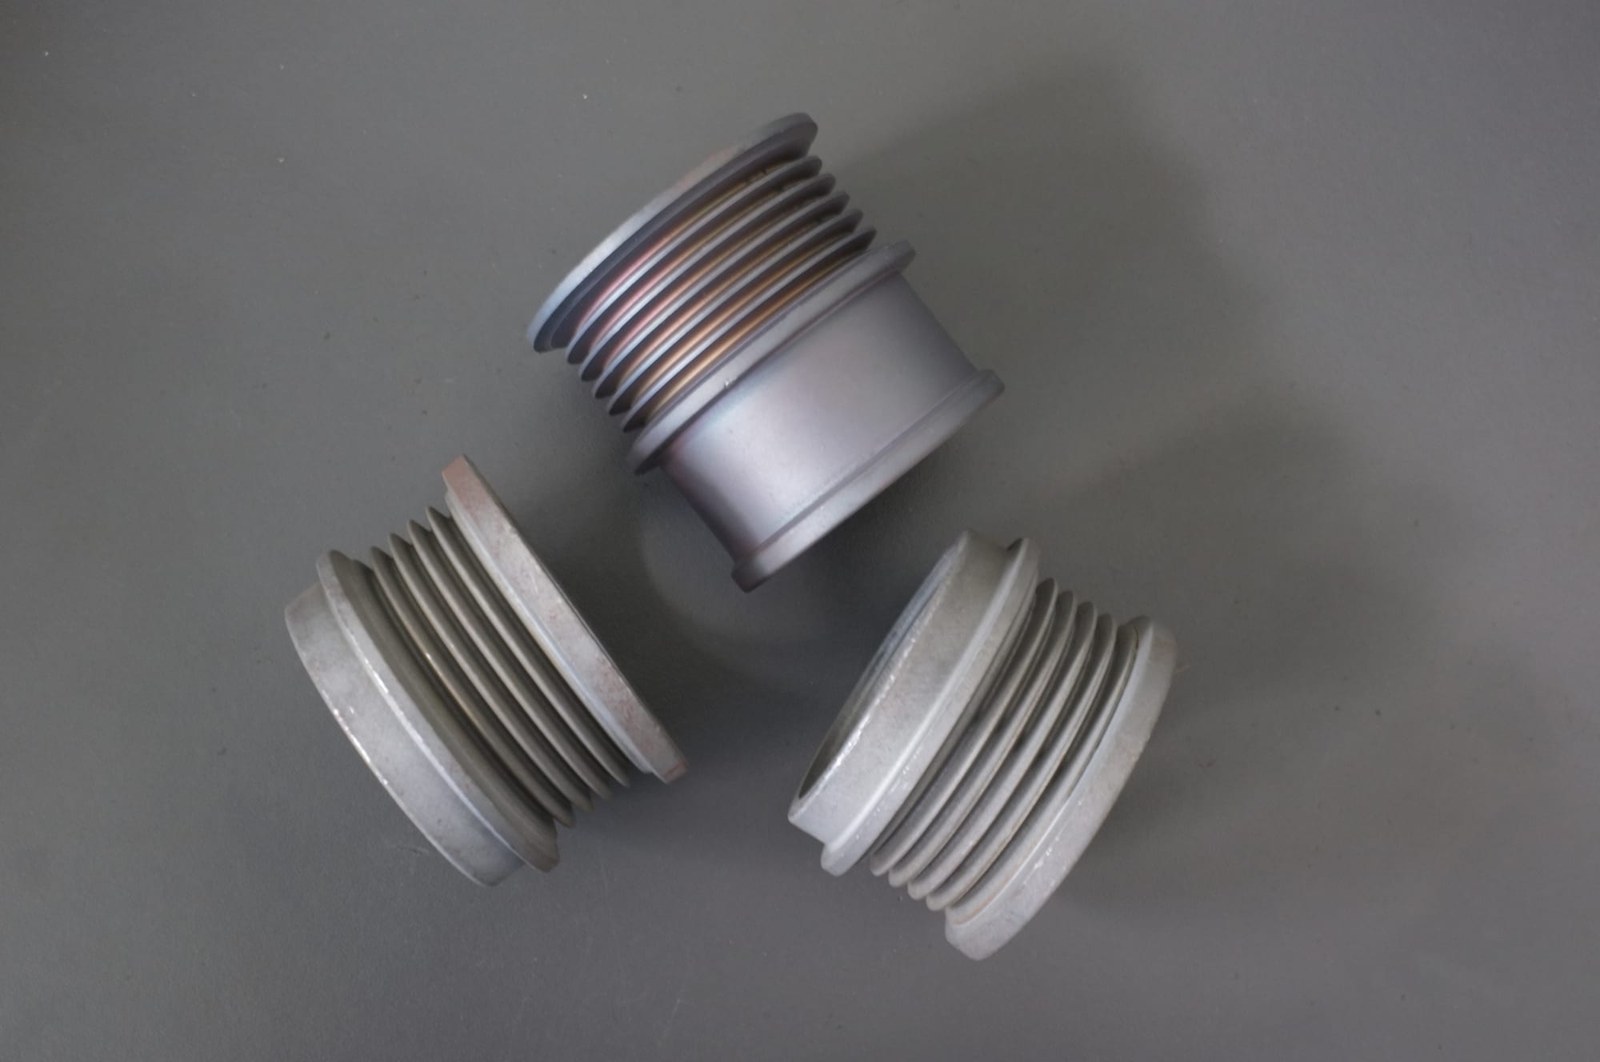
Blankkohlenstoffstahl, Baustahl und niedriglegierter Werkzeugstahl sehen auf dem Werkstattplan fast wie Edelstahl aus – bis sich das Entladetor öffnet. Mit einem Edelstahl-Trommelrezept auf blankem Kohlenstoffstahl kann die Charge vor der Prüfung orange werden, mit fettigem schwarzem Kohlenstoffruß überzogen sein oder an gehärteten Kanten Säureschäden erleiden.
Ohne Chrom in der Legierung bildet Kohlenstoffstahl im nassen Trog nie eine selbstheilende Passivschicht. Jede Stufe von der Entzunderung über das Glänzen bis zur Trocknung muss die aktive Eisenchemie neben dem Entgraten schützen.
So verbindet dieser Leitfaden mit unserer Prozessbibliothek: Bei Chrom-Nickel-Edelstählen, die kaltverfestigen und trüben statt sofort zu rosten, lesen Sie unseren Leitfaden zum Trommelpolieren von Edelstahl. Für die gesamte Gerätefolge nach der Entladung bei Aluminium-, Messing- und Stahllegierungen siehe Trennen, Waschen und Trocknen nach der Massenbearbeitung.
Warum Edelstahl-Trommelrezepte bei Kohlenstoffstahl versagen
Werkstätten, die bereits Edelstahlhalterungen finishen, laden oft Baustahl-Stanzteile oder bearbeitete Werkzeugstahlstifte mit derselben Flüssigkeitsdosierung in denselben Trog. In einem Zyklus zeigt das Polieren von Kohlenstoffstahl vier Ausfallmodi, die Edelstahlanwender selten sehen.

Blankes Eisen hat keine selbstheilende Chromoxidschicht
Edelstahl verdankt seine Korrosionsbeständigkeit einer dünnen Chromoxidschicht, die sich in sauerstoffhaltigem Wasser neu bildet, während Schleifkörper das Teil abtragen. Blanker Kohlenstoffstahl, kaltgewalzter Baustahl und niedriglegierter Maschinenstahl enthalten keine schützende Chrombarriere. Sobald abrasives Medium die Walzhaut oder Bearbeitungsoxide abschält, trifft reaktives Eisen gleichzeitig auf gelösten Sauerstoff und Wasser. Im Trog verhindert nur ein alkalischer Rostschutz-Compound-Film die Korrosion der Charge während des Zyklus.
Saure Edelstahl-Compounds erzeugen schwarzen Kohlenstoffruß
Viele Edelstahl-Abtrag- und Aufhellflüssigkeiten sind leicht sauer, um Anlassfarben zu entfernen und Nickel-Chrom-Flächen aufzuhellen. Dasselbe saure Compound auf Mittelkohlenstoffstahl, Federstahl oder Werkzeugstahl löst die Eisenmatrix selektiv und hinterlässt unlösliche Eisenkarbide und freien Kohlenstoff auf der Oberfläche. Unter Trogdruck reiben Schleifkörper diesen losen Kohlenstoff in Oberflächenporen als hartnäckigen schwarzen Ruß, den klares Wasser nicht abspült.
Unkontrollierte Säure erzeugt Wasserstoffrisiko bei gehärtetem Stahl
Gehärtete Kohlenstoffstahl-Verbinder, Federklammern, Passstifte und wärmebehandelte Werkzeugrohlinge tragen hohe innere Zugspannungen. Wenn ein Bediener ungepufferte Säurereiniger in eine Vibrations-Finishmaschine gibt, um dunklen Abschreckzunder schneller zu entfernen, erzeugt die Säurereaktion atomaren Wasserstoff direkt an der blanken Metallfläche. In gehärtete Korngrenzen diffundierender Wasserstoff kann unter Last verzögertes Sprödbruchversagen verursachen, lange nachdem polierte Teile die Sichtprüfung bestanden haben.
Übermäßiges Trommeln erzeugt reaktive Eisenfeinspäne im Schaumbett
Austenitischer Edelstahl kaltverfestigt bei langsamem Schnitt, was Bediener zu längeren Zyklen verleitet, während blanker Baustahl vom ersten Umlauf an zügig schneidet. Eine Kohlenstoffstahl-Charge länger als zum Kantenbrechen laufen zu lassen, schleift Grundmetall zu feinem grauem Eisenschleifstaub, schneller als Bodendrainagen ihn abführen. Sobald suspendierte Eisenfeinspäne in einem erschöpften Bad oxidieren, lagert sich brauner Schlamm auf allen Teilen ab.
Der eingehende Oberflächenzustand bestimmt die Stufe-Eins-Chemie
Wer fragt, wie man Stahl poliert, muss vor der Wahl von Medium oder Seife prüfen, was das Metall bedeckt. Stanzschmierstoff, warmgewalzter Zunder und Ofenabschreckzunder erfordern völlig unterschiedliche Startchemie.
Gestanzte und bearbeitete Rohlinge mit Pressschmierstoffen
Kaltgewalzte Stanzteile, Drehautomaten-Buchsen und gedrehte Wellen kommen meist ohne schweren Oxidzunder, tragen aber zähen Stanzschmierstoff, Ziehfett oder Kühlschmierstoff. Ein saurer Entzunderer auf fettigen Teilen versagt, weil Säure schwere Öle nicht emulgiert; Fett überträgt sich auf Keramiksteine und glasiert die Mediencharge. Führen Sie stattdessen Stufe Eins mit `JTJ25` Grob-Abtragcompound oder `LC10` Entgratflüssigkeit aus unserer Finish-Compound-Reihe aus, um Öle zu entfernen und frisches Eisen zu schützen.
Warmgewalzter Zunder versus Ofen-Abschreckzunder
Warmgewalzte Baubleche, lasergeschnittene Baustahlrohlinge und Schmiedeteile kommen mit dunkelblaugrauem, beim Warmumformen entstandenem Zunder. Wärmebehandelter Kohlenstoffstahl und niedriglegierter Werkzeugstahl tragen eine andere Kruste: Ofenabschreckzunder gemischt mit eingebranntem Abschrecköl-Ruß. Zunder platzt ungleichmäßig ab, wenn man direkt zu feinem Medium springt, und hinterlässt dunkle Inseln in hellem Metall, die die nachfolgende Galvanik ruinieren.
Zeitgesteuerte MC8-Entrostungsstufe mit anschließender Neutralisation
Wenn ungehärtete Kohlenstoffstahl-Schmiedeteile oder gelagerte Rohlinge roten Rost oder festen Zunder tragen, den alkalische Seife zu langsam löst, lockert eine kurze, zeitgesteuerte erste Stufe mit `MC8` Entrostungsflüssigkeit die Oxidbindung, sodass Keramiksteine sie sauber abschälen. Entladen Sie Teile nie direkt aus einem `MC8`-Bad in den Trockner. Spülen Sie den Trog mit offenen Abläufen gründlich, dann eine alkalische Neutralisationswäsche mit `LC10` oder `JTJ25`, damit Restporen-Säure keinen orangen Rost auslöst.
Mechanische alkalische Entzunderung für gehärtete Feder- und Werkzeugstähle
Bei einsatzgehärteten, federvergüteten oder hochfest wärmebehandelten Teilen saure Entzunderer komplett vom Arbeitsplan fernhalten. Leichten Anlasszunder mechanisch mit schnellschneidenden Keramikdreiecken plus alkalischem `LC10` Entgratcompound und zügiger Durchflussspülung abtragen. Mechanisches Schneiden dauert bei festem Zunder etwas länger, verhindert aber Säuregrübchen und schützt hochfesten Stahl vor Wasserstoffschäden.
| Eingehender Stahlzustand | Oberflächenbarriere | Stufe-Eins-Chemie | Primäres verhindertes Risiko |
|---|---|---|---|
| Ölige Stanzteile & CNC-Rohlinge | Pressschmierstoff, Kühlmittel | Alkalisch `JTJ25` oder `LC10` | Medienverglasung durch Fett |
| Warmgewalzte Laserrohlinge | Blaugrauer Zunder, Schlacke | Zeitgesteuert `MC8`, dann `JTJ25` | Fleckige, nicht entzunderte Zunderinseln |
| Verrostetes Halbzeug oder Schmiedeteile | Orange-roter Oxidfraß | Kurz `MC8`, dann `LC10` | Säurerest-Ausbluten aus Poren |
| Ölgehärteter Kohlenstoffstahl | Eingebrannter Ölkohle-Ruß über Zunder | Zuerst alkalisch mit `JTJ25` entfetten | Schwarzer Kohlenstoffruß auf Flächen |
| Vergüteter Feder- und Werkzeugstahl | Anlassfarbe + Eigenspannung | Strikt alkalischer `LC10`-Schnitt | Wasserstoffrissbildung durch Säure |
Vom Keramikentgraten zum Stahl- und Porzellanpolieren
Sobald Öle und Oxidzunder ohne Fleckenbildung auf dem Grundmetall entfernt sind, folgt Entgraten und Polieren von Kohlenstoffstahl in einem disziplinierten Mehrstufenablauf. Scharfe Kanten entgraten und zugleich eine glänzende Fläche in einer einzigen Trommelladung zu erzeugen, funktioniert bei Stahl nie.
Erste Stufe: Abtragen mit winkelgeschnittenem Keramikmedium
Das Vor-Entgraten nutzt gesinterte Keramikdreiecke oder winkelgeschnittene Zylinder mit braunem Schmelzkorund, um Bearbeitungsgrate, Stanzgrate und Laserkantenrauheit zu durchtrennen. Maschine auf kontinuierlichem Frischwasserablauf mit `JTJ25` oder `LC10` halten, damit abgetragener Eisenschlamm und gebrochenes Korn sofort ausgespült werden. Zum Vergleich von Keramikdichte und Bindungshärte gegenüber leichteren Synthetikkörpern siehe Vergleich der fünf Tumbling-Medienkörper.
Warum das Überspringen der Vorglättung Orangenhaut hinterlässt
Grobe Keramikmedien entgraten sauber, hinterlassen aber scharfe Kratzspitzen auf flachen Kohlenstoffstahlflächen. Werden Teile direkt von groben Keramiksteinen der Stufe eins in ein Kugel-Polierfass überführt, falten schwere nicht-abrasive Kugeln raue Spitzen einfach über Mikrotäler. Aus Armlänge glänzt das Teil, doch die Nahprüfung zeigt wellige Orangenhaut, die Spülwasser einschließt und schnell korrodiert. Vorglättung mit feinen Keramikzylindern ebnet diese Spitzen sauber ein.
Hochdruckpolieren mit gehärteten Stahlmedien und JTJ60
Wenn Halterungen, Handwerkzeuge oder Beschlagnasen einen dichten, spiegelartigen Metallglanz benötigen, wechselt Stufe drei zu nichtabrasiven Stahl-Finishmedien wie gehärteten Stahlkugeln, Kugelkegeln oder Stiften. In Kombination mit `JTJ60` Feinstmetall-Polierfluid wischen glatte Stahlmedien restliche Mikrospitzen kalt zu einer dichten, hellen Oberfläche, ohne Maßabtrag. Stahlpolier medien in alkalischem Inhibitor untergetaucht halten oder zwischen Durchläufen spülen und trocknen, damit rostige Medien nachfolgende Chargen nie anätzen.
Schonendes Aufhellen mit Porzellankugeln und HM3
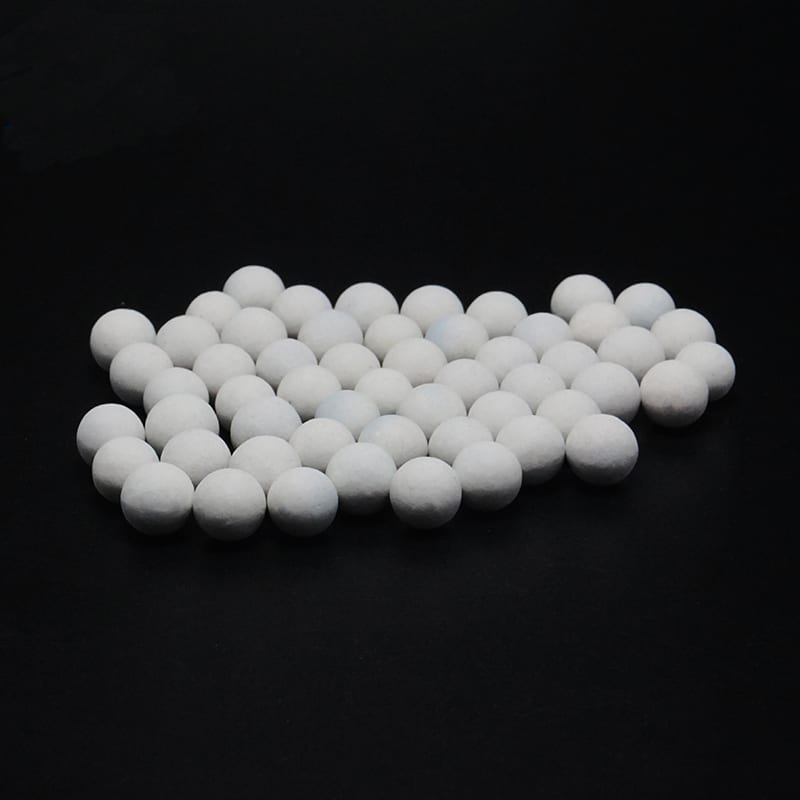
Schwere Stahlmedien üben erhebliche Massendruckkraft im Teller oder Fass aus, was geschliffene Fasen kerben, feine Außengewinde walzen oder dünne Baustahl-Stanzteile verformen kann. Wo die Geometrie Stahl-auf-Stahl-Aufprall nicht toleriert, stattdessen das finale Aufhellen mit dichten weißen Aluminiumoxid-Porzellankugeln und `HM3` Polierpaste durchführen. Porzellan trägt kein Schleifkorn, gleitet sanft über feine Merkmale und liefert ein sauberes dekoratives oder Vorplattier-Finish ohne Kantenverfestigung.
| Prozessstufe | Medienkörper & Form | Compound | Mechanische Wirkung auf Stahl |
|---|---|---|---|
| Stufe Null: Entzundern | Grobe Keramikdreiecke | `MC8`, dann `LC10` | Bricht Walzzunder auf ungehärtetem Halbzeug |
| Stufe Eins: Abtragen | Schnellschneidende Keramikdreiecke | `JTJ25` oder `LC10` | Schert Grate ab und formt gleichmäßigen Kantenradius |
| Stufe Zwei: Glätten | Feine Keramikzylinder | `LC10`-Puffer | Ebnet grobe Spitzen vor dem Polieren |
| Stufe drei A: Stahl | Gehärtete Stahlkugeln/-kegel | `JTJ60`-Fluid | Hochdruck-Wisch für tiefen Spiegelglanz |
| Stufe drei B: Porzellan | Aluminiumoxid-Porzellankugeln | `HM3`-Compound | Schonendes Aufhellen für dünne Kanten |
Das Nass-Trocken-Übergangsfenster, in dem Flash-Rost entsteht
In der industriellen Stahlpolitur verderben mehr Chargen auf dem kurzen Weg vom Trennrost zum Trocknerkorb als in der Maschine selbst. Zu verstehen, warum Flash-Rost beim Entladen zündet, ist der Schlüssel zu seiner Verhinderung.

Frisch geschnittener Stahl korrodiert am schnellsten, sobald der Schaum abgespült wird
Während Vibrationswanne oder Rotationsfass laufen, überziehen alkalische Tenside in `LC10`, `JTJ25` oder `JTJ60` die Teile und puffern gelösten Sauerstoff. Das Problem beginnt, wenn der Bediener die Compound-Dosierung stoppt und die Wanne vor der Trennung mit klarem Leitungswasser flutet, um Schaum abzuspülen. Das Abwaschen des alkalischen Compound-Films mit ungepuffertem Leitungswasser lässt chemisch aktives, frisch abgetragenes Eisen in einer dünnen, schnell verdunstenden Wasserschicht der Luft ausgesetzt.
Mineralien im Leitungswasser und stehende Stapelbehälter
Klares Stadtwasser enthält gelösten Sauerstoff, Calciumhärte und Spurenchloride, die auf blankem Kohlenstoffstahl als Elektrolyte wirken. Während Wassertropfen auf einem ungeheizten Teil schrumpfen, konzentrieren sich gelöste Salze am Tropfenrand und bilden orange Ringspots. Lässt man getrennte Stahlteile nass in einem Kunststoffbehälter stehen, während der Bediener eine andere Maschine entlädt, sind braune Flecken garantiert, bevor der Behälter den Trockner erreicht.
Kapillarwasser zwischen Planflächen und in Sacklöchern
Selbst wenn die Außenflächen beim Eintritt in den Korb sauber wirken, schafft die Teilegeometrie verborgene Feuchtigkeitsfallen. Flache Weichstahlscheiben und gestanzte Beilagen saugen sich nass wie Glasplatten zusammen und schließen Kapillarwasser zwischen Passflächen ein, wohin warme Luft nicht gelangt. Sacklöcher, Senkungen und Rollfalze halten Tropfen in Gewindegründen, die Stunden nach dem Verpacken orange Streifen über fertige Flächen ziehen.
Chargenabgabe nach Trocknerkorb- statt Wannenvolumen bemessen
Einer der teuersten Zellenfehler bei der Planung der Stahlpolitur im Großmaßstab ist die Paarung einer großen Vibrationswanne mit einem kleinen Chargentrockner. Füllt eine Wannenentladung drei aufeinanderfolgende Trocknerkörbe, stehen die zweite und dritte Ladung nass in der Werkstattluft und warten. Entweder den Trocknerzyklus so takten, dass er die getrennte Charge kontinuierlich aufnimmt, oder die Wanne in gestaffelten Schritten entleeren, während die restlichen Teile unter alkalischem Compound-Fluss weiterlaufen.
Alkalische Inhibitionsspülung und sofortige thermische Trocknung
Um Flash-Rost nach dem Trowalisieren zuverlässig zu verhindern, Spülen und Trocknen als eine durchgehende chemisch-thermische Übergabe behandeln, nicht als zwei beiläufige Reinigungsarbeiten zum Schichtwechsel.

Klares Nachspülwasser durch alkalische Inhibitionsspülung ersetzen
Niemals blanken Kohlenstoffstahl als letzte Flüssigkeit rohes Leitungswasser berühren lassen. Nach dem Abspülen von losem Abrieb und verbrauchtem Schleifschaum die getrennten Teile sofort durch ein sauberes, mild alkalisches Rostschutz-Spülbad oder eine Sprühleiste führen, bevor sie in den Trockner gelangen. Der dünne, wasserlösliche Passivfilm neutralisiert Spurenchloride und schützt blankes Eisen durch die Heißtrocknung, ohne klebriges Fett auf dem Metall zu hinterlassen.
Massenwasser im Heißluft-Zentrifugal-Schleudertrockner abschleudern
Dickes stehendes Wasser mit warmer Luft allein von Stahl zu verdunsten brennt gelöste Mineralien direkt auf die polierte Oberfläche. Ein Heißluft-Zentrifugal-Schleudertrockner löst beide Probleme nacheinander: Hochtourige Korbrotation schleudert freie Tropfen mechanisch aus Vertiefungen, und das integrierte Heizgebläse beseitigt den restlichen Feuchtigkeitsfilm. Da gelöste Salze mit dem abgeschleuderten Wasser abgehen statt auf dem Teil zu trocknen, verlässt der Stahl den Trockner trocken und fleckenfrei.
Warme absorbierende Maiskolben-Trocknung für flache Stanzteile und kratzempfindliche Oberflächen
Zentrifugalkörbe halten Teile ab Schleuderstart stationär, doch das Beladen schweren spiegelpolierten Werkzeugstahls kann schwache Kontaktkratzer hinterlassen, und nasse flache Beilagen können an Korbwänden zusammenkleben. Teile in erwärmtem behandeltem Maiskolben-Trockenmedium in einem Rotations- oder Vibrations-Maiskolbentrockner zu trowalisieren, trennt Flächen physisch und absorbiert Feuchtigkeit und Schmierfilme. Maiskolbentrocknung für offene Geometrien reservieren, damit Granulat nie in Sacklöchern verkeilt.
Getrockneten Stahl vor dem Versiegeln von Beuteln oder dem Auftragen von Lageröl abkühlen
Heiße Kohlenstoffstahlteile direkt aus einem beheizten Trockner zu ziehen und in Kunststoffauskleidungen zu versiegeln, schafft eine verborgene Kondensationsfalle. Warme, im Beutel eingeschlossene Luft trägt Werkstattfeuchte, die beim Abkühlen der Kartons über Nacht auf dem Lagerboden als Tropfen am Metall kondensiert. Getrocknete Teile erst in atmungsaktiven Behältern auf Raumtemperatur abkühlen, dann in Rostschutzöl tauchen oder mit Korrosionsschutzpapier verpacken.
| Teilegeometrie & Oberfläche | Letzter Spülschritt | Trocknungsweg | Nachbehandlungsregel nach Trocknung |
|---|---|---|---|
| Steife Halterungen & Schmiedeteile | Alkalisches Rostschutz-Tauchbad | Beheizter Zentrifugal-Schnelltrockner | In offener Wanne vor dem Verpacken abkühlen |
| Blöcke mit Sacklochgewinde | Alkalische inhibierte Klarspülung | Zentrifugalschleudern + Taschenkontrolle | Eingeschlossene Bohrungstropfen zuerst entfernen |
| Dünne Flachscheiben & Beilagen | Schaumarme Rostschutzspülung | Warmer Trockner mit behandeltem Maiskolbengranulat | Granulatstaub vor dem Ölen sieben |
| Stahlbeschläge vor dem Galvanisieren | Galvanikverträgliche alkalische Spülung | Sauberes zentrifugales Heißluftschleudern | Trocken in abgedeckten Behältern umsetzen |
Kohlenstoffstahl für Galvanik, Brünierung und Pulverbeschichtung vorbereiten
Wer neu in der Massenfinishbearbeitung ist, hofft manchmal, dass das Polieren von Baustahl zu Hochglanz diesen dauerhaft im Freien glänzend hält. Ehrliche metallurgische Erwartungen von Anfang an verhindern spätere Korrosionsreklamationen.

Massenfinishbearbeitung bereitet Stahl für Beschichtungen vor, ersetzt sie aber nicht
Druckvolles Wischen mit Stahlmedien oder Porzellankugeln glättet Mikrotäler, verringert die wahre Oberfläche und verlangsamt Anlaufen im Innenbereich gegenüber rauem sandgestrahltem oder bearbeitetem Eisen. Dennoch macht mechanisches Polieren aus einfachem Kohlenstoffstahl keinen Edelstahl — blankes Eisen, das Regen, Handschweiß oder feuchter Luft ausgesetzt ist, oxidiert weiterhin ohne Sperrbeschichtung. Betrachten Sie die Massenfinishbearbeitung als präzise Vorbereitung vor Galvanik, Schwarzoxid-Brünierung, Phosphatierung, Pulverbeschichtung oder Schutzölung.
Rostschutzinhibitoren auf nachgelagerte Galvanik- und Schwarzoxidbäder abstimmen
Was Kohlenstoffstahl in einer Lagerkiste schützt, kann ein Galvanikbad im Nachbarraum verunreinigen. Schwere Erdöle, Lanolinfilme oder silikonhaltige Seifen stoßen wässrige alkalische Reiniger in der Galvanik ab, wodurch Zink- oder Nickelabscheidungen abplatzen und Schwarzoxid-Oberflächen fleckig werden. Wenn getrommelter Stahl in eine interne oder externe Beschichtungslinie geht, verwenden Sie saubere, wasserabspülbare alkalische Inhibitoren, die mit dem Vorreinigungsbad Ihres Galvaniseurs kompatibel sind.
Kantenverrundung verhindert Beschichtungsrückzug an scharfen Stanzkanten
Lasergeschnittene und gestanzte Kohlenstoffstahlteile haben messerscharfe Kanten und Grate, an denen Lack, Pulverbeschichtung und galvanischer Zink beim Härten oder Abscheiden dünn zurückweichen. Feldrost bricht fast immer an diesen unterversorgten Ecken durch, lange bevor flache Flächen korrodieren. Das Brechen der Umfangskanten auf einen glatten, gleichmäßigen Radius beim Keramik-Trommeln in Stufe eins lässt nachgelagerte Beschichtungen Ecken gleichmäßig umhüllen.
Lagerzeitprüfung im Innenbereich während Ihres Musterversuchs durchführen
Bei der Validierung eines Kohlenstoffstahl-Rezepts sollten Sie den Erfolg nie allein am Glanz der Teile beim Verlassen des Trockners beurteilen. Legen Sie mehrere getrocknete Versuchsteile unverpackt auf ein Gestell in Ihrer tatsächlichen Werkstattluft neben unbehandelte Kontrollteile aus derselben Stahlcharge und prüfen Sie auf Punktanlaufen über Ihr reales Zwischenlagerfenster vor der Beschichtung. Folgen Sie unserer Checkliste für Käufer zur Vorbereitung eines Oberflächenfinish-Mustertests, damit Wasser, Compound-Codes und Trocknungsschritte reproduzierbar protokolliert werden.
Was wir fertigen und wo unsere Grenze liegt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., gegründet 1992 in Xiamen, bauen wir die Maschinen, Medien und Compounds, mit denen Metallbetriebe Kohlenstoffstahl im Haus entgraten, entzundern, polieren und trocknen. Klar zu sagen, was wir bauen — und wo unsere Grenze liegt — lässt Teams Produktionszellen ohne Rätselraten planen.
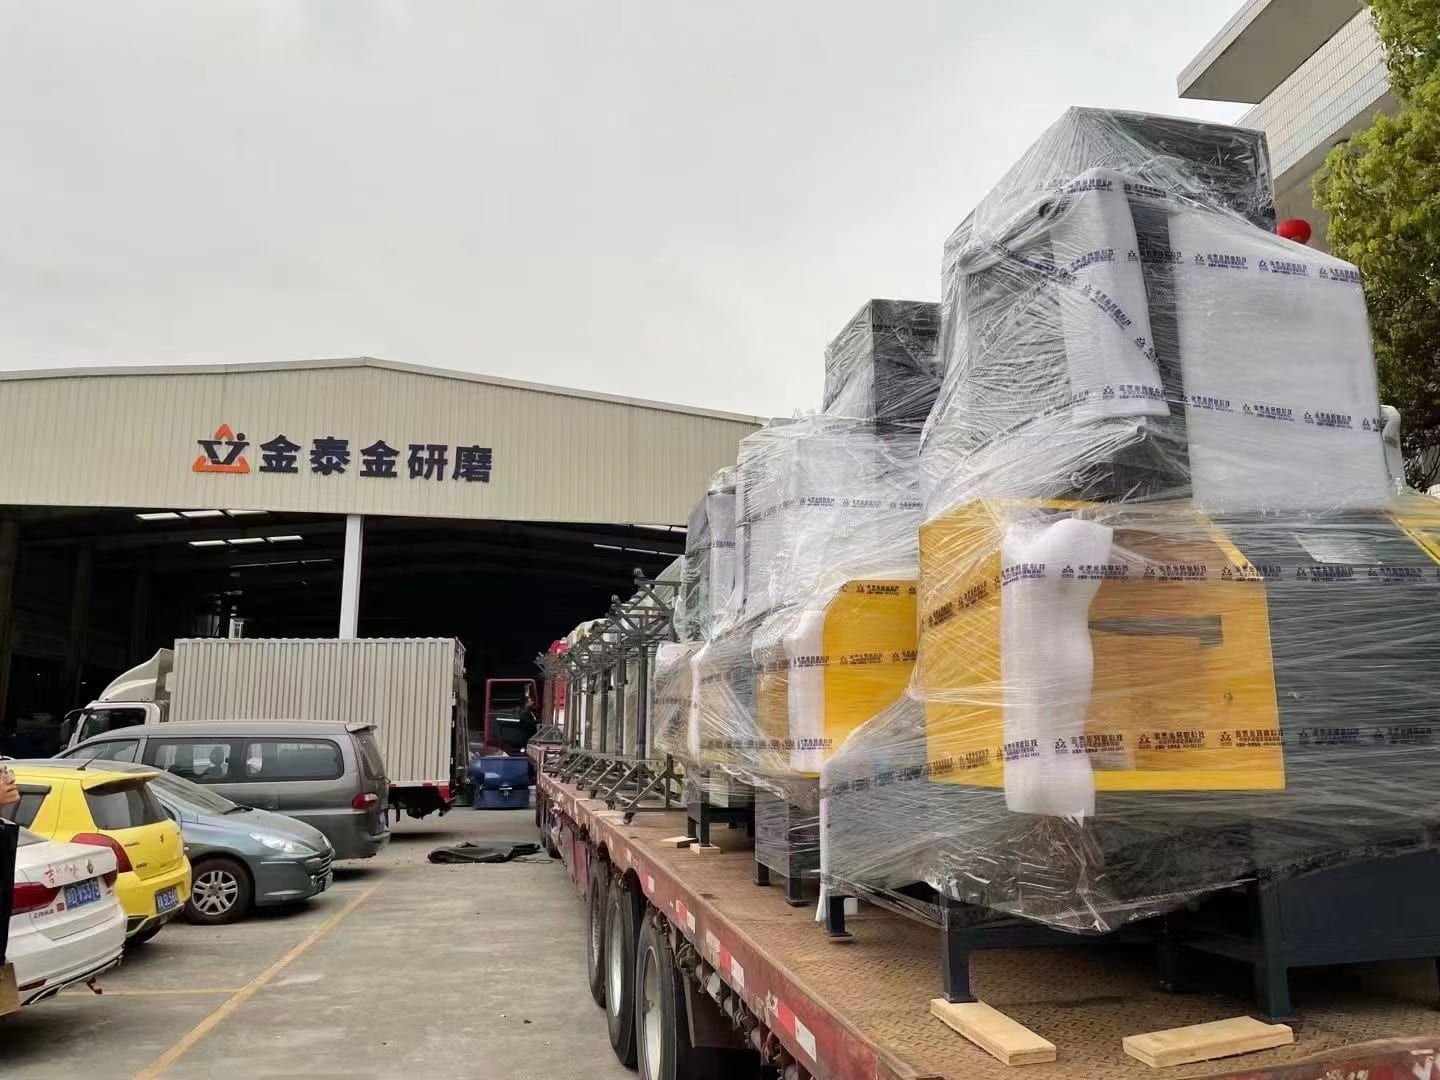
Anlagen, Medien und Compounds aus unserem Werk in Xiamen
Über 21 Maschinenplattformen — 8 Vertikalmodellen unter CE-Bescheinigungszertifikat M.2023.206.C88121 und 13 Horizontalmodellen unter M.2023.206.C88120, gültig 2023-07-25 bis 2028-07-24 — bauen wir Vibrationsbowls und -wannen, Rotationsfässer, Zentrifugal-Teller- und -Fassfinisher, Magnetpoliermaschinen, Separatoren sowie Heißluft- und Granulat-Trockner. Unser Qualitätssystem läuft unter ISO 9001-Zertifikat 00726Q01571R001, gültig 2026-06-03 bis 2029-06-02 (siehe Zertifizierungen), gestützt auf 24 gewährte chinesische Schutzrechte: 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente. Neben Keramik-, Kunststoff-, Stahl-, Porzellan- und organischen Medien formulieren wir acht Compounds: `LC10`, `MC8`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` und `HM3`.
Warum wir Produktionszellen bauen statt Lohn-Trommelaufträge anzunehmen
Betriebe, die nach Stahlpolieren suchen, fragen oft, ob sie wiederkehrende Paletten zur Lohnbearbeitung zu uns schicken können. Wir betreiben keine Lohnfinish-Werkstatt — wir entwickeln und bauen die Maschinen und Verbrauchsmaterialien, die Hersteller und Lohnbetriebe in eigenen Hallen einsetzen. Standardmaschinen liefern in fünfundzwanzig bis fünfunddreißig Tagen, Sonderbauten in fünfundvierzig bis sechzig Tagen.
Nachgelagerte Galvanik-, Brünier- und Strahlverfahren außerhalb unseres Umfangs
Da Kohlenstoffstahlteile von der Massenfinishbearbeitung in den Korrosionsschutz übergehen, nennen wir unsere Grenzen vorab (siehe was wir tun und was nicht in der Metalloberflächenbearbeitung):
- Keine Galvanik, Zink-Nickel-Beschichtung, Heiß-Schwarzoxid-Brünierung, Phosphatierung, E-Coating oder Pulverbeschichtung.
- Keine Sandstrahlkabinen, Kugelstrahlmaschinen, Wärmebehandlungsöfen oder mehrstufige chemische Waschtunnel.
- Keine VCI-Verpackungsfolien, Erdöl-Konservierungsöle oder Lohnteilbearbeitung.
Angaben für eine Konfigurationsprüfung für Kohlenstoffstahl
Für technische Bewertung und Angebot zu Kohlenstoffstahlteilen senden Sie Fotos oder Zeichnungen plus vier Angaben: Stahlzustand (ölig gestanzt, warmgewalzt verzundert oder wärmebehandelt), Bezugskanten oder Gewinde, die scharf bleiben müssen, Zwischenlagerzeit bis zur Beschichtung und nachfolgende Galvanik- oder Lacklinie. Erreichen Sie unsere Techniker über Kontakt.
Häufig gestellte Fragen
Kann ich mein Edelstahl-Trommelcompound zum Polieren von Kohlenstoffstahl verwenden?
Meist nein, besonders wenn Ihr Edelstahlrezept eine saure Flüssigkeit wie `JTJ20` nutzt. Saure oder ungepufferte Edelstahlchemie greift blankes Eisen von Kohlenstoff- und Werkzeugstählen an, erzeugt schwarzen Kohlenstoffruß in der Trommel, begünstigt orangen Flash-Rost beim Entladen und birgt Wasserstoffrissrisiko an gehärteten Teilen. Wechseln Sie bei Kohlenstoffstahl zu alkalischem `JTJ25` oder `LC10` zum Schneiden und `JTJ60` oder `HM3` zum Glänzen.
Wie verhindere ich Flash-Rost nach dem Trommeln von Weich- oder Werkzeugstahlteilen?
Beseitigen Sie jede Lücke, in der nasser blanker Stahl Luft und Leitungswasser ausgesetzt ist. Alkalicompound bis zum Entladen fließen lassen, letztes Leitungswasserspülen durch ein sauberes alkalisches Rostschutz-Spülbad ersetzen und getrennte Chargen direkt in einen beheizten Zentrifugal-Schleudertrockner oder warmen behandelten Maiskolben-Trockner geben. Trockner so dimensionieren, dass nasse Teile nie in Kisten warten, und Teile vor dem Verpacken abkühlen.
Sollte ich Wärmebehandlungszunder mit saurem MC8-Compound oder nur mit Keramikmedien entfernen?
Prüfen Sie zuerst die Stahlhärte. Bei ungehärtetem warmgewalztem Weichstahl oder verrosteten Schmiedeteilen entfernt eine kurze, zeitgesteuerte `MC8`-Entrostungsstufe, direkt gefolgt von offenem Ablaufspülen und einem alkalischen `LC10`- oder `JTJ25`-Neutralisierlauf, schweren Zunder schnell. Bei gehärteten Federstählen, hochfesten Verbindungselementen oder wärmebehandelten Werkzeugstählen saure Entzunderer meiden, um Wasserstoffversprödung zu verhindern, und Zunder mechanisch mit schnellschneidenden Keramikmedien im alkalischen Bad abtragen.
Schützt das Glänzen von Kohlenstoffstahl mit Stahlmedien vor Rost im Freien?
Nein. Glänzen von Kohlenstoffstahl mit gehärteten Stahlkugeln und `JTJ60` oder Porzellankugeln und `HM3` glättet Mikrospitzen, schließt die Oberflächenrauheit und verlangsamt kurzes Anlaufen in Innenräumen gegenüber rohem bearbeitetem Stahl. Mechanisches Polieren fügt reinem Eisen jedoch keine Chrombarriere hinzu. Jedes Kohlenstoffstahlteil, das Feuchtigkeit im Freien, Schweiß oder feuchter Lagerung ausgesetzt ist, benötigt weiterhin Galvanik, Brünierung, Lack oder Schutzöl.
Welcher Trockner eignet sich besser für Kohlenstoffstahl: ein Zentrifugal-Schleudertrockner oder Maiskolbenmedien?
Passen Sie den Trockner an Bauteilgeometrie und Oberflächenempfindlichkeit an. Ein Heißluft-Zentrifugal-Schleudertrockner eignet sich für starre Halterungen, bearbeitete Blöcke und vertiefte Teile für die Galvanik, da Rotation eingeschlossenes Wasser vor der Heißlufttrocknung ohne Staub abschleudert. Warmer behandelter Maiskolben eignet sich für flache Unterlegscheiben, die nass zusammenkleben, oder spiegelglänzende Werkzeuge, die im Korb Kratzer bekommen könnten, sofern keine engen Sacklöcher vorhanden sind.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
