


Keramik-Polierscheiben und Keramikscheiben-Polieren: Was die Scheibe ist und was sie leistet
Der Ausdruck im Suchfeld deckt zwei verschiedene Dinge ab, und diese beiden werden ständig verwechselt — deshalb zuerst die Klärung:
- Keramik-Polierscheiben — das Werkzeug. Eine keramisch gebundene Schleifscheibe: Schleifkorn in einer keramischen (glasigen) Bindung, auf einer Spindel montiert, im Verschleiß abgerichtet. Sie ist ein Verbrauchsmittel und wird über Korn, Härtegrad, Gefüge und Bindung spezifiziert.
- Keramikscheiben-Polieren — der Vorgang. Das Bearbeiten eines Teils zu einer Oberflächengüte auf einer Keramikscheibe: ein Kontaktprozess, ein Teil nach dem anderen, mit Geschwindigkeit, Druck, einem Compound und einem eigenen Wärmeproblem.
Diese Seite handelt von (1) der Scheibe, weil der Suchbegriff überwiegend das meint und weil die konkurrierenden Seiten genau das verkaufen. Doch die Scheibe lässt sich nicht ohne die zweite Bedeutung spezifizieren, denn Korn, Härtegrad und Bindung der Scheibe werden durch den Vorgang bestimmt, den sie ausführen soll; deshalb erscheint der Vorgang durchgehend als das, was jede Wahl festlegt. Wo die beiden Bedeutungen zu unterschiedlichen Antworten führen, wird der Unterschied benannt.
Eines vorab klar gesagt: Wir veröffentlichen keinen Katalog für Keramik-Polierscheiben. Unser Programm sind Fertigungsanlagen sowie die Medien und Compounds, die darin laufen, und eine gebundene Schleifscheibe gehört nicht dazu. Was wir leisten können, ist genau das, was eine Scheibe tatsächlich entscheidet — die Arbeit von Ihrem Teil, seinem Werkstoff, dem abzutragenden Material und der Zieloberflächengüte aus. Der nutzbare Inhalt hier ist daher die Auswahllogik, so dargestellt, dass Sie jede angebotene Scheibe prüfen können.
Was eine keramisch gebundene Scheibe tatsächlich ist
Eine gebundene Schleifscheibe sind vier Entscheidungen, in eine Scheibe gepresst:
| Element | Was es steuert | Was es an Ihrem Teil entscheidet |
|---|---|---|
| Schleifkorn (in Keramikbindung auf Aluminiumoxidbasis) | Wie hart die Schneidkanten sind | Ob die Scheibe eine harte Legierung schneidet oder auf ihr gleitet, und wie viel Wärme sie einbringt |
| Bindung (glasig, d. h. keramisch) | Wie fest das Korn gehalten wird und wie die Scheibe verschlissenes Korn freigibt | Ob die Scheibe offen und freischneidend bleibt oder zusetzt und aufhört zu schneiden |
| Härtegrad / Härte | Wie viel Kraft nötig ist, um ein verschlissenes Korn freizugeben | Die mit Abstand häufigste Ursache für „die Scheibe schneidet nicht mehr“ — eine für das Teil zu harte Scheibe setzt zu, statt Korn abzugeben |
| Gefüge / Porosität | Wie viel Platz für Späne und Kühlmittel vorhanden ist | Ob der Schnitt kühl und sauber bleibt oder über dem eigenen Abrieb poliert |
Das ist die gesamte Spezifikation, und deshalb ist „Keramik-Polierscheibe“ allein nicht bestellbar. Zwei Scheiben mit gleichen Abmessungen und gleicher Keramikbindung können eine freischneidende Schruppscheibe und eine zusetzende Polierscheibe sein, und der Unterschied ist auf der Scheibe nicht sichtbar.
Die Korngattung ist der Punkt, an dem die meiste Verwirrung entsteht, weil das Wort *Keramik* sowohl für die Bindung als auch für eine Korngattung steht. Eine als „keramisch“ bezeichnete Scheibe kann Keramikbindung, keramisches (mikrokristallines) Korn oder beides meinen. Fragen Sie nach, welches gemeint ist, denn die Antwort verändert sowohl den Schnitt als auch die Kosten. Und beachten Sie die verwandte Familie: Die geformten Schleifkörper, die wir tatsächlich herstellen — die Keramik in Keramikmedien und die Körper in Schleifmedien — sind lose Medien, eine andere Werkzeugklasse, beschrieben im Abschnitt dazu, wo eine Scheibe die falsche Antwort ist.
Die vier Zahlen, die eine Scheibe festlegen, in ihrer Reihenfolge
1. Der Werkstoff und ob er kaltverfestigt. Eine Scheibe, die zu Edelstahl passt, wird Aluminium markieren, bevor sie es poliert. Edelstahl kaltverfestigt, deshalb muss die Scheibe schneiden statt reiben; eine weiche Legierung verschmiert und setzt die Scheibe zu, statt einen Span zu bilden. Allein diese Entscheidung schließt die Hälfte des Programms aus.
2. Das abzutragende Material, in absoluten Zahlen. Nicht „polieren“, sondern wie viele Hundertstel Millimeter. Das Zeitspanvolumen bestimmt Korngröße und Härtegrad: grob und offen für Abtrag, fein und hart für den Schlichtgang. Eine Scheibe, die für die Oberfläche gewählt und dann zum Materialabtrag eingesetzt wird, setzt zu und brennt, und das Teil sieht umso schlechter aus, je länger der Bediener daran arbeitet.
3. Der Kontakt, der eine Eigenschaft der Bauteilgeometrie ist. Eine ebene Fläche kontaktiert linienförmig; ein Profil kontaktiert punktförmig; ein konkaver Radius kontaktiert an der Scheibenkante. Die Kontaktfläche bestimmt dann den Druck, und der Druck bestimmt die Wärme. Bei einem profilierten Teil muss die Scheibe außerdem auf das Profil abgerichtet werden, und eine Scheibe, die ihre Form nicht hält, kann auch die Form des Teils nicht halten.
4. Die Geschwindigkeit, die ebenso eine Eigenschaft der Scheibe wie der Maschine ist. Jede Scheibe hat einen Nennbereich der Umfangsgeschwindigkeit. Läuft eine Scheibe über ihrem Bereich, verbrennt sie Werkstück und Compound; läuft sie darunter, setzt eine keramisch gebundene Scheibe zu und schneidet nicht mehr. Der Spindeldrehzahlbereich der Maschine muss den Bereich der vorgesehenen Scheibe abdecken — nicht nur einen hohen Wert auf dem Typenschild erreichen. Und weil der Bereich eine *Umfangs*geschwindigkeit ist, erreicht eine größere Scheibe ihn bei niedrigerer Spindeldrehzahl: Eine Änderung des Scheibendurchmessers ändert den Prozess.
Wo Keramikscheiben-Polieren der richtige Vorgang ist
Keramikscheiben-Polieren ist ein Kontaktvorgang: Er bearbeitet die Fläche, die die Scheibe berührt, und wird an dieser Fläche beurteilt. Dadurch passt er für eine bestimmte Gruppe von Aufgaben:
- Eine definierte Fläche oder ein einfaches Profil, das glänzen muss, wobei die Oberflächengüte an dieser Fläche und nicht am ganzen Teil beurteilt wird.
- Ein großes, weniges oder wertvolles Teil, bei dem ein Chargenprozess nicht zu rechtfertigen ist.
- Nacharbeit an einem einzelnen teuren Bauteil, bei dem ein Weg über die ganze Charge keine Option ist.
- Eine Form, die gehalten werden muss — ein Profil, ein Radius, ein Übergang —, bei der eine lose Charge abrunden würde, was scharf bleiben soll.
Und der Vergleich, der die Entscheidung trifft, in Zeit: Ein Gleitschleifzyklus für ein leichtes Entgraten läuft 10 bis 20 Minuten für eine ganze Charge, und ein Aufhellzyklus läuft 2 bis 8 Stunden. Eine Scheibe bearbeitet jeweils einen Kontaktpunkt, deshalb wird ihre Zeit pro Teil von der zu bedeckenden Fläche und der Kontaktbreite bestimmt. Darum ist eine Scheibe bei einem großen Teil wettbewerbsfähig und bei hundert kleinen nicht, selbst wenn eine Stoppuhr pro Einzelteil etwas anderes sagt.
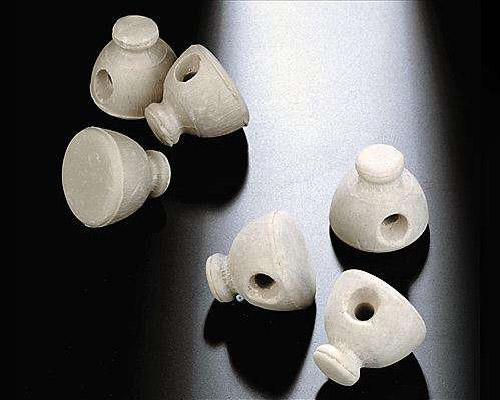
Kleine kappenförmige Teile mit Bohrung: die Geometrie, die entscheidet, ob eine Scheibe oder eine Charge das richtige Werkzeug ist.
Eine Beckenauskleidung auf Arbeitshöhe: wo eine Charge kleiner Teile ihre gleichmäßige Oberfläche erhält, statt von einer Scheibe.
Wo eine Keramik-Polierscheibe nicht funktioniert
Das ist der Teil der Seite, den Scheibenkataloge weglassen, und hier gehen Projekte schief:
- Hohe Stückzahlen kleiner Teile. Eine Scheibe bearbeitet ein Teil nach dem anderen gegen einen Kontaktpunkt. Bei Hunderten kleiner Teile erreicht ein Gleitschleifprozess alle Flächen gleichzeitig und kostet einen Bruchteil pro Teil. Eine für diese Aufgabe gekaufte Scheibenlinie ist unterausgelastet und pro Teil zu teuer.
- Innengeometrie. Eine Scheibe kann nicht in eine Bohrung, eine Querbohrung oder eine tiefe Aussparung eindringen. Die Regel, die für lose Medien gilt, wirkt hier als Grenze statt als Parameter: Medien sollten nie größer als etwa ein Drittel des kleinsten Merkmals sein, und eine Scheibe ist ein einzelner Schleifkörper, der weit größer ist — genau deshalb erreicht sie das Merkmal gar nicht. Ist das kritische Merkmal innenliegend, ist die Antwort keine kleinere Scheibe, sondern Magnetpolieren oder ein Durchflutungsverfahren.
- Eine Kante, die scharf bleiben muss. Jede gebundene Scheibe rundet die Kante, die sie berührt. Wenn die Zeichnung eine scharfe Kante vorgibt, ist eine Scheibe das falsche Werkzeug — und jedes Verfahren mit losen Medien ebenso, das eine andere Art von Antwort gibt statt einer besseren.
- Eine Oberfläche, die nur über die Rauheit spezifiziert ist. Eine Scheibe erzeugt eine gerichtete Oberfläche, weil der Kontakt in eine Richtung läuft. Ist eine isotrope Anforderung gefordert — ohne Richtungsstruktur —, kann eine Scheibe das nicht liefern, und das ist ein anderer Prozess, nicht eine feinere Scheibe.
- Eine Oberfläche, bei der die Grundfarbe über Chargen hinweg für die Galvanik identisch sein muss. Der Scheibenkontakt variiert mit Abrichten, Druck und Bediener, daher variiert die hinterlassene Grundlage stärker als bei einem festen Chargenprozess. Gleichmäßigkeit kommt aus einem schriftlich festgelegten Prozess, nicht aus einer besseren Scheibe.
- Dünne Querschnitte, bei denen Wärme das Risiko ist. Die Verformung tritt vor der Oberfläche ein; unter etwa 0.5 mm Wandstärke ist die Wärme am Kontaktpunkt die Begrenzung, nicht das Schleifmittel.
Wenn das Teil auf dieser Liste steht, rettet eine feinere Scheibe es nicht. Die Antwort ist eine andere Prozessfamilie.
Was ein Scheibenangebot angeben muss
Da die Scheibe nicht über ihren Namen bestellbar ist, nennt ein belastbares Angebot sechs Punkte. Dieselbe Liste sollte man bei jedem Scheibenlieferanten abfragen, unabhängig davon, ob wir der Anbieter sind:
- Kornart und Korngröße — und ob sich „keramisch“ auf das Korn, die Bindung oder beides bezieht.
- Härtegrad und Gefüge — wie hart und wie offen die Scheibe ist, was Zusetzen und Verstopfen bestimmt.
- Die Abmessungen und der Nennbereich der Umfangsgeschwindigkeit — nicht nur die Spindeldrehzahl, mit der sie betrieben wird.
- Das Abrichtverfahren und das Abrichtintervall — eine Scheibe, die alle paar Teile abgerichtet werden muss, ist eine andere Sache als eine, die ihre Form hält.
- Das Compound oder Kühlmittel, für das sie vorgesehen ist, und ob der Prozess nass oder trocken läuft.
- Das Abnahmekriterium — Rauheit *und* Aussehen, mit Benennung der Flächen, die sich nicht verändern dürfen.
Zwei Standortfakten gehören in die Anfrage statt in die Installation, weil beides Bauentscheidungen sind: Eine angetriebene Scheibenmaschine läuft in den von uns gebauten Konfigurationen mit Drehstrom 380 V oder 415 V bei 50 Hz, und ein Kontaktprozess liegt im selben Band 75 bis 85 dB(A) bei einem Meter wie eine Vibrationsanlage. Ein Transformator für eine 415 V-Maschine ist ein Lieferzeitenartikel, kein Zubehör.
Was wir zu unserem eigenen Angebot sagen und was nicht
Wir bauen Fertigungsanlagen sowie die Medien und Compounds, die darin laufen. Eine Keramik-Polierscheibe ist bei uns kein Katalogartikel — wir veröffentlichen keinen, und es gibt kein Scheibendatenblatt zum Versenden. Das Gegenteil zu behaupten wäre der einfachste Satz auf dieser Seite und der erste, den ein Käufer bemerken würde.
Was wir tun können, ist der umgekehrte Weg: aus Ihrem Teil, Ihrer Zeichnung und Ihrer Zieloberfläche einen Prozess vorschlagen und ihn testen. Bei einem Teil, das einen Kontaktprozess wirklich rechtfertigt, heißt das, eine auf Ihre Vorrichtung und Ihr Teil ausgelegte Konfiguration zu besprechen, auf derselben OEM/ODM-Basis wie das übrige Programm — Standardmaschinen werden in 25–35 Tagen ab Anzahlung geliefert, auftragsgefertigte Konfigurationen in 45–60 Tagen, Mindestbestellmenge eine Maschine, 30% Anzahlung, Restbetrag gegen die Versanddokumente. Wo das Teil eine Scheibe nicht rechtfertigt — was auf die meisten Anfragen zu diesem Begriff zutrifft —, ist die ehrliche Antwort ein Chargenprozess, und dort beginnen die Programme für Vibrationsgleitschleifen und Trommelgleitschleifen.
Das ist keine als Bescheidenheit verkleidete Absage. Es ist dieselbe Unterscheidung, die die zwei Bedeutungen dieses Keywords treffen: Die Scheibe ist ein Werkzeug, und der Vorgang ist eine Entscheidung. Bei der Entscheidung sind wir nützlich. Die Werkzeugseite ist dort behandelt, wo sie hingehört — die Maschine, die Scheibe und Vorrichtung tragen muss, ist Scheibenpoliermaschine, und das Aufhellende derselben Abfolge ist Polieren im Vergleich zum Buffing. Auf der Chargenseite behandelt präzises Keramikpolieren mit Teller-Finish-Maschinen den Weg, auf dem lose Keramikmedien und nicht eine gebundene Scheibe die Arbeit tun.
FAQ
Woraus bestehen Keramik-Polierscheiben? Aus Schleifkorn in einer glasigen — keramischen — Bindung, mit eingebauter Porosität zum Abführen von Spänen und zum Transport von Kühlmittel. Das Korn ist meist auf Aluminiumoxidbasis; „keramisch“ im Produktnamen kann die Bindung, ein mikrokristallines Keramikkorn oder beides meinen, weshalb die Bezeichnung allein keine Scheibe spezifiziert.
Was ist der Unterschied zwischen Keramik-Polierscheiben und Keramikscheiben-Polieren? Das erste ist das Werkzeug, das zweite der damit ausgeführte Vorgang. Die Verwechslung ist kommerziell relevant: Ein Käufer, der das Werkzeug sucht, braucht vielleicht einen Chargenprozess, und ein Käufer, der den Vorgang sucht, fragt möglicherweise eine Scheibe an, die er nicht nutzen kann. Die Scheibe wird durch den Vorgang gewählt, nie umgekehrt.
Ist eine Keramikscheibe dasselbe wie Keramikmedien? Nein. Keramikmedien sind lose geformte Körper, die mit den Teilen in einer Kammer bewegt werden, sodass das Schleifmittel die ganze Charge erreicht und in Merkmale bis etwa ein Drittel ihrer Größe eindringen kann. Eine Keramikscheibe ist ein einzelnes gebundenes Werkzeug, das nur die Fläche erreicht, die es berührt. Das sind verschiedene Klassen von Schleifmittel, nicht zwei Größen derselben Sache.
Kann Keramikscheiben-Polieren einen Gleitschleifschritt ersetzen? Auf einer definierten Außenfläche oder einem einfachen Profil ja. Bei innenliegenden Merkmalen, an Schnittstellen, bei einer Charge von Hunderten kleiner Teile oder wo jede Kante identisch behandelt werden muss, nein — die Scheibe erreicht nur, was sie berührt, und die Kosten pro Teil bei Kontaktarbeit steigen mit der Fläche.
Warum schneidet meine Scheibe nicht mehr? Die übliche Ursache ist Zusetzen: Die Scheibe ist zu hart für den Werkstoff, oder sie läuft unter ihrem Nennbereich der Umfangsgeschwindigkeit, sodass verschlissenes Korn nicht freigegeben wird und die Scheibe über dem eigenen Abrieb poliert. Verstopfen mit Spänen sieht gleich aus und hat dieselbe Korrekturrichtung — Scheibe öffnen oder Geschwindigkeit erhöhen —, aber mehr Druck bringt nur zusätzliche Wärme.
Können Sie Keramik-Polierscheiben liefern? Wir veröffentlichen kein Programm für Keramik-Polierscheiben, und wir nennen keine Scheibenspezifikation, die wir nicht prüfen können. Was wir anbieten, ist ein aus Ihrem Teil und Ihrer Zeichnung erarbeiteter Prozess, bei dem der Versuch das Ergebnis ist.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt, wie eine Keramik-Polierscheibe und ein Keramikscheiben-Poliervorgang spezifiziert werden; er ist keine Aussage über das an einem bestimmten Teil erreichbare Ergebnis, und es werden kein Scheibenmodell, keine Korngröße und keine Scheibenspezifikation aus einem Katalog angeboten. Ein Fertigungsprozess wird durch den Werkstoff, das abzutragende Material und die geforderte Oberfläche festgelegt, daher wird die Konfiguration für ein bestimmtes Teil anhand eines Versuchs an diesem Teil bestätigt. Wir fertigen Fertigungsanlagen sowie die Medien und Compounds, die darin laufen; wir bieten keinen Lohnfertigungs-Service an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
