


Compounds für Aluminium: Was die Chemie leisten muss und die Schleifkörper nicht können
Der Schleifkörper zerspant Aluminium (US-Schreibweise „aluminum“) – und wenn ein Einkäufer nach compounds for aluminum sucht, meint er dasselbe Produkt. Das Compound entscheidet darüber, ob der Span eine Oberfläche hinterlässt, die man verkaufen kann.
Diese Aufteilung ist das ganze Thema dieser Seite, denn Aluminium ist das Metall, bei dem die chemische Hälfte des Prozesses am leichtesten falsch gemacht wird – und bei dem der Fehler wie ein Schleifkörperproblem aussieht, sodass der Einkäufer die Charge wechselt und das Ergebnis sich nicht verbessert.
Drei Eigenschaften von Aluminium unterscheiden die Anforderungen an das Compound von denen für Stahl, und jede einzelne schließt eine ganze Produktklasse aus.
Warum ein Stahl-Compound bei Aluminium versagt
Ein für Stahl formuliertes Compound ist auf eine harte, kaltverfestigende Oberfläche ausgelegt, die ein alkalisches Bad und eine starke Schneidchemie verträgt. Aluminium ist nichts davon.
1. Es ist amphoter – es reagiert sowohl mit Säuren als auch mit Laugen. Ein stark alkalisches Compound greift das Aluminium selbst an, nicht nur das Oxid darauf. Sichtbar wird eine dunkle oder fleckige Oberfläche, die kein Polieren mehr aufhellt, weil das Metall chemisch geätzt und nicht mechanisch fertigbearbeitet wurde. Das ist die häufigste Ursache für die Reklamation, das Aluminium sei schwarz geworden, und es ist ein Compound-Problem, das dem Schleifkörper angelastet wird.
2. Es oxidiert innerhalb von Minuten. Frisch geschnittenes Aluminium bildet fast sofort eine Oxidschicht, sobald es Luft und Wasser ausgesetzt ist. Das ist kein Fehler, bedeutet aber, dass das Compound die Oberfläche zwischen Schneidstufe und Glanzstufe in einem gleichbleibenden Zustand halten muss – im Nassprozess heißt das: Das Bad muss geführt und nicht sich selbst überlassen werden.
3. Es verschmiert, statt zu spanen. Wo Stahl schneidet und einen Span wirft, verformt sich Aluminium und verschmiert. Die verschmierte Schicht bindet Compound und Schleifschlamm, und ein Compound, das den Schleifschlamm nicht in Suspension hält, lässt dieses Gemisch die Oberfläche wieder stumpf polieren. Das ist die Aluminium-Variante des Grauschleiers, der Edelstahl plagt.
Daraus folgt: Das Compound für Aluminium wird danach ausgewählt, was es nicht tut – nicht ätzen, keinen oxidierenden Rückstand hinterlassen, den Schleifschlamm nicht an der Oberfläche festhalten –, bevor danach ausgewählt wird, wie schnell es schneidet.
Die vier Anforderungen, in der Reihenfolge ihrer Bedeutung
| Anforderung | Was schiefgeht, wenn sie nicht erfüllt wird | Wie man es vor der Charge prüft |
|---|---|---|
| pH-Wert im aluminiumverträglichen Bereich | Ätzen: eine fleckige, dunkle Oberfläche, die das Polieren nicht aufhellt | Test an einem Ausschussteil aus derselben Legierung; ein Farbumschlag nach 15 Minuten ist das Signal |
| Schleifschlamm in Suspension gehalten | Verschmieren und ein stumpfer Graustich, fälschlich als verschlissener Schleifkörper gedeutet | Das Bad beobachten: Klärt es nicht, zirkuliert der Schleifschlamm im Kreis |
| Kein Rückstand, der Wasser einschließt | Wasserflecken und weißer Film nach dem Trocknen, besonders an Blindstellen | Ein Teil trocknen und über Nacht in der ungünstigsten Ecke der Werkstatt liegen lassen |
| Gleichbleibende Farbe von Charge zu Charge | Galvanikfehler an Teilen, die aus der Maschine identisch aussahen | Ein Grenzmuster der freigegebenen Grundfarbe aufbewahren, nicht nur einen Rauheitswert |
Die dritte ist die teuerste und wird am seltensten geprüft. Aluminium hält Wasser genau an den Stellen, an denen ein Compound-Rückstand am schwersten abzuspülen ist – Sacklöcher, der Spalt unter einem Befestigungselement, gewalzte Kanten. Ein Teil, das bei der Wareneingangsprüfung perfekt aussieht und eine Woche später Flecken zeigt, ist beim Spülen gescheitert und nicht beim Polieren.
Das Zeitbudget, in dem das Compound arbeitet. Ein Schneidzyklus auf Aluminium läuft bei leichtem Entgraten 10 bis 20 Minuten und länger, wo Material abgetragen werden muss; ein Glanzzyklus läuft 2 bis 8 Stunden. Das Compound muss die Oberfläche über diese ganze Spanne hinweg in einem gleichbleibenden Zustand halten – besonders beim langen Glanzzyklus zeigt sich ein driftendes Bad als Farbänderung und nicht als Rauheitsänderung, und die Farbe ist das, was der Kunde sieht.
Zwei aluminiumspezifische Fallen
Falle 1: Das Compound ist in Ordnung, das Wasser nicht. In einer Region mit hartem Wasser reagiert das Calcium im Wasser mit dem Compound und hinterlässt einen Film, der als Compound-Fehler gelesen wird. Vor einem Compound-Wechsel das Wasser prüfen – das ist ein billigerer Test als eine neue Trommel Produkt.
Falle 2: ein „universelles“ Compound, das sowohl auf Stahl als auch auf Aluminium gefahren wird. Gemeinsame Charge und gemeinsames Compound sind die Konstellation, die die verwirrendsten Ergebnisse liefert, denn Stahlschlamm in einem Aluminiumbad ist eine Verunreinigung, Aluminiumschlamm in einem Stahlbad dagegen harmlos. Laufen beide Metalle auf einer Linie, sollten Compound und Charge zwischen den Werkstoffen gewechselt werden – und der Wechsel sollte schriftlich festgehalten werden, weil genau dieser Schritt in einer hektischen Schicht übersprungen wird.
Wo das Compound der falsche Hebel ist
Offenheit an dieser Stelle erspart viel gekaufte und wieder zurückgeschickte Ware:
- Das Teil ist schwarz, weil zu viel abgetragen wurde. Ein Compound kann Metall, das entfernt wurde, nicht zurückbringen. Ist die Oberfläche geätzt oder sind die Kanten über die Zeichnung hinaus verrundet, liegt die Lösung stromaufwärts und nicht in einer anderen Trommel.
- Das Teil ist stumpf, weil der Schleifkörper verbraucht ist. Die Standzeit des Schleifkörpers liegt bei 20 bis 200 Betriebsstunden, und die Wechselsignale sind ein Finish, das sich nicht mehr verbessert, ein matter Grauschleier und ein Zyklus, der etwa 20% länger dauert. Ein neues Compound auf einer verbrauchten Charge holt die Schnittleistung nicht zurück.
- Das Teil hat einen Innengrat. Kein Compound erreicht eine Querbohrung oder einen Gewindegrund; das ist eine Verfahrensfrage. Dieselbe physikalische Regel, die für den Schleifkörper gilt – der Schleifkörper sollte nie größer als etwa ein Drittel des kleinsten Merkmals sein, ein 3 mm-Schlitz braucht also Schleifkörper unter 3 mm –, bestimmt auch, wohin das Compound gelangt, weil die Chemie nur dort wirkt, wo der Körper sie hinträgt.
- Eine dünne Wand. Unter etwa 0.5 mm besteht bei Aluminium das Risiko einer Verformung durch Wärme und Handhabung und nicht durch die Chemie, und die Konsequenz ist ein Wechsel der Verfahrensfamilie und nicht ein anderes Compound; der Schwellenwert ist ein Ausgangspunkt – prüfen Sie ihn an Ihrem Querschnitt in einem Versuch, statt ihn als Regel zu behandeln.
- Die Anforderung ist isotrop. Eine lockere Charge erzeugt ein richtungsloses Finish durch den Schleifkörper und nicht durch die Chemie.
Was wir tatsächlich für Aluminium führen
Wir fertigen die Schleifkörper und Compounds, die in unseren Maschinen laufen, und der aluminiumspezifische Teil des Sortiments ist klein und speziell – was die ehrliche Beschreibung ist:
- Ein grünes flüssiges Polier-Compound / Schleiföl für Aluminium- und Metallteile, eingesetzt als Chemie der Schneidstufe.
- Ein Aluminium-Schleifcompound in grüner flüssiger Form, für dieselbe Stufe, wenn ein stärkerer Abtrag vorgegeben ist.
Beide werden in 20 kg Trommeln geliefert, der Arbeitseinheit für einen Betrieb, der eine Maschine fährt, und nicht für ein Labor, das einen Versuch macht. Daneben umfasst das allgemeine Sortiment Metall-, Edelstahl- und Acetat-Fluide, eine Schleiflösung und einen Schleifaufheller, ein Entfettungs- und Rostschutzpulver sowie ein Elektrolytmittel – alle in der Größenordnung von 20 kg Fass oder 50 kg Trommel.
Was wir nicht tun: eines davon universell nennen. Ein Compound, das bei gleicher Konzentration auf Stahl und Aluminium gut läuft, ist kein Produkt, das wir behaupten würden, denn der pH-Bereich, der Stahl passt, greift Aluminium an.
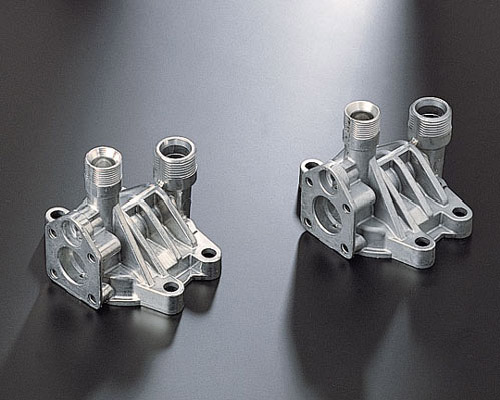
Zwei Aluminium-Druckguss-Pumpengehäuse nach der Fertigbearbeitung: Gewindeansätze und bearbeitete Flächen in gleichmäßiger Helligkeit.
Aluminium-Druckguss-Pumpengehäuse nach der Fertigbearbeitung – der Teiletyp, bei dem das Compound am meisten leisten muss, ohne zu ätzen. Was hier abzulesen ist: Die Gewindeansätze und die bearbeitete Fläche stehen in gleichmäßiger Helligkeit, was das Ergebnis eines Bades im korrekten pH-Bereich ist, und die Rippen zwischen den Ansätzen sind nicht zurückverrundet, was ein Compound außerhalb des aluminiumverträglichen pH-Bereichs als Erstes zeigen würde.
Was Sie mit einer Anfrage zu Aluminium-Compounds mitschicken sollten
- Die Legierung, nicht nur „Aluminium“ – 6061, 7075 und eine Gusslegierung verhalten sich im selben Bad unterschiedlich, und der pH-Bereich des Compounds muss zu der Legierung passen, die Sie fahren.
- Die Stufe, für die das Compound gedacht ist: Schneiden, Glänzen, Reinigen oder Korrosionsschutz zwischen den Stufen.
- Das Verfahren: nass oder trocken, und welche Maschinenfamilie.
- Wie die Oberfläche danach aussehen muss – ein Rauheitswert *und* eine Farbvorgabe, wenn das Teil später galvanisiert oder eloxiert wird.
- Das Wasser, wenn es hart ist oder aus einer Bohrung stammt; es verändert das Spülverhalten ebenso stark wie das Compound.
- Die Bestellgröße. Compounds werden je nach Produkt in 20 kg Fass oder 50 kg Trommel geliefert, und eine Standardmaschine wird in 25 bis 35 Tagen ab Anzahlung geliefert, wobei Schleifkörper und Compound im selben Gehäuse mitreisen können – sodass der erste Versuch bei Ankunft laufen kann, statt auf eine separate Verbrauchsmaterialbestellung zu warten.
- Das bestehende Problem, falls es eines gibt: wie das Teil jetzt aussieht und in welcher Stufe es sich verändert hat.
FAQ
Kann ich ein Edelstahl-Poliercompound für Aluminium verwenden? Nicht sicher, und es ist die häufigste Ursache für einen enttäuschenden Aluminium-Versuch. Ein Compound, das für eine harte, kaltverfestigende Oberfläche formuliert ist, ist in der Regel aggressiver und alkalischer, als Aluminium verträgt. Das Ergebnis ist Ätzen oder Verschmieren, und zusätzliche Zykluszeit macht beides schlimmer statt besser.
Warum werden Aluminiumteile beim Polieren schwarz? Fast immer eine chemische und keine mechanische Reaktion – ein Bad außerhalb des aluminiumverträglichen pH-Bereichs oder ein Compound, das das Metall statt des Oxids angreift. Der Test besteht darin, ein Ausschussteil aus derselben Legierung im verdächtigen Bad zu fahren und 15 Minuten zu beobachten; ein Farbumschlag identifiziert die Chemie und nicht den Schleifkörper.
Wie verhindere ich Wasserflecken auf Aluminium? Das Teil in einer Schleudertrocknung statt an Luft trocknen, spülen, bevor das Wasser Rückstände in Blindstellen tragen kann, und prüfen, ob das Wasser selbst hart ist. Ein Compound, das in weichem Wasser klar abspült, kann in hartem Wasser einen Film hinterlassen, und dieser Film ist das, was oxidiert.
Verändert die Wahl des Compounds die erreichbare Helligkeit? Sie verändert eher, ob Sie die Helligkeit *erreichen*, als wie hell sie sein kann. Der Schleifkörper legt das Oberflächenprofil fest; das Compound entscheidet, ob der Schleifschlamm abgeführt wird, sodass Sie das Profil sehen und nicht dessen verschmierte Version.
Unterscheiden sich Compounds für Aluminium je nach Legierung? Der pH-Bereich ist dieselbe Art von Randbedingung, aber eine Gusslegierung mit Porosität und ein Knetlegierungs-Teil aus 6061 verhalten sich im selben Bad unterschiedlich – der Guss hält Bad in den Poren und braucht ein anderes Spülen. Geben Sie die Legierung in der Anfrage an, denn sie verändert Spülen und Trocknen ebenso stark wie das Compound.
Max Xu, Vertrieb – Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt, wie ein Compound für Aluminium festgelegt wird; er ist keine Aussage über das mit einer bestimmten Legierung erreichbare Ergebnis. Ein Fertigbearbeitungsprozess wird durch den Werkstoff, den abzutragenden Materialbetrag und die geforderte Oberfläche bestimmt, deshalb werden Compound und Konzentration für ein konkretes Teil in einem Versuch an genau diesem Teil bestätigt. Wir fertigen Anlagen zur Oberflächenfertigbearbeitung sowie die Schleifkörper und Compounds, die darin laufen; eine Lohnfertigung als Dienstleistung bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
