Kupfer-, Messing- und Bronzebearbeitung: Die Farbe ist die Herausforderung
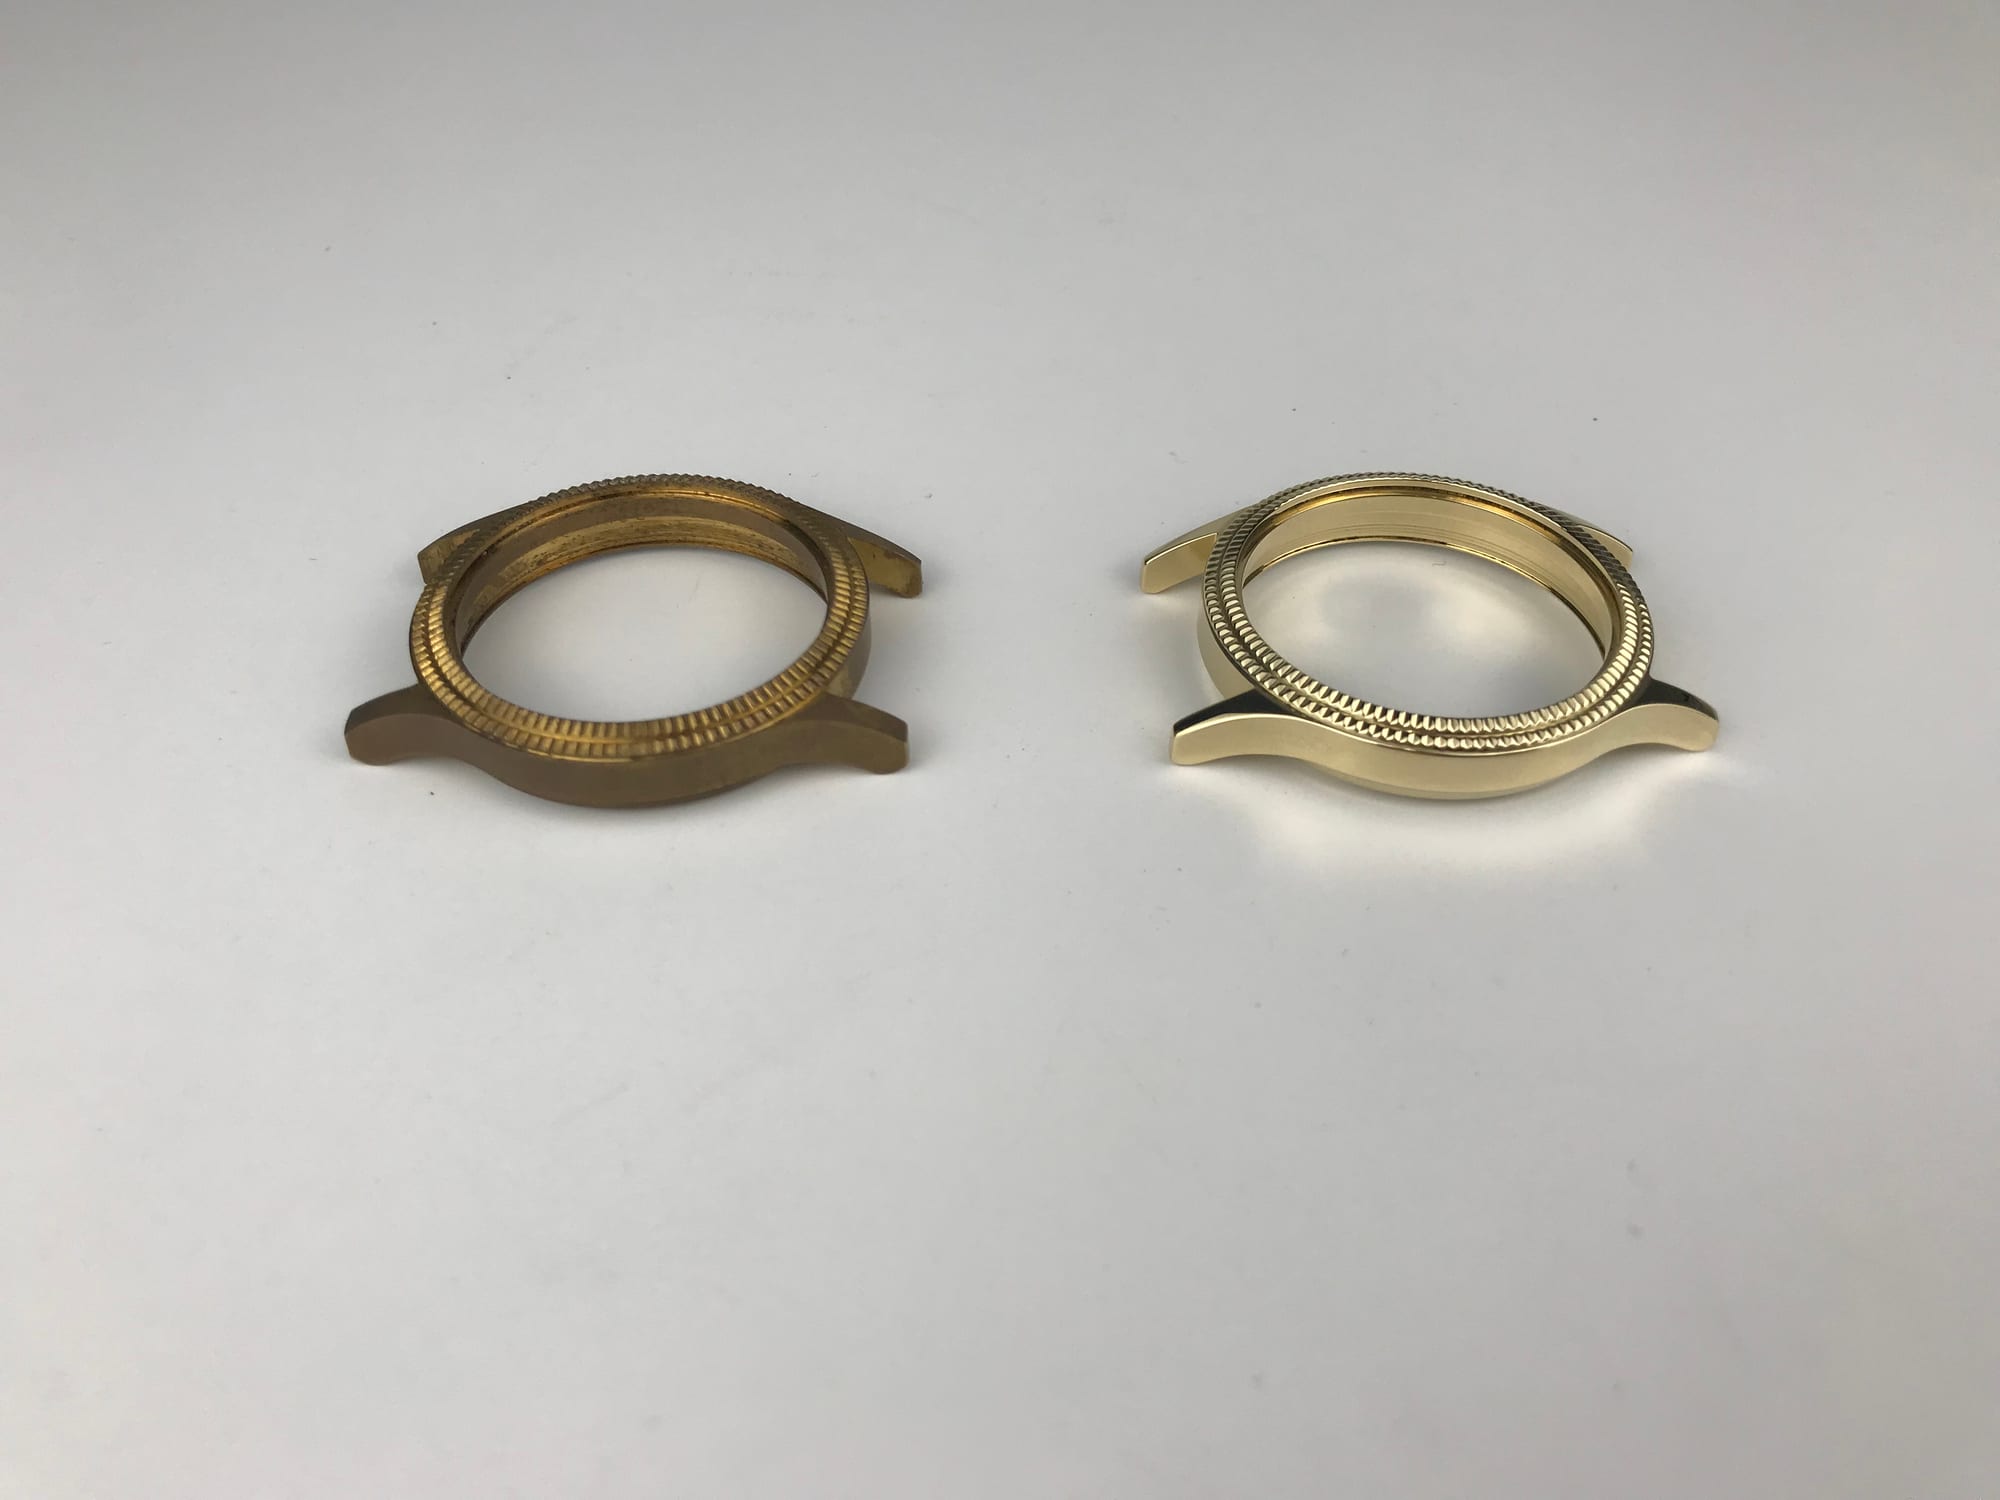
Edelstahl und Aluminium bilden eine eigene Schutzschicht und verharren dort. Kupfer nicht. Es reagiert nach der Bearbeitung weiter mit der Luft und verändert seine Farbe – bei Kupferlegierungen liegt die Hürde also nicht im Erreichen des Oberflächenfinishs, sondern im Erhalten.
Das macht den Satz „Mein Kupfer ist nachgedunkelt“ viel weniger aussagekräftig als er klingt, da Kupfer auf vier verschiedene Arten nachdunkelt. Drei davon lassen sich beheben. Eine darf nicht angetastet werden.
Verknüpfung dieser Übersicht mit unseren Leitfäden für Kupferlegierungen: Diese Seite dient als Diagnose-Zentrale für Kupfer, Messing und Bronze. Für metallübergreifende Informationen siehe Metall-Oberflächenfinishs. Für spezifische Bauteil-Abläufe siehe Oberflächenpolieren von Kupferprodukten und Polieren von Sanitärarmaturen aus Kupferlegierungen. Für Präzisionsarmaturen lesen Sie Messingventile und -armaturen ohne Gewinde- oder Dichtflächenschäden bearbeiten.
Warum Kupfer eine andere Herausforderung darstellt als Stahl
Wechselt ein Betrieb von der Bearbeitung von Edelstahlhaltern zu Kupferschienen, Messingventilen oder Bronze-Beschlägen, erkennen Bediener schnell, dass der Abtrag nur die halbe Arbeit ist.
Edelstahl und Aluminium reagieren nicht weiter; Kupfer schon
Beim mechanischen Abtragen von Edelstahl oder Aluminium in sauberer Luft bilden beide Legierungen eine dünne, transparente, selbstschließende Passivoxidschicht und stoppen die Reaktion. Edelstahl nutzt Chrom, um in Millisekunden eine dichtende Passivschicht zu bilden; Aluminium erzeugt eine stabile Aluminiumoxid-Barriere. Nach dem Bearbeitungsstopp bleiben ihre Oberflächen unter Werkstattbedingungen chemisch passiv. Kupferlegierungen besitzen keine selbstschließende Barriere: Blankes Kupfer, Messing und Bronze reagieren kontinuierlich mit Sauerstoff, Feuchtigkeit und Schwefelspuren der Luft.
Glanz zu erreichen ist einfach; die Farbe zu halten ist schwer
Da Kupferlegierungen relativ weich sind, ist das Mattieren oder Hochglanzpolieren von gleitgeschliffenem Messing oder poliertem Kupfer im Rundvibrator mechanisch einfach. Die eigentliche Herausforderung beginnt beim Entleeren. Da Kupferatome leicht durch lockere Oberflächenoxide wandern, liefert die mechanische Bearbeitung hochreaktives Blankmetall, das sofort mit Luftfeuchtigkeit und Hautölen reagiert. In feuchten Werkstätten oder Lagern verfärbt sich eine ungeschützte, frisch kugelpolierte Messingarmatur oder Kupferschiene binnen Stunden – von Mattgold zu Fleckbraun. Der Engpass bei Kupferlegierungen ist nie das Erreichen von Glanz, sondern das Bewahren des exakten Farbtons über Lagerung und Montage hinweg.
Kupfer-Farbveränderung ist eine chemische Reaktion, kein Oberflächenschmutz
Viele betrachten nachgedunkeltes Messing oder Bronze wie Oberflächenschmutz, der sich abwaschen lässt. In Wirklichkeit ist die Verfärbung eine irreversible chemische Umwandlung von Oberflächenatomen in Kupferoxide, -sulfide oder -carbonate. Man kann sie nicht abwaschen, sondern nur abtragen.
Warum die Kupferbearbeitung immer einen Versiegelungsschritt erfordert
Da blankes Kupfer weiter mit Luft reagiert, benötigt die Prozesskette einen Zusatzschritt, den Stahl nie braucht: einen Versiegelungsschritt (Passivierungsinhibitor oder Klarlack). Bei Edelstahl und Aluminium zählt das Erreichen des Finishs; bei Kupferlegierungen zählt die Haltbarkeit dieses Finishs.
Vier Arten von „Dunkel“ – nur eine ist ein Fehler
Wenn ein Kunde Messingverfärbungen reklamiert oder nach einem Bronzereiniger verlangt, weil Teile „dunkel geworden sind“, beschreibt ein einziger Begriff vier völlig unterschiedliche Oberflächenzustände.
Die vier Dunkelzustände – Erscheinungsbild und Ursache
Unterscheiden Sie diese vier Zustände, bevor Sie nachgedunkelte Kupfer-, Messing- oder Bronzebauteile nachbearbeiten:
- Erstens: Anlaufen (normale Oxidation): Ein gleichmäßiger, mattbrauner oder rauchiger Film auf dem gesamten Teil, verursacht durch Sauerstoff und Schwefel in der Luft. Es ist normale Alterung, und sanftes Polieren stellt den Metallglanz sauber wieder her.
- Zweitens: Rotfleckigkeit (Prozessfehler): Fleckige, streifige rötlich-violette Bereiche entlang von Wasserabtropflinien. Rotfleckigkeit ist ein Prozessfehler im Betrieb, verursacht durch Poliermittelrückstände oder gelöste Kupfer-/Eisenionen, die mit Feuchtigkeit reagieren.
- Drittens: Entzinkung (Strukturschaden an Messing): Spezifisch für Messing: Korrosive Flüssigkeiten laugen Zink aus der Legierung aus und hinterlassen einen porösen, spröden Kupferschwamm. Es sieht kreidig-rosa oder mattrot aus, fühlt sich rau oder pulvrig an und ist ein irreversibler Strukturschaden.
- Viertens: Gewollte Patina (Designelement): Eine tiefe, gleichmäßige, stabile braune oder grüne Oxidschicht, die gezielt auf Architekturkupfer, Bronzebeschlägen oder Kunstguss erzeugt wurde. Patina ist das Gewünschte – niemals wegpolieren.
Die vier Zustände auf einen Blick unterscheiden
Muster der Abdeckung im Vergleich zur Oberflächentextur am Prüftisch:
- Gleichmäßige Abdeckung des gesamten Teils + glattes, festes Metall: Normales Anlaufen (behebbar).
- Lokale Flecken oder gerichtete Abtropfspuren + glattes Metall: Rotfleckigkeit (Prozessfehler).
- Lokale rosa/rote Flecken + schwammiges, raues oder pulvriges Gefühl: Entzinkung (irreversibler Strukturschaden).
- Gleichmäßige, tiefe, stabile dunkle Schicht auf Bronze oder Architekturteilen: Gewollte Patina (nicht anrühren).
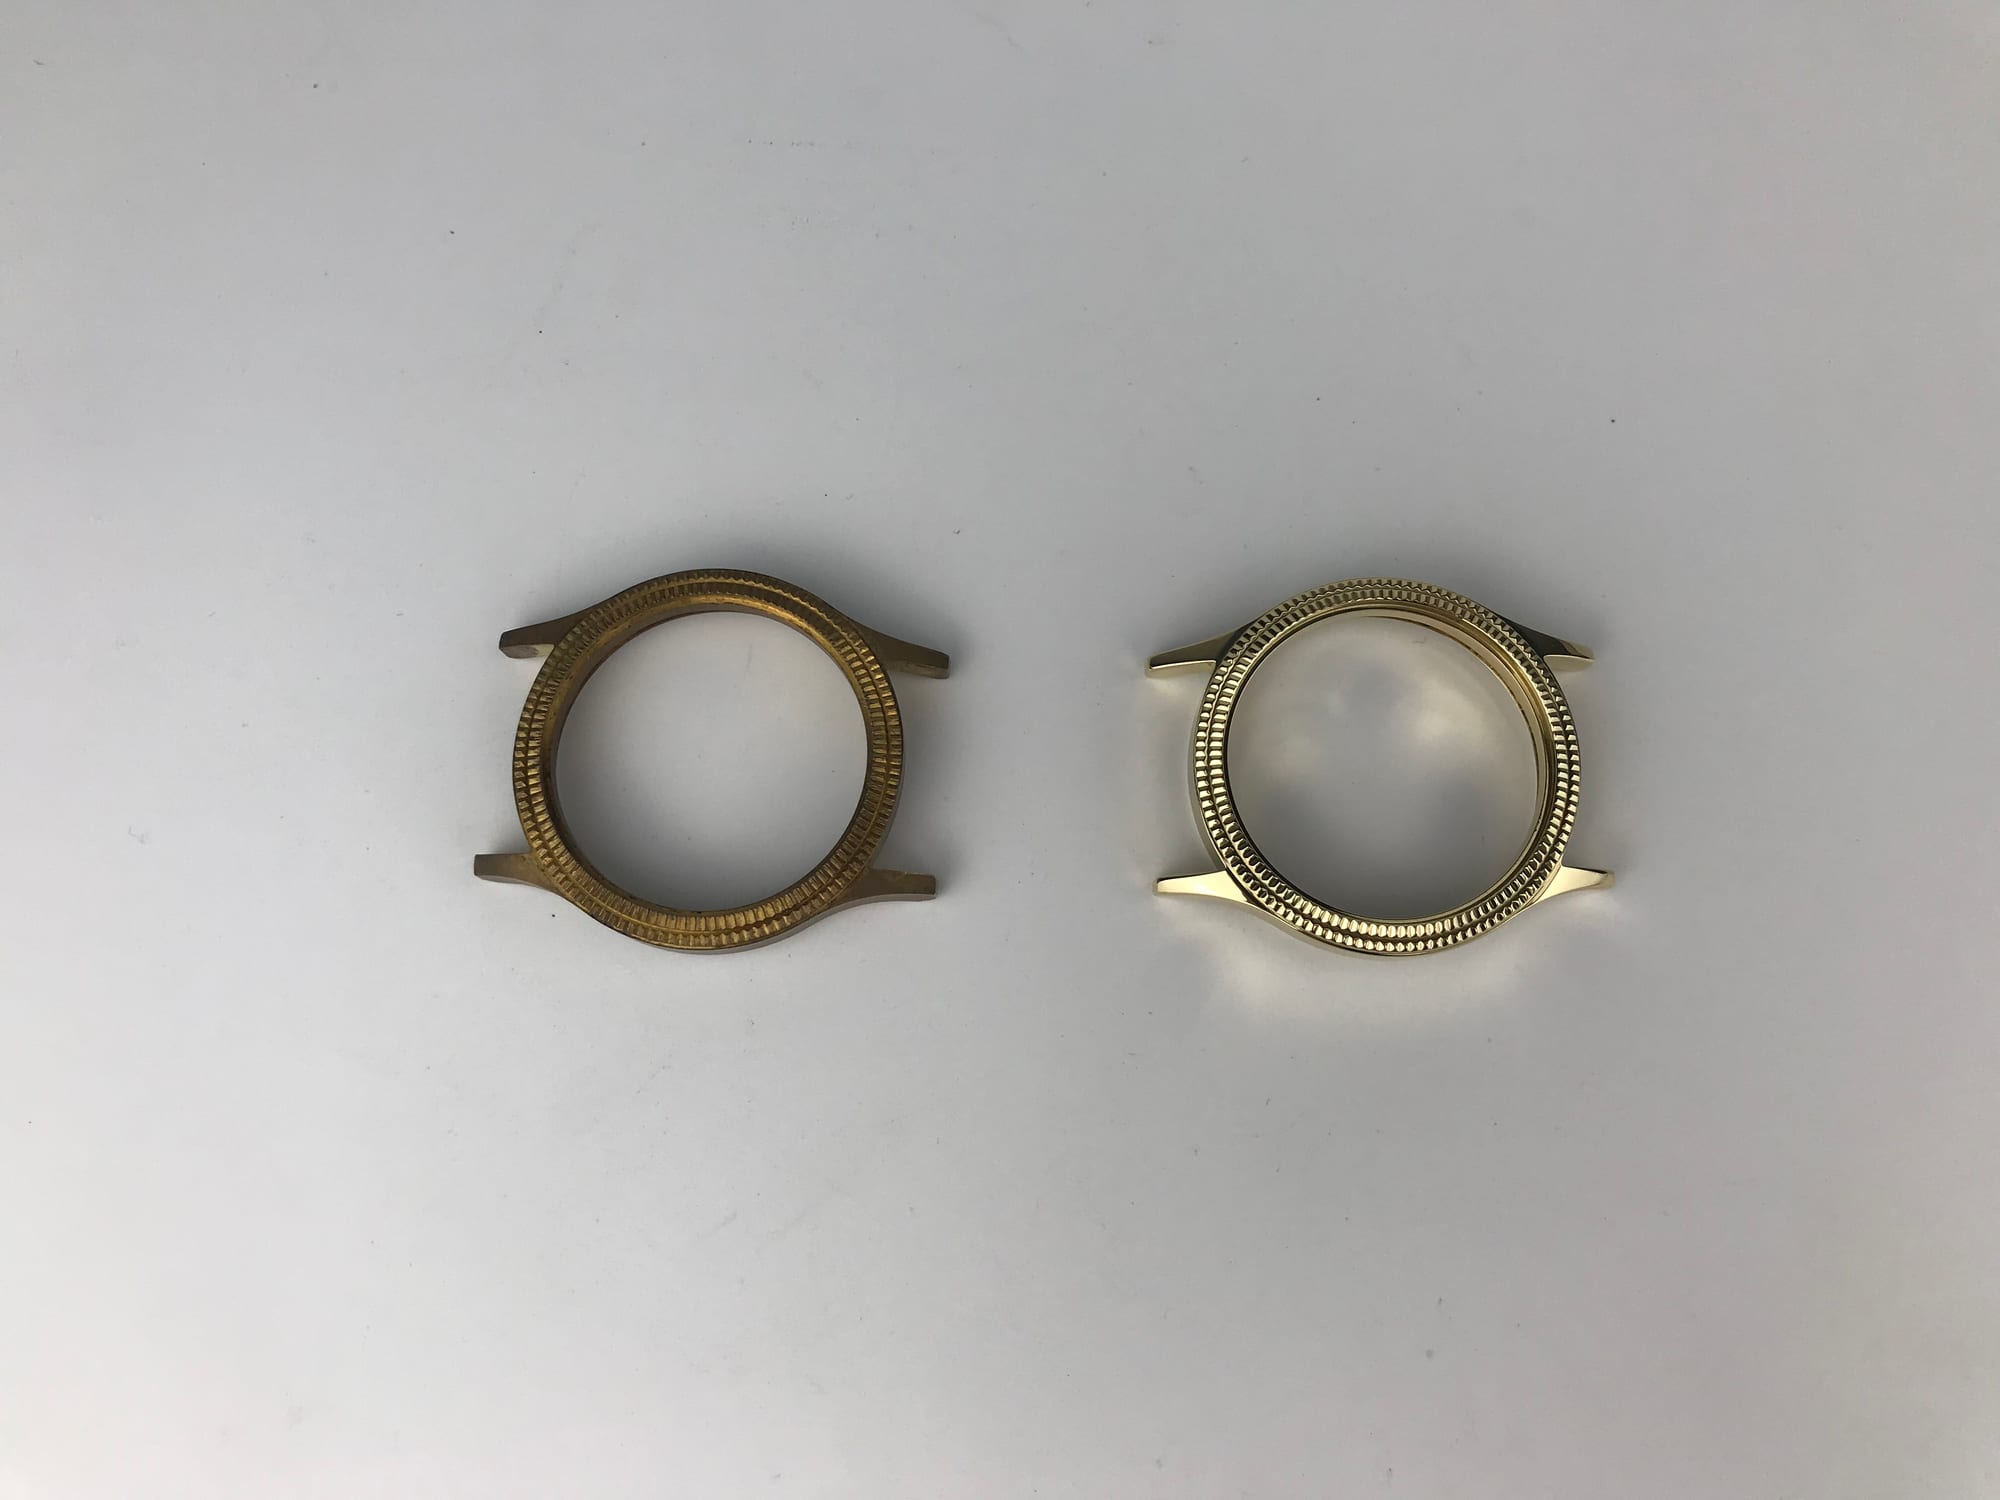
Wischtest mit warmem Wasser und weichem Tuch
Eine kleine, verdeckte Stelle fest mit einem warm angefeuchteten weichen weißen Tuch abwischen:
- Lässt sich leicht abwischen, verschwindet aber nicht vollständig: Normales Anlaufen.
- Lässt sich gar nicht abwischen und wirkt nass rötlicher: Rotfleckigkeit oder Entzinkung.
- Gibt mehligen Staub ab und fühlt sich rau oder schwammig an: Entzinkung.
- Wird an der geriebenen Stelle glänzender, während die dunkle Schicht drumherum tief bleibt: Gewollte Patina – sofort aufhören, Sie zerstören sie.
Zuerst diagnostizieren, sonst beschädigen Sie das Teil
Setzen Sie diese Regel vor jedem Maschinenstart durch: Wenn ein Kunde sagt: „Meine Kupfer- oder Bronzeteile sind nachgedunkelt, polieren Sie sie blank“, polieren Sie diese niemals, ohne vorher zu prüfen, welcher der vier Zustände vorliegt.
Ist die Dunkelheit normaler Anlauf, stellt mechanisches Polieren das Metall sauber wieder her. Handelt es sich um eine gewollte architektonische oder künstlerische Patina, entfernt Polieren eine wertvolle Oberfläche, deren Aufbau Jahrzehnte oder fachkundige Chemie erforderte. Liegt Entzinkung vor, kann Polieren die Legierung nicht retten und reißt nur den spröden, porösen Kupferschwamm auf. Beurteilen Sie stets zuerst den Oberflächenzustand, bevor Sie handeln.
Drei Legierungen, drei Verhaltensweisen
Reinkupfer, Gelbmessing und Zinnbronze verhalten sich im Bearbeitungsbehälter sehr unterschiedlich.
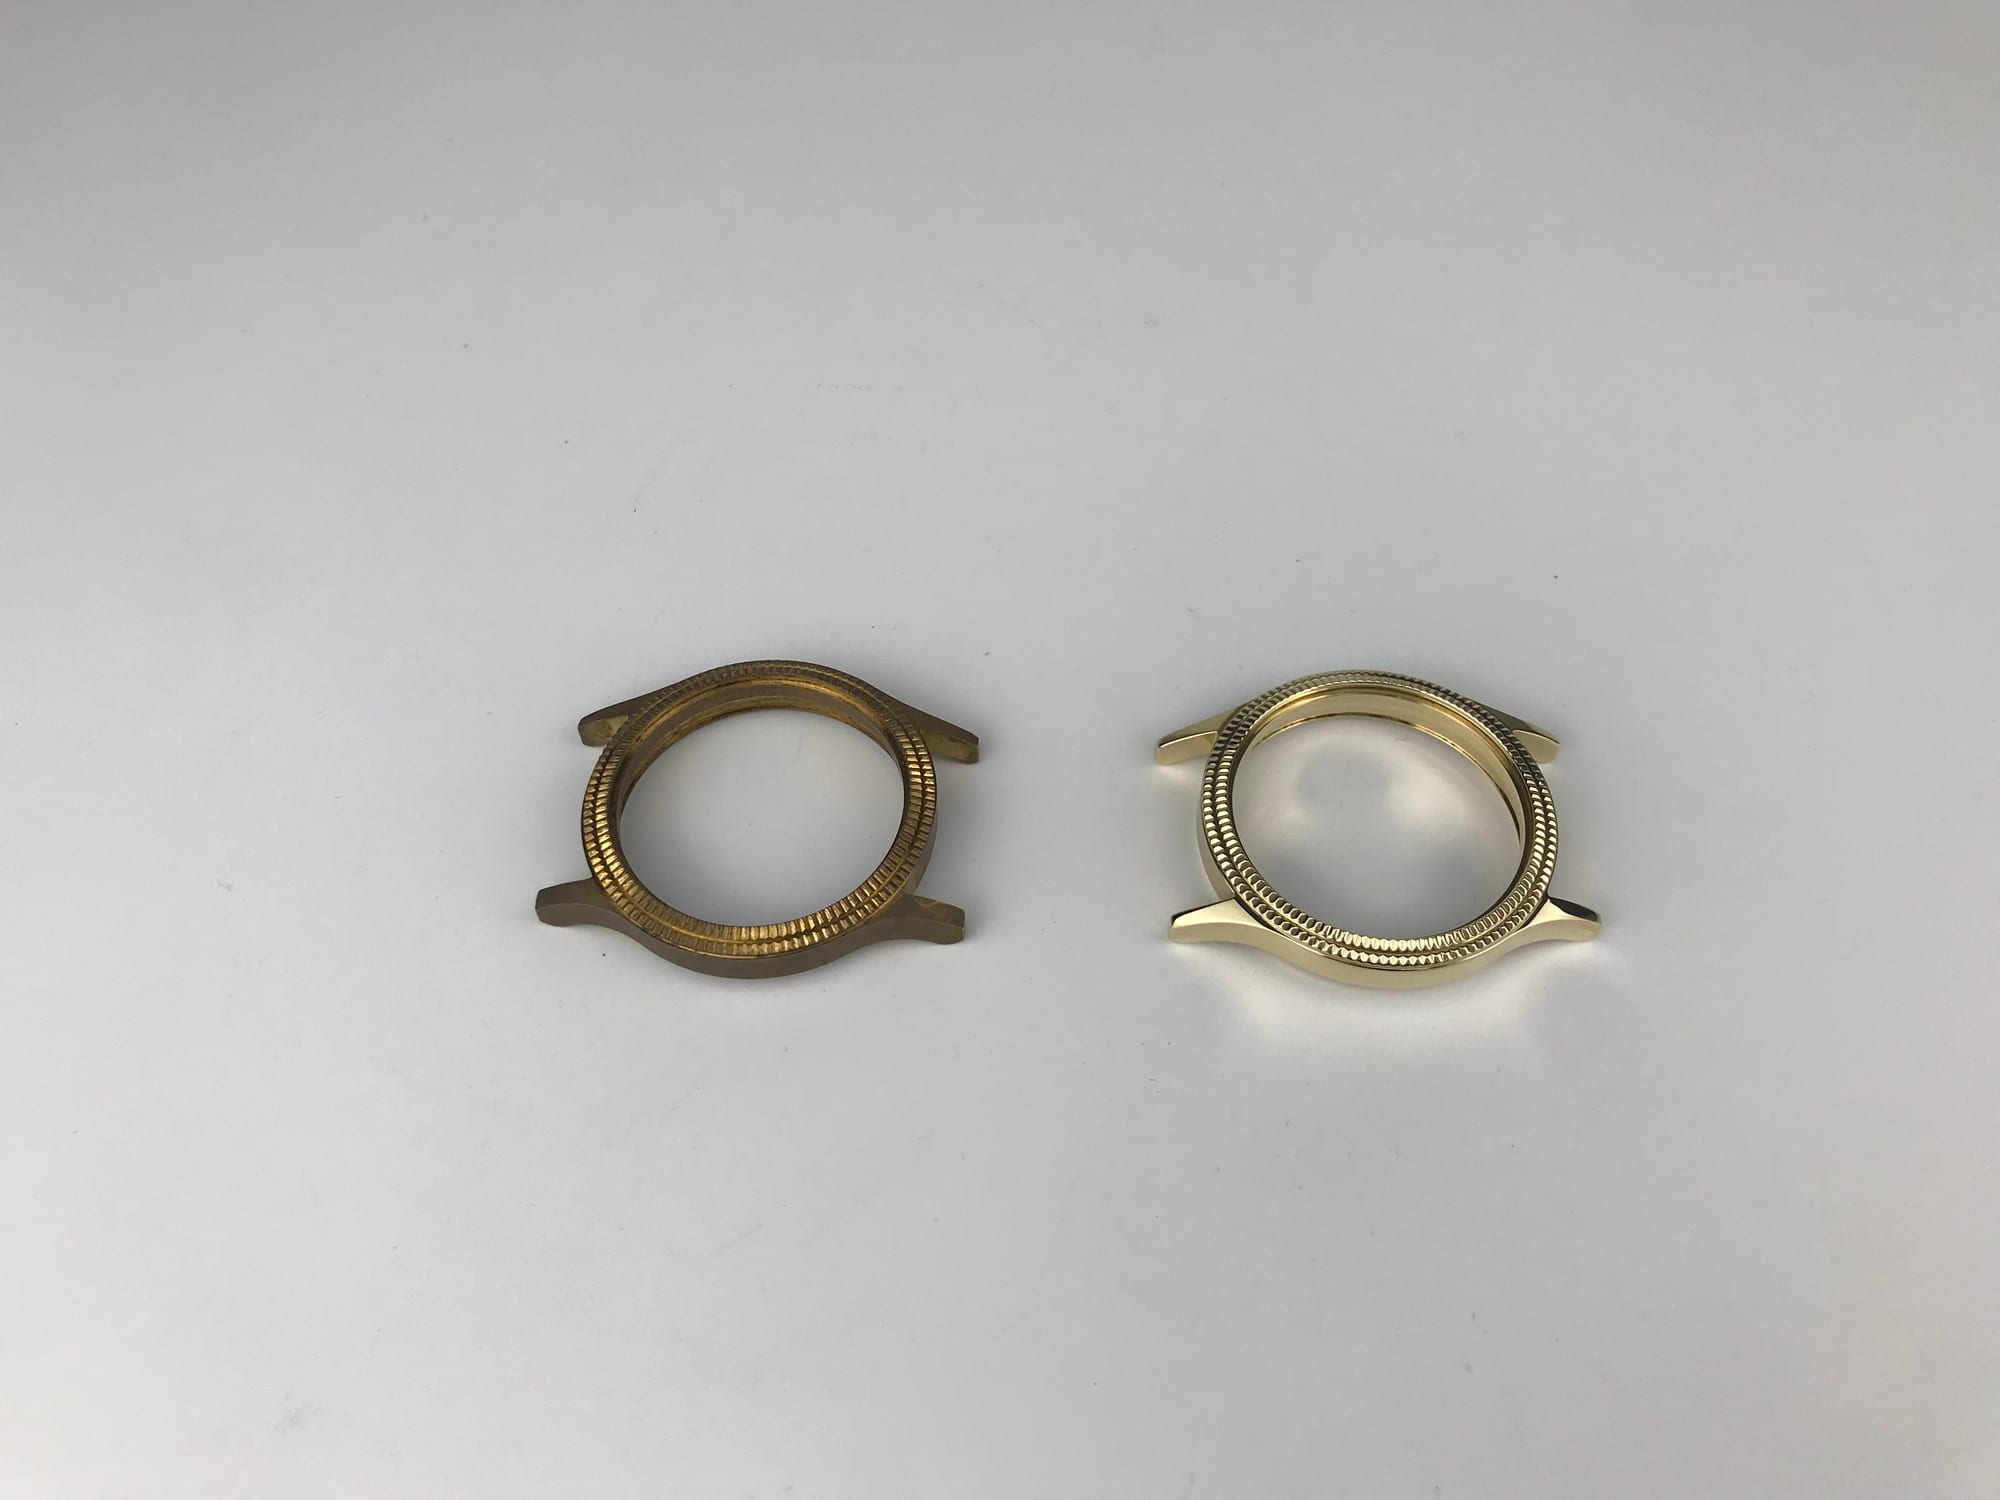
Reinkupfer — am weichsten, heißesten und am schnellsten verschmierend
Reinkupfer ist die weichste der drei Legierungen, leitet Wärme am schnellsten und oxidiert warm rasch. Da unlegiertes Kupfer extrem duktil und zäh ist, neigen Schleifkörper und Polierscheiben dazu, das Metall über Kristallinebenen zu verschieben und aufzuwerfen, anstatt saubere Späne abzutrennen. Bei der Herstellung von poliertem Kupfer verschmiert aggressives Trockentrommeln oder Trockenpolieren die weiche Haut und schließt Schleifkorn ein, während Reibungswärme Verfärbungen beschleunigt. Das Gleitschleifen von Reinkupfer erfordert geringe Schwingungsamplitude, reichliche Tensidschmierung und kontinuierliche Spülung zur Wärmeabfuhr. Bauteile dürfen nie unter stehenden Werkzeugen verweilen. Für ultraglatte Elektro- oder Thermobauteile nutzt man isotropes Superfinishing von Kupfer (oder Kupfer-Superfinishing / Kupfer-Superfinish) mit milder, kühler Chemie, die Rauheitsspitzen ohne mechanisches Verschmieren einebnet.
Messing (Kupfer + Zink) — anfällig für Entzinkung
Messing ist härter und lässt sich sauberer bearbeiten als Reinkupfer, doch sein Zinkgehalt birgt eine besondere Gefahr: Entzinkung. Werkstattpersonal fehldiagnostiziert frühe Entzinkung häufig als harmlosen Anlauf oder fleckigen Rotstich. Tatsächlich ist Entzinkung eine schwere Gefügeschädigung, bei der saures Spülwasser oder verbliebene Compounds selektiv Zinkatome herauslösen und eine spröde, poröse Wabenstruktur aus Kupferschwamm hinterlassen. Dies lässt sich per Kratzprobe prüfen: Normaler Anlauf lässt sich zu blankem Messing freikratzen, während eine entzinkte Stelle unter Fingernagel oder Holzstichel pulvrige rote Krümel abspaltet. Messingteile dürfen nie in stehenden Spülbecken oder sauren Bädern verweilen; Nassgleitschleifzyklen müssen sofort in gründliches Spülen und Heißlufttrocknung übergehen.
Bronze (Kupfer + Zinn) — am stabilsten und am risikoreichsten unüberlegt zu polieren
Bronze ist die härteste und stabilste Legierung, häufig genutzt für Lager, Beschläge, Glocken, Gusskonstruktionen und Skulpturen. Da Bronze über Jahrzehnte eine stabile Schutzpatina bildet — oder eine chemische Patina von Kunsthandwerkern erhält —, gilt: Bronze ist die Legierung, die Sie niemals blind polieren dürfen. Das Entfernen einer tiefen Patina von Bronzeguss oder Schiffsbeschlägen degradiert eine wertvolle Patina zu einer rohen gelbbraunen Oberfläche, die kaum rekonstruierbar ist. Prüfen Sie stets Zeichnungen und Kundenaufträge, ob eine frisch glanzpolierte Bronzepolitur oder der Erhalt einer historischen Patina gefordert ist.
Vergleich der drei Kupferlegierungsfamilien
| Legierung | Härte | Oxidationsneigung | Typisches Fehlerbild | Blind polierbar? |
|---|---|---|---|---|
| Reinkupfer | Am weichsten | Höchste | Oberflächenverschmierung und rasche Anlauffarbe durch Hitze | Vorsicht — erfordert sanfte, kühle, geschmierte Zyklen |
| Messing (Kupfer + Zink) | Mittel | Mittel bis hoch | Entzinkung (irreversibler poröser Schwamm) | Zuerst prüfen — sicherstellen, dass keine Entzinkung vorliegt |
| Bronze (Kupfer + Zinn) | Härter | Geringste | Versehentliches Entfernen wertvoller Patina | Nein — zuerst prüfen, ob die Patina beabsichtigt ist |
| Architekturbronze | Mittelhart | Kontrolliert | Fleckige rohe Stellen durch Überreinigung | Nein — lebendige Oberfläche, die natürlich altern soll |
Was Anlaufschichten wirklich entfernt – und was nicht
Käufer suchen ständig nach einem Bronzereiniger oder einer Messing-Reinigungslösung, in der Hoffnung, Anlaufspuren ohne mechanische Bearbeitung wegzuwischen.
Mechanisches Polieren entfernt die Reaktionsschicht
Da Anlaufschichten chemisch gebundene Oxid-/Sulfidschichten sind, erfordert hoher Glanz sanften mechanischen Abtrag — Nassgleitschleifen mit feinen Schleifkörpern, Trockengleitschleifen in Organogranulat oder Schwabbeln zum Polieren von Bronze und Messing. Das Polieren trägt die dünne Kruste mechanisch ab und legt frisches Metall frei.
Warum Reiniger allein keine polierte Oberfläche erzeugen können
Haushaltspasten, Essig, Salz, Zitrone oder eine saure Messingreinigungslösung lösen nur loses Oberflächenoxid und hinterlassen eine mikroskopisch geätzte, matte Schicht, die beim nächsten Mal schneller anläuft. Schwefel und Feuchtigkeit stoppen nicht an der Oberfläche, sondern dringen entlang der Korngrenzen ein. Saure Reinigungstücher und Tauchbäder lösen nur die äußerste Oxidationsschicht, während tiefer liegende Korrosion unberührt bleibt und bloßgelegte Korngrenzen angeätzt werden. Da dieses chemische Beizen die natürliche Passivschicht entfernt, ohne die Oberfläche mechanisch zu glätten, oxidiert das angeätzte Metall in der Werkstattluft exponentiell schneller. Tage nach der Reinigung läuft das Bauteil erneut an – oft dunkler und fleckiger als zuvor. Reinigen entfernt Schmutz; Polieren trägt reagiertes Material ab, um Glanz wiederherzustellen. Selbst ein kombinierter Bronzereiniger mit Politur nutzt feine Abrasivpartikel, um die Oberfläche zu glätten, Mikroporen zu schließen und das Metall aufzuhellen.
Warum Überreinigen schlimmer ist als Belassen von Anlaufspuren
Eine verblüffende Werkstatt-Erkenntnis: Überreinigen ist schlimmer als gar nicht zu reinigen.
Wird ein Kupfer- oder Messingteil wiederholt mit Polierpaste oder scharfen Reinigern geschrubbt, nutzt sich die Oberfläche dünn und uneben ab. Erhöhungen werden auffällig rau, während Vertiefungen Rückstände einschließen und schneller nachdunkeln. Es entsteht eine fleckige Oberfläche durch *Überreinigen*, die weit schlechter aussieht als gleichmäßiges, natürliches Anlaufen.
Warum rote Flecken nicht durch Polieren allein beseitigt werden können
Rote Flecken sind chemische Verunreinigungen, keine einfache Luftoxidation. Da rote Flecken durch Poliercompound-Rückstände und Metallionen entstehen, die mit Feuchtigkeit reagieren, schlägt Polieren oder erneutes Gleitschleifen ohne vorheriges Waschen fehl – die roten Flecken kehren zurück. Vor dem Re-Polieren müssen Rückstände gründlich abgewaschen werden.
Die funktionierende Prozessabfolge
Zuverlässiges Chargen-Gleitschleifen von Kupferlegierungen erfordert eine strikte Sechs-Schritte-Kette.
Die sechsstufige Fertigungssequenz
- Schritt Eins (Diagnose): Unterscheiden von Anlaufschichten, roten Flecken, Entzinkung und Patina.
- Schritt Zwei (Rückstandsentfernung): Öle entfetten sowie alte Polierpaste oder Kupferstaub entfernen.
- Schritt Drei (Gleitschleifen): Trommeln oder Polieren bis zum gewünschten Matt- oder Hochglanzgrad.
- Schritt Vier (Gründliches Spülen): Sämtliche Compound- und Metallfeinrückstände aus Bohrungen und Vertiefungen ausspülen.
- Schritt Fünf (Sofortiges Trocknen): Heißluft-Zentrifugaltrocknen oder in beheiztem Maisschrot-Trockner komplett trocknen.
- Schritt Sechs (Versiegelung): Klarlack, Lack oder Schutzversiegelung auftragen.
Warum Rückstandsentfernung und sofortiges Trocknen niemals übersprungen werden dürfen
Das Überspringen der Rückstandsentfernung verursacht rote Flecken; das Überspringen des sofortigen Trocknens hinterlässt Wasserflecken und löst Anlaufen über Nacht aus. Das ist der Hauptgrund, warum Teile beim Entladen glänzen und bis zum nächsten Morgen fleckig werden.
Die zwei häufigsten Fehlstellen beim Chargenübergang
- Vom Polieren zum Trocknen: Nasses Messing oder Kupfer zwischen Spülen und Trocknen im Behälter zu lagern, startet die Oxidation vor dem Verdampfen des Wassers.
- Vom Trocknen zum Versiegeln: Wenn blanke bronzepolierte Teile tagelang in Kartons zum externen Beschichter transportiert werden, laufen sie an und müssen neu poliert werden.
Warum die Bearbeitung von Kupferlegierungen pro Stück teurer ist als bei Stahl
Kupferlegierungen erfordern zwei Pflichtschritte mehr als Stahl (Rückstandsentschichtung und sofortiges Versiegeln). Höhere Stückkosten bei Kupfer und Messing entstehen durch diese Zusatzschritte, nicht durch den Maschinenpreis.
| Schritt | Funktion | Folgen bei Auslassen | Von uns gebaut? |
|---|---|---|---|
| Eins — Diagnose | Die vier Dunkelzustände trennen | Patina zerstören oder ruiniertes Messing gleitschleifen | Nein (menschliche Prüfung) |
| Zwei — Rückstände entfernen | Altes Compound und Kupferstaub reinigen | Verursacht streifige rote Flecken | Teilweise (Waschstufe) |
| Drei — Gleitschleifen | Auf gewünschten Satin- oder Hochglanzgrad polieren | Werkzeug- oder Anlaufspuren bleiben | Ja |
| Vier — Gründliches Spülen | Seife und Feinteile aus Bohrungen spülen | Wasserflecken und spätere Verfärbungen | Ja (Spülzonen) |
| Fünf — Sofortige Trocknung | Keinerlei Wassertropfen auf Metall belassen | Wasserränder und schnelles Anlaufen über Nacht | Ja (Zentrifugal- / Maiskolben-Trockner) |
| Sechs — Versiegeln / Beschichten | Klarlack, Lack oder Versiegelung | Poliertes Kupfer dunkelt an der Luft wieder nach | Nein — bauen wir nicht |
Schleifkörper und Compound für Kupferlegierungen
Käufer, die nach Messing-Schleifkörpern, Schleifkörpern für Messing, Trommelmedien für Messing oder den besten Schleifkörpern für Messing suchen, benötigen ein schonendes, kontaminationsfreies System.
[ABBILDUNG: Vorgeformte Kunststoffkegel geringer Dichte, feinpolierte Keramikkugeln und behandeltes Walnussschalen-Trockengranulat für gestuftes Messing- und Kupfer-Finishing]
Weichmetall erfordert schonende Schleifkörper — und keinerlei Stahlmedien
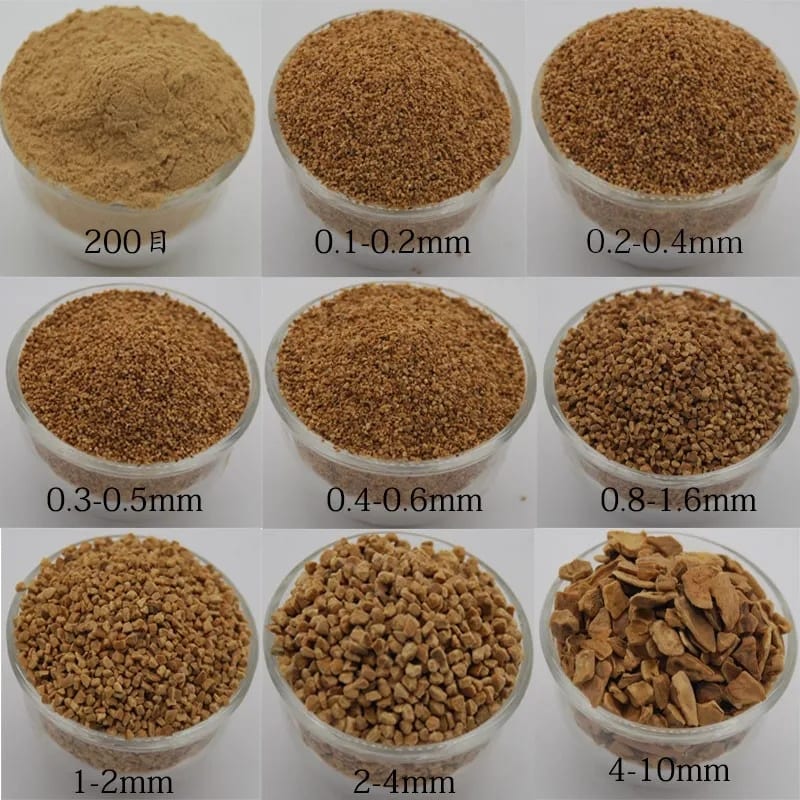
Da Kupferlegierungen weich sind, beschädigen schwere, grobe Steine das Metall. Verwenden Sie Kunststoffschleifkörper geringer Dichte, Feinkeramik oder organisches Trockengranulat (siehe Wahl von Keramik- vs. Kunststoffschleifkörpern für Aluminium-, Messing- und Stahlteile). Behandelte Walnussschalen und Maisspindeln dienen als ideale wasserfreie Messing-Reinigungskörper und Messing-Polierkörper. Verwenden Sie niemals Stahlmedien für Kupferlegierungen — Stahl zerkratzt weiches Kupfer und führt zu chemischer/galvanischer Kontamination.
Die Kreuzkontaminationsregel: Kupferlegierungen benötigen eigene Schleifkörper
Kupfer, Messing und Bronze müssen mit einem eigenen Schleifkörpersatz bearbeitet werden — niemals mit Stahl- oder Aluminiumchargen mischen und Medien nicht teilen. Kupferionen und -staub lagern sich in Medienporen ein und verfärben Stahl oder Aluminium galvanisch, während sich Stahlgrat in weiches Messing einbettet. Lesen Sie die Regeln in unserem Leitfaden zu Messing-Schleifkörpern und warum die Kontaminationsregel an erster Stelle steht.
Warum Kupferlegierungs-Compounds zugleich schmieren und inhibieren müssen
Spezielle Kupferseifen in unserer Gleitschleifcompounds-Reihe bieten hohe Schmierung gegen Verschmieren sowie aktive Anlaufinhibitoren. Ein Standard-Stahlcompound greift Messing oder Kupfer an und beschleunigt das Nachdunkeln.
Auswahltabelle für Kupferlegierungs-Schleifkörper
| Schleifkörpertyp | Optimal geeignet für | Nicht geeignet für | Wichtigste Regel |
|---|---|---|---|
| Kunststoff-Schleifkörper | Schonendes Entgraten und Mattieren | Tiefe Schleifspuren | Eigenen Chargensatz für Kupfer/Messing nutzen |
| Feinkeramik | Helles Nasspolieren und gleichmäßiger Glanz | Dünne Wände und feines Filigran | Mit geringer Vibrationsenergie betreiben |
| Organisches Trockenmedium (Walnuss / Mais) | Feinaufhellung von gleitgeschliffenem Messing | Gratentfernung | Ideal für Kupfer, da wasserfrei |
| Stahl-Polierkörper | Nicht für Kupferlegierungen verwenden | Verkratzt und kontaminiert Kupfer | Nur nichtmetallische Schleifkörper |
Unsere Leistungen und die Versiegelungsphase
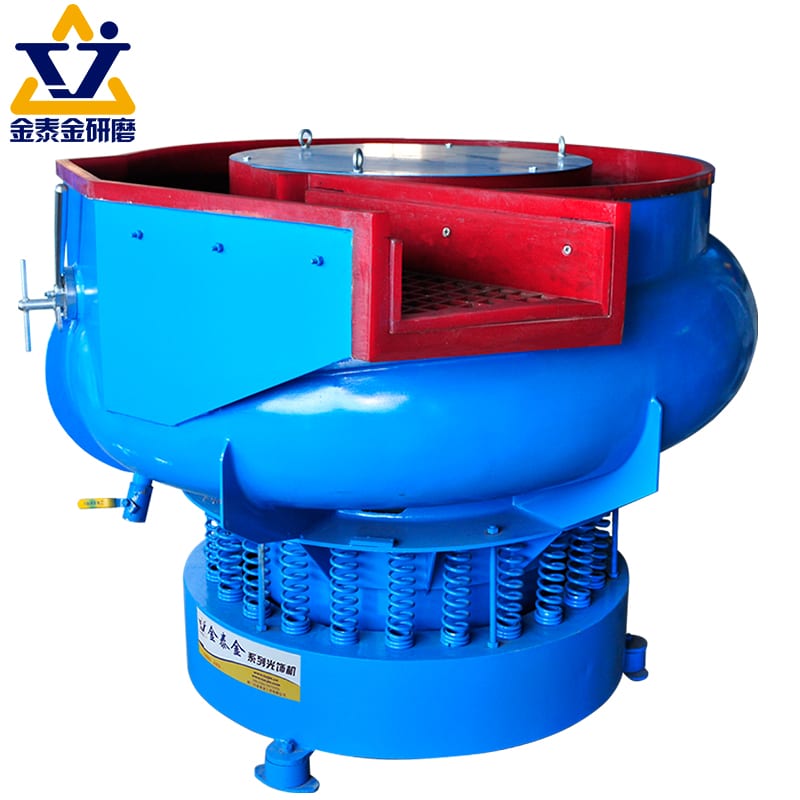
Als ISO-00726Q01571R001- und CE-zertifizierter Hersteller baut Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. Gleitschleifanlagen mit 21 Maschinenplattformen und 24 Schutzrechten in sechs Produktlinien. Mehr unter Was wir herstellen und was nicht.
Unser Anlagenspektrum
Im Maschinen-Katalog fertigen wir Rund-Vibrationsgleitschleifmaschinen, Trogvibratoren, Trommeln, Fliehkraft- und Magnetpolierer sowie Trockner. Zudem liefern wir Schleifkörper, organische Trockenpolierkörper (inkl. Trommelmedien für Messing) und Passivierungs-Compounds.
[ABBILDUNG: Vorher-Nachher-Vergleich von Messing- und Kupfer-Gussteilen: Matte Oxidation wird durch hellen, gleichmäßigen Trockentrommelglanz ersetzt]
Warum wir keine Versiegelungsstufe (Klarlack) bauen
Schritt 6 – das Versiegeln per Klarlack – hält Kupfer langfristig glänzend; wir bauen keine Beschichtungsanlagen. Dies ist die Arbeitsteilung zwischen unseren Gleitschleifmaschinen (die Teile poliert, gespült und trocken liefern) und Ihrem Beschichter. Wir bieten kein Galvanisieren, Patinieren, Werkzeuge oder Lohnbearbeitung an.
Warum diese klare Abgrenzung Ihr Projekt schützt
Ohne diese Abgrenzung könnte man annehmen, dass eine Trommelmaschine allein blankes Kupfer dauerhaft glänzend hält. Unversiegeltes Kupfer dunkelt an der Luft jedoch wieder nach.
Unsere Garantie – und was vom Folgeschritt abhängt
Wir garantieren, dass Ihre Kupfer-, Messing- und Bronzeteile unsere Bearbeitungs- und Trocknungsanlage glänzend und sauber verlassen; der dauerhafte Glanz hängt vom Folgeschritt ab. Für eine Erstbewertung senden Sie Bauteilfoto und Anforderungen über unsere Kontaktseite.
Häufig gestellte Fragen
Unterschied zwischen Anlaufschicht und Patina bei Kupfer?
Anlaufen ist ein unkontrolliertes, gleichmäßiges Nachdunkeln durch Luftkontakt, das wieder blank poliert werden kann. Patina ist eine tiefe, stabile, gewollte Oxidationsschicht auf Bronze oder Architekturkupfer, die den Designwert ausmacht und nie wegpoliert werden darf.
Reicht Reinigen, um Anlaufschichten zu entfernen?
Nein. Reinigen entfernt Oberflächenschmutz, während Polieren die Anlaufschicht abträgt und den Glanz wiederherstellt. Mehrmaliges Scheuern mit aggressiven Reinigern oder Pasten führt zu Überreinigung und einer fleckigen Oberfläche, die unansehnlicher als eine Anlaufschicht ist.
Warum zeigt Messing nach dem Polieren rote Flecken?
Lokale, gerichtete rote Flecken sind „Rotfleckigkeit“ – ein Prozessfehler durch Poliermittelrückstände oder gelöste Kupfer-/Eisenionen, die mit Feuchtigkeit reagieren, wenn Teile nicht gründlich gewaschen und sofort getrocknet werden.
Ist Entzinkung reparierbar?
Nein. Entzinkung wäscht Zink aus Messing aus und hinterlässt einen schwachen, porösen, pulvrigen Kupferschwamm. Es ist ein irreversibler Strukturschaden; Polieren kann die Legierung nicht wiederherstellen.
Welche Schleifkörper eignen sich für Messing- und Kupferteile?
Nutzen Sie schonende Schleifkörper – Kunststoff niedriger Dichte, feine Keramik bei geringer Energie oder wasserfreies Walnussschalen- und Maiskolbengranulat – in einer reinen Kupfercharge zur Vermeidung von Kreuzkontamination. Niemals Stahlkörper auf Kupferlegierungen verwenden.
Bleibt poliertes Kupfer ohne Beschichtung glänzend?
Nein. Da Kupfer aktiv mit Luft reagiert und keine selbstschließende Passivschicht wie Edelstahl besitzt, dunkelt blankes poliertes Kupfer mit der Zeit wieder nach, sofern es nicht mit Klarlack, Lack oder einer Schutzhülle versiegelt wird.
 +86-592-2381506


 IPv6-Netzwerk unterstützt