


Entgrat-Automatisierung: Wann sich eine automatisierte Linie bezahlt macht – und wann nicht
Über Entgrat-Automatisierung entscheidet nicht die Maschine. Sie entscheidet sich an der Arbeit rund um die Maschine – und genau dort gehen die meisten Automatisierungsprojekte schief, denn die Maschine lässt sich leicht kalkulieren, während die Handhabung darüber entscheidet, ob sich die Investition amortisiert.
Eine Linie, an der ein Bediener die Körbe noch von Hand beladen muss, hat die Bearbeitung automatisiert und die Arbeit stehen lassen. Die Zykluszeit ist besser geworden, die Lohnkosten nicht, und das Projekt gilt in der Fertigung als Erfolg und in der Buchhaltung als Enttäuschung.
Diese Seite handelt von dieser Entscheidung: was Automatisierung tatsächlich verändert, die vier Kostenblöcke, die sie entscheiden, die Stückzahlschwelle, ab der sie sich rechnet, und die Lose, die manuell bleiben sollten. Sie beschreibt bewusst nicht, was ein automatisiertes Entgratsystem ist – die Maschinen bleiben dieselben Maschinen. Was sich ändert, ist die Materialhandhabung um sie herum.
Die Unterscheidung, an der die Wirtschaftlichkeitsrechnung trägt oder scheitert
Drei verschiedene Dinge werden als „Entgrat-Automatisierung“ bezeichnet, und ihre Wirtschaftlichkeit ist völlig unterschiedlich:
| Was automatisiert wird | Was dadurch entfällt | Was dadurch nicht entfällt | Treiber der Amortisation |
|---|---|---|---|
| Der Bearbeitungszyklus (eine Maschine mit SPS-Programmspeicher, automatischer Dosierung, zeitgesteuerten Zyklen) | Bediener-Ermessen und Zyklusschwankungen | Be- und Entladen, Transport zwischen den Stufen | Chargenkonsistenz, nicht Arbeitszeit |
| Die Materialhandhabung (Korbtransport, Förderband, Roboterbeladung, automatische Separation) | Die Hände des Bedieners am Teil | Prozessentscheidungen, Prüfung | Lohnstückkosten |
| Die gesamte Zelle (Handhabung + Bearbeitung + Trocknung + Schnittstelle zur Prüfung) | Den größten Teil der manuellen Arbeit | Investitionskosten, Stellfläche, Umrüstung | Stückzahl und Stabilität der Teilefamilie |
Die meisten Angebote, die als „Automatisierung“ verkauft werden, betreffen die erste Zeile. Der größte Teil der Amortisation, die Einkäufer erwarten, steckt in der zweiten Zeile. In der Lücke zwischen diesen beiden Zeilen scheitern Automatisierungsprojekte, und deshalb ist eine Maschine mit SPS nicht derselbe Kauf wie eine automatisierte Linie.
Unterlegscheiben kommen von Hand an die Zelle: um diese Handhabung geht es bei der Automatisierungsentscheidung wirklich.
Die vier Kostenblöcke – und welcher die Einkäufer überrascht
Eine Oberflächenanlage besteht normalerweise aus vier getrennten Kostenblöcken, die separat angeboten werden; bei einem ersten Projekt macht die Maschine meist nur etwa die Hälfte der Gesamtsumme aus und nicht die ganze:
- Die Maschine. Der größte Einzelposten und der einzige, den die meisten Einkäufer vergleichen.
- Schleifkörper und Compounds. Eine laufende Kostenposition, kein Kauf. Sollte mit der Maschine beschafft werden, damit der erste Versuch direkt nach der Ankunft laufen kann.
- Vorrichtungen und Trocknungstechnik. Vorrichtungen werden auf das Teil zugeschnitten, ein Auftrag mit vier Varianten braucht also vier Sätze – und eine Vorrichtung, die nachgearbeitet werden muss, verzögert den Produktionsstart. Die Trocknung ist der zweite Punkt, denn ein Nassprozess ohne Zentrifugaltrockner hinterlässt einen Film in Sacklöchern und Hinterschneidungen, der sich erst Wochen später als Fleckenbildung zeigt.
- Fracht, Installation sowie Arbeitszeit und Schulung im ersten Monat. Diese Posten erscheinen selten im Angebot und sind reale Kosten.
Der Automatisierungsnutzen steckt in den Zeilen 3 und 4. Ein Roboter macht die Maschine nicht billiger; er verändert die Zeilen 3 und 4 und fügt einen fünften Posten hinzu, den Angebote oft weglassen: die Konstruktion, die die Handhabung mit Ihrer Teilefamilie zum Laufen bringt.
Eine automatisierte Zelle, die um eine einzige Teilenummer herum ausgelegt ist, ist billig zu bauen und nicht zu ändern. Eine automatisierte Zelle, die für eine Familie ausgelegt ist, ist teuer zu bauen und übersteht einen Produktwechsel.
Die Stückzahlschwelle: was sie tatsächlich entscheidet
Eine allgemeingültige Break-even-Stückzahl gibt es nicht, aber die Frage hat eine Struktur, und diese Struktur ist in jeder Werkstatt dieselbe:
Automatisierung rechnet sich, wenn der Arbeitsanteil pro Teil im Verhältnis zum Teilewert hoch ist und die Teilefamilie stabil bleibt.
Vier Variablen entscheiden, auf welcher Seite der Schwelle ein Auftrag liegt:
- Zykluszeit pro Charge. Ein leichtes Entgraten läuft in einer Vibrationsmaschine in 10 bis 20 Minuten; ein Hochglanzpolieren dauert 2 bis 8 Stunden. Diese Spanne ist das ganze Argument. Am unteren Ende können Be- und Entladen den Zyklus leicht überschreiten – nicht die Maschine ist der Engpass, und eine Automatisierung der Maschine ändert fast nichts. Am oberen Ende dominiert der Zyklus, und die Handhabungsarbeit ist nur ein kleiner Teil der Anlagenzeit, sodass Automatisierung eher Konsistenz als Arbeitszeit spart.
- Teile pro Schicht. Je höher die Stückzahl, desto mehr lohnt es sich, die Handhabungsarbeit zu entfernen. Eine Werkstatt mit einigen hundert Teilen pro Schicht kommt zu einem anderen Ergebnis als eine mit Zehntausenden.
- Stabilität der Teilefamilie. Automatisierung ist spezifisch. Eine Linie, die vier Varianten mit häufiger Umrüstung fährt, trägt Umrüstkosten, die eine manuelle Zelle günstiger auffängt – und das ist der mit Abstand häufigste Grund, warum eine automatisierte Zelle hinter ihrer Wirtschaftlichkeitsrechnung zurückbleibt.
- Was das Teil wert ist. Bei einem hochwertigen Bauteil lautet das Argument für Automatisierung oft Konsistenz und Schadensreduzierung statt Arbeitszeit – ein automatisierter Transport lässt keine Teile fallen und schwankt nicht von Bediener zu Bediener.
Zwei dieser vier Faktoren drängen zur Automatisierung, zwei davon weg; deshalb ist die ehrliche Antwort eine Berechnung und keine Schwelle. Eine veröffentlichte Schwelle, die das Teilespektrum ignoriert, ist eine Vertriebszahl und keine technische.
Die Lose, die manuell bleiben sollten
Konkret zu sein ist hier nützlicher als ein allgemeines Plädoyer für Automatisierung, denn die Fehlschläge sind vorhersehbar:
Gemischte Arbeit mit geringen Stückzahlen und hoher Vielfalt. Wer vierzig Teilenummern in kleinen Mengen fährt, verbraucht die Arbeitskostenersparnis durch Umrüst- und Vorrichtungskosten. Die manuelle Zelle ist meist billiger und immer flexibler.
Teile mit einem Merkmal, das eine Beurteilung erfordert. Ein Grat an der Kreuzung zweier Bohrungen, ein Gewinde, das scharf bleiben muss, eine Sichtfläche, die nicht berührt werden darf – das verlangt eine Prüfentscheidung, die Automatisierung nicht trifft. Eine automatisierte Zelle kann den Zyklus fahren; sie kann nicht entscheiden, ob das Teil annehmbar ist.
Sehr kleine oder sehr leichte Teile. Transport, Orientierung und Zuführung werden zum konstruktiven Problem statt der Bearbeitung. Ein Teil, das einzeln ausgerichtet werden muss, ist teurer zu automatisieren als die Bearbeitung, die es erfährt. Die Größenregel, die den Prozess bestimmt, bestimmt auch die Automatisierung: Schleifkörper sollten nie größer als etwa ein Drittel des kleinsten Merkmals sein, ein Teil mit einem Merkmal von 3 mm braucht also Schleifkörper unter 3 mm – und kleine Schleifkörper bedeuten kleine Siebe, langsamere Separation und ein Handhabungssystem, das um Feingut statt um Teile herum gebaut ist.
Teile, die sich verhaken oder verschachteln. Automatisierung baut auf vorhersehbarer Zuführung auf. Eine Charge, die sich in jedem Zyklus anders verschachtelt, bereitet einem automatischen Entlader Schwierigkeiten, und die Fähigkeit des manuellen Bedieners, das zu bemerken, ist echte Arbeit.
Ein Prozess, der noch nicht stabil ist. Wer einen nicht erprobten Prozess automatisiert, zementiert die falschen Parameter. Ein Grund, ihn zuerst manuell zu erproben, ist, dass eine manuelle Zelle leicht zu ändern ist; eine automatisierte Zelle nicht.
Eine Linie, bei der der Lärm bereits am Grenzwert liegt. Eine Vibrationsmaschine liegt bei 75 bis 85 dB(A) in einem Meter Abstand. In einer manuellen Zelle kommt und geht der Bediener; in einer automatisierten Zelle läuft die Maschine durchgehend und Menschen arbeiten daneben, wodurch aus einer tolerierbaren intermittierenden Belastung eine kontinuierliche wird. Isolationslager, ein flexibler Antrieb und ein gekapselter Behälter sind die drei Maßnahmen, die sie senken, und sie gehören in die Spezifikation statt in die Beschwerde nach der Installation. Die Reihenfolge, die funktioniert, lautet: manuelle Zelle → Prozess erproben → Rezeptur stabilisieren → dann die Handhabung um einen bekannten Prozess herum automatisieren. Wer zuerst automatisiert, kauft eine Maschine, die zuverlässig das falsche Ergebnis produziert.

Kleine Kettenbolzen, Rollen und Laschen in großen Stückzahlen: das Los, das die Automatisierung der Handhabung rechtfertigt.
Was sich in der Maschine ändert – und was nicht
Der Unterschied zwischen der Automatisierung des Zyklus und der Automatisierung der Handhabung zeigt sich auch im Inneren der Anlage.
Was eine geregelte Maschine liefert: gespeicherte Programme, reproduzierbare Zyklusparameter, Dosierung und Zeitführung, die nicht vom Bediener abhängen. Das ist wirklich wertvoll – es ist der Unterschied zwischen einem Prozess, der sein Ergebnis hält, und einem, der mit der Schicht driftet. Deshalb ist eine geregelte Maschine ein guter erster Schritt, auch wenn die Handhabung manuell bleibt.
Was sie außerdem ändert: Die Verschleißteile werden messbar. Die Standzeit der Schleifkörper beträgt 20 bis 200 Betriebsstunden, und die Wechselsignale – die Oberfläche wird nicht mehr besser, matte graue Trübung, ein Zyklus, der für dasselbe Ergebnis etwa 20% länger dauert – sind genau das, was eine automatisierte Linie erkennen muss, weil niemand die Teile beobachtet. Automatisierung ohne diese Signale automatisiert die Produktion einer unerkannten Drift.
Was sie nicht liefert: Das Teil muss immer noch hinein und wieder heraus. Eine Maschine mit Separator ändert das: Die automatische Separation am Zyklusende reduziert die manuelle Handhabung und das Risiko von Schäden beim Entladen, und sie macht den Prozess gleichmäßiger, weil die Separation Teil des Zyklus wird statt ein Bedienerschritt. Das ist ein echter Schritt zur Automatisierung und oft der mit dem höchsten Nutzen – noch vor jedem Roboter.
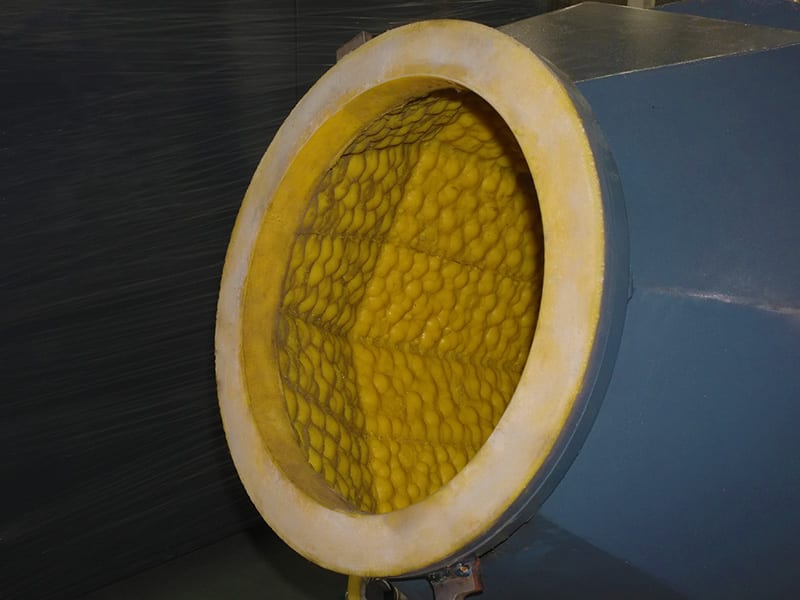
Das Innere eines Rundvibrators: Die Maschine kann den Zyklus in dieser Kammer automatisieren, nicht die Hände außerhalb davon.
Die Reihenfolge, die funktioniert
Wenn das Ziel eine Linie ist, die sich selbst bezahlt, ist die Reihenfolge der Schritte wichtiger als die Höhe der Investition:
- Den Prozess in einer manuellen Zelle erproben. Schleifkörper, Compound, Zyklus und Abnahmekriterium in einem Versuch festlegen. Bis das erledigt ist, lässt sich nichts anderes entscheiden.
- Die teuersten manuellen Schritte reduzieren, einen nach dem anderen. Meist heißt das: zuerst Separation, dann Trocknung, dann Transport – denn diese Schritte verbrauchen Arbeit, ohne Wert zu schaffen.
- Die Rezeptur stabilisieren und schriftlich festhalten. Eine automatisierte Zelle fährt, was man ihr vorgibt. Eine Rezeptur, die nur im Kopf eines Bedieners lebt, lässt sich nicht automatisieren.
- Die Handhabung um den erprobten Prozess herum automatisieren und sie für die Teilefamilie auslegen statt für ein einzelnes Teil.
- Dann die Schnittstelle zur Prüfung automatisieren – Barcode oder Teilezählung an der Zelle, damit die Durchsatzdaten vorliegen, ohne dass jemand sie aufschreibt.
Die meisten enttäuschenden Projekte überspringen Schritt 1 oder Schritt 3. Eine Linie, die einen unerprobten Prozess automatisiert, automatisiert die Streuung gleich mit der Arbeitszeit.
Die Termine am Fertigungsslot planen, nicht an der Idee. Eine Standardmaschine wird 25 bis 35 Tage nach Anzahlung geliefert; eine auftragsgefertigte Konfiguration braucht 45 bis 60 Tage, und ein Separator oder ein Trockner verlängert das erneut. Die Automatisierungstechnik und die Vorrichtungssätze laufen parallel zu diesem Fertigungsslot und nicht danach – weshalb Schritt 1 nicht verschoben werden kann, denn ein Versuch, der nach dem Bau der Maschine endet, kann die Maschine nicht mehr ändern.
Was vor der Freigabe eines Automatisierungsbudgets zu fragen ist
- Was genau automatisiert wird – der Zyklus, die Handhabung oder die ganze Zelle? Die Antwort schriftlich verlangen, denn die drei haben unterschiedliche Amortisationsmodelle.
- Welcher Arbeitsposten entfällt, und wie viele Minuten pro Teil sind das? Wenn die Zahl nicht genannt werden kann, gibt es die Wirtschaftlichkeitsrechnung noch nicht.
- Was passiert bei der Umrüstung? Wie viele Varianten die Linie fahren kann und wie lange eine Umrüstung dauert. Das ist die Zahl, die die meisten automatisierten Zellen erledigt.
- Wie hoch sind die Vorrichtungskosten pro Variante? Vorrichtungen werden auf das Teil zugeschnitten; ein Auftrag mit vier Varianten braucht vier Sätze, und die fünfte Variante kostet einen weiteren Satz.
- Was ist im Angebot enthalten und was nicht? Die Maschine macht oft nur etwa die Hälfte der Gesamtsumme aus. Die vier Kostenblöcke getrennt anfordern, damit die Summe auch eine Summe ist.
- Wie sieht es mit Stellfläche und Anschlusswerten aus? Stellfläche und Drehstrom 380 V oder 415 V bei 50 Hz sind Gebäudeänderungen und keine Maschinenänderungen, und ein Transformator für eine 415 V-Maschine ist ein Posten mit Lieferzeit. Eine Linie, die um den falschen Anschluss herum geplant wird, ist eine Linie, die wartet.
- Wie lautet die Abnahmeprüfung für die automatisierte Zelle? Eine Durchsatzangabe unter welchen Bedingungen, an welchem Teil, über wie viele Schichten. Eine automatisierte Linie, die anhand einer Vorführung statt anhand eines Produktionslaufs abgenommen wird, wird enttäuschen.
Häufige Fragen
Gilt eine Maschine mit SPS schon als Entgrat-Automatisierung? Sie automatisiert den Zyklus, nicht die Arbeit. Eine geregelte Maschine liefert reproduzierbare Parameter und nimmt das Bediener-Ermessen aus dem Prozess, was wertvoll ist – aber das Teil muss weiterhin von Hand be- und entladen werden, solange nicht auch die Handhabung automatisiert ist. Das sind zwei getrennte Käufe mit getrennten Amortisationen.
Welche Stückzahl rechtfertigt eine automatisierte Entgratlinie? Eine allgemeingültige Zahl gibt es nicht, und jede veröffentlichte Schwelle, die das Teilespektrum ignoriert, sollte als Vertriebszahl gelten. Entschieden wird über Zykluszeit pro Charge, Teile pro Schicht, Stabilität der Teilefamilie und Teilewert. Die brauchbare Rechnung lautet: Minuten Handhabungsarbeit pro Teil mal Stückzahl, verglichen mit den Kosten der Handhabungstechnik.
Sollte eine kleine Werkstatt überhaupt automatisieren? Die Schritte automatisieren, die Arbeit verbrauchen, ohne Wert zu schaffen – einen nach dem anderen: Separation, dann Trocknung, dann Transport. Eine kleine Werkstatt, die Separation und Trocknung automatisiert, holt oft den größten Teil der möglichen Einsparung, ohne einen Roboter zu kaufen. Automatisierung ist eine Reihenfolge, keine Einzelentscheidung.
Ist robotergestütztes Entgraten besser als Gleitschleifen? Sie lösen unterschiedliche Probleme. Ein Roboter führt ein Teil an ein Werkzeug; das Gleitschleifen führt eine Charge an viele Teile gleichzeitig. Ein Roboter ist die richtige Antwort für große, einzelne, hochwertige Teile und für Merkmale, die eine lose Charge nicht erreicht. Gleitschleifen ist die richtige Antwort für Chargen kleiner und mittlerer Teile. Viele Werkstätten brauchen beides, für unterschiedliche Teilefamilien.
Was fehlt in einem Automatisierungsangebot meist? Vorrichtungen, Trocknungstechnik, Fracht und Installation, die Konstruktion zur Integration der Handhabung in Ihre Teilefamilie sowie Arbeitszeit und Schulung im ersten Monat. Bei einem ersten Projekt macht die Maschine oft nur etwa die Hälfte der Gesamtsumme aus, und die Posten, die Einkäufer überraschen, sind genau die, die nicht die Maschine sind.
Max Xu, Vertrieb – Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt, wie ein Projekt zur Entgrat-Automatisierung zu bewerten ist; er nennt keinen Preis für eine bestimmte Linie und stellt keine Aussage zur Amortisation einer bestimmten Installation dar. Ein Oberflächenprozess wird vom Werkstoff, vom abzutragenden Material und von der geforderten Oberfläche bestimmt, daher wird das Prozessfenster für ein bestimmtes Teil anhand eines Versuchs mit genau diesem Teil bestätigt. Wir stellen Oberflächenanlagen sowie die Schleifkörper und Compounds her, die darin laufen; einen Lohnfertigungs-Service bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
