Schleif- und Schmirgelspuren: Warum Polieren sie nicht entfernt, sondern ersetzt
Jedes Finish-Problem beginnt vorgelagert. Die Spuren, mit denen ein Teil ankommt – parallele Linien einer Schleifscheibe, Bögen eines Schleifbands oder Fräsmuster eines Fräsers –, bestimmen die nötige Nachbearbeitung. Kein Finish-Schritt kann mehr leisten, als diese Eingangsspuren zulassen.
Die nützlichste Regel in der Werkstatt lautet: Polieren beseitigt diese Spuren nicht. Es ersetzt sie durch kleinere, flachere, gleichmäßigere. Sobald dieses Prinzip klar ist, löst sich der Frust darüber, warum hartnäckige Schleifspuren oder Schleifriefen nicht weichen wollen, von selbst.
So ergänzt dieser Leitfaden unsere weiteren Ressourcen: Die vorgelagerte Werkzeugauswahl wird in Entgratwerkzeug-Formen und Werkzeuggrenzen behandelt. Sind die Spuren egalisiert, lässt sich der Glanzgrad per Gebürstet vs. Satiniert vs. Spiegelglanz festlegen. Für Hochglanzarbeiten siehe Spiegelpolitur auf Edelstahl durch mechanisches Polieren erzielen.
Unterscheiden Sie zunächst drei Probleme: behälterbedingte Spuren (Gleitschleif-Fehlerbehebung bei Kratzern, Dellen und ungleichmäßigen Ergebnissen), Transport- oder Einsatzschäden (Oberflächenreparatur) und einheitliche vorgelagerte Werkzeugspuren über eine Charge (dieser Leitfaden).
Drei Spuren, drei Signaturen
Bediener fassen oft jede sichtbare Linie unter Rauheit bearbeiteter Oberflächen zusammen. In der Praxis hinterlassen Schleifscheiben, Schleifbänder und Zerspanungswerkzeuge drei deutlich unterschiedliche geometrische Signaturen.
Schleifspuren – parallel, gleichmäßig beabstandet, gerichtet
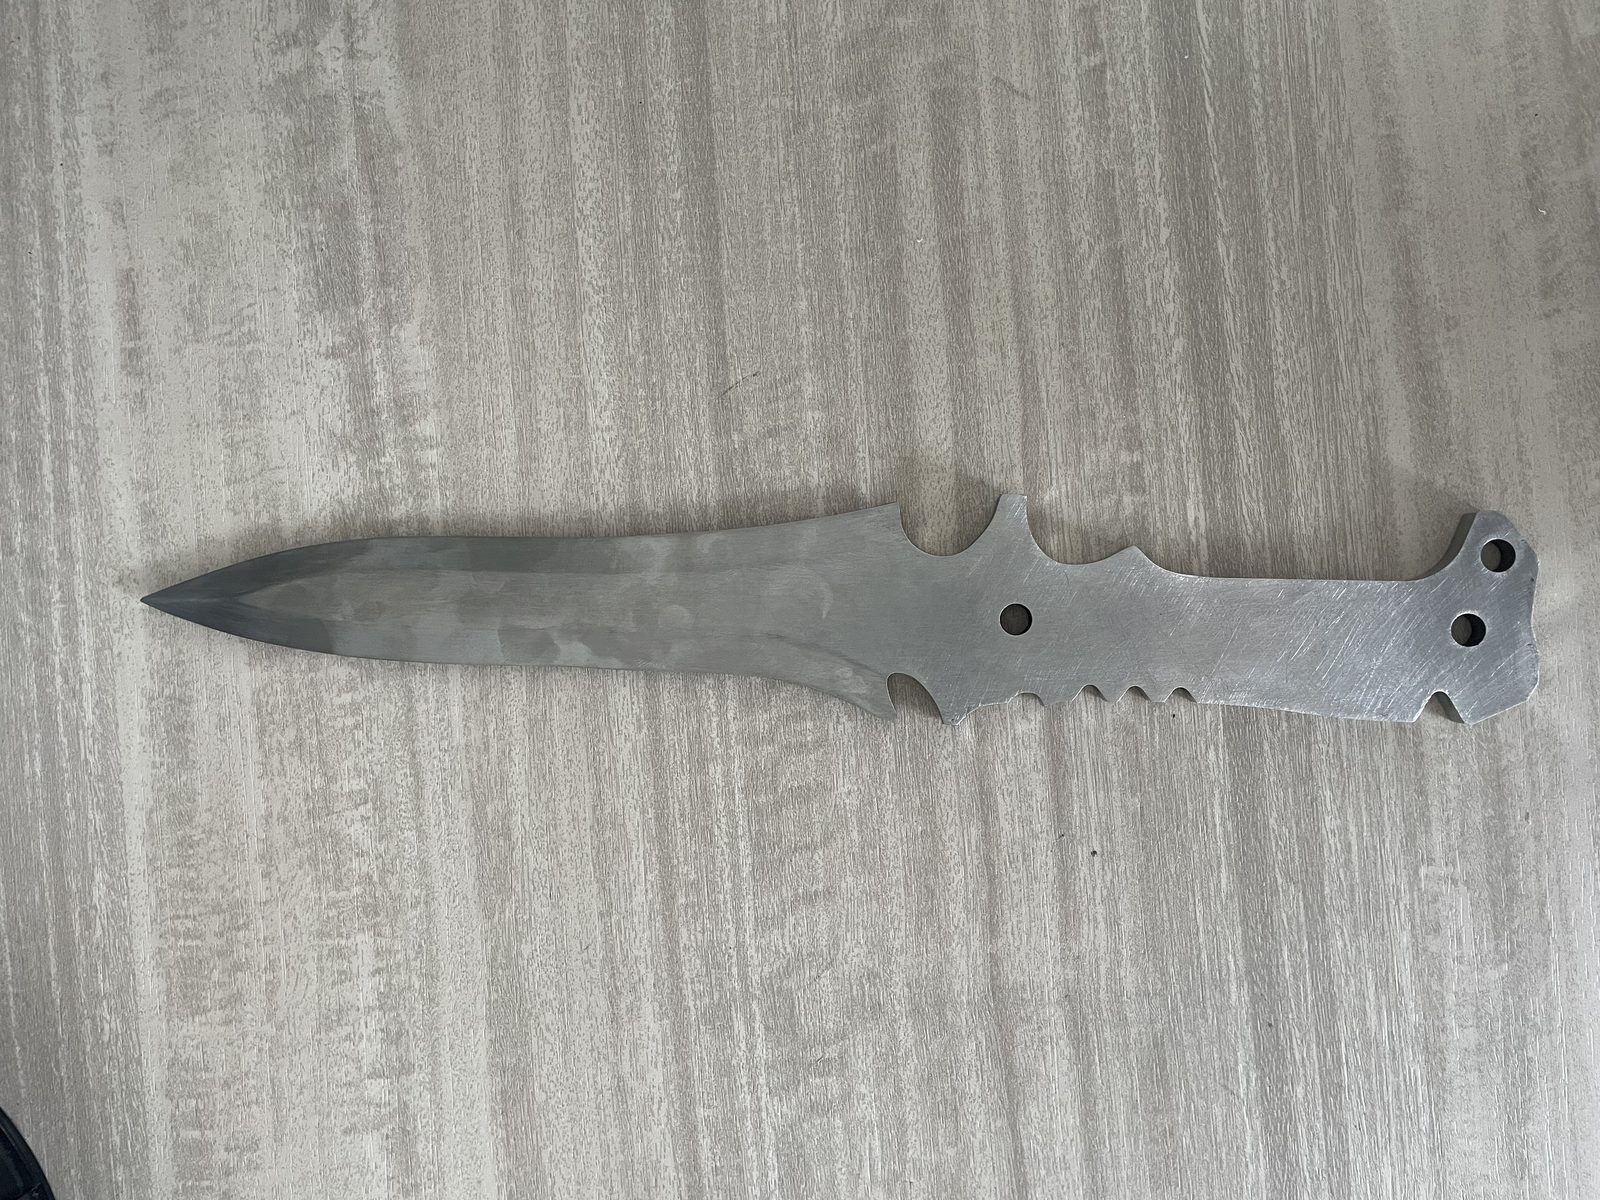
Echte Schleifspuren entstehen, wenn eine starre gebundene Schleifscheibe linear über ein Werkstück geführt wird und parallele, eng beieinanderliegende gerade Linien in eine Richtung zieht. Beim Flachschleifen von Messing, Kohlenstoffstahl oder Werkzeugstahl sind diese Schleiffurchen oben schmal, am Grund jedoch steil und tief.
Schleifspuren — Bögen, Zufallsrichtung und warum
Schleifbänder, Fächerscheiben und Exzenterpads nutzen flexible Träger. Selbst automatisierte Linien zum Schleifen von Edelstahl hinterlassen Linien mit leichtem Wellenschlag, während manuelles Schleifen von Edelstahl weite Bögen, Wirbel und fischhakenförmige Umkehrspuren erzeugt, wo Kantendruck tiefer eingräbt als auf Planflächen.
Bearbeitungsspuren — der Riefenkamm, der der Werkzeugbahn folgt
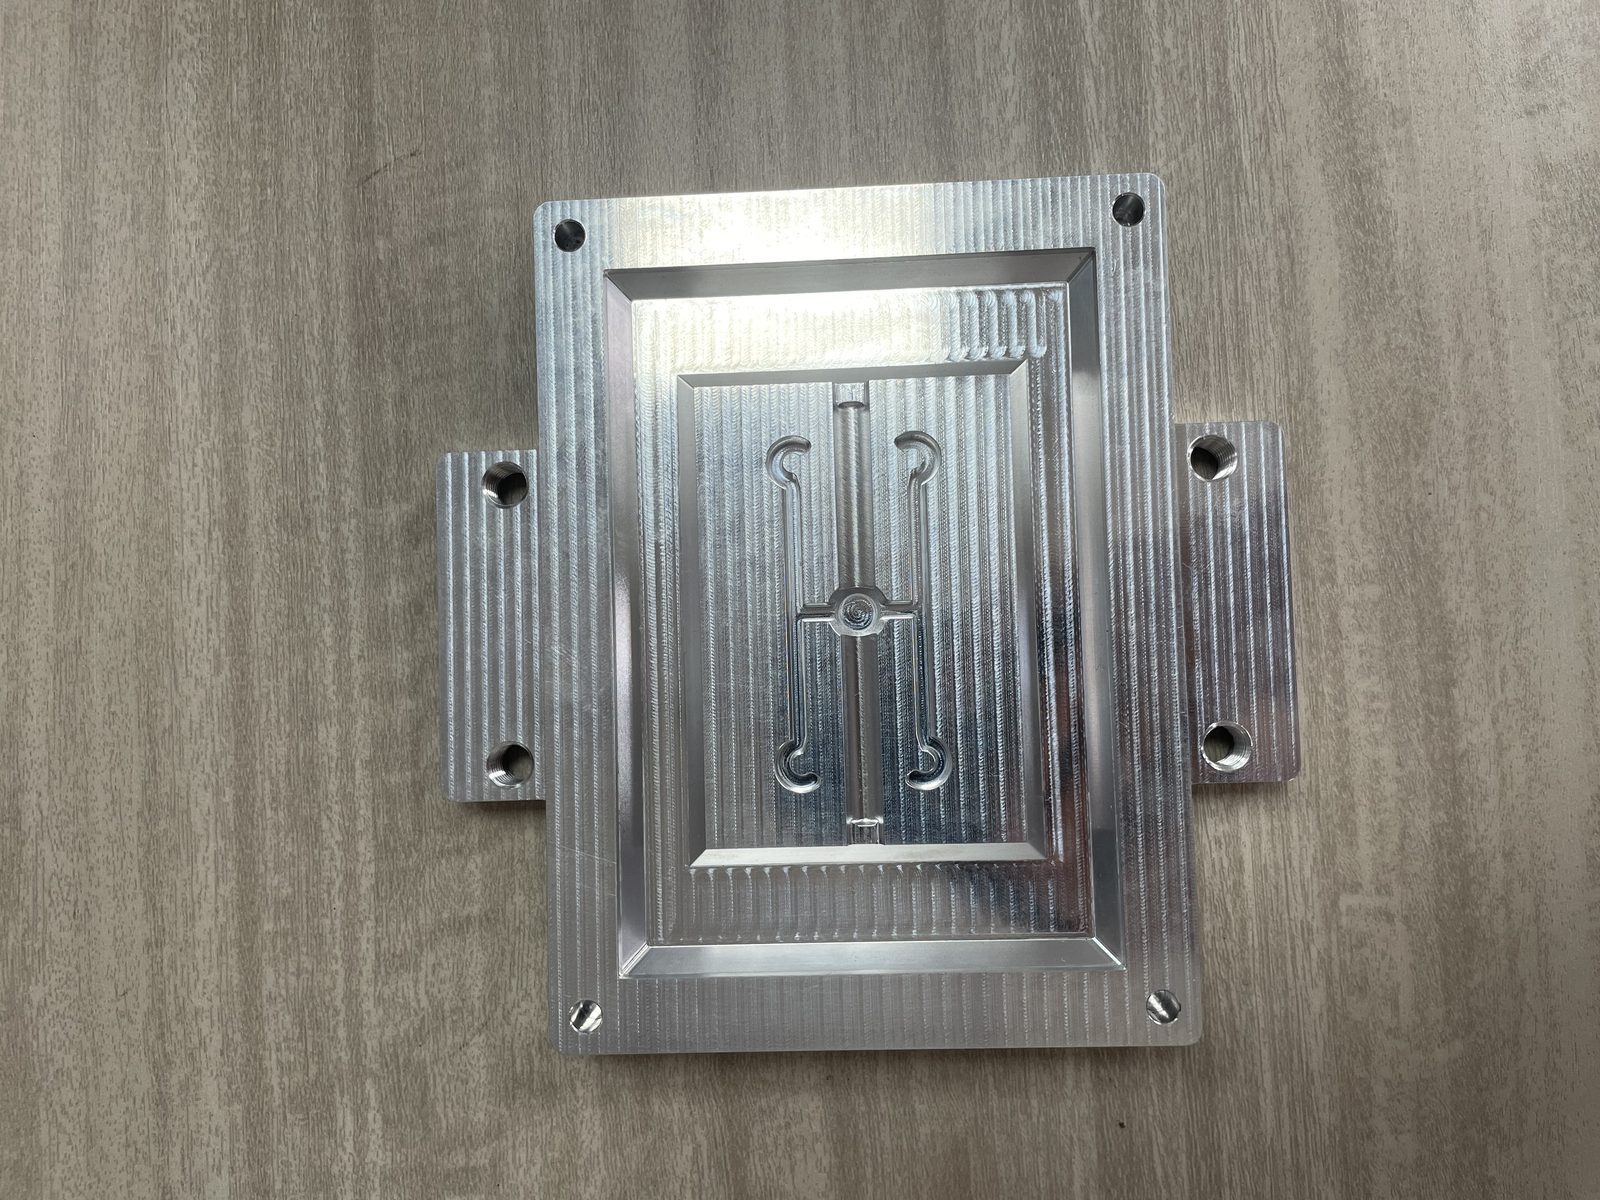
Bearbeitungsspuren sind geometrische Grate, die eine Schneidspitze bei konstantem Bahnversatz hinterlässt. Gedrehte Wellen tragen eine durchgehende Spiralrille, gefräste Platten parallele Bahnen, gesäumt von periodischen Riefenkämmen und gelegentlichem Eckenrattern.
Warum die Signatur die Route bestimmt
Der Unterschied zwischen diesen drei Eingangsspuren liegt nicht nur darin, wie rau sie sich anfühlen. Ihre Querschnittsgeometrie bestimmt, wie Finish-Medien mit der Oberfläche interagieren.
| Spurenart | Geometrische Signatur | Typische Quelle | Direktionalität | Kann Gleitschleifen es ersetzen? |
|---|---|---|---|---|
| Schleifspuren (Scheibe) | Parallele, steile V-förmige gerade Rillen | Flachschleifer oder harte Scheibe | Extrem stark, linear | Form ja, Tiefe oft nein — tiefe Rillen brauchen Bandvorschliff |
| Maschinelle Schleifspuren | Parallele Linien variabler Tiefe | Breitband- oder Bandschleifer | Stark entlang der Bandspur | Ja, wenn flach — feine Bandkörnung verblendet sauber |
| Handschliffspuren | Weite Bögen, Wirbel und Umkehrhaken | Handband, Fächerscheibe oder Pad | Zufällig, multidirektional | Ja, mit Vorsicht — Gleitschleifen legt tiefe Haken zuerst frei |
| Drehspuren (Drehmaschine) | Durchgehende Spiralrille mit gleichmäßigem Grat | Wendeschneidplatten-Vorschub | Helikal um den Durchmesser | Ja — Schleifkörper scheren scharfe Wendelspitzen gut ab |
| Frässpuren (Scallop) | Periodische parallele Spitzen und Überlappungsstege | Plan-, Schaft- oder Kugelkopffräser | Stark entlang der Fräsbahn | Ja — Keramik- oder Kunststoffkörper glätten Scallops |
| Schleifbrand / Anlauffarbe | Strohgelbe, braune oder blaue Anlauffarbe ohne Riefe | Zu hohe Reibungswärme beim Trockenschleifen | Keine (thermische Zone) | Nein — Anlauffarbe ist eine Oxidschicht, keine Rille |
Beachten Sie die letzte Zeile: Strohgelber oder blauer Schleifbrand ist eine thermische Oxidschicht, keine Rille. Schleifkörper glätten Spitzen, Anlauffarbe erfordert Beizen oder bessere Kühlung.
Die Linie, die stimmen muss: Tiefe
Erreichen Teile das Finish, ist die erste Frage, wie tief vorhandene Spuren unter der Oberfläche liegen.
Die drei Prüfungen in empfohlener Reihenfolge
Für eine praktische Oberflächenrauheitsprüfung an der Werkbank braucht man kein Laborgerät. Erfahrene Techniker führen nacheinander drei messwertfreie Prüfungen durch:
- Streiflichtprüfung im flachen Winkel: Leuchten Sie fast parallel zur Fläche, dann senkrecht von oben: Nur im flachen Winkel sichtbare Spuren sind flach, von oben sichtbare tief.
- Fingernagelprüfung quer zur Struktur: Fahren Sie quer zur Textur: Bleibt der Nagel hängen, ist die Riefe zu tief für wirtschaftliches Gleitschleifen; sanftes Gleiten bedeutet flache Textur.
- Wischprüfung mit feuchtem Tuch: Wischen Sie feucht über das Teil und prüfen Sie es nass: Wasser überdeckt leichten Schleier; jede im Nassen sichtbare Linie ist tief.
Was jede Prüfung verrät, was die anderen nicht zeigen
Jede Prüfung deckt einen blinden Fleck der anderen ab. Streiflicht prüft schnell, übertreibt aber Mikrotexturen; die Fingernagelprobe testet die Wandsteilheit, erreicht jedoch keine kleinen Bohrungen; der Nasswischtest wirkt in Vertiefungen, verändert sich aber beim Trocknen.
Wo sich die Prüfungen widersprechen und was das bedeutet
Die beste Diagnose ergibt sich, wenn die drei Prüfungen widersprüchlich sind:
- Streiflicht wirkt schlecht, Nagel gleitet glatt und Wischtest verdeckt es: Flache optische Textur; Standard-Nass- oder Trockengleitschleifen trägt sie sauber ab.
- Streiflicht wirkt mäßig, Nagel hakt ein und Wischtest zeigt es weiter: Schmale, steile Riefe; Trommeln verrundet nur die Oberkanten und hinterlässt eine Schattenlinie.
- Deckenlicht zeigt Streifen, Nagel spürt nichts und Benetzen ändert nichts: Riefentiefe null; es liegt Schleifbrand, eine Materialnaht oder verschmierte Paste vor.
Was Polieren tatsächlich bewirkt
Sobald Sie die Eingangstiefe erkennen, widmen wir uns dem größten Irrtum in der Werkstatt.
Ersetzen, nicht Entfernen
Polieren entfernt keine Spuren; es ersetzt sie durch kleinere, flachere, gleichmäßigere Spuren. Jedes Band, jeder Stein oder jede Scheibe erzeugt mikroskopische Rillen und überdeckt alte Täler mit einem feineren Kratzmuster. Die erste Frage ist daher nie, welche Maschine man kauft, sondern ob das gewählte Medium kleinere Spuren hinterlässt als das vorhandene.
Warum ein gröberer Schritt das Teil schlechter statt besser aussehen lässt
Wenn das gewählte Schleifmittel oder Band tiefere Rillen zieht als die vorhandene Rauheit der bearbeiteten Oberfläche, ersetzt man sie durch eine gröbere Textur. Dies erklärt zwei häufige Werkstattprobleme:
- Warum stundenlanges Trommeln nichts bringt: Ultrafeine Schleifkörper polieren nur die oberen Plateaus über tiefen Schleifriefen und verstärken den Kontrast, sodass dunkle Linien noch schlimmer aussehen.
- Warum Teile fleckig werden: Grobes Schleifmittel erzeugt tiefere, willkürliche Riefen als die ursprüngliche Werkzeugbahn und führt zu einer rauen Orangenhaut.
Warum Überpolieren passiert und was es kostet
Das Ersetzen einer tiefen Spur erfordert das Abtragen des umgebenden Metalls bis zum Rillengrund. Erzwingt man das Beseitigen tiefer Schleifspuren durch lange Trommelzyklen, verrunden freiliegende Kanten, Absätze und Gewinde, lange bevor die Vertiefung auf den Planflächen verschwindet.
Die drei Wege und auf welchem Sie sich befinden
Jedes Verfahren zur Beseitigung vorgelagerter Werkzeugspuren fällt unter drei mechanische Wege (plus chemische Behandlungen).
Mechanischer Abtrag — der einzige Weg für Tiefe
Tiefe Schweißkerben oder Schruppspuren erfordern Kontakt- oder Bandschleifen, um Grate rasch abzuscheren. Wir bauen keine Band- oder Schleifmaschinen, doch die Regel gilt: Bleibt der Fingernagel hängen, vor dem Gleitschleifen mit dem Band einebnen.
Gleitschleifen — Ersetzung über die gesamte Charge
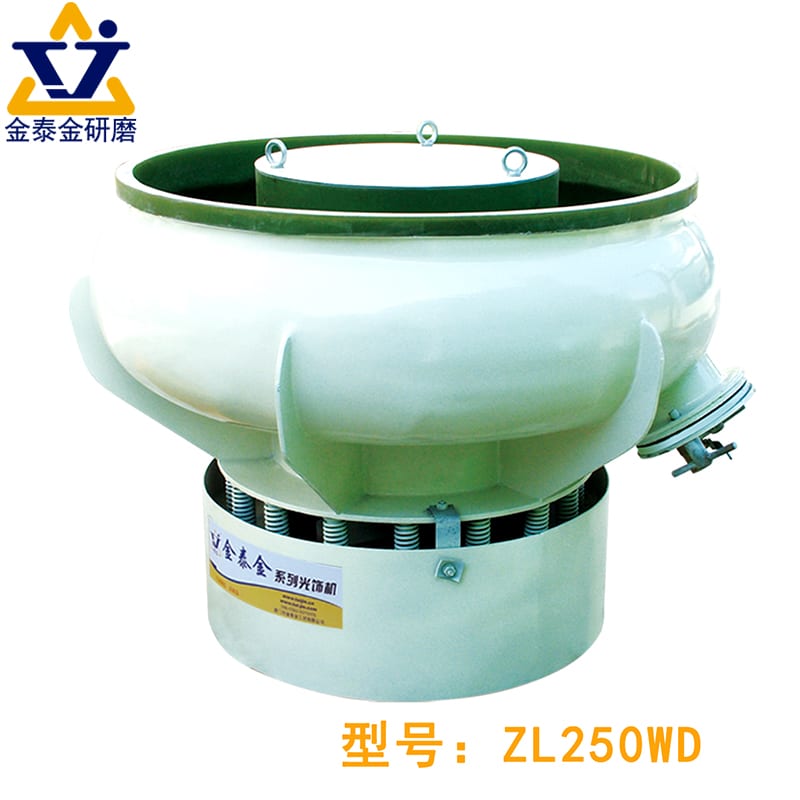
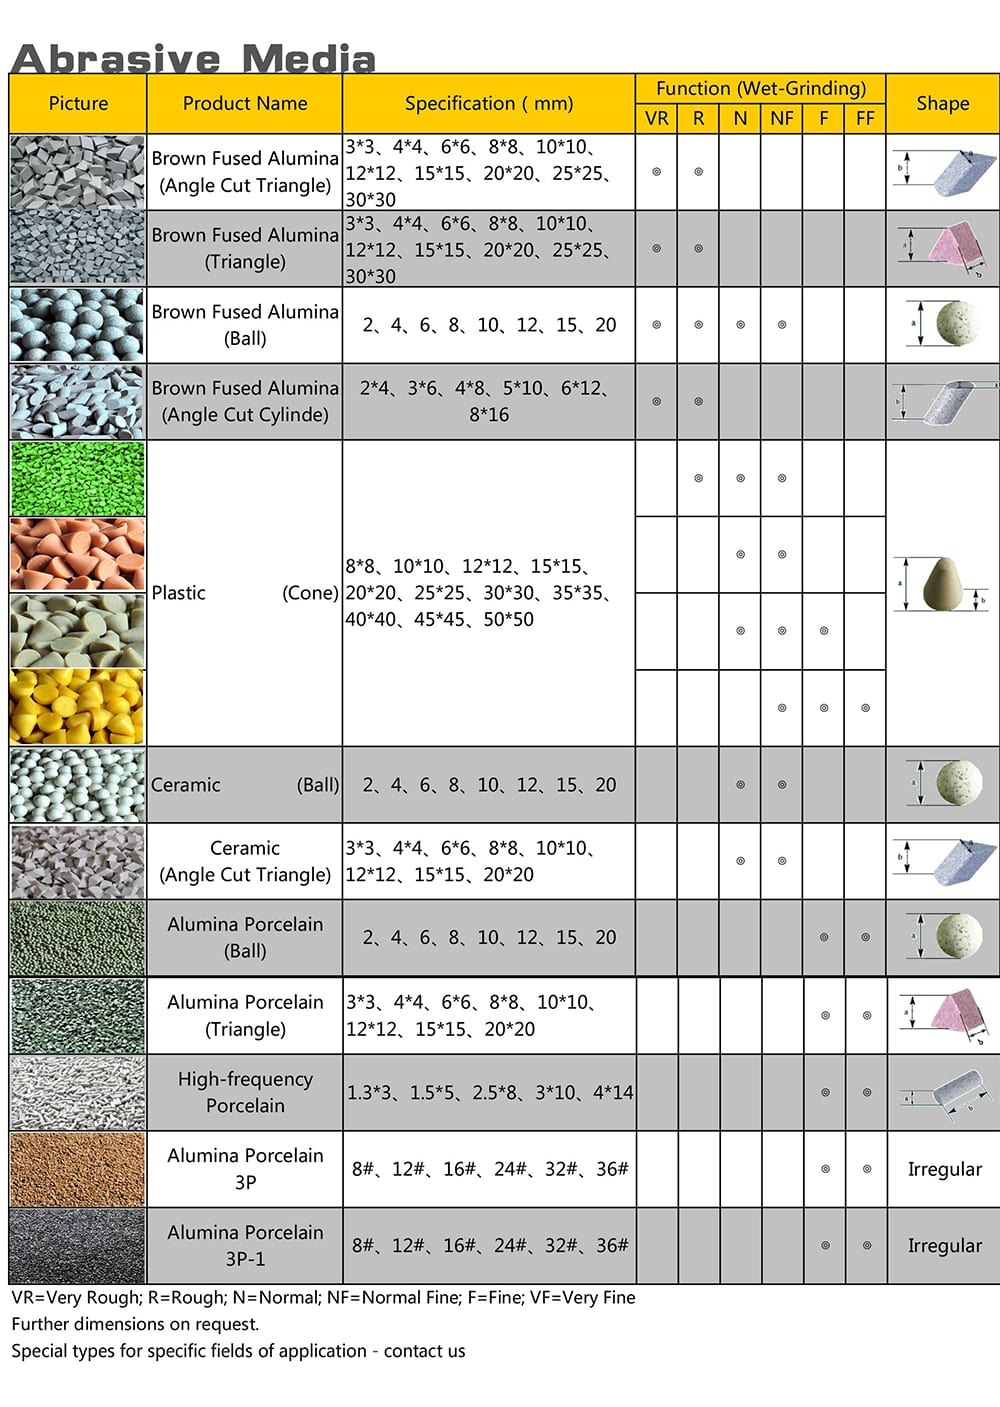
Sind tiefe Riefen voreingeebnet, übernimmt das Gleitschleifen in einer Vibrations-Gleitschleifmaschine, in Trogvibratoren oder Trommelgleitschleifmaschinen. Wer nach einer Schleiftrommel oder einem Trommelschleifer sucht, nutzt diese Schüttgutbetten, um Frässpuren, Drehriefen und leichte Bandlinien über ganze Chargen hinweg durch ein mattes, satiniertes oder glänzendes Finish zu ersetzen.
Manuelles Verblenden — Texturaufbau an einer Stelle
Der dritte Weg ist das manuelle Verblenden mit Vliespads oder Schleifbändern. Der Bediener blendet die Reparaturzone weich aus und bringt ein passendes Schliffbild auf. Dies eignet sich für große Schweißrahmen oder montierte Platten, ist für Serienteile jedoch zu langsam.
Verfahrenstabelle
| Verfahrensweg | Physikalische Wirkungsweise | Bearbeitbare Riefentiefe | Ideal geeignet für | Von unseren Anlagen abgedeckt? |
|---|---|---|---|---|
| Mechanisches Band / Rad | Schert tiefe Riefen unter hohem lokalen Druck ab | Tiefe Schleifspuren, Schweißnähte | Flachbleche, Schweißteile, Punktausgleich | Nein — wir bauen keine Bandschleifer oder Schleifmaschinen |
| Nassgleitschleifen | Ersetzt Bearbeitungsspuren durch gleichmäßige Textur | Flache bis mittlere Fräsrillen, leichte Bandspuren | Bearbeitete Halter, Ventile, Zahnräder, Stanzteile | Ja — Rundvibratoren, Tröge, Trommeln, Fliehkraftanlagen |
| Trockengleitschleifen | Entfernt Mikroschleier für Seidenmatt oder Hochglanz | Nur ultraflaches, vorgeglättetes Seidenmatt | Endglänzen von Messing, Stahl, Beschlägen | Ja — Trockentrommeln, Behälter und organische Medien |
| Manuelles Handverblenden | Verblendet lokale Stellen und erneuert Längsschliff | Einzelne Kratzer oder Schweißnahtübergänge | Montierte Paneele, Großtanks, Vor-Ort-Reparaturen | Nein — Ablauf mit Handpad und mobilen Werkzeugen |
| Elektropolieren | Löst mikroskopische Spitzen elektrochemisch auf | Nur Mikrorauheit und Mattheit | Medizinrohre, interne Verteiler, Gestelle | Nein — chemisches Bad und Gleichrichteranlage |
| Beizen & Passivieren | Entfernt thermischen Zunder und Anlauffarben chemisch | Keine Rillentiefe (entfernt Farbe) | Schleifbrand, Schweißzunder, Passivierung | Nein — chemische Säure-Tauchanlage |
Wenn Spuren nicht entfernbar sind
Jeder Betrieb kennt Zeichnungen, bei denen das restlose Beseitigen vorhandener Spuren physikalisch unmöglich oder zu teuer ist. Frühes Erkennen dieser vier Fälle verhindert Chargenausschuss.
Die unerreichbare Tiefe
Gleitschleifen verteilt geringen Druck auf Tausende Schleifkörper, schont die Bauteilgeometrie und begrenzt die Schnitttiefe. Sitzen starke Schleifspuren zu tief, poliert längeres Trommeln nur die Rillenwände und trägt das Bauteil ab.
Die nicht zu haltende Kante
Das Entfernen tiefer Riefen und das Einhalten scharfer Kanten oder enger Toleranzen schließen sich aus. Bis zum Rillengrund abzutragen rundet Kanten noch schneller ab; die Frage ist also, wie viel Kantenverrundung Ihr Teil verträgt.

Wenn „gut genug“ die ingenieurtechnische Antwort ist
„Jede sichtbare Spur zu entfernen“ ist kein technisches Ziel – das Erreichen der Funktionsgüte auf der Zeichnung schon. Diese Ziele zu verwechseln führt zu Überbearbeitung. Gibt eine Zeichnung einen Sollwert auf einer Skala für bearbeitete Oberflächengüte vor, ist ein schwacher, abgerundeter Frässchatten, der sauber dichtet und beschichtet werden kann, ein Gutteil; ihn dünner zu schleifen verschwendet Geld und ruiniert Toleranzen.
Wenn die ehrliche Antwort ein anderes Verfahren ist
In drei Situationen ist Gleitschleifen schlicht das falsche Verfahren:
- Tiefe Bohrungen und Sacklöcher: Schleifkörper können in engen Löchern nicht mit Schnittkraft zirkulieren; nutzen Sie stattdessen Honen oder Magnetpolieren.
- Präzisionsbezugspunkte: Scharfe Montageflächen beim Gleitschleifen abdecken oder Gussteile vor dem finalen CNC-Fräsen der Bezüge gleitschleifen.
- Schleifbrand: Blaue oder strohgelbe Anlauffarben sind Oxidschichten; besser beizen und das vorgeschaltete Kühlmittel anpassen statt zu übergleitschleifen.
Die Prozessabfolge – und wo Fehler entstehen
Ein Werkstück sauber von der Zerspanung oder dem Schliff zu einem matten Satin- oder Glanzfinish zu bringen — besonders beim Schleifen und Polieren von Edelstahl oder Messingbeschlägen — erfordert eine lückenlose Abstufung.
Wie eine reale Sequenz aussieht
Jede solide Industriesequenz umfasst fünf Stufen, bei denen jeder Schritt ein feineres, flacheres Schliffbild als der vorherige hinterlässt:
- Stufe Eins (Vorgelagerte Profilierung): Zerspanung, Schliff oder Grobbänder geben die Form vor und hinterlassen tiefe Richtspuren.
- Stufe Zwei (Strukturverfeinerung): Ein feinerer Banddurchlauf oder Nasszyklus mit mittleren Keramik-Schleifkörpern kappt Spitzen zu einer flacheren Mattstruktur.
- Stufe Drei (Satinierendes Angleichen): Kunststoffkörper geringer Dichte wandeln Keramikdellen in eine glatte Satinschicht (siehe Wahl von Keramik- vs. Kunststoffkörpern für Aluminium-, Messing- und Stahlteile).
- Stufe Vier (Finaler Glanz): Behandeltes Walnussschalen- oder Maisspindel-Trockenpoliergranulat mit Metallpolierpaste erzeugt brillanten Glanz.
- Stufe Fünf (Reinigung & Passivierung): Teile reinigen und trocknen; Edelstahl danach passivieren, da der Abrieb seine natürliche Passivschicht abträgt.

Die zwei fehleranfälligsten Übergänge
Die meisten Finish-Fehler treten an zwei Übergängen auf:
- Grobes Bandschleifen direkt zu weichen Kunststoffkörpern: Beim Schleifen von Edelstahl mit grobem Band erreichen weiche Kunststoffkegel die tiefen Schleiftäler nicht, was verrundete Kanten und sichtbare Riefen hinterlässt. Einen Feinschliffgang oder eine Keramik-Vorschliffstufe vorschalten.
- Schleifstufe direkt zum Endglänzen ("Glänzend, aber wellig"): Der Sprung vom Grobschliff zum Trockenpolieren steigert die Reflexion ohne Einebnung der Täler, wodurch Teile unter Schräglicht "glänzend, aber wellig" oder "glänzend mit Geisterspuren" bleiben.
Warum ein übersprungener Schritt mehr kostet als zwei Durchgänge
Das Überspringen eines Schritts in einer Abstufungssequenz kostet fast immer mehr als die zusätzliche Stufe. Grobe Kratzer verbergen sich in einer matten Oberfläche und zeigen sich erst nach dem finalen Glänzen, sodass die gesamte Charge abgetragen und neu gefahren werden muss.
| Sequenzstufe | Eingangsoberflächenzustand | Was diese Stufe bewirkt | Folgen beim Überspringen |
|---|---|---|---|
| Vorschliff / Bandeinebnung | Tiefe Schleifriefen, Schweißraupen | Ebnet tiefe Riefen auf Flächenniveau ein | Trommeln rundet Kanten, ohne Riefen zu entfernen |
| Keramisches Vorschleifen | Frässpuren, Drehrillen | Schert Spitzen zu gleichmäßig matten Grübchen | Lineare Werkzeugbahnen bleiben bis zur Endpolitur |
| Kunststoff-Feinsatinieren | Matte Keramikgrübchen | Flacht Grübchen zu dichter Satinschicht ab | Endglanz wirkt genarbt oder wie Orangenhaut |
| Trockenpolitur / Pastenpolieren | Glattes, ultrafeines Satin-Finish | Erhöht Reflexion ohne Geometrieabtrag | Teile bleiben mattgrau und glanzlos |
| Waschen, Trocknen & Passivieren | Blankes Metall mit Seife oder Aktivschicht | Entfernt Rückstände und erneuert Korrosionsbeständigkeit | Paste schwitzt aus; Edelstahl bildet Teeflecken |
Was wir tun und was wir nicht tun
Bei Xiamen Jin Tai Jin Grinding Technology Co., Ltd., zertifiziert nach ISO 00726Q01571R001 und CE-Normen, fertigen wir Gleitschliffanlagen auf Basis von 21 Maschinenplattformen und 24 Schutzrechten in sechs Produktlinien. Da die Bearbeitungsspurbeseitigung mehrere Gewerbe berührt, grenzen wir klar ab: was wir herstellen und was nicht.
Was unsere Anlagen abdecken
Wir fertigen Chargen-Gleitschliffanlagen und Verbrauchsmaterialien, die vorangehende Bearbeitungs- und Schleifspuren entfernen:
- Anlagen & Verbrauchsmaterialien: Wir bauen Rund- und Trogvibratoren, Drehtrommeln, Teller- und Trommelfliehkraftanlagen, Magnetpolierer, Trockner, keramische und Kunststoff-Nassschleifkörper, organische Trockenmedien sowie Compounds.
- Unser wahrer Mehrwert: Gleitschleifen kann keine tiefen Schleifscheibenrillen abtragen. Sein wahrer Wert liegt darin, gerichtete, ungleichmäßige Fräs- oder leichte Schleifspuren durch ein gleichmäßiges, richtungsloses mattes, satiniertes oder glänzendes Finish auf jedem Teil der Charge zu ersetzen.
Was wir nicht tun – im Klartext
Für eine klare Prozessplanung hier das, was wir nicht liefern:
- Keine Grobschleifmaschinen oder Bandschleifer: Wir bauen keine Flachschleifmaschinen, Bandschleifer, Winkelschleifer oder CNC-Maschinen.
- Keine Chemie-, Galvanik- oder Passivierungslinien: Wir liefern keine Elektropolierbäder, Säurebeiz- oder Passivierungsbecken, Galvanikanlagen, Eloxalanlagen oder Pulverbeschichtungskabinen.
- Keine Handbearbeitungswerkzeuge oder Lohndienstleistungen: Wir verkaufen keine Handschleifpads und betreiben keine Lohnfertigung zur Teileüberarbeitung nach Stückpreisen.
Wenn es ein Chargenproblem ist, kein Reparaturproblem
Ein Kratzer an einem Teil ist ein Handhabungsfehler; identische Spuren an jedem Teil im Korb zeigen einen fehlenden Schritt im Arbeitsplan. Wenn gefräste Halter, Messingfittings oder Stanzteile mit identischen Riefen oder Bandspuren ankommen, macht ein Gleitschleifschritt aus manuellem Verblenden einen wiederholbaren Chargenprozess.
Häufig gestellte Fragen
Kann Gleitschleifen Schleifspuren entfernen?
Ja, bis zu einer mäßigen Tiefe – und genau genommen ersetzt Gleitschleifen Schleifspuren durch eine feinere, gleichmäßige Textur, statt Metall spurlos abzutragen. Flache Scheiben- oder Bandlinien verblenden in Keramikkörpern sauber, während tiefe Schleifrillen, an denen der Fingernagel hängen bleibt, vorab ein feineres Schleifband erfordern.
Verschwinden Schleifspuren durch Polieren?
Nur wenn der Polierschritt tief genug greift, um den Grund der Schleifrillen zu erreichen, oder wenn zuvor feinere Zwischenmedien genutzt werden. Der direkte Sprung vom groben Schleifen von Edelstahl zur Schwabbelscheibe oder Trockentrommel glänzt nur die Spitzen auf, lässt Schleifbögen darunter aber sichtbar.
Wie tiefe Spuren kann Gleitschleifen entfernen?
Führen Sie vor dem Beladen der Maschine die drei werkstattüblichen Schnelltests durch. Spuren im Streiflicht, über die ein Fingernagel glatt hinweggleitet und die feucht gewischt verschwinden, liegen im Idealbereich des Gleitschleifens; Rillen, an denen der Nagel hakt und die im Nassen sichtbar bleiben, sind zu tief.
Warum glänzen meine Teile, zeigen aber noch Spuren?
Abschließendes Glänzen erhöhte die Reflexion der Oberfläche, ohne zuvor die Rillentopografie einzuebnen – ein Fehler namens "glänzend, aber wellig" oder "glänzend mit Geisterspuren". Trockengleitschleifen oder Polieren glänzt nur die bestehende Kontur; Sie benötigen zuerst eine keramische oder plastische Zwischenglättung, um die groben Spuren zu ersetzen.
Was ist der Unterschied zwischen Schleifspuren und Bearbeitungsspuren?
Schleifspuren sind schmale, steilwandige, gerade Riefen, eingeritzt von Schleifkörnern auf einer starren Scheibe, während Bearbeitungsspuren periodische geometrische Welligkeiten sind, hinterlassen vom Bahnversatz einer Dreh- oder Frässchneide. Gleitschleifkörper scheren erhabene Bearbeitungsspitzen viel schneller ab, als sie tiefe Schleifriefen abtragen können.
Muss man vor dem Gleitschleifen schleifen?
Das hängt von der anfänglichen Spurtiefe ab. Standard-CNC-Fräsmuster, Drehrillen oder leichte Schleifbandspuren können direkt in den Vibrationsgleitschleifer, während tiefe Schweißnaht-Schleifkerben, starke Scheibenspuren oder grobe Formtrennnähte zuvor Bandschleifen erfordern.
 +86-592-2381506


 IPv6-Netzwerk unterstützt