


So messen Sie Grathöhe, Kantenveränderung und Ra nach dem Entgraten
So messen Sie Grathöhe, Kantenveränderung und Ra nach dem Entgraten
Ein Finishing-Versuch ist schwer abzunehmen, wenn „sieht glatter aus“ das einzige Ergebnis ist. Gratentfernung, Kantenerhaltung und Oberflächentextur sind unterschiedliche Fragen und erfordern separate Prüfungen. Dieser praktische Messplan hilft Käufern und Lieferanten, eingehende Teile mit Versuchsmustern zu vergleichen, ohne eine universelle Abnahmegrenze zu erfinden.
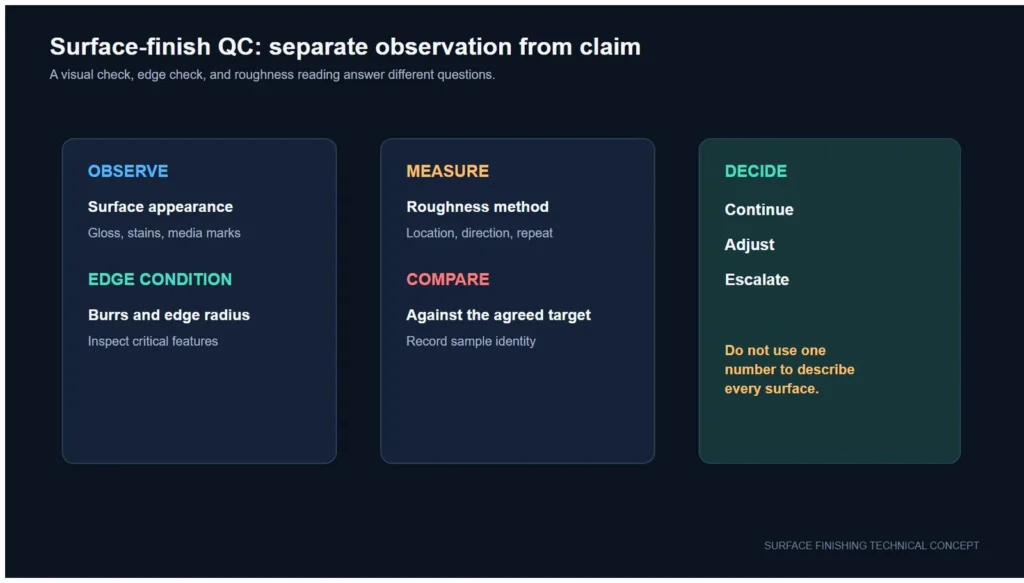
Konzeptioneller Messablauf. Die Zeichnung stellt kein gemessenes Kundenergebnis dar.
Beginnen Sie mit der Zeichnung und dem funktionalen Risiko
Markieren Sie die Merkmale, die Passung, Dichtheit, Beschichtung, Montage oder Handhabung beeinflussen. Ein Grat an einer Querbohrung kann eine Höhenprüfung erfordern; eine Funktionskante kann einen Radius- oder Profilvergleich benötigen; eine Dichtfläche kann einen spezifizierten Oberflächentexturparameter erfordern. Ersetzen Sie die Zeichnungsanforderung nicht durch ein allgemeines „poliert“-Ziel.
Halten Sie drei Fragen getrennt
1. Ist der Grat noch vorhanden?
Verwenden Sie eine definierte Betrachtungsrichtung und eine wiederholbare optische oder Profilmethode. Dokumentieren Sie Merkmalsposition, Vergrößerung oder Instrument, Beleuchtung, Vorrichtung und ob das Ergebnis ein Maximalwert, ein Profilwert oder eine visuelle Bestanden/Nicht-bestanden-Regel ist. Fotografieren Sie dasselbe Merkmal nach Möglichkeit vor und nach dem Versuch.
2. Hat sich die Kante verändert?
Messen Sie die Kante dort, wo die Funktion eine Kontrolle erfordert. Je nach Zeichnung und Zugänglichkeit kann dies ein Kantenradius, ein Fasenmaß oder ein Profilvergleich sein. Dokumentieren Sie Bezug, Schnitt oder Prüfebene, damit das nächste Muster an derselben Stelle gemessen wird. Oberflächenrauheit kann diese Geometrieprüfung nicht ersetzen.
3. Hat sich die Oberflächentextur verändert?
Berichten Sie den spezifizierten Parameter, z. B. Ra oder einen anderen in der Zeichnung definierten Profilparameter, zusammen mit Instrument und Methodeneinstellungen. NIST-Dokumentation zeigt, dass Tastspitzengeometrie, Filterung, Abtastung und Kalibrierung eine Oberflächenprofilmessung beeinflussen. Halten Sie Methode und Messrichtung zwischen eingehenden und bearbeiteten Mustern konsistent.
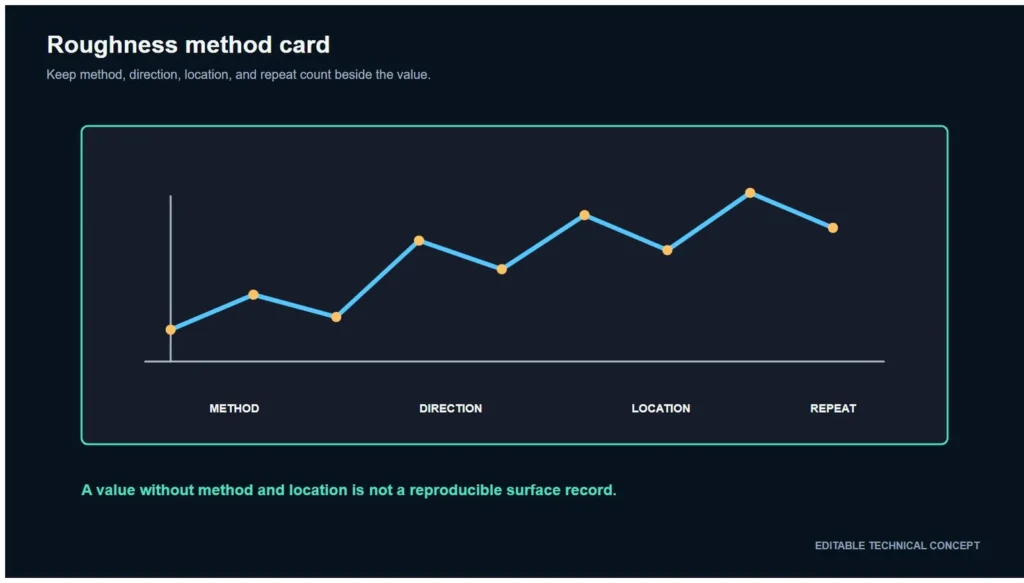
Dokumentieren Sie die Methode mit der Nummer; vergleichen Sie keine Einzelmesswerte aus unbekannten Einstellungen.
Erstellen Sie vor dem Versuch eine Messkarte
| Feld | Was zu dokumentieren ist | Warum es wichtig ist |
|---|---|---|
| Teil und Merkmal | Teile-ID, Zeichnungsrevision, Merkmals-ID und Prüfposition | Verhindert, dass Messungen in einen einfacheren Bereich abwandern |
| Eingangszustand | Gratrichtung, sichtbare Schäden und Basiswerte | Trennt Prozessänderung von Eingangsschwankung |
| Gratmethode | Optische/Profil-Methode, Vorrichtung, Richtung und Berichtsregel | Macht die Restgrat-Entscheidung wiederholbar |
| Kantenmethode | Radius-, Fasen- oder Profilmethode und Bezug | Prüft, ob die funktionale Geometrie erhalten blieb |
| Texturmethode | Parameter, Instrument, Tastspitze oder optische Methode, Filter/Grenzwellenlänge, Auswertelänge und Richtung | Ermöglicht den Vergleich von Texturmesswerten vor und nach der Bearbeitung |
| Stichprobe | Anzahl der Teile, Positionen pro Teil und Handhabungsregel | Verhindert die Freigabe einer Charge anhand einer günstigen Stelle |
| Entscheidung | Zeichnungsgrenze oder vereinbartes Versuchskriterium, Ergebnis und Disposition | Erstellt einen prüfbaren Freigabedatensatz |
Messmethoden nicht ohne Korrelation mischen
NIST-Vergleiche zeigen, dass optische und taktile Rauheitsmessungen auf manchen Oberflächen voneinander abweichen können. Wird das eingehende Teil mit einer Methode und das Versuchsmuster mit einer anderen gemessen, ist die Differenz als Methodenwechsel zu behandeln, bis eine Korrelationsstudie das Gegenteil belegt. Der sicherste Lieferantenvergleich nutzt dieselbe verifizierte Gerätefamilie, Einstellungen, Richtung und Positionen.
Referenzmuster und feste Positionen verwenden
Ein identifiziertes Eingangsmuster und ein freigegebenes bearbeitetes Muster aufbewahren, wenn das Programm dies zulässt. Eine Vorrichtung, eine markierte Prüfzone oder ein Zeichnungsvermerk hilft dem Lieferanten, zur selben Stelle zurückzukehren. Bei komplexen Teilen eine kleine Merkmalskarte verwenden statt unzusammenhängender Flächen zu mitteln.
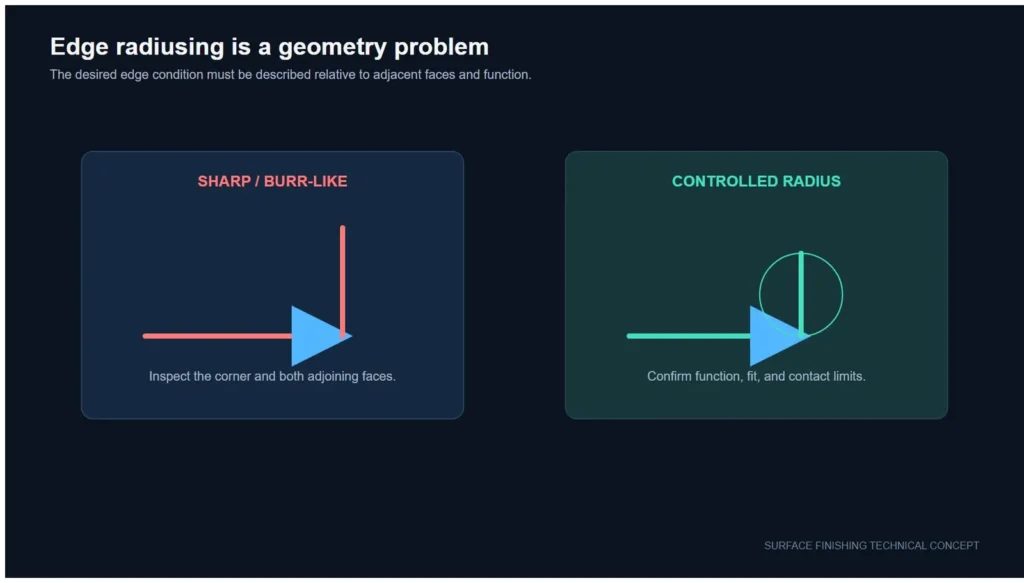
Kantenveränderung ist eine Geometriefrage und sollte unabhängig von der Oberflächentextur geprüft werden.
Messung mit dem Finishing-Versuch verbinden
Maschinenfamilie, Medium, Compound, Wasserzustand, Beladung, Zeit und Prüfintervall mit dem Messergebnis aufzeichnen. Der Versuchsdatensatz für Gleitschleifmuster bietet ein Arbeitsblatt für diesen Kontext. Für Nassprozess-Variablen die Versuchsmetode zur Wasser- und Compound-Kontrolle verwenden. Käufer, die noch Geräte auswählen, können den Leitfaden für Vibrationsgleitschleifmaschinen prüfen.
Ein aussagekräftiges Versuchsmuster-Briefing senden
Vor dem Versand von Teilen die Zeichnungsrevision, den Eingangszustand, geschützte Merkmale, die geforderte Messmethode und die Abnahmeregel angeben. Ist die Methode noch nicht festgelegt, den Lieferanten bitten, vor der Bearbeitung eine Versuchsmesskarte zur Freigabe vorzuschlagen.
Sie benötigen einen dokumentierten Finishing-Versuch? Senden Sie Werkstoff, Geometrie, Eingangsgratzustand und zeichnungsbasierte Prüfanforderungen. Der Versuchsplan sollte am realen Teil bestätigt werden, bevor ein Prozessergebnis zugesagt wird.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
