


`Entfernen von Laserschneidschlacke`: Thermische Schlacke und Kantenoxid auf Stahl- und Edelstahlblechen abtragen

Blechverarbeiter und Produktionsleiter, die das `Entfernen von Laserschneidschlacke` an faserlaser- und sauerstoffgeschnittenen Blechen steuern, stehen vor zwei zähen Kantenzuständen, die das manuelle Schleifen extrem verlangsamen: aufgeschmolzene thermische Schlacketropfen an der Unterkante (`Bart`) und sprödes blauschwarzes Stickstoff- oder Sauerstoff-Kantenoxid. Manuelles Fächerscheibenschleifen erzeugt ungleichmäßige Fasen, hinterlässt tiefe Schleifriefen und bremst nachgelagertes Abkanten oder Pulverbeschichten aus. Die Kombination aus schneidfreudigen `Hochfrequenz`-Keramiksteinen (`Compound-LC10` oder isoliertes `MC8` bei starkem Baustahl-Oxid) in `ZL`-Rundvibratoren oder unterteilten `ZXL`-Langtrögen – bzw. leichten Kunststoffkegeln bei weichem lasergeschnittenem `6061`-Aluminium – trägt scharfe thermische Schlacke sauber ab und verrundet Kanten optimal für Lackierung, Galvanik oder Schweißen.
Metallurgie thermischer Schlacke bei Baustahl, Edelstahl & Aluminium

Sauerstoffgeschnittener Baustahl-Zunder vs. stickstoffgeschnittene Edelstahl-Grate
Das sauerstoffunterstützte Faserlaserschneiden von unlegiertem Kohlenstoffstahl erzeugt eine harte, glasartige schwarze Eisenoxid-Randschicht (`FeO`/`Fe3O4`) entlang der Schnittflächen, die beim Abkanten ungleichmäßig abplatzt und zum Abblättern von Pulverbeschichtungen führt, wenn sie nicht vollständig entfernt wird! Im Gegensatz dazu tragen stickstoffgeschnittene `304`/`316`-Edelstahlbleche helle, messerscharfe aufgeschmolzene Metallschlacke-Perlen entlang der unteren Schnittkante – die eine rein mechanische Keramik-Scherwirkung (`LC10`) ohne jegliches saures Entzunderungsmittel `MC8` erfordern.
Warum der Entzunderer `MC8` die Kantenoxid-Entfernung bei Baustahl beschleunigt
Der Einsatz von neutralem/alkalischem `Compound-LC10` allein auf stark sauerstoffgeschnittenen Kohlenstoffstahlblechen zwingt Keramiksteine zu hohem Verschleiß beim Durchschleifen des harten thermischen Oxids. Die Dosierung des isolierten sauren `Compound-MC8` zusammen mit schneidfreudigen `Hochfrequenz`-Keramikschleifkörpern in einem separaten Kohlenstoffstahl-`ZL`-Rundvibrator weicht sprödes thermisches Oxid chemisch auf, sodass Keramiksteine Schnittfugen-Zunder und Schlacke in einer sauberen Stufe abtragen. Bringen Sie `MC8` niemals in die Nähe von `304`/`316`-Edelstahl oder `6061`-Aluminium!
Schutz von lasergeschnittenem `6061`-Aluminium vor starkem Keramik-Einschlag
Lasergeschnittene `6061`-Aluminiumbleche weisen scharfe Schlacke an der Unterkante auf; doch das Einfüllen weicher Alubleche in schwere keramisch gebundene `Hochfrequenz`-Schleifkörper verbeult Planflächen und staucht Bohrungsränder! Klopfen Sie übergroße hängende Schlackefahnen bei Bedarf behutsam ab und entgraten sowie glätten Sie lasergeschnittenes Aluminium anschließend in leichten kunstharzgebundenen Kunststoffkegeln (`Compound-LC10`) für ein sauberes, narbenfreies Matt-Finish. Siehe unseren Leitfaden für matte Aluminiumoberflächen.
Vermeidung von Teile-Verkleben und Planflächen-Anhaften (`JTS5`)
Kleine flache lasergeschnittene Montageplatten, Knotenbleche und Passscheiben verhalten sich in nassen Behältern genau wie gestanzte Unterlegscheiben – sie haften unter Flüssigkeits-Kapillaradhäsion plan aufeinander! Laden Sie gekrümmte `Hochfrequenz`-Dreistern-Keramikschleifkörper mit schaumarmem `Compound-JTS5` Blechpolier-Compound und führen Sie die Bleche schrittweise in das aktive umwälzende Bett zu, damit sich jedes Teil sauber vereinzelt. Lesen Sie unseren Leitfaden zum Entgraten von Stanzblechteilen.
| Lasergeschnittener Werkstoff | Primärer Schnittkanten-Fehler | Stufe 1 Schleifkörper & Chemie | Maschinenplattform | Trocknung & Beschichtungsreife |
|---|---|---|---|---|
| Sauerstoffgeschnittene Baustahlbleche | Hartes schwarzes thermisches Oxid + Schlacke | Schneidfreudige Keramik + isoliertes `MC8` | Isolierter `ZL` / `ZXL`-Langtrog | Saubere enthärtete Spülung + `70A`-Trocknung + VCI |
| Stickstoffgeschnittene Baustahlbleche | Scharfe aufgeschmolzene Stahlschlacke (`kein` starkes Oxid) | `Hochfrequenz`-Dreistern + `JTS5` / `LC10` | `ZL`-Rundvibrator oder `ZXL`-Langtrog | Enthärtete Spülung + `35A`/`70A`-Zentrifugaltrocknung |
| Stickstoffgeschnittener `304`/`316`-Edelstahl | Messerscharfe aufgeschmolzene Edelstahl-Grate | Schneidfreudige, dann feine `Hochfrequenz`-Keramik + `LC10` | Dedizierter Edelstahl-`ZL` / `ZXL` | Enthärtete/RO-Spülung + `35A`/`70A`-Trocknung |
| Lasergeschnittenes `6061`-Aluminium | Schlackeperlen an Unterkante (`weiche` Legierung) | Kunststoffkegel (`LC10`) (`keine Keramik`) | Nur-Aluminium `ZL` / `ZXL` | Enthärtete/RO-Spülung + `35A`/`70A` + Handschuhe |
| Lange lasergeschnittene Strukturschienen | Starke Schnittfugenschlacke; Biegegefahr | Schneidfreudige Keramik + `LC10` / `MC8` | Unterteilter `ZXL` / `L1300`–`L1800` | Saubere Sprühspülung + `70A`-Trocknung |
Schleifkörpergeometrie, unterteilte `ZXL`-Langtröge & `klemmfreie` Dimensionierung

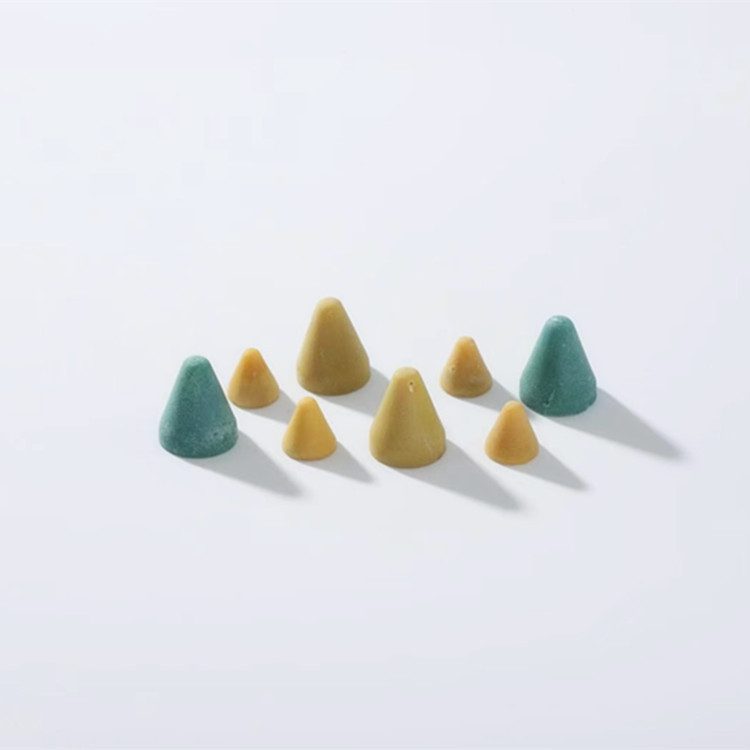
Schneidfreudige Keramik-Dreiecke & Dreisterne für starke thermische Schlacke
Schwere aufgeschmolzene Schlackeperlen an der Unterkante erfordern eine aggressive mechanische Scherwirkung durch schneidfreudige `Hochfrequenz`-Keramik-Dreiecke oder gekrümmte Dreistern-Steine (`LC10` oder isoliertes `MC8`). Sobald die Schlackeperlen bündig abgeschert sind, können Bleche für dekoratives Bürsten oder Stufe 2 Kugelpolieren mit `304`-Kugeln einen kurzen Durchgang mit feinschneidender Keramik (`LC10`) erhalten, um die Schnittkanten gleichmäßig zu glätten. Prüfen Sie unseren Leitfaden für Keramikschleifkörper und unseren Vergleich schneidfreudiger vs. feinschneidender Keramikschleifkörper.
Vermeidung des Verklemmens von Schleifkörpern in Laserschlitzen & Befestigungslöchern
Lasergeschnittene Halterungen und Knotenbleche besitzen schmale Lüftungsschlitze, Vierkant-Schlossschraubenlöcher und Befestigungslaschen, die falsch dimensionierte Keramiksteine einklemmen. Wählen Sie die Abmessungen von Keramik- und Kunststoffkegeln sauber nach unserem Leitfaden für klemmfreie Schleifkörpergrößen und sieben Sie verschlissene Splitter wöchentlich gemäß unserer SOP für Schleifkörpersiebung und -nachfüllung aus.
Unterteilung langer lasergeschnittener Bleche in `ZXL`- / `L1300`–`L1800`-Langtrögen
Große lasergeschnittene Knotenbleche und lange strukturelle Montageschienen schlagen in runden `ZL`-Vibratoren Kante-auf-Fläche zusammen – was Schraubflansche verbeult und Polyurethan-Austragsrampen aufreißt! Laden Sie übergroße oder längliche Bleche in unterteilte lineare `ZXL`/`L1300`–`L1800`-Langtröge mit großzügigen Polstern beim Schleifkörper-Werkstück-Verhältnis, damit jedes Blech sicher umgewälzt wird.
Kontrolle von Polyurethan-Behälterauskleidungen gegen scharfe Schlacketropfen
Scharfe aufgeschmolzene Laserschlacketropfen kerben Polyurethan-Behälterrippen schneller ein als glatte CNC-Teile! Prüfen Sie Behälterwände und Austragsrampen wöchentlich anhand unseres Leitfadens zum Austausch von Polyurethan-Behälterauskleidungen.
Einweg-Durchlauf, Peristaltikdosierung & Vorbereitung für die Pulverbeschichtung

Einweg-`Durchlaufverfahren` vs. schmutzige Eisenschlamm-Umlaufbehälter
Das Entfernen von Laserschneidschlacke erzeugt starken schwarzen Eisenoxid- und Keramikbindungs-Abrieb, der geschlossene Umlaufbehälter in dicken abrasiven Schlamm verwandelt – der Steine verglast und Bleche stumpf braun verfärbt! Betreiben Sie Vibrationsbehälter im kontinuierlichen Einweg-Durchlauf-Gleitschleifen mit Ableitung in ein Mehrkammer-Absetzbecken.
Kalibrierte `Peristaltik-Compounddosierung` & enthärtetes Spülwasser
Eine gleichmäßige Peristaltik-Compounddosierung dosiert exakte Konzentrationen von `LC10`, `JTS5` oder isoliertem saurem `MC8` ohne Schaumüberflutung, während enthärtetes Wasser verhindert, dass weiße Calcium-Mineralkrusten nachgelagerte Pulverbeschichtungen oder KTL-Grundierungen abplatzen lassen! Siehe unseren Leitfaden zur Wasserhärte beim Gleitschleifen und unseren Leitfaden zur Schaumvermeidung in Vibrationsbehältern.
Warum Silikonentschäumer Pulverbeschichtung und KTL-Haftung ruinieren
Gefertigte lasergeschnittene Stahl- und Aluminiumwinkel gelangen fast immer in die architektonische Pulverbeschichtung, Nasslackierung oder Verzinkung! Spritzen Sie niemals Silikonentschäumer in schäumende Behälter – Silikonöle verursachen nachgelagert schwere Benetzungsstörungen („Fischaugen“) und Kraterbildung im Lack.
Vorgelagertes Waschen bei Schweiß-Trennmittel oder Umformöl auf Laserblechen
Wenn lasergeschnittene Rohlinge mit silikonhaltigem Schweiß-Trennmittel besprüht oder auf Abkantpressen mit öligen Schmierstoffen umgeformt wurden, entfetten Sie die Teile vorgelagert gemäß unserem Leitfaden zur Entfettung vor dem Gleitschleifen, damit Keramikporen niemals verglasen.
Sauberes Siebspülen, `35A`/`70A`-Trocknung & Flugrost-Prävention
Konsequente neutrale Klarwasser-Sprühspülung über dem Trennsieb sicherstellen
Montieren Sie stets eine saubere Sprühleiste mit enthärtetem Wasser direkt über der Vibrationssiebmaschine, damit entzunderte `MC8`-Baustahlbleche und `LC10`-Edelstahlbleche vor dem Eintritt in die Trockner jede Spur von Restsäuresalzen und grauem Keramikschlamm abwerfen.
Sofortige beheizte `35A`/`70A`-Zentrifugaltrocknung zur Verhinderung von Flugrost auf Kohlenstoffstahl
Blanker entzunderter lasergeschnittener Baustahl oxidiert innerhalb von Minuten zu bernsteinfarbenem Flugrost, wenn er feucht in Auffangwannen liegt! Überführen Sie sauber gespülte Bleche direkt in einen beheizten Zentrifugaltrockner `35`, `35A`, `70` oder `70A` – mit warmer Trockenpolitur in `Maisgranulat`, falls vor dem Beschichten null Wasserschleier gefordert ist – und entladen Sie sie mit sauberen Handschuhen in VCI-Behälter. Lesen Sie unseren Leitfaden für Zentrifugaltrockner und unseren Leitfaden zum Korrosionsschutz nach dem Gleitschleifen.
Strikte Legierungstrennung zwischen Baustahl, `304`-Edelstahl und Aluminium
Betreiben Sie sauerstoffgeschnittenen Baustahl und stickstoffgeschnittenen `304`-Edelstahl niemals über gemeinsame Behälter, Trenndecks oder `35A`/`70A`-Trocknerkörbe! Eingeschlepptes Baustahl-Eisen drückt sich in passiven Edelstahl ein und verursacht vorzeitige Rostausblühungen an pulverbeschichteten oder blanken Edelstahlbaugruppen.
Optionale Stufe 2 `304`-Kugelspiegelpolieren für dekorative Edelstahlbleche
Wenn lasergeschnittene `304`/`316`-Edelstahl-Architekturbeschläge oder Zierblenden nach der Schlackenentfernung hellen Spiegelglanz benötigen, spülen Sie sauber ab und überführen Sie die Teile in einen dedizierten Stufe-2-Behälter mit `304`-Edelstahlkugeln und `Compound-JTJ20` oder `JTJ60`.
Fehlerbehebung bei Laserschneid-Entgratfehlern über mehrere Schichten
Behebung von Rest-Kantenoxid, klebenden Blechen und sofortigem Flugrost
Ordnen Sie jeden Laserschneid-Fehler direkt seiner Abhilfe zu: Fleckiges Rest-Kantenoxid in Schwarz deutet auf `LC10` ohne `MC8` bei stark sauerstoffgeschnittenem Stahl oder unterversorgte Dosierung hin; klebende flache Bleche weisen auf einfachen stark schäumenden Reiniger statt `JTS5` + Dreistern hin; und sofortiger Flugrost signalisiert übersprungene Siebspülung oder langsame Trocknung.
| Laserschneid-Finishing-Fehler | Wahrscheinliche Ursache | Sofortmaßnahme | Vorbeugender Standard |
|---|---|---|---|
| Restliches schwarzes Oxid an der Schnittkante | Nur `LC10` auf stark O2-geschnittenem Stahl | Auf isoliertes `MC8` + schnelle Keramik wechseln | Dedizierte `MC8`-Baustahlzelle + Vorwäsche |
| Flache lasergeschnittene Bleche kleben | Flache Dreiecke oder stark schäumender Reiniger | Gekrümmte Dreisterne + `JTS5` schrittweise laden | Dreistern-Keramik + `JTS5` + schrittweise Zuführung |
| Sofortiger bernsteinfarbener Flugrost nach Trocknung | Ungespültes `MC8` oder langsame Lufttrocknung | Saubere enthärtete Sprühspülung + `70A`-Schleudern | Enthärtete Siebspülung + beheizter `70A`-Trockner |
| Eingedrückte Krater auf `6061`-Aluminium | Schwere Keramiksteine auf Aluminium eingesetzt | Keramik entfernen; Kunststoffkegel laden | Nur-Aluminium Kunststoffkegel + `LC10` |
| Keramiksplitter in Schlitzen verklemmt | Ungesiebte verschlissene Keramiksplitter | Verschlissene Steine aussortieren; `klemmfreie` Größe prüfen | Wöchentliches `Schleifkörpersieben` + Schrägzylinder |
Wiederherstellung verglaster Keramikschleifkörper durch leere warme `LC10`-Reinigungszyklen
Sobald Abkantpressen-Öl oder Schweiß-Trennmittel die Vorwäsche passiert und `Hochfrequenz`-Keramiksteine verglast, entladen Sie alle Bleche und fahren Sie einen leeren warmen Reinigungszyklus mit enthärtetem Wasser und `Compound-LC10`, bis das Ablaufwasser klar austritt.
Wöchentliches Abpumpen von schwerem Eisenoxid-Schlamm aus dem Absetzbecken
Das Entfernen von Laserschlacke spült dichten Eisenoxid- und Keramikschlamm in Kammer Eins Ihres Mehrkammer-Absetzbeckens – pumpen Sie den abgesetzten Schlamm wöchentlich ab, damit der Einweg-Ablauf frei bleibt.
Aushängen laminierter Laserschneid-Rüstkarten neben jeder Station
Dokumentieren Sie Legierungsfamilie, Keramik- oder Kunststoffkegel-Sorte, Peristaltik-Skalenwert für `MC8`/`LC10`/`JTS5`, Trennsieb-Teilenummer und Timer des `35A`/`70A`-Trockners auf laminierten Rüstkarten neben jeder Maschine.
Fertigungsqualität vor der Beschichtung, Abkantsicherheit & High-Mix-Zellendesign
Warum das Entfernen spröden Kantenoxids Abkantrisse & Lackabplatzer verhindert
Bediener von Abkantpressen, die unentzunderte sauerstoffgeschnittene Baustahlbleche biegen, beobachten, wie hartes schwarzes Kantenoxid entlang der Biegeradien abplatzt – was Mikrorisse in lackierten Ecken hinterlässt und Abkantwerkzeuge mit abrasivem Zunderstaub verunreinigt. Das `Entfernen von Laserschneidschlacke` mit isoliertem `Compound-MC8` und `Hochfrequenz`-Keramiksteinen trägt sprödes Kantenoxid vor dem Abkanten oder der architektonischen Pulverbeschichtung vollständig ab und sorgt für erstklassige Lackhaftung entlang scharfer Blechkanten.
Steuerung von High-Mix-Laserbetrieben über Baustahl, `304`-Edelstahl und Aluminium
Lohn-Laserfertiger schneiden häufig Baustahl, `304`-Edelstahl und `6061`-Aluminiumwinkel in derselben Schicht. Fahren Sie niemals alle drei Legierungen durch einen gemeinsamen Behälter! Widmen Sie isolierte `MC8`/`LC10`-Behälter für Kohlenstoffstahl, reine Edelstahl-Keramikbehälter (`LC10`) und reine Aluminium-Kunststoffkegel-Behälter (`LC10`) mit strikt farbkodierten Transportkästen und `35A`/`70A`-Trocknerkörben, um galvanische Rostausblühungen und eingedrückte Krater auszuschließen.
Handhabung schwerer Knotenbleche vs. dünner gelochter Laserbleche
Schwere lasergeschnittene Struktur-Knotenbleche erfordern großzügige Polster beim `Schleifkörper-Werkstück-Verhältnis` und unterteilte `ZXL`-Langtröge zur Vermeidung von Kanten-Verbeulungen, während dünne gelochte Bleche gekrümmte Dreistern-Keramik mit `Compound-JTS5` und exakt dimensionierte Vibrationssiebmaschinen benötigen, damit flache Bleche niemals zusammenkleben oder durch Deckschlitze fallen.
Kontrolle der Polyurethan-Behälterrippen gegen scharfe aufgeschmolzene Schlackeperlen
Prüfen Sie Polyurethan-Behälter-Austragsrampen und untere Ablaufgitter auf aktiven Laserschneidlinien jede Woche; scharfe aufgeschmolzene Schlacketropfen nutzen Auskleidungsrippen stetig ab, und rechtzeitige Wartung gemäß unserem Leitfaden zum Austausch von Polyurethan-Behälterauskleidungen schützt die Stahl-Arbeitsbehälter.
Prüfung der trockenen, fleckenfreien Blechbereitschaft vor dem Schweißen oder Pulverbeschichten
Stellen Sie eine saubere enthärtete/RO-Sprühspülung am Trennsieb, sofortige beheizte `35A`/`70A`-Zentrifugaltrocknung, null Silikonentschäumer-Rückstände und die Handhabung mit sauberen, fusselfreien Handschuhen sicher, damit lasergeschnittene Winkel makellos in Roboterschweiß- oder Pulverbeschichtungsanlagen gelangen.
Standardisierung wöchentlicher Schleifkörpersiebung und Absetzbecken-Entschlammung
Sieben Sie gebrochene Keramiksplitter wöchentlich aus und pumpen Sie abgesetzten Eisenoxidschlamm aus Kammer Eins Ihres Mehrkammer-Absetzbeckens ab, damit der Einweg-Durchlauf frei bleibt.
Einstellung der Vibrationsmotor-Vorlaufwinkel für schwere Bleche vs. dünne Halterungen
Schwere halb-zoll-starke lasergeschnittene Knotenbleche benötigen einen höheren Auftrieb durch die Unwuchtgewichte, um gleichmäßig durch schneidfreudige `Hochfrequenz`-Keramikbetten zu zirkulieren, ohne in die untere Auskleidung einzusinken, während dünne lasergeschnittene Blechhalterungen sanfte, niedrige Vorlaufwinkel erfordern, damit dünne Laschen niemals umknicken oder verbiegen. Dokumentieren Sie exakte Unwuchtgewicht-Einstellungen neben jeder `ZL`- und `ZXL`-Station.
Behandlung von Sacklöchern und Laser-Einstechschlacke in dicken Blechen
Laser-Einstechpunkte und kleine Vorbohrungen schließen oft gehärtete Schlackeperlen ein, die flachem Gleitschleifen widerstehen, sofern sie nicht zuerst gelöst oder mit passend dimensionierten Schrägschnitt-Keramikzylindern bearbeitet werden. Prüfen Sie die Sauberkeit von Vorbohrungen an Musterblechen, bevor Sie Chargen zum Gewindeschneiden oder Pulverbeschichten freigeben.
Durchführung der trockenen `Maisgranulat`-Politur nach der beheizten Blechtrocknung
Für dekorative stickstoffgeschnittene `304`-Edelstahl-Zierbleche, die nach der Zentrifugaltrocknung im `35A`/`70A` eine makellose, polierreife Klarheit benötigen, fahren Sie einen kurzen Trockendurchgang in einem warmen `Maisgranulat`-Behälter – geben Sie niemals flüssiges Wasser oder Compounds in trockene organische Schleifkörper.
Verfolgung von `LC10`-, `JTS5`- und `MC8`-Fassbeständen und Sicherheitslagerung
Lagern Sie Reservefässer mit `Compound-LC10`, `JTS5` und isoliertem `MC8` in Innenräumen frostfrei auf Auffangwannen und halten Sie saures `MC8` strikt von Nichteisen- und Edelstahl-Finishingbereichen fern.
Werkskapazitäten & geprüfte Versorgung für das Blechfertigungs-Finishing
Das 1992 gegründete Unternehmen Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (`SurfacePolish`) entwickelt und fertigt 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte und über 200,000+ Lösungen in zertifizierten Werken (`ISO 00726Q01571R001`, `CE M.2023.206.C88121` und `CE M.2023.206.C88120`). Neben `ZL`-Rundvibratoren, unterteilten `ZXL`/`L1300`–`L1800`-Langtrögen, `LLF120`/`LLB50`-Fliehkraftanlagen, `OBD-30`..`100`-Magnetpoliermaschinen und beheizten Zentrifugaltrocknern der Reihen `35`/`35A`/`70`/`70A` liefern wir `LC10`, `JTS5`, isoliertes `MC8`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60` und `HM3`, abgestimmt auf schneidfreudige und feinschneidende `Hochfrequenz`-Keramik, kunstharzgebundene Kunststoffkegel, `304`-Edelstahlkugeln und Magnetpolierstifte, eisenfreie `Hoch-Alumina`-Kugeln, `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`). Standardmaschinen werden in 25–35 Tagen und kundenspezifische Linien in 45–60 Tagen ausgeliefert. Senden Sie Muster roher lasergeschnittener Bleche an `surface-polish.com` zur kostenlosen Prozessvalidierung. Ehrliche Grenzen gelten: Wir liefern keine Faserlaser-Schneidtische, Abkantpressen oder Pulverbeschichtungs-Einbrennöfen.
Häufig gestellte Fragen zum `Entfernen von Laserschneidschlacke`
Kann Gleitschleifen sowohl Laserschlacke als auch hartes schwarzes sauerstoffgeschnittenes Kantenoxid entfernen?
Ja – die Kombination aus schneidfreudigen `Hochfrequenz`-Keramikschleifkörpern und isoliertem saurem Entzunderer `Compound-MC8` in einem dedizierten Kohlenstoffstahl-`ZL`-Rundvibrator oder `ZXL`-Langtrog trägt aufgeschmolzene Schlacke und sprödes sauerstoffgeschnittenes Schnittfugenoxid sauber ab.
Sollte ich `Compound-MC8` auf stickstoffgeschnittenen `304`-Edelstahlblechen verwenden?
Niemals! Stickstoffgeschnittene Edelstahlbleche haben null Sauerstoffzunder und benötigen nur mechanische Keramik-Scherwirkung (`Compound-LC10`). Saures `MC8` birgt das Risiko von Lochfraß und Kreuzkontamination auf passivem Edelstahl.
Wie entgrate ich lasergeschnittene `6061`-Aluminiumbleche ohne Krater auf Planflächen?
Wechseln Sie strikt zu leichten kunstharzgebundenen Kunststoffkegeln (`Compound-LC10`) in einem reinen Aluminium-`ZL`-Rundvibrator oder `ZXL`-Langtrog – niemals zu schweren keramisch gebundenen Steinen.
Warum kleben kleine lasergeschnittene Halterungen im Vibrationsbehälter zusammen?
Flache Rohlinge haften durch Flüssigkeits-Kapillaradhäsion aneinander. Verwenden Sie gekrümmte dreiflügelige `Hochfrequenz`-Dreistern-Keramiksteine mit schaumarmem `Compound-JTS5`, vorentfetten Sie ölige Teile und führen Sie Bleche schrittweise in das aktive Bett zu.
Wie verhindere ich, dass lasergeschnittene Baustahlbleche vor der Pulverbeschichtung Flugrost ansetzen?
Spülen Sie Bleche sauber unter einer Sprühleiste mit enthärtetem Wasser auf dem Trennsieb ab, übergeben Sie sie direkt in einen beheizten `35A`- oder `70A`-Zentrifugaltrockner und legen Sie sie mit sauberen Handschuhen in VCI-Behälter.
Warum bildete die Pulverbeschichtung auf meinen entgrateten Laserwinkeln „Fischaugen“-Krater?
Benetzungsstörungen („Fischaugen“) gehen direkt auf Silikon-Schweiß-Trennmittel oder Silikonentschäumer im Behälter zurück. Verbieten Sie Silikonentschäumer, vorentfetten Sie beölte Rohlinge vorgelagert und spülen Sie sauber mit enthärtetem Wasser.
Können lange lasergeschnittene Strukturschienen ohne Verbiegen entgratet werden?
Ja – laden Sie lange schmale Bleche in unterteilte lineare `ZXL`- oder `L1300`–`L1800`-Langtröge mit großzügigen Polstern beim `Schleifkörper-Werkstück-Verhältnis`, damit Teile niemals stirnseitig kollidieren.
Wie kann ich das `Entfernen von Laserschneidschlacke` an meinen Blechen vor einer Maschinenbestellung testen?
Senden Sie repräsentative rohe lasergeschnittene Baustahl-, Edelstahl- oder Aluminiumbleche an `surface-polish.com` zur kostenlosen Laborprüfung; unsere Ingenieure validieren den Keramik-/Kunststoffabtrag, den `MC8`/`LC10`/`JTS5`-Durchlauf sowie die `70A`-Trocknung und senden fertige Muster vor Ihrer Bestellung zurück.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
