


Leitfaden für Magnet-Tumbler: Maschinenformate, Tumbler-Behälterdesign und industrielle Anwendungen
Ein industrieller Magnet-Tumbler löst ein Finish-Problem, das Keramikchips und Kunststoffkegel nicht erreichen: das Entfernen von Mikrograten und das Aufhellen des Glanzes in engen Gewinden, Sackloch-Querbohrungen und komplexen Vertiefungen, ohne äußere Präzisionskanten zu verrunden. Doch Käufer, die nach einer Magnet-Poliermaschine suchen, stoßen oft auf Verwirrung zwischen kompakten Tischgeräten für die Schmuckbearbeitung, schweren industriellen Bodenmodellen und vibratorischen Tumbler-Behältern, die von außen ähnlich aussehen.
Dieser Leitfaden erläutert, wie ein industrieller Magnet-Tumbler aufgebaut ist, wie sich sein stationärer Tumbler-Behälter von einem Vibrationsbehälter unterscheidet, welche nichtmagnetischen Metalle er am besten verarbeitet und wo er keramischen oder Trommelmaschinen weichen muss. Für eine breitere Übersicht der Gerätebezeichnungen siehe Namen von Finishing-Maschinen und Vibrationsfinishing.
So funktioniert ein industrieller Magnet-Tumbler
Anders als bei einer Rotationsstrommel oder einem Vibrationsbehälter, bei dem sich der gesamte Behälter bewegt, bleibt bei einer Magnet-Poliermaschine die Arbeitskammer stationär und nur die feinen Edelstahlnadeln darin bewegen sich.
[DESIGN: Schnittschema eines industriellen Magnet-Tumblers mit rotierender Magnetscheibe unter einem stationären nichtmagnetischen Tumbler-Behälter, gefüllt mit Edelstahlnadeln]
Rotierendes Magnetfeld unter einem stationären Tumbler-Behälter
Unter dem nichtmagnetischen Boden des Tumbler-Behälters treibt ein Hochgeschwindigkeits-Antriebsmotor eine ausgewuchtete Anordnung starker Permanentmagnete an. Während das Magnetfeld über den Behälterboden streicht, zieht es Tausende winziger Edelstahlnadeln in einen wirbelnden, dreidimensionalen Strudel. Da der Behälter selbst stillsteht, gibt es keinen schweren Vibrationsrahmen und kein lautes Unwuchtgewicht.
Wie feine Edelstahlnadeln Sacklöcher und Gewinde erreichen
Standard-Keramikdreiecke oder Kunststoffkegel überbrücken kleine Bohrungen und berühren niemals die Gewindegründe. Feine Magnetnadeln sind schmal genug, um direkt in Sacklöcher, Schlitzschraubenköpfe und Querbohrungen zu gleiten und drehen sich schnell gegen jede Innenwand. Magnetnadel-Polieren reinigt innere Kreuzungspunkte, ohne scharfe Außenecken zu beschädigen.
Warum Wasser und Compound das Nadelbad kühl halten
Magnetnadeln bewegen sich schnell in einem kompakten Bad, erzeugen lokale Reibung und scheren feine Metallpartikel ab. Der Betrieb des Magnet-Tumblers mit sauberem Wasser und flüssigem Compound – wie `compound-JTJ50` zum Aufhellen von Edelstahl oder `compound-JTJ60` für feines Metallpolieren – kühlt die Charge, schmiert die Nadelbewegung und suspendiert gelösten Abrieb. Magnetnadeln niemals trocken auf Metallteilen betreiben, sonst führen Hitze und Metallstaub schnell zu Flecken auf der Charge.
Tischgeräte für Schmuck versus industrielle Produktionsmaschinen
Kompakte Tisch-Magnet-Tumbler, die für Schmuckwerkbänke verkauft werden, sind eine andere Produktklasse für leichte Studiochargen – nicht minderwertig, sie dienen einfach kleinen handwerklichen Serien. Industrielle Magnet-Poliermaschinen-Plattformen wie unsere Serien `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` und `OBD-HBPG` / `HBPG-01` / `HBPG-02` verwenden Schwerlastmotoren, breite rechteckige oder kreisförmige Bearbeitungszonen und industrielle Kühlung für den kontinuierlichen Fabrikschichtbetrieb. Passen Sie die Maschinenbauklasse an Ihr tägliches Schichtvolumen an, statt ein Tischgerät für die Fabrikproduktion zu kaufen.
Stationärer Magnetbehälter vs. Vibrations-Tumbler-Behälter
Da beide Maschinen eine oben offene Kammer haben, verwechseln Käufer häufig einen magnetischen Tumbler-Behälter mit dem Behälter einer Vibrationsfinishing-Maschine. Ihre innere Mechanik und ihre Rolle in der Werkstatt sind völlig unterschiedlich.
| Vergleichsmerkmal | Magnet-Tumbler-Behälter (`OBD` / `HBPG`-Serie) | Vibrations-Tumbler-Behälter (`ZL`-Serie) |
|---|---|---|
| Wie die Energie wirkt | Rotierende Magnetscheibe unter einem stationären nichtmagnetischen Behälter | Exzentermotor, der einen federnd gelagerten, polyurethanbeschichteten Behälter in Schwingung versetzt |
| Verwendetes Medium | Feine magnetische Edelstahlnadeln | Vorgeformte Keramik-, Kunststoff-, Hochaluminiumoxid- oder Stahl-Tumbling-Medien |
| Hauptwirkung | Entgraten innerer Bohrungen, leichte Kantenreinigung, schnelles Aufhellen | Starke Gratentfernung, Kantenverrundung, Einebnen von Frässpuren |
| Kompatible Legierungen | Nichtmagnetische & schwach magnetische Metalle (304/316 Edelstahl, Messing, Kupfer, Aluminium, Gold, Silber) | Praktisch alle Metalle und Kunststoffe, einschließlich Kohlenstoffstahl |
| Kantenerhalt | Erhält scharfe Außenkanten und feine Gewinde präzise | Verrundet Außenkanten proportional zur Zykluszeit |

Direkter Werkstattvergleich eines stationären Magnet-Tumbler-Behälters mit Edelstahlnadeln neben einem federnd gelagerten Vibrations-Tumbler-Behälter, gefüllt mit Keramikdreiecken
Warum ein Magnet-Tumbler-Behälter nicht mit dickem Stahl ausgekleidet werden kann
Damit das rotierende Magnetfeld die Edelstahlnadeln in der Kammer erreichen kann, muss der Boden eines magnetischen Tumbler-Behälters dünn und nichtmagnetisch sein – typischerweise aus haltbarem Polymer oder nichtmagnetischem Verbundwerkstoff. Vibrationsbehälter hingegen verwenden schwere Stahlmäntel, die mit dickem Gießpolyurethan ausgekleidet sind, um dem ständigen Keramikaufprall standzuhalten. Niemals schwere Keramikchips in einen Magnetbehälter geben, sonst bricht der dünne nichtmagnetische Boden.
Wann ein Vibrationsbehälter die bessere Wahl ist
Wenn Ihre Teile starke Sägeriefen, Laserschlacke oder sichtbare CNC-Frässtufen über breite ebene Flächen aufweisen, fehlt feinen Magnetnadeln die Masse, um diese Spuren einzuebnen. Solche Aufgaben gehören in einen Vibrationsbehälter oder eine Kammer von Trommel-Finishing-Maschinen, die mit schneidenden Keramik- oder Kunststoffmedien beladen ist. Magnetisches Finishing verfeinert und reinigt komplexe Teile; es ersetzt nicht den starken mechanischen Materialabtrag.
Kombination von Vibrationsentgratung und magnetischem Finish-Durchgang
Viele Präzisionsmetallbetriebe setzen beide Maschinen nacheinander ein: Eine Vibrationswanne mit Keramik- oder Kunststoffmedium entfernt grobe äußere Grate, und ein kurzer Durchgang in einem Magnet-Tumbler befreit innenliegende Querbohrungen und hellt enge Nuten auf. Die Kombination beider Stufen macht manuelles Entgraten an der Werkbank überflüssig. Nutzen Sie jede Wanne für die Aufgabe, für die ihr Mediumgewicht ausgelegt ist.
Einzelwanne versus Multizonen- und Breittisch-Magnetformate
Kleine Teilechargen laufen sauber in Rundwannen (`HBPG-01`, `HBPG-02`), während breitere Industrietassen (`OBD-30` bis `OBD-100`-Serie) breite rechteckige Bearbeitungszonen nutzen, die von mehreren Magnetarrays angetrieben werden. Breittisch-Magnetpoliermaschinen-Layouts verteilen die Teile gleichmäßig, sodass sich schwere Messing- oder Edelstahlfittinge nicht in einer toten Ecke stapeln. Wählen Sie die Wannenform nach Teileverteilung und Chargengewicht pro Schicht.

Draufsicht im Vergleich: kompakte runde Magnet-Tumbler-Wanne gegen breiten rechteckigen Industriemagnet-Poliertisch der OBD-Serie
Welche Teile und Legierungen für eine Magnetpoliermaschine geeignet sind
Magnetnadeln arbeiten nur sauber auf Materialien, die nicht auf der rotierenden Magnetplatte unter der Tumblerwanne haften bleiben. Die Prüfung der Legierungsmagnetismus vorab vermeidet ruinierte Chargen.

Musterbrett geprüfter Magnet-Tumbler-Werkstücke, darunter Blindnieten, Schalterbaugruppen, Patronenhülsen, Kugelschreiberspitzen und Keramik-Metall-Komponenten
Austenitischer Edelstahl, Messing, Kupfer und Bronze
Nichtmagnetischer 304- und 316-Edelstahl, Messing, Kupfer und Bronze sind ideale Kandidaten für einen Magnet-Tumbler. Bewährte Produktionsteile in Magnetnadelbädern sind unter anderem Blindnieten, Schalterbaugruppen, Patronenhülsen, Kugelschreiberspitzen, Uhrengehäuse und Gewindeventhülsen. Lesen Sie unsere Leitfäden zu Edelstahl-Oberflächen und Kupferlegierungs-Finish für legierungsspezifische Compound-Pflege.
Aluminium- und Zinkdruckguss mit feinen Vertiefungen
Komplexe Aluminiumgehäuse und Zinkgussteile mit Sackloch-Gewindetaschen werden in Magnetnadelbädern schnell aufgehellt, ohne das starke Kugelstrahlen durch Keramikdreiecke. Verwenden Sie ein sanftes, neutrales Flüssigcompound, damit sich weiches Aluminium während des Laufs nicht dunkel verfärbt, und halten Sie die Zykluszeiten kontrolliert, damit dünne Kühlrippen und empfindliche Stege intakt bleiben. Lesen Sie unseren Aluminium-Finish-Leitfaden, um NE-Metall-Oberflächen sauber und frei von alkalischen Flecken zu halten.
Aluminiumdruckgussgehäuse mit feinen Kühlrippen vor und nach dem Magnetnadel-Entgraten, mit sauberen Sackloch-Gewindebohrungen
Edelmetalle und präzise Keramik-Metall-Komponenten
Schmuckgussstücke, Gold- und Silberfassungen sowie Präzisionskeramikteile mit empfindlichen Metallkontakten profitieren davon, dass Magnetnadeln unter Krappen und in Filigranschlitze gelangen, ohne messbares Metallgewicht zu verlieren. Da die Nadeln gleiten und sanft kugelstrahlen, statt Material abzutragen, bleibt der Edelmetallverlust minimal. Magnetpolieren hebt die Brillanz in Vertiefungen, in die Polierscheiben niemals gelangen können.
Warum Kohlenstoffstahl und martensitischer Edelstahl in Magnetwannen versagen
Reiner Kohlenstoffstahl, Gusseisen und stark magnetische Teile aus der 400-Edelstahlserie haften sofort am Boden der Tumblerwanne, sobald sich die Magnete drehen, schleifen über den Boden und verkratzen die Auskleidung, während sich die Nadeln um sie herum verklumpen. Führen Sie niemals stark ferromagnetische Teile in einem Magnet-Tumbler—leiten Sie Kohlenstoffstahl und magnetische Legierungen zu Vibrationswannen oder Rotationsfässern um.
Auswahl von Magnetnadeln, Compounds und Trennhilfsmitteln
Eine Magnetpoliermaschine ist auf Nadelgröße, Wasserreinheit und schnelle Trennung nach dem Zyklus angewiesen, um wiederholbare Schichtergebnisse zu liefern.
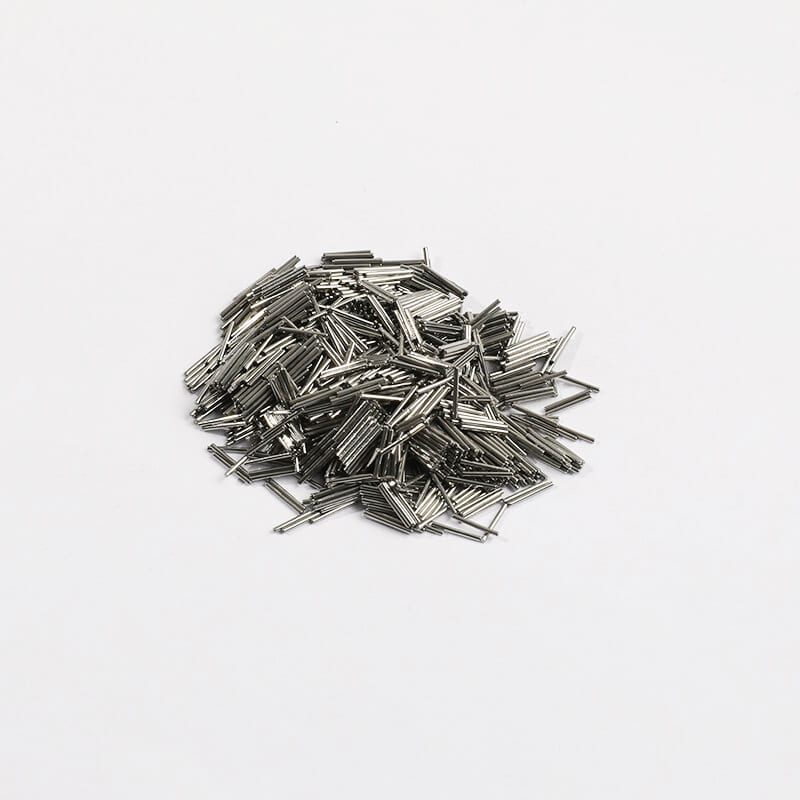
Nahaufnahme feiner Edelstahl-Magnetpoliernadeln neben einem Magnetnadel-Separator und einer thermischen Zentrifugal-Schleuder
Abstimmung der Nadeldicke auf das engste Merkmal Ihres Teils
Magnetnadeln sind in feinen Durchmessern für empfindliches Filigran und in stärkeren Querschnitten für robusteres Edelstahl-Entgraten erhältlich. Dünnere Nadeln gelangen tiefer in enge Gewinde und Mikroschlitze, während dickere Nadeln eine stärkere Kantenreinigung an gestanzten Nieten und Messingkontakten liefern. Wählen Sie die Nadelgröße so, dass die Nadeln frei in Ihre kritischen Bohrungen eindringen, ohne sich dauerhaft in Sackhohlräumen zu verkeilen.
Flüssige Compounds zum Aufhellen und Korrosionsschutz
Betreiben Sie Magnetnadeln niemals in reinem Leitungswasser, das Teile matt hinterlässt und dazu führt, dass Nadeln rosten oder im Ruhezustand verklumpen. Kombinieren Sie Edelstahl-Läufe mit `compound-JTJ50` zum Aufhellen oder `compound-JTJ60` für feines Metallpolieren, und verwenden Sie `compound-HM3` zur Unterstützung des finalen Glanzes. Wir liefern Flüssigcompounds für Nassmedien-Systeme, entwickeln jedoch keine individuellen chemischen Reinigungsformeln.
Saubere Nadeltrennung ohne Chargenverlust
Edelstahl-Magnetnadeln sind winzig und haften durch Oberflächenspannung hartnäckig an nassen Teilen. Das Herausziehen der Teile von Hand hinterlässt verirrte Nadeln in Bohrungen und kostet Minuten pro Charge. Verwenden Sie spezielle Trennsiebe, Spülbäder und Magnetnadel-Rückgewinnungswerkzeuge, damit jede Nadel in die Tumblerwanne zurückkehrt und keine einzige Nadel in fertigen Baugruppen versendet wird.

Bediener spült und trennt Edelstahl-Magnetnadeln von fertigen Messingfittingen über einem feinmaschigen Rückgewinnungssieb
Schnelltrocknung durch Schleudern gegen Flecken auf glänzenden Beschlägen
Nasse Teile, die einem Magnetbad entnommen werden, bekommen schnell Flecken, wenn sie an der Luft abtropfen—besonders Messing-, Kupfer- und Edelstahlfittinge. Sofort in klarem Wasser spülen und in einer thermischen Zentrifugal-Schleuder trocknen (`35`, `35A`, `70` oder `70A` Modelle). Lesen Sie unseren Leitfaden zu separatem Waschen und Trocknen nach dem Finish für einen sauberen Zellfluss.
Schritt-für-Schritt-Produktionsablauf in einem Magnet-Tumbler
Der reibungslose Betrieb eines Magnet-Tumblers erfordert Disziplin bei Chargengröße, Wasserstand und Nadelpflege. Befolgen Sie diese vier Schritte für gleichbleibende Chargen.
| Workflow-Stufe | Maßnahme in der Werkstatt | Worauf zu achten ist | Häufiger Fehler, der vermieden werden sollte |
|---|---|---|---|
| 1. Vorreinigung & Sortierung | Schweres Öl, Fett und ferromagnetische Teile entfernen | Ölfilme auf dem Wasser; jedes Teil, das an einem Handmagneten haftet | Kohlenstoffstahlschrauben in eine Edelstahlcharge mischen |
| 2. Trommel & Compound beschicken | Tumbler-Trommel mit sauberem Wasser, Nadeln und flüssigem Compound füllen | Gleichmäßige Nadelzirkulation über die gesamte Magnetzone | Trockene Nadeln oder reines Wasser ohne Compound laufen lassen |
| 3. Teile einlegen & Zyklus starten | Nichtmagnetische Teile schrittweise in das bewegte Nadelbett einbringen | Gleichmäßiges Tummeln ohne Anhäufung der Teile in Totzonen | Überfüllen der Trommel, sodass Teile aneinanderstoßen |
| 4. Trennen, Spülen & Trocknen | Teile von Nadeln trennen, sauber spülen und schleudertrocknen | Keine verirrten Nadeln in Sacklöchern oder Schlitzen | Nasses Messing oder Edelstahl in Körben an der Luft trocknen lassen |
[DESIGN: Vierstufige Magnetpolier-Sequenz: ölfreie Messingfittings gelangen in das Nadelbad, wirbeln unter Compound, werden auf einem Sieb getrennt und verlassen einen Schleudertrockner]
Entfetten öliger bearbeiteter Teile vor dem Beschicken
Schneidöl und Stanzschmierstoffe überziehen feine Edelstahlnadeln sofort, lassen sie verklumpen und über das Metall gleiten, ohne es aufzuhellen. Ölige bearbeitete Bauteile vor dem Einbringen in die Tumbler-Trommel waschen. Sauberes Wasser und ölfreie Teile sind der schnellste Weg, die Wirksamkeit der Magnetnadeln zu verdoppeln.
Ladedichte prüfen, damit Teile frei zirkulieren
Zu viele schwere Messingfittings auf einmal in eine Magnetpoliermaschine zu geben, drückt die unterste Schicht gegen den Trommelboden, während die oberen Teile die Nadeln kaum berühren. Teile in kontrollierten Chargen einlegen, sodass das Nadelbett jedes Stück trägt und trennt. Wenn sich die Teile gleichmäßig über die gesamte Trommel bewegen, bleibt die Zyklusgleichmäßigkeit hoch.
Verklemmen von Nadeln in engen Sacklöchern vermeiden
Selbst winzige Nadeln können sich in einem Schlitz oder Loch verklemmen, dessen Breite der Nadellänge oder dem Nadeldurchmesser nahekommt. Zunächst eine Handvoll Teile testen und Sackbohrungen nach dem Trennen unter hellem Licht prüfen. Wenn sich Nadeln in einem bestimmten Schlitz festsetzen, die Nadelgeometrie wechseln oder die Bohrungstoleranzen vorgelagert anpassen.
Magnetnadel-Füllung pflegen und erneuern
Über viele Schichten verlieren Edelstahlnadeln allmählich ihre scharfen Kanten und nehmen feinen Metallschlamm auf. Schmutzwasser regelmäßig aus der Tumbler-Trommel spülen, Nadeln sauber waschen und abgenutztes Nadelgewicht auffüllen, damit das Magnetfeld stets ein volles, lebendiges Bett antreibt. Saubere Nadeln hellen doppelt so schnell auf wie schlammbedeckte Nadeln.
Frische, helle magnetische Edelstahlnadeln im Vergleich zu dunklen, schlammbedeckten Nadeln, die eine Compound-Wäsche benötigen
Häufige Fehler beim Kauf oder Betrieb eines Magnettumblers
Vermeiden Sie diese vier Werkstatt-Fallstricke, wenn Sie einen Magnettumbler in Ihre Oberflächenabteilung aufnehmen.
[DESIGN: Fehlerbehebungs-Tafel mit vier Magnetpolier-Fehlern: Kohlenstoffstahlteile am Trommelboden haftend, nadelverklemmte Sackbohrungen, dunkles Aluminium durch falsches Compound und wasserfleckiges Messing]
Erwarten, dass Magnetnadeln schwere CNC-Werkzeugspuren beseitigen
Käufer hoffen manchmal, eine Magnetpoliermaschine würde tiefe Drehrillen oder starkes Bandsägenrattern in Minuten beseitigen. Magnetnadeln entgraten leichte Kanten und polieren Oberflächen hell, entfernen jedoch kein starkes Material. Schwere Werkzeugspuren zuerst in einer Vibrations- oder Trommel-Vorschleifstufe egalisieren—siehe Schleif- und Sandspuren.
Stark magnetische Legierungen in der Trommel verarbeiten
Das Einlegen von Kohlenstoffstahlhalterungen oder martensitischem Edelstahl der 400-Serie in eine magnetische Tumbler-Trommel saugt die Teile flach gegen die rotierende Magnetplatte, verkratzt sowohl die Teile als auch den dünnen nichtmagnetischen Trommelboden und stoppt die Nadelzirkulation. Die Magnetismus der Legierung stets mit einem einfachen Handmagneten prüfen, bevor unbekannte Chargen eingelegt werden. Ferromagnetische Stähle strikt in Vibrations- oder Rotationstrommeln belassen.
Trommelgröße und Kühlung der Magnetplatte ignorieren
Kontinuierliche Industrieschichten erhitzen den Antriebsmotor und die Magnetplatte unter der Tumbler-Trommel. Schlecht belüftete Hobby-Geräte überhitzen und verlieren die Magnetkraft oder lösen mitten in der Schicht Thermoschalter aus. Industrielle `OBD`- und `HBPG`-Plattformen sind für den kontinuierlichen Werkstattbetrieb mit ordnungsgemäßer Belüftung und Schwerlastantrieben ausgelegt.
Nadelprüfung nach dem Zyklus bei kritischen Baugruppen überspringen
Bei medizinischen, automobilen oder fluidtechnischen Fittings kann eine einzelne verirrte Edelstahlnadel in einem Sackanschluss stromabwärts ein Ventil blockieren oder einen elektrischen Kontakt kurzschließen. Nach der Schleudertrocknung einen schnellen Druckluftstoß, eine beleuchtete Sichtprüfung der Bohrungen und eine Nachspülkontrolle einplanen, bevor die Teile zur Endmontage gehen. Die Nadel-Freiheitsprüfung an internen Fluidkanälen, Gewindeanschlüssen oder vertieften Schaltergehäusen niemals überspringen.
Wie Xiamen Jin Tai Jin Magnet- & Massenfinish-Linien baut
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) begann unsere Werkstatt im Jahr 1992 und unser Unternehmen wurde offiziell im Jahr 2002 gegründet; wir liefern über 200,000+ Sätze Schleif- und Polierlösungen an Kunden weltweit. Über unser Maschinen- und Katalog-Angebot fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte—darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente—unter ISO 9001-Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) und CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, Modelle 8) und `M.2023.206.C88120` (Horizontal, Modelle 13, einschließlich `HBPG-01` und `HBPG-02`), gültig bis 2028-07-24.

Montagelinie von Jings Polish mit magnetischen Breittisch-Poliermaschinen der OBD-Serie und magnetischen Rundbehältern der HBPG-Serie neben Vibrations- und Trocknungsanlagen
Industrielle Magnet-, Vibrations- und Trocknungsanlagen, die wir bauen
Wir fertigen magnetische Präzisionspoliermaschinen (`OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` und `OBD-HBPG` / `HBPG-01` / `HBPG-02`), Vibrationsbehälter und -rinnen (Serien `ZL` und `L`), Trommel-Finishing-Maschinen, Zentrifugal-Tellermaschinen und -Trommeln, Drag-Finisher, thermische Zentrifugal-Schleudertrockner (`35`, `35A`, `70`, `70A`) und Medienreiniger. Wir liefern außerdem Schleifmedien, Trocken-Finishing-Medien und geprüfte Compounds `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8`.
Ehrliche Grenzen: Was wir nicht liefern
Im Einklang mit unseren Standards zur Auswahl eines Massenfinishing-Lieferanten und zum Lohnfinishing legen wir unseren Umfang klar dar. Wir betreiben keine Lohnfertigung und nehmen keine Kundenwerkstücke zum kostenpflichtigen Polieren an; wir verkaufen keine Handpolierer, Polierscheiben aus Stoff oder feste Wachsstangen; wir liefern keine Sandstrahlmittel, kein Elektropolieren, kein chemisches Polieren, keine Galvanik, keine Passivierung und keine PVD-Beschichtung; und wir entwickeln keine kundenspezifischen Reinigungsformulierungen.
Standard- und kundenspezifische Lieferzeiten
Standardkonfigurationen von Magnet-Trommelpoliermaschinen und magnetischen Poliermaschinen haben eine Bauzeit von 25 bis 35 Tagen. Kundenspezifisch konstruierte Linien, spezialisierte Trennlayouts und integrierte Trocknungszellen erfordern 45 bis 60 Tage.
Ingenieurtechnische Bewertung anhand von Werkstückfotos anfordern
Wir versprechen keine kostenlosen Einsendemuster-Tests und garantieren keine Zykluszeiten, bevor wir Ihr Werkstück geprüft haben. Senden Sie stattdessen klare Fotos Ihrer Teile mit Gewinden, Sacklöchern, Legierungsgüte und Zieloberfläche über unsere Seite kundenspezifische Polierlösung—unsere Ingenieure können Ihre Fotos und Zeichnungen auswerten, um zu bestätigen, ob ein magnetischer Trommelbehälter oder ein Vibrationsbehälter besser geeignet ist.
Häufig gestellte Fragen
Welche Materialien kann man in einer Magnet-Trommelpoliermaschine polieren?
Eine Magnet-Trommelpoliermaschine eignet sich am besten für nichtmagnetische oder schwach magnetische Metalle wie 304 und 316 Edelstahl, Messing, Kupfer, Bronze, Aluminium, Zink, Gold und Silber. Stark magnetischer Kohlenstoffstahl und Edelstahl der 400-Serie haften an der Magnetplatte und gehören stattdessen in Vibrationsbehälter oder Rotations trommeln.
Was ist der Unterschied zwischen einem magnetischen Trommelbehälter und einem Vibrations-Trommelbehälter?
Ein magnetischer Trommelbehälter bleibt stationär mit einem dünnen nichtmagnetischen Boden, während Magnete feine Edelstahlnadeln in Wasser und Compound rotieren lassen. Ein Vibrationsbehälter schwingt auf schweren Federn mit einem polyurethanbeschichteten Stahlmantel und verwendet Keramik-, Kunststoff- oder Stahlmedien für stärkeres Schneiden und Kantenverrunden.
Kann eine magnetische Poliermaschine starke CNC-Frässpuren entfernen?
Nein. Magnetnadeln entfernen leichte Grate, reinigen Innengewinde und erhöhen die Glanzwirkung in verwinkelten Taschen, aber ihnen fehlt die Masse, um tiefe CNC-Frässtufen oder starke Sägerate zu einebnen. Führen Sie bei starken Spuren zuerst eine Vibrations-Vorschleifstufe mit Keramik oder Kunststoff durch.
Warum verklumpen meine Magnetnadeln oder hinterlassen matte Teile?
Verklumpungen und matte Oberflächen entstehen meist, wenn ölige Teile das Wasserbad verunreinigen, wenn reines Leitungswasser ohne flüssiges Compound verwendet wird oder wenn sich schmutziger Abrieb im Behälter ansammelt. Entfetten Sie die Teile vorher, verwenden Sie geprüftes Aufhellungs-Compound (`JTJ50` oder `JTJ60`) und spülen Sie schmutziges Wasser regelmäßig ab.
Wie verhindere ich, dass Magnetnadeln in kleinen Löchern stecken bleiben?
Prüfen Sie Nadeldurchmesser und -länge gegen die engsten Sacknuten oder Bohrungen in Ihrer Teilezeichnung und führen Sie einen kleinen Sichttest durch, bevor Sie volle Chargen fahren. Integrieren Sie eine saubere Spülung, Magnetabscheidung und Druckluftprüfung in Ihren Entladeablauf.
Welche Angaben sollte ich vor der Bestellung einer industriellen Magnet-Trommelpoliermaschine senden?
Senden Sie klare Fotos Ihrer Teile mit Innenbohrungen oder Nuten, Gesamtmaßen der Teile, Legierungstyp und täglichem Chargenvolumen. Unsere Ingenieure können anhand von Fotos und Zeichnungen eine erste Maschinen- und Nadelempfehlung abgeben, bevor ein Angebot erstellt wird.
[DESIGN: Annotierte Checkliste für Käuferanfragen mit Fotoansichten der Teile, Nahaufnahmen von Sacklöchern und Hinweisen zur Legierungsgüte für das Magnet-Trommelpolieren]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
