


Messing-Schleifkörper: Kontaminationskontrolle, Verklemmungsregeln und Passivierung
Das Gleitschleifen von Kupfer-Zink-Legierungen birgt ein fertigungstechnisches Paradoxon. Wenn Zerspaner, Wiederlader und Ventilhersteller Messing-Schleifkörper spezifizieren oder nach einer Gleitschleifmaschine für Messing suchen, bewerten sie Medien oft rein nach Abrasivität oder Kilopreis. In der Fertigung werden Messingteile jedoch weit schneller durch die Kontaminationshistorie der Charge, ungeeignete Schleifkörpergeometrien in Gewindebohrungen und unkontrollierte Nasschemie beschädigt als durch eine falsche Schnittgeschwindigkeit.
Messing ist weich, dicht und chemisch empfindlich. Anders als bei Eisenlegierungen, wo die Oberflächenrauheit ($Ra$) der dominierende Qualitätsmaßstab ist, werden Messingkomponenten – darunter Sanitärventile, Instrumentenklappen, elektronische Kontaktstifte, Luxusuhrengehäuse und Patronenhülsen – nach Gewindemaßhaltigkeit, scharfem Kantenkontrast und gleichmäßigem Goldton bewertet.
Eine Charge Präzisions-Messingfittings, die in einem zuvor für Stahl genutzten Arbeitsbehälter gleitgeschliffen wurde, wirkt nach der Spülstation oft makellos. Binnen 72 Stunden nach dem Verpacken bilden sich jedoch unansehnliche braune Rostflecken und lokale galvanische Lochkorrosion auf der goldenen Oberfläche. Die Ursache ist keine chemische Verfärbung, sondern mikroskopischer Eisenabrieb in den Poren einer gemeinsam genutzten Schleifkörpercharge.
Dieser technische Leitfaden erläutert die vier Grundregeln zur Auswahl von Messing-Schleifkörpern, liefert geometrische Formeln zur Vermeidung von Verklemmungen in Bohrungen und Gewinden, analysiert Entzinkungschemie und Korrosionsinhibition, vergleicht die fünf wichtigsten Schleifkörperfamilien, definiert volumetrische Füllverhältnisse und bietet eine praxiserprobte Fehlersuchmatrix.
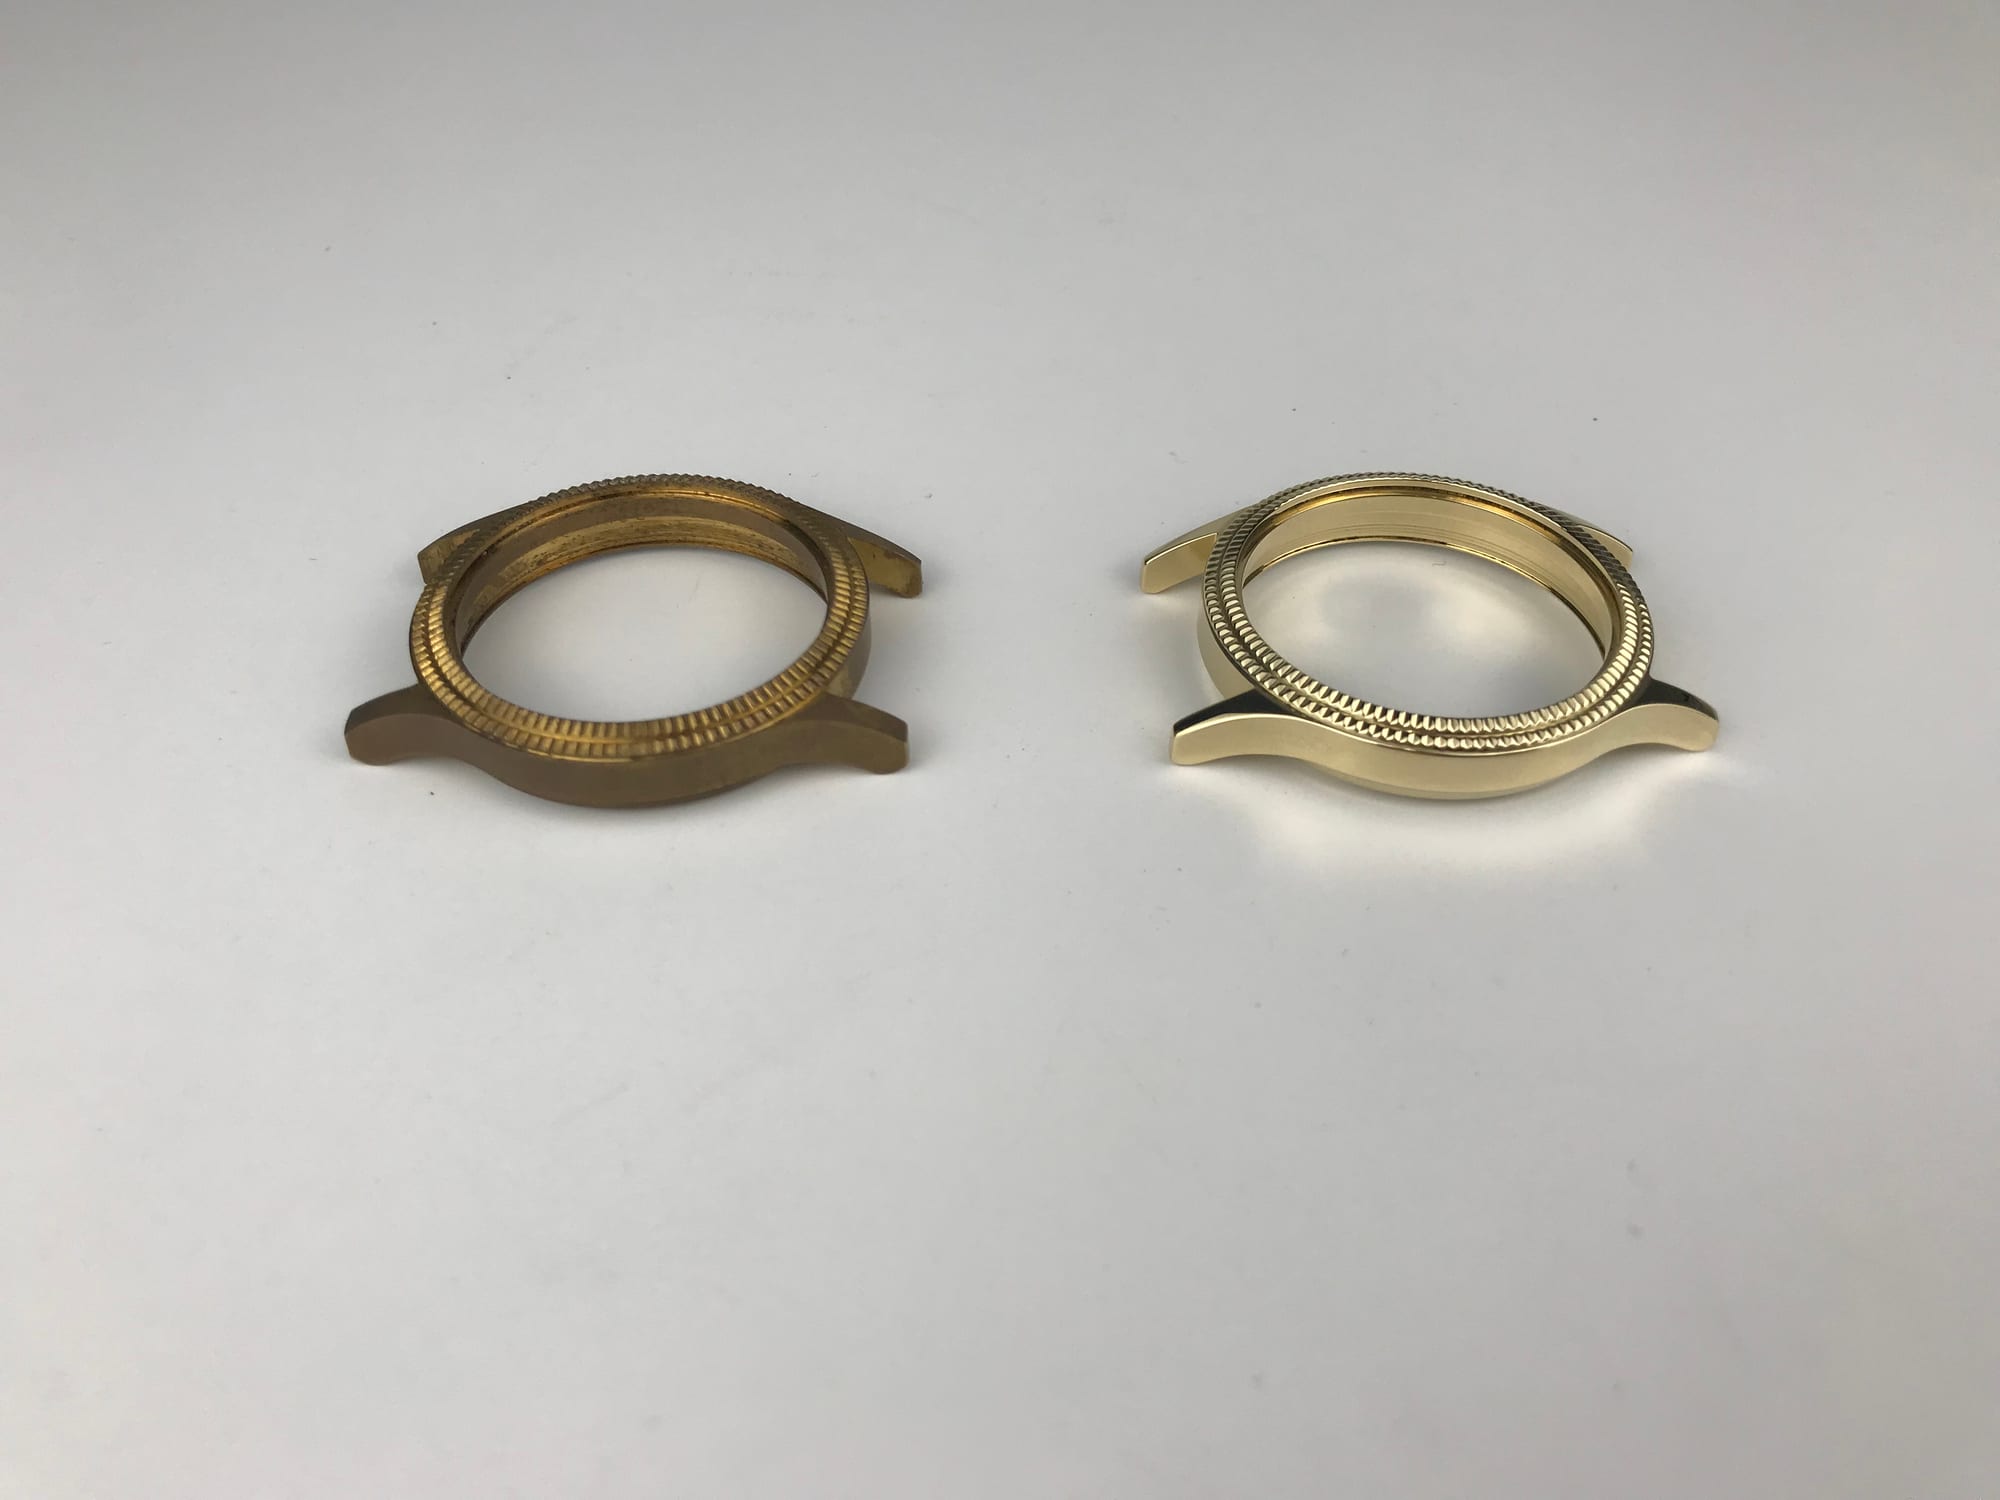
Präzisions-Uhrengehäuse aus Messing vor und nach dem Vibrations-Gleitschleifen. Links: roh bearbeitetes Gehäuse mit Oxidation und Frässpuren. Rechts: fertig bearbeitete Lünette mit intakter Rändelung, erhaltenen scharfen Kantenfasen und spiegelnder goldener Reflexion.
Die Kontaminationsregel: Warum geteilte Chargen Messing ruinieren
In Gleitschliff-Lohnbetrieben ist der teuerste Fehler, Schleifkörper als universelles Verbrauchsmaterial gemeinsam für Stahl-, Aluminium- und Messingteile einzusetzen.
``` Galvanischer Kontaminationszyklus bei gemeinsam genutzten Schleifkörpern:
Stahlbearbeitungszyklus: Harter Stahlabrieb (Fe) ──► Lagert sich in mikroporösen Keramik-/Harzkörpern ein │ Nachfolgender Messingzyklus: ▼ Kontaminierte Schleifkörper ──► Übertragen Fe-Partikel in weiche Messingoberfläche (Cu-Zn) │ Atmosphäreneinfluss (72 Stunden): ▼ Elektrochemisches Element (Fe-Cu) ──► Galvanische Korrosion ──► Rostflecken nach Polieren (Ausschuss) ```
1. Galvanische Implantationsmechanik
Beim Bearbeiten von Kohlenstoffstahl oder Gusseisenteilen mit keramisch oder polyestergebundenen Schleifkörpern splittert mikroskopischer Eisenabrieb (1 – 15 μm) durch Aufprall ab und bettet sich in die Bindermatrix der Schleifkörper ein. * Da Messing (typisch CDA 360 Automatenmessing oder CDA 260 Patronenmessing) eine Brinellhärte (60 – 150 HB) weit unter gehärtetem Stahl oder Keramik aufweist, werden eingelagerte Eisenpartikel beim Gleitschleifen in kontaminierter Charge mikromechanisch in die Messingoberfläche eingearbeitet. * Unter Luftfeuchtigkeit bildet sich zwischen edler Kupfermatrix und aktivem Eisenpartikel ein galvanisches Mikroelement (E^°_cell ≈ 0.78 V). Rasche elektrochemische Oxidation lässt dunkelrotbraune Rostflecken auf dem Bauteil entstehen. * Die Realität der Nacharbeit: Weil Eisenpartikel mechanisch in die Grundlegierung kaltverformt sind, können chemisches Beizen oder Ultraschallreinigung sie nicht ohne Abtrag der Grundmaße entfernen. Die gesamte Charge ist Ausschuss.
2. Betriebliche Disziplin: Dedizierte vs. gespülte Chargen
* Die Regel dedizierter Chargen: Fertigungsbetriebe mit wiederkehrendem Messingvolumen müssen dedizierte Schleifkörperchargen nutzen, die in versiegelten, farbcodierten Behältern exklusiv für NE-Kupferlegierungen gelagert werden. * Der obligatorische Spülzyklus: Erzwingt ein Eilauftrag den Wechsel von Stahl zu Messing, müssen Behälterauskleidung und Schleifkörpercharge einen 45-minütigen Selbstreinigungszyklus mit hochkonzentriertem Reiniger durchlaufen, gefolgt von einer sauren Tensidwäsche (`compound-LC10`), um Resteisenpartikel vor dem Einbringen der Messingteile aufzulösen.
Für vertiefte Einblicke in Pflege und Behälterbefüllung lesen Sie unseren Leitfaden zur Auswahl von Vibrations-Schleifkörpern.
Verklemmschutz für Schleifkörper: Geometrische Dimensionierung für Bohrungen, Gewinde und Zündglocken
Die zweithäufigste Fehlerursache beim Messing-Gleitschleifen ist das Verklemmen von Schleifkörpern. Messingteile weisen oft filigrane Fluidkanäle, Gewindesacklöcher, Querbohrungen und Zündglocken auf (wie ⌀ 2.0 mm / 0.080"-Zündkanäle in Patronenhülsen). Verklemmt sich ein Schleifkörper in einem Hohlraum, erfordert die mechanische Entnahme manuelles Austreiben, was häufig Feingewinde beschädigt oder Ventilsitze zerkratzt.
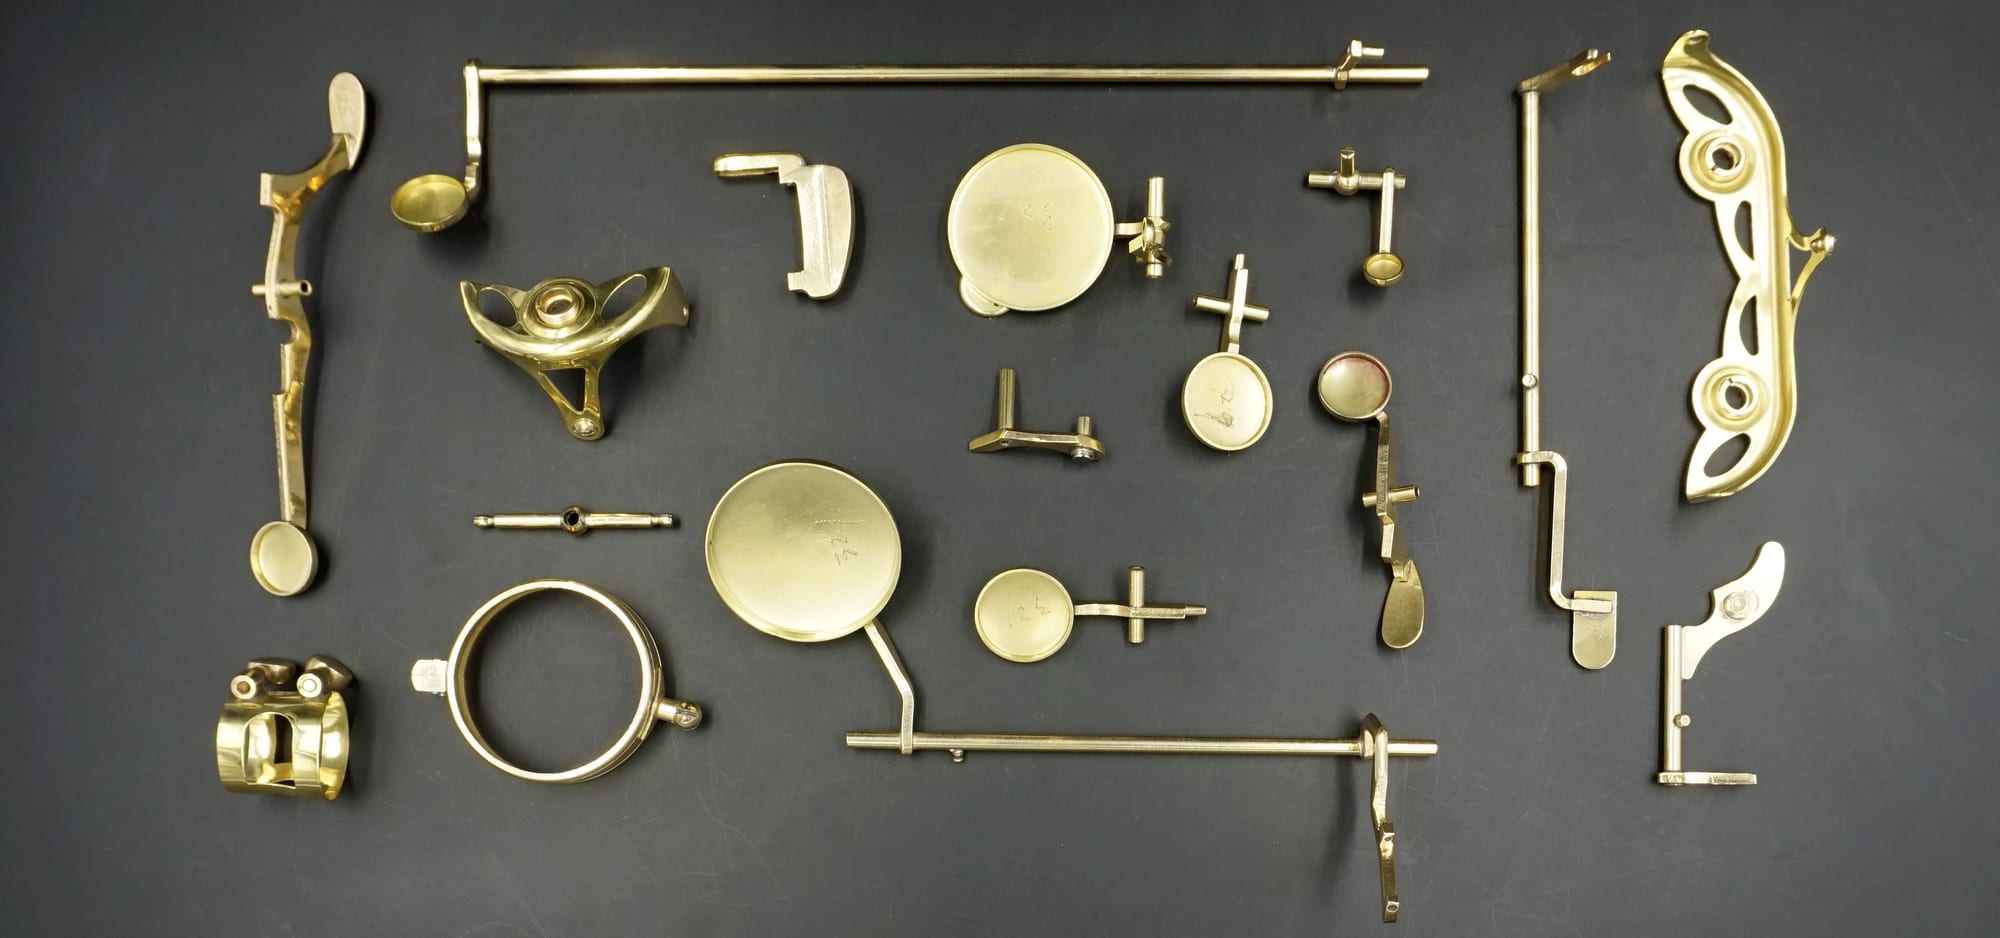
Filigrane Messingteile für Musikinstrumente mit tiefen Klappen, schlanken Hebelarmen und Präzisions-Montagebohrungen. Unpassend dimensionierte Schleifkörper verklemmen sich in Klappen oder verbiegen schlanke Gestängeachsen.
Die 130% / 70%-Maßausschlussregel
Damit sich Schleifkörper nicht in Bohrungen, Schlitzen oder Gewinden verklemmen, müssen Verfahrenstechniker die mathematische Ausschlussschwelle anwenden:
Sichere Nichteintrittszone: D_media ≥ 1.30 × D_aperture
Sichere Freispülzone: D_media ≤ 0.70 × D_aperture
``` Klemmgefahr-Fenster für Öffnungen:
0 mm 0.70 x D 1.0 x D 1.30 x D ────┼────────────────────────────────┼─────────────────────────────┼────────────────────────────┼──────────► │ SICHERE FREISPÜLZONE │ KRITISCHE KLEMMGEFAHRENZONE (VERKLEMMUNGSRISIKO) │ SICHERE ÜBERBRÜCKUNG │ (Schleifkörper spült frei durch) │ (Körpermaße entsprechen Öffnungstoleranz) │ (Bleibt außen) ```
- Brückenbildung (D_media ≥ 1.30 × D_aperture): Das kleinste Schleifkörpermaß ist mindestens 30% größer als der Bohrungsdurchmesser. Schleifkörper rollen über die Öffnung und entgraten die Außenkante, ohne in die Bohrung einzudringen. Die Bohrungsinnenreinigung erfolgt rein über die Tensidströmung.
- Freier Durchgang (D_media ≤ 0.70 × D_aperture): Das größte Schleifkörpermaß ist mindestens 30% kleiner als der Hohlraum. Schleifkörper dringen ein, scheuern die Innenwände und werden klemmfrei mit dem Abwasser ausgespült.
- Die Klemmgefahrenzone (0.70 – 1.30 × D_aperture): In diesen Bereich fallende Schleifkörper dringen durch kinetische Vibrationskraft ein, verkeilen sich über ihre Diagonalecken und setzen sich reibungsbedingt dauerhaft fest.
Schleifkörper-Geometriewahl für Messinggewinde
* Schrägschnitt-Dreiecke (ACT): Der 22°- oder 45°-Schrägschnitt ermöglicht das Eindringen der Spitze in Sacklochgewindeeingänge und Innengewindegründe, um Einlauffasen ohne flächiges Festsaugen zu entgraten. * Tri-Sterne und Kegel: Ideal für konkave Messingkonturen und profilierte Sanitärarmaturen. Kegel bieten Punktkontakt, der Kantenverrundung verhindert. * Die Zylindergefahr: Gerade Standardzylinder dürfen nie bei Messingteilen mit Querbohrungen im Zylinderdurchmesser verwendet werden, da sie sich axial zu Fluidkanälen ausrichten und festsetzen.
Informationen zu Behälterbauformen zum Schutz kleiner Öffnungen finden Sie in unserer Referenz zur Verfahrensauswahl für Entgratmaschinen.
Nasschemie, Entzinkung und Oberflächenpassivierung
Messing ist eine Legierung, die vorwiegend aus Kupfer (60% – 70%) und Zink (30% – 40%) besteht. Beim Nassgleitschleifen bestimmen Wasserchemie und Compound-pH-Wert, ob das Werkstück brillanten Goldglanz oder eine matte, verfärbte Oberfläche erhält.
1. Das Entzinkungsphänomen
Gibt der Bediener aggressive saure Entkalker oder ätzende alkalische Reiniger in einen Messing-Gleitschleifzyklus, tritt eine elektrochemische Auslaugung auf: * Zink ist chemisch aktiver als Kupfer (E^°_Zn = -0.76 V vs. E^°_Cu = +0.34 V). Unter aggressivem chemischem Angriff lösen sich Zinkatome selektiv aus dem Kristallgitter und hinterlassen eine poröse, mechanisch schwache Schicht aus Kupferschwamm. * Sichtbares Erscheinungsbild: Das Messing entwickelt eine unregelmäßige, fleckige rosa oder lachsrote Verfärbung. Nach eingetretener Entzinkung lässt sich der Goldfarbton nicht durch Waschen wiederherstellen; die poröse Entzinkungsschicht muss mit feinen Schleif-Compounds mechanisch abpoliert werden.
2. Das enge pH-Prozessfenster
Um die Grundmetallpassivität bei anhaltender Schleifwirkung zu wahren, müssen chemische Dosiersysteme die Schleifsuspension in einem präzisen pH-Bereich halten:
Optimales Messing-Nassbearbeitungsfenster: pH 5.5 – 6.8
* Saure Reinigung: Milde organische Säuren (wie technische Zitronensäure oder Amidosulfonsäure, gepuffert auf pH 5.5 – 6.0) entfernen Kupferoxid-Anlauffarben und Flussmittelzunder wirksam, ohne die Zinkphase anzugreifen. * Korrosionsinhibitoren (BTA): Formulierungen wie compound-LC10 enthalten Benzotriazol (BTA)- oder Tolyltriazol-Inhibitoren. BTA-Moleküle binden chemisch an Oberflächen-Kupferatome und bilden einen unlöslichen monomolekularen Polymerschutzfilm (Cu-BTA), der Blitzoxidation und Wasserflecken nach dem Zyklus bei Luftkontakt verhindert.
Für die vergleichende Analyse von Compound-Rezepturen bei diversen NE-Metallen siehe Metall-Compounds für Aluminium versus Stahl.
Industrielle Benchmark-Matrix: Die fünf Messing-Schleifkörperfamilien
Die Wahl der optimalen Schleifkörperfamilie erfordert eine Abwägung zwischen Abtragsleistung, Kantenschonung, Oberflächengüte ($Ra$) und Schleifkörperstandzeit. Die folgende Matrix vergleicht die fünf wichtigsten industriellen Schleifkörperfamilien für Messing:
| Schleifkörpertyp & Zusammensetzung | Schüttdichte & Härte | Abtragsrate auf Messing | Erzielbare Oberflächenrauheit ($Ra$) | Schleifkörperverschleiß (%/h) | Hauptanwendung / Werkstückklasse |
|---|---|---|---|---|---|
| Kunstharzgebundener Kunststoff (Polyester/Harnstoff + SiC oder Korund) | 1.5 – 1.8 g/cm^3<br>Shore D 80–90 | Moderat (0.01 – 0.03 mm/hr) | Gleichmäßiges Mattbild; geeignet vor dem Galvanisieren | 1.0% – 2.0% / h | Präzise CNC-Messingfittings, Ventile, dünnwandige Instrumentenklappen und Anschlussklemmen. Dämpft Stöße, verhindert Gewindeschäden. |
| Keramisch gebundene Hochtonerde-Keramik (Braunkorund + Tonbindung) | 2.4 – 2.7 g/cm^3<br>Mohs 8.5–9.0 | Aggressiv (0.04 – 0.08 mm/hr) | Feines Mattbild; Vorstufe vor einer Glanzcharge | 0.2% – 0.6% / h | Starke Stanzgrate, raue Sandguss-Armaturenkörper, brenngeschnittene Messinghalterungen. *Achtung: Verrundet scharfe Präzisionsecken rasch.* |
| 304 / 430 Edelstahl-Mikrostifte (Magnetdrahtstifte ⌀ 0.3 – 1.0 mm) | 7.8 – 7.9 g/cm^3<br>HRC 35–45 | Nullabtrag (Reines Druck-Mikropeening) | reflektierend ohne Materialabtrag | Vernachlässigbar (< 0.01% / Jahr; 3–5 Jahre Standzeit) | Hochgeschwindigkeits-Magnetentgraten von Gewindesacklöchern, Patronenhülsen-Zündlöchern (⌀ 2.0 mm) und medizintechnischen Elektronikstiften. |
| Walnussschalengranulat (mit flüssiger Poliersuspension imprägniert) | 1.2 – 1.4 g/cm^3<br>Mohs 3.0–3.5 | Ultrafeiner Mikroabtrag (< 0.005 mm/h) | glänzende Oberfläche nahe Spiegelglanz | 0.5% – 1.0% / h | Trockentrommeln von Brillenscharnieren, Luxusuhrenteilen und Messingbeschlägen ohne chemische Abwässer. |
| Maiskolbengranulat (unbehandelt oder mit Polierrot behandelt) | 0.8 – 1.0 g/cm^3<br>Mohs 2.5–3.0 | Nullabtrag (Abwischen, Ölaufnahme & Polieren) | reinigt und trocknet; verändert das Oberflächenprofil nicht | Allmählicher Zerfall (1.5% – 3% / h) | Nachgeschaltete Vibrations-Trocknung, Restfettabwischen und finale Spiegelglanzerzeugung auf Patronenmessing und Dekorartikeln. |
Betriebshinweis: Keramikschleifkörper strikt auf das grobe Vorentgraten von rauem Sandguss beschränken. Das Gleitschleifen feiner Messing-Drehteile in Keramikschleifkörpern erodiert präzise Flankendurchmesser innerhalb von 20 Minuten.
Für detaillierte Eigenschaftsvergleiche natürlicher und synthetischer Schleifkörner nutzen Sie unseren Leitfaden zur Schleifkörperauswahl.
Volumenfüllverhältnisse, Behälterfüllstände und Zykluszeitoptimierung
Reproduzierbare Messingoberflächen ohne Werkstück-Schlagschäden oder lange Zykluszeiten erfordern die exakte Kontrolle dreier Hauptchargenparameter:
``` Rundvibrator-Chargenverteilung für Messing:
┌────────────────────────────────────────────────────────┐ ◄── 100% Gesamter Behälterrand │ │ │ [Freiraum für Helix-Wellenkamm: 20% bis 25%] │ ├────────────────────────────────────────────────────────┤ ◄── 75% bis 80% Optimaler Betriebsfüllstand │ │ │ [Fließbett-Chargenzone: 75% bis 80% voll] │ │ ├── Volumenverhältnis: 4:1 bis 6:1 (Schleifkörper zu Messing) │ │ └── Kontinuierliche Zudosierung: compound-LC10 (1.5%) │ │ │ └────────────────────────────────────────────────────────┘ ◄── Behälterauskleidung (Polyurethan Shore 85A) ```
1. Schleifkörper-Werkstück-Volumenverhältnis
Messing besitzt eine hohe Dichte (8.4 – 8.7 g/cm^3). Kollidieren Messingteile im Rundvibrator, verursacht ihr Gewicht sichtbare Schlagkerben, eingedrückte Dichtkanten und abgeflachte Gewindespitzen. * Schwere Industriegussteile: Ein Volumenverhältnis von $3:1$ (drei Teile Schleifkörper zu einem Teil Werkstücke) ist bei robusten Teilen zulässig. * Präzisions-Gewindefittings und Außenzahnräder: Ein Verhältnis von 4:1 bis 6:1 ist Pflicht, damit jedes Werkstück vollständig in Schleifkörpern eingebettet ist und Metallkollisionen vermieden werden. * Dünnwandige Musikinstrumente / Luxusbeschläge: Ein Volumenverhältnis von $8:1$ verhindert das Verheddern oder Verbiegen filigraner Messinggestänge.
2. Behälterfüllstände und Wassermanagement
* Rundvibratoren (wie Modell ZL150 oder ZL300): Betriebsfüllstand bei 75% – 80% des Behältervolumens halten. Eine Unterfüllung (< 60%) bremst die spiralförmige Wälzbewegung; Werkstücke wandern zur Außenwand und prallen hart gegen die Polyurethanauskleidung. Die Compound-Dosierung sollte kontinuierlich mit 1.5% – 2.0% Konzentration zufließen, um Metallabrieb auszuspülen. * Drehtrommeln (wie Modell OBD-BJ160B): Füllmenge bei 50% – 60% des Trommelvolumens halten. Frischwasser einfüllen, bis es bündig mit der Schleifkörperschüttung abschließt. Ein Überfüllen mit Wasser erzeugt zu hohen hydrostatischen Widerstand und stoppt die Gleitbewegung, während zu wenig Wasser heftige Stöße erzeugt, die Messingoberflächen beschädigen.
3. Empirische Zykluszeit-Richtwerte
- Nass-Magnetstiftentgraten (OBD-30 / OBD-60): Innengewinde reinigen, Bearbeitungsgrate entfernen und Zündglocken aufarbeiten in 30 bis 50 Minuten mit ⌀ 0.5 mm Edelstahlstiften.
- Nass-Vibrationsschleifen (Kunststoff-Schleifkörper): CNC-Frässpuren beseitigen und Außenkanten verrunden in 60 bis 90 Minuten.
- Porzellankugel-Polieren: Oberflächen in 25 bis 40 Minuten auf Hochglanz kaltverfestigen.
- Trockenes Vibrationspolieren & Trocknen (Maisgranulat): Restspülwasser aufnehmen und Anlaufschutzfilm auftragen in 15 bis 25 Minuten.
Für den mathematischen Zusammenhang zwischen Chargendichte und Durchsatz siehe Füllverhältnis: Die entscheidende Variable für den Durchsatz.
Nachgeschaltete Separation, Zentrifugaltrocknung und Anlaufschutz
Ein makelloser Gleitschleifzyklus wird zunichtegemacht, wenn Teile langsam an der Luft trocknen. Verdunstendes Wasser lässt gelöste Mineralien zu kreideweißen Flecken ausfallen, und freiliegendes Messing bildet rasch eine unregelmäßige braune Oxidschicht.
``` Nachgelagerter Separations- und Trocknungsablauf:
Rundvibrator (Nassschleifprozess) └──► Automatische Siebstation (Teileaustrag in 90 s) └──► VE-Wasser-Sprühspülung (spült Abrieb aus) └──► Zentrifugaltrockner Modell 35A (Heißluft-Schleudertrocknung: 3 min) └──► 100% Fleckenfreies, passiviertes Gold-Finish ```
1. Hochgeschwindigkeits-Separationsmechanik
* Vibrationssiebtrennung: In Rundvibratoren leitet eine interne Polyurethan-Stauklappe Teile auf ein austauschbares Lochsiebdeck. Schleifkörper (> 10 mm) fallen durch Öffnungen zurück in den Behälter, während entgratete Messingfittings in Auffangkörbe ausgetragen werden. * Magnetstifttrennung: Beim Magnetfinishen werden nichtmagnetische Messingteile aus der Kammer gehoben, während ein sekundärer Magnettrennstab oder ein rotierendes Magnetband den Behälter durchfährt und binnen 30 Sekunden kilogrammweise mikrofeine Edelstahlstifte aus der Spülflüssigkeit abscheidet.
2. Zentrifugaltrocknung vs. Maisspindeltrocknung
Frisch gespülte Messingteile müssen sofort getrocknet werden: * Beheizte Zentrifugaltrockner: Werkstücke werden in den rotierenden Edelstahl-Lochkorb einer Spezialanlage wie Zentrifugaltrockner Modell 35A (35 kg Nennkapazität; 0.75 kW-Motor; 1.8 kW-Heizelement) oder Modell 70A (60 kg Nennwert; 1.1 kW-Motor; 3.0 kW-Heizung) gegeben. Das Zentrifugieren treibt Wasser binnen 60 Sekunden von den Teilen, während heiße Hochgeschwindigkeitsluft (60^°C – 85^°C) Mikroporen blitzschnell trocknet und null Wasserflecken hinterlässt. * Vibrations-Maisspindeltrockner: Für Teile mit tiefen Sackvertiefungen, in die Zentrifugalluft nicht vordringt, nehmen beheizte, mit feinem Maisspindelschrot gefüllte Vibrationströge Feuchtigkeit auf und polieren Oberflächen simultan.
Für technische Parameter zur thermischen Zentrifugaltrocknung lesen Sie Zentrifugaltrockner: Warum Trocknen ein Prozessschritt ist.
Werkstatt-Fehlerbehebungsmatrix: Diagnose von Messingfinish-Fehlern
| Fehlerbild | Wahrscheinliche Ursache | Prüfmethode | Technische Korrekturmaßnahme |
|---|---|---|---|
| Rostflecken nach dem Finish (rotbraune Punkte) (tritt 24–72 Stunden nach dem Polieren auf) | 1. Schleifkörpercharge mit mikroskopischen Stahlspänen kontaminiert. 2. Waschtankverrohrung enthält korrodierte Eisenrohre. | Flecken unter 40× Vergrößerung prüfen; Kaliumferricyanid-Test anwenden (färbt sich bei freiem Eisen tiefblau). | Kontaminierte Schleifkörpercharge verwerfen; Behälterauskleidung gründlich reinigen und beizen; separate Nichteisen-Schleifkörperchargen vorgeben. |
| Rosa / lachsrote fleckige Verfärbung (Messing verliert Goldglanz; wirkt matt kupferrot) | 1. Starke Entzinkung durch saure Entkalker (pH < 4.5). 2. Zu lange Bearbeitungszeit mit aggressiven chemischen Zusätzen. | pH-Wert des Prozessabwassers messen; Oberfläche leicht anritzen, um Tiefe der kupferroten Schicht zu prüfen. | Chemikaliendosierung anpassen, um pH 5.5 – 6.8 zu halten; aggressive Reiniger durch gepuffertes `compound-LC10` ersetzen; leichten Glättdurchgang mit Kunststoffkörpern fahren, um entzinkte Schicht abzutragen. |
| Kantenschlag / Gewindespitzenschäden (Werkstücke weisen kleine Schlagdellen auf) | 1. Schleifkörper-Teile-Volumenverhältnis zu niedrig (Teile kollidieren). 2. Schwingamplitude für weiche Messinglegierung zu hoch. 3. Schüttdichte der Schleifkörper zu hoch (schwere Keramik). | Fehlergeometrie unter Werkzeugmachermikroskop untersuchen; prüfen, ob Dellen mit Ecken benachbarter Werkstücke übereinstimmen. | Schleifkörper-Werkstück-Verhältnis auf mindestens $5:1$ oder $6:1$ erhöhen; Motor-Unwuchtwinkel reduzieren; schwere Keramikschleifkörper durch Polyesterharz-Kunststoffkörper ersetzen. |
| In Bohrungen/Gewindegründen verklemmte Schleifkörper (In Sacklöchern oder Gratöffnungen festsitzende Schleifkörper) | 1. Schleifkörpermaße entsprechen dem Öffnungsdurchmesser im kritischen 0.70 – 1.30×-Gefahrenbereich.<br>2. Schleifkörperbruchstücke setzen sich in Gewindegründen fest. | Maße verklemmter Schleifkörper mit den Öffnungstoleranzen der Bauteilzeichnung abgleichen. | 130%/70%-Ausschlussregel anwenden: Schleifkörper > 1.3× oder < 0.7× Lochdurchmesser wählen; von Zylindern auf Schrägschnitt-Dreiecke oder Magnet-Edelstahlstifte wechseln. |
| Kreideweiße Wasserflecken / Dunkler Anlauf (Teile verlassen Trockner mit trüben grau-weißen Ringen oder dunkler Oxidation) | 1. Wasserhärtesalze fallen beim Verdunsten aus.<br>2. Verzögerter Transfer von Spülstation zu Trocknungsanlage.<br>3. Fehlender BTA-Korrosionsinhibitor im Spülwasser. | Fleck mit verdünnter Zitronensäure abwischen: Verschwindet er sofort, liegt mineralischer Kalk vor. | Vollentsalzer oder Enthärtungsfilter installieren; 0.5% Korrosionsinhibitor (`compound-LC10`) zur Schlussspülung zugeben; sofort in Zentrifugaltrockner überführen. |
Einsatzgrenzen: Wann Gleitschleifen für Messing ungeeignet ist
Gleitschleifanlagen sind außerordentlich vielseitig, unterliegen jedoch klaren metallurgischen und physikalischen Grenzen:
- Große Architektur-Messingpaneele mit gefordertem Hairline-Schliff:
Gleitschleifen erzeugt eine isotrope, ungerichtete Matt- oder Gleitschlifffläche. Fordert ein Architekturbeschlag, Aufzugspaneel oder Luxustürschild einen durchgehenden gerichteten #4-Hairline-Bürstenschliff, muss dieser auf einer Breitbandschleifmaschine oder Lamellenschleifscheibe erfolgen, nicht im Vibrationsrundbehälter.
- Extremer Gusszunder auf geglühtem Sandguss:
Dicker, glasiger Silikatsand und starker Ofenzunder auf rohen Messinggussteilen lassen sich durch Schleifkörper nicht ohne übermäßigen Detailabtrag entfernen. Rohgussteile erfordern vor dem Gleitschleifzyklus ein chemisches Vorbeizen in verdünnten Schwefel-/Salpetersäurebädern oder Trockenstrahlen.
- Kapillare Mikrofluidik-Bohrungen (< 0.15 mm):
Lasergebohrte Mikroöffnungen in Gaschromatographie-Messingdüsen können nicht mit festen Schleifkörpern oder Edelstahlstiften bearbeitet werden, ohne Zusetzen oder Kantenverformung zu riskieren. Diese Mikrostrukturen erfordern Ultraschall-Lösungsmittelreinigung oder elektrochemisches Entgraten (ECD).
Geprüfte Maschinenspezifikationen und Qualitätszertifikate
Alle Rundvibratoren, Trommelgleitschleifmaschinen, Tellerfliehkraftanlagen und Trockner unseres Werks in Xiamen, China (gegründet 1992), erfüllen internationale Technik- und Sicherheitsrichtlinien:
* CE-Maschinenrichtlinien-Konformität: Bestätigt durch offizielle europäische CE-Zertifikate für 21 verschiedene Maschinenmodelle: * Zertifikat M.2023.206.C88120 (Horizontal-, Vibrations- und Trommelmaschinen; gültig bis 2028-07-24; Prüfberichte DTT230706S003 / S004) für Modelle einschließlich ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, YG350, YG450, HBPG-01, HBPG-02 und GSLX-120. * Zertifikat M.2023.206.C88121 (Vertikal- und Rotationsplattformen; gültig bis 2028-07-24; Prüfberichte DTT230706S005 / S006) für Modelle einschließlich LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 und BLG200. * ISO 9001-Qualitätsmanagementsystem: Zertifiziert unter Zertifikat 00726Q01571R001 von Zhongjian Certification Co., Ltd. (gültig bis 2029-06-02) für Fertigung, Entwicklung und Vertrieb von Gleitschleiftechnik und Verbrauchsmaterialien. * Geistiges Eigentum: Proprietäre Maschinenkonstruktionen und Separiereinheiten sind durch 24 erteilte chinesische Schutzrechte geschützt, darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente. * Lieferantenprüfung: Richtlinien zur Validierung von Maschinenlieferanten und Vermeidung unautorisierter Zwischenhändler finden Sie in unserem Leitfaden zur Prüfung von Entgratmaschinen-Herstellern.
Empirische Bearbeitungsversuche an Kunden-Messingwerkstücken
Da Messinglegierungen in Zinkgehalt, Härte und Teilegeometrie variieren, sollten Prozessparameter vor Inbetriebnahme von Produktionsanlagen stets empirisch validiert werden.
Sicherheit für eine Charge schafft nur ein Versuch am Originalteil – das Musterergebnis ist die einzig verlässliche Vorgabe, da der Ausgangszustand über Kunststoff-, Keramik- und Magnet-Gleitschliffverfahren hinweg stärker entscheidet als das Produkt selbst; bewertet werden Materialabtrag, Kantenverrundung, Zykluszeiten und chemische Passivierung. Wir liefern lückenlos dokumentierte Prüfberichte und bearbeitete Musterwerkstücke für Ihre Qualitätsbewertung.
Um einen Prozessversuch zu vereinbaren oder technische Verbrauchsmittelangebote anzufordern, senden Sie Ihre Anfrage über unser Engineering-Anwendungsportal.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
