Metallfinish für Medizinprodukte: Wo sich der Prozess ändert und was er nicht kann
Medizinische Teile werden auf denselben Maschinenserien wie Industrieteile bearbeitet. Was sich ändert, ist nicht die Anlage – sondern was der Prozess nachweisen muss, was zurückbleiben darf und wie eng das Materialfenster wird. Eine Werkstatt, die medizinische Aufträge auf einer normalen Finish-Linie fertigt, merkt das meist erst bei der Validierung, nicht an der Maschine.
Diese Seite behandelt diese Unterschiede und welche Route für welches Produkt gilt. Materialspezifische Details finden sich auf eigenen Seiten – insbesondere zu Nitinol: Polieren von Nitinol-Medizinprodukten. Eine technische Fallstudie zur Oberflächenintegrität von Implantaten finden Sie in unserer gemeinsamen Fallstudie zu Implantaten und Instrumenten. Unseren gesamten Ausrüstungsumfang für die Fertigung finden Sie unter was wir bauen und was nicht.
Was medizinische Teile unterscheidet
Wenn Zerspanungsbetriebe das Finish von Medizinteilen übernehmen, halten Ingenieure die Aufgabe oft für einfaches Präzisionsentgraten. Sie nutzen dieselbe Gleitschleifanlage, dieselben Schleifkörper und prüfen Teile unter dem Werkstattmikroskop. Das funktioniert – bis der Kunde Chargenprotokolle, Reinheitsnachweise und Dokumente zur Prozessvalidierung verlangt.
Vier Vorgaben, die für gewöhnliche Teile nicht gelten
Das Metallfinish für medizinische Anwendungen bringt vier strenge Fertigungsvorgaben mit sich, die auf normalen Zeichnungen nie vorkommen:
- Vollständige Chargenrückverfolgbarkeit: Maschinen-ID, Vorrichtungsposition, Schleifkörper-Charge, Compound-Charge, Zykluszeiten und Wasserqualität müssen dem Begleitschein zugeordnet sein.
- Reinheitsnachweis: Bauteile dürfen keine Rückstände von Schleifkörpern, Compound-Filmen, Schleifstaub oder Metallabrieb in die Montage einbringen.
- Erhalt der Biokompatibilität: Das mechanische und chemische Finish muss eine passive, nicht reaktive Metallschicht frei von bedenklichen Bindemitteln oder Schmutzrückständen hinterlassen.
- Wahrung enger Toleranzen: Kanten müssen verrundet werden, um Weichgewebe zu schonen, ohne kritische Maße an Knochenschraubengewinden und Gleitpassungen abzutragen.
Warum "sieht gut aus" hier keine Oberflächenspezifikation ist
Bei Serienteilen kann ein Werker eine Halterung gegen das Werkstattlicht halten, sie als glatt einstufen und den Behälter freigeben. Beim Schleifen und Polieren medizinischer Bauteile ist "sieht gut aus" als Abnahmekriterium völlig inakzeptabel.
Prüfer und Validierungsingenieure bewerten, wie die Oberfläche erzeugt wurde, ob Schleifkörper in feine Spalten eingedrungen sind und ob der Prozess für künftige Chargen reproduzierbar ist. Sie müssen durch messbare Prüfungen, dokumentierte Parameter und nachgewiesene Reinheit belegen können, warum die Oberfläche korrekt ist.
Rückverfolgbarkeit ist eine Prozessanforderung, kein Papierkram
Rückverfolgbarkeit bestimmt direkt das Zellenlayout. Verschleißen Schleifkörper, driftet der Abtrag; erfolgt die Compound-Zugabe nach Augenmaß, schwankt die Chemie. Medienchargen müssen bezüglich Standzeit erfasst, die Chemiedosierung automatisiert und Maschinendrehzahlen über passwortgeschützte SPS-Rezepte gesperrt werden, um Chargenabweichungen zu vermeiden.
Die anwendbaren Verfahrensfamilien und ihr jeweiliger Zweck
Da medizinische Bauteile von chirurgischen Retraktorgriffen bis zu filigranen Gefäßimplantaten aus Memory-Legierungen reichen, deckt keine einzelne Maschine das gesamte Portfolio ab. Das Metall-Finishing für Medizinprodukte unterteilt sich in vier primäre mechanische Verfahrenswege.
Gleitschleifen – was es erreicht und was nicht
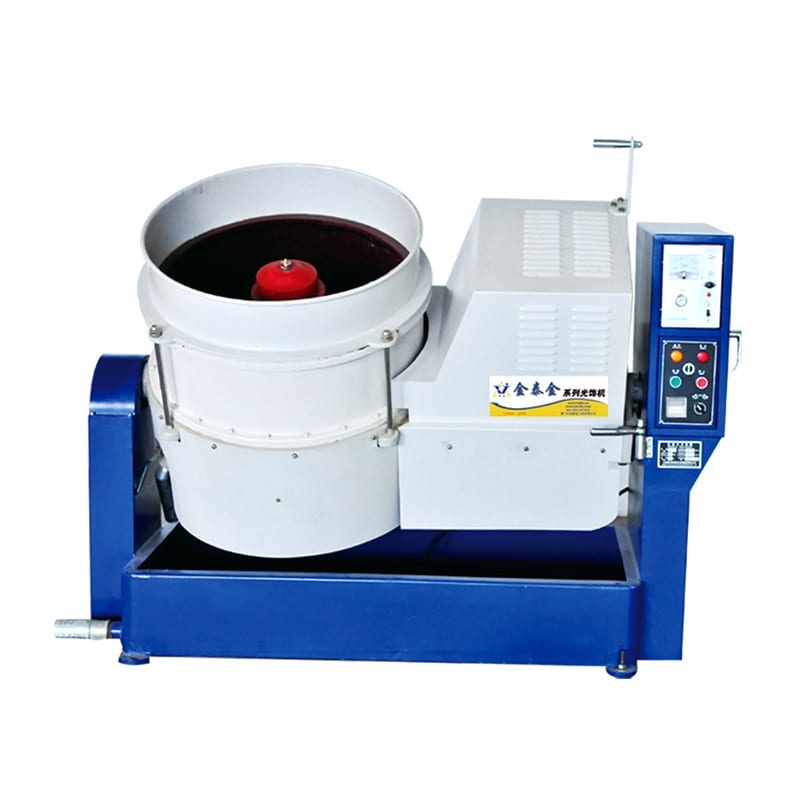
Rund- und Trogvibratoren übernehmen das Chargenentgraten medizinischer Metalle an Knochenplatten, Knieschäften und Instrumentenkörpern mit keramischen oder Kunststoff-Schleifkörpern.
Loses Gleitschleifen erreicht jedoch keine tiefen Kanülierungen oder winzigen Sacklochgewinde, und empfindliche Implantate müssen fixiert oder separiert werden, um Stoßmarken zu verhindern.
Magnet- und Schleppschleifen – was bis ins Innere reicht
Weisen Miniatur-Präzisionsteile Querbohrungen, Innennuten oder feine Zähne auf, die lose Steine nicht erreichen, setzen Betriebe auf spezielle Kinematik:
- Magnetnadel-Finishen: Angetrieben von rotierenden Permanentmagneten in Magnet-Gleitschleifmaschinen wirbeln feine Edelstahlnadeln durch tiefe Kanülierungen, Knochenschraubengewinde und interne Kanäle, um Mikrograte ohne Verrundung der Außenprofile zu entfernen.
- Vorrichtungs-Schleppschleifen: Schwere orthopädische Hüftschäfte und chirurgische Werkzeuge werden auf rotierende Spindeln gespannt. Diese ziehen die Teile durch ein dichtes Schleifkörperbett und erzielen gezielte Kantenverrundung ganz ohne Teilekollision.
Wo ein Oberflächenverfahren der völlig falsche Weg ist
Mechanisches Gleitschleifen modifiziert die Oberflächentopographie; es ist kein Zerspanungsverfahren und kann die Chemie der Basislegierung nicht verändern. Weist ein Teil tiefe Bearbeitungsriefen, Verzug oder Gussporosität auf, poliert Gleitschleifen den Defekt nur, anstatt ihn zu beheben. Ebenso ersetzt mechanisches Finishen keine nachgelagerte chemische Passivierung, kein Elektropolieren und keine Barriereschichten.
Tabelle zur Verfahrensauswahl
Nutzen Sie die vierspaltige Tabelle unten, um Ihre Bauteilgeometrie dem passenden mechanischen Finish zuzuordnen.
| Gerätekategorie | Empfohlenes Verfahren | Warum es zur Geometrie passt | Kritischer Prozesshinweis |
|---|---|---|---|
| Knochenplatten und Hüftschäfte | Fixiertes Vibrationsgleitschleifen, dann Fliehkraftpolieren | Glättet Frässpuren zu seidenmattem Finish und verrundet Gewebekontaktkanten | Werkstücke müssen fixiert werden, um Bauteilkollisionen zu vermeiden |
| Chirurgische Instrumente | Gleitschleifen gefolgt von chemischer Passivierung | Entfernt Stanzgrate, glättet Nähte und stellt passive Oxidschicht wieder her | Schneidkanten und scharfe Funktionsspitzen müssen abgedeckt oder isoliert werden |
| Gefäßstents aus Formgedächtnislegierung | Energiearmes Magnetstiftpolieren oder sanftes Schleppschleifen | Entfernt Mikrograte ohne lokale Reibungswärme zu erzeugen | Hohe Kontaktenergie kann das Phasenverhalten temperaturempfindlicher Legierungen verändern |
| Kanülierte Schrauben und Rohre | Magnetstiftpolieren mit dedizierter Trennung | Schlanke Edelstahlstifte fließen durch Innenbohrungen, wo Schleifkörper Brücken bilden | Pins gründlich spülen, damit sich kein Schleifkörper in Sacklöchern festsetzt |
| Dentalbrackets und Drehteile | Fliehkraftgleitschleifen oder Magnet-Pin-Finishen | Hoher Kontaktdruck oder feine Drahtreichweite entgratet Kleinteile rasch | Kleinteile erfordern feinmaschige Trennsiebe, um Verlust zu vermeiden |
| Trays und Strukturrahmen | Linear-Trogvibratoren mit Kammertrennwänden | Offener Rechtecktrog nimmt lange Teile mit sanfter Umwälzung auf | Schleifkörperablauf aus tiefen Ecken vor dem Waschen der Teile prüfen |
| Implantat-Spiegelflächen | Mehrstufiges Fliehkraft-Trommelpolieren mit Stahlkörpern | Hohe Gleitkompression glättet Mikrospitzen zu reflektierendem Glanz | Prüfen, dass kein Schmier- oder Talgfettfilm auf der Metalloberfläche verbleibt |
| Eloxierte oder gefärbte Oberflächen | Vibrationsglätten vor der Galvanik vor externer Beschichtungslinie | Mechanisches Trommeln bereitet eine gleichmäßige matte Basis für Oxidwachstum | Gleitschleifen erzeugt keine Farbe; Teile müssen in externe Chemiebäder |
Für Hochenergie-Fliehkraftverfahren bei kleinen Implantaten siehe unseren Leitfaden zu Fliehkraftteller- vs. Trommelgleitschleifen. Zur Wahl von Schleifkörperformen bei komplexen Legierungen siehe unseren Leitfaden zur Schleifkörperauswahl beim Vibrationsgleitschleifen.
Materialien, denen Sie tatsächlich begegnen
Die Medizintechnik setzt auf eine kleine Familie von Speziallegierungen. Jedes Material reagiert anders auf mechanischen Anpressdruck und Reibungswärme.
Titaniumlegierungen — warum sie sich anders als Stahl verhalten
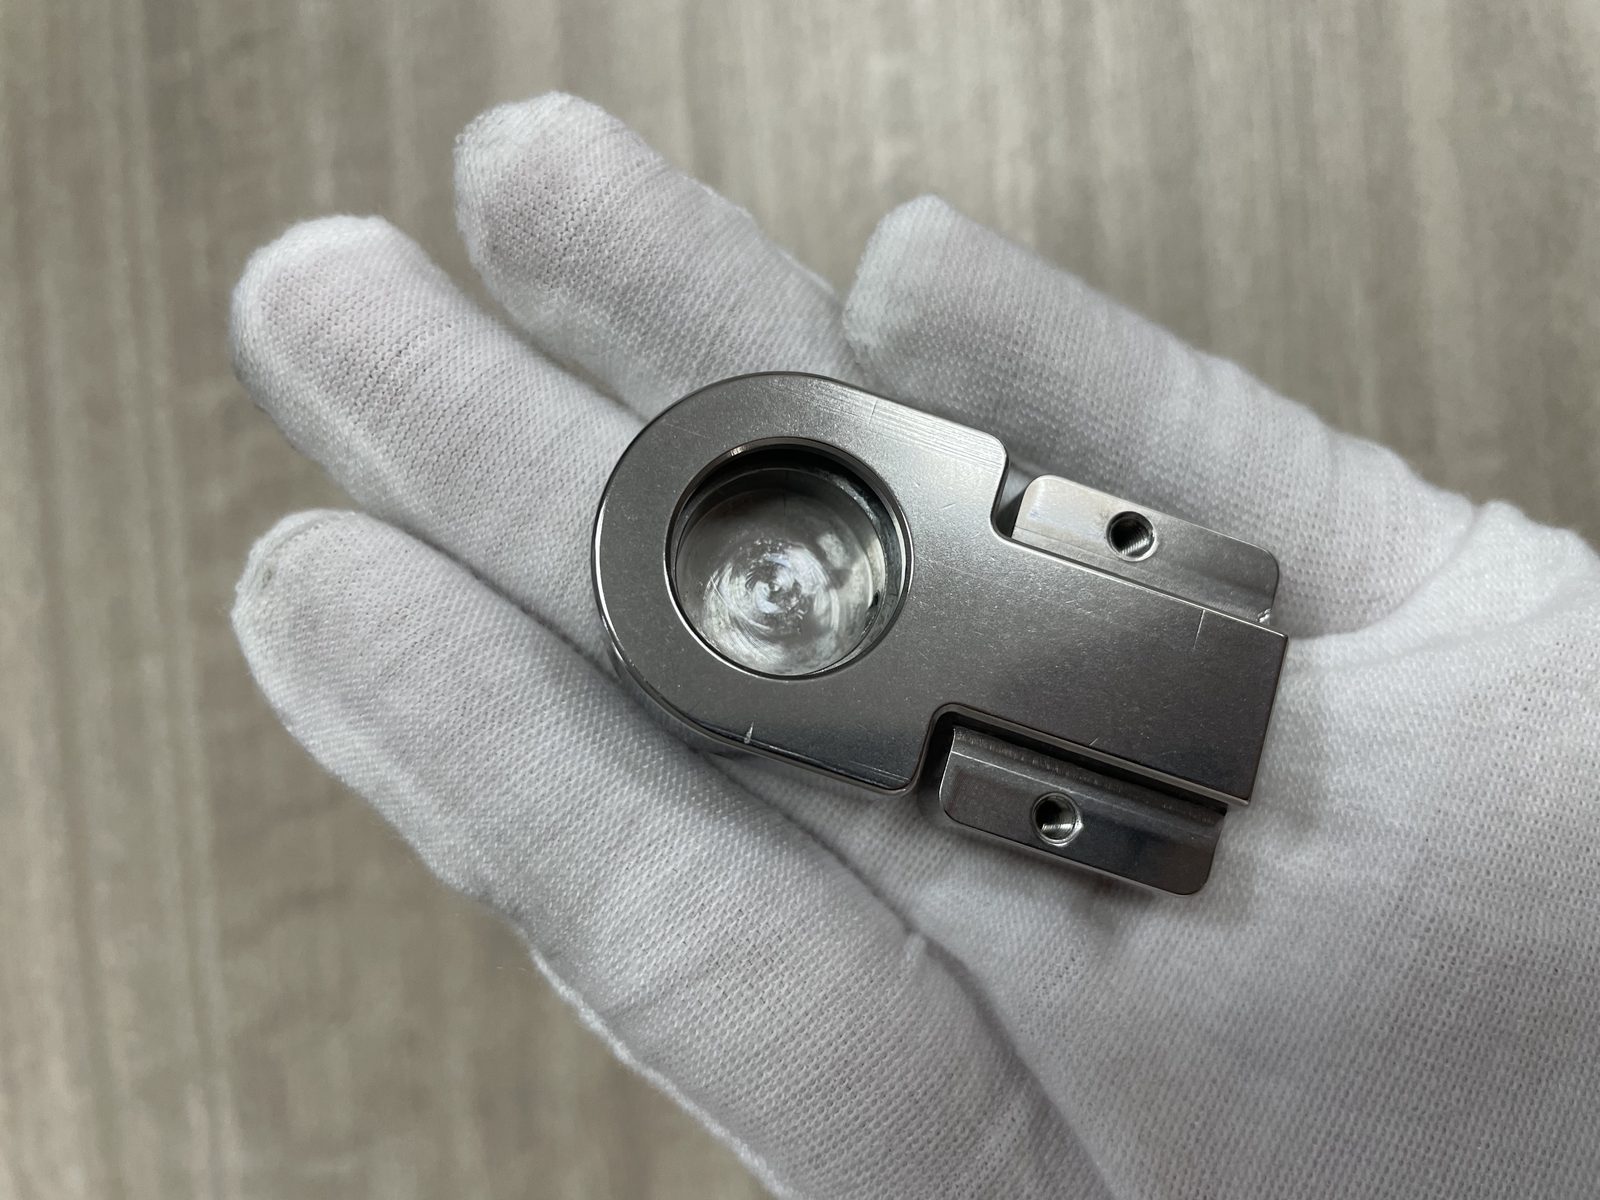
Titanlegierungen wie Ti-6Al-4V werden vielfach für orthopädische Implantate und Knochenschrauben verwendet. Das Finishen medizinischer Titanimplantate erfordert Sorgfalt: Titan ist weicher als Werkzeugstahl, neigt zum Fressen und leitet Wärme schlecht. Trockenreibung staut Wärme am Kontaktpunkt und führt zu Oberflächenverschmierung. Das Finishen von Titan erfordert glatte Kunststoff- oder feine Keramikkörper kombiniert mit kontinuierlichem Compound-Fluss zur Prozesskühlung.
Nitinol — der Werkstoff, der Hitze bestraft
Nickel-Titan-Formgedächtnislegierungen aus Nitinol werden für selbstexpandierende Stents und Führungsdrähte genutzt. Nitinol ist besonders empfindlich: Reibungswärme durch aggressives Schleifen kann das Metall über seine Transformationstemperatur treiben und die superelastische Funktion dauerhaft zerstören. Das Entgraten medizinischer Nitinol-Metalle erfordert schonendes, flüssigkeitsgekühltes Magnetfinishen oder langsames Schleppschleifen, bei dem die Werkstücke kühl bleiben.
Kobalt-Chrom und 316LVM
Kobalt-Chrom-Molybdän-Legierungen sind hart und verschleißfest für artikulierende Gelenklager. Das Polieren orthopädischer Implantate aus Kobalt-Chrom erfordert hohen Anpressdruck — wie in Zentrifugal-Trommelgleitschleifmaschinen oder Schleppfinish-Anlagen —, da schonende Vibrationsrundbehälter zu langsam abtragen.
Vakuumerschmolzener 316LVM-Edelstahl lässt sich in Vibrationsanlagen berechenbar bearbeiten, benötigt jedoch eine nachfolgende Säurepassivierung, um freies Eisen zu lösen und die passive Chromoxidschicht wiederherzustellen.
Was sich in der Praxis ändert: Temperatur, nicht Medien
Derselbe vorgeformte Keramikkörper, der 316LVM-Edelstahl sauber entgratet, kann eine empfindliche vaskuläre Nitinol-Komponente ruinieren. In der Fertigung liegt der Unterschied selten am Schleifmittel selbst, sondern daran, wie die Maschine Kontakttemperatur und mechanische Stöße beherrscht. Ein stetiger Kühlmittelfluss, geringe Schwingungsamplituden und fixierte Werkstückhalterungen schützen temperaturempfindliche Legierungen vor dauerhaften Strukturschäden.
Das Rückstandsproblem
In der gewerblichen Metallbearbeitung sind Spuren von getrockneter Seife oder Steinstaub auf einer Halterung ein Schönheitsfehler, der sich leicht mit einem Lappen abwischen lässt. Beim Polieren von Medizinprodukten sind Medienrückstände ein kritischer Fehler, der bei der Reinheitsprüfung zur Ablehnung einer gesamten Produktionscharge führen kann.
Was Medienrückstände wirklich sind
Medienrückstände auf einem fertigen Bauteil fallen in drei Kategorien:
- Abrasivpartikel: Mikroskopische Keramiksplitter, Kunststoffharzstaub oder gebrochene Edelstahl-Pinspitzen.
- Compound-Film: Getrocknete Tensid-, Entschäumer- oder Schmiermittelreste, die einer Kaltspülung widerstehen.
- Metallabrieb: Verschmierter Abrieb von Titan, Kobalt-Chrom oder freiem Eisen, der bei ungeschmiertem Kontakt eingepresst wird.
Wo sie lauern
Medienrückstände setzen sich nie an glatten, ebenen Außenwänden ab, auf die Spülstrahlen direkt treffen. Sie verbergen sich in geschützten Vertiefungen: dem Gewindegrund von Knochenschrauben, Kanülierungs-Sacklöchern, lasergeätzten Chargenmarkierungen, porösen Beschichtungen und sich kreuzenden Fluidkanälen. Schlanke Edelstahl-Trommelstifte neigen besonders dazu, sich mechanisch in inneren Querbohrungen zu verkanten, wenn die Stiftlänge schlecht auf die Bohrungstiefe abgestimmt ist.
Warum Reinigung ein Prozessschritt ist, kein Aufräumen
Die Reinigung nach dem Gleitschleifen ist ein technischer Fertigungsschritt und kein Putzen zum Schichtende. Wasserreinheitsstandards, Ultraschallfrequenzen, Waschtemperaturen und Trocknungsparameter müssen im Arbeitsplan festgelegt sein.
Formulierte, gut abspülbare flüssige Gleitschliff-Compounds halten Feinabrieb in der Schwebe, sodass er über den Ablauf ausgespült wird, statt sich in Poren festzusetzen.
Die Prüfung, die es aufdeckt
Die Fertigungskontrolle muss aktiv nach verdeckten Rückständen suchen, bevor Teile zur Passivierung oder Verpackung gelangen:
- Optische Prüfung: Prüfung von Gewindegründen, Lasermarkierungen und Querbohrungen unter Schräglicht auf festsitzende Späne.
- Membranfiltration: Spülen von Kanülierungen mit gefiltertem Wasser und Prüfen der Filtermembranen auf gelöste Partikel.
- Wischtests: Abreiben kritischer Flächen mit einem lösungsmittelgetränkten, fusselfreien Tuch gegen verbleibenden Metallabrieb.
- Leerteil-Durchläufe: Durchlauf merkmalloser Musterteile durch die Waschanlage zur Prüfung, dass das Spülsystem keinen Schmutz rücküberträgt.
Finishing-Anlagen vs. Finishing-Dienstleistung — Was Sie wirklich brauchen
Wenn Medizintechnik-Ingenieure nach Metalloberflächenbearbeitung oder Veredelungsdiensten für Medizinprodukte suchen, landen sie oft auf Websites von Maschinenherstellern statt bei Lohnbearbeitern. Die Entscheidung zwischen Maschinenkauf und externer Vergabe ist die erste wichtige Weichenstellung in Ihrer Beschaffung.
Zwei unterschiedliche Käufe mit derselben Suchanfrage
Einkäufer, die nach diesen Begriffen suchen, teilen sich in zwei Gruppen:
- Auftraggeber für Lohnbearbeitung: Unternehmen, die Kisten bearbeiteter Implantate an externe Dienstleister senden, fertige Teile in validierter Verpackung zurückerhalten und eine Stückgebühr zahlen.
- Käufer für die Eigenfertigung: Gerätehersteller und Lohnfertiger, die Gleitschleifanlagen im eigenen Werk installieren wollen. Sie möchten Lieferzeiten kontrollieren, geistiges Eigentum schützen und eine eigene geschlossene Fertigungslinie validieren.
Die Fragen, die zeigen, welcher Typ Sie sind
Stellen Sie diese drei Fragen, um den tatsächlichen Bedarf Ihres Unternehmens zu klären:
- Rechtfertigt Ihr Chargenvolumen eigene Anlagen? Wenn Ihr Werk monatlich große Stückzahlen an Knochenschrauben oder chirurgischen Teilen zerspant, verursacht die Stückpreiszahlung an externe Dienstleister hohe laufende Kosten und verlängert die Lieferzeiten.
- Sind Sie bereit, den Validierungsaufwand zu tragen? Eine eigene Anlage bedeutet, dass Ihr Qualitätsteam Protokolle zur Installations-, Funktions- und Leistungsqualifikation erstellen, Reinigungslinien validieren und Protokolle zur Chemikaliendosierung führen muss.
- Verträgt Ihr Produkt das Kontaminationsrisiko externer Lohnbetriebe? Wer geschützte Implantatgeometrien an externe Lohnbetriebe vergibt, die Materialien mehrerer Kunden auf gemeinsamen Linien verarbeiten, riskiert Kreuzkontaminationen und legt Fertigungs-Know-how offen.
Was wir liefern und was nicht
Unsere Fertigungsgrenzen klar definiert: wir fertigen und liefern Gleitschleifanlagen, Vorrichtungen, Schleifkörper und Compounds; wir bieten keine Lohnfertigung für Medizinteile an.
Sucht Ihr Unternehmen einen externen Lohnbetrieb, der rohe Medizinteile annimmt, gleitschleift und per Lohnbearbeitungsvertrag zurücksendet, sind wir nicht der passende Partner. Wir liefern Anlagen, Schleifkörper und chemische Rezepturen an Hersteller und Präzisionszerspaner, die eine eigene Inhouse-Finish-Kapazität aufbauen und steuern wollen.
Kosten und was sie wirklich treibt
Planen Unternehmen eine eigene Finish-Linie für Medizinteile, ignoriert der alleinige Fokus auf den Anschaffungspreis die Hälfte der wahren Betriebskosten.
Fünf Kostenfaktoren einer medizinischen Finish-Anlage
Jede interne Finish-Anlage für Medizinteile umfasst fünf Kostenkategorien:
- Maschine und Werkzeuge: Rundvibrator, Fliehkraft- oder Magnetpolieranlage sowie individuelle Vorrichtungen und Steuerungen aus unserem Sortiment aller Maschinen.
- Erstbefüllung: Die erste vollständige Charge aus Keramikkörpern, Kunststoff-Schleifkörpern oder Edelstahlstiften.
- Verbrauchsmaterial und Wasser: Nachfüllschleifkörper, flüssige Compounds und Abwasserfiltration.
- Bedieneraufwand: Bestücken von Vorrichtungen, Abkleben scharfer Kanten, Transfer zur Reinigung und Inspektion.
- Validierungsdokumentation: Ingenieurstunden für Qualifizierungsprotokolle, Tests von Musterlosen und Nachweis der Reinigungswirksamkeit.
Die zwei oft vergessenen Punkte
Erstkäufer übersehen fast immer zwei kritische Kostenpunkte: das individuelle Vorrichtungspaket und den Validierungsaufwand. Da medizinische Implantate nicht lose gleitschleifen können, ohne Kerben zu bekommen, machen speziell konstruierte Vorrichtungen für bestimmte Teilegeometrien einen Großteil der Werkzeuginvestition aus.
Ebenso wichtig ist der Validierungsaufwand. Die Qualifizierung einer neuen Maschine, der Nachweis der Prozesswiederholgenauigkeit über mehrere Testchargen hinweg und die Validierung nachgelagerter Reinigungslinien binden erhebliche Engineering- und Laborressourcen, bevor das erste Serienteil ausgeliefert wird.
Warum Validierungsarbeit ein Kostenfaktor ist – kein Nachgedanke
In der konventionellen Fertigung amortisiert sich eine Finish-Maschine, sobald sie Teile schneller entgratet als ein Handarbeitsplatz. In der Medizintechnik darf die Maschine verkaufsfähige Produkte erst bearbeiten, wenn der Prozess formal validiert und freigegeben ist. Wird die Validierung vernachlässigt, führt dies zu verzögerten Produktionsstarts, unerwarteten Laborkosten und teuren Umrüstungen, falls das gewählte Schleifmittel unzulässige Rückstände hinterlässt.
Was einzusenden ist und was ein Lieferant angeben sollte
Da Parameter für das medizintechnische Finish nicht aus einem Standardkatalog gewählt werden können, hängt die Bewertung eines Maschinenbauers davon ab, wie sorgfältig er Musterprüfungen und die Prozessdokumentation durchführt.
Was für eine echte Bewertung zu senden ist
Geben Sie Ihrem Anlagenlieferanten bei der Anfrage einer Anwendungsprüfung für medizinische Bauteile den vollständigen technischen Kontext:
- Repräsentative Werkstücke: Echte bearbeitete oder gegossene Teile mit Produktionsgraten und Kühlschmiermittel, keine vorgereinigten Prototypen.
- Zeichnungen mit kritischen Angaben: Gekennzeichnete Dichtflächen, Schneidkanten und schutzbedürftige Gewinde.
- Oberflächenziele: Physische Prüfmuster oder Zeichnungsvermerke, die festlegen, ob Entgraten, Mattieren oder Hochglanzpolieren das Ziel ist.
- Validierungsvorgaben: Bekannte Beschränkungen für Schleifkörper-Bindemittel, Wasserzusätze oder Prozesstemperaturen.
Die fünf Fragen, die ein guter Lieferant beantwortet
Ein kompetenter Hersteller von Gleitschlifftechnik sollte diese fünf Fragen schriftlich beantworten können:
- Erzeugt die empfohlene Maschinenbewegung oder das Compound Reibungswärme, die das Metallgefüge temperaturempfindlicher Legierungen wie Nitinol verändern könnte?
- Wie verhindern Form und Größe der vorgeschlagenen Schleifkörper ein Verklemmen in Innenlöchern, Querbohrungen und Gewindegründen?
- Welche flüssige Compound-Rezeptur ist erforderlich, um Metallabrieb in Schwebe zu halten und rückstandsfreies Abspülen zu sichern?
- Kann die Maschinensteuerung passwortgeschützte Rezepturen speichern, um wiederholbare Zyklen über Schichten hinweg zu sichern?
- Welche Dokumentation, Betriebsparameterbereiche und Wartungsrichtlinien stellen Sie zur Unterstützung unserer Qualifizierungsprotokolle bereit?
Antworten, bei denen Sie Abstand nehmen sollten
Nehmen Sie sofort Abstand, wenn ein Anbieter eine dieser drei Warnsignal-Antworten gibt:
- "Unsere Standardmaschine bearbeitet jede medizinische Legierung ohne Anpassungen." Titan, Kobalt-Chrom und Nitinol verhalten sich bei mechanischem Kontakt völlig unterschiedlich; ein Universalrezept zu behaupten, zeugt von mangelnder Erfahrung in der Medizintechnik.
- "Sie brauchen keinen Musterversuch; kaufen Sie einfach das Standard-Medienpaket." Schleifkörper ohne Bauteiltests gegen Lochverklemmungen auszulegen und Kantenradien zu prüfen, ist in der Medizinproduktion fahrlässig.
- "Die Reinigung ist nur ein kurzes Abspülen mit Wasser am Zyklusende." Jeder Hersteller, der Medienrückstände und die Reinheitsprüfung nach dem Finishen ignoriert, versteht die regulatorischen Anforderungen der Medizintechnik nicht.
In unserem neunzehnhundertzweiundneunzig gegründeten Werk in Xiamen entwickeln und fertigen wir Gleitschliffanlagen auf einundzwanzig Maschinenplattformen und sechs Produktlinien, gestützt auf vierundzwanzig autorisierte chinesische Schutzrechte. Wir stellen Rundvibratoren, Trogvibratoren, Fliehkraft- und Trommelanlagen, Magnet-Nadelentgrater, Schleifkörper und Compounds her. Unser Leistungsumfang ist klar definiert: Wir bauen Maschinen und Verbrauchsmaterialien für Ihre Fertigung; wir bieten keine Lohnbearbeitung, Beratung zu behördlichen Zulassungen, chemische Passivierungslinien, Reinraumverpackung oder Sterilisationsdienste an.
Häufig gestellte Fragen zum Finishen von Medizinprodukten
Ist Gleitschleifen für Medizinprodukte geeignet?
Ja, Gleitschleifen wird in der Medizintechnik vielfach eingesetzt, um orthopädische Implantate, Knochenplatten, Traumaschrauben, chirurgische Instrumente und Dentalkomponenten zu entgraten, zu verrunden und zu polieren. Werden Teile sachgerecht fixiert, um gegenseitigen Kontakt zu verhindern, und mit sauberen, rückstandsfrei abspülbaren Schleifkörpern und Compounds kombiniert, liefert das Gleitschleifen im Vergleich zum manuellen Entgraten eine überlegene Kantengleichmäßigkeit und Oberflächenkonsistenz.
Können medizinische Teile auf einer gewöhnlichen Vibrationsmaschine bearbeitet werden?
Ja, die grundlegende mechanische Plattform – Vibrationsantrieb, Federaufhängung und beschichteter Arbeitsbehälter – ist mechanisch identisch mit Standard-Industrieanlagen. Der Betrieb muss jedoch an medizinische Standards angepasst werden: Verwendung dedizierter, unkontaminierter Schleifkörper-Chargen, Einbau maßgeschneiderter Spannvorrichtungen, automatisierte Compound-Dosierung, Sperrung von Prozessparametern per SPS-Steuerung und Einrichtung validierter nachgelagerter Reinigungslinien.
Was ist der Hauptunterschied zwischen medizinischem und industriellem Gleitschleifen?
Der Hauptunterschied liegt in den Anforderungen an Prozesswiederholbarkeit, lückenlose Chargenrückverfolgbarkeit und verifizierte Reinheit. Beim industriellen Finishen genügen optische Sauberkeit und glatte Haptik. Das medizinische Finishen erfordert dagegen dokumentierte Parameterfenster, zertifizierte Rückverfolgbarkeit der Schleifmittel und die vollständige Entfernung aller Schleifkörper- und Chemierückstände. Zudem ist der Nachweis erforderlich, dass die mechanische Einwirkung kritische Maße oder Legierungseigenschaften nicht verändert hat.
Wie werden Schleifkörper aus internen Kanälen entfernt?
Das Festsetzen von Schleifkörpern wird bereits bei der Prozessauslegung verhindert, indem Formen gewählt werden, die entweder deutlich größer als die Öffnung sind oder als schlanke Stifte ungehindert hindurchfließen. Bei festsitzenden Stiften oder Feinpartikeln nutzen Betriebe Umpol-Magnetrüttler, Ultraschallbäder und spezielle magnetische Vibrationssiebe, bevor die Teile in die abschließende Trocknung gelangen.
Kann Nitinol gleitgeschliffen werden?
Ja, dies erfordert jedoch eine strikte Kontrolle von mechanischer Kontaktenergie und Prozesstemperatur. Da die Superelastizität und das Formgedächtnis von Nitinol durch lokale Reibungswärme beeinträchtigt werden können, muss die Bearbeitung energiearm und flüssigkeitsgekühlt erfolgen. Schonendes Magnetstift-Finishen oder Schleppschleifen bei niedriger Drehzahl sorgt dafür, dass die Teile während des gesamten Zyklus kühl bleiben.
Bieten Sie Oberflächenbearbeitung für Medizinprodukte an?
Nein. Wir entwickeln und fertigen Gleitschleifanlagen, maßgeschneiderte Vorrichtungen, Schleifkörper und chemische Verbindungen. Wir betreiben keine Lohnfertigung und nehmen keine externen Kundenteile zur Lohnbearbeitung an. Wenn Sie eine hauseigene Vibrations-, Fliehkraft- oder Magnetfinish-Anlage für Ihre medizinische Fertigungslinie evaluieren möchten, kontaktieren Sie uns über unsere Kontaktseite, um einen technischen Mustertest mit unserem Ingenieurteam zu vereinbaren.
 +86-592-2381506


 IPv6-Netzwerk unterstützt