Metalloberflächen: Der komplette Typen-Ratgeber und Auswahlleitfaden
Der Begriff „Metalloberfläche“ umfasst mindestens fünf Verfahrensfamilien. Die meisten Ratgeber listen diese nur unstrukturiert auf. Dieser Leitfaden unterteilt sie nach ihrer Wirkung auf das Metall – Materialabtrag, Materialauftrag oder Änderung der Oberflächenchemie – und erklärt ihre tatsächliche Prozessreihenfolge.
Benötigen Sie ein einzelnes Bearbeitungsverfahren für unsere Anlagen, finden Sie die anlagenbezogene Übersicht hier: Metalloberflächenbearbeitung. Diese Seite ist die Karte, jene das Terrain.
Was „Metalloberflächen“ tatsächlich umfasst
Ingenieure, Einkäufer und Galvano-Betriebe nutzen den Begriff Metalloberfläche für verschiedene Fertigungsstufen. Zerspaner verstehen darunter die Schnitttextur, Konstrukteure hingegen Schwarzeloxat oder Pulverbeschichtung. Ohne Ablaufvorgaben drohen abplatzender Lack oder Werkzeugspuren unter Glanzchrom.
Drei Aufgaben des Begriffs „Oberfläche“
Jedes Verfahren zur Metalloberflächenbearbeitung erfüllt eine von drei physikalischen Aufgaben am Werkstück.
- Subtraktive mechanische Verfahren tragen Material ab: Schleifen, Sandstrahlen und Gleitschleifen entfernen Grate, scharfe Kanten, Zunder und Bearbeitungsspitzen, um Rohmetall umzuformen.
- Additive Beschichtungsverfahren bauen eine neue Schicht auf: Galvanisieren, stromloses Beschichten, Pulverbeschichten, Nasslackieren und Dünnschichtabscheidung tragen Fremdmaterial auf das Grundmetall auf.
- Konversions- und Thermoverfahren verändern die Oberfläche selbst: Eloxieren, Passivieren, Brünieren und Einsatzhärten reagieren mit der Metallhaut zu Schutzoxid oder härterer Kristallstruktur.
Diese drei Gruppen als austauschbar zu betrachten, ist die Hauptursache für Oberflächenfehler in der Produktion.
Warum die Liste länger ist als meist gedacht
Einführende Artikel nennen meist nur wenige Verfahren. In der Produktion durchläuft eine Metalloberfläche vor der Montage jedoch mehrere Stufen: Materialabtrag, Entgraten, Feinbearbeitung, Reinigung, Konversion und Beschichtung.
Standard-Rauheitsdiagramme und Umrechnungstabellen erfassen nur Rauheitsgrade von Schneid- oder Schleifwerkzeugen. Sie erklären nicht, wie sich ein gleitgeschliffener Aluminiumwinkel im Eloxalbad verhält. Ein Praxisleitfaden muss alle 13 Hauptverfahren abdecken und die Vorbereitung folgender Schritte zeigen.
Zentrale Unterscheidung: Vorbehandlung vs. Endfinish
Die wesentliche Grenze trennt die Oberflächenvorbereitung von der abschließenden Schutz- oder Dekorschicht. Mechanisches Gleitschleifen dient primär als Vorbehandlung, bildet aber bei Edelstahl, Messing oder Aluminium oft das Endfinish. Galvanisieren, Eloxieren und Pulverbeschichten sind stets Endoberflächen.
Gleitschleifen und Galvanisieren als Alternativen zu sehen, führt zu Fehlern. Eine dünne Schicht deckt ein raues Substrat nicht ab. Mechanische Bearbeitung bereitet die Metalltopografie vor, damit Chemiebad oder Spritzkabine optimal haften. Die Abfolge reicht von Feinschliff über Reinigung und Konversion bis zum Decklack.
Mechanische Verfahren (Unsere Anlagentechnik)
Mechanische Oberflächenverfahren formen die Metallhaut durch Abrieb oder plastische Verformung um. In unserem 1992 gegründeten Werk in Xiamen fertigen wir Gleitschleifanlagen auf 21 Maschinenplattformen und 6 Produktlinien, abgesichert durch 24 chinesische Patente. Wir stellen Maschinen, Schleifkörper und Compounds für diese erste Fertigungsstufe her.
Vibrationsgleitschleifen — Rund- und Trogvibrator
Eine Vibrationsgleitschleifmaschine nimmt Teile in einem federgelagerten Arbeitsbehälter auf, der mit Schleifkörpern, Wasser und Compound gefüllt ist. Ein Exzentermotor versetzt den Behälter in dreidimensionale Schwingungen, um Grate zu entfernen, Kanten zu verrunden und Frässpuren zu verblenden.
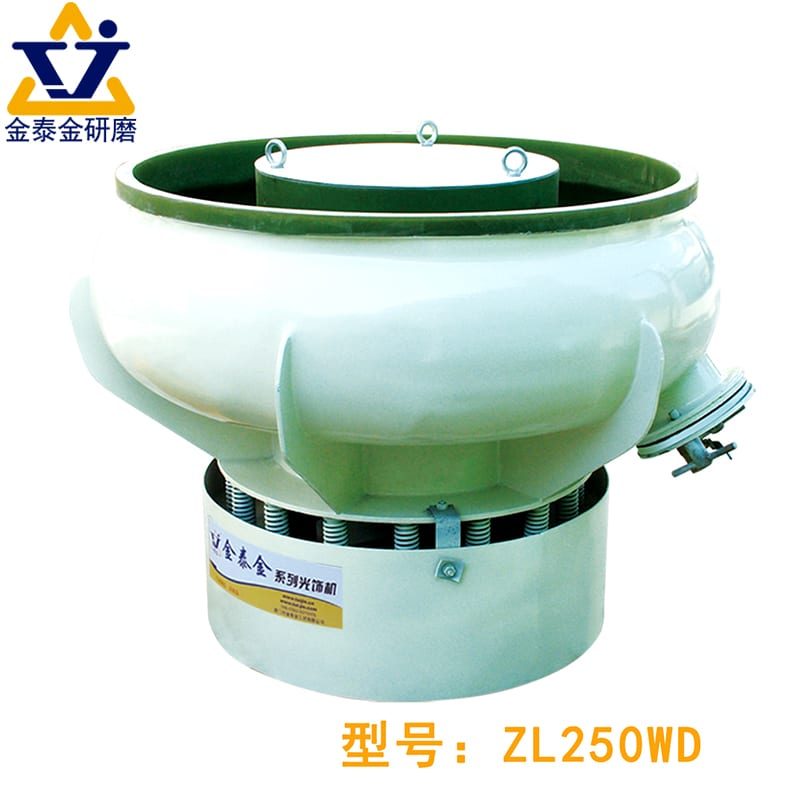
Rundvibratoren bewegen Teile spiralförmig um eine Mittelsäule, ideal für kleine bis mittlere Stanz-, Guss- und Drehteile. Die meisten Arbeitsbehälter besitzen ein integriertes Trennsieb, das Teile nach Prozessende vom Schleifkörper trennt.
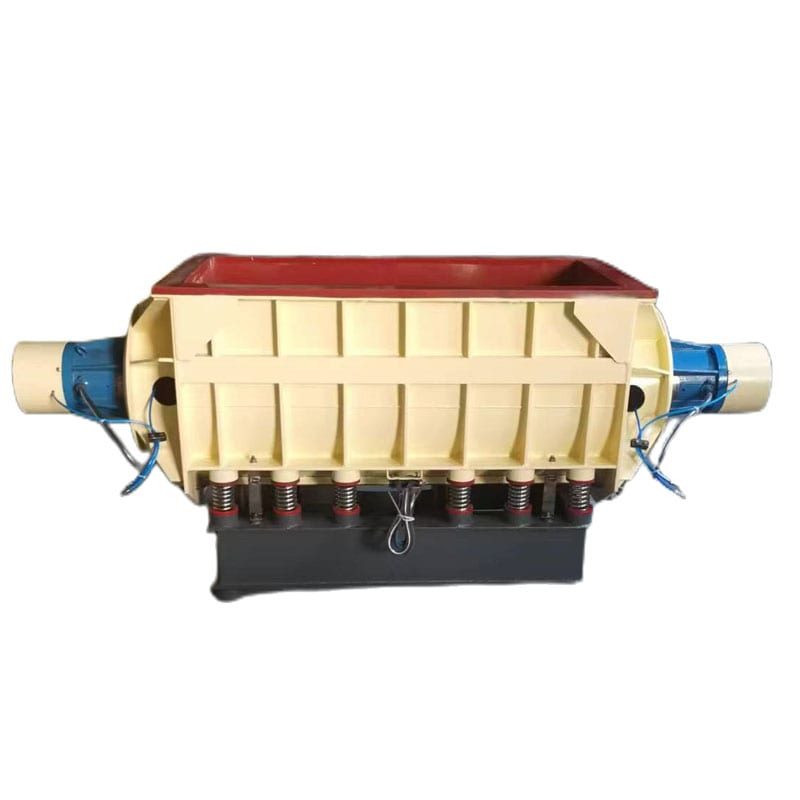
Für lange Wellen, Halterungen oder Profile, die sich nicht im Rundvibrator drehen können, bieten Trogvibratoren einen geraden, rechteckigen Trog. Rechtecktröge ermöglichen zudem steckbare Trennwände, um empfindliche Luftfahrt- oder Medizinteile kollisionsfrei in separaten Kammern zu bearbeiten.
Fliehkraftgleitschleifen — Teller- und Trommelanlagen
Reicht die Vibrationswirkung bei hartnäckigen Graten oder für Hochglanz nicht aus, erhöhen Fliehkraftanlagen den Anpressdruck zwischen Schleifkörpern und Werkstücken.

Tellerfliehkraftmaschinen rotieren eine schnelle Tellerscheibe am Boden eines feststehenden Polyurethan-Behälters. Die Fliehkraft drückt Teile und Schleifkörper nach außen gegen die Wand, von wo die Masse zur Mitte zurückfließt, um Grate rasch zu entfernen und Kanten zu verrunden.
Für noch höheren Druck ohne Schlagmarken nutzen Fliehkraft-Trommelgleitschleifmaschinen geschlossene Trommeln an einem Rotor. Während der Rotor dreht, rotieren die Trommeln gegenläufig, pressen das Schleifmittel fest an die Werkstücke und erzeugen glatte Oberflächen auf Implantaten, Turbinenschaufeln und Uhrengehäusen.
Trommelgleitschleifen
Trommelgleitschleifmaschinen sind der Klassiker der Gleitschleiftechnik. Eine Mehrkanttrommel dreht sich langsam auf einer horizontalen Welle, gefüllt mit Teilen, Schleifkörpern, Wasser und Compound. Beim Drehen steigt die Füllung an der Wand hoch, bis die Schwerkraft die obere Schicht in einer kontrollierten Rutschzone abwärts zieht.
Da die Bewegung auf sanftem Gleiten statt Vibration basiert, eignen sich Drehtrommeln für empfindliche Stanzteile, dünne Rohre und gehärtete Stahlteile. Sie arbeiten langsamer als Vibratoren und entladen chargenweise, punkten aber durch geringen Verschleiß und niedrige Betriebskosten.
Magnet- und Schleppschleifen
Keramik- oder Kunststoffkörper gelangen nicht in winzige Querbohrungen, schmale Schlitze oder tiefe Innengewinde. Magnetpoliergeräte lösen dies, indem ein rotierendes Magnetfeld feine Edelstahlstifte im Behälter bewegt. Die Stifte wirbeln durch Vertiefungen und entgraten Gewindegründe, Injektorkörper und Armaturen ohne Maßveränderung.
Das Schleppschleifen wählt den umgekehrten Weg für schwere oder hochwertige Teile wie Implantate, Schneidwerkzeuge und Zahnräder. Jedes Werkstück wird auf einer rotierenden Spindel gespannt und durch ein dichtes Schleifmittelbett gezogen, was Kollisionen verhindert und gezielten Druck auf die Kanten ausübt.
Was jedes Verfahren mit der Oberfläche macht – auf einen Blick
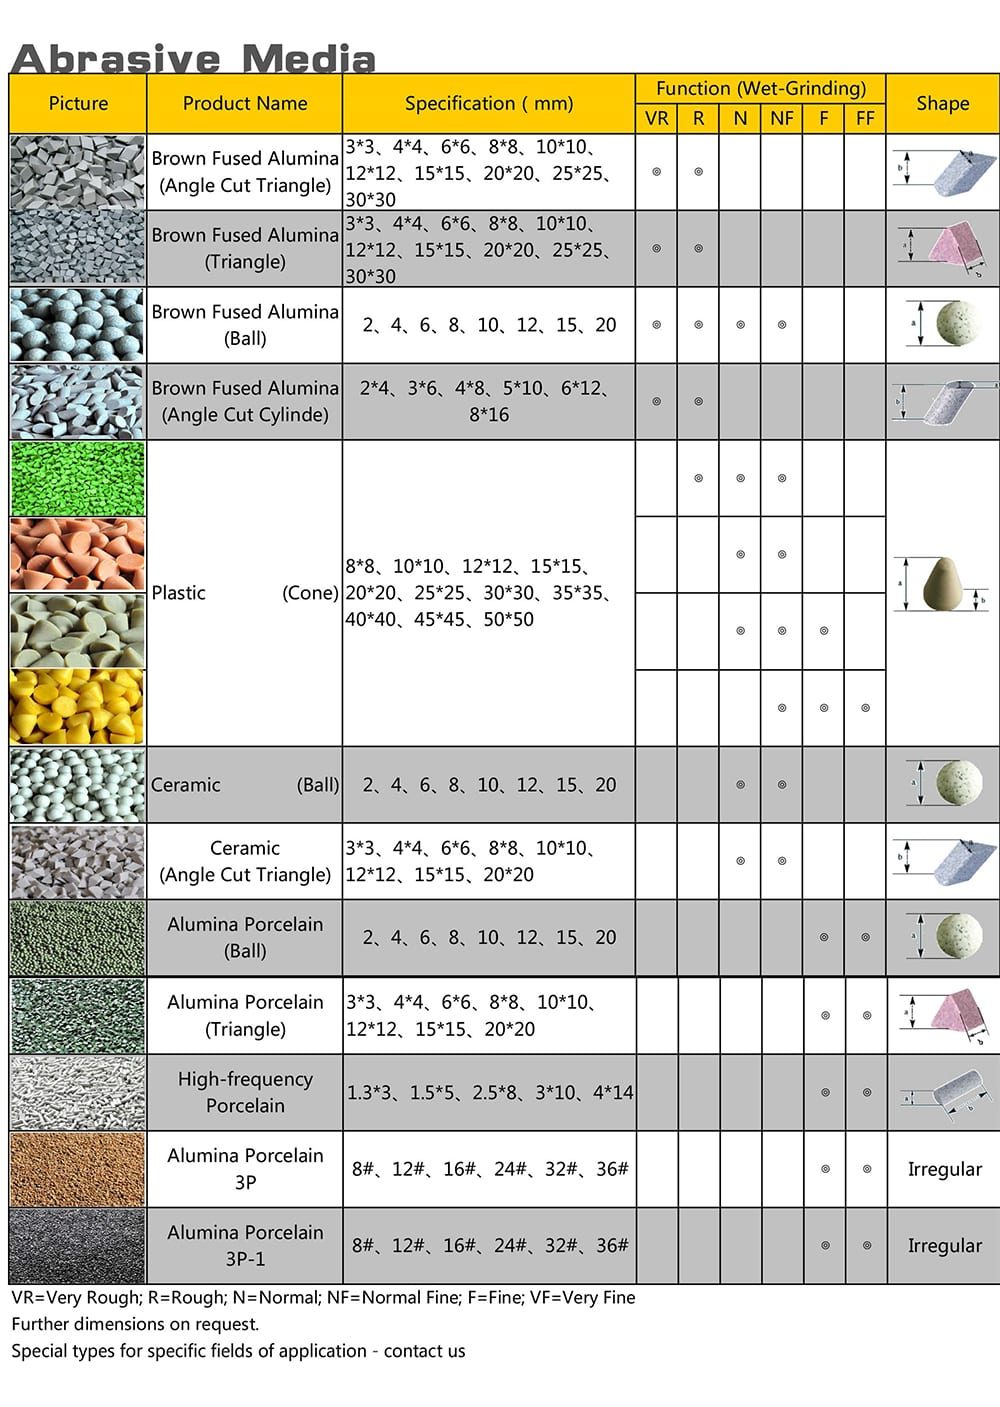
Neben dem Gleitschleifen fasst die folgende Tabelle alle gängigen mechanischen Verfahren zusammen. Die Wahl der passenden Schleifkörper bestimmt, wie aggressiv das System abträgt oder poliert.

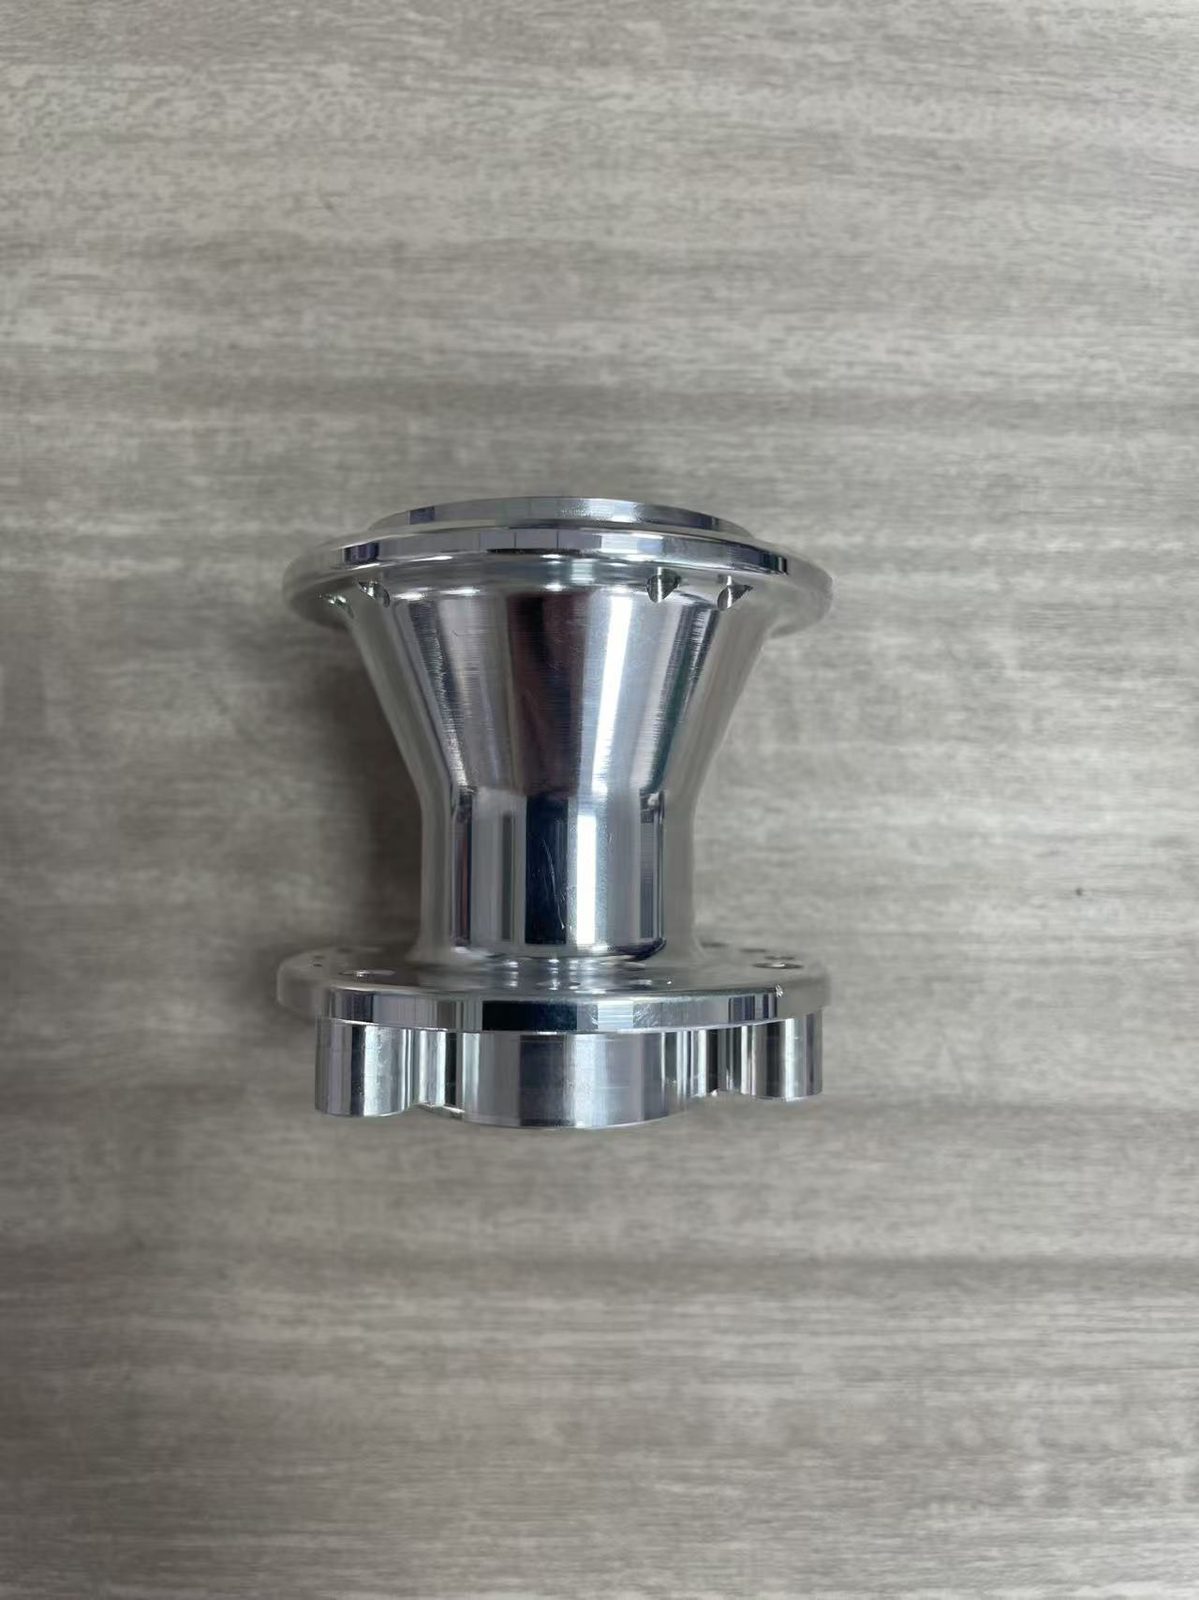
| Mechanisches Verfahren | Funktionsprinzip | Typische Werkstückgeometrie | Erzielte Oberflächenstruktur |
|---|---|---|---|
| Rundvibrator / Trogvibrator | Dreidimensionale Reibung in losen Schleifkörpern | Guss-, Stanz- und Zerspanungsteile | Saubere Kanten mit matter oder satinierter Struktur |
| Fliehkraft-Telleranlage | Rotierender Boden erzeugt schnellen Wälzring | Kleine bis mittlere starre Teile mit Graten | Glatte Kanten und galvanisiergerechtes Satin-Finish |
| Fliehkraft-Trommelanlage | Gegenläufige Trommeln erzeugen hohen Druck | Medizin-, Luftfahrt- und Schmuckteile | Feine Vorpolierung oder hochglänzende Oberfläche |
| Trommelgleitschleifen | Langsame Trommelrotation erzeugt Rutschzone | Stanzteile, Beschläge und dünne Flachteile | Verrundete Kanten mit glatt-matter Oberfläche |
| Magnetnadelpolieren | Magnete treiben Edelstahlstifte in Vertiefungen | Kleine Drehteile mit Innenbohrungen | Entgratete Kanäle und blanke Oberfläche |
| Schleppschleifen | Spindeln ziehen fixierte Werkstücke durch Schleifkörper | Zahnräder, Implantate und Formteile | Gleichmäßiger Hochglanz ohne Schlagstellen |
| Flachschleifen | Starre Schleifscheibe trägt Material auf Bett ab | Flachplatten, Zapfen und Werkzeugstahl | Plane, präzise Oberfläche mit Schleiflinien |
| Bürsten | Rotierende Draht- oder Nylonbänder bürsten einseitig | Blechpaneele und Gerätetüren | Parallele Schlifflinien verbergen Kratzer |
| Strahlen | Luft oder Schleuderrad schießt Strahlgut auf Teile | Schweißkonstruktionen, Gussstücke und Gehäuse | Richtungsfreies mattes Verankerungsprofil |
| Schwabbeln und Läppen | Stoffscheiben oder Gusseisenplatten glätten Spitzen | Zierleisten, Ventilsitze und Messgeräte | Hochglanzspiegel- oder Flachdichtflächen |
Um optische Güteklassen vor der Geräteauswahl zu vergleichen, lesen Sie unseren Überblick zu gebürstetem, satiniertem und spiegelpoliertem Finish.
Wir nennen auch klar die Grenzen mechanischer Anlagen. Gleitschleifmaschinen können auf großen Platten kein optisches Plan-Spiegel-Finish erzeugen; dazu ist Planläppen oder Schwabbeln nötig. Mechanisches Trommeln kann weder die Metallfarbe ändern noch eine chemische Salzkorrosionsbarriere aufbauen.
Additive Oberflächenbehandlungen (Was nach uns kommt)
Nach dem mechanischen Bearbeiten mit sauberen Kanten und gleichmäßiger Textur gelangen Metallteile oft in Galvanikbäder, Anodisierlinien oder Spritzkabinen. Diese Additiv- und Konvertierungsverfahren erzeugen Schutzschichten, erhöhen die Leitfähigkeit oder bringen Farbe auf.
Diese Anlagen bauen wir nicht. Wir fertigen weder Galvaniklinien, Eloxierbäder, Pulverbeschichtungs-, Vakuumkammern noch Sandstrahlkabinen und betreiben kein Lohnunternehmen. Da unsere Maschinen Werkstücke täglich für diese Prozesse vorbereiten, kennen wir die Anforderungen an das Rohmetall genau.
Galvanisieren – was es aufbringt und was der Untergrund erfordert
Galvanik scheidet per Strom im Elektrolytbad Metallionen auf leitfähigen Teilen ab. Typisch sind Zink für Stahlverbindungselemente, Nickel als Verschleißschutz, Dekor- oder Hartchrom sowie Kupfer, Silber oder Gold für Kontakte. Chemisch Nickel erzeugt stromlos per chemischer Reaktion eine gleichmäßige Schicht – auch in Innenbohrungen.
Jede Galvanikschicht ist dünn und folgt exakt der Kontur des Grundmetalls. Sie füllt weder Kratzer, Poren noch Frässpuren; Glanznickel und Chrom verstärken Oberflächenfehler sogar. Ölrückstände, Zunder oder Werkzeugeinschlüsse auf dem Grundmetall verhindern eine feste Haftung und führen zu Blasenbildung.
Eloxieren – nur für Aluminium und warum die Vorbehandlung zählt
Anodisieren (Eloxieren) ist ein elektrolytisches Passivierverfahren fast nur für Aluminiumlegierungen, teils auch Titan und Magnesium. Säurebad und Strom wandeln die Randschicht in eine poröse Oxidschicht um, die in und aus dem Metall wächst. Dekorative Schichten nehmen vor dem Versiegeln Farbstoffe auf, während Harteloxal eine dichte Verschleißschicht bildet.
Da das Oxid direkt aus der Legierung wächst, bestimmt die Rohoberfläche das Optikbild. Ungleichmäßige Werkzeugspuren, Rattermarken oder Feilkratzer erzeugen fleckige Streifen und störende Linien, wenn das Teil nicht zuvor mechanisch egalisiert wird.
Pulverbeschichtung und Nasslackierung
Für dicken Schutz gegen Witterung, Salz oder Chemikalien nutzt man organische Beschichtungen. Beim Pulverbeschichten wird Trockenharz auf geerdete Teile gesprüht und eingebrannt, während Nasslack für hitzeempfindliche oder übergroße Bauteile dient.
Dicker Lack überdeckt kleine Werkzeugspuren, doch scharfe Kanten und Zunder zerstören die Haftung. Geschmolzenes Pulver zieht sich von scharfen Kanten zurück und hinterlässt rostanfällige Schwachstellen; Laseroxid führt zu Abplatzungen, sofern kein mechanisches Entgraten Kanten verrundet und Zunder entfernt.
PVD und andere Dünnschichtverfahren
Physikalische Gasphasenabscheidung (PVD) erfolgt in einer Hochvakuumkammer. Feste Metall- oder Keramiktargets wie Titannitrid werden per Lichtbogen oder Sputterquelle verdampft und atomweise abgeschieden. PVD erzeugt harte, hauchdünne Schichten auf Schneidwerkzeugen, Formen, Uhrengehäusen und Beschlägen.
Andere Konversionsverfahren erzeugen keinen Auftrag: Säurepassivierung entfernt freies Eisen von Edelstahl, Heißbrünieren schwärzt Stahl maßhaltig und Wärmebehandlung härtet Metall. Hauchdünne PVD-Schichten erfordern vorheriges mechanisches Hochglanzpolieren für Spiegeleffekt.
Auswahlhilfe: Die Entscheidungsabfolge
Beim Vergleichen von Metalloberflächen anhand generischer Listen wirkt jedes Verfahren auf dem Papier machbar. In der Praxis schließen vier Fragen Fehlentscheidungen sofort aus und verhindern Toleranz- oder Haftungsfehler.
Erste Frage: Ist die Bearbeitung funktional oder dekorativ?
Klären Sie zuerst die Belastungen im Betrieb. Eine funktionale Oberfläche löst unsichtbare Konstruktionsprobleme, etwa Entgraten von Hydraulikventilen, Reibungsminderung bei Zahnrädern, Festfressschutz für Gewinde oder Rostschutz.
Eine dekorative Oberfläche steuert Lichtreflexion und Haptik sichtbarer Teile wie gebürsteter Blenden oder mattierter Kameragehäuse. Viele Bauteile benötigen beides: gleitgeschliffene Mattierung kombiniert mit Schutzeloxal.
Zweitens: Erzeugt es Materialauftrag, Materialabtrag oder keines von beidem?
Prüfen Sie als Nächstes die Zeichnungstoleranzen. Gleitschleifen trägt nur mikroskopische Spitzen und Grate ab; Wandstärken und Bohrungsdurchmesser bleiben intakt. Konversionsschichten wie Passivierung oder Brünierung erzeugen ebenfalls kaum Auftragsdicke auf Gewinden.
Auftragende Verfahren erhöhen stets die Schichtdicke. Pulverbeschichtung oder starke Galvanik vergrößern Außendurchmesser, verengen Bohrungen und runden Kanten ab, während Sacklöcher kaum erreicht werden. Engste Passungen oder Feingewinde erfordern Untermaßfertigung oder Abdecken.
Drittens: Wie sind Bauteilgeometrie und Losgröße?
Die Verfahrensphysik muss zur Geometrie passen. Große Keramikschleifkörper überbrücken kleine Querbohrungen; feine Vertiefungen erfordern daher Magnetstifte oder feines Fliehkraft-Schleifgut. Große flache Gehäuse gehören hingegen unter Breitbandschleifer oder Strahldüsen.
Die Losgröße ist ebenso entscheidend. Manuelles Polieren auf der Stoffscheibe erfordert kaum Rüstaufwand für Prototypen, führt bei Großserien aber zu hohen Lohnkosten und Schwankungen. Gleitschleifanlagen verlangen Ersteinrichtung für Medienverhältnis und Compound-Dosierung, bearbeiten dann aber ganze Chargen wiederholgenau.
Viertens: Was erfordert der nachgelagerte Prozess?
Prüfen Sie stets Folgeschritte der Fertigung. Bezahlen Sie Lack, Galvanik oder Wachs niemals vor dem Schweißen; der Brenner verbrennt Beschichtungen und kontaminiert die Naht. Folgt Galvanik oder PVD, stimmen Sie das vorgelagerte Oberflächenprofil darauf ab.
Grobes Strahlen erzeugt gute Haftung für dicke Epoxidlacke, ruiniert aber Glanzchrom oder dünnes PVD. Umgekehrt muss eine mit Stahlkörpern und Seife druckpolierte Oberfläche vor dem Galvanisieren gründlich entfettet und säureaktiviert werden, um Abplatzen durch Restfilme zu vermeiden.
Die Entscheidungstabelle
Nutzen Sie die nachfolgende vierspaltige Entscheidungstabelle, um Ihren Bauteilzustand dem richtigen Fertigungsweg zuzuordnen und typische Fehler zu vermeiden.
| Ihre Situation | Verfahrensauswahl | Warum | Häufiger Fehler |
|---|---|---|---|
| Entgraten und Werkzeugspuren ohne Maßänderung glätten | Gleit-, Fliehkraft- oder Magnetgleitschleifen | Entfernt nur Spitzen und Grate bei erhaltener Geometrie | Versuch, tiefe Werkzeugspuren unter Galvanik zu verdecken |
| Wunschfarbe oder Outdoor-Korrosionsschutz auftragen | Galvanisieren, Anodisieren oder Pulverbeschichten nach Vorbehandlung | Erzeugt Sperrschicht oder wandelt äußere Metallhaut um | Rohteile mit Graten oder Zunder direkt zum Beschichter senden |
| Hochglanz auf sehr kleinen, starren Teilen erzielen | Fliehkraftgleitschleifen oder Stahlkugelpolieren | Hoher Anpressdruck glättet Spitzen zu glänzender Oberfläche | Kleinteile in großem Vibrationstrog mit wenig Energie fahren |
| Große flache Bleche bearbeiten, die nicht trommelbar sind | Breitbandschleifen, Bürsten oder Handbearbeitung | Stützt Flachbleche auf einer Auflage statt zu trommeln | Dünne Bleche in Trogvibrator zwängen, wo sie verziehen |
| Einzelnen Prototyp oder Einzelanfertigung bearbeiten | Manuelles Entgraten, Handschleifen und Polieren | Vermeidet Maschineneinrichtung und Rezepturentwicklung für ein einzelnes Werkstück | Entwicklung eines Gleitschleifrezepts für einen einzelnen Prototyp |
| Gratentfernung in engen inneren Querbohrungen | Magnetstift- oder Hochleistungs-Schleppschleifen | Feine Stahlstifte gelangen in Kanäle, in denen Schleifkörper verklemmen | Einsatz von Keramik-Schleifkörpern, die sich in kleinen Bohrungen festsetzen |
Vorbehandlung und Endfinish: Die Reihenfolge, die über den Erfolg entscheidet
Gehen Sie in das Sperrlager eines Lohnfertigers, sehen Sie Behälter voller Ausschussteile mit blasenbildendem Chrom, abplatzender Pulverbeschichtung oder streifiger Anodisierung. Käufer beschuldigen meist zuerst die Galvanik oder den Lackierer. In der Praxis beginnen fast alle Beschichtungsfehler in der Vorbehandlung, bevor das Teil überhaupt ein Chemiebad berührt.
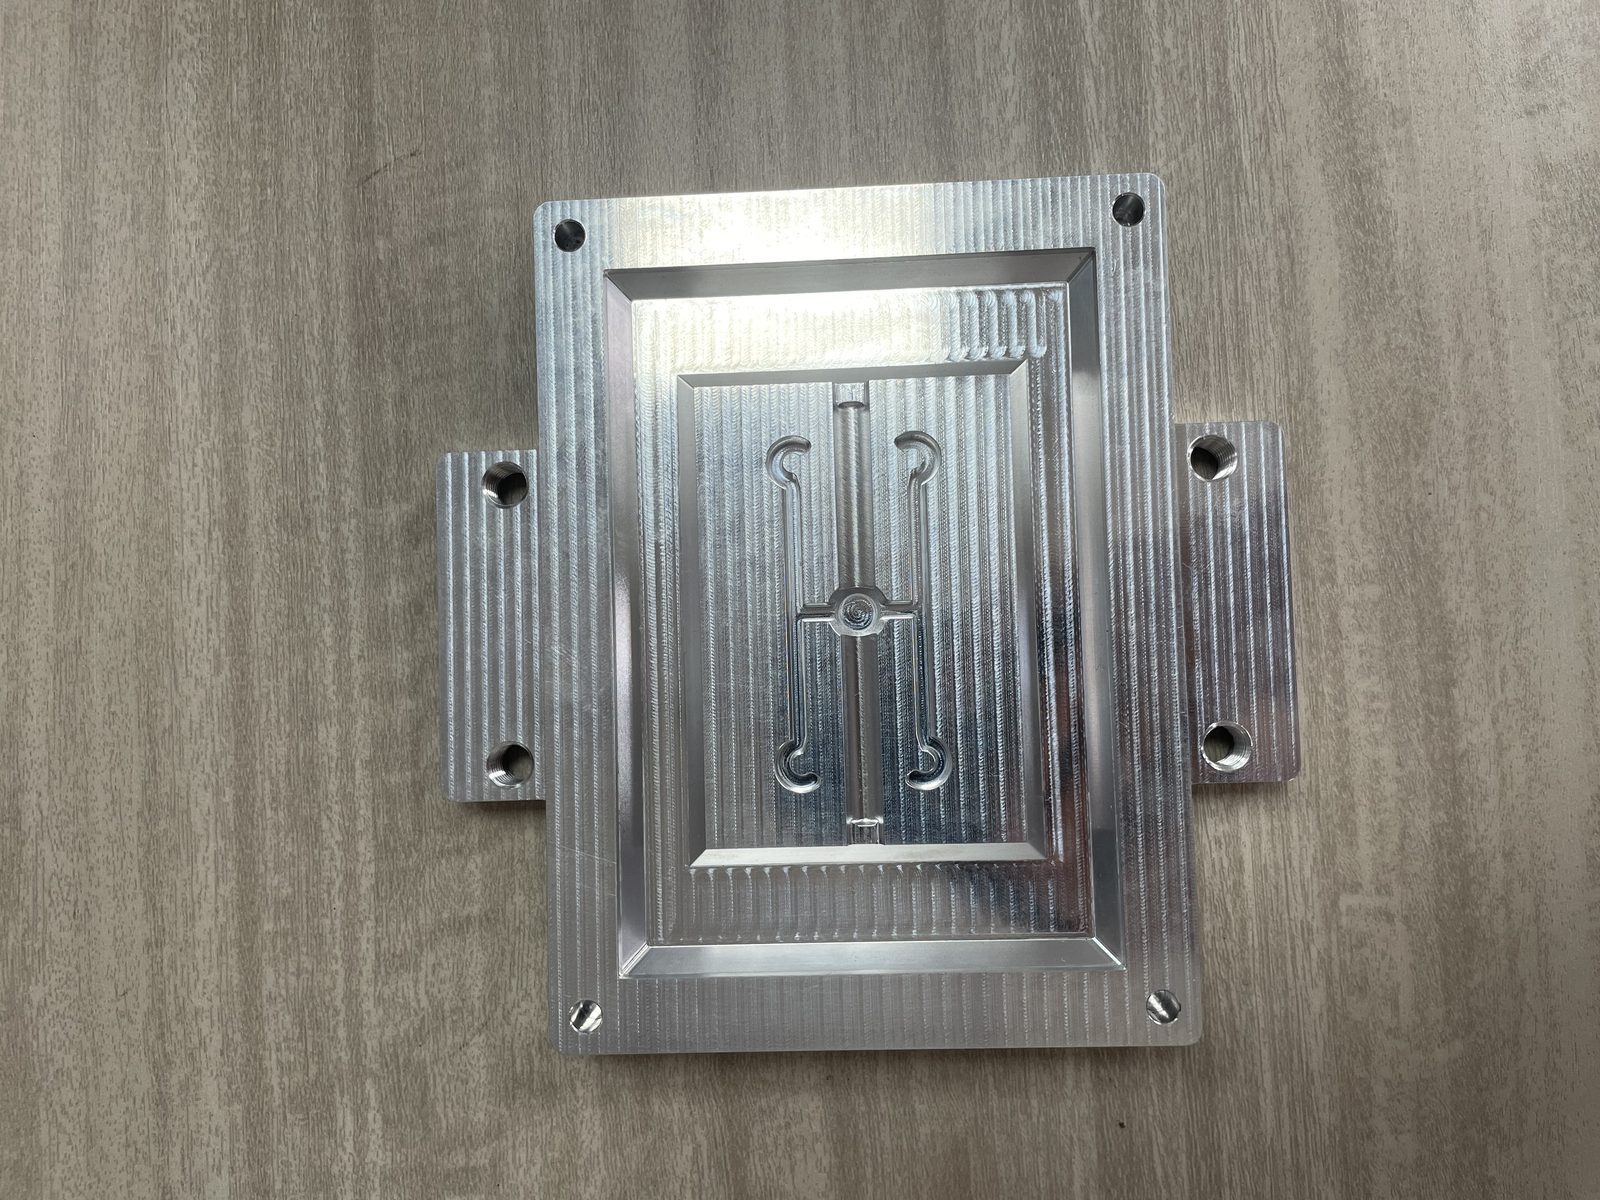
Warum eine Beschichtung fehlschlägt, wenn die darunterliegende Oberfläche nicht stimmt
Eine Endbeschichtung ist nur so stabil wie die Metalloberfläche, auf der sie haftet. Nach dem Fräsen, Stanzen, Gießen oder Laserschneiden weist eine Rohmetalloberfläche verschmierte Metallpartikel, Zunder, scharfe Grate und eingebrannte Kühlschmierstoffe auf.
Betrachten Sie drei alltägliche Fertigungsfehler und ihre wahren Ursachen:
- Fleckig eloxiertes Aluminium: Ungleichmäßige CNC-Bahnabstände oder handgeschliffene Stellen beizen im Eloxalbad unterschiedlich schnell und hinterlassen dauerhafte wolkige Streifen unter der Farbschicht.
- Blasenbildung bei Galvanik: Eingeschlossene Eisenpartikel von verschlissenen Werkzeugen oder Schweröle in Poren gasen unter der Galvanikschicht aus und bilden Blasen.
- Abplatzende Pulverbeschichtung an Laserschnittkanten: Sauerstoff-Laserschneiden hinterlässt spröden Zunder und scharfe Grate; der Lack haftet am spröden Zunder und platzt bei Stößen ab.
Was der Finish-Schritt für den nächsten Prozessschritt liefern muss
Um diese Fehler zu vermeiden, muss die mechanische Vorbehandlung eine saubere, gleichmäßige Basis für die Beschichtung schaffen. Die Bearbeitung in einer Vibrations- oder Fliehkraftgleitschleifanlage mit passenden Schleifkörpern und Gleitschleif-Compounds erreicht vier wesentliche Ziele auf einmal:
- Gleichmäßiges Oberflächenprofil: Gleitschleifen entfernt gerichtete Werkzeugspuren und erzeugt eine gleichmäßige, richtungsfreie Textur auf allen Flächen für homogene Reflexion und Haftung.
- Kontrollierter Kantenradius: Das Verrunden scharfer Kanten verhindert Feldlinienkonzentrationen beim Galvanisieren und ermöglicht eine gleichmäßige Kantenumströmung von Lack oder Pulver.
- Zunder- und Verunreinigungsentfernung: Schonender Abrasivabtrag entfernt Glühzunder, Laseroxid, Guss-Skala und Flittergrat, die chemische Entfetter allein nicht lösen.
- Saubere, offene Poren: Flüssige Compounds halten Öle und Abrieb im Spülwasser in Schwebe, sodass sie abgespült statt eingeprägt werden.
Der Arbeitsablauf im Detail
Bei Erstellung eines Arbeitsplans für beschichtete oder galvanisierte Metallteile ist eine strikte Reihenfolge zwingend. Das Überspringen oder Vertauschen von Schritten führt unweigerlich zu Nacharbeit.
- Stufe 1 – Spanen und Schweißen: Zunächst alle Schneid-, Gewinde-, Stanz- und Schweißarbeiten ausführen, damit spätere Schritte die fertige Oberfläche nicht beschädigen.
- Stufe 2 – Mechanisches Entgraten und Schleifen: Rohteile mit Keramik- oder Kunststoff-Schleifkörpern gleitschleifen, um Grate und Zunder zu entfernen sowie ein homogenes Oberflächenprofil zu erzeugen.
- Stufe 3 – Mechanisches Vorpolieren: Für Glanzgalvanik oder Spiegel-PVD feine Schleifkörper oder Kugelpolieren mit Stahlkugeln nutzen, um Mikrospitzen einzuebnen.
- Stufe 4 – Wässrige Reinigung: Kühlschmierstoffe, Gleitschleifrückstände und Öle mit alkalischen Compounds abwaschen, bis das Spülwasser benetzungsfrei abfließt.
- Stufe 5 – Chemische Aktivierung: Gereinigte Teile in saure Aktivierungs-, Phosphatier- oder Passivierungsbäder tauchen, um molekulare Oxide zu entfernen.
- Stufe 6 – Endbeschichtung: Galvanisieren, Eloxieren, Pulverbeschichten oder PVD sofort auftragen, bevor das aktivierte Metall reoxidiert.
Kosten: Die wahren Treiber
Fragen Entwickler nach den Kosten verschiedener Oberflächenverfahren, erwarten sie meist eine einfache Rangfolge. In der Praxis ist ein pauschaler Stückpreis jedoch irreführend, da die Gesamtkosten von fünf variablen Kostenfaktoren abhängen.
Fünf Kostenpositionen eines Oberflächenangebots
Ob Eigenfertigung oder Lohnbearbeitung – jeder Auftrag umfasst dieselben fünf Kostenkomponenten:
- Anlagenabschreibung: Jede Maschine – von der einfachen Trommel bis zur automatisierten Galvanikanlage oder PVD-Kammer – verursacht fixe Kapitalkosten, die auf die Stückzahl umgelegt werden.
- Verbrauchsmaterialien: Jeder Zyklus verbraucht Keramik- oder Kunststoff-Schleifkörper, flüssige Compounds, Schleifbänder, Anoden, Badchemikalien oder Pulverharz.
- Personalkosten: Bediener bestücken Anlagen, gestecken/abdecken Teile, überwachen Badchemie, entladen Chargen und prüfen Oberflächen vor dem Verpacken.
- Vorbehandlung und Reinigung: Vor dem Deckauftrag fallen Kosten für Entgraten, Kantenverründen, alkalisches Waschen, Beizen und Abwasseraufbereitung an.
- Ausschuss und Nacharbeit: Blasenbildung oder blockierte Gewinde erfordern Entschichten, erneutes Gleitschleifen und Re-Bearbeiten – das geht direkt zu Lasten der Marge.
Warum das günstigste Angebot oft am teuersten ist
Wenn Sie Zeichnungen für ein eloxiertes oder galvanisiertes Teil an mehrere Lieferanten senden, ist ein Angebot oft deutlich günstiger. Bevor Sie den Zuschlag erteilen, prüfen Sie den vierten Kostenpunkt: die Vorbehandlung.
Da Energie und Beschichtungsstoffe überall ähnlich viel kosten, sparen Billiganbieter fast immer an der mechanischen Vorbehandlung und Reinigung. Rohteile werden direkt aus dem Karton aufgesteckt, ohne Frässpuren oder Grate abzugleiten. Wenn die Wareneingangsprüfung die fleckige, gratige Charge ablehnt, macht das Entschichten und Nachbearbeiten das billigste Angebot zum teuersten Fehler.
Wo Stückzahlen die Wirtschaftlichkeit verändern
Die Chargengröße verschiebt die Balance zwischen Rüstkosten und Lohnarbeit. Bei Prototypen vermeiden Handschleifen und Polieren Rüstkosten. In der Serienfertigung ist manuelle Bearbeitung jedoch langsam und uneinheitlich. Gleitschleifen bearbeitet ganze Chargen ohne Einzelbestückung, senkt die Stückkosten und verteilt Maschinenkosten über das Volumen. Bewerten Sie die Stückkosten stets nach Chargengröße und prüfen Sie diese durch Musterbearbeitungen.
Wann Sie keine Oberflächenbehandlung anwenden sollten
Die meisten Leitfäden von Maschinenbauern oder Beschichtern vermitteln den Eindruck, jedes Metallteil brauche eine Oberflächenbehandlung. In der Praxis ist es bei manchen Zeichnungen am klügsten, die Oberfläche wie bearbeitet zu belassen oder abzudecken. Eine falsche Oberflächenbehandlung führt zu Montageproblemen, zerstört Passungen und erschwert Reparaturen vor Ort.
Wo eine Oberflächenbehandlung schadet statt nützt
Nicht jede Oberfläche profitiert von Abrasiv- oder Chemiebehandlungen. Ein gebürsteter Schliff oder eine Dekorgalvanisierung an einem internen Gehäusewinkel aus Aluminium verschwendet Budget, ohne die Lebensdauer zu verlängern.
Noch wichtiger: Manche Funktionsflächen benötigen ihre bearbeitete oder geschliffene Textur. Die geläppte Dichtfläche eines Hydraulikblocks oder eine gehonte Zylinderbohrung besitzt bereits die genaue Geometrie für Dichtungen oder Ölfilm. Wird dieser Block ungeschützt in einen aggressiven Vibrationstrog gegeben, verrunden die Dichtkanten und die Oberfläche verkratzt, was zu Leckagen beim Test führt.
Wenn die Oberflächenbehandlung zum Toleranzproblem wird
Vermeiden Sie unabgedeckte Beschichtungen an Präzisionspassungen wie Lagersitzen, Passstiftbohrungen oder Feingewinden. Da Beschichtungen überall auftragen – und sich am Gewindeflankendurchmesser verdoppeln –, klemmen maßhaltige Teile bei der Montage. Das Erzwingen von Schrauben oder Nachreiben von Bohrungen zerstört die Schicht. Decken Sie Passungen ab, nutzen Sie schichtfreie Passivierung oder sanftes mechanisches Entgraten.
Wo die Beschichtung versagt und die Reparatur nach 5 Jahren zählt
Bedenken Sie schließlich, was passiert, wenn das Teil Jahre später geschweißt, montiert oder vor Ort repariert wird. Zwei häufige Fehler verursachen erhebliche Folgeschäden, wenn zu früh beschichtet wird:
- Schweißbereiche: Teile vor dem Schweißen niemals galvanisieren, eloxieren, lackieren oder brünieren. Beschichtungen verbrennen zu giftigen Dämpfen, verunreinigen das Schmelzbad und führen zu Rissen. Zuerst schweißen, dann mechanisch reinigen und endbearbeiten.
- Sacklöcher und reparierte Verschleißteile: Galvanik- und Spritzpistolen erreichen das Innere von Sacklöchern nicht, und eingeschlossenes Spülwasser tritt später aus und korrodiert Überlappungsstöße. Bei Verschleißplatten, die Jahre später nachgeschweißt werden müssen, erzwingen zähe Beschichtungen nur das mühsame Abschleifen giftiger Rückstände.
Häufige Fragen zur Metalloberflächenbearbeitung
Wie viele Arten von Metalloberflächen gibt es?
Ingenieure teilen Metallbearbeitungen in dreizehn Hauptverfahren aus drei Gruppen ein. Abtragende mechanische Verfahren umfassen Schleifen, Bürsten, Strahlen, Polieren, Läppen, Gleitschleifen, Fliehkraftschleifen, Trommeln sowie Magnet- und Schleppschleifen. Beschichtungen umfassen Galvanisieren, Pulverbeschichten, Nasslackieren und PVD, während Konversions- und thermische Verfahren Eloxieren, Passivieren, Brünieren und Wärmebehandeln beinhalten.
Was unterscheidet mechanische von chemischen Oberflächenbehandlungen?
Eine mechanische Bearbeitung nutzt physischen Abrieb oder Anpressdruck, um Grate zu entfernen, Frässpuren zu glätten und die blanke Metalloberfläche umzuformen. Gängige mechanische Werkzeuge sind Keramikschleifkörper in einem Rundvibrator, Schleifbänder und Strahlmittelströme. Eine chemische oder elektrolytische Bearbeitung nutzt Säurebäder, Alkalisalze oder elektrischen Strom, um das Metall zu reinigen, eine Schutzoxidschicht aufzubauen oder eine neue Metallbeschichtung aufzubringen. In den meisten Produktionslinien erfolgt die mechanische Bearbeitung zuerst als Vorbehandlung, damit die chemische Beschichtung gleichmäßig haftet.
Kann eine Beschichtung direkt auf bearbeitete Oberflächen aufgetragen werden?
Selten mit guten Ergebnissen. Rohe bearbeitete oder gestanzte Teile weisen Kantengrate, Frässpuren sowie eingebettetes Öl oder Zunder auf. Dünne Schichten wie Galvanisierung, PVD und Anodisierung verstärken Werkzeugspuren, während dicke Pulverbeschichtungen von scharfen Graten abplatzen. Mechanisches Entgraten vor dem Beschichten verhindert beide Fehler.
Welches Finish eignet sich am besten für Edelstahl?
Im Gegensatz zu Kohlenstoffstahl enthält Edelstahl Chrom, das eine natürliche rostbeständige Oxidschicht bildet. Daher benötigt er selten Galvanisierung oder Lack als Rostschutz. Käufer, die neu bei Edelstahl sind, fordern oft Beschichtungen, obwohl das Teil eigentlich mechanisches Entgraten, Oberflächenglättung und chemische Passivierung erfordert, um freies Eisen von Schneidwerkzeugen zu entfernen. Je nach Anwendung wird Edelstahl matt gleitgeschliffen, gebürstet oder hochglanzpoliert. Eine vollständige Anleitung zur Bearbeitung finden Sie in unserem Leitfaden zum Polieren von Edelstahl.
Verändert die Oberflächenbearbeitung die Bauteilabmessungen?
Dies hängt davon ab, ob das Verfahren Material aufträgt oder die Oberfläche verfeinert. Auftragende Verfahren wie Pulverbeschichtung, Nasslack, dicke Galvanisierung und Hartanodisierung erzeugen messbare Schichtdicken, die Bohrungen verkleinern und Gewinde verengen, sofern sie nicht abgedeckt oder untermaßig gefertigt werden. Mechanische Gleitschleifprozesse entfernen mit passenden Schleifkörpern und Prozesszeiten nur mikroskopische Spitzen sowie Kantengrate, während Nennmaße und Toleranzen erhalten bleiben.
Welche Oberflächenbearbeitung eignet sich für später zu verschweißende Teile?
Spezifizieren Sie vor dem Schweißen keine Galvanisierung, Anodisierung, Lackierung, Pulverbeschichtung oder Ölbeschichtung. Beschichtungen verbrennen im Lichtbogen, setzen giftige Dämpfe frei und verursachen Nahtporosität. Beschränken Sie die Vorbereitung vor dem Schweißen auf mechanisches Entgraten und alkalisches Waschen, damit die Kanten blank bleiben. Tragen Sie die Endbeschichtung erst nach dem Schweißen auf. Um mechanisches Entgraten oder die Vorbereitung vor dem Beschichten an Ihren Teilen zu testen, fordern Sie über unsere Kontaktseite eine Musterbearbeitung an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt