


Spiegelglanz-Massenpolieren: Mehrstufiges Einebnen, Kugelpolieren und Trockenpolieren für spiegelnde Metalle
Das Erreichen eines verzerrungsfreien Spiegelglanzes durch Massenpolieren erfordert eine disziplinierte mehrstufige Abfolge – niemals nur ein einzelnes Wunder-Compound oder einen Über-Nacht-Durchlauf. Echte Spiegelreflexion (`N1`–`N3`) entsteht erst dann, wenn grobe Bearbeitungsspuren und Schmiedegrübchen zuerst flach eingeebnet werden, gefolgt von einem kornfreien Kaltverfestigungs-Polieren oder trockenem organischem Polieren. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) stützt sich auf `200,000+` verifizierte Gleitschleifversuche, um Herstellern zu helfen, kostspielige manuelle Schwabbelscheiben durch reproduzierbare Vibrations- und Fliehkraft-Spiegelzellen zu ersetzen.
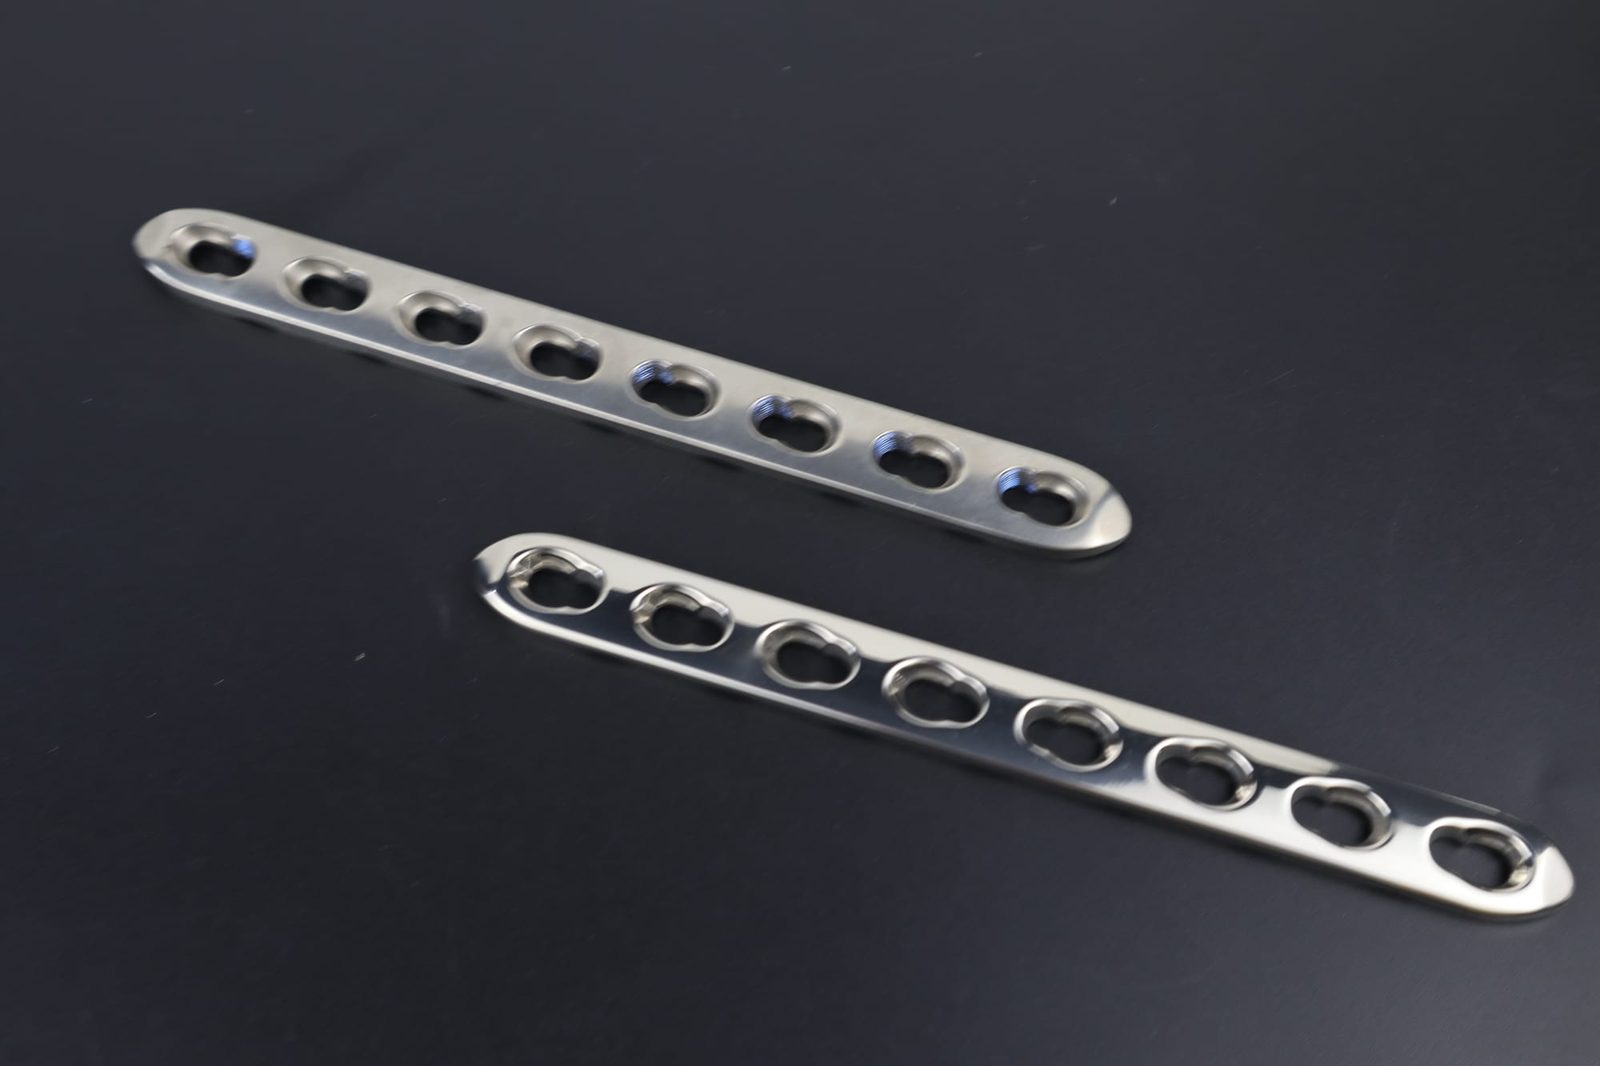
Warum Spiegel-Massenpolieren ohne mehrstufiges Einebnen scheitert
Der häufigste Fehler in industriellen Polierbetrieben besteht darin, rohe CNC-zerspante oder gestanzte Teile direkt in `304`-Edelstahlkugeln oder trockenes `Maisgranulat` zu geben, in der Hoffnung auf einen hellen Spiegel. Polierkörper schneiden kein Metall; sie walzen vorhandene mikroskopische Spitzen kalt über benachbarte Täler. Bleiben tiefe Fräskämme oder thermischer Zunder auf der Oberfläche zurück, macht das Kugelpolieren lediglich raue Hügel glänzend, während dunkle, trübe Mikrotäler zurückbleiben.
Trennung von abrasivem Spitzenabtrag und nicht-abrasivem Polieren
Jede zuverlässige Spiegellinie unterteilt die Arbeit sauber in zwei getrennte mechanische Phasen: abrasives Einebnen in Stufe 1 und nicht-abrasives Polieren in Stufe 2. Stufe 1 nutzt scharfe Keramikschleifkörper oder abgestufte Kunststoffschleifkörper, um gerichtete Werkzeuglinien zu einer gleichmäßigen feinen Satin-Basis abzutragen. Erst wenn die Prüfung bestätigt, dass keine rohen Bearbeitungsspuren mehr vorhanden sind, gelangen die Teile in das Polieren der Stufe 2.
Prüfung von `Rz` und `Rq` vor dem Eintritt in Spiegelbehälter der Stufe 2
Standard-`Ra`-Tastschnittmittelwerte verleiten Bediener häufig dazu, unzureichend eingeebnete Lose zu früh weiterzugeben, weil glatte Plateaus den Mittelwert senken, während vereinzelte tiefe Täler bestehen bleiben. Die Prüfung der Rautiefe `Rz` gemäß unserer Checkliste zur Oberflächenrauheitsmessung sowie der Grenzen für den quadratischen Mittenrauwert Rq deckt versteckte Werkzeugtiefen auf, bevor Teile jemals teure Spiegelpolierbetten berühren.
Abstimmung der Stufenanzahl auf Legierungshärte & Ausgangsrauheit
Weiches `6061`-Aluminium, Messing und `Zamak`-Zinkdruckguss gehen oft sauber von Kunstharz-`Kunststoffschleifkörpern` direkt in feine `Kunststoffschleifkörper` oder das Kugelpolieren mit `304`-Stahlkugeln über. Im Gegensatz dazu erfordern harter `304`-Edelstahl, geschmiedeter Kohlenstoffstahl und chirurgische Titan-Hardware typischerweise eine Einebnung mit stark schleifender Keramik oder `Hochfrequenz`-Steinen, eine Zwischenverfeinerung mit `Kunststoffschleifkörpern` und ein abschließendes Polieren mit `304`-Edelstahlkugeln samt `JTJ60` oder `JTJ20`.
| Ziellegierung | Ausgangsoberfläche | Stufe 1 Einebnungs-Schleifkörper | Stufe 2 Verfeinerung | Stufe 3 Spiegelpolieren / Trockenpolieren | Kritische Qualitätssicherung |
|---|---|---|---|---|---|
| `304` / `316` Edelstahl | Zerspant oder gestanzt matt | `Hochfrequenz`-Keramik + `LC10` | Feine `Kunststoffschleifkörper` + `JTJ25` | `304`-Stahlkugeln + `JTJ20` / `JTJ60` | Keinerlei verschlepptes Schleifkorn aus Stufe 1 |
| Kohlenstoff- / legierter Stahl | Geschmiedet oder CNC-gedreht | Stark schleifende Keramik + `MC8`/`LC10` | Kunstharz-`Kunststoffschleifkörper` + `JTJ50` | `304`-Stahlkugeln + `JTJ60` + Inhibitor | Sofortige `35A`/`70A`-Trocknung nach dem Spülen |
| Messing, Bronze & Kupfer | Gegossen oder CNC-gedreht | Kunstharz-`Kunststoffschleifkörper` + `HM3` | Feine `Kunststoffschleifkörper` + `JTJ50` | `304`-Kugeln + `JTJ60` oder `Maisgranulat` (`8#-80#`) | Neutrale pH-Spülung verhindert Anlaufen |
| `6061` / `7075` Aluminium | Stranggepresst oder CNC-gefräst | Kunstharz-`Kunststoffschleifkörper` + `HM3` | Extrafeine `Kunststoffschleifkörper` + `JTJ50` | Leichte `304`-Kugeln oder trockenes `Maisgranulat` | Weiche Schleifkörper verhindern Orangenhaut-Dellen |
| Titan-Hardware | Präzisions-CNC / `DMLS` | `Hochfrequenz`-Keramik + `LC10` | Feine `Kunststoffschleifkörper` + `JTJ25` | `304`-Stahlkugeln + `JTJ60` | Unterteilte Kammern / hohe Schleifkörperfüllung |
Schleifkörper in Stufe 1 & Stufe 2: Keramik, Kunststoff & `304`-Stahlkugeln
Die Wahl der exakten Schleifkörperabfolge schützt empfindliche Kantengeometrien und verkürzt gleichzeitig die Zykluszeiten im Mehrschichtbetrieb. Jeder Schritt hinterlässt eine feinere, gleichmäßigere isotrope Textur, sodass die abschließende Kaltverfestigung geschmeidig über jede Kontur gleitet.
Stufe 1: Einebnung mit `Keramikschleifkörpern` & Kunstharz-`Kunststoffschleifkörpern`
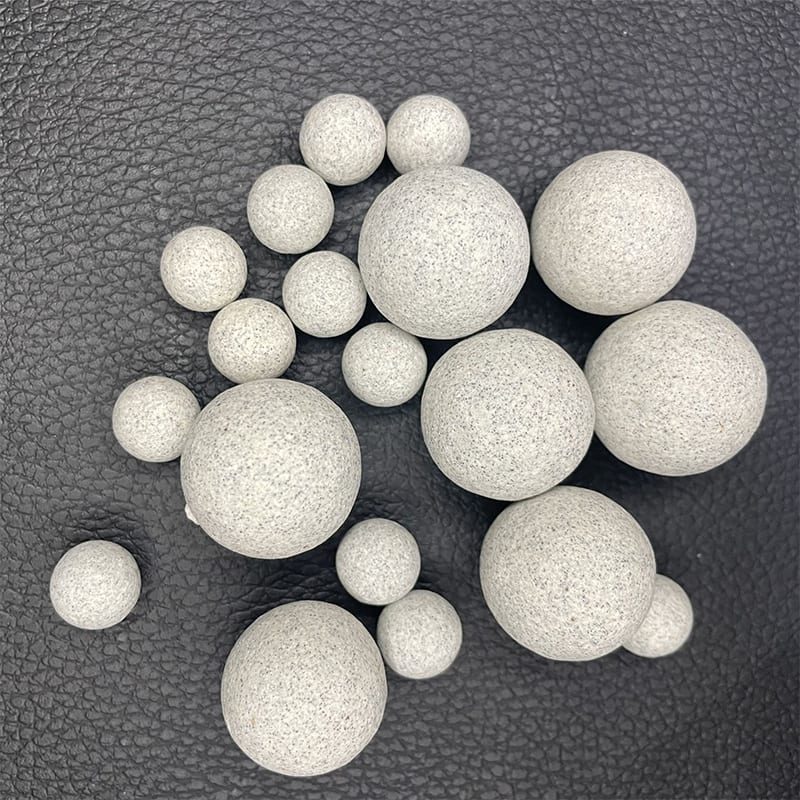
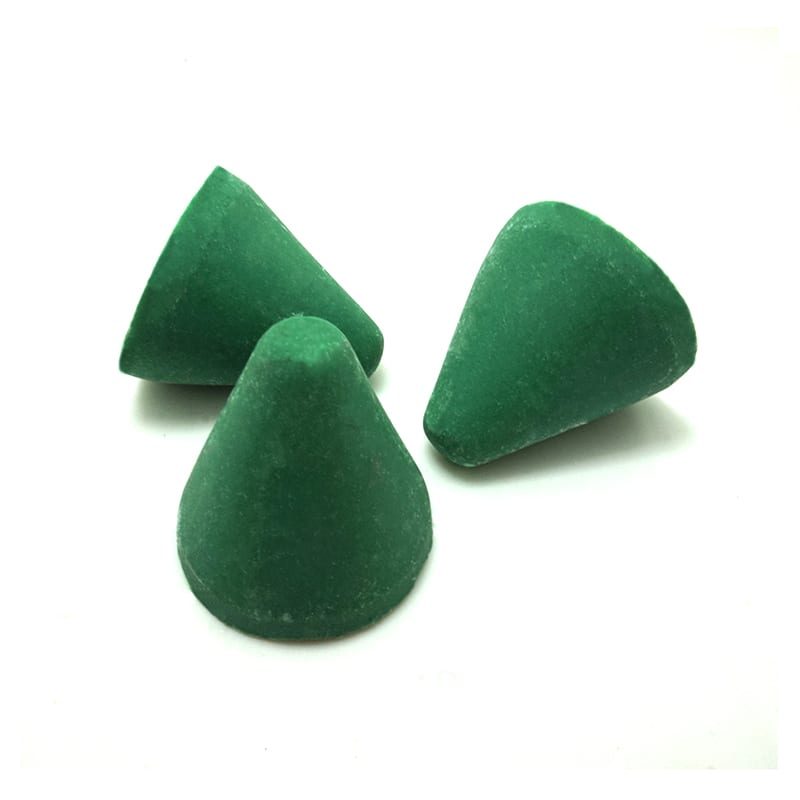
Setzen Sie stark oder mittelstark schleifende `Keramikschleifkörper` auf harten Stahl- und Titanrohlingen ein, um scharfe Grate und grobe Fräsriefen rasch abzutragen, und wechseln Sie dann zu feinen Kegel- oder Pyramiden-Kunstharz-`Kunststoffschleifkörpern`, um Keramikkratzlinien sauber zu beseitigen. Bei weichem Aluminium, Messing und `Zamak`-Gussteilen starten Sie direkt in Kunstharz-`Kunststoffschleifkörpern`, damit hohe Keramikdichte niemals ebene Sichtflächen verhämmert. Prüfen Sie vor dem Beschicken von Produktionslosen stets die verklemmungsfreie Schleifkörperdimensionierung über Querbohrungen und Gewinde hinweg.
Stufe 2: Kaltverfestigung mit `304`-Edelstahlkugeln
Nicht-abrasive `304`-Edelstahlkugeln – häufig gemischt als Kugeln, Stifte und Satellitenformen, um vertiefte Kehlen zu erreichen – liefern echten kaltgeschmiedeten Spiegelglanz ohne Maßabtrag. Eine hohe Kugeldichte drückt mikroskopische Satinspitzen geschmeidig zu hellen Spiegelflächen flach, wenn sie mit einem sauberen `JTJ60`- oder `JTJ20`-Seifenpolster geschmiert werden. Halten Sie Kugelfüllungen durch regelmäßige `LC10`-Waschzyklen makellos sauber, damit oxidierter Metallabrieb den Spiegelglanz niemals vergraut.
Trockenpolieren mit `Maisgranulat` & `Walnussschalengranulat` (`8#-80#`) für feuchtigkeitsempfindliche Teile
Für empfindlichen Schmuck, plattierte Messingbeschläge oder dünnwandige Nichteisen-Gehäuse, die zu Wasserflecken neigen, liefern trockene Betten aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) in beheizten Behältern warmen optischen Glanz nach dem Nasseinebnen und der `35A`/`70A`-Zentrifugaltrocknung. Geben Sie niemals nasse Teile oder flüssiges `LC10` in organische Schleifmittel – Feuchtigkeit verwandelt trockene Maisgranulat-Betten sofort in verklumpten Schlamm.
Maschinenauswahl, Compound-Chemie & Wasserqualität für Spiegelglanz
Das Spiegelpolieren verzeiht weder schmutziges Wasser noch schäumende Compound-Überdosierung oder abgenutzte Polyurethan-Behälterauskleidungen. Selbst eine leichte Trübung hinterlässt auf Edelstahl- und Messingflächen einen milchigen Schleier, der unter Ausstellungsprüflampen stumpf wirkt. Eine enge chemische und mechanische Kontrolle hält den Glanz Charge für Charge messerscharf.

`ZL`/`ZXL`-Behälter vs. `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen
Standard-`ZL`- und `ZXL`-Vibrationsgleitschleifmaschinen bieten eine ideale sanfte Abrollbewegung für große Sichthalterungen, Besteck und kontinuierliche Stahlkugel-Polierläufe mit einfacher Siebseparation. Wenn harte Edelstahl- oder Titankomponenten vor dem Kugelpolieren ein schnelles mehrstufiges Glätten erfordern, verkürzen `LLB50`- und `LLF120`-Fliehkraft-Gleitschleifmaschinen die Einebnungsstunden in Stufe 1 und Stufe 2 drastisch. Empfindliche Präzisionsringe profitieren zudem von der gedämpften Drehung in einer Trommelpoliermaschine, um energiereiche Kantenstauchungen auszuschließen.
Saubere Dosierung von `LC10`, `HM3`, `JTJ20`, `JTJ25`, `JTJ50` und `JTJ60`
Stimmen Sie die Compound-Chemie strikt auf Stufe und Legierung ab: `LC10` für das Schneiden von Eisenmetallen in Stufe 1, `HM3` für die helle Reinigung von Buntmetallen, `JTJ25` für das grobe Edelstahlglätten, `JTJ50` für das feine Vor-Spiegelaufhellen und `JTJ20` oder `JTJ60` für ultrareines Kugelpolieren. Der Einsatz einer automatisierten Schlauchpumpen-Compounddosierung hält die Schmierfilmdicke konstant und verhindert sowohl Metall-auf-Metall-Fressen durch Unterdosierung als auch polsterbedingte Stumpfheit durch übermäßigen Schaum.
Enthärtetes Durchlaufwasser & vorgeschaltete Ultraschallentfettung
Mineralien aus hartem Betriebswasser reagieren mit Polierseifen und lagern trübe weiße Filme auf Spiegelflächen ab. Kombinieren Sie enthärtetes Speisewasser gemäß unserer Checkliste zur Wasserhärte beim Gleitschleifen mit gleichmäßigem Durchlaufspülen, damit Abriebpartikel kontinuierlich ausgespült werden. Ebenso wichtig ist das Vorwaschen öliger CNC-Rohlinge in einem Ultraschallreiniger, damit eingeschleppter Kühlschmierstoff niemals poröse Keramik- oder Stahlkugelbetten verunreinigt.
Vermeidung von Spiegelkratzern, Schleierbildung & Korrosion nach dem Gleitschleifen
Ein einziges verschlepptes Schleifkorn oder fünf Minuten feuchte Zwischenlagerung im Korb können stundenlange sorgfältige mehrstufige Spiegelarbeit zerstören. Eine disziplinierte Trennung zwischen Schneid- und Polierzonen, gepaart mit schneller beheizter Trocknung, bewahrt makellose Spiegelbrillanz bis zur Endverpackung.
Null-Toleranz-Trennung zwischen Schneidkorn der Stufe 1 und Kugelbehältern der Stufe 2
Ein einziger abgebrochener Keramiksplitter aus Stufe 1, der in einen `304`-Edelstahlkugelbehälter verschleppt wird, zerkratzt Dutzende nahezu spiegelglatter Teile in Sekunden und ruiniert `Rq` und optische Klarheit der gesamten Charge. Widmen Sie jeder Stufe strikt farbcodierte Transportkästen, prüfen Sie Austragssiebe gemäß unserem Plan für Schleifkörpersiebung und -nachfüllung und kontrollieren Sie Behälterauskleidungen regelmäßig anhand unseres Leitfadens zum Austausch von Polyurethan-Behälterauskleidungen.
Einhaltung des Schleifkörper-zu-Teile-Verhältnisses zur Vermeidung von Schlagmacken
Spiegelpolierte Planflächen legen jede winzige halbmondförmige Macke durch Teile-auf-Teile-Aufprall sofort offen. Setzen Sie großzügige Füllstände beim Schleifkörper-zu-Teile-Volumenverhältnis in `ZL`-, `ZXL`- und `LLB50`-Kammern durch, damit Werkstücke beim Beschicken, aktiven Gleitschleifen und Austragen stets in dichten Kugel- oder Kunststoffbetten gepolstert bleiben.
Beheizte `35A`/`70A`-Zentrifugaltrocknung & rostfreie Lagerung
Langsam trocknende Wassertropfen auf spiegelndem Edelstahl, Messing oder Kohlenstoffstahl ätzen dauerhafte Mineralringe und Anlaufflecken in hochglänzende Planflächen. Schleudern Sie jeden gespülten Korb sofort in einem beheizten `35A`- oder `70A`-Zentrifugaltrockner trocken – bei Kohlenstoffstahl unter Verwendung einer sauberen Inhibitor-Spülung gemäß unserem Leitfaden für Korrosionsschutz nach dem Nassgleitschleifen –, damit fertige Spiegelteile knochentrocken und schlierenfrei herauskommen.
Legierungsspezifische Spiegel-Massenpolier-Workflows in der Produktion
Verschiedene Konstruktionsmetalle reagieren sehr unterschiedlich auf mechanischen Polierdruck und chemischen pH-Wert. Ein Spiegelrezept, das für hartes `304`-Edelstahlbesteck optimiert ist, hämmert weiches `6061`-Aluminium oder lässt Messingbeschläge anlaufen, wenn es blind angewendet wird. Die Abstimmung jeder Stufe auf die Legierungsmetallurgie garantiert tiefe, verzerrungsfreie Reflexion ohne Oberflächenschäden.
Besteck, Chirurgie- & Marine-Hardware aus `304`- & `316`-Edelstahl
Edelstahl verfestigt sich unter starkem Aufprall, sodass saubere Spiegeloberflächen auf einer gründlichen Einebnung mit `Hochfrequenz`-Keramik in Stufe 1 basieren, gefolgt von feinen `Kunststoffschleifkörpern` (`JTJ25`), bis keine Fräsbögen mehr verbleiben. Überführen Sie die Teile sauber in `304`-Edelstahlkugeln mit `JTJ20`- oder `JTJ60`-Dosierung in einem `ZL`-Behälter, um Satinplateaus kalt zu tiefem blauweißem Spiegelglanz auszuwalzen.
Dekorative Beschläge & Musikinstrumenten-Hardware aus Messing, Bronze & Kupfer
Kupferlegierungen polieren schnell, laufen jedoch an oder bilden Lochfraß, wenn sie scharfen alkalischen Reinigern oder stehendem Schmutzwasser ausgesetzt werden. Führen Sie gegossene oder CNC-gedrehte Messingteile durch Kunstharz-`Kunststoffschleifkörper`-Kegel mit `HM3`, spülen Sie gründlich mit enthärtetem Wasser und polieren Sie sanft mit `304`-Stahlkugeln plus `JTJ60` oder schleudern Sie sie sauber in `35A`/`70A`-Trocknern trocken, gefolgt von warmem trockenem Polieren mit `Maisgranulat` (`8#-80#`).
Gehäuse & Blenden für Unterhaltungselektronik aus `6061`/`7075`-Aluminium
Aluminium zerkratzt leicht und dunkelt in Lösungen mit hohem pH-Wert nach, weshalb es ein gedämpftes Einebnen mit Kunstharz-`Kunststoffschleifkörpern` und neutralem `HM3` sowie eine Verfeinerung mit extrafeinen `Kunststoffschleifkörpern` (`JTJ50`) erfordert. Für hochglänzende Sichtblenden fahren Sie ein kurzes, leichtes Kugelpolieren mit `304`-Kugeln oder ein trockenes Polieren mit `Walnussschalengranulat` und `Maisgranulat` (`8#-80#`) erst dann, wenn die Teile völlig trocken und frei von Wasserflecken sind.
Titan-Verbindungselemente & hochfeste Luftfahrt-Hardware
Zäh-klebrige Titanlegierungen schmieren auf stumpfe Keramiksteine auf und fressen in unterfüllten Behältern leicht an benachbarten Teilen. Verwenden Sie scharfe `Hochfrequenz`-Keramikschleifkörper mit stetiger `LC10`-Durchlaufspülung, verfeinern Sie in sauberen `Kunststoffschleifkörpern` und polieren Sie in hochgefüllten `304`-Kugelbetten in `ZL`- oder `LLB50`-Anlagen, um scharfe Gewindegeometrien neben spiegelnden Sichtschultern zu erhalten.
Ersetzen manueller Schwabbelscheiben durch automatisierte Spiegelzellen
Das traditionelle Polieren an Textil-Schwabbelscheiben erfordert knappe Fachkräfte, füllt Werkstätten mit fettigem Polierpastenstaub und hinterlässt inkonsistente Kantenverrundungen an komplexen Geometrien. Die Umstellung des Spiegelpolierens auf geschlossene Vibrations- und Fliehkraftzellen senkt die Arbeitskosten und verbessert gleichzeitig die Gleichmäßigkeit von Teil zu Teil.
Beseitigung von Polierpastenstaub, Brandgefahren & ergonomischen Engpässen
Manuelle Sisal- und Baumwoll-Schwabbelscheiben schleudern Flusen und wachsartige Polierpaste überall in die Luft und erzwingen vor dem Galvanisieren oder der Reinraummontage eine aufwendige nachgeschaltete Lösemittelwäsche. Nasses Kugelpolieren mit `304`-Kugeln und geschlossene `JTJ60`-Vibrationslinien halten Hallenböden sauber und liefern gleichmäßigen Glanz in vertieften Kehlen, die Schwabbelscheiben nicht erreichen können.
Verkürzung mehrstündiger Zyklen durch `LLB50`- & `LLF120`-Fliehkraftanlagen
Während Standard-`ZL`-Behälter große Spiegelchargen sanft über Nacht oder über ganze Schichten hinweg bearbeiten, vervielfachen `LLB50`- und `LLF120`-Fliehkraft-Gleitschleifmaschinen die abrasive G-Kraft, um das Einebnen in Stufe 1 und Stufe 2 für kleine Präzisionshardware auf kurze Chargenzyklen zu verdichten.
Integration von `35A`/`70A`-Trocknung & `Ultraschallreiniger`-Vorwaschstationen
Automatisierte Spiegelzellen kombinieren die vorgeschaltete Entfettung im Ultraschallreiniger mit der nachgeschalteten `35A`/`70A`-Zentrifugaltrocknung, sodass ölige Rohlinge niemals Kugelbetten verschmutzen und nasse Teile beim Entladen niemals Wasserflecken bekommen.
Qualitätskontrolle, optische Referenztafeln & Mehrschicht-Standardisierung
Da Spiegelfehler – Mikrokratzer, Orangenhaut und schwache Wasserringe – unter schrägen Prüflampen stark hervortreten, erfordert konstante Qualität eine strikte schichtübergreifende Prozessdisziplin statt einer Sortierung am Linienende.
Prüfung unter diffusem Schräglicht & anhand versiegelter Referenzmuster
Bringen Sie versiegelte physische Spiegel-Referenzmuster in diffusen Lichtkabinen neben jeder Gleitschleifzelle an, damit Bediener die Satin-Gleichmäßigkeit der Stufe 1 und die Glanzklarheit der Stufe 2 über alle Schichten hinweg einheitlich prüfen.
Gemeinsame Prüfung von `Rq`, `Rz` & `Ra` bei Spiegel-Qualifikationslosen
Verifizieren Sie Spiegellose bei der Erstmusterfreigabe stets sowohl mit `Ra` als auch mit spitzensensitiven Tastschnittmessungen für den quadratischen Mittenrauwert Rq oder `Rz`, um sicherzustellen, dass keine versteckten CNC-Täler oder verschleppten Schleifkratzer unter hellen Plateaus lauern.
Sauberhaltung von `304`-Edelstahlkugelbetten durch regelmäßige `LC10`-Wäschen
Selbst kornfreie Kugelbehälter sammeln allmählich mikroskopische oxidierte Metallpaste an, die die Spiegelbrillanz trübt. Planen Sie regelmäßige saubere `LC10`-Kugelwaschzyklen ein und spülen Sie Abläufe sauber, damit `304`-Kugeln hell und frei rollend bleiben.
Dokumentation von Schlauchpumpenraten & Wasserhärteprotokollen
Protokollieren Sie täglich Einstellungen der `Schlauchpumpen-Compounddosierung`, Prüfungen des enthärteten Wassers und `35A`/`70A`-Trocknertemperaturen neben jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Anlage, um identischen Spiegelglanz über jeden Produktionslauf hinweg zu gewährleisten.
Feuchtigkeitsdisziplin bei organischem `Maisgranulat` & `Walnussschalengranulat` (`8#-80#`)
Wenn Sie ein abschließendes Trockenpolieren auf Messing, Kupfer oder plattierten Dekorteilen durchführen, halten Sie Betten aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) strikt von Nassbearbeitungszonen getrennt. Schleudern Sie Teile stets zuerst gründlich in `35A`/`70A`-Zentrifugaltrocknern trocken – selbst geringe Restfeuchtigkeit verklumpt organische Schleifmittel und zerstört die Spiegelgleichmäßigkeit.
Prüfung von Polyurethan-Behälterauskleidungen & Siebmaschen zwischen den Stufen
Gerissene Rippen der Polyurethan-Auskleidung und ermüdete Austragssiebe beherbergen verschlepptes Schneidkorn aus Stufe 1, das später in `304`-Edelstahlkugelbehälter der Stufe 2 fällt und Dutzende spiegelpolierter Teile zerkratzt. Planen Sie wöchentliche Kontrollen gemäß unserem Leitfaden zum Austausch von Polyurethan-Behälterauskleidungen ein, um jede Polierkammer kontaminationsfrei zu halten.
Schulung der Bediener auf visuelle Stufen-Gate-Rückweisungskriterien
Selbst das beste automatisierte Dosiersystem hängt davon ab, dass Bediener trübe Satin-Übergänge der Stufe 1 von hellem kaltverfestigtem Spiegelglanz der Stufe 2 unterscheiden können. Das Ausstellen nebeneinanderliegender physischer Referenzmuster für „Freigabe“ und „Zurückhalten zum Nacheinebnen“ an jeder Maschine versetzt jeden Schichtleiter in die Lage, unvollständige Einebnung vor dem Weiterleiten abzufangen.
Einhaltung einer strikten Trennung zwischen Eisen- & Nichteisen-Linien
Fahren Sie niemals Kohlenstoffstahl, Edelstahl, Messing und `6061`-Aluminium durch dieselben ungespülten Polierbehälter der Stufe 2 oder gemeinsame Transportkörbe. Eingebettete Stahlpartikel verursachen unansehnliche Rostflecken auf Edelstahl-Hardware und galvanischen Lochfraß auf Aluminiumblenden, was die Spiegelklarheit innerhalb weniger Stunden nach dem Trocknen zerstört. Eigene legierungsspezifische Schleifkörperladungen, Schläuche und farbcodierte Körbe halten Kreuzkontaminationen in variantenreichen Gleitschleifereien nahe Null.
Validierung von Erstmuster-Spiegelzyklen nach Schleifkörpernachfüllung
Das Nachfüllen frischer `Keramikschleifkörper`, Kunstharz-`Kunststoffschleifkörper` oder neuer `304`-Edelstahlkugeln verändert die Abtragsaggressivität und Bettdichte leicht, bis sich die neuen Schleifkörper sauber eingelaufen haben. Fahren Sie stets eine kurze Einlaufwäsche und prüfen Sie Erstmuster-`Ra`/`Rq`-Diagramme sowie die Schräglichtinspektion, wann immer Schleifkörperbetten nachgefüllt werden, damit Produktionslose eine gleichmäßige Spiegelreflexion ohne unerwartete Kratzerspitzen oder Kantenverrundungsdrift beibehalten. Die Dokumentation von Schleifkörperzugaben neben täglichen Protokollen der `Schlauchpumpen-Compounddosierung` gibt Prozessingenieuren volle historische Transparenz, sobald subtile Glanzverschiebungen in großvolumigen Mehrschicht-Spiegelpolierzellen auftreten.
Verhinderung von Wasserflecken-Rekontamination beim manuellen Entladen & Verpacken
Bediener mit bloßen Händen oder staubigen Arbeitshandschuhen hinterlassen innerhalb von Sekunden nach dem Entladen beheizter `35A`- oder `70A`-Trocknerkörbe saure Fingerabdrucköle und Flusenschlieren auf spiegelpolierten Edelstahl-, Messing- und Aluminiumflächen. Setzen Sie saubere, puderfreie Nitrilhandschuhe an jedem Entladetisch durch und legen Sie Transportschalen mit nicht-abrasivem VCI- oder fusselfreiem Seidenpapier aus, damit frisch polierter Spiegelglanz fleckenfrei die Montage erreicht.

| Spiegelpolier-Fehler | Primäre Ursache in der Fertigung | Sofortige Korrekturmaßnahme | Präventive Linienkontrolle |
|---|---|---|---|
| Heller Glanz mit Mikrogrübchen („Orangenhaut“) | Übersprungene oder zu kurze Einebnung in Stufe 1 | Kunststoff-/Keramikabtrag der Stufe 1 wiederholen | Austritt aus Stufe 1 durch `Rz`/`Rq`-Prüfung freigeben |
| Zufällige tiefe Kratzer auf Spiegelflächen | Verschlepptes Schneidkorn aus Stufe 1 im Kugelbett | Behälter & Sieb schrubben; Kugelwäsche mit `LC10` | Farbcodierte Kästen + wöchentliche Siebprüfung |
| Milchig-trüber Schleier auf `304`-Edelstahl | Seifenbelag durch hartes Wasser oder zu viel Schaum | Dosierung reduzieren; saubere `JTJ60`-Spülung fahren | Enthärtetes Wasser + `Schlauchpumpen-Compounddosierung` |
| Halbmondförmige Schlagmacken auf Planflächen | Geringes `Schleifkörper-zu-Teile-Volumenverhältnis` | Schleifkörperfüllung erhöhen; Chargenmenge reduzieren | Max. Teilegewicht je Behälterkarte aushängen |
| Wasserringe oder dunkle Flecken nach dem Trocknen | Lufttrocknung oder feuchtes `Maisgranulat`-Bett | In `JTJ50` neu aufhellen; `35A`/`70A`-Schleudertrocknung | Obligatorische beheizte Zentrifugaltrocknung |
Werkskapazitäten & verifizierte Gleitschleifversorgung
Der Ersatz manueller Schwabbelscheiben durch automatisiertes Spiegel-Massenpolieren erfordert aufeinander abgestimmte Maschinen, kontaminationsfreie Schleifkörper und zuverlässige chemische Dosierung von SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`). Gestützt auf `200,000+` verifizierte Kundenversuche bauen unsere Ingenieure reproduzierbare mehrstufige Spiegelzellen, die für Sichtbeschläge, medizinische Verbindungselemente und industrielle Präzisionsbauteile ausgelegt sind.
Integrierte Anlagen-, Schleifkörper- & Trocknerlinien
Von `ZL`- und `ZXL`-Vibrationsbehältern bis hin zu `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen, `Trommelpoliermaschinen`-Trommeln, `35A`/`70A`-Zentrifugaltrocknern und `Ultraschallreiniger`-Linien integriert SurfacePolish `21 Maschinenplattformen` mit präzisen `Keramikschleifkörpern`, `Kunststoffschleifkörpern`, `304`-Edelstahlkugeln, organischem `Maisgranulat`/`Walnussschalengranulat` (`8#-80#`) und `LC10`/`MC8`/`HM3`/`JTJ20`/`JTJ25`/`JTJ50`/`JTJ60`-Compounds. Die Versorgung aus einer Hand verhindert Schaumunverträglichkeiten und garantiert gleichmäßigen Spiegelglanz über großvolumige OEM-Schichten hinweg.
Qualitätszertifizierungen, Schutzrechte & kostenlose Spiegelversuche
SurfacePolish arbeitet nach zertifiziertem `ISO 00726Q01571R001`-Qualitätsmanagement sowie `CE M.2023.206.C88121`- und `CE M.2023.206.C88120`-Maschinenkonformität, unterstützt durch `24 erteilte chinesische Schutzrechte`. Senden Sie Ihre rohen zerspanten, gestanzten oder gegossenen Teile für kostenlose mehrstufige Spiegelpolierversuche, Tastschnitt-Rauheitsverifizierung und protokollierte Parameterblätter, die sofort für die Serienproduktion bereitstehen, an unser Labor.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
