


Perspex-Poliercompound: Klarheit ist Pflicht, Rückstände sind Ausschuss
Perspex – je nach Region Acrylglas, PMMA oder 有机玻璃 – verlangt bei Compounds völlig andere Bewertungskriterien als Metall.
Bei Metall unterstützt das Compound das Schleifmittel und spült ab. Geringe Rückstände sind ein abwischbarer Schönheitsfehler. Bei Perspex ist der Rückstand der Defekt. Transparente Teile werden in der *Durchsicht* geprüft; alles auf der Fläche, in Kratzern oder Mikrorissen wirkt als Fehler. Ein Compound, das nicht restlos auswäscht, ist unbrauchbar – selbst bei maßhaltigem Oberflächenprofil.
Genau um diese Umkehrung geht es auf dieser Seite.
Nassprozesse für transparente Teile nutzen dieselbe Maschinenfamilie wie alle anderen; unsere Vibrations-Gleitschleifmaschinen listen Behälterformen mit schonender Innenbeschichtung auf.
Die Trommelform für transparente Kleinteile wird unter unseren Trommelgleitschleifmaschinen beschrieben.
Warum Transparenz jede Entscheidung verändert
Vier Folgen der Transparenz
Aus der Transparenz der Teile folgen vier Konsequenzen:
1. Das Abnahmekriterium ist Klarheit, nicht Rauheit. Ein Rauheitswert beschreibt die Textur, nicht die gleichmäßige Lichttransmission. Ein Teil kann Rauheitswerte einhalten und trotzdem trüb sein – Trübung ist Ausschuss. Maßgeblich ist der Sichtvergleich mit einem Grenzmuster unter Normlicht.
2. Ein Rückstand ist ein Defekt, kein Schmutzfleck. Compoundreste in Kratzern, Bearbeitungsspuren oder Mikrorissen zeichnen sich hell oder milchig ab. Daher ist das Abspülen bei Perspex ein Compound-Kernkriterium, bei Stahl nur Nebensache.
3. Hitze schädigt dauerhaft. Perspex erweicht und bildet Spannungsrisse weit unterhalb der Metall-Grenztemperaturen. Zu heiß gefahrene Compounds oder Reibungswärme hinterlassen nicht nur Spuren, sie verändern das Material. Dieser Schaden lässt sich nicht auspolieren, da das Gefüge unwiderruflich zerstört ist.
4. Kratzer lassen sich nicht füllen. Polieren trägt ab, es füllt nicht auf. Bei transparenten Teilen bleibt jeder Kratzer sichtbar, der tiefer als der Polierabtrag reicht, da kein Hintergrund die Linie verdeckt.
Daraus folgt die Reihenfolge: Wärmeentwicklung stoppen → keine Neukratzer → nur Nötigstes abtragen → restlos abspülen. Das Compound muss allen vier Punkten dienen; erfüllt es nur den dritten, versagt es.
Die Schleifkörperwahl erfolgt getrennt von der Chemie: Unser Kunststoff-Schleifkörpersortiment definiert Körper und Körnung für weiche Klarsichtteile; ein Compound kann markierende Schleifkörper nicht kompensieren.
Die Trocknung nach dem Nassprozess wird auf der Zentrifugaltrockner-Seite beschrieben; bei Klarsichtteilen entscheidet sie über Schleierbildung.
Was ein Perspex-Compound leisten muss
| Anforderung | Folgen bei Nichterfüllung |
|---|---|
| Genug schmieren, um Wärme im Schüttgut zu verhindern | Irreversible Spannungsrisse, Weißbruch oder Verzug |
| Sanft und stufenweise abtragen | Tiefkratzer außerhalb der Folgestufen-Reichweite; matte Oberfläche |
| Restlos abspülen, keine Reste in Kratzern hinterlassen | Milchige Linien oder Schleier nach dem Trocknen |
| Das Polymer nicht angreifen | Anätzung, Weißschleier oder veränderte Oberflächenchemie |
| Sich vom Klarsichtteil im ersten Durchgang ablösen | Abwischbedürftige Reste – und Wischen erzeugt Kratzer auf Weichkunststoff |
Compound-Aufgaben, Zeile für Zeile
Die vierte Zeile gilt speziell für Kunststoffe. Metall-Compounds sind für PMMA oft zu alkalisch oder aggressiv; der Fehler zeigt sich als Schleier statt als Kratzer. Es wirkt wie ein Polierproblem, ist aber ein Chemieproblem.
Das Trockenverfahren braucht kein Abspülen; die Schüttung wird beim Trockenpolierkörper-Sortiment statt beim Compound beschrieben.
Nass oder trocken – die Grundsatzentscheidung
Bei Perspex ist Nass oder Trocken keine Vorliebe; es entscheidet über die Compound-Rezeptur.
Trockenprozesse (Walnuss-, Maisspindelgranulat oder Trockenkunststoffträger) umgehen das Spülproblem: Kein Wasser setzt Rückstände in Kratzern fest, Schleiergefahr sinkt deutlich. Sie sind die Standardwahl für das Klarsicht-Finish.
Nassprozesse tragen schneller ab und erfassen Konturen besser, hinterlassen jedoch Wasser und Compound genau dort, wo Klarsichtteile es zeigen. Nassbearbeitung von Perspex verlangt Spül- und Trockenschritte speziell für transparente Teile, nicht von Metall übernommen.
Die Prozesszeiten zeigen die jeweilige Stufe. Beim Gleitschleifen dauert leichtes Entgraten etwa 10 bis 20 Minuten, die Glanzstufe 2 bis 8 Stunden – und bei Klarsichtteilen birgt gerade das lange Nasspolieren Schleiergefahr. Dies spricht dafür, die Endstufe trocken zu fahren: Ohne Wasser werden keine Rückstände eingetragen.
Die Praxisregel: Hält das Teil durch Kratzer oder Geometrien Flüssigkeit, die Endstufe vorzugsweise trocken fahren; bei hohem Abtragsbedarf ist Nassvorschliff mit anschließendem Trockenfinish die Standardfolge.
Wie Rückstände aussehen – und warum sie schwer erkennbar sind
Drei Fehlerbilder
Drei Fehlerbilder, und es sind verschiedene Probleme:
| Was Sie sehen | Was es meist ist |
|---|---|
| Gleichmäßige milchige Trübung des gesamten Teils | Compoundchemie greift Polymer an oder Charge zu grob für PMMA |
| Wolkiger Schleier, der nach dem Trocknen auftritt | Rückstände in Kratzern oder Mikrorissen trocknen auf der Oberfläche an |
| Helle Streifen oder Linien | Kratzer, vom Compound mit Rückstand gefüllt – tritt wieder auf |
| Lokale weiße Spannungsrisse | Hitze: Spannungsrisse durch zu heißen oder zu trockenen Zyklus |
Alle vier wirken auf den ersten Blick ähnlich, haben aber verschiedene Ursachen. Daher lautet die Erstdiagnose bei trübem Perspex nicht „Compound wechseln“, sondern „welches der vier ist es?“ – und zweitens: „war das Teil am Ende nass oder trocken?“.
Ein matt gewünschtes Teil erfordert andere Verfahrensmittel und oft einen anderen Prozess; der Vergleich zwischen Polieren und Schwabbeln zeigt, warum beide Verfahren nicht austauschbar sind.
Die Maschinenserien dieser Prozesse finden Sie auf unserer Produktseite.
Wo dieses Compound nicht hilft
Wo kein Compound hilft
Das Teil hat thermische Spannungsrisse. Hat das Material erst Spannungsrisse, hilft kein Compound mehr. Die Lösung liegt vorgelagert: weniger Energie, kürzere Laufzeit, bessere Schmierung oder ein anderes Verfahren.
Der Kratzer liegt tiefer, als die Polierstufe abtragen kann. Ein transparentes Teil kann Kratzer nicht hinter Oberflächenstruktur verbergen. Ist der Kratzer tiefer als der Stufenabtrag, muss das Teil zurück in eine gröbere Stufe – oder in den Ausschuss.
Das Teil besteht aus anderem Kunststoff. Perspex, Polycarbonat, Polystyrol und Acetat verhalten sich im selben Compound unterschiedlich. Vor allem Polycarbonat ist chemikalien- und spannungsempfindlicher. Ein für ein Polymer ausgelegtes Compound passt nicht automatisch für andere.
Das Teil ist montiert oder hat ein Insert. Nassprozess und Spülung bei Baugruppen fangen Flüssigkeit an Fügestellen ein; Rückstände treten genau dort aus, wo man sie nicht abwischen kann.
Gefordert ist eine matte oder strukturierte Oberfläche. Poliercompound erzeugt Transparenz. Eine gezielt matte Oberfläche erfordert eine andere Spezifikation und andere Verfahrensmittel.
Produkte, die wir tatsächlich liefern
Produkte, die wir liefern
Wir fertigen Compounds und Fluide für transparente Kunststoffe im Praxismaßstab – das Acetat-Fluid liefern wir in 20 kg Fässern, passend für die Maschinenfertigung statt für Laborproben.
Was wir nicht veröffentlichen, sind Rezepturen. pH-Wert, Konzentration und Additivpaket werden durch Polymer und Prozess bestimmt. Wir legen sie anhand von Werkstück und Muster fest, statt universelle Zahlen zu nennen. Ein Lieferant, der Ihnen eine Perspex-Compound-„Sorte“ ohne Frage nach Polymer und Prozess nennt, liefert Ihnen eine Zahl, keine Spezifikation.
Die entscheidenden Fragen zur Spezifikation: welches Polymer, nass oder trocken und welche Zieloberfläche das Teil am Ende braucht. Diese drei Antworten bestimmen das Produkt – und mit diesen drei Fragen sollte jedes Angebot beginnen.
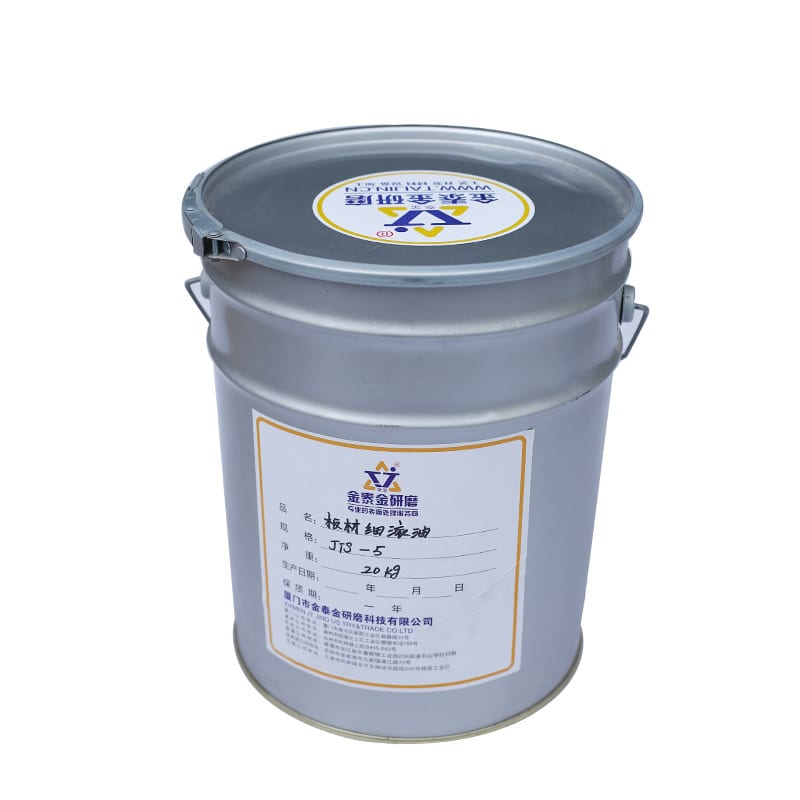
Wie Compound für transparente Kunststoffe tatsächlich geliefert wird: als 20 kg Fass Feinwalzöl, nicht als Politurflasche. Die Gebindegröße ist die Praxiseinheit für die Maschinenfertigung statt für Labormuster, und in dieser Form kauft man dieses Produkt.durch und über das Material statt nach einem Rauheitswert. Vergleichen Sie dies mit den vier obigen Fehlerbildern – gleichmäßige Trübung läge an der Chemie, ein Schleier nach dem Trocknen an Rückständen im Kratzer und lokale Weißfärbung an Hitze. Drei verschiedene Ursachen, ein optisches Symptom – und das Compound behebt nur eine davon.
Die Glanzstufe im selben Format: ein 20 kg Fass Poliercompound. Bei transparenten Teilen werden Rückstände erst in der Glanzstufe sichtbar; daher wird das Compound danach spezifiziert, was es hinterlässt, statt was es abträgt.
Handelt es sich um eine Acetatfassung statt einer Perspex-Platte, behandelt die Seite für Acetat- und Plexiglas-Compounds die Beschaffung für dieselbe Materialfamilie.
Was Sie mit der Anfrage senden
Was Sie mit der Anfrage senden
- Die genaue Polymerbezeichnung – Perspex (PMMA), Polycarbonat, Polystyrol oder Acetat. Sie sind nicht austauschbar.
- Nass oder trocken sowie der Maschinentyp, da das Compound für das Verfahren und nicht allein für das Material ausgelegt wird.
- Zu entfernender Fehler: Trübung, Kratzer, Kantengrat oder Bearbeitungsspuren. Jeder erfordert einen anderen Abtrag.
- Die Zieltransparenz und deren Prüfung – ein Grenzprüfmuster unter definiertem Licht nützt mehr als ein Rauheitswert.
- Geometrien, die Flüssigkeit halten: Gravuren, Bohrungen, Montagefugen. Bei diesen ist die Abspülbarkeit der entscheidende Faktor.
- Die Schleifkörpergröße bei loser Schüttung. Schleifkörper sollten nie größer als etwa ein Drittel der kleinsten Kontur sein – bei Fassungen das Schraubloch mit ca. 1.2 bis 1.4 mm. Das schließt Keramik völlig aus: Ein 2.6 bis 3.0 g/cm³ schwerer Körper splittert und mattiert Acetat (1.18 g/cm³); bei 3 bis 10 mm ist er zudem 7- bis 25-mal so groß wie das Loch. Bei Acryl und Acetat nutzt man Weichkörper – Kunststoffkegel, Walnussschalen oder Holzstifte –, dimensioniert, um Konturen klemmenfrei zu passieren; die Feinarbeit übernimmt das Compound, nicht der Körper.
- Der Standort, falls eine Maschine beteiligt ist: Drehstrom 380 V oder 415 V bei 50 Hz, der Bereich 75 bis 85 dB(A) in einem Meter sowie Standardkonfigurationen lieferbar in 25 bis 35 Tagen ab Anzahlung.
- Was danach geschieht — Bedrucken, Beschichten, Montage oder Verpackung. Ein jetzt unsichtbarer Rückstand kann unter einer Beschichtung ausblühen.
Die Prozessverbrauchsmittel sind in unserem Verbrauchsmittelsortiment aufgeführt.
FAQ
Was ist Perspex und ist es dasselbe wie Acryl? Ja. Perspex ist ein Handelsname für Acryl (PMMA); dasselbe Material wird als Acryl, Plexiglas und 有机玻璃 verkauft. Es unterscheidet sich von Polycarbonat, Polystyrol und Acetat, und das Compound muss genau auf das verarbeitete Material abgestimmt sein.
Warum wird mein Perspex-Teil trüb? Vier mögliche Ursachen, die vor Änderungen abzugrenzen sind: das Polymer angreifende Compound-Chemie (gleichmäßige Trübung), in einem Kratzer auf der Oberfläche eintrocknende Rückstände (Ausblühen nach dem Trocknen), eine für PMMA zu grobe Füllung (Mattierung) oder Hitze (lokale Spannungsrisse). Nur Chemie und Abtrag sind Compound-Entscheidungen.
Kann ich ein Metallpolier-Compound für Perspex verwenden? Nicht gefahrlos. Ein für Metall entwickeltes Compound ist für Acryl oft zu alkalisch oder zu aggressiv; das Schadensbild ist ein weißer Schleier statt eines Kratzers. Es wirkt wie ein Polierproblem, ist aber ein Chemieproblem.
Nass oder trocken für Perspex? Trocken vermeidet Rückstände vollständig und ist daher die übliche Wahl für die Endpolitur transparenter Teile. Nassbearbeitung trägt schneller ab und erreicht Konturen besser, erfordert aber ein auf transparente Teile abgestimmtes Spülen und Trocknen. Eine gängige Abfolge ist Nassschliff gefolgt von einer trockenen Endstufe.
Schützt das Compound vor Kratzern? Nein. Es schmiert, schleift und spült. Ein Kratzer nach dem Polieren wurde entweder nicht beseitigt oder entstand beim Handling – und bei weichen transparenten Teilen entstehen die meisten bei der Handhabung.
In welchen Gebindegrößen ist das Compound erhältlich? Das Acetat-Fluid in unserem Sortiment wird in 20 kg Fässern geliefert. Die Gebindegröße ist eine Arbeitseinheit statt einer Mindestmenge; die Spezifikation wird anhand Ihres Werkstücks und Musters festgelegt.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Industriegebiet Xinyang, Bezirk Haicang, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt die Spezifikation von Compounds für transparente Kunststoffe; er garantiert keine Ergebnisse an konkreten Bauteilen und wir veröffentlichen keine Rezepturen. Ein Bearbeitungsprozess wird durch Werkstoff, Abtrag und geforderte Oberflächengüte bestimmt; das Compound für ein spezifisches Teil wird daher durch Versuche an diesem Bauteil verifiziert. Wir fertigen Gleitschleifmaschinen sowie die dafür nötigen Schleifkörper und Compounds; wir bieten keine Lohnbearbeitung an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
