


Anlagen zur Rohrkantenbearbeitung: Auswahl von Chargenkammern zum Entgraten und Entschlacken von Rohren
Geschnittene Rohr- und Leitungsabschnitte verlassen eine Bandsäge, Kaltsäge oder einen Laserschneider selten montagefertig. Innen- und Außengrate schneiden O-Ringe auf, verhaken Kabelbäume und verletzen Bediener, während beim thermischen Schneiden spröde Schlacketropfen zurückbleiben, die in Fluidleitungen abplatzen. Die Wahl der richtigen Anlagen zur Rohrkantenbearbeitung beginnt mit der Trennung zwischen einseitigen mechanischen Anfasmaschinen und Chargen-Gleitschliffkammern, die Hunderte von Teilen pro Zyklus entschlacken und Kanten verrunden.
Dieser Leitfaden erklärt, wie industrielle Anlagen zur Rohrkantenbearbeitung geschnittene Rohrhülsen, lange Rohr-Längen und lasergeschnittene Schlacke ohne manuelles Feilen bewältigen. Für eine breitere Kammer-Terminologie siehe Bezeichnungen von Gleitschliffmaschinen und Vibrationsgleitschleifen.
Warum geschnittene Rohr- und Leitungskanten die Montageprüfung nicht bestehen
Jedes Rohrschneidverfahren hinterlässt entlang des Innen- und Außenrands ein eigenes Fehlerprofil. Zu verstehen, was tatsächlich auf der Kante sitzt, verhindert den Kauf der falschen Bearbeitungsstufe.

Nahaufnahme-Vergleich von drei geschnittenen Edelstahlrohrenden mit sägegeschnittenen inneren Umlegegraten, lasergeschnittenen thermischen Schlacketropfen und sauberer Gleitschliff-Kantenverrundung
Sägegeschnittene Umlegegrate an Innen- und Außenwänden
Kaltsägen und Trennschleifmaschinen schieben duktiles Metall vor dem Zahn her, statt es sauber abzuscheren, und falten eine scharfe Lippe sowohl zur Bohrung als auch zum Außendurchmesser hin um. Schon ein dünner Umlegegrat verhindert das bündige Sitzen von Präzisions-Rohr-Verschraubungen oder schneidet Elastomerdichtungen beim Einsetzen ein. Das gleichmäßige Entfernen von Umlegegraten an beiden Kanten erfordert Schleifkörper, die sowohl in die Bohrung als auch über die Außenwand gelangen.
Lasergeschnittene Schlacke- und Zundertropfen an Rohrschlitzen
Rohrlaserschneider fertigen komplexe Gehrungen, Querbohrungen und Montageschlitze in Sekunden, doch geschmolzene Oxidtröpfchen – oft Schlacke oder Zunder genannt – erstarren entlang der unteren Schnittfuge und an der Rohrinnenwand. Anders als weiche Sägegrate ist Laserschlacke hart, spröde und fest mit dem Grundstahl verschmolzen. Der Versuch, lasergeschnittene Rohrkanten mit weichen Kunststoffchips zu entschlacken, verschwendet Stunden, weil die Schleifkörper über die harten Oxidperlen gleiten.
Scharfe Schnittkanten, die Sicherheits- und Beschichtungsprüfungen nicht bestehen
Das Stanzen oder Scheren dünnwandiger Rohre hinterlässt rasiermesserscharfe Kanten, an denen sich Arbeiter die Hände schneiden und bei denen Pulverbeschichtung oder Lack beim Aushärten von der Ecke zurückzieht. Gleitschleifen bricht diese scharfen Ecken gleichzeitig über jede Bohrung und Stirnfläche hinweg zu einem glatten, gleichmäßigen Kantenradius. Eine gleichmäßige Kantenverrundung schützt sowohl Montagebediener als auch nachfolgende Oberflächenbeschichtungen.
Innere Querbohrungsgrate, die Handwerkzeuge nicht erreichen
Das Bohren von Querbohrungen oder Fräsen von Schlitzen in Hydraulikhülsen erzeugt scharfe Austrittsgrate in der Hauptbohrung. Ein Bediener mit Handentgrater oder Bandschleifer kann den Außenrand leicht säubern, übersieht jedoch die Hälfte der inneren Durchdringungen. Chargen-Gleitschleifkammern und Magnetnadelkammern erreichen das Innere von Querbohrungen, ohne auf das Augenmaß des Bedieners angewiesen zu sein.
Abstimmung von Anlagen zur Rohrkantenbearbeitung auf Rohrlänge und -form
Nicht jedes Rohr passt in einen Rundvibrator. Die Auswahl von Anlagen zur Rohrkantenbearbeitung hängt zuerst von der Teilelänge, der Wandstärke und davon ab, ob die Außenflächen Taumelkontakt vertragen.
| Rohr- / Leitungsgeometrie | Empfohlene Kammerbauart | Schleifkörper & Wirkung | Wichtige Auswahlregel |
|---|---|---|---|
| Kurze geschnittene Hülsen, Ringe & Fittings | Rundvibrator (`ZL`-Serie) mit Separiersieb | Keramikdreiecke oder schräggeschnittene Zylinder im Spiralfluss | Trogkanalbreite gegen größte Hülsenlänge prüfen |
| Lange gerade Rohre & geschweißte Rohrrahmen | Langer rechteckiger Trogvibrator (`L1300`, `L1500`, `L1800`) | Schwere Keramikschleifkörper im linearen Trog oder in unterteilten Kammern | Trennstege für schwere Rohre verwenden, um Kollisionen zu verhindern |
| Dünnwandige Messing-, Kupfer- & Aluminiumrohre | Trommelpoliermaschine oder sanfter Rundvibrator mit Kunststoffkegeln | Harzgebundene Kunststoffkegel und neutrales Flüssigcompound | Stöße abfedern, damit dünne Wände nicht oval werden oder verbeulen |
| Präzisions-Gewindefittings & Bohrungen | Magnet-Präzisionspoliermaschine (`OBD`- / `HBPG`-Serie) | Feine Edelstahlstifte werden in Bohrungen und Gewinde angetrieben | Ideal zum Innenentgraten ohne Verrunden von Präzisionsgewinden |
| Schwere, hochwertige zerspante Rohrenden | Hochgeschwindigkeits-Schleppfinishmaschine | Gespannte Spindeln werden durch ein stationäres Schleifmittelbett gezogen | Garantiert null Teile-zu-Teile-Macken an schweren Präzisionsenden |

Werkstattvergleich eines Rundvibrators für kurze Rohrringe neben einem langen rechteckigen Trogvibrator für gerade Rohrabschnitte
Rundvibratoren für kurze Rohrringe und Fittings
Kurze abgelängte Rohr-Ringe, Ventilhülsen und gestanzte Rohrhalter taumeln frei in einer Standard-Vibrationsgleitschleifmaschine wie unseren Modellen `ZL150`, `ZL300C` oder `ZL600C`. Der schraubenförmige Fluss hält die Teile im Schleifkörperbett getrennt und bearbeitet sowohl den Außendurchmesser als auch zugängliche Bohrungsränder. Integrierte Separiersiebe entladen fertige Hülsen am Zyklusende sauber aus der Schleifkörpercharge.
Rechteckige Trogvibratoren für lange Rohre und Schienen
Lange Rohrabschnitte können nicht um den Mittendom eines Rundvibrators wenden, ohne sich zu verklemmen oder stirnseitig zusammenzustoßen. Lange rechteckige Trogvibratoren – wie unsere Modelle `L1300`, `L1500` und `L1800` – nehmen lange Rohr-Abschnitte bequem in einer geraden, polyurethan-ausgekleideten Wanne auf. Herausnehmbare Trennstege ermöglichen das gleichzeitige Bearbeiten schwerer Rohre nebeneinander ohne Kollisionen.
Trommelpoliermaschinen für gleichmäßige Kantenverrundung an kurzen Rohren
Wenn kurze dickwandige Rohrverbindungen eine kräftige, leise Kantenverrundung ohne hochfrequente Vibration benötigen, liefert eine Trommel aus unserer Linie der Trommelgleitschleifmaschinen einen gleichmäßigen Kaskadendruck. Da die Teile gleiten statt zu springen, erzeugen Rotationstrommeln saubere, konsistente Kantenradien an Stahl- und Messingfittings. Vermeiden Sie eine Überladung dünnwandiger Rohre in großen Trommeln, da das Fallgewicht die Enden abflachen könnte.
Rotationstrommel beim Entladen verrundeter Stahlrohrverbindungen auf ein Separiersieb
Magnet- und Schleppfinishanlagen für Präzisionsrohrbaugruppen
Trägt ein Rohrfitting feine Außengewinde neben empfindlichen inneren Querbohrungen, kann loses Keramiktaumeln die Gewindespitzen beschädigen. Eine Magnet-Präzisionspoliermaschine (`OBD-30` bis `OBD-100` oder `OBD-HBPG`-Serie) wirbelt feine Edelstahlstifte in inneren Kanälen und hält Außengewinde scharf. Bei schweren zerspanten Verteilern, die sich nicht berühren dürfen, hält eine Hochgeschwindigkeits-Schleppfinishmaschine jedes Teil auf einer eigenen Spindel.
So entschlacken Sie lasergeschnittene Rohr- und Blechteile
Thermischer Zunder vom Laser- oder Plasmaschneiden gehört zu den anspruchsvollsten Aufgaben in der Metallbearbeitung. Zu wissen, wie Gleitschliffkammern entschlacken – und wo sie vorgelagerte Hilfe benötigen – verhindert unrealistische Zykluserwartungen.
Lasergeschnittene Stahlrohrabschnitte vor und nach dem keramischen Vibrations-Entschlacken mit sauberen Schlitzkanten und gratfreien Schnittfugen
Warum Keramik- und Schrägschnitt-Schleifkörper zum Entschlacken unverzichtbar sind
Spröde Laserschlacke zersplittert und schert erst ab, wenn sie wiederholt von dichten, scharfkantigen Schleifkörpern getroffen wird. Leichte Kunststoffkegel prallen von gehärteten Oxidperlen ab, ohne sie zu lösen. Laden Sie dichte Keramikdreiecke oder schräggeschnittene Zylinder aus unserer Linie der Schleifkörper, damit scharfe Kanten direkt auf die Schnittfuge treffen. Bei starker Laserschlacke übertrifft hochdichte Schneidkeramik Kunststoffschleifkörper jedes Mal.
Compound-Unterstützung zur Oxid- und Zunderentfernung
Reines Wasser verwandelt sich bei Entschlackungs-Zyklen auf Kohlenstoff- oder Edelstahl-Rohren schnell in grauen Oxidschlamm. Spezielle Entgrat- und Zunderlösungsmittel – wie `compound-LC10` zum Entgraten, `compound-MC8` zur Rost- und Oxidzunderentfernung oder `compound-JTJ20` zum groben Edelstahlschleifen – halten die Keramikporen offen und halten gelöste Schlacke in Schwebe. Kontinuierliche Entwässerung spült feinen Schlackestaub aus dem Trog, bevor er Rohrwände zerkratzt.
Umgang mit starkem Schweißspritzer und dickem Plasmazunder
Massenfinish-Anlagen zur Rohrkantenbearbeitung entfernen leichten bis mittleren Laserzunder sowie normale Sägegrate zuverlässig über ganze Chargen hinweg. Dicke, kugelige Schweißspritzer oder schwere Plasmaschlacke-Überhänge sollten jedoch vor dem Beladen der Kammer mechanisch entfernt werden. Der Versuch, massive Schlackebrocken im Vibrator abzutragen, verkürzt die Lebensdauer der Schleifkörper und überrundet saubere Kanten an anderer Stelle des Teils.
Prüfung des Bohrungsfreigangs nach dem Entschlacken
Wenn Keramikdreiecke während eines Entschlackungs-Laufs verschleißen, können sich kleine abgebrochene Splitter in engen Rohrbohrungen oder lasergeschnittenen Schlitzen verklemmen. Stimmen Sie die Schleifkörpergröße stets auf den engsten Schlitz oder Innendurchmesser Ihrer Zeichnung ab – und zwar anhand der Abmessungen verschlissener Schleifkörper statt fabrikneuer Chips. Verlassen Sie sich niemals allein auf ein Separiersieb, um ein verklemmtes Keramikdreieck aus einer engen Rohrbohrung zu ziehen.
[DESIGN: Lehrenprüfung zum Vergleich verschlissener Keramikdreieck-Schleifkörper mit engen lasergeschnittenen Rohrschlitzen und Rohrbohrungsdurchmessern]
Schleifkörper, Compounds und Trockner für Rohr- und Leitungslinien
Der reibungslose Betrieb von Anlagen zur Rohrkantenbearbeitung erfordert die Abstimmung von Schleifkörpergeometrie und Flüssigchemie auf Ihre Rohrlegierung – ob Kohlenstoffstahl, Edelstahl, Aluminium oder Kupfer.
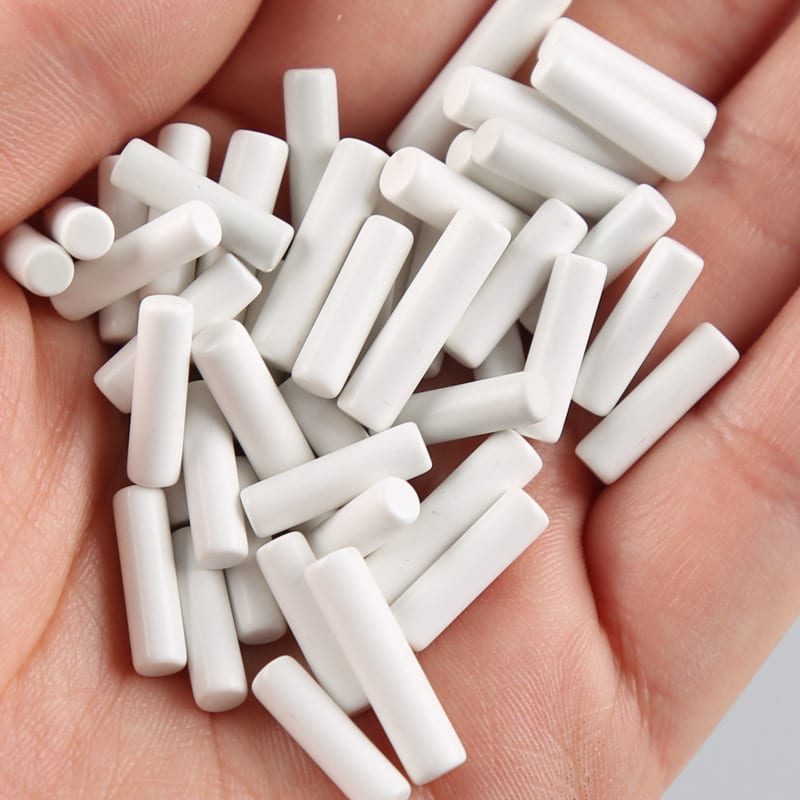
Auswahl an schräggeschnittenen Keramikzylindern, harzgebundenen Kunststoffkegeln und Edelstahl-Magnetstiften neben geschnittenen Metallrohrproben
Wahl von Schleifkörperformen, die in Rohrbohrungen vordringen
Gerade Zylinder und große Kugeln bearbeiten nur den Außenrand eines Rohrs und lassen Innengrate unberührt, sofern die Bohrung nicht weit genug ist, dass Schleifkörper hindurchströmen können. Schräggeschnittene Zylinder und spitzwinklige Keramikdreiecke greifen in mehreren Winkeln in Bohrungseingänge ein, ohne die Öffnung zu überbrücken. Bestätigen Sie das Verhältnis von Schleifkörper zu Bohrung anhand einer Musterzeichnung, bevor Sie Großmengen bestellen.
Schutz von Kohlenstoffstahlrohren vor Flugrost
Rohrabschnitte aus Kohlenstoff- und Baustahl rosten nach dem Nassentgraten innerhalb von Minuten, wenn sie feucht in der Hallenluft liegen bleiben. Fahren Sie Nasszyklen mit rosthemmendem Compound (`compound-LC10`, `compound-MC8` oder `compound-JTJ25`), spülen Sie sauber und trocknen Sie sofort. Siehe unseren Leitfaden Separieren, Waschen und Trocknen nach dem Gleitschleifen zur Vermeidung von Flugrost zwischen den Stufen.
Abfederung dünnwandiger Aluminium- und Kupferrohre
Weiche Nichteisenrohre – wie HVAC-Kupferbögen und dünnwandige Aluminium-Rohre – verbeulen und verkratzen unter schweren Keramikschleifkörpern leicht. Wechseln Sie zu leichten, harzgebundenen Kunststoffkegeln mit `compound-JTJ60` oder `compound-JTS5` (für dünne Bleche und empfindliche Profile) und halten Sie das Schleifkörpervolumen großzügig, damit Rohre nie aneinanderstoßen. Beachten Sie unsere Leitfäden für Aluminium-Oberflächen und Kupferlegierungs-Finishing für legierungsspezifische Tipps.
Schnelles Trocknen in Bohrungen mit beheizten Zentrifugaltrocknern
Wasser, das in hohlen Rohrlängen und Sacklochfittings eingeschlossen ist, läuft auf offenen Gestellen nur langsam ab und hinterlässt Mineralränder sowie innere Rostflecken. Ein beheizter Zentrifugaltrockner – wie unsere Modelle `35`, `35A`, `70` oder `70A` – schleudert eingeschlossenes Wasser sauber aus hohlen Bohrungen heraus, während Warmluft die Trocknung in einem Schritt abschließt. Schnelles Zentrifugaltrocknen verhindert innere Wasserflecken auf Edelstahl- und Kohlenstoffstahl-Rohrteilen.

Korb eines beheizten Zentrifugaltrockners gefüllt mit frisch gespülten kurzen Rohrhülsen zur schnellen Feuchtigkeitsentfernung
Chargen-Gleitschleifen vs. dedizierte Rohrenden-Anfasmaschinen
Einkäufer, die nach Anlagen zur Rohrkantenbearbeitung suchen, vergleichen Vibrations- oder Trommelkammern häufig mit rotierenden Drahtbürstenmaschinen oder CNC-Rohrenden-Anfasern. Beide haben ihren klaren Platz in der Fertigung und lösen unterschiedliche Engpässe.
| Vergleichsfaktor | Gleitschliffkammern (Vibration / Trommel / Schleppfinish) | Dedizierter Rohrenden-Anfaser / Drahtbürstenmaschine |
|---|---|---|
| Teile pro Zyklus | Dutzende bis Hunderte geschnittener Teile pro Charge | Jeweils ein Rohrende gleichzeitig |
| Lasergeschnittene Seitenschlitze & Querbohrungen | Entgratet und verrundet alle Seitenschlitze gleichzeitig | Erreicht nur die offene Rohrstirnfläche |
| Auswirkung auf Wand & Außenfläche | Reinigt und glättet auch die Außenwand gleichmäßig | Lässt Außenwand und Seitenlöcher unberührt |
| Längstes praktisches Rohr | Begrenzt durch Trog- oder Trommellänge (max. Trogfamilie `L1800`) | Unbegrenzte Rohrlänge durch Durchlaufspannfutter |
| Bedieneraufwand | Chargenbeladung, Zeitlauf, automatische Separierung | Kontinuierliches Zuführen oder Spannen pro Rohr |
[DESIGN: Gegenüberstellung von Chargen-Vibrationsgleitschleifen kurzer geschlitzter Rohrabschnitte und einseitigem mechanischem Anfasen langer Stangenware]
Wann Chargenkammern Einzelendmaschinen überlegen sind
Wenn Ihr Betrieb kurze Rohrabstandshalter, perforierte Auspuffhülsen oder lasergeschlitzte Rohr-Halter mit mehreren Seitenlöchern schneidet, bearbeitet ein Einzelend-Anfaswerkzeug nur zwei Enden und lässt jeden Seitenschlitz scharf. Chargen-Anlagen zur Rohrkantenbearbeitung bearbeiten beide Enden, jeden Seitenschlitz und die gesamte Außenfläche in einem unbeaufsichtigten Zyklus. Je mehr Löcher und Aussparungen ein Rohr trägt, desto schneller amortisiert sich das Chargen-Gleitschleifen.
Wann Einzelend-Anfaser oder Drehmaschinen nötig bleiben
Volle Stangenlängen von Konstruktionsrohren, die eine steile Schweißnahtvorbereitung oder ein Rohrende mit Gewinde erfordern, gehören auf eine dedizierte Rohrenden-Drehmaschine oder Durchlauf-Anfasmaschine. Gleitschleifen verrundet scharfe Kanten sauber; es zerspant keine tiefen geometrischen Schweißfasen. Wir bauen keine einseitigen Rohranfas-Drehmaschinen, handgeführten Winkelschleifer oder Bandschleifmaschinen.
Kombination von Rohzuschnitt und automatisiertem Chargen-Gleitschleifen
Großserien-Rohrverarbeiter koppeln automatische Kaltsägen oder Rohrlaserschneider häufig direkt mit einer Vibrator- oder Trogzelle. Geschnittene Teile fallen in gelochte Körbe, durchlaufen keramisches Entgraten sowie Compound-Spülen und verlassen die Linie über einen Zentrifugaltrockner schweiß- oder beschichtungsfertig. Siehe unseren Leitfaden Lohnfertigungs-Gleitschleifen zur Organisation gemischter Teilezellen.
[DESIGN: Integrierter Rohrbearbeitungs-Workflow von Zuschnittkörben über Entgrattrog und Spülbecken bis zum Zentrifugaltrockner]
Oberflächenmarken-Überraschungen bei Dekorrohren vermeiden
Denken Sie beim Bearbeiten sichtbarer Edelstahl-Möbelrohre oder polierter Handläufe daran, dass Schleifkörper neben der Schnittkante auch die gesamte Außenfläche reiben. Weist die Außenwand bereits einen gerichteten Bürstenschliff auf, der erhalten bleiben muss, wandelt loses Taumeln diesen in ein ungerichtetes Matt um. Prüfen Sie Schleif- und Schmirgelspuren sowie Edelstahl-Oberflächenfinishs, bevor Sie vorgebürstete Rohre taumeln.
Häufige Fehler beim Kauf von Anlagen zur Rohrkantenbearbeitung
Die Wahl einer falschen Kammergröße oder Schleifkörpersorte verwandelt eine automatisierte Entschlackungs-Zelle in einen manuellen Nacharbeitsplatz. Vermeiden Sie diese vier häufigen Einkaufsfehler.
[DESIGN: Fehlerübersicht mit vier Rohrbearbeitungsfehlern: verklemmte Keramikschleifkörper in einer Rohrbohrung, verbeulte dünnwandige Enden, fluggerostetes Kohlenstoffstahlrohr und nicht entfernte schwere Schweißspritzer]
Teilelänge im Verhältnis zur Trogkanalbreite ignorieren
Kurze Rohrringe taumeln gleichmäßig in Rundvibratoren, doch längere Rohr-Abschnitte verklemmen sich quer zwischen Außenrand und Innensäule. Sobald ein Rohr den Kanal überbrückt, stoppt der Schleifkörperfluss und Teile schlagen aufeinander. Messen Sie Ihr längstes Teil gegen die Kanalbreite des Rundvibrators oder wechseln Sie zu einem rechteckigen Trogvibrator (`L1300`, `L1500`, `L1800`).
Festklemmen von Schleifkörpern in hohlen Bohrungen unterschätzen
Die Bestellung großer Schleifkörper, die gerade noch in einen Rohr-Innendurchmesser passen – oder kleiner Körper exakt im Bohrungsdurchmesser – führt garantiert zu verklemmten Teilen. Zwei dreieckige Chips können sich in einem Hohlzylinder verkeilen und jede nachfolgende Scheibe oder Dichtung blockieren. Wählen Sie Schleifkörper entweder sicher kleiner als die Bohrung für freien Durchfluss oder deutlich größer, damit sie nie eindringen.
Hochglanz aus einem einzigen Entgratungszyklus erwarten
Keramikdreiecke mit `compound-LC10` tragen Grate und Entschlackungs-Schnittfugen aggressiv ab und hinterlassen eine saubere, gleichmäßig matte Oberfläche – keinen Spiegelglanz. Verlangt Ihre Zeichnung Glanz auf Edelstahl- oder Messingfittings, planen Sie eine zweite Glanzstufe mit Hochalumina-Keramik, Stahlkugeln oder trockenem Walnussschalen-/Maiskolbengranulat mit `compound-JTJ50` oder `compound-HM3`. Verlangen Sie niemals von einer groben Schleifkörpercharge, zugleich schwere Schlacke abzutragen und spiegelblank zu polieren.
Korrosionsschutz und schnelles Trocknen überspringen
Kohlenstoffstahl-Rohrkupplungen, die nass aus dem Vibrationsseparator genommen und über Nacht im Behälter liegen gelassen werden, bilden bis zur Frühschicht Flugrost. Kombinieren Sie das Nassbearbeiten von Stahl von Tag eins an mit rosthemmenden Compounds und einem dedizierten beheizten Zentrifugaltrockner. Richtiges Spülen und Trocknen schützen die sauberen Kanten, die Ihre Maschine gerade erzeugt hat.
Wie Xiamen Jin Tai Jin Rohr- & Kantenbearbeitungslinien baut
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) nahm unsere Werkstatt im Jahr 1992 den Betrieb auf, und unser Unternehmen wurde im Jahr 2002 offiziell gegründet; seither haben wir über 200,000+ Sätze von Schleif- und Polierlösungen an Kunden weltweit geliefert. Über unsere Maschinen- und Katalog-Angebote hinweg fertigen wir 21 Maschinenplattformen, gestützt durch 24 erteilte chinesische Schutzrechte – darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Geschmacksmuster – unter der ISO 9001-Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) sowie den CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, 8 Modelle) und `M.2023.206.C88120` (Horizontal, 13 Modelle), gültig bis 2028-07-24.

Montagehalle bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. mit langen rechteckigen Trogvibratoren, Rundvibratoren mit Separiersieb und Zentrifugaltrocknern
Anlagen, Schleifkörper und Compounds aus eigener Fertigung
Wir fertigen Rundvibratoren (`ZL`-Serie mit Separieroptionen), lange rechteckige Trogvibratoren (`L1300`, `L1500`, `L1800`), Trommelpoliermaschinen, Fliehkraftscheiben- und Fliehkrafttrommelanlagen (`LLF120`, `LX`-Serie), Hochgeschwindigkeits-Schleppfinishmaschinen, Magnet-Präzisionspoliermaschinen (`OBD`- und `HBPG`-Serie), beheizte Zentrifugaltrockner (`35`, `35A`, `70`, `70A`) und Schleifkörperreiniger. Außerdem stellen wir Keramik-, Kunststoff-, Hochalumina-, Stahl-, Walnussschalen- und Maiskolben-Schleifkörper neben unseren Compounds `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8` her.
Klare Grenzen dessen, was wir nicht bauen oder anbieten
Entsprechend unserem Standard zur Auswahl eines Gleitschliff-Lieferanten legen wir unseren Leistungsumfang offen dar. Wir bauen keine Hand-Schleifmaschinen, Bandschleifer, Rohrenden-Anfasdrehmaschinen, Stoffpolierscheiben oder festen Wachspastenriegel; wir liefern keine Sandstrahl- oder Kugelstrahlanlagen oder Strahlmittel; wir bieten kein Elektropolieren, chemisches Polieren, Galvanisieren, Passivieren, PVD-Beschichten oder Wärmebehandeln an; und wir betreiben keinen Lohnpolier- oder Lohnentschlackungsservice.
Lieferzeiten für Standard- und Sondermaschinen
Standard-Anlagen zur Rohrkantenbearbeitung werden innerhalb einer Bauzeit von 25 bis 35 Tagen ausgeliefert. Kundenspezifische Langtröge, unterteilte Trennkammern und spezielle Separiersiebe haben eine Bauzeit von 45 bis 60 Tagen.
Start einer technischen Bewertung anhand von Teilefotos
Wir versprechen keine kostenlosen Einsende-Musterversuche und garantieren keine Zykluszeiten ohne Prüfung Ihres Werkstücks. Senden Sie stattdessen klare Fotos mit Rohr-Länge, Bohrungsdurchmesser, Schnittgraten oder Laserschlacke sowie der gewünschten Kantenqualität über unsere Seite individuelle Polierlösung – unsere Ingenieure bewerten Ihre Fotos und Zeichnungen, um Kammer, Schleifkörper und Compound optimal zu empfehlen.
Häufig gestellte Fragen
Welche Anlage zur Rohrkantenbearbeitung eignet sich am besten für kurze geschnittene Rohre?
Für kurze abgelängte Rohrringe, Abstandshalter und geschlitzte Hülsen bearbeitet ein Rundvibrator mit integriertem Separiersieb (`ZL`-Serie) große Chargen gleichmäßig und trennt Teile am Zyklusende automatisch von den Schleifkörpern.
Können Vibrationsgleitschleifmaschinen lasergeschnittene Rohr- und Blechkanten entschlacken?
Ja. Hochdichte Keramikdreiecke oder schräggeschnittene Zylinder in Kombination mit Entgrat- und Zunderlöse-Compounds (`LC10` oder `MC8`) entfernen typische Laserschlacke und scharfe Schnittfugengrate chargenweise. Schwere Schweißspritzer oder dicke Plasmabrocken sollten vor dem Beladen weiterhin mechanisch abgeschlagen werden.
Wie bearbeite ich lange Rohre, ohne dass sie sich im Rundvibrator verklemmen?
Wechseln Sie von einem Rundvibrator zu einem langen rechteckigen Trogvibrator (`L1300`, `L1500` oder `L1800`). Rechteckige Tröge führen lange Rohre entlang der Wanne, und herausnehmbare Trennstege verhindern Kollisionen schwerer Rohre untereinander.
Wie verhindere ich, dass Schleifkörper in Rohrbohrungen stecken bleiben?
Prüfen Sie den kleinsten Innendurchmesser und die Seitenschlitzbreite auf Ihrer Zeichnung gegen die Maße verschlissener Schleifkörper, nicht gegen fabrikneue Chips. Wählen Sie Schleifkörper, die entweder klein genug für freien Durchfluss oder groß genug sind, um gar nicht erst einzudringen.
Entfernt Gleitschleifen innere Querbohrungsgrate in einem Rohr?
Ja, sofern die Schleifkörper oder Magnetstifte in die Bohrung gelangen können. Bei kleinen Präzisionsbohrungen und Innengewinden, in die Keramikchips nicht passen, treibt eine Magnet-Präzisionspoliermaschine feine Edelstahlstifte direkt in Querbohrungen, ohne Außengewinde zu verrunden.
Welche Angaben sollte ich vor einer Anfrage für ein Rohrbearbeitungs-Angebot senden?
Senden Sie klare Fotos der geschnittenen Rohrenden oder Laserschlacke, die Gesamtlänge des Rohrs, Außen- und Innendurchmesser, Wandstärke, Legierung und Tageslosgröße. Unsere Ingenieure können anhand von Fotos und Zeichnungen vor der Angebotserstellung eine erste Maschinen- und Schleifkörperempfehlung geben.
[DESIGN: Kommentierte Checkliste für Einkäuferanfragen mit Nahaufnahmen geschnittener Rohrenden, Bohrungsmaßen und Tagesstückzahlen]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
