


Kunststoff-Trommelpolitur: Harzgebundene Sorten, Formen und reale Grenzen
"Kunststoff-Trommelpolitur" verwirrt Erstkäufer mehr als fast jeder andere Verbrauchsstoffname in der Massenbearbeitung. Die eine Hälfte will einen sanften polymergebundenen Stein zum Entgraten von bearbeitetem Aluminium, Messing oder Zinkdruckguss ohne Dellen in weichen Wänden. Die andere Hälfte will geformte oder lasergeschnittene Polymerteile polieren und nimmt an, "Kunststoffmedium" sei für Kunststoffwerkstücke gedacht. Verwechslung führt am ersten Tag zur falschen Bestellung.
Dieser Leitfaden behandelt harzgebundene Trommelpolitur — geformte Polymerkegel, -pyramiden und -tetraeder mit feinem Mineralgrit für gepuffertes Metallschneiden. Wie harzgebundene Steine gegen Porzellan, Stahl, Synthetik und organische Körper abschneiden, zeigt Vergleich der fünf Trommelpolitur-Körper. Ob Ihre Werkstücklegierung zu Porzellan oder Polymer gehört, siehe Keramik vs. Kunststoff nach Metalllegierung wählen; nach Polymerwahl gelten Sorten, Formen, Schlammregeln und Grenzen unten.
Den Namensfallen vor der Bestellung klären
Katalogetiketten kürzen "harzgebundenes Schleif-Trommelmedium" zu Kunststoff-Trommelpolitur und stiften Verwirrung auf Bestellscheinen. Klären, woraus das Bindemittel besteht — und welche Teile es bearbeitet — verhindert beschädigte Chargen.

Kunststoffkörper-Medien für Metallteile versus Medien für Kunststoffwerkstücke
In Industriekatalogen beschreibt "Kunststoff" das Bindemittel im Trommelstein, nicht das Werkstück in der Wanne. Kunststoff-Trommelpolitur ist ein duroplastischer Polymerstein mit Mineralgrit, vorrangig zum Entgraten und Glätten weicher Nichteisenmetalle und empfindlicher Stahlflächen. Acrylplatten, Brillenfassungen oder glänzende Polymergehäuse werden dagegen meist mit trockenen Holzpflöcken, Bambus, Walnussschalen und Pasten bearbeitet, nicht mit nassen mineralgefüllten Kegeln.
Was wirklich in harzgebundener Trommelpolitur steckt
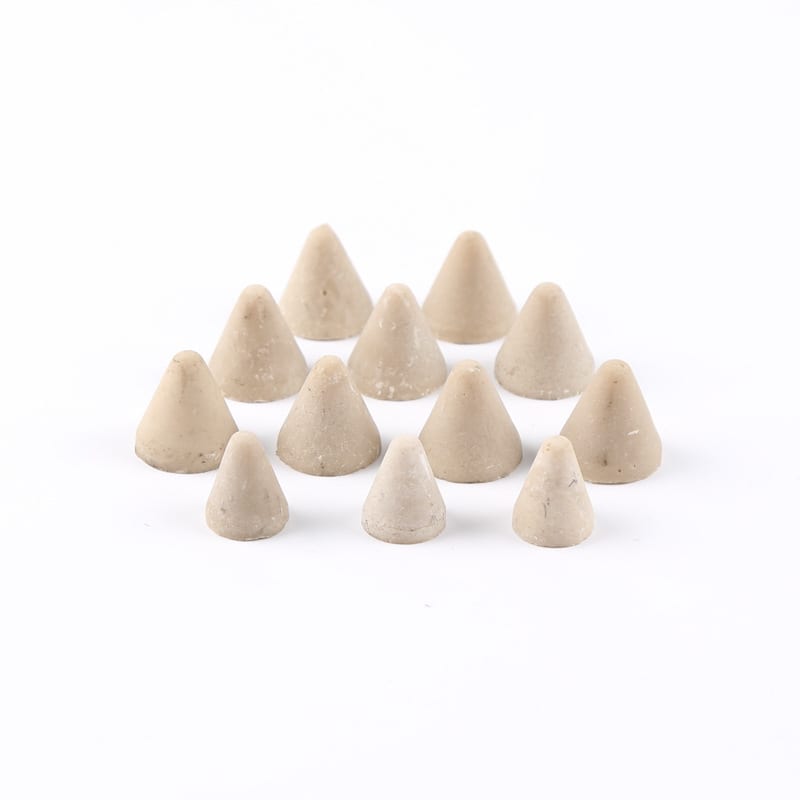
Öffnet man einen Kegel harzgebundener Trommelpolitur, findet man zwei Komponenten: eine gehärtete Polyester- oder Harnstoff-Formaldehyd-Harzmatrix und gleichmäßig verteilte Mineralkörner wie Silika, Aluminiumoxid oder Korund. Wo gesinterte Steine Grit in gebranntem Ton verschmelzen, härtet Harzmedium in Präzisionsformen bei kontrollierter Hitze. Da die gehärtete Polymermatrix unter Last leicht nachgibt, schabt freiliegender Grit Oberflächenspitzen sanft ab statt tiefe Furchen zu pflügen.
Warum niedrige Schüttdichte Kaltverfestigung an Aluminium, Messing, Zink und dünnen Wänden verhindert
Schüttdichte trennt Polymersteine physikalisch von Porzellan in der laufenden Wanne. Ein Vibrationsbehälter mit Harzkegeln wiegt pro Eimer deutlich weniger als dichter Aluminiumoxid-Dreiecke, sodass vorbeistreifende Steine Werkstücke mit sanfterem Impuls treffen. Niedrigere Schüttdichte verhindert Kantenpeening, Orangenschalen-Dellen und Gewindeüberrollen an Knetaluminium, weichem Messing, Dünnwandgehäusen und Zinkdruckguss; siehe mechanische Textur in Aluminium-Oberflächen.
Warum Duroplast-Guss glattere, gratfreie Kegel hinterlässt als Sinterstein
Hochtemperatur-Sintern lässt tongebundene Steine schrumpfen, leicht verziehen und manchmal scharfe Gussnähte tragen, die Einlaufen vor Präzisionsteilen erfordern. Flüssiges Duroplast-Harz fließt sauber in Mehrfachformen und härtet gleichmäßig von Spitze bis Basis. Geformte Kunststoffkegel kommen mit gleichbleibenden Maßen und ohne spröden Brenngrat in die Wanne, was abgeplatzte Splitter in engen Taschen seltener macht.
Nass-Sorten N, NF, F und FF — und warum VR/R nicht existiert
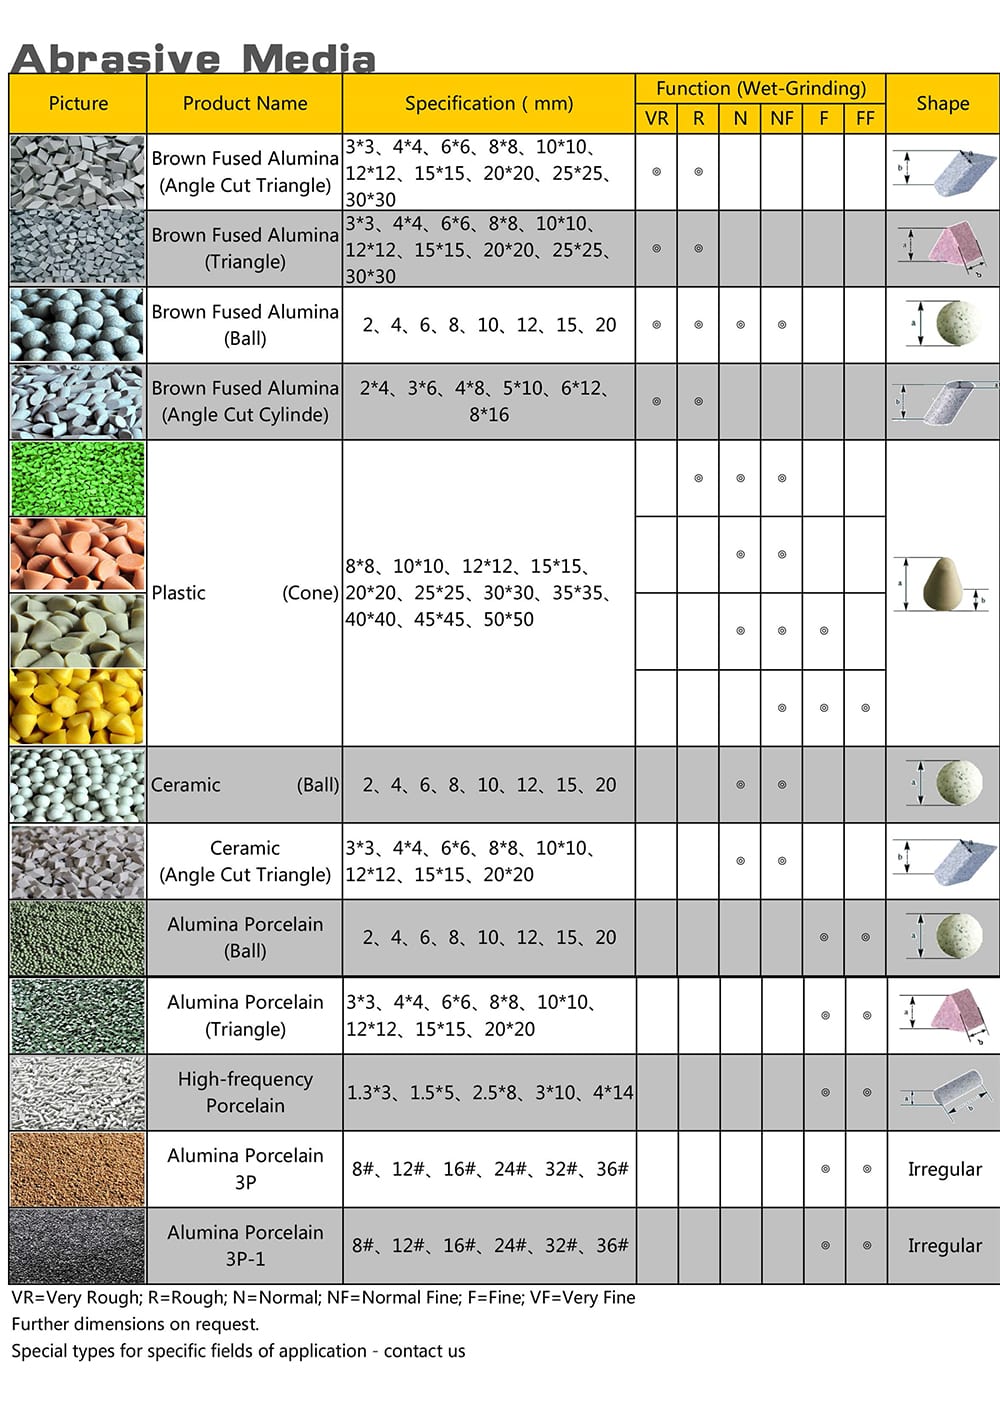
Nach Wahl des Polymerkörpers wird die Schnittgeschwindigkeit auf unserer sechsstufigen Nassschleif-Funktionsskala angegeben: `VR` (Very Rough), `R` (Rough), `N` (Normal), `NF` (Normal Fine), `F` (Fine) und `FF` (Very Fine). Polymersteine belegen sofort erkennbar nur die unteren vier Stufen.
Die Nassschleif-Buchstabenskala von N bis FF lesen
Statt nur nach Lieferantenfarben zu raten, ordnen Prozessingenieure Harzmedien nach Nassschleif-Funktionsbuchstaben zu. `N` (Normal) trägt die schärfste Minerallast im Polymerbindemittel für primäres leichtes Entgraten, abgestuft zu `NF` (Normal Fine) für Kantenverrundung und Fräsrillen-Nivellierung. `F` (Fine) verfeinert matte Bearbeitungslinien ohne scharfe Kanten zu runden, während `FF` (Very Fine) Ultrafeinmehl für Vorplattierungsglättung nutzt.
Warum es keine Very-Rough- (VR) oder Rough- (R) Sorte bei Kunststoffmedien gibt
Käufer, die von Stahlstanzteilen zu Aluminiumhaltern wechseln, fragen oft nach einem `VR`- oder `R`-grobspanenden Kunststoffkegel zum schnellen Entfernen schwerer Grate. Es gibt keine echte VR- oder R-Kunststoff-Trommelpolitur, weil ein elastisches Polymerharz groben, felsgroßen Grit unter hoher Schnittscherung nicht halten kann. Würde man grobe Schruppkörner in weiches Polyester gießen, risse Wannenreibung ganze Körner aus dem Bindemittel, bevor Metall geschnitten wird.
Schnelle, mittlere und dichte schnellschneidende Kunststoff-Entgratmedien
Im Polymerfenster stimmen Bindemitteldichte und Mineralanteil den Schnitt ab. Standard-schnellschneidende Kunststoff-Entgratmedien liegen auf Stufe `N`, um Poisson-Fräsgrate von Aluminiumkrümmern zu scheren, während mittelschneidende Kunststoff-Entgratmedien `NF`-Verrundung an Messingventilen und CNC-Gehäusen abdecken. Wenn Teile hartnäckige Frässpitzen tragen, aber Porzellan-Blessuren verboten sind, erhöht dichtes schnellschneidendes Kunststoff-Finishmedium das spezifische Gewicht für mehr Kontaktdruck.
Leichtschneidende und Vorplattierungs-Kunststoffmedien für isotrope Satin-Gleichmäßigkeit
Am feinen Ende der Nassskala weicht Materialabtrag der Spitzen-Nivellierung vor dem Dekorfinish. Leichtschneidende Kunststoff-Glättmedien laufen im `F`-Band, um schwache Werkzeuglinien zu löschen und vorherige `N`-Spuren in eine saubere Satinhaut zu überführen. Darunter arbeitet Vorplattierungs-Kunststoff-Vorpoliermedium im `FF`-Band zur Vorbereitung von Zinkdruckguss und Messingbeschlägen direkt vor den Plattierungsbädern.
| Nass-Stufe | Katalogsorte | Schleifwirkung | Hauptziel | Hauptgrenze |
|---|---|---|---|---|
| VR / R | Nur Keramik | Starker Materialabtrag | Dicke Stahlgrate, Schlacke | Harz hält groben Grit nicht |
| N | Schnellschneidender Kunststoff | Federnder, schonender Schnitt | Aluminium-Poisson-Grate | Zu mild für dicke Stahlwurzeln |
| Dichte N | Dicht, schnellschneidend | Festerer Muschelgriff | Robuste Gussgehäuse | Stärkerer Kontakt als Standard |
| NF | Mittelschneidender Kunststoff | Ausgewogene Kantenverrundung | Messingventile, CNC-Teile | Langsamer bei tiefen Fräsnarben |
| F | Leichtschneidender Kunststoff | Glättung flacher Spitzen | Dünnes Aluminium, vor Eloxal | Minimale Gratscherkraft |
| FF | Kunststoff vor Galvanik | Ultrafeines Einebnen | Druckguss vor Galvanik | Kein starkes Kantenbrechen |
Formkörper, Kegelgeometrie und die Ein-Drittel-Größenregel
Da duroplastische Aufschlämmung sauber in Formen fließt, gibt es Polymer-Medien in klaren Formen, die bestimmen, wie Schleifkorn Kehlen, Rippen und Taschen erreicht, ohne an Flachseiten zu haften.

Warum Kegel-Kunststoffmedien und Pyramiden NE-Behälter dominieren
In jeder NE-Finishabteilung füllen Kegel-Kunststoffmedien oder vierseitige Pyramiden die meisten Behälter. Ein Kegel vereint zwei Kontaktzonen: Seine gewölbte Wand rollt glatt über breite Außenkonturen ohne scharfe Eckenkerben, seine Spitze erreicht gestufte Schultern. Pyramiden fügen gerade Kanten neben spitzen Scheiteln hinzu und scheren so zügiger entlang sich kreuzender Fräsnuten und Bosssockel.
Tetraeder, Dreiecke und Paraboloide für Ecken, Rippen und Taschen
Wenn tiefe Eckerreichbarkeit wichtiger ist als Rollglätte, bieten dreiseitige Tetraeder spitze Enden in jeder Lage, um vertiefte Schraubendome und Gehäuserippen zu erreichen. Winklig geschnittene Polymer-Dreiecke dienen flachen Halterungen, wo Gleitkontakt Verheddern verhindert. Umgekehrt entfernen gerundete Paraboloide scharfe Steinecken ganz und schützen Sichtaußenflächen von Konsumgehäusen und dekorativer Zinkbeschläge vor kantigen Schlägen.
Strikte Ein-Drittel-Regel bei Nuten und Querbohrungen durchsetzen
Medienverklemmung stoppt die Produktion schnell, zumal elastische Polymerkegel sich leicht zusammendrücken und festkeilen, wenn sie in einen passenden Spalt gezwängt werden. Bei Durchgangsnuten, Taschen und Bohrungen, durch die Medien hindurchtreten, muss der größte Querschnitt des Kegels oder der Pyramide strikt kleiner als ein Drittel der engsten Nutbreite bleiben — niemals nur kleiner als die Nutbreite selbst. Bei winzigen Öffnungen gilt die Umkehrung: einen Brückenkegel deutlich größer als die weiteste Öffnung wählen.
Warum steter Eigenverschleiß Kegel zum Siebfenster schrumpfen lässt
Anders als Porzellanzylinder, die wochenlang Durchmesser halten, bevor sie splittern, erodieren kunstharzgebundene Kegel jede Schicht stetig von außen nach innen. Ein großer Brückenkegel, der außerhalb einer Tasche bleiben soll, schrumpft ungesiebt in die Klemmzone. Austrags- und Sortiersiebe an verschlissenen Kegelmaßen statt an Neumaßen auslegen, damit geschrumpfte Stummel vor dem Verklemmen von Teilen ausscheiden.
Oberflächengleichmäßigkeit vor Galvanik auf Druckguss und bearbeiteten Legierungen
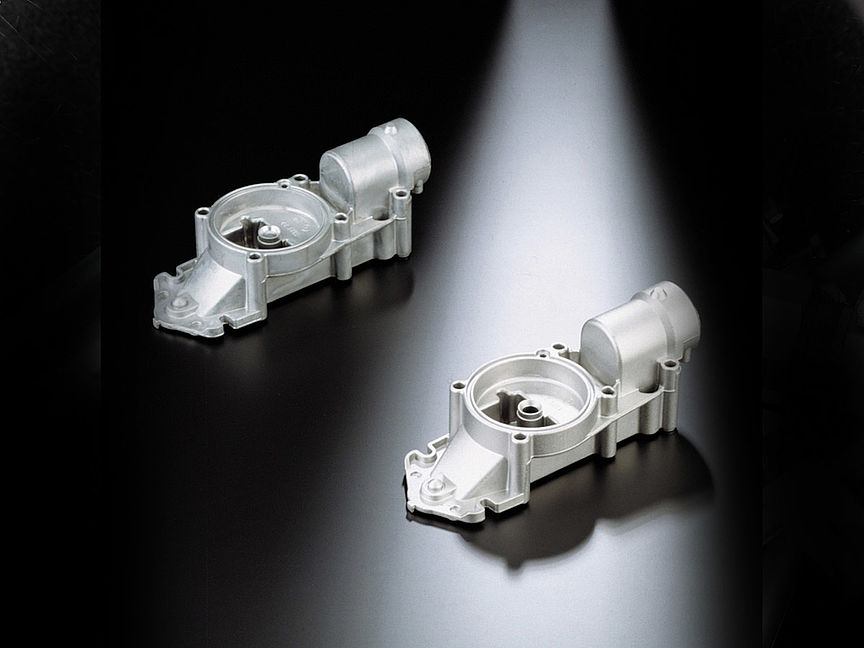
Galvaniseure und Eloxierer weisen Teile weit häufiger wegen mechanischer Untergrundfehler zurück als wegen Badchemie-Fehlern. Daher sind Kunststoffmedien für die Vorbehandlung das Standardverbrauchsmittel vor Nickel-, Chrom- und Klareloxal-Linien.
Warum Galvanik und Glanzeloxal keramische Kratzspitzen verstärken
Käufer nehmen oft an, dass ein glänzendes Nickel-Chrom- oder Klar-Eloxalbad grobe Trommelschleifkratzer wie dicker Lack verdeckt. Tatsächlich folgen galvanisierte Metalle und Anodschichten mikroskopischen Tälern exakt und verwandeln gerichtete Kratzer unter hellem Licht in visuellen Schleier. Tiefe Kratzer durch flache, isotrope matte Krater aus feinem Kunststoffmedium ersetzen lässt Einebnungsglanzzusätze im Galvanikbad die Oberfläche sauber überbrücken.
Poröse Haut auf Zink- und Aluminium-Druckguss vor dem Galvanisieren schützen
Hochdruck-Zink- und Aluminium-Druckguss erstarrt mit einer dünnen, dichten äußeren Abschreckhaut über einem porösen Kern mit eingeschlossenen Gashohlräumen. Aggressives Schleifen mit harter grober Keramik schneidet direkt durch diese dichte Außenhaut und öffnet Unterflächenporen. Sobald Unterguss-Poren offen sind, fangen Galvaniksäuren und Spülwasser sich in den Hohlräumen und brechen beim Trocknen als Blasen hervor — ein Fehler, den vorgeschaltetes Kunststoffmedium abfedert.
Gestufte Keramik-zu-Kunststoff-Übergaben bei Teilen mit Graten und optischen Anforderungen
Was, wenn ein bearbeitetes Edelstahl- oder Messingteil sowohl starke Austrittsgrate als auch ein enges optisches Vorgalvanik-Ziel aufweist? Von `FF`-Vorgalvanik-Kegeln schwere Grate zu erwarten, dehnt Zyklen endlos, während Stoppen nach grober Keramik tiefe Kratzer hinterlässt. Zweistufige Übergabe in getrennten Bottichen fahren: Primärgrate zuerst schnell in Keramik scheren, gründlich spülen und Teile vor dem Galvanisieren auf feines Kunststoffmedium umsetzen.
Warum Vorgalvanik-Kunststoff einen matten Satinanker statt Spiegelglanz hinterlässt
Teile aus selbst der feinsten `FF`-Polymerstufe wirken glatt, seidig und gleichmäßig, doch mattgrau statt spiegelglänzend. Ultrafeines Harzmedium arbeitet noch durch sanftes Mikroschaben mit Mineralfehlmehl und streut Licht diffus. Wenn blankes ungalvanisiertes Aluminium oder Messing Spiegelreflexion statt mattem Vorgalvanik-Anker erfordert, folgt auf feines Kunststoffglätten nicht-abrasives Poliermedium oder trockener Maiskolben.
Progressiver Eigenverschleiß, feiner Polymerschlamm und Abflussdesign
Der Wechsel eines Bottichs von Porzellan auf Polymer verändert sofort Abwasserverhalten, Seifendosierung und Abflusspflege. Ignorieren, wie Polyesterbindemittel erodieren, erzeugt klebrige Medienbetten und fleckige Teile.

Gleichmäßige Harzerosion versus Keramikabsplitterung in Vibrationsbottichen
Um in einer Vibrationsgleitschleifmaschine gleichmäßig zu schneiden, opfert ein Polymerbindemittel schrittweise seine Außenhaut, sodass stumpfe Körner abfallen und scharfe Körner darunter freigelegt werden. Dieser progressive Eigenverschleiß bedeutet, dass Kunststoffkegel pro Laufstunde schneller Volumen verlieren als Aluminiumoxidkeramik. Kunststoffmedium bewusst einzusetzen tauscht schnelleren Steinabrieb gegen null Teileverfärbung, entfallenes Handpolieren vor dem Galvanisieren und leiseren Bottichbetrieb.
Warum Kunststoffmedium feinen, milchigen Polymer-Kieselsäure-Schlamm erzeugt
Da das Opferbindemittel kontinuierlich neben feinem Mineralfehlmehl erodiert, wirkt Abwasser aus einer Kunststoffmedium-Wanne milchig und schaumig im Vergleich zu Wasser mit schwerem Keramikschleifkorn. Polymerfeinteile setzen sich in Absetzbecken weit langsamer ab als dichter Steinstaub und verstopfen Feinfilter schnell, wenn unbehandelt. Betriebe mit täglichem Kunststoffmedium müssen Absetzwehrbecken großzügig dimensionieren oder Abwasser klären, statt rohes milchiges Abwasser zurück auf Teile zu pumpen.
Offene Spülung, Absetzwehre und Compound-Dosierung gegen klebriges Medium
Wenn Frischwasserfluss zu stark sinkt oder CNC-Schneidöle in die Wanne gelangen, mischt sich abgeriebener Harzstaub mit Fremdöl und überzieht Kegel mit einem klebrigen Film. Sobald Kegel klebrig werden, beißt Schleifkorn nicht mehr und grauer Schmutz überträgt sich auf Aluminium- und Messingflächen. Stetige offene Wasserspülung mit passenden Finish-Compounds wie LC10 oder JTJ60 dosiert aufrechterhalten, damit Polymerfeinteile sauber durch die Abflüsse gespült werden.
Temperatur-, Lösungsmittel- und Hochenergie-Zentrifugalgrenzen von Polyesterbindemitteln
Thermisch ausgehärtete Polyesterbindemittel erweichen unter übermäßiger Reibungswärme, heißem Waschwasser oder aggressiven chlorierten Lösungsmitteln. In schnelllaufenden Zentrifugalmaschinen mit unzureichendem Kühlwasser beschleunigt Reibungswärme den Kegelverschleiß stark und verschmiert Harz auf warmem Metall. Nasse Kunststoffzyklen mit stetem Wasserfluss kühl halten, Harzkegel nie mit aggressiven Lösungsmitteln reinigen und fertige Teile zügig zum Spülen und Trocknen weitergeben.
| Werkstatt-Symptom | Ursache im Kunststoffmedium | Schnelle Prüfung | Korrekturmaßnahme |
|---|---|---|---|
| Dicker Stahlgrat bleibt | Bindemittel zu weich für Gratwurzel | Ungeschliffenes Scharnier unter Lupe prüfen | Schnittstufe auf schnelle Keramik umstellen |
| Trübes graues Aluminium | Polymerschlamm lagert sich wieder ab | Nassen Kegel mit weißem Tuch abwischen | Abflüsse reinigen; Wasser & JTJ60 erhöhen |
| Klebrige oder schmierige Kegel | Fremdes CNC-Öl oder hohe Hitze | Bettwiderstand und Bottichwärme fühlen | Teile entfetten; mit LC10 spülen |
| Tiefe Riefen auf Messing | Verirrte Keramiksplitter im Bottich | Bett auf gebrochene Steinstücke sieben | Abflüsse vor Umstellung vollständig spülen |
| In Nuten verkeilte Kegel | Verstoß gegen die Ein-Drittel-Regel | Verschlissenen Kegel mit Nutspalt vergleichen | Unter ein Drittel rückrichten oder breit überbrücken |
| Verstopfte Ablaufgitter | Harzpaste verstopft Nuten | Durchflussrate des Ablaufstutzens prüfen | Gitter pro Schicht bürsten; Wehr verbreitern |
| Kleine Noppen in der Teilebox | Selbstverschleiß schrumpfender Kegel | Verschlissene Kegel auf Siebdeck testen | Charge regelmäßig neu klassieren, um Noppen abzuscheiden |
| Blasen nach der Beschichtung | Offene Poren der Druckgusshaut | Blasengrund unter der Lupe prüfen | Von `N` auf sanftes `FF` zurückstufen |
Chargenübergreifende Schleifkorneinbettung und die Grenzen von Kunststoffmedien
Polymerkegel verhindern Oberflächenverfärbungen bei Weichlegierungen, bringen jedoch drei Prozessfallen mit sich – Kreuzkontamination, Schleifkorneinbettung und die Zykluszeitfalle –, die Bediener beherrschen müssen.
Verschlepptes loses Korn und lose Keramiksplitter, die weiche Chargen ausfurchen
Eine gemeinsame Wanne für morgendliche Keramik-Stahl-Läufe und nachmittägliche Kunststoff-Aluminium-Läufe ohne vollständige Ablassspülung führt sofort zu Ausschuss. Harte Keramiksplitter verstecken sich unter Ablassstopfen und Trennrampen und zirkulieren dann wie Rasiermesser in der weichen Polymerladung. Selbst wenige verbliebene Keramikfragmente in einer Kunststoff-Vorbeschichtungscharge ritzen tiefe sichelförmige Riefen in weiche Messing- oder Aluminiumgehäuse.
Galvanische Kreuzkontamination bei gemeinsamer Nutzung von Kegeln durch Kupfer, Stahl und Aluminium
Da das Polymerharz an der aktiven Haut leicht nachgiebig ist, drückt sich Metallstaub früherer Läufe leicht in die Kegel, bevor er ausgewaschen wird. Wer Messingarmaturen in einer Kunststoffcharge läuft und danach Aluminiumgehäuse in dasselbe Medium lädt, überträgt Kupferspuren auf Aluminium und verursacht dunkle galvanische Flecken. Getrennte, gekennzeichnete Behälter für Kunststoffmedien, dediziert für Aluminium, Kupferlegierungen und Stahl, sind Pflicht, sobald Eloxal- oder Hochglanzoptik zählt.
Warum Schleifkorneinbettung weiche Dichtsitze und Gleitbohrungen zerstört
Auf totweichem Reinaluminium, geglühtem Kupfer, weichem bleifreiem Messing oder Hydrauliksteuerbohrungen können feine Mineralkörner, die von erodierenden Kunststoffkegeln abplatzen, unter dem Bettgewicht in das weiche Metall gepresst werden. Eingebettete Silika- oder Aluminiumoxidkörner, die für das Auge unsichtbar sind, ritzen später passende O-Ringe oder läppen gleitende Steuerschieber. Kritische weiche Dichtbohrungen abdecken oder Ultraschallwäsche nach dem Tumbeln verifizieren, sobald Teile dynamischen Fluid- oder Vakuumdichtungen dienen.
Die Zykluszeitfalle erkennen, wenn ein Grat tatsächlich Keramik erfordert
Der teuerste Routinefehler mit Kunststoff-Entgratmedien passiert, wenn Bediener lasergeschnittene Stahlhalterungen oder dicke Rollover-Grate in `N`-Kegel laden und die Grate beim Entladen noch stehen sehen. In der Annahme, die Charge brauche nur mehr Zeit, verdoppeln und verdreifachen Bediener den Timer, verschleißen die Kegel, während sich die schwere Gratwurzel kaum verändert. Wenn ein normaler Zyklus in schnellschneidendem Kunststoff schwere Gratwurzeln intakt lässt, keine Zeit mehr zugeben – Primärschnitt auf Keramik umstellen oder vorgelagert entgraten.
Was wir fertigen und wo unsere Grenze liegt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., gegründet 1992 in Xiamen, fertigen wir sowohl die Finishing-Anlagen als auch die klassierten Polymerverbrauchsmaterialien für reproduzierbare NE-Metall-Produktion. Unser Werk baut 21 Maschinenplattformen (8 Vertikalmodellen unter CE-Bescheinigungszertifikat M.2023.206.C88121 und 13 Horizontalmodellen unter M.2023.206.C88120, gültig 2023-07-25 bis 2028-07-24), betrieben unter ISO 9001 Zertifikat 00726Q01571R001 (gültig 2026-06-03 bis 2029-06-02) mit 24 gewährten chinesischen Schutzrechten (1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente).
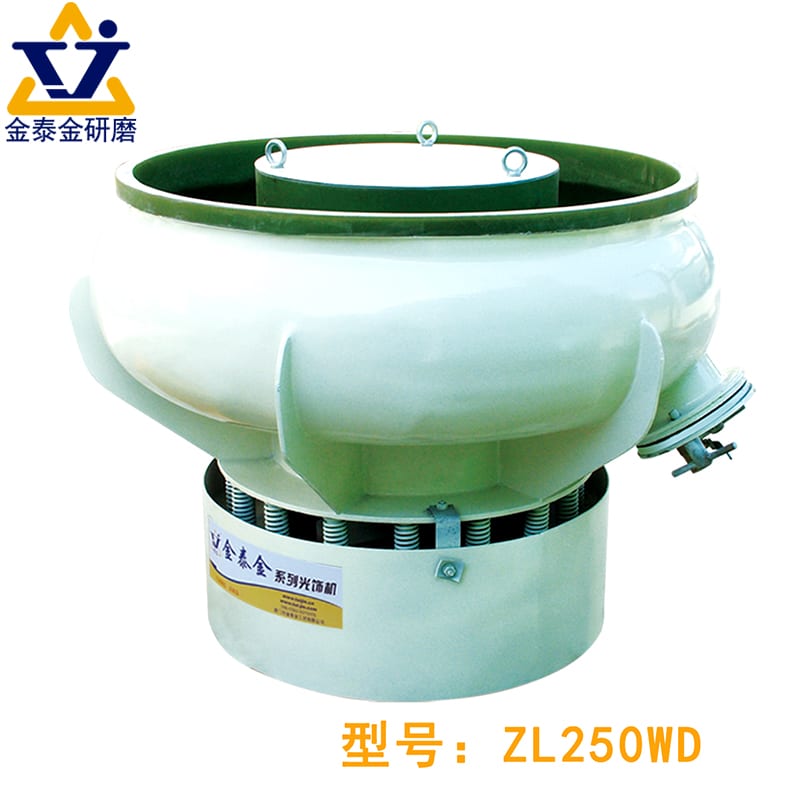
Kunstharzgebundene Kunststoffmedien, Nasschemikalien und Maschinen aus unserer Fertigung in Xiamen
In unserem Kunststoffmedien-Sortiment formen wir schnellschneidende (`N`), dichte schnellschneidende, mittelschneidende (`NF`), leichtschneidende (`F`) und Vorbeschichtungs-Güten (`FF`) in Kegel-, Pyramiden-, Tetraeder-, Dreiecks- und Paraboloidformen. Da Medien nur in passender Hardware sauber arbeiten, kombinieren wir diese Verbrauchsmaterialien mit unseren Vibrationswannen, Trogvibratoren, Rotationsfässern, Separatoren und Trocknern; Qualitätszertifikate unter Zertifizierungen.
Abgestimmte Nasschemie und Standardlieferzeiten
Damit Harzkegel sauber schneiden und milchiger Polymerschlamm aus der Wanne gespült wird, ist abgestimmte Flüssigchemie nötig. Wir formulieren acht Nasschemikalien – LC10, JTJ20, JTJ25, JTJ50, JTJ60, HM3, JTS5 und MC8 – von neutralen Entgratreinigern über NE-Aufheller und Anti-Nesting-Wäschen für Dünnblech bis zu Rostinhibitoren. Standardmaschinen liefern in fünfundzwanzig bis fünfunddreißig Tagen, kundenspezifische Zellen in fünfundvierzig bis sechzig Tagen.
Strahlmittel, Galvaniklinien und Abwasserchemikalien liefern wir nicht
Käufer, die nach „Kunststoffmedien" suchen, wollen gelegentlich loses Harnstoff-, Melamin- oder Acryl-Strahlkorn für Trockendüsen zum Abbeizen von Flugzeuglacken. Wir fertigen ausschließlich vorgeformte Massenfinishing-Tummelsteine – loses Kunststoff-Strahlkorn, Glasperlen, Granat oder Sandstrahlkabinen liefern wir nie. Ebenso bauen wir, obwohl unsere `F`- und `FF`-Kegel Metall direkt vor Galvanik- und Eloxalbädern vorbereiten, keine Elektroplattier-, Eloxal-, Passivierungs- oder Beschichtungslinien.
Warum wir Musterprüfungen durchführen statt ein Lohn-Tummelbetrieb zu sein
Teams, die Vorbeschichtungs-Kunststoffmedien oder Kegel-Kunststoffmedien bewerten, fragen manchmal an, wiederkehrende Teileboxen zur Lohnfertigung einzusenden. Wir betreiben keine Lohnfertigung oder Lohn-Tummelei – wir bauen die Maschinen, Tummelmedien und Nasschemikalien, die Hersteller und Galvaniken in eigenen Hallen betreiben. Für eine technische Bewertung, ein Musterversuchsrezept und ein Anlagenangebot senden Sie Teilefotos und Finish-Ziele über Kontakt.
Häufig gestellte Fragen
Ist Kunststoff-Trommelmedium zum Polieren von Kunststoff- oder Metallteilen gedacht?
In der Massenfertigung bezeichnet „Kunststoff-Trommelmedium" das Duroplast-Polyesterharz-Bindemittel im Stein, nicht das Werkstückmaterial. Harzgebundene Kegel und Pyramiden dienen primär zum Entgraten, Glätten und Vorpolieren weicher Metalle wie Aluminium, Messing, Zinkdruckguss und empfindlicher Stahlflächen ohne Kugelstrahlwirkung. Polymerteile wie Acryl oder Brillengestelle werden üblicherweise in trockenen Holzpflöcken, Bambus oder Walnussschalen trommelpoliert.
Warum gibt es bei Kunststoff-Trommelmedium keine Körnung Sehr Grob (VR) oder Grob (R)?
Ein elastisches Polymerharz-Bindemittel ist zu nachgiebig, um grobe, felsgroße Schruppkörner unter hoher Schnittscherbelastung zu halten. Das Eingießen von `VR`- oder `R`-Grobkorn in Polyesterkegel würde dazu führen, dass die Trommelreibung ganze Körner aus dem Bindemittel zieht, bevor dicke Metallgrate durchtrennt werden. Schweres Grobschleifen gehört ausschließlich zu ofengebrannten keramischen Vitrifikat-Medien.
Wann sollte ich Kegel-Kunststoffmedium gegenüber Pyramiden oder Tetraedern wählen?
Wählen Sie Kegel, wenn Teile gekrümmte Außenkonturen mit offenen Schultern kombinieren, da die glatte Kegelwand sanft rollt ohne Eckenkerben, während die Spitze Stufenübergänge erreicht. Wechseln Sie zu Pyramiden oder dreiseitigen Tetraedern, wenn Grate in engeren sich kreuzenden Nuten, Taschenden oder Bossen sitzen, wo gerade Kanten und spitze Enden tiefer reichen als eine runde Kegelflanke.
Wie dimensioniere ich Kunststoff-Entgratmedium, damit Kegel nie in Schlitzen verklemmen?
Befolgen Sie die strikte Ein-Drittel-Regel: Wann immer Medium durch einen Schlitz, eine Tasche oder eine Bohrung läuft, muss der größte Kegelquerschnitt kleiner als ein Drittel der engsten Schlitzöffnung bleiben — niemals nur kleiner als der Schlitz selbst. Für kleine Löcher, bei denen durchlaufende Kegel zu winzig wären, wählen Sie einen Brückenkegel deutlich breiter als das Loch und sieben Sie regelmäßig nach, wenn Kegel abnutzen.
Kann Kunststoffmedium vor dem Plattieren allein eine Spiegeloberfläche erzeugen?
Nein. Selbst die feinste `FF`-Kunststoff-Vorplattierkörnung verwendet ultrafeines Mineralfehlmehl, das Spitzen durch sanftes Mikrospanen einebnet und eine glatte, gleichmäßige matte Satinoberfläche hinterlässt. Diese richtungslose Satintextur ist der ideale Anker vor dem Glanzverchromen oder Eloxieren, während blanke unplattierte Teile mit Spiegelglanz einen nachfolgenden nicht-abrasiven Polier- oder Trockenkolbenstufe erfordern.
Warum kommen meine Aluminiumteile mit einem trüben grauen Film aus dem Kunststoffmedium?
Ein trüber grauer Film auf Aluminium bedeutet, dass abgeriebener Polymerstaub, verbrauchtes Mineralfehlmehl und feiner Aluminiumabrieb in der Wanne stagnieren und sich auf Teilen absetzen statt abzufließen. Reinigen Sie verstopfte Ablaufgitter, stoppen Sie die Rezirkulation von ungeklärtem milchigem Abwasser, entfetten Sie ölige Teile zuerst und halten Sie eine stetige offene Wasserspülung mit LC10 oder JTJ60 aufrecht.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
