


Pleuel polieren: Ein Langteil ist sein eigenes Prozessproblem
Ein Pleuel wirkt wie ein kleines Teil einfacher Form. Beim Gleitschleifen ist es beides nicht: Es ist ein Langteil, und Länge verändert die Physik vor jeder anderen Eigenschaft.
Drei Dinge laufen bei Langteilen schief, die bei Kompaktteilen nicht passieren – alle drei geometrie- statt materialbedingt:
- Sie bilden Brücken. Im Rundvibrator zirkuliert die Schüttung ringförmig; ein Teil länger als die Arbeitskanalbreite legt sich quer und bleibt stehen. Die Mitte wird nicht bearbeitet, die Enden zu stark.
- Sie verbiegen den Grat, statt ihn zu brechen. Ein Pleuel ist längs steif und quer biegeweich. Eine Schüttung, die an Kompaktteilen Kanten entgratet, belastet Langteile auf Biegung.
- Beide Enden sind nicht gleichwertig. Ein Pleuel hat ein großes und ein kleines Auge. In loser Schüttung erfährt jedes Ende ein anderes Kontaktmuster; derselbe Nennzyklus erzeugt zwei verschiedene Oberflächen.
Das ist der Kern des Themas. Bei der Maschinenauswahl für Pleuel muss zuerst die Längenfrage geklärt werden – alles andere folgt daraus.
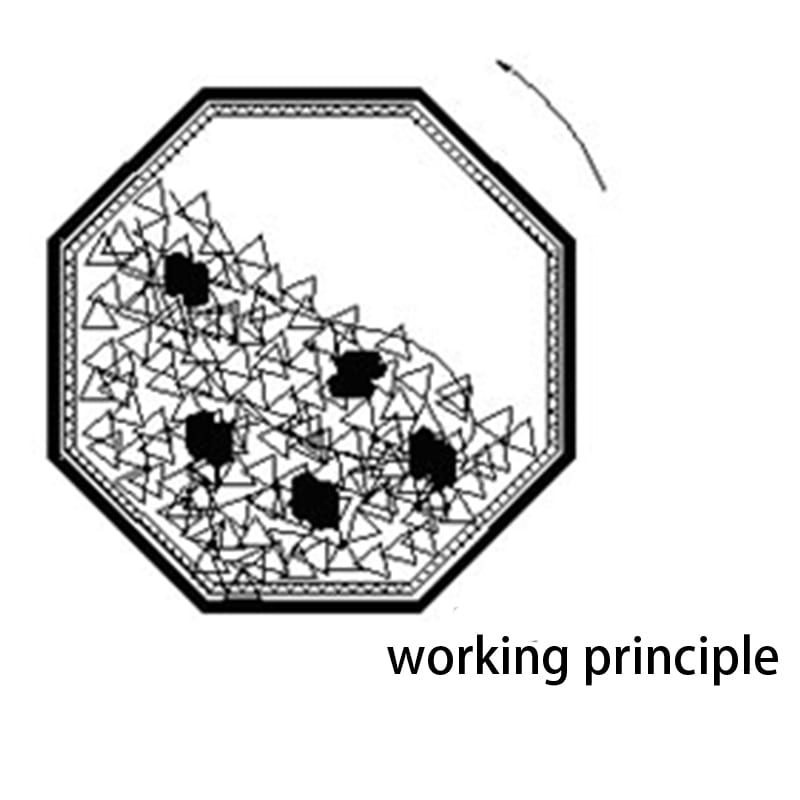
Das Brückenproblem skizziert: eine Achtecktrommel mit kaskadierender Schüttung. Ein Langteil überbrückt diesen Fluss, statt mitzufließen; die Mitte bleibt kontaktlos, die Enden werden überbearbeitet – weshalb die Länge, nicht der Werkstoff, die Maschinenbaureihe bestimmt.
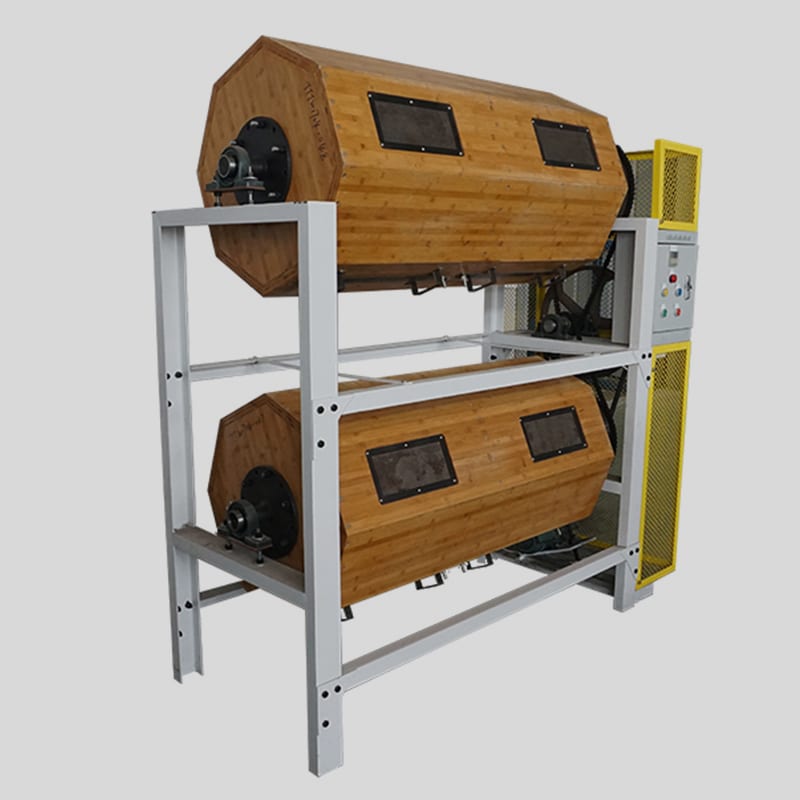
Die Geometrie, die über die Baureihe entscheidet: eine Trommel mit Schüttung. Ein Pleuel ist ein Langteil, und ein Langteil, das den Gutfluss überbrückt, bleibt stehen, statt bearbeitet zu werden.
Die Längenfrage entscheidet auch zwischen Rund- und Trogvibrator bei unseren Vibrationsgleitschleifmaschinen; beim Pleuel wird sie vor jeder anderen Eigenschaft geklärt.
Die Vorrichtungsalternative für Teile, die nicht in der Schüttung mitlaufen, zeigt die Seite zum Magnetpolieren.
Vier Entscheidungen der Reihe nach
1. Liegt das Teil im Fluss oder bildet es Brücken?
Dies bestimmt die Baureihe:
| Maschinenform | Langteilverhalten | Urteil |
|---|---|---|
| Rundvibrator | Die Schüttung kreist; Teile länger als die Kanalbreite liegen quer und blockieren | Schlecht ab bestimmter Länge |
| Trog | Ein Kanal; das Teil liegt längs statt quer zur Fließrichtung | Gut – die Bauform für Langteile |
| Trommel | Das Teil läuft mit der Charge; Langteile können klemmen oder die Trommel verbrücken | Schlecht bis mäßig |
| Aufgespannt | Das Teil wird gespannt und zugeführt | Gut, zulasten des Durchsatzes |
Der Praxistest: Längstes Werkstückmaß mit der Kanalbreite des Rundtrogs vergleichen. Entspricht das Teil der Breite oder ist es länger, verbrückt es – und keine Schleifkörper-, Zyklus- oder Chargenanpassung hilft einem Teil, das stillsteht.
Worum es nicht geht: Es zählt nicht das Fassungsvermögen in Litern. Ein 150 L Rundtrog und ein 150 L Trog fassen dasselbe Schüttvolumen, verhalten sich bei einem 300 mm langen Teil aber völlig unterschiedlich.
2. Wie wirkt die Biegebelastung auf das Werkstück?
Ein Pleuel hat eine Aufgabe: Es nimmt im Betrieb Axiallasten auf. Das macht Geradheit zur echten Anforderung und eine lose Schüttung zum Risiko.
Zwei Mechanismen:
- Statische Biegung – Das Teil liegt auf Schleifkörpern auf und wird mittig belastet. Über den Zyklus verbiegt dies schlanke Stangen.
- Stoß – Werkstückkollisionen in der Schüttung. Bei einer Stange hat ein Stoß in der Mitte einen langen Hebelarm zu den Enden.
Daraus folgt: Ist Geradheit gefordert, wird das Teil entweder gestützt (Kammertrog oder Vorrichtung), der Prozess schonender gefahren (weniger Energie, mehr Schleifkörperdämpfung) oder die Geradheitsprüfung gezielt nach statt vor den Prozess gelegt.
3. Können beide Enden angeglichen werden?
Großes und kleines Pleuelauge unterscheiden sich in Masse, Oberfläche und Lage in der Schüttung. Als Schüttgut erhalten sie ungleichen Kontakt, wenn man nicht eingreift.
Drei Wege zum Ausgleich:
- Vorrichtungen oder Kammern im Trog für identische Bauteilausrichtung.
- Chargentrennung — Groß- und Kleinaugenbearbeitung nach getrennten Vorgaben statt Hoffen auf einen Mittelwert.
- Vorrichtungsgeführtes Verfahren (Schleppschleifen) mit definierter statt statistischer Bauteilausrichtung.
Ehrlich betrachtet: Beim Pleuel sind beide Enden ein Spezifikationsproblem vor einem Prozessproblem. Verlangt die Zeichnung „beide Enden auf gleiche Optik polieren“, muss der Prozess darauf ausgelegt sein; ein Rundvibrator liefert bei beiden zusammen nur einen Mittelwert.
4. Welche Oberflächenanforderung gilt wo?
Ein Pleuel hat typisch drei Oberflächenzonen mit unterschiedlichen Anforderungen:
| Zone | Typische Anforderung | Bedeutung für den Prozess |
|---|---|---|
| Pleuelfußbohrung | Funktional — Lagersitz, enge Toleranz | Kein Schüttgutprozess; Bohrungsgeometrie schließt es aus |
| Pleuelkopfbohrung | Funktional | Ebenso |
| Außenflächen und Schaft | Optisch oder ermüdungsrelevant | Wirkbereich des Schüttguts |
Diese Aufteilung ist das Nützlichste auf dieser Seite. Ein Großteil der Pleueloberfläche ist funktionell und darf nicht mit loser Schüttung in Kontakt kommen, da sie die Bohrung verändern würde. Das Verfahren bearbeitet daher Außenflächen und Schaft; die Bohrungen werden abgedeckt oder verfahrensbedingt ausgespart.
Und der Ermüdungsaspekt: Bei Pleueln ist die Schaftoberfläche nicht nur Kosmetik – eine glattere Oberfläche reduziert die Kerbwirkung, die Ermüdungsrisse auslöst. Das ist ein echter Grund, Pleuel über die Optik hinaus zu polieren, und macht den Schaft zum maßgeblichen Bereich.
Die Trogform ist die Baureihe für Langteile, und die Kammerlängen in unserem Trommelgleitschleif-Programm verdeutlichen die gestreckte Maschinenbauform.
Trog- und Trommelformen sind gemeinsam auf unserer Produktseite aufgeführt.
Maßstabsreferenz
Wir führen keine spezielle Pleuelmaschine. Als Maßstabsreferenz für die Trogform – die Baureihe für Langteile – umfasst unser Modellprogramm:
| Modell | Nennvolumen (L) | Abmessungen L×B×H (mm) | Leistung (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
Das sind Katalogwerte — am eigenen Teil bestätigen. Beachten Sie die Maße: eine Bottichmaschine ist eine lange Maschine, und das ist kein Zufall. Die Kanallänge erlaubt dem Langteil, im Fluss statt quer dazu zu liegen. Bei einer Stange ist die Maschinenlänge ein Funktionsmaß, nicht nur Stellfläche.
Kann ein Teil nicht verzugsfrei gespannt werden, empfiehlt sich eine Vorrichtungsroute — die Radwerkstück-Seite betrachtet denselben Kompromiss aus umgekehrter Richtung.
Der Trocknungsschritt nach Nassbearbeitung steht auf der Zentrifugaltrockner-Seite.
Wo ein Prozess mit losen Medien hier nicht hilft
Die Bohrungen. Eine lose Charge verändert die Bohrungsgeometrie. Ist die Bohrung ein Lagersitz, wird der Prozess so ausgelegt, dass er sie meidet, oder die Bohrung wird maskiert. Eine Charge zum Stangenpolieren, die das ganze Teil bearbeitet, ruiniert die Bohrung.
Ein Teil, das eng toleriert gerade bleiben muss. Eine lose Charge verbiegt schlanke Teile. Ist die Geradheitstoleranz eng, braucht das Teil Stützung oder eine Vorrichtung, oder der Prozess ist falsch.
Ein Teil, bei dem die beiden Enden exakt übereinstimmen müssen. Ein statistischer Prozess liefert ein statistisches Ergebnis. Müssen beide Enden identisch sein, sind ein Vorrichtungsprozess oder getrennte Vorgaben die Lösung.
Eine einzelne Stange oder eine Handvoll. Rüsten und Mediencharge dominieren; die Stückkosten rechnen sich nicht. Das ist Werkbank- oder Spezialistenarbeit.
Eine Stange mit beschichteter oder behandelter Oberfläche. Eine lose Charge trägt Material ab, und eine Beschichtung ist Material. Ist die Oberfläche behandelt, gilt eine andere Spezifikation — oft „kein Abtrag".
Schleifkörper und Anschlüsse, wenn eine Maschine beteiligt ist. Bei einer Stange kehrt sich die Größenregel an den Ölbohrungen um. Die Ein-Drittel-Regel gilt für Geometrien, in die das Medium *eindringen* muss; eine Ölzulaufbohrung von etwa 2 bis 4 mm ist ein Merkmal, das Schleifkörper überbrücken, nicht betreten müssen. Auf ein Drittel dimensionierte Körper — unter etwa 1.3 mm — besitzen weder die Masse zum Trennen einer Schmiedenaht im Produktionstrog noch die Größe gegen Klemmen, und ein verklemmter Schleifkörper verstopft den Schmierkanal. Daher läuft die Arbeitscharge größer als die Ölbohrung — ab 12 mm im Produktionstrog —, sodass sie die Bohrung überbrückt, oder die Bohrungen werden vor dem Zyklus mit Silikonstopfen maskiert. Der Schaft bestimmt, was das Medium umströmt; die Ölbohrung bestimmt, was maskiert wird. Eine Maschine dieser Klasse läuft mit Drehstrom 380 V oder 415 V bei 50 Hz, liegt im Band 75 bis 85 dB(A) auf einen Meter, und eine Standardkonfiguration liefert in 25 bis 35 Tagen ab Anzahlung, auftragsgefertigt in 45 bis 60 Tagen.
Muss für die Stange auch das Schleifmedium spezifiziert werden, wird die Charge aus unserem Schleifkörperprogramm nach dem kleinsten Merkmal statt nach Tonnage gewählt.
Was mit der Anfrage zu senden ist
- Die Zeichnung, mit Bohrungen, Flächen und Geradheitsanforderung markiert, sowie den Flächen, die unberührt bleiben müssen.
- Die Bauteilabmessungen — Länge, Masse und Schaftdurchmesser. Die Länge ist die Kernfrage, da sie die Maschinenfamilie bestimmt.
- Material und Zustand — geschmiedete und gegossene Stangen verhalten sich unterschiedlich.
- Der Materialabtrag in Zehntelmillimetern und ob die Vorgabe optisch oder ermüdungsrelevant ist (sie werden unterschiedlich spezifiziert).
- Die Geradheits- und Bohrungstoleranz, weil diese entscheiden, ob eine lose Charge überhaupt nutzbar ist.
- Menge und Teilemix — Stangen pro Charge und Anzahl der Teilenummern, da Vorrichtungen und Fächer die Stückkosten ausmachen.
- Nachfolgende Prozesse – Kugelstrahlen, Beschichten, Montage –, da eine polierte und danach gestrahlte oder beschichtete Oberfläche eine andere Spezifikation erfordert.
Den Maschinenkatalog finden Sie auf unserer Produktseite, auf der Trogbauformen und deren Kapazitäten aufgeführt sind.
FAQ
Können Pleuel in einem Rundvibrator poliert werden? Meist nicht direkt. Pleuel sind Langteile, und im Rundvibrator zirkuliert die Schüttung ringförmig: Ein Teil, das länger als die Kanalbreite ist, verkantet quer zur Strömung, stoppt, und die Mitte bleibt unbearbeitet. Trogvibratoren, bei denen Werkstücke längs zur Strömung liegen, eignen sich für Langteile.
Was ist Brückenbildung und warum ist sie relevant? Brückenbildung tritt auf, wenn ein Langteil quer zur Strömung liegt, statt mitzuwandern. Es stoppt, die Mitte bleibt unberührt und die Enden werden überarbeitet. Weder Schleifkörper noch Zykluszeit beheben dies – die Geometrie muss durch andere Bauformen oder Kammern geändert werden.
Verbiegt das Polieren Pleuel? Möglich bei engen Geradheitstoleranzen und schlanken Bauteilen. Die freie Schüttung erzeugt Biegelasten zwischen den Schleifkörpern; Stöße auf die Mitte wirken mit langem Hebelarm. Ist Geradheit vorgegeben, erfordert das Teil Halterungen oder muss nach dem Prozess geprüft statt vorausgesetzt werden.
Werden die Bohrungen mitpoliert? Im Schüttgutverfahren sollten sie das nicht: Die Schüttung verändert die Bohrungsgeometrie, und Lagersitze sind toleranzkritisch. Der Prozess bearbeitet Außenflächen und Schaft; Bohrungen werden abgedeckt oder der Prozess so ausgelegt, dass er sie nicht erreicht.
Ist das Pleuelpolieren rein kosmetisch? Nein. Am Schaft beeinflusst die Oberflächengüte das Ermüdungsverhalten: Eine glattere Oberfläche mindert die Kerbwirkung als Rissursache. Das ist ein funktioneller Poliergrund und erklärt, warum der Schaft und nicht das gesamte Bauteil entscheidend ist.
Welche Maschinengröße brauche ich? Vor dem Volumen entscheidet die Länge. Unsere Trogvibratoren reichen bis zu 3340 mm Länge, und diese Länge ist funktional: Sie erlaubt es Langteilen, längs in der Strömung zu liegen. Passen Sie die Bauteillänge an den Arbeitskanal an, nicht das Schüttvolumen an die Literangabe.
Max Xu, Vertrieb – Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Industriegebiet Xinyang, Bezirk Haicang, Xiamen
info@surface-polish.com
Obige Modellangaben sind Katalogwerte unserer Baureihen; sie beschreiben die Maschine, nicht das Ergebnis am konkreten Bauteil. Ein Gleitschleifprozess wird durch Werkstoff, Abtrag und Soll-Oberflächengüte bestimmt; die Konfiguration für ein bestimmtes Teil wird daher durch Bearbeitungsversuche daran bestätigt. Wir fertigen Gleitschleifanlagen sowie die passenden Schleifkörper und Compounds; wir bieten kein Lohngleitschleifen an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
