


Schmuck polieren: kleine, hochwertige Chargen ohne Metallverlust fahren
Schmuck am Werktisch zu polieren heißt: eine Scheibe, ein Schwabbel und eine Hand. Als Fertigungsschritt ist es ein anderes Problem, und es ist kein Glanzproblem — es ist ein Metallverlustproblem. An einem Silber- oder Goldteil ist das beim Polieren abgetragene Material das teuerste Material im Haus, und anders als bei einer Edelstahlhalterung verbucht niemand diesen Verlust als „Schnitt“. Ein Prozess, der ein schönes Finish erzeugt und 4 % der Teilemasse abträgt, hat das Metall des Kunden ausgegeben.
Diese Umdeutung entscheidet alles Weitere: welche Maschinenfamilie passt, wie die Charge dimensioniert wird, wie lange der Zyklus läuft und — die Frage, die vor der Bestellung fast niemand stellt — ob die Charge überhaupt groß genug für einen Chargenprozess ist.
Diese Seite ist für die Fertigung geschrieben: den Betrieb, der Bauteile, Schmuckteile und Uhrenteile zu Hunderten laufen lässt, nicht den Werktisch, der einen einzelnen Auftrag erledigt. Wo Zahlen erscheinen, sind sie ein Startband — ein veröffentlichter Zyklus setzt ein Material und einen Abtrag voraus, die nicht Ihre sein müssen, und bei Edelmetall hat dieser Satz einen Preis.
Woran Sie erkennen, dass die Schmuckcharge wie Edelstahl gefahren wird
Diese Symptome treten gemeinsam auf, weil sie eine Ursache haben — ein für unedles Metall ausgelegter Prozess, angewandt auf Teile, bei denen das Metall die Kosten sind:
| Was Sie sehen | Was es tatsächlich bedeutet |
|---|---|
| Finish gut, aber die Charge wiegt weniger als sie sollte, und niemand hat das Ausgangsgewicht erfasst | Der Prozess wurde nie als Materialabtrag spezifiziert, nur als Aussehen |
| Krappen und feine Details verrundet | Charge zu grob für das Merkmal — ausgelegt auf die Teilefamilie, nicht auf das kleinste Detail |
| Teile verhakt oder ineinandergeschachtelt, blanke Stellen, wo sie sich gerieben haben | Beladung zu hoch, oder die Teile können kollidieren, statt von Schleifkörpern getragen zu werden |
| Farbe variiert über die Charge — einige glänzend, einige matt | Charge bewegt sich nicht gleichmäßig; eine Ecke des Trogs ist eine Totzone |
| Ein Grauschleier, den mehr Zeit nicht entfernt | Grobe Körnung aus der Schneidstufe in die Polierstufe verschleppt |
| Glänzend, dann nach Tagen wieder stumpf, oder ein Rosastich auf Silber | Rückstände in Vertiefungen; oder die Chemie passt nicht zur Legierung |
| Der Bediener verbringt die Schicht mit Beschicken und Entleeren | Maschine und Chargengröße passen nicht zusammen — der Zyklus ist kürzer als die Handhabung |
Die letzte Zeile ist ein Kaufsignal, kein Prozessfehler. Wenn Beschicken und Entleeren länger dauern als der Zyklus, ist die Maschine zu groß für die Charge. Dieser Dimensionierungsfehler ist im Schmuckbereich häufiger als überall sonst, weil Teile und Chargen beide klein sind.
Warum Schmuck überhaupt ein Chargenproblem ist
Drei Eigenschaften treiben die Schmuckbearbeitung zu losen Schleifkörpern, eine wirkt dagegen.
Die Teile sind zu klein, um sie wirtschaftlich aufzunehmen. Ein Schmuckteil, ein Ösenring, eine Uhrkrone — eine Vorrichtung pro Teil kann mehr kosten als das Polieren. Lose Schleifkörper brauchen keine: Die Charge hält das Teil und erreicht es aus jeder Richtung.
Der Wert liegt in der gesamten Oberfläche. Ein Schmuckteil wird an Flächen beurteilt, die eine Scheibe nicht erreicht — innen an der Ringschiene, unter einer Fassung, hinter einem Anhänger. Die Chargenbearbeitung behandelt alle Flächen gleichzeitig.
Die Geometrie ist oft komplex. Gussteile, Filigran, Gravuren, Durchbrucharbeiten — auf das kleinste Merkmal abgestimmte Schleifkörper folgen Details, in die eine Scheibe nicht eindringt.
Die Eigenschaft, die dagegenwirkt: Metallverlust ist Geld, und kleine Teile haben ein großes Oberflächen-zu-Masse-Verhältnis. Ein kleines Bauteil verliert für dasselbe Finish einen größeren *Prozentsatz* seiner Masse, weil der größte Teil davon oberflächennah liegt. Deshalb ist Schmuckpolieren nicht „Edelstahl mit kleinerer Charge“ — die Aggressivität wird zurückgenommen, bis der Verlust akzeptabel ist, und das Finish ist das, was übrig bleibt.
Die drei Wege und welches Teil wohin gehört
Wir bauen alle drei Familien. Die Wahl bestimmt das Teil, nicht die Vorliebe.
| Weg | Was er ist | Passt zu | Schwächen |
|---|---|---|---|
| Fliehkraft-Tellerscheibe | Teile und Schleifkörper in einem rotierenden Tellertrog, hohe Energie am Spalt | Kleine, detailreiche, hochwertige Bauteile; kurze Zyklen | Sehr dünne oder weiche Teile; Teile, die getrennt gefahren werden |
| Drehtrommel | Eine geschlossene Trommel, die die ganze Charge gemeinsam dreht | Schonende lange Zyklen; Glanzpolieren; gemischte Kleinteile; geringster Verlust pro Stunde | Details, die sich verschachteln; schnelles Schneiden |
| Tischtrommel | Eine kleine Tischtrommel, auf die Charge eines Juweliers ausgelegt | Werkstattnahe Arbeiten, kleine Lose, Bemusterung | Volumen; eine Antwort im Maßstab des Werktischs |
Zwei davon sind reale Produkte, die auf der Website benannt sind: die 20L Jewelry CF18 Element Centrifugal Disc Finishing Machine und der On Table Jewelry Polishing Tumbler. Beide existieren, weil Schmuck für uns eine Fertigungskategorie ist und kein Sonderfall — unsere eigene Anwendungszeile lautet *„precision jewelry production: fine jewelry components, watch parts, decorative hardware, precious metal finishing“*. Es gibt außerdem eine Seite Schmuckindustrie.
Für keine der beiden Maschinen nennen wir eine Kapazität aus einer Webseite heraus. Trogvolumen, Antrieb, Steuerung und Separation werden auf Ihre Teile abgestimmt, und die Zahl, auf die es ankommt, wird an Ihrer Charge gemessen. Bei einem Edelmetallteil ist ein Versuch billiger als eine Annahme.
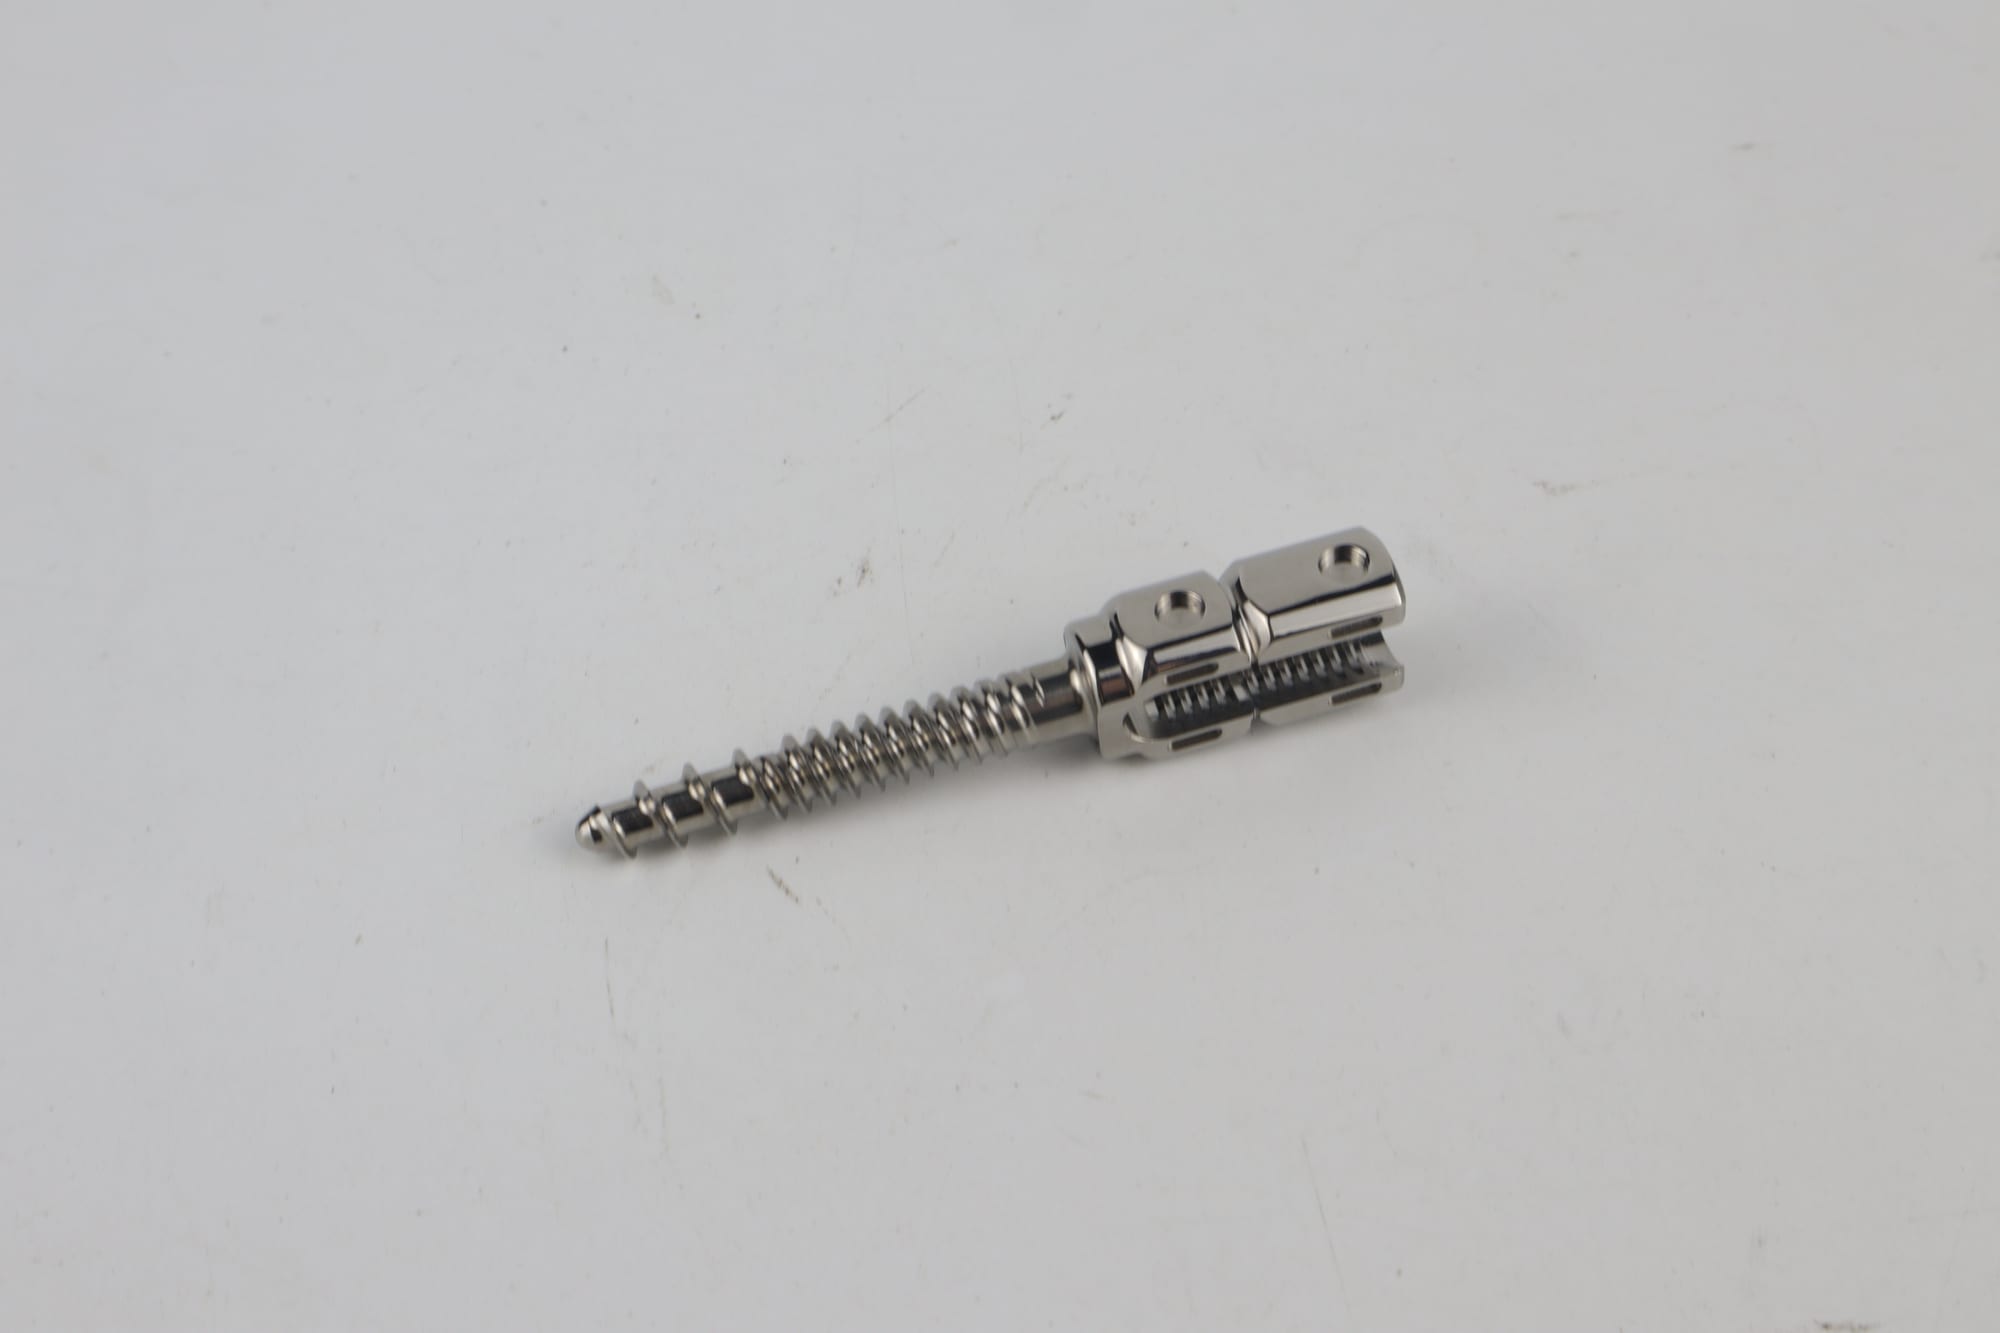
Eine kleine Gewindeschraube für ein Implantat: der Maßstab und das Merkmal, die Schmuckbearbeitung zu einem Vorrichtungs- und Chargenproblem machen.
Die Charge dimensionieren: drei Regeln und die eine, die Metall kostet
Regel 1 — Schleifkörper nicht größer als etwa ein Drittel des kleinsten Merkmals. Das gilt für jeden Prozess mit losen Schleifkörpern, und beim Schmuck entscheidet es, ob Details erhalten bleiben. Ein Körper mit 6 mm kann nicht in eine Vertiefung von 2 mm eindringen, und eine gröbere Charge zu erzwingen, um Details zu erreichen, verrundet nur, was sie berührt. Praktische Körper sind Keramik von etwa 3 mm bis 10 mm und Kunststoff von etwa 10 mm bis 25 mm; die Schmuckbearbeitung liegt am feinen Ende des Keramikbereichs und bei kleinem Kunststoff, wo das Metall weich ist.
Regel 2 — Größen mischen, nicht eine einzige Größenklasse fahren. Eine einförmige Charge packt sich und gleitet als Masse; eine abgestufte lässt kleine Körper in Vertiefungen arbeiten, während große die Energie tragen. Das ist die Bedeutung von „abgestuft“, und deshalb hinterlässt eine einförmige Charge entweder unpolierte Vertiefungen oder verrundete Kanten — je nachdem, welches Ende Sie gewählt haben.
Regel 3 — die Charge beladen, nicht die Maschine. Eine zu leichte Charge lässt Teile kollidieren, und Kollisionsspuren — eine blanke Stelle mit einer kleinen Delle — sind Nacharbeit. Eine zu volle Charge kann sich nicht bewegen, und die Ecken des Trogs werden tot: die Farbvariation von oben. Das Verhältnis wird je Maschine und je Teil festgelegt; nicht verhandelbar ist, dass es schriftlich festgehalten wird.
Die Regel, die Metall kostet, ist die erste, und sie wird in die entgegengesetzte Richtung verletzt als erwartet: Betriebe gehen feiner als nötig, nach der Annahme, feiner sei sicherer. Das ist es nicht. Eine zu feine Charge schneidet langsam, und die Rettung ist, länger zu fahren — was an den Merkmalen, die *erreichbar* sind, mehr Metall abträgt, diffuser, und ein Teil ergibt, das glänzt, detailscharf und leicht unterm Maß ist. Feinere Schleifkörper mit längerem Zyklus sind nicht die schonende Option; sie sind ein anderer Weg, Metall zu verlieren. Die schonende Option ist die richtige Größenklasse im richtigen Zyklus.
Woraus der Zyklus besteht und wohin die Zeit geht
Ein Schmuckzyklus besteht aus zwei Stufen, und sie sind nicht austauschbar:
- Die Schneidstufe bringt die Oberfläche auf eine gleichmäßige Grundlage — Gusshaut, Feilspuren, Kratzer der vorangegangenen Operation. Sie trägt Metall ab und legt den Verlust fest.
- Die Polierstufe erhöht die Reflexion auf dieser Grundlage. Sie trägt sehr wenig ab und kann die Grundlage darunter nicht reparieren.
Die Bänder über unser Programm: Eine leichte Entgrat- oder Kantenstufe läuft etwa 10 bis 20 Minuten, ein Hochglanzfinish etwa 2 bis 8 Stunden. Schmuck-Schneidstufen liegen am kurzen Ende, Polierstufen am langen, und dazwischen liegt der Reinigungsschritt, den der Chargenprozess nicht für Sie erledigt — grobe Körnung, die von Stufe eins in Stufe zwei verschleppt wird, ist die häufigste Ursache eines Grauschleiers, und mehr Compound behebt das nie.
Schleifkörper sind hier ein Verschleißteil, keine Vorrichtung. Die Standzeit liegt bei etwa 20 bis 200 Betriebsstunden je nach Material und Zyklus; die Signale sind ein Finish, das sich nicht mehr verbessert, ein matter Grauschleier und dasselbe Ergebnis in etwa 20 % länger als früher. Wenn das auftritt, lautet die Antwort neue Schleifkörper, nicht ein stärkeres Compound — und an einer Schmucklinie ist die Charge klein genug, dass eine verbrauchte weiterzufahren falsche Sparsamkeit ist.
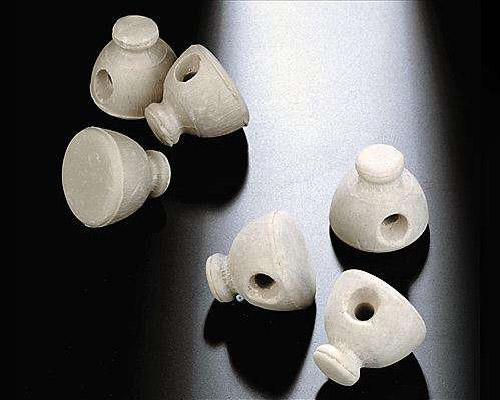
Kleine kappenförmige Schmuckteile mit Bohrung — die Teileklasse, aus der eine Schmuckcharge besteht.
Wo ein Chargenprozess nicht funktioniert, und warum
Dieser Abschnitt spart das meiste Geld: Ein Chargenprozess, der in die falsche Aufgabe verkauft wird, ist kein etwas schlechterer Prozess — er ist eine Ausschusscharge:
- Besetzte Steine, Perlen, Bernstein, Email, geklebte Baugruppen. Eine lose Charge behandelt die Fassung als Teil des Teils: Sie poliert eine Krappe und arbeitet einen Stein locker. Besetzte Arbeit gehört an den Werktisch.
- Galvanisierte oder vergoldete Teile. Die Schicht ist mikrometerdünn; jede Schneidstufe nimmt sie zuerst in den Vertiefungen ab, und der Fehler zeigt sich Wochen später als Stelle unedlen Metalls. Galvanisierte Ware braucht den Glanzpolierweg, spezifiziert als „nicht schneiden“.
- Sehr dünnes Blech und Hohlformen. Ein hohler Anhänger oder ein dünner Armreif verformt sich unter einer Charge, die ein massives Teil gleicher Größe unbeeindruckt lässt. Die Grenze ist der Querschnitt, nicht die Maschine.
- Ein Teil oder eine Handvoll. Einrichten, Charge, Spülen und Trocknen dominieren; unterhalb einer Charge beliebiger Größe sind die Kosten pro Teil Kosten der Handarbeit am Werktisch.
- Ein Teil, dessen Kanten laut Zeichnung scharf bleiben müssen. Lose Schleifkörper verrunden Kanten durch ihre Wirkungsweise; eine Anforderung scharfer Kanten ist die falsche Familie.
- Eine einmalige Patina oder eine oxidierte Vertiefung, die das Design ist. Gleitschleifen entfernt den Kontrast.
- Eine Charge, die exakt einer früheren entsprechen muss. Gleichmäßigkeit kommt aus einer schriftlichen Rezeptur — feste Charge, Dosierung, Zyklus und Spülung —, nicht aus einem besseren Compound.
Was Sie senden sollten, bevor ein Schmuckprozess angeboten wird
- Repräsentative Teile, einschließlich des schwierigsten Falls — ein gutes und ein schwieriges Teil derselben Familie.
- Die Legierung, mit Namen, und ob ein Teil galvanisiert oder besetzt ist.
- Das Ausgangsgewicht der Charge und der akzeptable Gewichtsverlust. Das macht aus dem Prozess eine Kostenspezifikation statt einer Finish-Spezifikation, und genau das fehlt am häufigsten in einer Anfrage.
- Das kleinste Merkmal, das erhalten bleiben muss, in Millimetern.
- Das Finish-Ziel: Farbe und Klarheit sowie ein Rauheitswert, wenn Ihr Kunde einen misst.
- Chargengröße und Teilemix — eine Teilefamilie oder viele, denn eine gemischte Beladung kalkuliert sich anders als eine mit einer einzigen Familie.
- Was danach passiert: Fassen, Galvanisieren, Lackieren, Verpacken. Ein Rückstandsproblem ist vor dem Verpacken billig zu beheben und danach teuer.
Unser Standardweg ist, diese Teile zu nehmen, sie mit den passenden Schleifkörpern und dem passenden Compound zu fahren und sie mit gemessener Zykluszeit sowie gemessenem Schleifkörper- und Compoundverbrauch zurückzugeben — bei einer Edelmetallaufgabe zusätzlich mit dem Gewicht vor und nachher, dem Abnahmekriterium, das kein Finish ersetzt.

Kleine polierte Bauteile in Stückzahl: das Volumen, ab dem sich ein Schmuckprozess zu automatisieren lohnt.
Zwei Fakten von der Website, die ins Angebot gehören
Eine angetriebene Oberflächenmaschine aus unserem Programm läuft auf Drehstrom 380 V oder 415 V bei 50 Hz, kleine Modelle auf 220 V, und liegt im Band 75 bis 85 dB(A) auf einen Meter. Nichts davon ist schmuckspezifisch, aber beides sind Raumfakten, und eine Schmuckwerkstatt ist oft ein Raum, der für Werkbänke gebaut wurde, nicht für Maschinen.
Die kaufmännischen Bedingungen zählen ebenso viel: Standardkonfigurationen werden in 25 bis 35 Tagen ab Anzahlung geliefert, auftragsgefertigte in 45 bis 60 Tagen, Schleifkörper und Compound benötigen etwa eine Woche zusätzlich. Mindestbestellmenge ist eine Maschine, die Zahlungsbedingungen sind 30 % Anzahlung, Restbetrag gegen die Versanddokumente, und die Verpackung ist eine Holzkiste auf einer Palette mit Ersatzteilset und einem Starterset aus Schleifkörpern und Compound — damit der erste Versuch bei Ankunft läuft.
FAQ
Ist das Polieren von Schmuck ein Maschinenprozess oder ein Handprozess? Beides, und das Teil bestimmt die Aufteilung. Die Werktischarbeit besitzt besetzte Steine, galvanisierte Ware, Einzelstücke und alles, bei dem eine Handentscheidung den Wert ausmacht. Ein Chargenprozess besitzt gleichmäßige kleine Bauteile in Stückzahl, bei denen jede Fläche erreicht werden muss und das Finish reproduzierbar sein muss. Die meisten Schmuckfertigungen nutzen beides.
Kann eine Chargenmaschine die Handpolitur vollständig ersetzen? Bei einer gleichmäßigen Bauteilfamilie oft ja. Besetzte Arbeit, eine bewusst gesetzte Patina oder den letzten Griff, für den der Kunde die Hand bezahlt, ersetzt sie nicht. Ein Betrieb, der eine Chargenmaschine kauft, um den Werktisch abzuschaffen, hat am Ende meist beides und eine Warteschlange.
Wie viel Metall trägt das Polieren von Schmuck ab? Es ist keine feste Zahl, deshalb sollte sie gemessen statt angenommen werden: Sie hängt vom Ausgangszustand, vom abzutragenden Material, von der Schleifkörpergröße, vom Zyklus und vom Querschnitt ab. Wiegen Sie die Charge vor und nach einem Versuch, in Gramm pro Charge und als Prozentsatz der Teilemasse; geben Sie einen Edelmetallprozess anhand dieser Zahl frei.
Warum kamen meine Teile mit einem Grauschleier heraus, den längeres Polieren nicht behebt? Fast immer grobe Körnung, die aus der Schneidstufe verschleppt wurde: Die Charge behält Schleifmittel aus dem vorangegangenen Schritt, und die Polierstufe poliert darüber. Reinigen Sie die Teile und die Charge, fahren Sie dasselbe Compound und denselben Zyklus erneut, und prüfen Sie, ob der Schleier wiederkommt. Wenn nicht, war das Compound nie das Problem.
Tellerscheibenmaschine oder Trommel für Schmuck? Das Teil entscheidet. Eine Tellerscheibe liefert hohe Energie am Spalt und kurze Zyklen und passt zu kleinen, detailreichen Bauteilen, die ein definiertes Finish brauchen. Eine Trommel ist schonender, länger und niedriger im Verlust pro Stunde und passt zu Glanzpolieren und gemischten Kleinteilen. Der Vergleich steht in unserer Notiz zu Fliehkraft-Tellerscheibe versus Fliehkrafttrommel.
Liefern Sie die Schmuckmaschinen im kleinen Format? Ja — die Fliehkraft-Tellerscheibenmaschine 20L Jewelry CF18 und der On Table Jewelry Polishing Tumbler sind beide in unserem Programm und auf der Website, neben den breiteren Trommel-, Scheiben- und Vibrationsfamilien. Für keine der beiden veröffentlichen wir eine Kapazitätszahl, weil die Konfiguration auf Ihre Teile abgestimmt wird. Wir fahren Ihr schwierigstes Teil und geben Zyklus und Verbrauch gemessen zurück.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt, wie ein Schmuckpolierweg gewählt und spezifiziert wird; er ist keine Aussage über das erreichbare Ergebnis eines bestimmten Teils, und für keine Maschine wird eine Kapazitätszahl angeboten. Ein Oberflächenprozess wird von der Legierung, dem abzutragenden Material und dem geforderten Finish bestimmt, deshalb wird die Konfiguration für ein bestimmtes Teil anhand eines Versuchs an diesem Teil bestätigt. Wir fertigen Oberflächenanlagen sowie die Schleifkörper und Compounds, die darin laufen; eine Lohnbearbeitung bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
