


Ra-Oberflächenrauheit-Tabelle: Abstimmung von Gleitschleifkörpern, Compounds und Zyklen auf Zeichnungs-Ra-Ziele
Eine Ra-Oberflächenrauheit-Tabelle verwandelt abstrakte arithmetische Mittenrauwerte auf einer CAD-Zeichnung in eine umsetzbare Abfolge aus Schleifkörpern, flüssigen Compounds und Gleitschleifzyklen. Unabhängig davon, ob Ihr Werk gestanzte Automobilhalterungen, `6061`-Aluminiumgehäuse oder chirurgische Hardware aus `304`-Edelstahl bearbeitet – die Wahl des falschen Ausgangsschleifkörpers verschwendet Maschinenstunden oder beschädigt empfindliche Toleranzen. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) kalibriert jede Rauheitsstufe anhand unserer `200,000+` verifizierten Gleitschleifversuche, sodass Ingenieure Ausgangszustände direkt auf vorhersehbare `Ra`-Ergebnisse abstimmen können.
`Ra` auf technischen Zeichnungen vor dem Gleitschleifen verstehen
Der arithmetische Mittenrauwert (`Ra`) berechnet die mittlere vertikale Abweichung mikroskopischer Spitzen und Täler über eine genormte Tastschnitt-Auswertestrecke. Da `Ra` jeden Messpunkt gleichmäßig mittelt, liefert er eine saubere, stabile Kennzahl zur Überwachung kontinuierlicher Fertigungsdrift über CNC-Fräs-, Dreh-, Stanz- und Gleitschleiflinien hinweg. Das Erreichen eines niedrigeren `Ra`-Wertes hängt jedoch stets von der Ausgangstiefe vorgelagerter Bearbeitungsspuren ab – nicht allein davon, einen Poliervorgang länger laufen zu lassen.
Warum Ausgangs-Bearbeitungsspuren die gesamte `Ra`-Zykluszeit bestimmen
Tiefe Drehvorschubrillen, grobe Schaftfräser-Riefen und Laserschneidriefen erfordern einen mechanischen Abtrag, bevor ein glattes Verdichten stattfinden kann. Das direkte Beschicken grob zerspanter Teile in feine `Kunststoffschleifkörper` oder `304`-Edelstahlkugeln poliert lediglich die Spitzenkämme, während tiefe Täler unberührt bleiben und `Ra` deutlich über dem Zielwert stagniert. Stimmen Sie die Schleifaggressivität der Stufe 1 stets auf den schlechtesten eingehenden Rohling ab und nicht auf das beste Muster im Behälter.
Was `Ra` erfasst – und was stattdessen `Rz` und `Rq` aufdecken
Während `Ra` die allgemeine Oberflächenglätte zuverlässig verfolgt, mittelt er vereinzelte Kratzer, nicht eingeebnete Schmiedegrübchen und Teile-auf-Teile-Schlagmacken heraus. Zwei Chargen können identische `Ra`-Werte aufweisen, obwohl die eine klare Spiegelbrillanz zeigt und die andere trübe gerichtete Schlieren oder verstreute `Rz`-Ausreißer aufweist. Die Kombination Ihrer `Ra`-Tabelle mit Oberflächenrauheitsmessung-Prüfgrenzen für `Rz` und quadratischen Mittenrauwert Rq schützt sowohl die Dichtheit als auch die optische Gleichmäßigkeit.
Umsetzung von `Ra`-Tabellenstufen in reale Maschinenenergie
Niedrigere `Ra`-Ziele erfordern einen schrittweise feineren Oberflächenabtrag in Verbindung mit sauberer chemischer Schmierung und sanfterer mechanischer Dämpfung. Schwere Stahlgussteile vertragen eine intensive Bewegung in `ZL`- und `ZXL`-Behältern oder `LLB50`/`LLF120`-Fliehkraft-Trommeln, während weiches Messing, `Zamak` und dünnwandige Aluminiumgehäuse leichtere Kunststoffschleifkörper oder kontrollierte Drehzahlen in der Trommelpoliermaschine benötigen, damit Teile beim Herabstufen auf der `Ra`-Skala niemals Dellen bekommen.
| `Ra`-Tabellenstufe | Typischer Roh-Ausgangszustand | Primäres Ziel | Stufe 1 Schleifkörper & Compound | Stufe 2 Schleifkörper & Compound | Erwartetes optisches Erscheinungsbild |
|---|---|---|---|---|---|
| Grobentgraten (`N9`–`N10`) | Gießereizunder, schwere Stanzteile | Grate & thermischen Zunder entfernen | Stark schleifende `Keramikschleifkörper` + `MC8` / `LC10` | Spülen + `35A`/`70A` Zentrifugaltrocknung | Sauber matt, verrundete Kanten |
| Standard-Zerspanung (`N7`–`N8`) | Fräsriefen, gedrehte Planflächen | Bearbeitungsspuren gleichmäßig einebnen | Mittelstark schleifende `Keramikschleifkörper` + `LC10` | Optionale Verfeinerung mit `Kunststoffschleifkörpern` | Gleichmäßiger isotroper Seidenmatt-Look |
| Präzisionsfein (`N5`–`N6`) | Feine CNC-Bearbeitung, Strangpressprofile | Enges `Ra` & geringe `Rz`-Streuung | `Hochfrequenz`-Keramik oder feine `Kunststoffschleifkörper` | Nicht-abrasive `Kunststoffschleifkörper` + `JTJ50` | Glattes, blendarmes Halbsatin |
| Galvanik- / Eloxal-Vorbereitung (`N4`) | `Zamak`-Druckguss, `6061`-Aluminium | Keine gerichteten Linien | Kunstharz-`Kunststoffschleifkörper` + `HM3` | Feine `Kunststoffschleifkörper` + saubere Spülung | Helle, porenfreie Satin-Basis |
| Spiegelpolieren (`N1`–`N3`) | Voreingeebneter `304`-Edelstahl / Messing | Spiegelnder kaltverfestigter Glanz | Feine `Kunststoffschleifkörper` + `JTJ25` | `304`-Edelstahlkugeln + `JTJ60` oder `Maisgranulat` (`8#-80#`) | Tiefer, verzerrungsfreier Spiegelglanz |
Zuordnung Ihrer `Ra`-Oberflächenrauheit-Tabelle zu Keramik-, Kunststoff- & Kugelschleifkörpern
Das saubere Herunterfahren der `Ra`-Oberflächenrauheit-Tabelle erfordert die Zuordnung jedes Rauheitsbereichs zur passenden Schleifkörperbindung, Dichte und Geometrie. Ein zu aggressives Vorgehen erzeugt Hämmerdellen auf weichen Metallen, während ein zu feiner Start die Produktivität um Stunden verzögert. Nutzen Sie eine disziplinierte zwei- oder dreistufige Abfolge, die auf Ihre Legierungsfamilie zugeschnitten ist.
Stufe 1: Grobe Einebnung mit `Keramikschleifkörpern` (`N7`–`N10`)
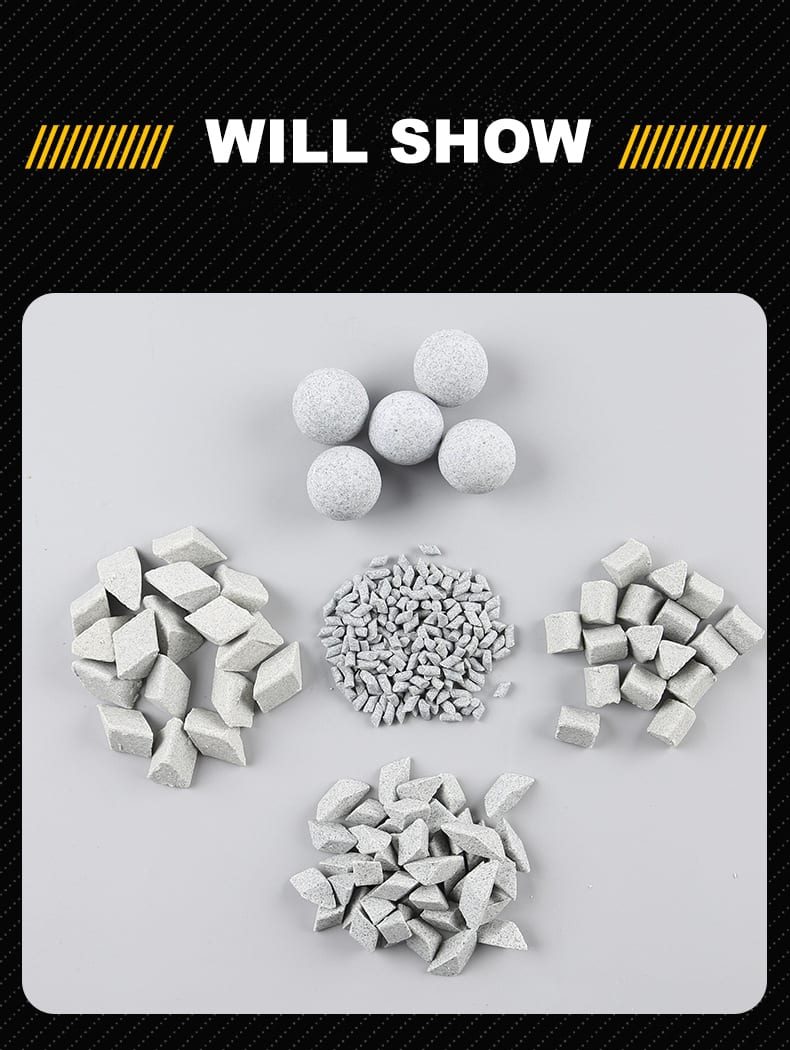
Scharfe Aluminiumoxid- und Siliziumkarbid-Keramikschleifkörper tragen hartnäckige Bearbeitungsgrate, Schweißspritzer und grobe CNC-Riefen rasch ab. Wählen Sie stark schleifende Keramikdreiecke oder Schrägzylinder für schweren Stahl und Gusseisen oder wechseln Sie zu hochdichten `Hochfrequenz`-Keramikformulierungen, wenn Sie Präzisionsteile aus Edelstahl bei minimaler Kantenverrundung einebnen. Eine regelmäßige Schleifkörpersiebung und -nachfüllung entfernt untermaßige Keile, bevor sie sich in Schlitzen verklemmen oder die Umwälzung blockieren.
Stufe 2: Glätten vor dem Galvanisieren mit Kunstharz-`Kunststoffschleifkörpern` (`N4`–`N6`)
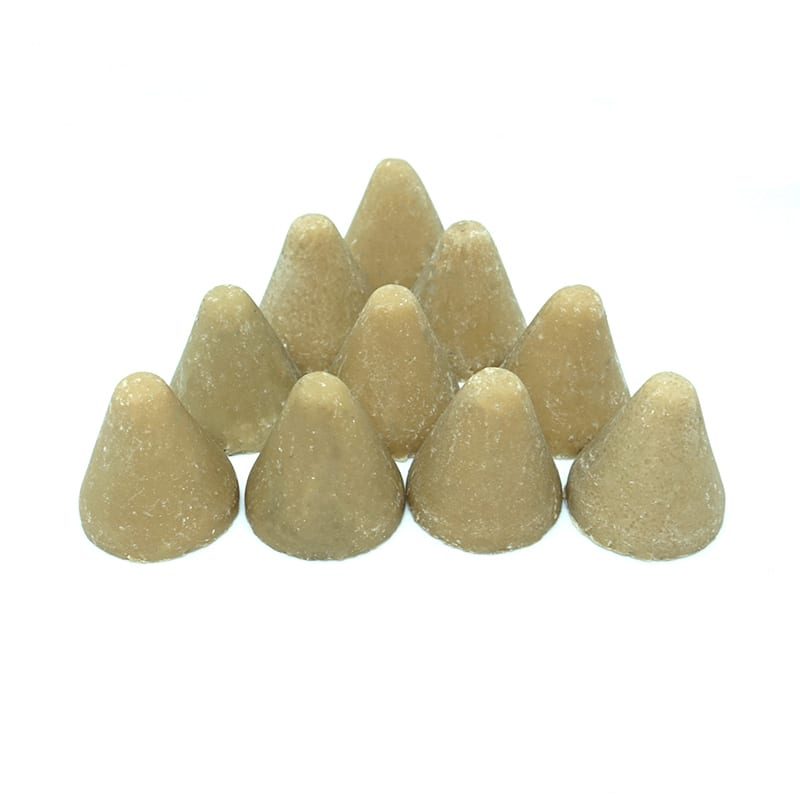
Sobald Grate und grobe Bearbeitungsspuren beseitigt sind, entfernt der Wechsel der Teile in kunstharzgebundene Kegel- oder Pyramiden-`Kunststoffschleifkörper` verbleibende Keramikkratzer geschmeidig. Da Kunststoffschleifkörper etwa halb so viel wiegen wie dichte Keramiksteine, schützen sie `6061`-Aluminium, Messing, Kupfer und `Zamak`-Gussteile vor Schlagdruckstellen und senken `Ra` sauber auf die Galvanik-Vorbereitungsstufe `N4`–`N6`. Prüfen Sie vor dem Beschicken von Produktionschargen die verklemmungsfreie Schleifkörperdimensionierung für jeden Bohrungsdurchmesser.
Stufe 3: Kaltverfestigungs-Polieren mit `304`-Edelstahlkugeln & trockenen organischen Granulaten (`N1`–`N3`)
Das Erreichen der Spiegelklassen `N1`–`N3` erfordert ein nicht-abrasives Polieren statt eines weiteren schleifenden Abtrags. Dichte `304`-Edelstahlkugeln gleiten zusammen mit einem `JTJ60`- oder `JTJ20`-Seifenfilm über voreingeebnete Metallplateaus und schmieden mikroskopische Spitzen kalt zu Hochglanzreflexion flach, ohne Maßtoleranzen abzutragen. Bei empfindlichem Messing, plattierten Beschlägen oder wasserempfindlichen Teilen polieren trockene Betten aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) die Oberflächen nach der Warmlufttrocknung sauber auf.
Steuerung von Compound-Chemie, Wasser & Maschinendynamik für stabiles `Ra`
Selbst die besten Schleifkörper verfehlen Zeichnungs-`Ra`-Ziele, wenn schmutziges Brauchwasser, unterversorgte Dosierpumpen oder schäumende Behälter den Abtrag abpolstern. Chemische Schmierung und Maschinenamplitude bestimmen, wie konstant die Schleifkörper über Mehrschichtbetriebe hinweg Spitzen abscheren. Das Festlegen dieser Variablen hält die `Ra`-Streuung von Charge zu Charge extrem gering.
Abstimmung von `LC10`, `MC8`, `HM3`, `JTJ50` & `JTJ60` auf jede `Ra`-Stufe
Die Wahl des richtigen Compounds sorgt auf jeder Tabellenstufe für aktive Schleifkornfreilegung und saubere Oberflächenmetallurgie. Setzen Sie `LC10` für das allgemeine Stahlentgraten ein, `MC8` für das schnelle Entfernen von Oxid- und Wärmebehandlungszunder, `HM3` für den hellen Schutz von Buntmetallen wie Kupfer/Messing/Aluminium sowie `JTJ50` oder `JTJ60` für das Feinglätten und Spiegelkugelpolieren. Die Automatisierung der Zufuhrmengen mittels Schlauchpumpen-Compounddosierung beseitigt Schwankungen durch manuelles Nachkippen über Schichten hinweg.
Durchlaufwasser-Steuerung & Schaumvermeidung
Hartes Betriebswasser reagiert mit alkalischen Reinigern und überzieht `Keramikschleifkörper` mit klebrigem Seifenbelag, was zu einer Verglasung von Keramikschleifkörpern führt, die die `Ra`-Reduzierung mitten im Zyklus einfriert. Halten Sie ein gleichmäßiges Durchlaufspülen mit enthärtetem Speisewasser gemäß unserer Checkliste zur Wasserhärte beim Gleitschleifen aufrecht, damit abgetragener Metallabrieb kontinuierlich über den Ablauf ausgeschwemmt wird. Eine ausgewogene Entwässerung verhindert zudem, dass dicke Schaumdecken den Abtrag in schnellen `Vibrationsgleitschleifmaschinen` dämpfen.
Auswahl von `ZL`/`ZXL`-Behältern vs. `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen
Standard-`ZL`-Rundbehälter und `ZXL`-Langtrog-Vibratoren glänzen beim kontinuierlichen, sanften Glätten auf `N6`–`N8` sowie bei großen Schweiß- oder Gussstrukturen, bei denen die Trennung von Teil zu Teil entscheidend ist. Für kompakte Bauteile aus gehärtetem Stahl, Hartmetall oder Titan, die eine extrem schnelle Einebnung auf `N4`–`N5` erfordern, liefern `LLB50`- und `LLF120`-Fliehkraft-Gleitschleifmaschinen einen hohen G-Kraft-Abtrag, der die Zykluszeiten drastisch verkürzt.
Vermeidung häufiger `Ra`-Fehler bei Metalllegierungen & in der Nachbehandlung
Werkstoffmetallurgie und Nachbehandlung bestimmen, ob frisch erreichte `Ra`-Messwerte bis zur Endmontage beim Kunden intakt bleiben. Ein auf `304`-Edelstahl validiertes Rezept kann `Zamak`-Zink verschmieren oder Kohlenstoffstahl innerhalb weniger Stunden korrodieren lassen, wenn Chemie- oder Trocknungsprotokolle vernachlässigt werden. Legierungsspezifische Workflows schützen die Oberflächenintegrität durchgängig.
Vorgeschaltete Ultraschallreinigung & nachgeschaltete Zentrifugaltrocknung
Kühlschmierstoffe, Ziehöle und Polierpasten isolieren Grate gegen die Benetzung durch `LC10` und verunreinigen poröse `Keramikschleifkörper` innerhalb von Minuten. Das Vorreinigen öliger Rohlinge in einem Ultraschallreiniger entfernt versteckte Ölfilme aus Sacklochbohrungen, bevor die Teile überhaupt in Stufe-1-Behälter gelangen. Überführen Sie Chargen nach dem abschließenden Spülen sofort in einen beheizten `35A`- oder `70A`-Zentrifugaltrockner – bei Stahl zusammen mit einem Korrosionsschutz gemäß unserem Leitfaden für Korrosionsschutz nach dem Nassgleitschleifen –, damit Wasserflecken oder Flugrost den fertigen `Ra`-Wert niemals in die Höhe treiben.
Verhinderung von verschlepptem Schleifkorn & Teile-auf-Teile-Kollisionen
Schon ein einziger abgebrochener Keramiksplitter aus Stufe 1, der in einen `304`-Kugelbehälter der Stufe 2 verschleppt wird, ruiniert Spiegel-`Ra`-Lose mit tiefen zufälligen Kratzern. Setzen Sie eigene farbcodierte Transportkästen für Stufe 1 versus Stufe 2 durch, prüfen Sie Behälterauskleidungen gemäß unserem Leitfaden zum Austausch von Polyurethan-Behälterauskleidungen und halten Sie ein striktes Schleifkörper-zu-Teile-Volumenverhältnis ein, damit schwere Werkstücke in der Masse niemals aufeinanderprallen.
Kalibrierung von Tastschnittmessungen & optischen Referenztafeln an der Linie
Da tragbare Tastschnittgeräte nur winzige Auswertestrecken messen, sollten Bediener mehrere Ausrichtungen über zerspante Planflächen und gekrümmte Schultern prüfen – niemals nur einen einzigen polierten Glanzpunkt. Bringen Sie laminierte Einrichtkarten neben jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Anlage an, die Schleifkörperqualität, Compound-Dosierstufe, Wasserdurchfluss, Zykluszeit und `Ra`-Freigabegrenzen neben versiegelten optischen Referenzmustern aufführen.
Abstimmung der `Ra`-Stufen auf Beschichten, Galvanisieren, Eloxieren & Verschleiß
Nicht jede technische Zeichnung erfordert spiegelglatte `N2`-Reflexion; das Überbearbeiten funktionaler Flächen verschwendet Maschinenkapazität und kann sogar die Beschichtungshaftung oder Schmierstoffspeicherung beeinträchtigen. Die Abstimmung jeder `Ra`-Tabellenstufe auf den nachgelagerten Fertigungsschritt optimiert sowohl Kosten als auch Bauteilzuverlässigkeit.
Haftgrundprofile vor dem Lackieren & Pulverbeschichten (`N7`–`N8`)
Pulverbeschichtungen und industrielle Nasslacke haften am besten auf sauberen, gleichmäßigen matten Haftgrundtexturen statt auf spiegelglatten Flächen. Das Ansteuern von `N7`–`N8` mit mittelstark schleifenden `Keramikschleifkörpern` und `LC10` entfernt losen Laserzunder sowie scharfe Grate und hinterlässt gleichzeitig eine gleichmäßige Mikroverzahnung für dauerhafte Beschichtungshaftung.
Vorbereitung für Glanzeloxieren & dekorative Galvanik (`N4`–`N5`)
Glanzeloxieren auf `6061`-Aluminium und dekorative Verchromung auf `Zamak`-Zink oder Messing vergrößern jede verbleibende CNC-Ratterlinie oder Keramikvertiefung. Das gleichmäßige Durchlaufen von Kunstharz-`Kunststoffschleifkörpern` mit `HM3` und `JTJ50` beseitigt gerichtete Werkzeugbögen sauber, sodass galvanisierte und eloxierte Schichten unter Ausstellungsbeleuchtung gleichmäßig wirken.
Dynamische O-Ring- & Hydraulik-Dichtflächen (`N3`–`N5`)
Hydraulikventilschieber und oszillierende Dichtflächen erfordern eine enge `Ra`-Kontrolle in Verbindung mit geringer `Rz`-Spitzenhöhe, damit scharfe Kämme beim ersten Hub niemals Elastomerdichtungen zerschneiden. Feine `Kunststoffschleifkörper`, gefolgt von leichtem Kugelpolieren mit `304`-Edelstahlkugeln, runden Mikrospitzen zu glatten, reibungsarmen Plateaus ab.
Dekorativer Edelstahl & Medizintechnik (`N1`–`N3`)
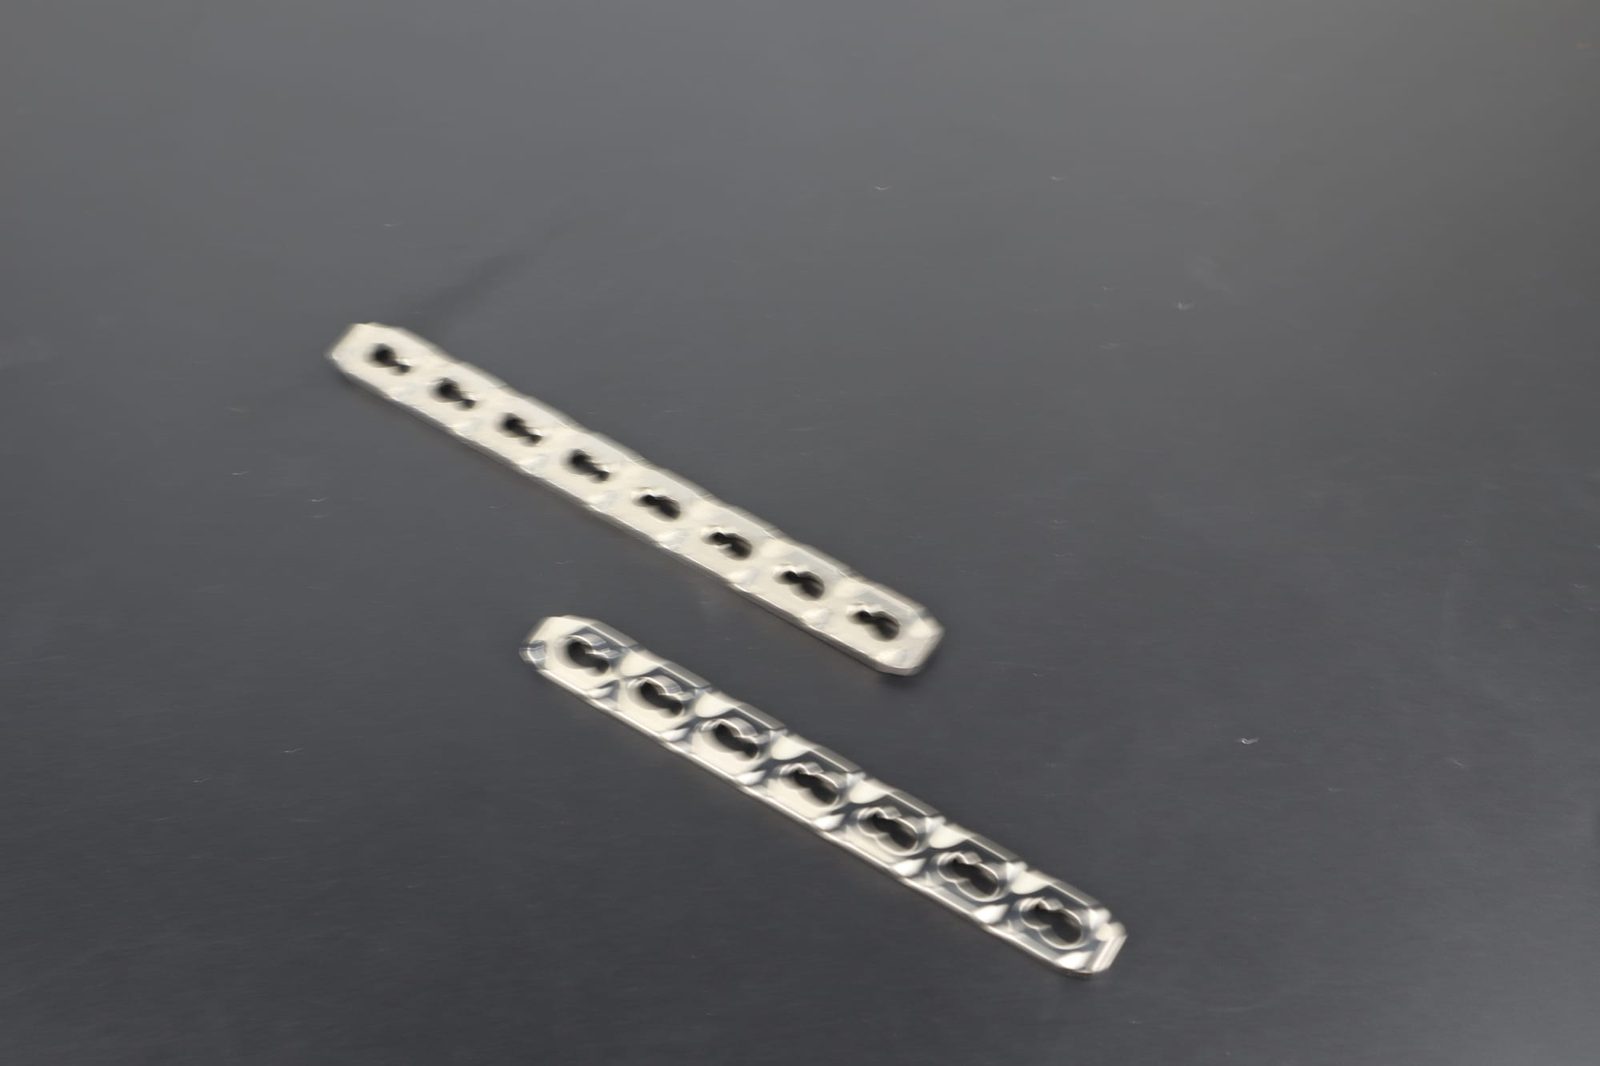
Besteck, Architekturbeschläge und chirurgische Verbindungselemente erfordern einen sauberen Spiegelglanz, der Bakterienanhaftung und Fingerabdruckflecken widersteht. Mehrstufiges Einebnen mit `Hochfrequenz`-Keramik, Verfeinern mit feinen `Kunststoffschleifkörpern` und Kugelpolieren mit `304`-Kugeln samt `JTJ20` oder `JTJ60` liefern gleichmäßigen Spiegelglanz über komplexe Konturen hinweg.
Fehlerbehebung bei spezifischen `Ra`-Tabellenabweichungen im Mehrschichtbetrieb
Selbst sorgfältig ausgelegte `Ra`-Zellen weisen gelegentlich Drift auf, wenn sich die Wasserchemie verschiebt, Schleifkörper untermaßig verschleißen oder vorgelagerte Vorschübe zwischen Chargen schwanken. Eine strukturierte Fehlersuche grenzt ein, ob ein Messwert außerhalb der Toleranz echte Oberflächenrauheit oder ein Mess-/Prozessartefakt widerspiegelt.
Diagnose: Warum `Ra` anfangs schnell sinkt und dann vollständig stagniert
Eine rasche anfängliche `Ra`-Verbesserung gefolgt von einem harten Plateau deutet fast immer auf verglaste `Keramikschleifkörper` oder eine nicht abgetragene Ausgangs-Taltiefe hin, die feine Schleifkörper nicht erreichen. Prüfen Sie Schleifkörperoberflächen auf Metallschmiere und fahren Sie eine `MC8`-Reinigung oder überprüfen Sie umgehend die Schritte gegen Verglasung von Keramikschleifkörpern.
Beseitigung gerichteter Bearbeitungslinien nach voller Zykluszeit
Wenn fertige Teile auf Planflächen einen niedrigen `Ra`-Wert aufweisen, unter schrägem Prüflicht jedoch sichtbare parallele Fräsbögen behalten, wurde der Abtrag in Stufe 1 beendet, bevor die Bearbeitungstäler vollständig eingeebnet waren. Eine Verlängerung der stark schleifenden Keramikzeit in Stufe 1 oder der hochenergetischen Fliehkraftzeit in `LLB50` löscht tiefe Riefen aus, bevor das Polieren in Stufe 2 die Plateaus versiegelt.
Vermeidung von Kantenverrundung an Präzisionszahnrädern & Bezugsschultern
Der Einsatz übergroßer `Keramikschleifkörper` oder überlanger Zyklen, um grobe Rohlinge auf `N4` herunterzuzwingen, kann scharfe Lagersitze und Gewindespitzen auswaschen. Die Aufteilung der schweren Vorbearbeitung in ein kurzes Keramikentgraten mit anschließender gedämpfter Glättung durch `Kunststoffschleifkörper` bewahrt scharfe Kanten und erreicht dennoch sicher die `Ra`-Ziele.
Prüfung von Kalkseifenbildung & Schaumdämpfung durch hartes Wasser
Übermäßiger Schaum in `ZL`- und `ZXL`-Behältern lässt Teile und Schleifkörper aufschwimmen, reduziert den mechanischen Abtrag drastisch und hinterlässt trübe Mineralrückstände auf fertigen Oberflächen. Die Prüfung der Wasserhärte beim Gleitschleifen und das Zurückregeln der `Schlauchpumpen-Compounddosierung` stellen den satten Schleifkörperkontakt und hellen optischen Glanz wieder her.
Integration von `Ra`-Qualitätsgates über Wareneingangs-, Prozess- & Endprüfung hinweg
Die Behandlung von `Ra` als dreistufiges Prozess-Gate – statt einer einzigen Gut/Schlecht-Prüfung beim Versand – hält den Ausschuss in Großserien-OEM-Linien nahe Null. Klare Prüfpunkte verbinden die vorgelagerte Zerspanung direkt mit der Leistung der Gleitschleifbehälter.
Prüfung eingehender CNC-, Stanz- & Guss-Ausgangswerte
Prüfen Sie stichprobenartig Ausgangs-`Ra` und Grathöhe, sobald ein neues Zerspanungslos aus vorgelagerten Zellen eintrifft. Das frühzeitige Erkennen stumpfer Schaftfräser oder grober Drehvorschübe ermöglicht es Schichtleitern, die richtige Schleifkörperqualität für Stufe 1 zu wählen, bevor unterdimensionierte Zyklen Nacharbeitslose erzeugen.
Verifizierung der Einebnung in Stufe 1 vor dem Übergang zum Polieren in Stufe 2
Überführen Sie Teile niemals in `304`-Edelstahlkugeln oder feine `JTJ50`/`JTJ60`-Behälter, bevor optische Vergrößerung und stichprobenartige `Rz`-Prüfungen bestätigen, dass rohe Bearbeitungsspuren vollständig verschwunden sind. Die Freigabeprüfung am Ausgang von Stufe 1 verhindert verschwendete Zykluszeit in Stufe 2 auf nicht eingeebneten Tälern.
Schutz der Schleifkörperhygiene durch wöchentliches Sieben & farbcodierte Kästen
Setzen Sie strikt farbcodierte Transportkästen zwischen dem Schneiden in Stufe 1 und dem Polieren in Stufe 2 durch, prüfen Sie Austragssiebe wöchentlich anhand unseres Leitfadens für Schleifkörpersiebung und -nachfüllung und kontrollieren Sie Behälterrippen, damit verschlepptes Schleifkorn niemals spiegelpolierte Lose zerkratzt.
Dokumentation der Schlauchpumpendosierung & Tastschnittprotokolle für Kundenaudits
Das Führen einfacher Schichtprotokolle, die `Schlauchpumpen-Compounddosierung`, Schleifkörpernachfüllungen, Trocknertemperaturen (`35A`/`70A`) und Erstmuster-Tastschnittdiagramme verknüpfen, liefert vollständige Rückverfolgbarkeit für Qualitätsaudits in der Luftfahrt-, Automobil- und Medizintechnik.
Sicherung der `Ra`-Konstanz durch vorgeschaltete Ultraschallreinigung & Trockenpolierkontrolle
Ölige CNC-Kühlschmierstoffe und Ziehschmiermittel isolieren Metallspitzen gegen die Benetzung durch `LC10` und `HM3`, wodurch die `Ra`-Einebnung in den entscheidenden Anfangsminuten jeder Charge ins Stocken gerät. Das Vorwaschen von Rohlingen in einem beheizten Ultraschallreiniger garantiert sofortigen gleichmäßigen Kontakt mit dem blanken Metall. Ebenso ist bei nachgeschaltetem Trockenpolieren mit `Maisgranulat` oder `Walnussschalengranulat` (`8#-80#`) sicherzustellen, dass die Teile `35A`/`70A`-Trockner völlig trocken verlassen, damit Feuchtigkeit organische Schleifmittel nicht zu verklumptem Schlamm macht.
Prüfung von Polyurethan-Behälterauskleidungen & Schleifkörper-zu-Teile-Volumenverhältnissen
Abgenutzte Rippen der Polyurethan-Auskleidung fangen abgebrochene Keramiksplitter aus Stufe 1 ein, die später Spiegelchargen der Stufe 2 zerkratzen und die `Ra`- und `Rz`-Streuung unvorhersehbar erhöhen. Prüfen Sie Auskleidungen wöchentlich anhand unseres Leitfadens zum Austausch von Polyurethan-Behälterauskleidungen und halten Sie großzügige Füllstände beim Schleifkörper-zu-Teile-Volumenverhältnis ein, damit schwere Stahl- oder Aluminiumteile während des Zyklus niemals kollidieren. Die Dokumentation von Schleifkörper-Nachfülldaten, Siebwechselintervallen und Dosierpumpenkalibrierungen neben jeder Maschine verhindert, dass schleichende mechanische Drift die `Ra`-Reproduzierbarkeit in großvolumigen Mehrschicht-OEM-Linien beeinträchtigt.
Standardisierung von schichtübergreifenden Einrichtkarten & optischen Referenzmustern
Bringen Sie wetterfeste Einrichtkarten neben jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Anlage an, auf denen Bauteillegierung, Ziel-`Ra`-Stufe, Schleifkörperformen für Stufe 1 und Stufe 2, Reglereinstellungen der `Schlauchpumpen-Compounddosierung`, Wasserdurchflussraten und Zykluszeiten neben versiegelten Referenzmustern aufgeführt sind. Eine klare Liniendokumentation beseitigt Rätselraten bei Rezepturen zwischen Tag- und Nachtschicht und hält jeden Produktionskorb sicher innerhalb der Zeichnungstoleranzen.
| `Ra`-Tabellenproblem | Wahrscheinliche Ursache | Sofortige Linienkorrektur | Langfristiger Präventivstandard |
|---|---|---|---|
| `Ra` stagniert früh über dem Zielwert | Verglaste Keramikschleifkörper oder Restöl | Rohlinge entfetten; Schleifkörperreinigung mit `MC8` | Vorgeschalteter `Ultraschallreiniger` + Durchlaufspülung |
| Besteht `Ra`, wirkt aber trüb/verkratzt | Unvollständige Einebnung der CNC-Täler in Stufe 1 | Keramik-/Kunststoffabtrag in Stufe 1 verlängern | Abschluss der Stufe 1 an Rohspurenbeseitigung koppeln |
| `Ra` von weichem Aluminium verschlechtert sich im Behälter | Schwere Keramiksteine schlagen Dellen in die Legierung | Wechsel zu Kunstharz-`Kunststoffschleifkörpern` + `HM3` | Schleifkörperdichte an Legierungshärte-Tabelle anpassen |
| Zufällige `Ra`-Ausreißer zwischen Körben | Geringes Schleifkörper-zu-Teile-Verhältnis oder Kornverschleppung | Schleifkörpervolumen erhöhen; Behälter der Stufe 2 reinigen | Farbcodierte Kästen + wöchentliche Siebprüfung |
| `Ra` von Stahl steigt während der Kastenlagerung | Flugrost durch langsame Lufttrocknung | Erneut reinigen in `LC10`; Inhibitor + Trocknung im `35A`/`70A` | Obligatorische beheizte Zentrifugaltrocknung nach dem Spülen |
Werkskapazitäten & verifizierte Gleitschleifversorgung
Jede oben beschriebene `Ra`-Umrechnungsstufe und Prozessfolge wird durch industrietaugliche Anlagen, präzise gefertigte Schleifkörper und zertifizierte Qualitätskontrolle von SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`) unterstützt. Unser Ingenieurteam hilft Herstellern, Zeichnungs-`Ra`-Vorgaben in schlüsselfertige, reproduzierbare Werkstattzellen auf Basis von `200,000+` dokumentierten Gleitschleifversuchen zu übersetzen.
Schlüsselfertige Integration von Anlagen, Schleifkörpern & Compounds
Über `21 Maschinenplattformen` hinweg – darunter `ZL`- und `ZXL`-Vibrationsbehälter, `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen, `Trommelpoliermaschinen`-Linien, `35A`/`70A`-Zentrifugaltrockner und `Ultraschallreiniger`-Becken – liefern wir aufeinander abgestimmte `Keramikschleifkörper`, `Kunststoffschleifkörper`, `304`-Edelstahlkugeln, organisches `Maisgranulat`/`Walnussschalengranulat` (`8#-80#`) und `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60`-Compounds aus einer Hand. Die Systemkompatibilität aus einer Hand verhindert chemisches Schäumen, vorzeitigen Schleifkörperverschleiß und ungleichmäßigen Oberflächenglanz im Mehrschicht-OEM-Betrieb.
Zertifizierte Fertigung & kostenlose Musterversuche
SurfacePolish verfügt über eine `ISO 00726Q01571R001`-Qualitätszertifizierung sowie `CE M.2023.206.C88121`- und `CE M.2023.206.C88120`-Maschinenkonformität, gestützt auf `24 erteilte chinesische Schutzrechte`. Senden Sie Ihre rohen zerspanten, gestanzten oder gegossenen Musterteile mit Ihrer Zeichnungs-`Ra`-Spezifikation an unser Labor für kostenlose mehrstufige Gleitschleifversuche, verifizierte Tastschnittberichte und direkt einsatzbereite Produktionsparameter.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
