


Edelstahl in der Produktion nachpolieren: Wann die Massenfertigung Chargen wiederherstellen und aufarbeiten kann
Wenn Edelstahlbeschläge stumpf aus dem Lager kommen, auf einer Montagelinie Handhabungskratzer aufnehmen oder nach der Fertigung Schweißverfärbungen zeigen, suchen Einkäufer nach Möglichkeiten, Edelstahl nachzupolieren, Besteck wieder zum Glänzen zu bringen oder korrodierte Armaturen wieder in den Auslieferungszustand zu versetzen. Die meisten Online-Ratschläge gehen davon aus, dass Sie ein Küchenwaschbecken mit Haushaltspaste abwischen. In der Fabrikhalle zerstört der Versuch, Hunderte von verkratzten Scharnieren, Ventilhülsen oder gestanzten Halterungen von Hand zu erneuern, die Margen der Schicht.
Dieser Leitfaden erklärt, wann die chargenweise Massenfertigung Edelstahlteile sauber nachpolieren kann, wie abnehmbare Beschläge von fest installierten Architekturpaneelen zu unterscheiden sind und welche Maschinen, Medien und Compounds einen gleichmäßigen Glanz wiederherstellen. Für grundlegende Edelstahl-Prozessregeln siehe Edelstahl-Oberflächen und Kratzer von Edelstahl entfernen.
Warum Edelstahl seine Oberfläche überhaupt verliert
Bevor Sie eine Maschine wählen, um eine Charge zu erneuern, stellen Sie fest, was das Metall tatsächlich stumpf gemacht hat. Oxidierter Zunder, eingebetteter Eisenstaub und mechanische Handhabungskerben erfordern völlig unterschiedliche Stufen in der Kammer.
Vier Edelstahl-Beschlagmuster mit Handhabungskratzern, tee-fleckigem Flächenrost, regenbogenfarbenem Schweiß-Anlauf und stumpfem, getrocknetem Compound-Schleier
Handhabungskratzer und Scheuerspuren zwischen Behältern
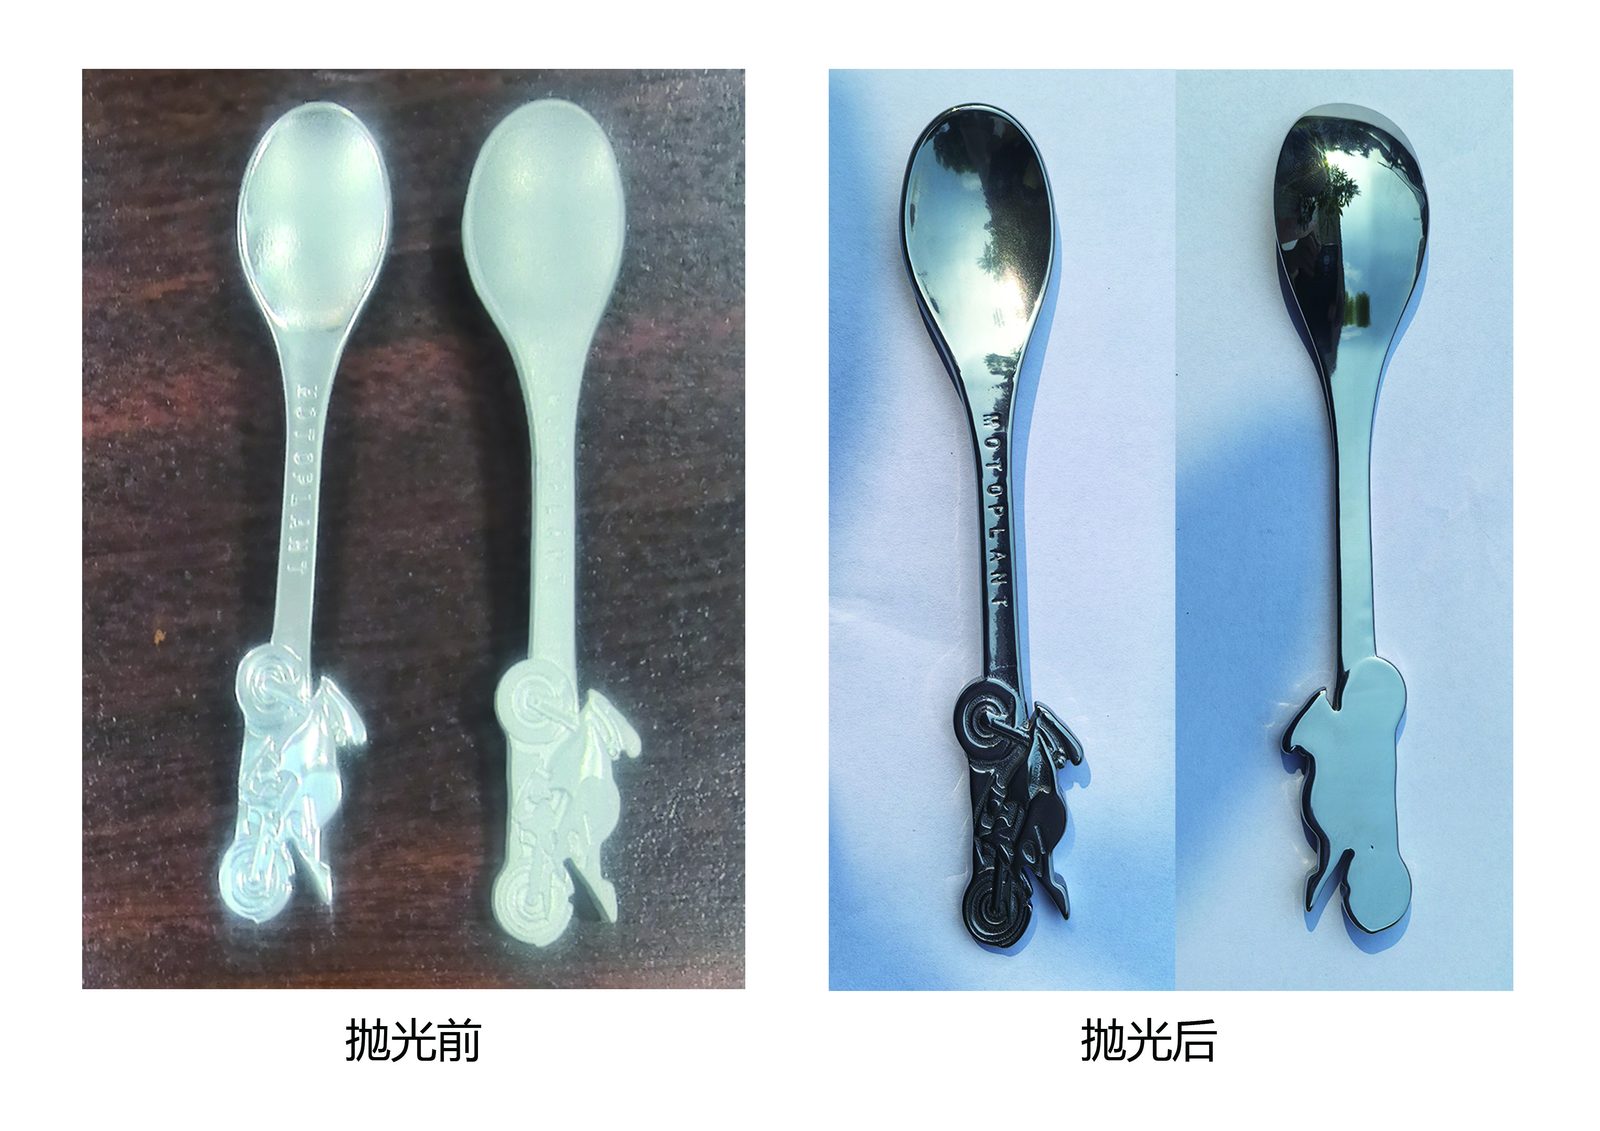
Lose Edelstahlhalterungen, Löffel und gedrehte Buchsen, die in Metall-Sammelbehälter geschüttet werden, reiben während des Transports aneinander. Diese Mikrokratzer streuen das Licht und lassen eine einst glänzende Charge trüb und abgenutzt erscheinen. Flache Handhabungskratzer sprechen gut auf ein kurzes Abschleifen mit Kunststoffmedien an, gefolgt von Hochtonerde- oder Stahl-Glanzbearbeitung, um die gesamte Charge wieder zum Glänzen zu bringen.
Flächenrost, Teeflecken und eingebettetes Eisen
Edelstahl widersteht Korrosion nur, wenn seine chromreiche Oberfläche sauber und frei von Fremdeisen bleibt. Teile, die mit verschlissenen Kohlenstoffstahl-Werkzeugen bearbeitet oder in der Nähe von Schleiffunken gelagert werden, nehmen lose Eisenpartikel auf, die zu orangefarbenen Teeflecken aufblühen. Bevor ein aufhellendes Medium das Teil berührt, entfernt `compound-MC8` Rost und löst Oberflächen-Eisenoxid ab, damit die Korrosion nicht zurückkehrt.
Thermischer Anlauf durch Schweißen oder trockenes Polieren
Punktschweißen, Laserheften und übermäßig aggressives trockenes Scheibenpolieren hinterlassen gelbe, blaue oder strohfarbene Oxidbänder auf Edelstahloberflächen. Anlauf ist eine dünne chemische Oxidschicht und kein Kratzer, sodass aufhellende Paste allein einfach darüber hinweggleitet. Das mechanische Entfernen von Anlauf erfordert schleifende Medien (`compound-LC10` oder `compound-JTJ20`) statt einer leichten Glanzbearbeitung.
Getrockneter Compound-Film und Kalkflecken von hartem Wasser
Viele „stumpfe" Edelstahlchargen sind überhaupt nicht verkratzt – sie sind mit getrockneten Seifenrückständen oder Kalziumflecken von hartem Wasser durch schlechtes Spülen überzogen. Ein sauberer Wasch- und Zentrifugal-Schleudertrocknungszyklus kann den ursprünglichen Glanz wiederherstellen, ohne Metall abzutragen. Siehe unseren Leitfaden separates Waschen und Trocknen nach der Endbearbeitung für die ordnungsgemäße Spültrennung.
Chargen-Massenfertigung vs. Einzelstück-Aufarbeitung
Nicht jede Aufgabe, bei der Edelstahl nachpoliert werden soll, gehört in eine Vibrationsschüssel oder ein Rotationsfass. Trennen Sie zunächst abnehmbare Produktionschargen von fest installierten Anlagen.
| Nachpolier-Szenario | Beste Werkstattmethode | Können Chargenkammern das bewältigen? | Wichtige Entscheidungsregel |
|---|---|---|---|
| Verkratzte Scharniere, Befestigungselemente, Ventile & Besteck | Vibrationsschüssel, Rotationsfass oder Magnetpoliermaschine | Ja — ideal für die Chargenwiederherstellung | Teile nach Legierung und anfänglicher Kratzertiefe trennen |
| Tiefe CNC-Kerben oder schwere Schweißnähte | Vorgelagerte Band-/Scheibenreparatur, gefolgt von Massenfertigung | Teilweise — die Kammer glättet, nachdem schwere Markierungen eingeebnet wurden | Massenfertigung kann tiefe Kerben nicht ohne Kantenverrundung beseitigen |
| Installierte Handläufe, Waschbecken oder Küchenpaneele | Mobile Handpads vor Ort oder stationäre Polierscheiben | Nein — passen nicht in eine geschlossene Taumelkammer | Fest installierte Architekturpaneele mit manuellen/portablen Werkzeugen bearbeiten |
| Teile, die Verchromung, Passivierung oder Klarlack benötigen | Spezialisierter Chemie- oder Galvanikdienstleister nach dem Polieren | Nein — wir liefern keine Galvanik, Passivierung oder Lacke | Massenfertigung liefert nur eine blanke mechanische Metalloberfläche |
[DESIGN: Entscheidungsflussdiagramm zur Trennung von abnehmbaren Edelstahl-Chargenbeschlägen, die für Vibrations-/Fasskammern geeignet sind, von fest installierten Architekturpaneelen, die Vor-Ort-Arbeit erfordern]
Abnehmbare Beschlägechargen, die Kammern sauber wiederherstellen
Kleine und mittlere Edelstahlkomponenten – wie Scharniere, Ventilkörper, Besteck, Schraubenfedern, elektrische Kontakte und gestanzte Halterungen – passen problemlos in Vibrationsschüsseln, Rotationsfässer oder Zentrifugaleinheiten. Da das Medium jede Fläche gleichzeitig umgibt, stellen Chargenkammern gleichmäßige matte, satinierte oder hochglanzpolierte Oberflächen über Hunderte von Teilen pro Ladung wieder her. Die Chargenverarbeitung verwandelt mehrstündige Handnacharbeit in einen einzigen zeitgesteuerten Zyklus.
Tiefe Riefen, die eine vorgelagerte mechanische Einebnung erfordern
Wenn ein Edelstahlteil auf Beton gefallen ist oder eine tiefe Drehriefe erlitten hat, poliert das Tumbeln direkt in feinem Aufhellmedium nur den Grund der Riefe. Ebnen Sie tiefe lokale Riefen zuerst durch vorgelagertes Schleifen, genau wie in Schleif- und Sandspuren beschrieben. Die Massenfertigung verfeinert gleichmäßige Oberflächen; sie ersetzt nicht das Entfernen tiefer mechanischer Schäden.
Warum fest installierter Architektur-Edelstahl keine Tumbelkammern nutzen kann
Auftragnehmer suchen oft nach Edelstahl nachpolieren und suchen Handpads, um installierte Aufzugstüren, Restauranttheken oder Marinegeländer wiederzubeleben. Tumbelgeräte erfordern lose Teile in einer sich bewegenden Kammer, daher bleiben feste Strukturen außerhalb unseres Lieferumfangs. Wir bauen keine Handschleifer, Bandschleifer, Stoffpolierscheiben oder Vor-Ort-Aufarbeitungskits.
Ehrlicher Umfang: keine Lohnfertigung oder Beschichtungsdienstleistungen
Manche Käufer möchten stumpfes Edelstahl-Inventar an einen Gerätehersteller schicken für eine einmalige kostenpflichtige Wiederherstellung oder fragen danach nach einer Klarlackschicht, um den Glanz zu versiegeln. Wir betreiben keine Lohnfertigung, und wir versprechen keine Klarlackversiegelung, Lackauftrag, Passivierung oder Aufarbeitungsdienstleistungen—wir bauen die Maschinen, die Fabriken und Lohnbetriebe im eigenen Haus betreiben.
Die richtige Maschine zum Nachpolieren von Edelstahl wählen
Die Auswahl der richtigen Kammer aus unserem Maschinen-Portfolio hängt davon ab, ob Ihre Teile aggressives Oxidentfernen, sanftes kosmetisches Aufhellen oder Innenbohrungsreinigung benötigen.

Aufstellung von Jings Polish Maschinen zur Edelstahl-Wiederherstellung: kreisförmige Vibrationsschüssel mit Separator, Doppeltrommel-Tumbler und magnetischer Präzisionspolierer
Vibrationsschüsseln für allgemeine Kratzerentfernung und Wiederaufhellung
Eine Vibrationsgleitschleifmaschine (Baureihe `ZL`) ist das vielseitigste Arbeitstier, um Edelstahl-Chargen nachzupolieren. Offene Schüsseln ermöglichen es Bedienern, die Oberflächenwiederherstellung mitten im Zyklus zu prüfen, ohne die gesamte Linie zu stoppen, während integrierte Trennsiebe wiederhergestellte Beschläge sauber entladen. Lesen Sie unseren Vibrationsgleitschleifen-Leitfaden, um zu erfahren, wie die Schüsselbewegung leichte Kratzer gleichmäßig ausgleicht.
Rotationsstrommeln für leise, engtolerante Wiederherstellung
Wenn dünne Stanzplatten oder Präzisionsbeschläge bereits enge Maßtoleranzen erfüllen und nur eine sanfte Wiederaufhellung benötigen, vermeidet eine langsame Trommel aus unserer Trommelgleitschleifmaschinen-Linie harte Vibration. Kaskadierendes Medium gleitet sanft über Oberflächen und stellt den Glanz wieder her, während die Kantenradien eng bleiben. Doppeltrommel-Anordnungen ermöglichen es einem Betrieb auch, Nassglätten in einer Trommel und Trockenaufhellen in der nächsten durchzuführen.
Zentrifugaleinheiten für kleine angelaufene Beschläge
Winzige Edelstahlkomponenten—wie Uhrbandglieder, Kettenverbinder, Schnallen und Miniaturbefestigungselemente—haben oft nicht genug Eigengewicht, um in einer Standardschüssel schnell zu schneiden. Zentrifugal-Tellereinheiten (`LLF120`) und Zentrifugal-Trommelmaschinen vervielfachen den effektiven Mediendruck, entfernen Anlauf und stellen die Helligkeit schnell wieder her. Kurze, kontrollierte Zentrifugalläufe beleben kleine Beschläge-Chargen wieder, ohne dass sie sich verheddern.
Magnetische Polierer für angelaufene Gewinde und Sacklöcher
Wenn Edelstahl-Ventilhülsen, Schaltergehäuse oder Gewindefittings Zunder oder Verfärbungen in Sacklöchern aufweisen, können Keramikchips das Innere nicht erreichen. Ein magnetischer Präzisionspolierer (`OBD-30` bis `OBD-100` oder `OBD-HBPG`-Serie) dreht feine Edelstahlstifte in Innenbohrungen und Nuten. Die Magnetstiftwirkung stellt die Innenhelligkeit wieder her und lässt die Außengewindespitzen scharf.

Nahaufnahme einer magnetischen Präzisionspolierschüssel, die Innengewinde und Querbohrungen an Edelstahl-Ventilhülsen wiederherstellt
Medien und Compounds, die Edelstahl wiederherstellen und beleben
Die Wahl der richtigen Verbrauchsmaterialbeschickung ist es, was eine stumpfe, oxidierte Charge wieder in sauberen, versandfähigen Edelstahl verwandelt. Passen Sie Medienhärte und Flüssigkeitschemie streng an den eingehenden Defekt an.

Fünfstufige Verbrauchsmaterial-Anordnung mit keramischen Schneid-Dreiecken, harzgebundenen Kunststoffkegeln, Hochtonerde-Polierkugeln, trockenem Maiskolben-Medium und verifizierten Jings Polish Flüssig-Compounds
Schneidmedien für starke Oxidation und tiefe Schrammen
Wenn Teile sichtbare Bearbeitungsspuren, Anlassfarbe oder tiefe Handhabungskratzer aufweisen, beginnen Sie mit vorgeformten Keramik-Dreiecken oder winkelgeschnittenen Zylindern aus unserer Schleifmedien-Linie. Keramische Schneidchips scheren die beschädigte Oberflächenhaut ab, sodass das gesamte Teil von einer gleichmäßigen, uniformen matten Basis startet. Versuchen Sie niemals, über tiefe Kratzer aufzuhellen—schneiden Sie die Oberfläche zuerst gleichmäßig.
Kunststoffmedien für sanftes Vorschleifen
Wenn Teile nur leichte Behälterabschürfungen oder geringfügigen Oberflächenschleier aufweisen, entfernen schwere Keramikchips mehr Metall als nötig. Harzgebundene Kunststoffkegel glätten flache Spuren sanft und schützen scharfe Ecken und empfindliche Gravuren. Kunststoffmedien sind die sicherste Brücke zwischen Rohschaden und finalem Edelstahl-Aufhellen.
Hochtonerde-, Stahl- und Trockenmaiskolben-Medien zum Wiederaufhellen
Sobald die Oberfläche gleichmäßig ist, wechseln Sie zu nicht-abrasiven Poliermedien—Hochtonerde-Keramikkugeln oder gehärtete Stahlmedien—um Oberflächenspitzen zu einem hellen Glanz zu verdichten. Für dekoratives Edelstahl-Besteck oder Beschläge, die einen warmen trockenen Schimmer benötigen, folgen Sie mit trockenen Walnussschalen oder Maiskolben aus unserer Trockenfinish-Medien-Linie. Poliermedien schneiden niemals Grate ab; sie hellen nur eine ordnungsgemäß vorbereitete Oberfläche auf.
Verifizierte Jings Polish Compounds zur Edelstahl-Wiederherstellung
Alleiniges Wasser hinterlässt graue Flecken auf Edelstahl und lässt Eisenfeinspäne sich wieder auf dem Metall absetzen. Ordnen Sie unsere verifizierten Chemikaliencodes jeder Stufe der Wiederherstellung zu:
- `compound-MC8`: Entfernt Oberflächenrost, Teeflecken und leichten Oxidzunder.
- `compound-LC10`: Unterstützt aggressives Entgraten und starke Kantenreinigung.
- `compound-JTJ20`: Liefert grobe Schneidwirkung auf Edelstahloberflächen.
- `compound-JTJ50`: Stellt hellen Glanz während Edelstahl-Aufhellungsläufen wieder her.
- `compound-JTJ60` & `compound-JTS5`: Feine Polierunterstützung für gemischte Beschläge und dünnes Edelstahlblech.
- `compound-HM3`: Finale Polierunterstützung für sauberen, gleichmäßigen Glanz.

Beschriftete Jings Polish Compound-Fässer (`MC8`, `LC10`, `JTJ20`, `JTJ50`) neben einer Edelstahl-Wiederherstellungs-Testcharge angeordnet
Schritt-für-Schritt-Arbeitsablauf zur Wiederherstellung einer stumpfen Edelstahl-Charge
Die Einhaltung einer disziplinierten Reihenfolge stellt sicher, dass Sie die Charge beim ersten Durchlauf wiederherstellen, anstatt Schlieren über mehrere Nachläufe hinweg nachzujagen.
| Stufe | Zieldefekt | Medium- & Compound-Auswahl | Prüfpunkt vor der nächsten Stufe |
|---|---|---|---|
| 1. Entfetten & Oxidabtrag | Ölfilm, Teeflecken, leichter Rost | Keramik- oder Kunststoffmedium + `compound-MC8` | Kein orangefarbener Rost oder öliger Wasserbruch auf der Oberfläche |
| 2. Gleichmäßiger Materialabtrag | Handhabungskratzer, Anlassfarbe, Werkzeugspuren | Keramikdreiecke oder Kunststoffkegel + `compound-JTJ20` | Gleichmäßige matte Oberfläche ohne tiefe Kratzerschatten |
| 3. Hochglanzpolieren | Stumpfe matte Oberfläche, die Glanz benötigt | Hochtonerde-Keramik oder Stahlmedium + `compound-JTJ50` | Gleichmäßiger Glanz auf Flächen und in Vertiefungen |
| 4. Klarspülen & Schleudertrocknen | Compound-Rückstände und Mineralwasser | Klarwasserspülung + beheizter Zentrifugal-Schleudertrockner (`35`/`70`-Serie) | Vollständig trockene, fleckenfreie Teile unter Schräglicht |
[DESIGN: Vierstufiges Fortschrittsschaubild, das ein verkratztes Edelstahlscharnier vom angelaufenen Rohzustand über Oxidabtrag und gleichmäßigen Mattabtrag bis zum glänzenden schleudergetrockneten Finish zeigt]
Eingangschargen prüfen und nach Schadentiefe sortieren
Das Mischen leicht verkratzter Teile mit stark korrodierten Teilen in derselben Trommel verschwendet die Lebensdauer des Mediums und verrundet die guten Teile übermäßig, während man darauf wartet, dass die schlechtesten Teile sauber werden. Sortieren Sie eingehende Lose nach Defektschwere vor dem Beladen. Gleichmäßiger Eingangszustand erzeugt gleichmäßige Ausgangshelligkeit.
Öl, Werkstattschmutz und Oberflächenrost zuerst abtragen
Werkstattöl, Rostschutzfett und Kühlschmierstoffe überziehen das Tumbling-Medium sofort und verwandeln Schleifkörper in glatte, nutzlose Steine. Waschen Sie ölige Teile sauber und verwenden Sie `compound-MC8`, falls orangefarbene Teeflecken vorhanden sind. Sauberes Metall und sauberes Medium sind vor jedem Polierschritt nicht verhandelbar.
Kratzer einebnen, bevor auf Glanzmedium umgestellt wird
Führen Sie die Abtragsstufe so lange durch, bis jeder Handhabungskratzer und jeder Anlassfarbenschatten in einer einzigen gleichmäßigen matten Oberfläche verschwindet. Ein zu früher Wechsel auf Stahlkugeln oder `compound-JTJ50` macht die Kratzer lediglich glänzender und offensichtlicher. Lesen Sie Edelstahl polieren, um zu verstehen, warum Glanz eine schlechte Vorbereitung niemals verdeckt.
Schnelles Spülen und Schleudertrocknen, um den neuen Glanz zu fixieren
Wenn glänzender Edelstahl aus einer Vibrationswanne genommen und an der Luft abtropfen gelassen wird, bilden sich innerhalb von Minuten trübe Mineralränder. Spülen Sie Chargen umgehend mit klarem Wasser und trocknen Sie sie in einem beheizten Zentrifugal-Schleudertrockner (`35`, `35A`, `70` oder `70A` Modelle). Schnelles Schleudertrocknen bewahrt den klaren neuen Glanz, den Ihre Maschine gerade erzeugt hat.

Beheizter Zentrifugal-Schleudertrockner entlädt glänzende, fleckenfreie Edelstahlhalterungen direkt nach der Klarwasserspülung
Anlaufen und erneutes Verkratzen nach der Wiederherstellung verhindern
Eine Charge wiederherzustellen bedeutet wenig, wenn die Teile vor Erreichen des Kunden erneut stumpf werden. Schützen Sie die frisch bearbeitete Oberfläche direkt am Maschinenausgang.

Saubere Edelstahlteile verlassen einen beheizten Zentrifugal-Schleudertrockner in ausgekleidete, unterteilte Transportbehälter, um Transportschäden zu vermeiden
Eisen-Kreuzkontamination in gemeinsam genutzten Wannen eliminieren
Polieren Sie niemals Edelstahl in einer Vibrationswanne oder mit einer Mediumfüllung, die kürzlich Kohlenstoffstahlhalterungen bearbeitet hat. Mikroskopischer Kohlenstoffstahlstaub dringt in Edelstahloberflächen ein und löst Tage später frische Rostflecken aus. Verwenden Sie separate Mediumfüllungen und reinigen Sie Kammern gründlich für Edelstahlarbeiten—eine Kernregel in der Lohnbeschichtung.
Teil-an-Teil-Kollision beim Entladen verhindern
Frisch aufgefrischter Edelstahl zeigt jede winzige Kerbe, wenn Teile aus einer hohen Austragsrutsche auf harte Stahlkörbe fallen. Kleiden Sie Auffangwannen mit weichem Polyurethan oder Gummi aus, halten Sie die Fallhöhen kurz und vermeiden Sie das Entleeren schwerer Chargen in steinharte Behälter. Schonende Behandlung beim Austrag schützt stundenlanges Polieren in der Kammer.
Trockene organische Medien sauber und feuchtigkeitsfrei halten
Wenn Ihr abschließender Wiederbelebungs-Schritt trockene Walnussschalen oder Maiskolben in einem Rotationsfass verwendet, laden Sie niemals feuchte Teile direkt aus einer Nassspülung. Feuchtigkeit verklumpt trockene Granulate zu klebriger Paste, die glänzenden Stahl fleckig macht. Stellen Sie sicher, dass die Teile knochentrocken sind, bevor sie in eine trockene organische Poliertrommel gelangen.
Verstehen, warum blanker Edelstahl eine saubere Lagerung benötigt
Da wir keine Klarlacke, Beschichtungen oder chemische Passivierung anbieten, verlassen Ihre wiederhergestellten Edelstahlteile die Maschine als sauberes, blankes mechanisches Metall. Lagern Sie fertige Chargen in trockenen, abgedeckten, unterteilten Wannen fern von Kohlenstoffstahl-Schleifstaub und sauren Werkstattdämpfen. Saubere, trockene Lagerung hält wiederhergestellten Edelstahl bis zur Endmontage glänzend.
Häufige Fehler beim Wiederbeleben von Edelstahl
Vermeiden Sie diese vier Werkstattfallen, wenn Sie eine Linie zum Nachpolieren von Edelstahl-Beständen einrichten.
[DESIGN: Fehlerbehebungsraster mit vier fehlgeschlagenen Edelstahl-Wiederherstellungsmustern: glänzende tiefe Kratzer durch übersprungenes Vorschleifen, Mineralwasserflecken, eisenkontaminierte Rostblüten und abgerundete Kanten durch Übertrommeln]
Aufhellungscompound verwenden, um tiefe Kratzer zu verbergen
Käufer fragen oft nach einer Wunderflüssigkeit, die tief geritztes Metall in einem schnellen Durchgang wieder zum Glänzen bringt. Aufhellungscompounds wie `compound-JTJ50` und `compound-HM3` polieren nur die oberste mikroskopische Schicht—sie können tiefe Rillen weder füllen noch beseitigen. Schleifen Sie mechanische Kratzer immer zuerst aus, bevor Sie versuchen aufzuhellen.
Verschlissene oder unterdimensionierte Medien verwenden, die sich in Löchern verklemmen
Alte Keramikchargen voller Bruchstücke verkeilen sich während Wiederherstellungszyklen in Schraublöchern, Schlitzen und Ventilöffnungen. Sieben Sie Ihre Mediencharge regelmäßig und prüfen Sie die Größe verschlissener Chips gegen die kleinste Öffnung Ihres Werkstücks. Der rechtzeitige Austausch verschlissener Medien verhindert kostspieliges manuelles Freiräumen.
Präzisionsteile übertrommeln, um Spiegelglanz zu erzielen
Wenn präzisionsbearbeitete Edelstahlteile zu lange in aggressivem Keramikmedium verbleiben, werden kritische Kanten abgerundet und Außenmaße schrumpfen, während versucht wird, einen hartnäckigen Kratzer zu beseitigen. Prüfen Sie Testchargen regelmäßig und setzen Sie feste Zykluszeiten, sobald die Zieloberfläche erreicht ist. Schützen Sie zuerst die Maßtoleranzen, dann optimieren Sie den Glanz.
Erwarten, dass Massenfertigung handpolierten Flachblechen entspricht
Auf großen, spiegelebenen Architekturplatten erzeugt Trommelmedium einen gleichmäßigen, richtungslosen Glanz statt einer verzerrungsfreien optischen Blechreflexion. Kennen Sie die Zeichnungsanforderung Ihres Kunden, bevor Sie ein Angebot abgeben—siehe Namen von Veredelungsmaschinen und Aluminium-Oberflächen zum Vergleich richtungsloser versus gerichteter Oberflächen.
Wie Xiamen Jin Tai Jin Edelstahl-Wiederherstellungsanlagen baut
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) begann unsere Werkstatt im Jahr 1992 und unser Unternehmen wurde offiziell im Jahr 2002 gegründet und lieferte über 200,000+ Sätze Schleif- und Polierlösungen an Kunden weltweit. In unserem Katalog fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte—darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente—unter ISO 9001 Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) und CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, 8 Modelle) und `M.2023.206.C88120` (Horizontal, 13 Modelle), gültig bis 2028-07-24.

Jings Polish Fertigungshalle mit Vibrationsbecken, Magnetpoliermaschinen und thermischen Zentrifugal-Schleudertrocknern für Edelstahl-Veredelungslinien
Ausrüstung, Medien und Compounds, die wir liefern
Wir bauen Vibrationsbecken und -rinnen (`ZL`- und `L`-Serie), Rotationsfässer, Zentrifugalscheiben- und -fassaggregate (`LLF120`, `LX`-Serie), Drag-Finisher, magnetische Präzisionspoliermaschinen (`OBD`- und `HBPG`-Serie), thermische Zentrifugal-Schleudertrockner (`35`, `35A`, `70`, `70A`) und Medienreiniger. Wir stellen außerdem Keramik-, Kunststoff-, Hochtonerde-, Stahl-, Walnussschalen- und Maiskolbenmedien her, zusammen mit unseren verifizierten Compounds `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8`.
Klare Grenzen dessen, was wir nicht anbieten
In Übereinstimmung mit unserer Richtlinie zur Auswahl eines Massenfertigungszulieferers legen wir unsere Grenzen von vornherein offen. Wir betreiben keine Lohnfertigung und nehmen keine Teile zur kostenpflichtigen Wiederherstellung an; wir bieten keine Klarlackversiegelung, Lackbeschichtung, Galvanisierung, Passivierung, Elektropolieren oder Reinigungsdienstleistungen vor Ort an; wir verkaufen keine Handpoliermaschinen, Winkelschleifer, Stoffpolierscheiben oder feste Wachsstäbe für Scheiben; und wir liefern keine Sandstrahlmittel und entwerfen keine kundenspezifischen chemischen Formulierungen.
Lieferzeiten für Standard- und Sonderausrüstung
Standard-Edelstahl-Veredelungs- und -Trocknungsmaschinen haben eine Produktionslieferzeit von 25 bis 35 Tagen. Kundenspezifisch konstruierte Rinnen, unterteilte Trommeln und integrierte mehrstufige Linien benötigen 45 bis 60 Tage.
Erste Einschätzung anhand von Teilfotos anfordern
Wir versprechen keine kostenlosen Einsendemuster-Tests oder garantierte Zykluszeiten, ohne Ihre tatsächlichen Teile zu prüfen. Senden Sie klare Fotos Ihrer Edelstahlkratzer, Oxidation, Teilegeometrie und Zieloberfläche über unsere Seite kundenspezifische Polierlösung—unsere Ingenieure können Ihre Fotos und Zeichnungen bewerten, um die richtige Ausrüstung und den passenden Medien-Workflow zu empfehlen oder bei Mischmetall-Werkstätten neben Kupferlegierungs-Veredelung zu beraten.
Häufig gestellte Fragen
Kann eine Vibrations-Trommelmaschine verkratzte Edelstahlteile nachpolieren?
Ja, bei leichten bis mittleren Handhabungsspuren an Chargen abnehmbarer Beschläge. Keramik- oder kunstharzgebundenes Kunststoffmedium ebnet die verkratzte Oberfläche zu einer gleichmäßigen matten Oberfläche ein, und eine zweite Stufe mit Hochtonerde- oder Stahlmedium stellt den hellen Glanz wieder her. Tiefe mechanische Riefen erfordern jedoch weiterhin vorgelagertes Schleifen.
Wie entferne ich Oberflächenrost und Teeflecken vor dem Aufhellen von Edelstahl?
Verwenden Sie einen nassen Entrostungszyklus mit `compound-MC8` und sauberem Keramik- oder Kunststoffmedium, um orangefarbenes Eisenoxid zu entfernen, ohne das Metall anzugreifen. Spülen Sie anschließend gründlich, damit gelöste Eisenfeinspäne ausgespült werden, bevor Sie zum Aufhellungsmedium übergehen.
Können Sie eine Spiegeloberfläche auf großen Edelstahlblechen in einer Trommel wiederherstellen?
Nein. Trommelkammern sind für lose Chargen kleiner bis mittlerer Teile ausgelegt und erzeugen einen gleichmäßigen, richtungslosen Glanz. Große flache Architekturbleche oder feste Küchenpaneele müssen mit speziellen Blechpolier- oder handgeführten Scheibengeräten poliert werden, die wir nicht herstellen.
Warum sahen meine Edelstahlteile direkt nach dem Entladen aus der Poliermaschine matt aus?
Mattheit nach dem Nasspolieren ist meist getrockneter Compoundfilm oder Kalkflecken von hartem Wasser und nicht unvollständiges Polieren. Spülen Sie die Teile sofort in sauberem Wasser und trocknen Sie sie in einem thermischen Zentrifugal-Schleudertrockner (`35`- oder `70`-Serie), um den Glanz klar zu erhalten.
Entfernt die Massenfertigung regenbogenfarbene Schweiß-Anlassfarben von Edelstahl-Fittings?
Leichte Schweißverfärbungen können mit dichtem Keramikmedium in Kombination mit `compound-LC10` oder `compound-JTJ20` abgetragen werden, da diese Medien eine frische Oberflächenschicht abtragen. Schwere Schweißraupen und dicke Zunder sollten jedoch weiterhin vorgelagert mechanisch bearbeitet werden.
Welche Fotos sollte ich für ein Angebot für Edelstahl-Wiederherstellungsausrüstung senden?
Senden Sie klare, gut beleuchtete Nahaufnahmen, die die aktuellen Kratzer, Anlassfarben oder Oxidation, die Gesamtabmessungen des Teils, die Edelstahlsorte und die tägliche Chargenmenge zeigen. Unsere Ingenieure können anhand von Fotos und Zeichnungen eine erste Prozess- und Maschinenempfehlung geben.
[DESIGN: Annotierte Käuferanfrage-Anleitung mit Nahaufnahme-Beleuchtungswinkeln für zerkratzte und anlassfarbene Edelstahlteile]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
