


Blechentschlackung und Metallkantenverrundung: Die richtige Blechbearbeitungsmaschine wählen
Lasergeschnittene, plasmageschnittene und gestanzte Blechteile verlassen den Schneidtisch mit zwei Problemen, die jede nachgelagerte Station ausbremsen: spröde Oxidschlacke, die entlang der unteren Schnittfuge festgefroren ist, und messerscharfe Kanten, an denen sich Bediener schneiden und die beim Einbrennen zu Kantenflucht der Pulverbeschichtung führen. Die Wahl einer Blechbearbeitungsmaschine beginnt mit der Frage, wann Durchlauf-Breitbandschleifmaschinen sinnvoll sind und wann Gleitschleifkammern im Chargenbetrieb Blechentschlackung, Metallkantenverrundung und Kantenpolitur gemeinsam zu einem Bruchteil der Handlingskosten erledigen.
Dieser Leitfaden erklärt, wie Vibrationströge, runde Vibrationsschüsseln, dichte Keramikschleifkörper und `compound-MC8` / `compound-LC10` Blechentschlackung und Metallkantenverrundung an kleinen bis mittleren Winkeln, Knotenblechen und Stanzplatten bewältigen – und wo übergroße Tafeln weiterhin Flachbett-Bandmaschinen erfordern. Zur Benennung der Kammern siehe Bezeichnungen von Gleitschleifmaschinen und Vibrationsgleitschleifen.
Warum lasergeschnittenes und gestanztes Blech in der nachgelagerten Qualitätskontrolle durchfällt
Thermisches Schneiden und mechanisches Stanzen hinterlassen völlig unterschiedliche Kantenfehler. Beide mit denselben weichen Schleifkörpern zu bearbeiten, verschwendet Zykluszeit und lässt scharfe Grate stehen.
Nahvergleich von drei Blechwinkelkanten: spröde lasergeschnittene Schlackeperlen an der Unterseite, scharfer Scherstanzgrat und glatter, im Gleitschleifen verrundeter Kantenradius
Spröde Laserschlacke und Oxidschlacke an der unteren Schnittfuge
Sauerstoffunterstütztes Laserschneiden und Plasmaschneiden schmelzen Stahl und blasen geschmolzenes Oxid nach unten aus, wobei harte, glasige Schlacketröpfchen entlang der unteren Schnittkante festbrennen. Im Gegensatz zu weichen, duktilen Graten ist Laserschlacke spröde und fest mit dem Grundmetall verbunden. Weiche Kunststoffchips prallen an thermischer Schlacke einfach ab – echte Blechentschlackung erfordert dichte, schneidende Keramikschleifkörper.
Messerscharfe gestanzte und gescherte Kanten, die bei der Beschichtung versagen
Mechanische Revolverstanzen und Stickstoff-Laserschnitte hinterlassen sauber wirkende Kanten, die jedoch scharf genug sind, um Handschuhe und Kabelbäume aufzuschlitzen. Schlimmer noch: Nasslack und Pulverbeschichtung ziehen sich durch Oberflächenspannung von scharfen Ecken zurück und hinterlassen am Umfang dünnes blankes Metall, das im Salzsprühtest zuerst rostet. Eine gleichmäßige Metallkantenverrundung erzeugt einen glatten Umfangsradius, sodass Beschichtungen gleichmäßig um die Kante greifen.
Flächenhaftung bei dünnen gestanzten Blechteilen
Dünne, flache Winkel und Distanzbleche neigen dazu, in einer langsamen Rotationstrommel wie nasse Spielkarten flächig aneinanderzukleben, was unpolierte Schattenflächen und scharfe, unverrundete Ecken hinterlässt. Offene Vibrationsschüsseln halten flache Stanzteile in einer lebhaften Spirale aus Schleifkörpern und Compound getrennt. Das richtige Volumenverhältnis von Schleifkörpern zu Werkstücken sowie schmierendes Compound verhindern das Aneinanderhaften flacher Blechteile.
Grate in Innenausbrüchen und schmalen Montageschlitzen
Blechwinkel haben selten einfache vierseitige Umrisse; sie tragen lasergeschnittene Montageschlitze, Erleichterungsbohrungen und abgekantete Laschen. Handgeführte Schleifscheiben erreichen Außenkanten problemlos, verfehlen jedoch Innenschlitze und abgekantete Flansche. Chargen-Gleitschleifen verrundet Außenkonturen, Innenbohrungen und abgekantete Flansche gleichzeitig in einem unbeaufsichtigten Zyklus.
Die richtige Blechbearbeitungsmaschine nach Teilegröße wählen
Die Auswahl einer Blechbearbeitungsmaschine aus unserem Maschinenprogramm hängt von der Grundfläche des Teils, der Blechdicke und davon ab, ob ebene Flächen bereits ein gerichtetes Bürstschliffbild tragen.
| Blechteilprofil | Empfohlene Arbeitskammer | Schleifkörper- & Compound-Wahl | Wichtigster Vorteil in der Fertigung |
|---|---|---|---|
| Kleine bis mittlere Winkel, Knotenbleche & Distanzbleche | Runde Vibrationsschüssel (`ZL`-Serie mit Separiereinrichtung) | Keramikdreiecke + `LC10` / `MC8` (oder Kunststoff für Aluminium) | Automatisches Absieben beim Entladen; hoher Chargendurchsatz |
| Lange Flachbänder, Profile & Schienenwinkel | Langer rechteckiger Vibrationstrog (`L1300`, `L1500`, `L1800`) | Keramik- oder Kunststoffschleifkörper; optionale herausnehmbare Trennwände | Nimmt langgestreckte Blechprofile ohne Verklemmen auf |
| Dickwandige geschmiedete/gestanzte Platten mit ruhiger Verrundung | Rotationstrommel-Gleitschleifmaschine | Dichte Keramikdreiecke oder schräg geschnittene Zylinder | Gleichmäßige Kantenverrundung durch Abrollbewegung bei minimalem Aufprallgeräusch |
| Vorgebürstete dekorative Edelstahlpaneele | Nicht geeignet für loses Gleitschleifen | Durchlauf-Schleifband- / Bürstmaschine (nicht von uns gebaut) | Loses Gleitschleifen mattiert gerichtete Bürstlinien gleichmäßig |

Werkstattvergleich zwischen einer runden ZL-Vibrationsschüssel für Stanzwinkel und einem langen rechteckigen Trog der L-Serie für langgestreckte Blechprofile
Runde Vibrationsschüsseln für hochvolumige Stanzwinkel
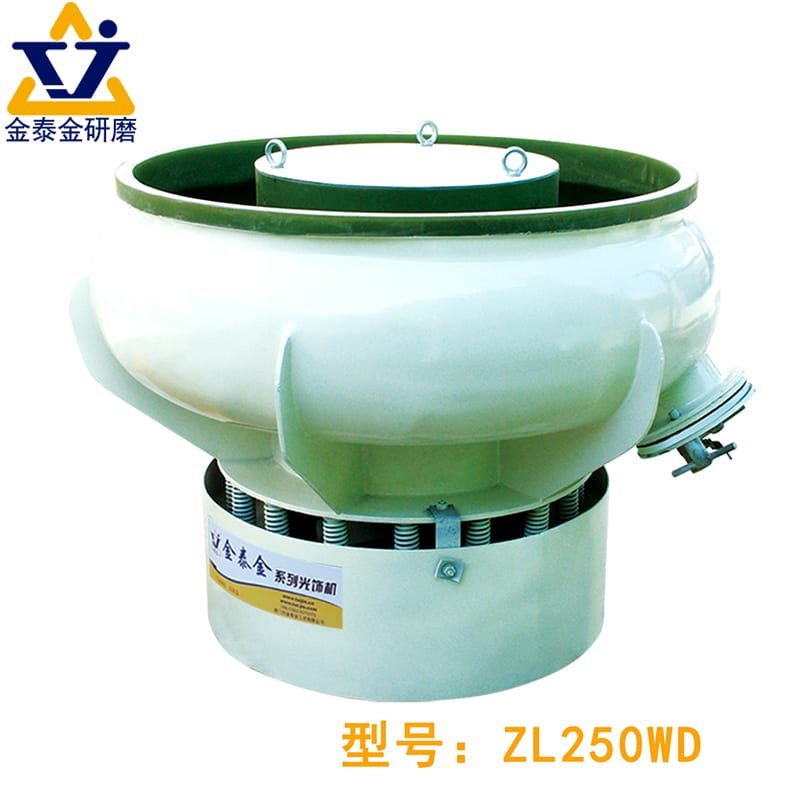
Eine Vibrationsgleitschleifmaschine (`ZL`-Serie) ist das Arbeitspferd für kleine bis mittlere lasergeschnittene Winkel, Elektro-Montageplatten und gestanzte Scharniere. Modelle mit integriertem Separiersieb (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) trennen fertig bearbeitete Winkel am Zyklusende sauber von Keramikdreiecken. Die automatische Separierung reduziert den manuellen Sortieraufwand bei wiederkehrenden Blechchargen auf null.
Rechteckige Vibrationströge für lange Bänder und Profile
Lange lasergeschnittene U-Profile, Schaltschrankversteifungen und Montageschienen verkanten sich quer zwischen Außenwand und Mittendom einer runden Schüssel. Rechteckige Tröge (`L1300`, `L1500`, `L1800`) lassen lange Blechteile ruhig entlang einer geraden, polyurethanausgekleideten Wanne wandern. Herausnehmbare Kammertrennwände verhindern, dass schwere Platten beim Entschlacken aufeinanderprallen.
Rotationstrommeln für dicke Platten und ruhige Kantenpolitur
Wenn dickwandige gestanzte Unterlegscheiben oder schwere Stahl-Knotenbleche eine glatte Metallkantenverrundung und saubere Kantenpolitur ohne laute Vibration benötigen, liefert eine Trommel aus unserer Reihe der Trommelgleitschleifmaschinen gleichmäßigen Kaskadendruck. Vermeiden Sie das Beladen sehr dünner, breiter Blechtafeln in große Trommeln, da das Eigengewicht der Umwälzung flache Laschen verbiegen kann.
Wann Breitbandschleifmaschinen nötig bleiben – und was wir nicht bauen
Übergroße Blechtafeln, ganze Türblätter und dekorative Paneele, bei denen ein streng gerichtetes Haarlinien-Schliffbild erhalten bleiben muss, gehören auf Durchlauf-Breitbandentgratmaschinen statt in lose Gleitschleifkammern. Wir bauen keine Breitband-Blechschleifmaschinen, handgeführten Winkelschleifer oder Stoffpolierscheiben – wir fertigen kammerbasierte Gleitschleifanlagen.
Vergleich eines flachen lasergeschnittenen Stahl-Knotenblechs mit verrundeten Kanten an allen Ausbrüchen neben einer übergroßen Blechtafel für das Breitbandschleifen
Gleitschleifen vs. Breitbandschleifmaschinen und Handschleifer
Blechbearbeitungsbetriebe auf der Suche nach einer Blechbearbeitungsmaschine wägen Vibrationskammern häufig gegen Flachbett-Breitbandschleifer und manuelle Winkelschleifer-Arbeitsplätze ab. Jedes Werkzeug löst einen anderen Engpass in der Fertigung.
| Vergleichsfaktor | Chargen-Vibrations- / Trogkammer | Durchlauf-Breitbandschleifmaschine | Manueller Winkelschleifer / Fächerscheibe |
|---|---|---|---|
| Zugänglichkeit von Ausbrüchen & Abkantlaschen | Verrundet Außenkanten, Innenbohrungen und abgekantete Flansche gemeinsam | Nur ebene Bleche — kann keine geformten 3D-Winkel bearbeiten | Langsamer Einzelteilzugang; verfehlt enge Schlitze |
| Laserschlacke-Entfernung | Keramik + `MC8` löst untere Schnittfugenschlacke chargenweise ab | Rotierende Bürstenwalzen entfernen flache Schlacke auf ungebogenen Platten | Hohe Staub- und Lärmbelastung für Bediener sowie ungleichmäßige Kantenfase |
| Kantengleichmäßigkeit | Identische Metallkantenverrundung an jedem Teil der Charge | Gleichmäßiges Kantenbrechen auf geradem Blech | Schwankt stark je nach Anpressdruck und Ermüdung des Bedieners |
| Unser Lieferumfang | Wir fertigen die Vibrations-/Trommelkammern, Schleifkörper und Compounds | Nicht im Lieferumfang — wir bauen keine Breitbandschleifmaschinen | Nicht im Lieferumfang — wir verkaufen keine Handschleifer |
Geformte und abgekantete Winkel, die nicht auf ein Flachband passen
Sobald ein lasergeschnittener Zuschnitt auf der Abkantpresse zu einem L-Winkel, U-Profil oder Montagekasten gebogen wird, passt er nicht mehr flach unter den Schleifkopf eines Breitbandschleifers. Vibrationsschüsseln und rechteckige Tröge bearbeiten geformte, gebogene und geschweißte Blechwinkel nach dem Abkanten sauber, ohne Flansche einzudrücken. Gleitschleifen nach dem Abkanten beseitigt scharfe Biegeentlastungsgrate in einem Arbeitsgang.
Viele kleine Winkel pro Schicht ohne manuelles Einlegen bearbeiten
Winzige gestanzte Unterlegscheiben, Distanzbleche oder Elektro-Knotenbleche einzeln auf ein Förderband zu legen – oder von Hand am Schleifbock zu entgraten – kostet Stunden qualifizierter Arbeitszeit. Eine runde Vibrationsschüssel mit integriertem Separiersieb bearbeitet Hunderte kleiner Winkel unbeaufsichtigt vom Beladen bis zum Absieben. Automatisches Chargen-Gleitschleifen entlastet Fachkräfte für Schweißarbeiten und das Einrichten der Abkantpresse.
Schleifstaub in der Hallenluft und ungleichmäßige Handfasen beseitigen
Handgeführte Fächerscheiben schleudern Funken und feinen Metallstaub durch die Halle und hinterlassen flache Stellen sowie ungleichmäßige Fasen entlang der Winkelkonturen. Nasses Vibrations-Blechentschlacken bindet gelösten Oxidschlamm in Wasser und flüssigem Compound, hält die Hallenluft sauber und die Kantenradien gleichmäßig. Geschlossenes Nass-Gleitschleifen verbessert sowohl die Kantenkonstanz als auch die Sauberkeit in der Werkstatt.
Wenn Breitbandmaschinen und Gleitschleifen zusammenarbeiten
Leistungsstarke Blechverarbeiter betreiben häufig beide Systeme: Flachbett-Bandmaschinen bearbeiten übergroße ungebogene Tafeln vor dem Umformen, während Vibrationsschüsseln (`ZL`-Serie) und rechteckige Tröge (`L1300`, `L1500`, `L1800`) alle kleinen Winkel, Knotenbleche und geformten Baugruppen übernehmen. Jede Maschine auf ihrer idealen Teilefamilie einzusetzen, maximiert den Durchsatz.
Integrierter Fertigungsablauf, bei dem kleine geformte Blechwinkel zu einer ZL-Vibrationsschüssel geleitet werden, während große Flachbleche auf separaten Blechlinien bleiben
Schleifkörper und Compounds für Blechentschlackung und Kantenpolitur
Die Kombination des passenden Schleifkörpers aus unserem Schleifkörper-Sortiment mit einem aktiven Flüssigcompound verwandelt spröde Schlacke in sauberes, verrundetes Metall.
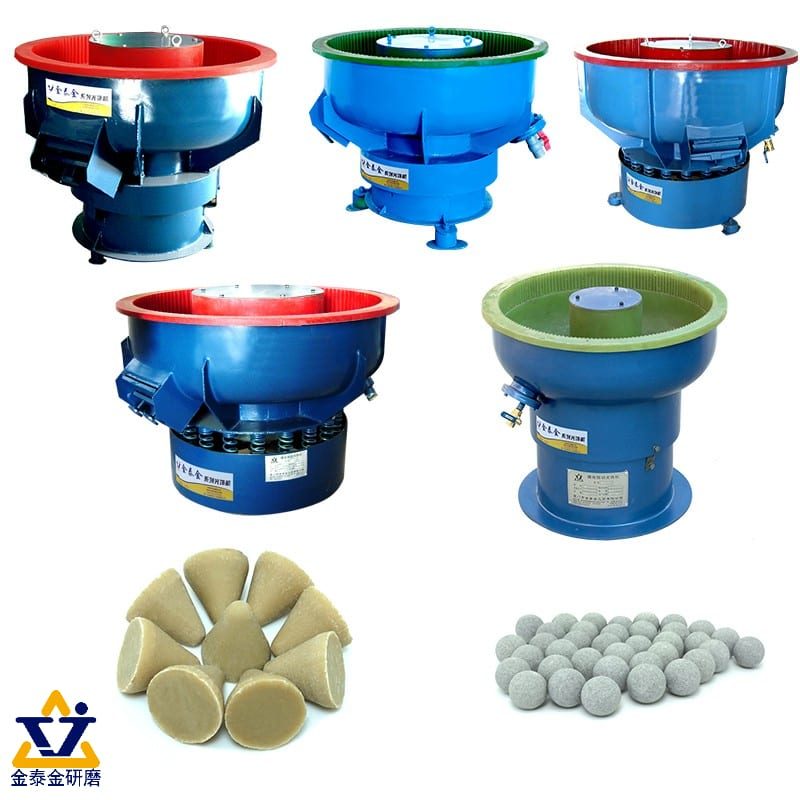
Vier-Schalen-Blechschleifkörper-Matrix mit schneidenden Keramikdreiecken, schräg geschnittenen Zylindern, kunstharzgebundenen Kunststoffkegeln und hochreinen Aluminiumoxid-Polierkugeln
Dichte Keramikschleifkörper für Kohlenstoffstahl- und Edelstahlschlacke
Spröde Laserschlacke und kräftige Stanzgrate erfordern dichte Keramikdreiecke oder schräg geschnittene Zylinder, um Oxidperlen sauber aufzubrechen und abzuscheren. Spitzwinklig schräg geschnittene Formen gelangen in enge Montageschlitze und Eckenausklinkungen, die stumpfe Kugeln nicht erreichen. Stimmen Sie die Größe der Keramikchips anhand der Abmessungen abgenutzter Chips auf Ihren kleinsten Laserschlitz ab, damit abgebrochene Stücke niemals klemmen.
Kunstharzgebundene Kunststoffkegel für Aluminium und Dünnblech
Lasergeschnittene Aluminiumwinkel und dünne Messingplatten verbeulen und verbiegen sich unter schweren Keramikschleifkörpern leicht. Wechseln Sie zu leichten, kunstharzgebundenen Kunststoffkegeln und -pyramiden, die Dünnblech abfedern und scharfe Grate sauber glätten. Beachten Sie unsere Leitfäden zu Aluminium-Oberflächen und Kupferlegierungs-Finish, um Nichteisenbleche frei von Druckstellen zu halten.
Hochreines Aluminiumoxid und Trockenmedien für helle Kantenpolitur
Wenn sichtbare Winkel oder Edelstahlbeschläge nach dem Entgraten eine helle Kantenpolitur benötigen, lassen Sie auf die Schleifstufe glatte hochreine Aluminiumoxid-Keramikkugeln oder trockenes Walnussschalen- und Maiskolbengranulat aus unserer Reihe der Trockenschleifmittel folgen. Denken Sie daran, dass Poliermedien niemals Laserschlacke entfernen – Kanten zuerst glatt schleifen, dann hell polieren. Bestätigen Sie die Maiskolben-Maschenweite bei der Bestellung trockener organischer Medien.
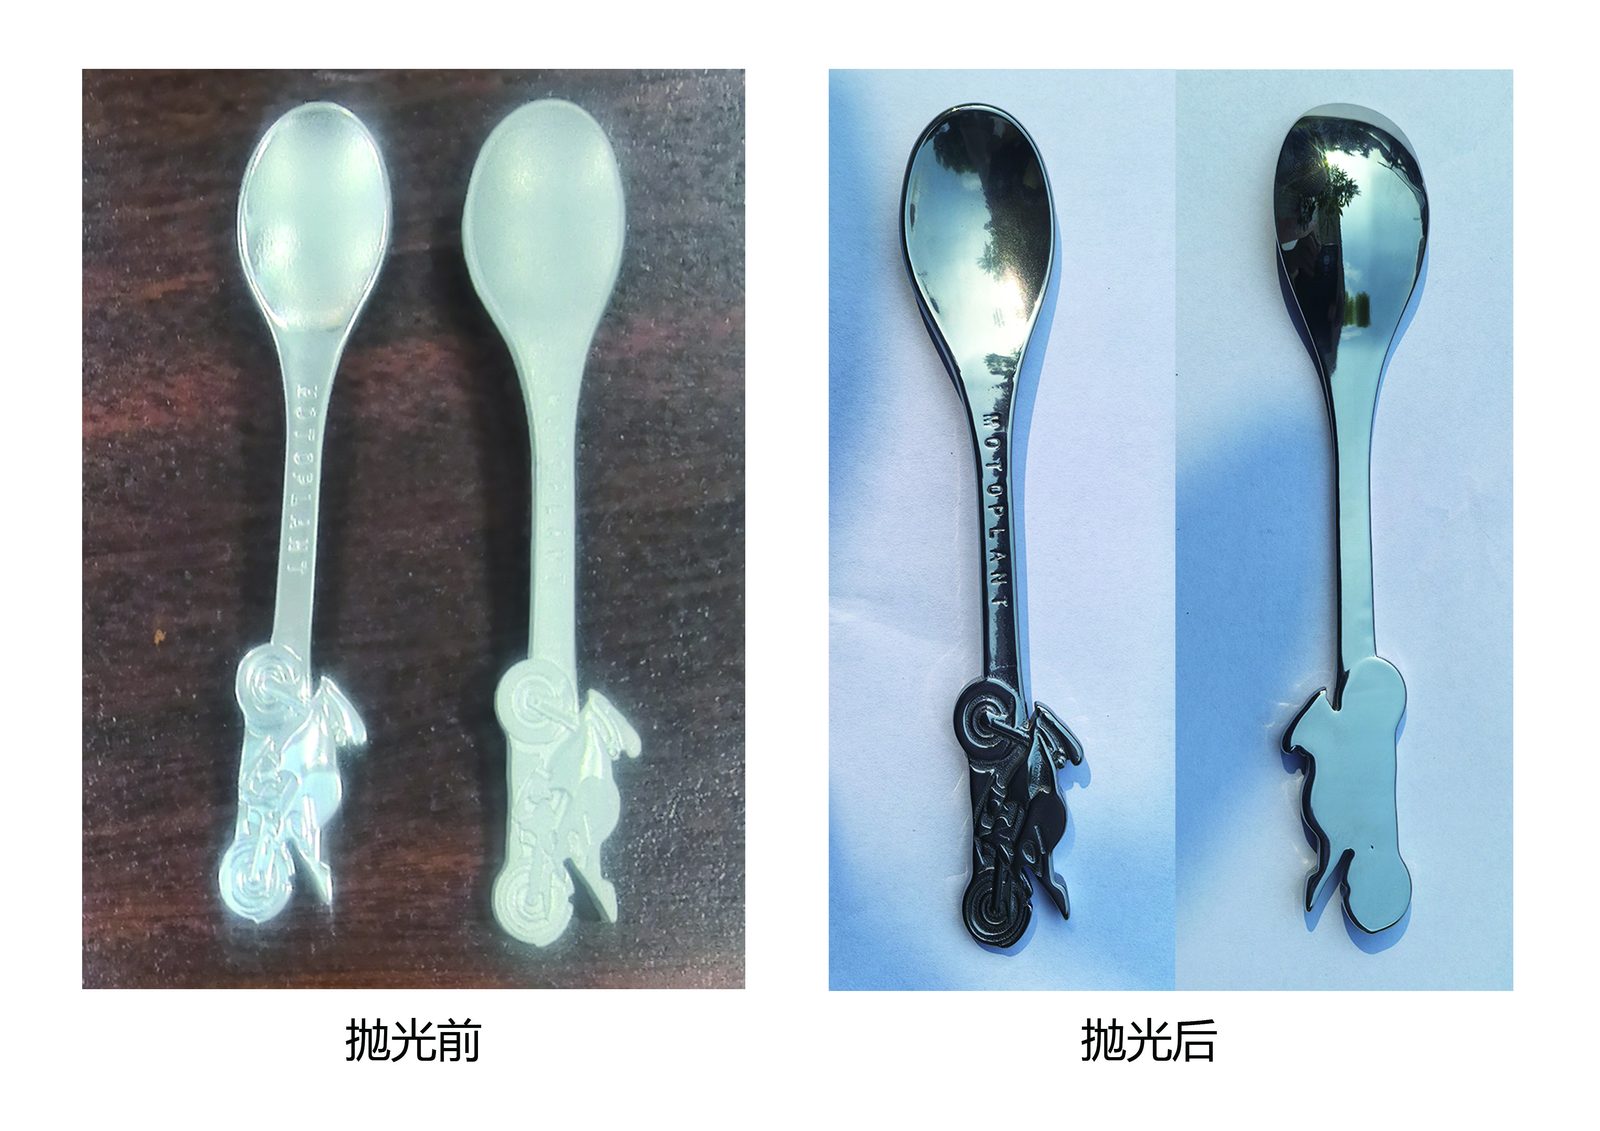
Direktvergleich eines matt mit Keramik entschlackten Stahlwinkels neben einem hell polierten Edelstahlwinkel nach dem Polieren mit hochreinem Aluminiumoxid
Verifizierte Jings Polish Compounds für Entschlackung und Kantenverrundung
Betreiben Sie nasse Blechentschlackung niemals mit reinem Leitungswasser, da Kohlenstoffstahlwinkel sofort rosten und sich die Schleifkörperporen mit dunklem Oxidschlamm zusetzen. Ordnen Sie unsere verifizierten Chemiecodes jeder Stufe zu:
- `compound-MC8`: Löst schwere Laseroxidschicht, Walzzunder und Oberflächenrost auf Stahlblech.
- `compound-LC10`: Beschleunigt das Entgraten und die Metallkantenverrundung bei zähen Laser- und Stanzgraten.
- `compound-JTJ20` & `compound-JTJ25`: Grobe Schleifunterstützung für Edelstahl und allgemeines Blech.
- `compound-JTS5`: Feinpolitur, speziell formuliert für dünne Blechteile.
- `compound-JTJ50`, `compound-JTJ60` & `compound-HM3`: Edelstahl-Aufhellung und feine Endpolitur-Unterstützung.
Wir liefern flüssige Compounds für Nasssysteme sowie ausgewählte Pasten für das Trockengleitschleifen, entwickeln jedoch keine kundenspezifischen chemischen Reinigungsrezepturen.
Schritt-für-Schritt-Ablauf für Entschlackung und Kantenverrundung
Ein sauberer vierstufiger Ablauf sorgt dafür, dass Ihre Blechbearbeitungsmaschine in jeder Schicht beschichtungsfertige, gratfreie Winkel liefert.
| Stufe | Ziel | Schleifkörper- & Compound-Wahl | Prüfpunkt |
|---|---|---|---|
| 1. Sortieren & grobe Spritzer abschlagen | Legierungen trennen; übergroße Plasmaschlackebrocken entfernen | Mechanisches Abschlagen vorab, falls dicke Brocken vorhanden sind | Keine gemischten Kohlenstoff-/Edelstahlchargen oder massiven Schweißperlen |
| 2. Nass-Entschlacken & Kantenverrunden | Laserschlacke abtragen und scharfe Umfangskanten brechen | Keramik (Stahl) oder Kunststoff (Al) + `MC8` / `LC10` | Glatter Umfangsgriff; null scharfe Schnittfugenschlacke |
| 3. Optionale Kantenpolitur | Gleichmäßigen Glanz auf sichtbaren Winkeln erzeugen | Hochreines Aluminiumoxid / Stahl (`JTJ50` / `JTS5`) oder trockener Maiskolben | Gleichmäßiger Glanz über Außenkanten und Ausbrüche |
| 4. Sauber spülen & schleudertrocknen | Oxidschlamm ausspülen und Flugrost verhindern | Saubere Spülung + beheizter Zentrifugal-Schleudertrockner (`35` / `70`) | Knochentrockene, fleckenfreie Teile bereit für Beschichtung oder Montage |
[DESIGN: Vierstufiger Fortschritt eines lasergeschnittenen Stahlwinkels von der rohen verschlackten Kante über die Entschlackung mit Keramik + MC8, den glatten Kantenradius bis zum schleudergetrockneten, beschichtungsfertigen Zustand]
Dicke Plasmaschlackebrocken vor dem Beladen lösen
Chargen-Vibrationskammern bewältigen leichte bis mittlere Laserschlacke und normale Stanzgrate sauber über Hunderte von Winkeln hinweg gleichzeitig. Dicke, golfballgroße Plasmaschlacke-Überhänge sollten jedoch vor dem Beladen mechanisch abgeschlagen werden, damit Sie keine Keramik-Schleifkörperlebensdauer an massiven Brocken verschwenden. Das vorherige Abschlagen grober Brocken hält Zykluszeiten kurz und Kantenradien gleichmäßig.
`MC8` und `LC10` mit kontinuierlicher Ablaufspülung betreiben
Während Keramikdreiecke spröde Laserschlacke aufbrechen, sammelt sich feiner schwarzer Eisenoxidschlamm in der Kammer an. Halten Sie einen frischen Compound-Wasser-Durchfluss aufrecht und die Schüsselabläufe frei, damit gelöste Schlacke direkt aus dem Trog ausgespült wird, statt blankes Metall zu verfärben. Sauberes Compound-Wasser liefert helleres Metall und schnelleren Abtrag.
Gleichmäßigkeit des Kantenradius an Ausbrüchen und Laschen prüfen
Prüfen Sie nach Ihrem ersten Testlauf sowohl Außenkonturen als auch innere Montagebohrungen. Wenn Außenkanten gut verrunden, schmale Schlitze jedoch scharf bleiben, wechseln Sie zu kleineren schräg geschnittenen Keramikformen, die ohne Brückenbildung sauber in Innenausbrüche eindringen.
Schnelles Zentrifugal-Schleudertrocknen gegen Flugrost
Frisch entzunderte Winkel aus Kohlenstoff- und Baustahl besitzen keinerlei schützende Zunderschicht mehr, sodass sie beim Lufttrocknen in nassen Transportkästen innerhalb von Minuten orangefarbenen Flugrost ansetzen. Spülen Sie Chargen sauber und trocknen Sie sie sofort in einem beheizten Zentrifugal-Schleudertrockner (Modelle `35`, `35A`, `70` oder `70A`). Siehe unseren Leitfaden separates Waschen und Trocknen nach dem Gleitschleifen für ein geeignetes Zellenlayout.

Beheizter Zentrifugal-Schleudertrockner beim Entladen trockener, fleckenfreier, beschichtungsfertiger Stanzstahlwinkel unmittelbar nach dem Klarwasserspülen
Häufige Fehler bei der Blechentschlackung und Kantenverrundung
Vermeiden Sie diese vier typischen Werkstattfehler beim Betrieb von Chargenlinien für Blechentschlackung und Metallkantenverrundung.
[DESIGN: Fehlerbehebungsmatrix mit vier Fehlern der Blechbearbeitung: verbogene dünne Laschen durch schwere Keramik, eingeklemmte Chips in Laserschlitzen, orangefarbener Flugrost und Rostflecken durch Legierungsvermischung]
Kohlenstoffstahl und Edelstahl in derselben Keramikfüllung mischen
Wenn Sie Kohlenstoffstahlwinkel in einer Blechbearbeitungsmaschine laufen lassen und anschließend 304-Edelstahlpaneele in dieselbe Keramikfüllung laden, wird freies Eisen in den Edelstahl eingearbeitet – was Tage später zu orangefarbenen Rostausblühungen führt. Halten Sie Schleifkörperbehälter für Kohlenstoffstahl und Edelstahl strikt getrennt, eine Grundregel aus Lohngleitschleifen und Edelstahl-Oberflächen.
Dünne, empfindliche Abkantlaschen mit übergroßen Keramikchips bearbeiten
Schwere Keramikdreiecke, die auf dünne, auskragende Blechlaschen prallen, können Flansche außerhalb der Toleranz verbiegen. Wechseln Sie bei empfindlichen geformten Winkeln zu leichteren kunstharzgebundenen Kunststoffkegeln mit `compound-JTS5` (abgestimmt auf Dünnblech) und stellen Sie das Schleifkörper-zu-Teil-Polster sorgfältig ein. Testen Sie geformte Laschen immer an einer kleinen Charge vor der vollen Schichtbeladung.
Erwarten, dass loses Gleitschleifen einen gerichteten Bürstschliff erhält
Wenn Ihr Edelstahlblechteil aus vorgebürstetem Bandmaterial stammt und ein streng geradliniges Schliffbild behalten muss, denken Sie daran, dass loses Gleitschleifen jede Fläche ungerichtet reibt und Bürstlinien abmildert. Prüfen Sie Schleif- und Schmirgelspuren sowie Edelstahl polieren, bevor Sie vorgebürstete Dekorbleche gleitschleifen.
Absieben abgenutzter Schleifkörper bei geschlitzten Winkeln auslassen
Abgebrochene Keramikbruchstücke verkeilen sich fest in schmalen Laserschlitzen und Schweißmuttern und blockieren später Montageschrauben. Sieben Sie Ihre Schleifkörperfüllung regelmäßig ab und wählen Sie frische Schleifkörper anhand der Abmessungen abgenutzter Chips so aus, dass Bruchstücke glatt hindurchfallen oder sicher größer als jeder Schlitz bleiben.
Schleifkörper-Klassiersieb beim Trennen abgenutzter, untermaßiger Keramikbruchstücke von vollformatigen Dreiecken vor dem Beladen geschlitzter Blechteile
Wie Xiamen Jin Tai Jin Blechbearbeitungslinien baut
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) begann unsere Werkstatt im Jahr 1992 und unser Unternehmen wurde offiziell 2002 gegründet, wobei wir weltweit über 200,000+ Sätze von Schleif- und Polierlösungen geliefert haben. Über unseren Katalog hinweg fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte – darunter 1 Erfindungspatent, 17 Gebrauchsmusterpatente und 6 Geschmacksmusterpatente – unter der ISO 9001-Zertifizierung `00726Q01571R001` (gültig von 2026-06-03 bis 2029-06-02) sowie den CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, 8 Modelle) und `M.2023.206.C88120` (Horizontal, 13 Modelle), gültig bis 2028-07-24.

Jings Polish Werkshalle mit runden ZL-Vibrationsschüsseln mit Separiereinrichtung, rechteckigen Trögen der L-Serie, Zentrifugaltrocknern und Keramik-Entschlackungsschleifkörpern
Vibrationsschüsseln, Tröge, Trockner und Schleifkörper aus eigener Fertigung
Wir fertigen runde Vibrationsschüsseln (`ZL`-Serie mit eingebauten Separierdecks), lange rechteckige Vibrationströge (`L1300`, `L1500`, `L1800`), Trommelgleitschleifmaschinen, Fliehkraft-Teller- und Trommeleinheiten (`LLF120`, `LX`-Serie), Schleppschleifmaschinen, beheizte Zentrifugal-Schleudertrockner (`35`, `35A`, `70`, `70A`) und Schleifkörperreiniger. Außerdem fertigen wir Keramik-, Kunststoff-, Hochtonerde-, Stahl-, Walnussschalen- und Maiskolben-Schleifkörper neben unseren verifizierten Compounds `MC8`, `LC10`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5` und `HM3`.
Klare Grenzen dessen, was wir nicht liefern
Im Einklang mit unserer Richtlinie zur Auswahl eines Gleitschleif-Lieferanten nennen wir unseren Leistungsumfang offen. Wir bauen keine Breitband-Blechschleifmaschinen, handgeführten Winkelschleifer oder Stoffpolierscheiben; wir liefern keine Sandstrahl- oder Strahlmaschinen bzw. Strahlmittel; wir bieten weder Pulverbeschichtung, Lackierung, Galvanik, Passivierung noch Wärmebehandlung an; und wir betreiben keine Lohnfertigung.
Lieferzeiten für Standard- und Sonderausführungen
Standard-Vibrations-, Trommel- und Schleudertrocknungsanlagen werden innerhalb einer Produktionsvorlaufzeit von 25 bis 35 Tagen ausgeliefert. Kundenspezifisch konstruierte lange Tröge, unterteilte Trennwände und integrierte Separierlinien haben eine Bauzeit von 45 bis 60 Tagen.
Ersteinschätzung anhand von Teilefotos anfordern
Wir versprechen keine kostenlosen Post-Musterversuche und garantieren keine Zykluszeiten ohne Prüfung Ihres Werkstücks. Senden Sie klare Fotos Ihrer lasergeschnittenen oder gestanzten Blechteile mit Schlacke, Graten, Schlitzbreiten, Blechdicke und Gesamtabmessungen über unsere Seite kundenspezifische Polierlösung – unsere Ingenieure können Ihre Fotos und Zeichnungen auswerten, um die passende Blechbearbeitungsmaschine und Schleifkörperausstattung zu empfehlen.
Häufig gestellte Fragen
Kann eine Vibrationsgleitschleifmaschine Blechentschlackung übernehmen?
Ja. Bei kleinen bis mittleren lasergeschnittenen Winkeln, Knotenblechen und Platten entfernt eine Vibrationsschüssel oder ein rechteckiger Trog mit dichten schneidenden Keramikschleifkörpern und `compound-MC8` / `compound-LC10` leichte bis mittlere thermische Schlacke und verrundet scharfe Kanten in einer Charge.
Wie erzielt man eine gleichmäßige Metallkantenverrundung an Stanzteilen?
Lassen Sie Stanzchargen in einer runden Vibrationsschüssel (`ZL`-Serie) mit Keramikdreiecken (für Stahl) oder kunstharzgebundenen Kunststoffkegeln (für Aluminium und Dünnblech) laufen. Der spiralförmige Vibrationsfluss hält flache Platten getrennt und verrundet Außenkanten sowie Innenschlitze gleichmäßig.
Warum kleben meine dünnen Blechwinkel in einer Rotationstrommel aneinander?
Flache Blechteile haften durch Oberflächenspannung in langsam abrollenden Trommeln flächig aneinander. Wechseln Sie zu einer Vibrationsschüssel mit großzügigem Schleifkörpervolumen und schmierendem Compound, sodass kontinuierliche Vibration flache Flächen sauber trennt.
Wie erziele ich eine Kantenpolitur, ohne empfindliche Blechlaschen zu verbiegen?
Verwenden Sie leichte kunstharzgebundene Kunststoffkegel in Kombination mit `compound-JTS5` (formuliert für Dünnblech) und achten Sie auf ein volles Schleifkörperpolster, damit schwere Teile niemals auf abgekantete Flansche schlagen. Für anschließenden hellen Glanz folgen Sie mit hochreinen Aluminiumoxidkugeln oder trockenem Maiskolbengranulat.
Warum rosten meine Kohlenstoffstahlwinkel direkt nach dem Entschlacken?
Das Entfernen von Laserzunder und Walzzunder legt blanken, reaktiven Stahl frei, der in nassen Körben rasch Flugrost ansetzt. Fahren Sie Nasszyklen mit rosthemmendem `MC8` / `LC10` Compound, spülen Sie sauber und trocknen Sie sofort in einem beheizten Zentrifugal-Schleudertrockner (`35`- oder `70`-Serie).
Welche Fotos sollte ich vor der Bestellung einer Blechbearbeitungsmaschine senden?
Senden Sie klare Nahaufnahmen, die Laserschlacke oder Stanzgrate, die kleinsten Montageschlitzbreiten, die Geometrie abgekanteter Flansche, Gesamtabmessungen der Teile, Legierungsart und tägliches Chargenvolumen zeigen. Unsere Ingenieure können Kammergröße und Schleifkörperkörnung anhand von Fotos und Zeichnungen empfehlen.
[DESIGN: Kommentierte Checkliste für Käuferanfragen mit Nahaufnahmen der Laserschnittfuge, Winkeln abgekanteter Flansche und Hinweisen zur Schlitzbreite]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
