


Leitfaden für SS-Poliergeräte: Auswahl des richtigen Edelstahl-Polierers für die Serienfertigung
Die Suche nach einem SS-Polierer bringt zwei völlig unterschiedliche Gerätekategorien zutage: handgeführte Rotationswerkzeuge für die Einzelstückfertigung und automatisierte Massenfertigungs-Trommeln, die für die gleichzeitige Bearbeitung hunderter gestanzter, gedrehter oder gegossener Edelstahlteile ausgelegt sind. Die Wahl zwischen beiden—und die Auswahl der richtigen Trommelbewegung—entscheidet darüber, ob Ihre Oberflächenabteilung unbeaufsichtigte Chargen fährt oder hinter manuellem Edelstahl-Polieren zum Engpass wird.
Dieser Leitfaden konzentriert sich ausschließlich auf die Auswahl industrieller Edelstahl-Poliergeräte und ordnet die Maschinenarchitektur dem Teilegewicht, der Geometrie und dem Zieloberflächenfinish zu. Wenn Sie statt der Maschinenauswahl schrittweise Prozessparameter suchen, lesen Sie unsere Leitfäden zu Edelstahl-Oberflächen und Edelstahl-Polieren.
Was „SS-Polierer" in der Produktionshalle bedeutet
In einer Fabrikhalle wird ein SS-Polierer dadurch definiert, wie er das Werkstück relativ zum Schleifmittel bewegt. Bevor Sie Maschinenangebote vergleichen, trennen Sie manuelle Einzelstückwerkzeuge von Batch-Massenfertigungssystemen.

Werkstattvergleich mit einer stationären Vibrationsfertigungsmulde, einem rotierenden Trommel-Tumbler und einem magnetischen Präzisionspolierer nebeneinander
Handgeführte Werkzeuge versus Batch-Massenfertigungstrommeln
Winkelschleifer, Bandschleifer und Polierscheiben an Ständern setzen darauf, dass ein Bediener ein Werkzeug über jeweils ein stationäres Edelstahlteil führt. Batch-Massenfertigungsmaschinen—Vibrationsmulden, Rotationstrommeln, Zentrifugaleinheiten und Drag-Finisher—platzieren lose Teile in einer bewegten Trommel, die mit Schleifkörper und Compound gefüllt ist. Handgeführte Werkzeuge polieren jeweils eine Oberflächenlinie, während Trommelmaschinen jede zugängliche Fläche einer gesamten Charge gleichzeitig bearbeiten.
Warum Edelstahl unterdimensionierte Geräte bestraft
Austenitische und martensitische Edelstahllegierungen verfestigen sich schnell und widerstehen dem Schneiden im Vergleich zu Baustahl oder Aluminium. Leichte Hobby-Tumbler verfügen nicht über das Antriebsdrehmoment, die Auskleidungsbeständigkeit und die Schleifkörpermasse, die zum Abscheren von Edelstahlgraten oder Einebnen von Bearbeitungsspuren erforderlich sind. Ein industrieller Edelstahl-Polierer muss genügend Schleifkörperdruck und kontinuierliche Compound-Spülung erzeugen, um harten Edelstahl zu schneiden, ohne zu blockieren oder zu verglasen.
Abstimmung der Maschinenbewegung auf Teilewert und Geometrie
Kleine gestanzte Halterungen können frei in einer offenen Vibrationsmulde tummeln, während schwere Präzisions-Ventilgehäuse oder Turbinenwellen sich gegenseitig anstoßen, wenn sie kollidieren dürfen. Hochwertige Edelstahlteile erfordern entweder unterteilte Rotationstrommeln, individuelle Haltearme an einem Drag-Finisher oder spezielle Vibrationsfertigungs-Wannen. Teilempfindlichkeit und Kollisionstoleranz entscheiden über die Maschinenfamilie, noch bevor die Schleifkörperauswahl beginnt.
Warum eine Maschine selten jede Edelstahlaufgabe bewältigt
Ein Betrieb, der winzige chirurgische Stifte neben schweren lasergeschnittenen Scharnieren fertigt, kann eine Trommel nicht für beides optimieren. Winzige Teile benötigen hochfrequente oder magnetische Nadelwirkung, während schwere Platten großes Wannenvolumen oder Trommelfallhöhe brauchen. Die Planung der Ausrüstung um Ihre Kern-Teilefamilien vermeidet, dass ein SS-Polierer Kompromisse bei der Zyklusqualität eingehen muss.
Fünf industrielle Edelstahl-Polierer-Maschinenfamilien
In unserem Maschinen-Portfolio bewältigen fünf unterschiedliche Trommelarchitekturen die Batch-Edelstahl-Oberflächenbearbeitung. Jede bewegt Schleifkörper und Teile unterschiedlich und tauscht Zyklusgeschwindigkeit, Kollisionsrisiko und Stellfläche gegeneinander ein.
| Maschinenarchitektur | Wie sich Teile & Schleifkörper bewegen | Geeignete Edelstahl-Teiletypen | Wesentlicher betrieblicher Vorteil |
|---|---|---|---|
| Vibrationsmulde / -wanne (ZL- & L-Serie) | Spiral- oder Linearschwingung in einer offenen polyurethanausgekleideten Trommel | Gestanzte Halterungen, Scharniere, Ventilhülsen, Besteck | Offene Inspektion während des Zyklus; einfache automatisierte Trennung |
| Rotationstrommel-Tumbler | Langsames kaskadierendes Gleiten in einer rotierenden achteckigen oder Doppeltrommel | Schwere Gussteile, Befestigungselemente, flache gestanzte Platten | Hoher Oberflächendruck ohne Hochgeschwindigkeitsaufprall |
| Zentrifugal-Scheibe / -Trommel (LLF / LX) | Hoch-G-Rotationskraft in einer versiegelten Trommel oder rotierenden Scheibe | Kleine Präzisionszahnräder, Ketten, Schnallen, Verbinder | Schnelles Entgraten und Aufhellen kompakter Teile |
| Hochgeschwindigkeits-Drag-Finisher | Teile auf rotierenden Spindeln eingespannt und durch stationäre Schleifkörper gezogen | Turbinenschaufeln, medizinische Implantate, schwere Wellen | Kein Teil-auf-Teil-Kontakt; reproduzierbarer Hochdruckschnitt |
| Magnetischer Präzisionspolierer (OBD) | Rotierendes Magnetfeld treibt Edelstahlnadeln in einer stationären Mulde an | Nieten, Schalterbaugruppen, Innenbohrungen, Sackschlitze | Erreicht Innengewinde und Taschen ohne Kantenverrundung |
[DESIGN: Fünf-Panel-Gerätediagramm zur Veranschaulichung der Medienströmungswege in einer Vibrationswanne, einem Rotationsfass, einer Zentrifugalscheibe, einem Drag-Finisher und einer Magnetwanne]
Vibrationswannen und -rinnen für kontinuierlichen Chargendurchlauf
Eine Vibrationsgleitschleifmaschine nutzt einen Unwuchtmotor, um eine federnd gelagerte, polyurethanbeschichtete Wanne oder eine lange Rinne in Schwingung zu versetzen. Medien und Edelstahlteile rollen in einer gleichmäßigen Spirale oder Schraubenbahn und bleiben dabei getrennt, während jede Außenfläche bearbeitet wird. Modelle mit integrierten Austragsschiebern und Trennsieben—wie unsere ZL100C, ZL200C, ZL300C, ZL600C und ZL900C—ermöglichen das Entladen von Chargen ohne manuelles Sortieren.
Rotationsfass-Trommelgleitschleifer für hohen Druck und ruhiges Finish
Eine Trommel aus unserer Trommelgleitschleifmaschinen-Baureihe rotiert gleichmäßig, sodass die oberste Schicht aus Medien und Edelstahlteilen in einem kontinuierlichen Kaskadeneffekt nach unten gleitet. Da keine hochfrequente Vibration entsteht, erzeugen Rotationsfässer enge, gleichmäßige Kantenradien und tiefen, polierten Glanz mit minimaler Oberflächenkaltverfestigung. Doppeltrommel- und Doppeldecker-Gleitschleifer ermöglichen es Werkstätten zudem, zwei separate Edelstahl-Medienstufen parallel zu betreiben.
Zentrifugalscheiben- und -fassmaschinen für Kleinteile
Kleine Edelstahl-Beschläge—wie Gürtelschnallen, Steckerstifte, Kettenglieder und Zündkerzenanschlüsse—haben oft nicht die Masse, um in einer Standard-Vibrationswanne schnell zu schleifen. Zentrifugalscheiben-Einheiten (wie unsere `LLF120`) und Zentrifugalfassmaschinen vervielfachen das effektive Mediengewicht durch kontrollierte Rotation. Sie komprimieren lange Entgrat- und Glänzzyklen in kompakte Chargenläufe und halten kleine Teile gleichmäßig durchmischt.
Hochgeschwindigkeits-Drag-Finisher für kollisionsfreie Präzision
Wenn ein Edelstahlzahnrad, ein medizinischer Knochennagel oder eine Luftfahrt-Halterung nicht einen einzigen Kratzer durch Kontakt mit einem Nachbarteil tolerieren darf, ist loses Chargen-Trommeln ausgeschlossen. Eine Hochgeschwindigkeits-Drag-Finishing-Maschine spannt jedes Teil auf eine eigene rotierende Spindel und zieht es durch ein stationäres Medienbad. Drag-Finishing liefert intensiven, gleichmäßigen Schnitt und spiegelnden Glanz bei garantierter Null-Teil-zu-Teil-Berührung.

Hochgeschwindigkeits-Drag-Finishing-Kopf mit Edelstahlhalterungen auf einzelnen rotierenden Spindeln über einer kreisförmigen Medienwanne
Magnetpoliermaschinen für Innenbohrungen und komplexe Nuten
Eine magnetische Präzisionspoliermaschine—wie unsere `OBD-30`, `OBD-35`, `OBD-60`, `OBD-70`, `OBD-90`, `OBD-100` und `OBD-HBPG` / `HBPG-01` / `HBPG-02`-Serien—nutzt eine rotierende Magnetplatte unter einer nichtmagnetischen Wanne, die mit feinen Edelstahlnadeln und wasserbasierter Compound gefüllt ist. Die Nadeln rotieren schnell in Sacklöchern, Querbohrungen und Gewinden, in die Keramik- oder Kunststoffchips nicht eindringen können. Magnetmaschinen eignen sich hervorragend zur Entgratung nach der Bearbeitung und zum Glänzen komplexer Edelstahlbaugruppen, ohne die Außentoleranzen zu verändern.
Auswahl einer Edelstahl-Poliermaschine nach der Geometrie des Edelstahlteils
Selbst die beste Edelstahl-Poliermaschine versagt, wenn sie auf die falsche Teileform abgestimmt ist. Nutzen Sie das schwächste Merkmal Ihres Teils—dünne Laschen, Sackgewinde oder breite Flachflächen—um ungeeignete Maschinen von vornherein auszuschließen.

Edelstahl-Musterplatte mit gestanzten Scharnieren, CNC-gedrehten Ventilhülsen, Schraubenfedern und lasergeschnittenen Halterungen, jeweils ihren passenden Bearbeitungskammern zugeordnet
Flache Stanzteile, Scharniere und Halterungen
Lasergeschnittene Platten und gestanzte Edelstahlscharniere kleben in einem langsamen Rotationsfass oft flach auf flach aneinander und hinterlassen unpolierte Schatten oder verbogene Laschen. Offene Vibrationswannen mit hochdichtem Keramik- oder Kunststoffmedium halten flache Teile getrennt und in Bewegung entlang des spiralförmigen Betts. Bei dünnen Stanzteilen, die noch zum Zusammenhaften neigen, verhindern die Anpassung der Medienform und die Schmierung des Compounds das Aneinanderkleben der Teile.
Lange Wellen, Stangen und rohrförmige Edelstahlrahmen
Lange Edelstahlwellen oder geschweißte Halterungen können sich in einer kreisförmigen Wanne nicht sauber drehen, ohne sich über die Innenwand zu legen. Rechteckige Rinnen-Vibrationsmaschinen—wie unsere `L1300`, `L1500` und `L1800` Langrinnen-Modelle—handhaben längliche Teile problemlos, und unterteilte Trennwände verhindern die Kollision schwerer Stangen. Zwingen Sie lange Edelstahlteile niemals in eine kreisförmige Wanne, in der sie sich an der Mittelsäule verkeilen können.
Kleine Befestigungselemente, Federn und elektrische Kontakte
Schraubenfedern, elektrische Kontakte und Miniatur-Nieten verheddern sich leicht in langsam rollenden Rinnen, wenn das Medienbett sie nicht stützt. Zentrifugalscheibenmaschinen und kompakte Magnetwannen verarbeiten winzige Chargen schnell, während eine sorgfältige Mediengrößenwahl verhindert, dass Stifte oder Chips sich in Federspulen festsetzen. Lesen Sie unseren Leitfaden zu Gleitschleifmaschinen-Bezeichnungen zur Unterscheidung von Scheiben-, Fass- und Magnetkammern.
Tiefe Hohlräume, Gewinde und Ventilhülsen
Edelstahl-Ventilhülsen, medizinische Fittings und Gewindegehäuse weisen innere Grate auf, die das Außen-Trommeln nie erreicht. Magnetische Nadelpoliermaschinen treiben feine Nadeln direkt in Innengewinde und Querbohrungen und lassen die Außenkanten scharf. Wenn innere Kanäle neben der Außenglättung auch geglättet werden müssen, kombinieren Werkstätten häufig eine Vibrations-Schleifstufe mit einem kurzen Magnetnadel-Zyklus.

Nahaufnahme einer magnetischen Präzisionspolierwanne mit Edelstahlnadeln, die Gewinde-Ventilhülsen aus Edelstahl umgeben
Abstimmung von Compound, Medien und Trocknern auf Ihre Maschine
Eine Edelstahl-Poliermaschine ist ein System aus vier Komponenten: der Kammer, den Medien, dem flüssigen oder trockenen Compound und der nachgeschalteten Trocknungseinheit. Wird eine Komponente geändert, ohne die anderen zu prüfen, führt dies zu fleckigen oder matten Edelstahlchargen.
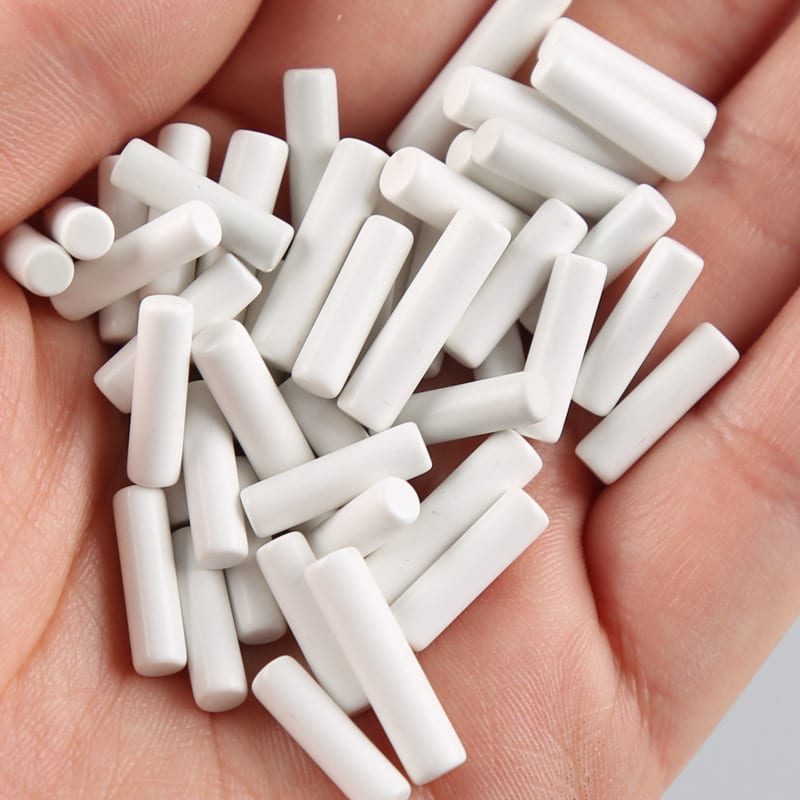
Produktpalette von Verbrauchsmaterialien für die Edelstahl-Oberflächenbearbeitung mit Keramikmedien-Dreiecken, Hochtonerde-Kugeln, Stahl-Polier Medien und Flüssigcompound-Behältern
Rollen von Keramik-, Kunststoff- und Stahlmedien auf Edelstahl
Harte Edelstahlgrate und tiefe Frässpuren erfordern Keramikdreiecke oder winkelgeschnittene Zylinder aus unserem Schleifmedien-Sortiment, die aggressiv schneiden, ohne sich zu schnell abzubauen. Leichteres Vorpolieren erfolgt mit kunstharzgebundenen Kunststoffkegeln, während Hochtonerde-Keramikkugeln und gehärtete Stahlmedien durch Verdichten der Oberflächenspitzen einen glänzenden Poliereffekt erzielen. Die Auswahl der Medienform nach dem kleinsten Loch oder Schlitz Ihres Edelstahlteils verhindert, dass Medien sich in den Merkmalen verkeilen.
Passende Compound-Codes für Edelstahl-Entgratung und Glänzen
Edelstahl in reinem Wasser zu bearbeiten lässt milde Vorrichtungen schnell rosten, verstopft Medienporen und hinterlässt matte graue Teile. Unsere geprüfte Chemikalienreihe deckt jede Stufe ab: `compound-LC10` zum Entgraten, `compound-MC8` zur Rost- und Oxidentfernung, `compound-JTJ20` für grobes Edelstahlschneiden, `compound-JTJ25` für allgemeine grobe Metallbearbeitung, `compound-JTJ50` zum Glänzen von Edelstahl, `compound-JTJ60` für feines Metallpolieren, `compound-JTS5` zum Glänzen von Dünnblech und `compound-HM3` für das Endpolieren. Wir liefern diese flüssigen Compounds für Nassmediensysteme und Pasten für das Trockentrommeln, entwerfen jedoch niemals kundenspezifische chemische Reinigungsformeln.
Trockenpolierverfahren mit Walnussschalen und Maiskolbengranulat
Für Edelstahllöffel, Messer und dekorative Beschläge, die nach dem Nassglätten einen warmen, trocken polierten Glanz anstreben, wird beim Trockenfass-Trommeln behandeltes Walnussschalen- oder Maiskolbengranulat aus unserem Trockenfinish-Medien-Sortiment mit Polierpaste verwendet. Trockenmedien absorbieren Spurenfeuchtigkeit und erzeugen einen sauberen, streifenfreien Glanz über alle Chargen hinweg. Überführen Sie nasse Teile niemals direkt in trockene organische Medien, da die Charge sonst verklumpt und den Stahl fleckig macht.
Warum Zentrifugal-Schleudertrockner Wasserflecken verhindern
Edelstahlteile, die nass aus einer Vibrationswanne oder einem Magnetbad entnommen werden, entwickeln Mineralwasserflecken und Anlaufen, wenn sie in Körben an der Luft trocknen. Ein spezieller thermischer Zentrifugal-Schleudertrockner—wie unsere Modelle `35`, `35A`, `70` oder `70A`—schleudert restliches Compound-Wasser ab und trocknet die Ladung gleichmäßig mit warmer Luft. Für die Layoutplanung lesen Sie unseren Leitfaden zu separatem Waschen und Trocknen nach der Oberflächenbearbeitung.

Heißzentrifugal-Schleudertrockner entlädt glänzende, fleckenfreie Edelstahl-Verbindungselemente nach dem Nass-Vibrationspolieren
Edelstahl polieren: Massenfertigung vs. Scheibenpolieren
Käufer, die nach Edelstahl polieren oder Edelstahl-Buffing suchen, fragen sich oft, ob eine Scheibe oder ein Tumbler schneller Hochglanz erreicht. Die Antwort hängt davon ab, ob Sie ein einzelnes großes Blech oder einen Korb voller bearbeiteter Hardware fertigstellen.
| Vergleichsfaktor | Automatisierter Massenfertigungs-Edelstahl-Polierer | Stationäres / handgeführtes Stoffscheiben-Buffing |
|---|---|---|
| Kontaktgeometrie | Ganzflächiger, richtungsunabhängiger Medienkontakt | Linearer, gerichteter Scheibenkontakt |
| Arbeitsaufwand | Beladen, Timer einstellen, Charge entladen | Kontinuierliche Bedienerführung pro Werkstück |
| Innenliegende Merkmale | Erreicht Schlitze, Gewinde und vertiefte Taschen | Kann Sacklöcher oder enge Nuten nicht erreichen |
| Gleichmäßigkeit über die Charge | Identische Oberfläche an jedem Werkstück in der Kammer | Variiert mit Bedienerdruck und Einwirkzeit |
| Spitzen-Glanzgrad auf Blechen | Gleichmäßiger Satin- bis heller Polierglanz | Höchste Spiegelklarheit auf großen offenen Flachflächen |
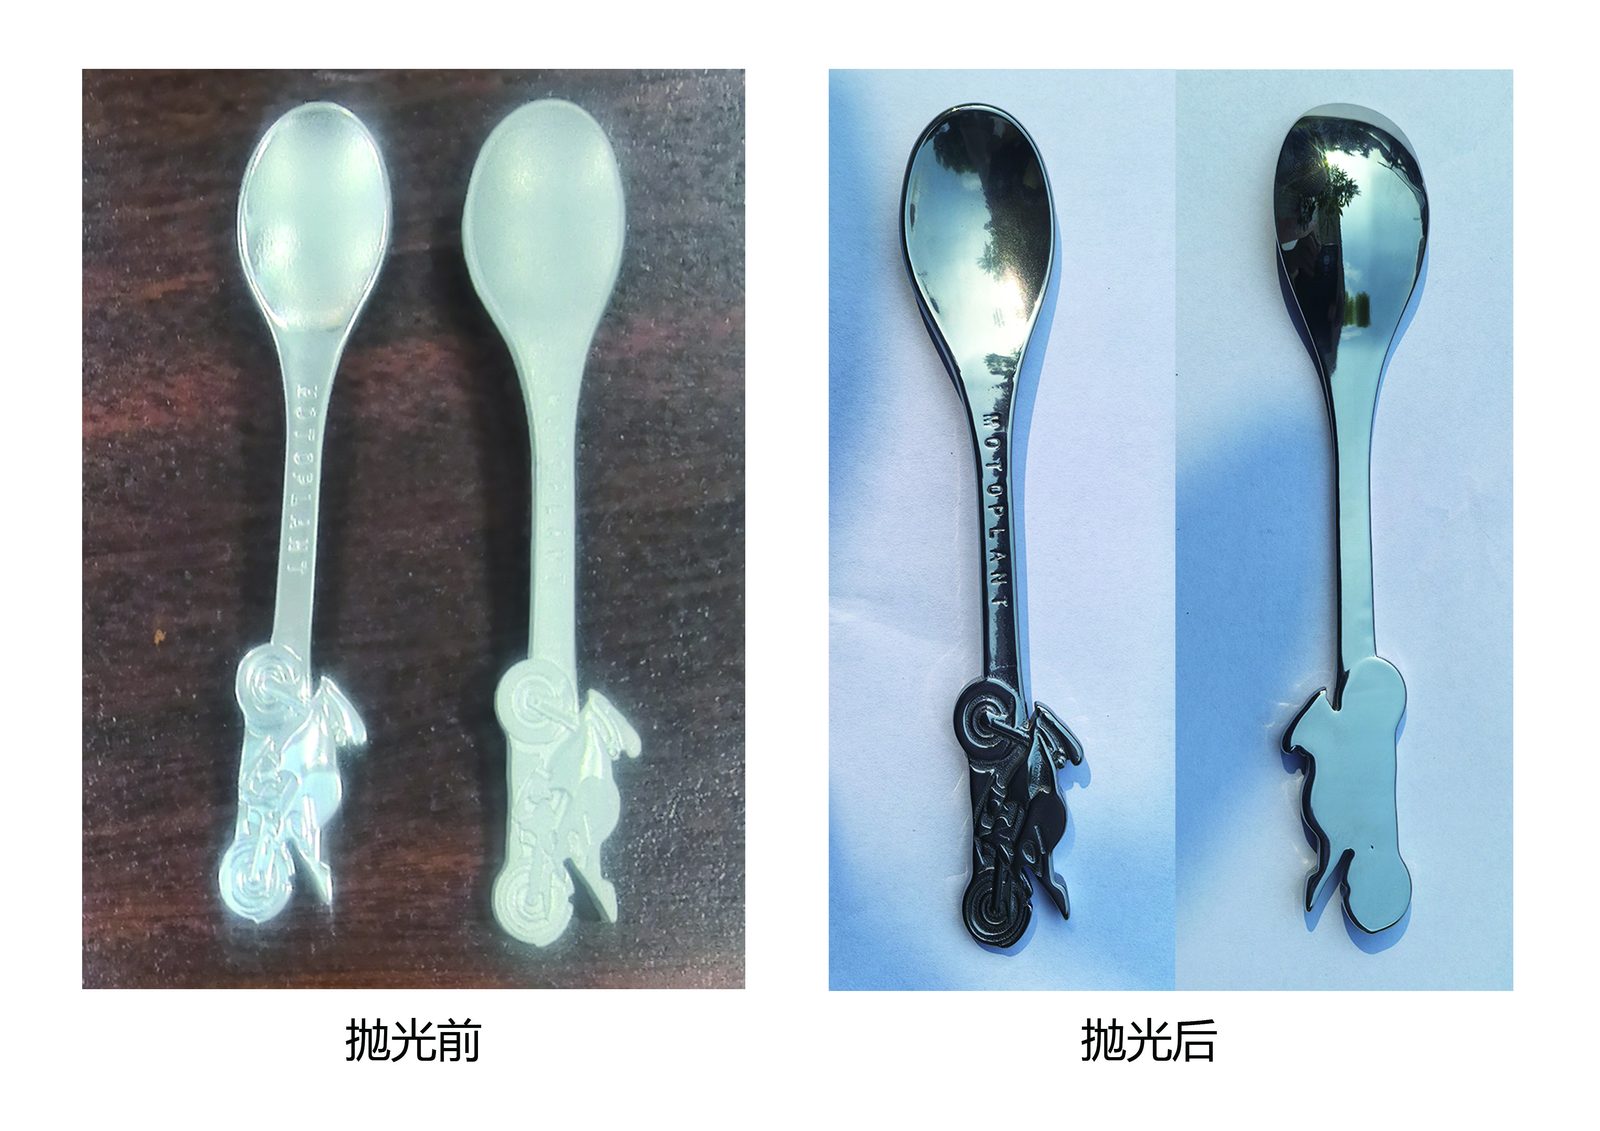
Gegenüberstellung von Edelstahl-Löffel und bearbeitetem Scharnier: matte Vorpolierstufe versus helles massenfertigtes Polierergebnis
Richtungsunabhängige Gleichmäßigkeit versus gerichtete Scheibenstreifen
Eine rotierende Stoffscheibe zieht Poliermittel in eine Richtung, was helle Spiegelstreifen auf offenen Flachflächen erzeugt, aber sichtbare Schleiflinien und ungleichmäßige Ecken hinterlässt. Beim Massenfertigen werden Teile in losem Schleifmittel oder Magnetnadeln getumbelt, was eine gleichmäßige, richtungsunabhängige Oberfläche über komplexe Konturen erzeugt. Wenn eine Zeichnung gleichmäßigen Satin oder Chargenglanz auf mehrflächigen Teilen vorschreibt, kann eine Scheibe nicht mit einer Kammer-Poliermaschine mithalten.
Anlassfarben auf schlecht wärmeleitendem Edelstahl vermeiden
Edelstahl leitet Wärme schlecht im Vergleich zu Kupfer oder Aluminium. Starkes Drücken gegen eine trockene Buffingscheibe staut Reibungswärme am Kontaktpunkt, wodurch der Stahl durch thermische Oxidation gelb oder blau anläuft. Nass-Vibrations-, Zentrifugal- und Magnetpolieren laufen kühl in wasserbasiertem Compound und eliminieren Anlassfarben vollständig.
Warum die Vorbereitung die Endhelligkeit bestimmt
Ob Sie einen Drag-Finisher oder eine Stoffscheibe verwenden – Glanzmittel polieren nur die mikroskopische Oberfläche, die sie berühren – sie entfernen niemals tiefe CNC-Werkzeugspuren oder starke Bandschleifkratzer. Jeder Edelstahl-polieren-Workflow muss die eingehende Rauheit in einer Schleifstufe einebnen, bevor auf Glanzmedien umgestellt wird. Lesen Sie unseren Leitfaden zu Schleif- und Sandspuren, warum das Überspringen von Vorbereitungsstufen Glanzzeit verschwendet.
Ehrliche Grenzen des Edelstahl-Buffings in Chargen
Wir behaupten nicht, dass Massenfertigung jede Stoffscheibe auf Erden ersetzt. Übergroße architektonische Handläufe, breite flache Küchenpaneele und Einzelstück-Schaustücke, die verzerrungsfreie Spiegelreflexion erfordern, gehören weiterhin auf dedizierte Scheiben-Buffingmaschinen. Wir bauen keine Stoff-Buffingscheiben, Handbuffinggeräte oder feste Wachsstäbe für Scheiben – wir bauen automatisierte Kammermaschinen für reproduzierbare Chargenfertigung.
Maschinenbauqualität prüfen, bevor Sie bestellen
Beim Vergleich von Angeboten für einen Edelstahl-Polierer zeigen Datenblätter selten die Verschleißpunkte, die im dritten Jahr über die Maschinenverfügbarkeit entscheiden. Prüfen Sie diese vier mechanischen Details, bevor Sie Kapital binden.
[DESIGN: Schnittansicht einer polyurethanausgekleideten Vibrationswanne mit Hervorhebung der Auskleidungswandstärke, schwerer Spiralfedern und Motor-Montageflansch]
Haltbarkeit der Polyurethan-Auskleidung und Entwässerungsgeometrie
Stahl-auf-Keramik-Aufprall verschleißt dünne oder schlecht gebundene Kammerauskleidungen schnell und setzt die Stahlhülle Rost und Werkstückdellen aus. Achten Sie auf dicke, gegossene Polyurethan-Auskleidungen bei Vibrationswannen und -bottichen, gepaart mit sauberen, verstopfungsfreien Ablaufsieben, die Edelstahlspäne kontinuierlich ausspülen. Saubere Entwässerung verhindert, dass verbrauchte Schleifmittel-Feinstpartikel rezirkulieren und fertiggestellte Edelstahlteile verkratzen.
Antriebsstabilität, Vibrationsausgleich und Lagerabdichtung
Edelstahl-Nasspolieren läuft mit kontinuierlichem Wasser- und Chemie-Compound-Sprühnebel. Ungedichtete Motorlager oder schwache Federaufhängungen versagen vorzeitig unter nassen industriellen Lasten. Prüfen Sie abgedichtete Lagergehäuse, hochbelastbare Motoraufhängungen und ausgewuchtete Exzentergewichte, die für den kontinuierlichen Nassbetrieb ausgelegt sind.
Integrierte Trenn- und Austragsoptionen
Das manuelle Ausschöpfen von Hunderten Edelstahl-Fittings aus einer Schale voller Keramikdreiecke frisst jede Arbeitsersparnis auf, die die Maschine versprochen hat. Integrierte Trennroste und pneumatische oder manuelle Austragsklappen – Standard bei unseren Vibrationsmodellen `ZL100C`, `ZL200C`, `ZL300C`, `ZL600C` und `ZL900C` – trennen Teile und Schleifkörper am Zyklusende sauber. Passen Sie die Logik der Sieböffnungen an die Größe des abgenutzten Schleifkörpers an, nicht nur an fabrikneue Medien.
Sicherheitszertifizierungen und elektrische Konformität
Bevor Sie industrielle Oberflächenbearbeitungsanlagen nach Europa oder in regulierte Werke importieren, prüfen Sie aktive Sicherheits- und Qualitätsdokumentation statt abgelaufener PDFs. Vergleichen Sie die aktuelle CE-Maschinenkonformität und ISO-Qualitätsmanagementnachweise mit der exakten Modellabdeckung. Verlassen Sie sich niemals auf ungeprüfte Angaben oder veraltete Zertifikatsnummern in allgemeinen Handelsbroschüren.
Häufige Fehler beim Kauf einer industriellen Edelstahl-Poliermaschine
Selbst erfahrene Produktionsingenieure erleben vermeidbare Verzögerungen beim Kauf ihrer ersten Edelstahl-Poliermaschine. Achten Sie auf diese vier häufigen Beschaffungsfehler.
[DESIGN: Fehlerbehebungsmatrix mit vier Edelstahl-Finishing-Problemen: Kratzer durch Teile-an-Teile-Kontakt, in einer Ventilbohrung festsitzendes Schleifmedium, stumpfer grauer Compound-Film und wasserfleckige Oberfläche]
Bestellung nach Behältervolumen ohne Prüfung der Teileabmessungen
Ein großes Schalenvolumen auf dem Papier garantiert nicht, dass Ihr Halterungsteil sauber zwischen Schalenwand und Mitteldorn passt. Lange oder breite Edelstahlteile benötigen ausreichende Kanalbreite, um sich im Medienstrom frei zu drehen, ohne zu verklemmen. Prüfen Sie stets die Kanalbreite des Behälters und die Trogabmessungen gegen Ihr größtes Einzelteil.
Verzicht auf Musterprüfung mit echten Produktionsfotos
Jede Legierungsgüte – 304, 316, 410 oder ausscheidungshärtender Edelstahl – schneidet und glänzt unterschiedlich schnell, je nach vorgelagertem Stanzen oder CNC-Werkzeugwegen. Kaufen Sie eine Maschinenlinie niemals allein auf Basis allgemeiner Katalogwerte, ohne Ihre tatsächliche Teilegeometrie und den ankommenden Oberflächenzustand zu bestätigen.
[DESIGN: Konstruktionsprüfungsschreibtisch, der vom Kunden eingereichte Edelstahlteile-Fotos mit Standard-Schleifkörper- und Maschinenauswahltabellen vergleicht]
Vernachlässigung von nachgelagertem Waschen, Trocknen und Schleifkörperpflege
Wenn fertige Edelstahlteile nass in Compound-Wasser liegen bleiben, stumpft der Glanz ab und es droht Flash-Rost auf niedriglegierten Chromstählen oder Werkzeughalterungen aus Baustahl. Planen Sie vom ersten Tag an Bodenfläche für eine saubere Spülstation, einen Zentrifugal-Schleudertrockner und die regelmäßige Reinigung der Schleifkörper ein. Saubere Schleifkörper und schnelles Trocknen schützen die Oberfläche, die Ihre Edelstahl-Poliermaschine gerade erarbeitet hat.
Verwechslung von Lohnfertigung mit eigener Anlagentechnik
Manche Käufer bitten Anlagenbauer, kostenpflichtige Vertragschargen zu fahren oder lebenslang kostenlose Musterbearbeitung anzubieten. Die Trennung von Anlagenkonstruktion und Lohnfinishing gewährleistet eine unvoreingenommene Maschinendimensionierung. Denken Sie daran: Wir betreiben keine Lohnfertigung – wir fertigen die Anlagen, mit denen Lohnbetriebe und OEM-Werke auf ihren eigenen Flächen arbeiten.
Was Xiamen Jin Tai Jin baut – und was wir nicht anbieten
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) reichen unsere Werkstattwurzeln bis 1992 zurück, und unser Unternehmen wurde offiziell im Jahr 2002 gegründet. Wir haben über 200,000+ Sätze Schleif- und Polierlösungen an Kunden weltweit geliefert. In unserem Katalog fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte – darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente – unter der ISO 9001-Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) und den CE-Zertifizierungen `M.2023.206.C88121` (vertikale Modelle 8) und `M.2023.206.C88120` (horizontale Modelle 13), gültig bis 2028-07-24.

Montagehalle von Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. mit fertigen Vibrationsschalen, Magnetpoliermaschinen und Zentrifugaltrocknern, bereit zur Prüfung
Edelstahl-Finishing-Anlagen und Verbrauchsmaterialien, die wir fertigen
Wir bauen Vibrationsschalen und -tröge (`ZL`- und `L`-Serie), Rotationsfässer, Zentrifugalscheiben- und -fassanlagen (`LLF120`, `LX`-Serie), Hochgeschwindigkeits-Drag-Finisher, magnetische Präzisionspoliermaschinen (`OBD`- und `HBPG`-Serie), thermische Zentrifugal-Schleudertrockner (`35`, `35A`, `70`, `70A`) und Schleifkörperreiniger. Außerdem fertigen wir Schleifkörper aus Keramik, Kunststoff, Hochaluminiumoxid, Stahl, Walnussschalen und Maiskolben sowie unsere geprüften Compound-Produkte `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8`.
Verfahren und Produkte, die wir ausdrücklich nicht anbieten
Im Einklang mit unserer Checkliste zur Auswahl eines Massenfinishing-Lieferanten legen wir klar dar, was außerhalb unseres Leistungsumfangs liegt. Wir bauen keine Handschleifgeräte, Bandschleifer, Stoffpolierscheiben oder festen Wachsstangen für Scheiben; wir liefern keine Sandstrahl- oder Kugelstrahlanlagen und keine Strahlmittel; wir bieten kein Elektropolieren, chemisches Polieren, Galvanisieren, Passivieren, PVD-Beschichten oder Wärmebehandeln an; und wir betreiben keinen Lohnpolierservice.
Lieferzeiten für Standard- und Sonderanfertigungen
Standardkonfigurationen der Edelstahl-Poliermaschine werden innerhalb einer Produktionslieferzeit von 25 bis 35 Tagen geliefert. Kundenspezifisch konstruierte Tröge, spezialisierte Trennroste und mehrstufige automatisierte Linien haben eine Bauzeit von 45 bis 60 Tagen, die bei Finalisierung Ihrer Bestellspezifikation bestätigt wird.
So fordern Sie eine erste technische Bewertung an
Wir versprechen keine kostenlosen Einsendemuster-Versuche und garantieren keine Zykluszeiten, bevor wir Ihre Teilegeometrie geprüft haben. Senden Sie stattdessen klare Fotos Ihrer Edelstahlteile, der Werkstoffsorte, des ankommenden Grat- oder Werkzeugspurenzustands und der Zieloberfläche über unsere Seite kundenspezifische Polierlösung – unsere Ingenieure können anhand von Fotos und Zeichnungen eine erste Prozessbewertung erstellen und auch zu Multi-Metall-Workflows neben Kupferlegierungs-Finishing oder Lohnfertigungs-Finishing beraten.
Häufig gestellte Fragen
Welche Edelstahl-Poliermaschine ist die beste für kleine Edelstahl-Chargen?
Für kleine gestanzte Halterungen, Scharniere oder Befestigungselemente bietet eine Vibrationsschale mit integriertem Trennrost oder eine Zentrifugalscheibenmaschine ein schnelles, gleichmäßiges Chargenfinishing. Wenn Teile enge Sacklöcher oder Innengewinde haben, treibt eine magnetische Präzisionspoliermaschine feine Edelstahlnadeln in Bereiche, die loses Schleifmedium nicht erreicht.
Wie wähle ich zwischen Vibrationsschale und Rotationsfass für Edelstahl?
Wählen Sie eine Vibrationsschale, wenn Sie schnellere Zykluszeiten, offene Sichtprüfung während des Laufs und integrierte Trennsiebe benötigen. Wählen Sie ein Rotationsfass, wenn Sie eine leise, kaskadierende Wirkung mit hohem Druck für sanftes Kantenverrunden oder mehrstufiges trockenes organisches Tumbeln wünschen.
Warum werden meine Edelstahlteile nach dem Tumbeln stumpf oder fleckig?
Stumpfheit entsteht meist durch verbrauchtes Compound, rückgeführtes Schleifmittel-Feingut aus verstopften Abflüssen oder übersprungenes nachgelagertes Trocknen. Spülen Sie die Teile unmittelbar nach dem Entladen mit klarem Wasser und trocknen Sie sie schnell in einem thermischen Zentrifugal-Schleudertrockner, um Mineralwasserflecken zu vermeiden.
Brauche ich unterschiedliche Compounds zum Grobschleifen und Aufhellen von Edelstahl?
Ja. Grobes Entgraten und Schneiden erfordern spezielle Schneid-Compounds wie `LC10` oder `JTJ20`, während das finale Aufhellen `JTJ50` oder `JTJ60` verwendet, um das Schleifkörperbett zu schmieren und den Oberflächenglanz zu heben. Aufhellungs-Compound auf rohen Graten zu fahren verschwendet Chemie und bremst die Abtragsrate.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
