Edelstahloberflächen: Entscheidend ist, wer sie erzeugte
Edelstahloberflächen werden meist nach Glanz klassifiziert – matt, satiniert, gebürstet und spiegelblank. Das taugt zur Optikvorgabe, nützt aber nichts bei der Entscheidung, wie eine fertige Oberfläche nachzubearbeiten ist.
Viel aussagekräftiger ist, ob die Textur von einer Walzwalze oder einem Werkstattwerkzeug stammt. Ein Walzfinish ist über das gesamte Blech homogen und lokal unkorrigierbar. Ein Werkstattfinish ist nur entlang der Werkzeugspur einheitlich und lässt sich nacharbeiten.
Einordnung in unsere Leitfäden: Diese Seite ordnet alle Arten von Edelstahloberflächen ein. Siehe Metalloberflächen, gebürstet vs. satiniert vs. spiegelpoliert, Edelstahlpolieren und isotropes Superfinishing.
Entscheidend ist, wer sie erzeugte
Vergleichen Einkäufer Edelstahloberflächen, erklärt Glanz nie, warum sich ein zerkratztes Aufzugspaneel nicht spurlos beiarbeiten lässt. Das beantwortet nur der Texturursprung.
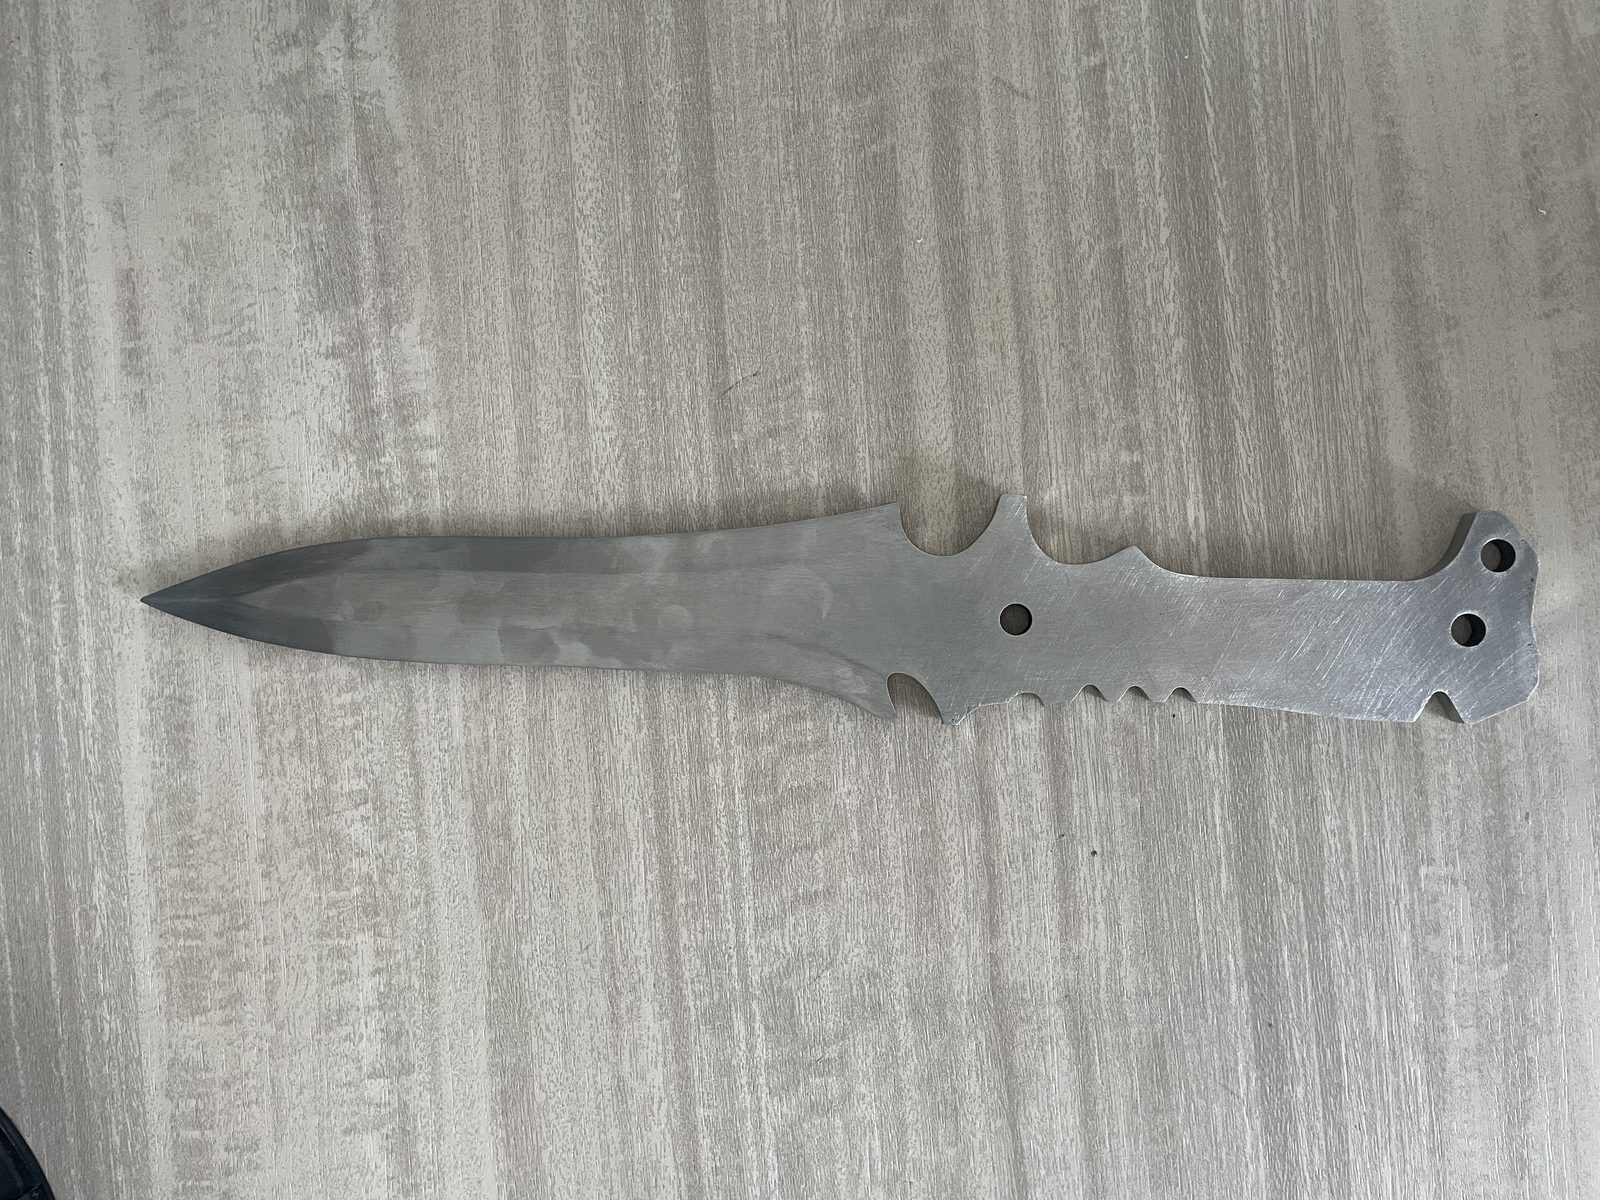
Walzoberflächen – die Textur stammt von der Walze
Im Walzwerk durchläuft Edelstahlband massive Arbeitswalzen und Glühanlagen, wodurch eine Edelstahl-Walzoberfläche über das gesamte Coil einheitlich ist.
Werkstattoberflächen – die Textur stammt vom Werkzeug
Nachgelagerte Edelstahl-Oberflächenbearbeitung nutzt nach dem Walzwerk Schleifbänder, Schleifkörper, Exzenterschleifer oder Polierscheiben. Die Textur zeichnet den Werkzeugweg nach und existiert nur dort, lässt sich also lokal nacharbeiten.
Warum diese Trennlinie alles erklärt
Die Einteilung jeder Edelstahloberfläche oder jedes Edelstahl-Finishs in walz- oder werkzeugerzeugt klärt vier Werkstatträtsel:
- Warum zwei Stellen abweichen: Eine Zone zeigt originale Walztextur, eine Nachbarstelle wurde mit Handwerkzeug bearbeitet.
- Warum punktuelles Ausbessern scheitert: Kein Handwerkzeug kann eine riesige Walze lokal nachbilden.
- Warum manche Paneele nicht zu reparieren sind: Das Anschleifen einer Walzoberfläche erzeugt eine Werkstattstelle, die schlimmer aussieht als der Kratzer.
- Wie Kosten entstehen: Walzoberflächen stecken im Blechpreis; Werkstattfinishes kosten Arbeitsstunden.
Die eine Frage, die jedes Muster zuordnet
Wenn ein Kunde Sie bittet, Edelstahl zu finishen, um ein Muster zu treffen: Fragen Sie, ob die Textur vom Walzcoil oder einem nachgelagerten Werkzeug stammt.
| Ursprung & Zustand | Texturquelle | Umfang | Lokale Reparatur? | Maßnahme bei Schaden | Hersteller | Eigenfertigung? |
|---|---|---|---|---|---|---|
| Walzwerk — Blankgeglüht | Polierte Walzen + Schutzgasofen | Gesamtes Coil | Nein | Alles ersetzen oder nacharbeiten | Stahlwerk | Nein |
| Walzwerk — Gebeizt | Walzen + Säurebad | Gesamtes Coil | Nein | Alles ersetzen oder strahlen | Stahlwerk | Nein |
| Walzwerk — Kaltgewalzt | Kaltwalzen + Dressieren | Ganzes Coil | Nein | Komplett ersetzen/bürsten | Stahlwerk | Nein |
| Walzwerk — Warmgewalzt | Warmvorwalzen | Ganzes Blech | Nein | Ganzes Blech schleifen | Stahlwerk | Nein |
| Lohnfertiger — Band / Hand | Band, Rutscher oder Exzenter | Werkzeugweg | Ja | Nachziehen und angleichen | Metallbauer | Nein |
| Lohnbetrieb — Gleitschleifen / Schwabbeln | Schleifkörper, Superfinish oder Polieren | Gleitschliffzone | Ja | Nachgleitschleifen oder Nachpolieren | Finishbereich | Ja |
Kein Walzfinish lässt sich lokal ohne Ansatz reparieren, während Lohnfinishes nachgearbeitet werden können.
Walzfinishes: Vier unveränderliche Zustände
Gelieferte Coils oder Bleche weisen eine Edelstahloberfläche in einem von vier Walzzuständen auf.
Blankgeglüht — das bereits fertige Finish
Blankgeglühter Edelstahl wird mit polierten Arbeitswalzen kaltgewalzt und in sauerstofffreier Schutzgasatmosphäre (wie Wasserstoff oder Spaltammoniak) geglüht, sodass sich keinerlei Zunder auf dem Band bildet.
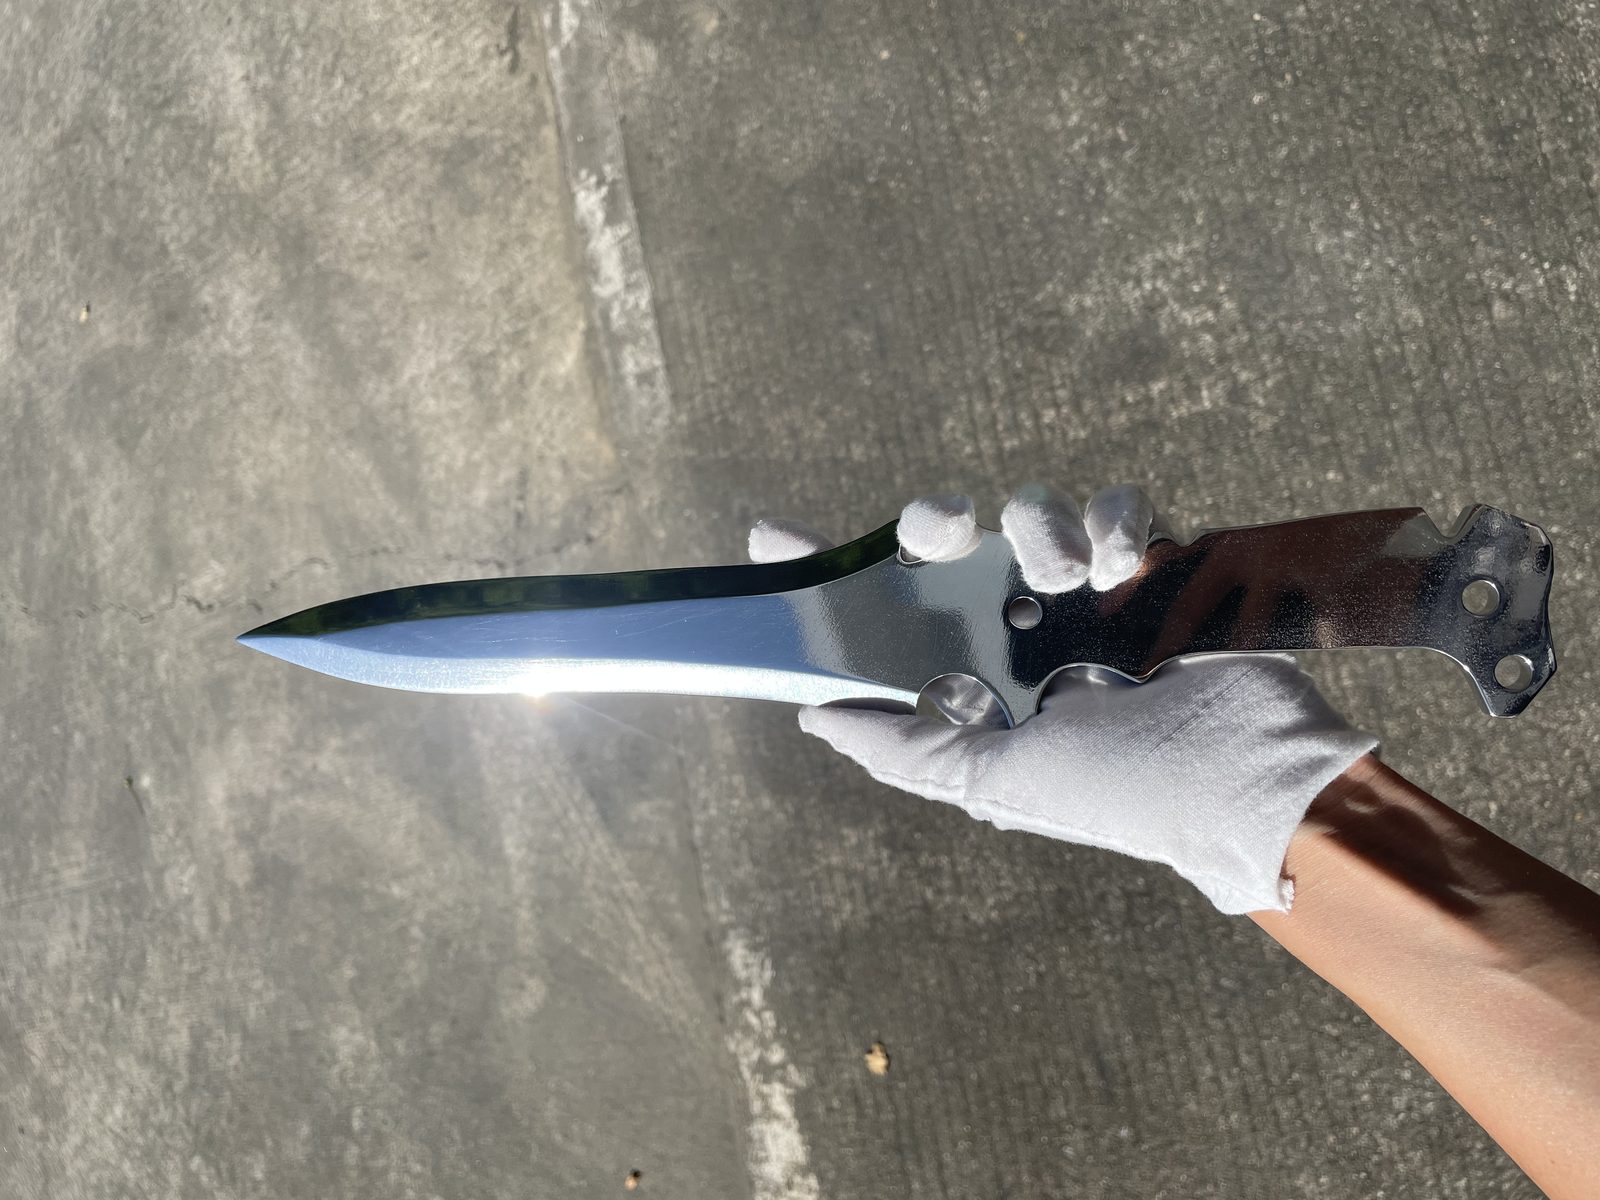
Ohne Säurebeizen behält es direkt ab Coil seinen spiegelnden Glanz. Blankgeglüht ist der einzige Walzzustand, der bereits hochglänzend geliefert wird. Jedes Schleifen oder lokale Polieren in der Fertigung zerkratzt, trübt und mattiert diese walzpolierte Werksoberfläche dauerhaft.
Gebeizt — das graue Finish
Bei standardmäßig geglühten Edelstahlcoils, bei denen sich Ofenzunder bildet, durchläuft das Band ein Säurebeizbad, um den Zunder aufzulösen und die korrosionsbeständige Passivschicht wiederherzustellen.
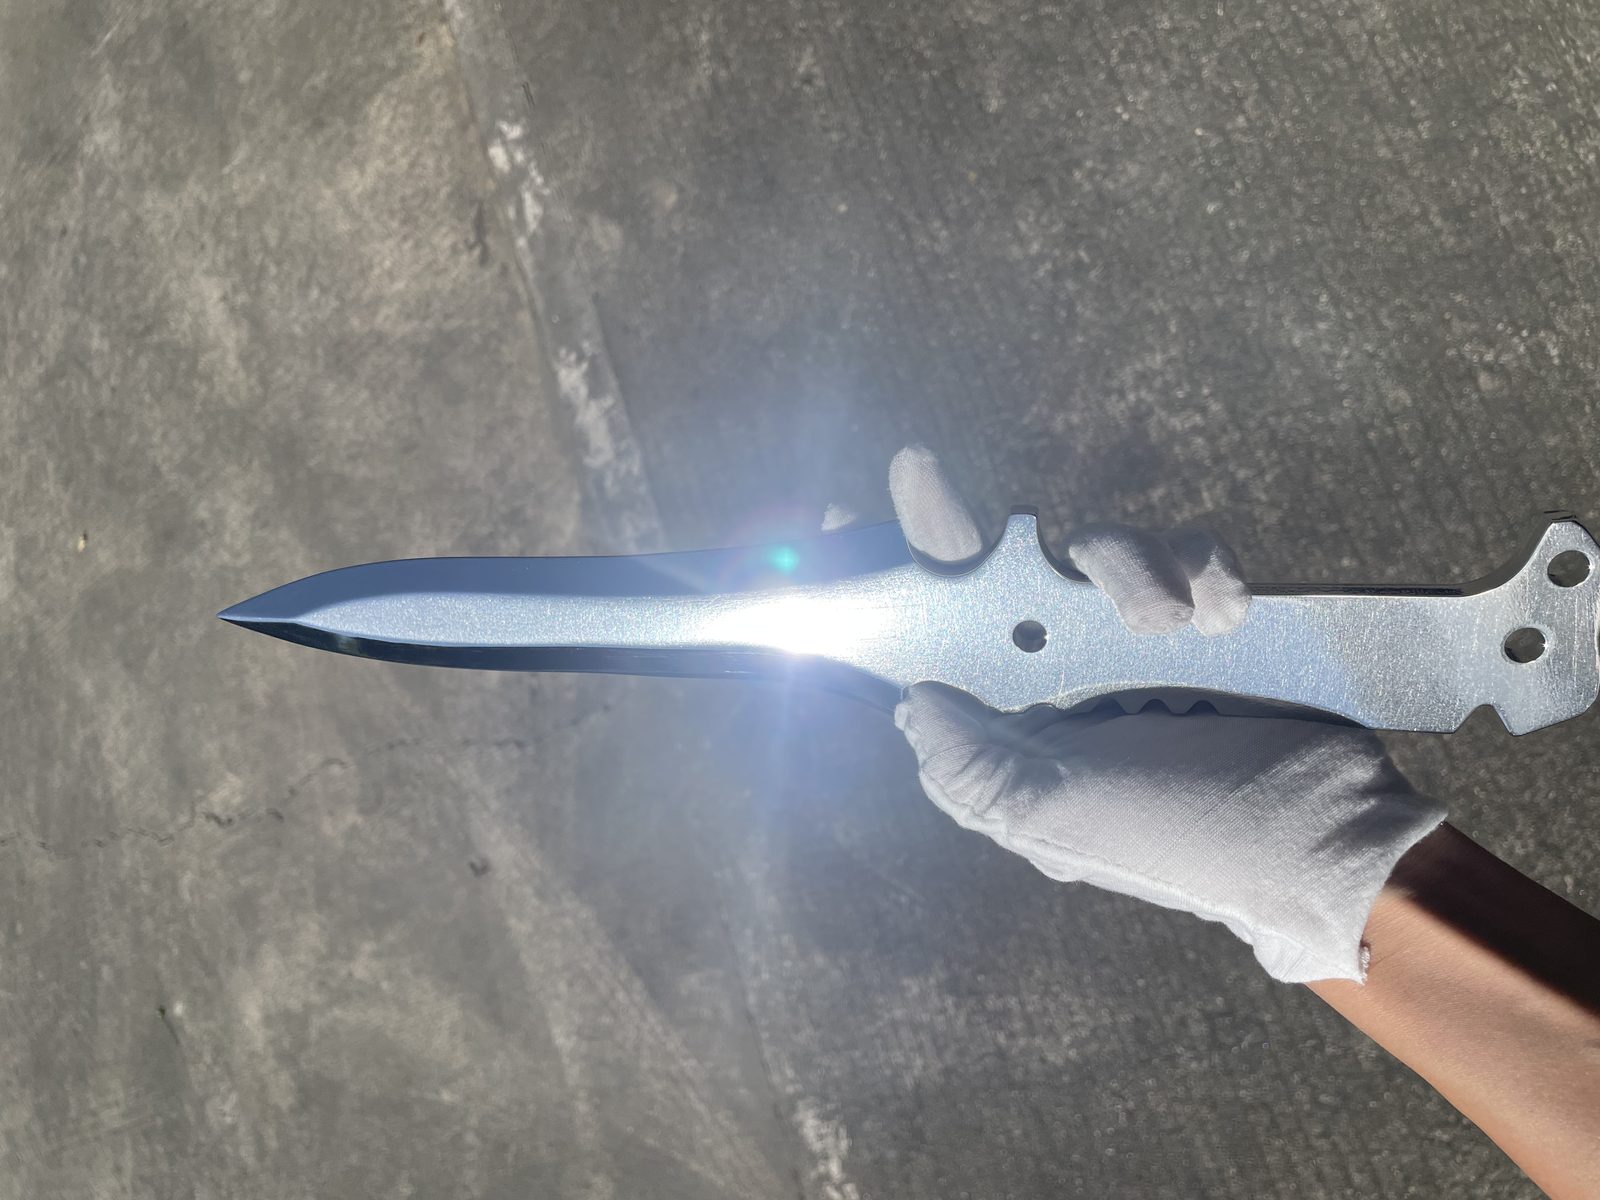
Dieses Säurebad hinterlässt eine stumpfe, kreidige, mattgraue Oberfläche mit unter der Lupe feiner Mikroätzstruktur. Gebeiztes Walzfinish ist leicht erkennbar, da es keinerlei gerichtete Bürstspuren und einen weichen, reflexionsfreien Grauton aufweist. Es wird häufig für Chemietanks, Konstruktionshalterungen und Schüttguttrichter oder als Vormaterial zum Tiefziehen gewählt.
Kaltgewalzt und gerichtet — der Standard-Ausgangspunkt
Erhält kaltgewalztes, geglühtes und gebeiztes Edelstahlband einen leichten Dressierstich zwischen polierten Richtwalzen, verflachen die Mikro-Ätzspitzen leicht zu einem glatten, gleichmäßigen, blendarmen Mattgrau mit feinem Silberschimmer.
Diese Regel sollte jeder Verarbeiter kennen: Kaltgewalzt und dressiert ist der Standard-Ausgangszustand fast jeder Blechfertigung. Bestellt ein Einkäufer walzblanken Edelstahl oder Edelstahl walzblank ohne Angabe von Glanzglühen oder Warmband, landet genau dieses mattgraue Blech auf dem Lasertisch. Es ist kein dekoratives Finish, sondern die Ausgangsbasis vor der Weiterbearbeitung.
Warmgewalzt – mit sichtbaren Walzspuren
Dicke Edelstahl-Grobbleche, schwere Winkel und Stabstahl werden warmgewalzt und anschließend entzundert. Bei Streiflicht zeigt warmgewalzter Edelstahl deutliche Längswalzrippen, flache Poren und eine raue, dunkelgraue Walzhaut in Walzrichtung.
Warum keines davon lokal veränderbar ist
Alle vier Walzzustände teilen ein unverrückbares Merkmal: Ihre Oberflächentextur entsteht durch Walzwerkswalzen und Coil-Tauchbäder, nicht durch Werkstattwerkzeuge.
Da Sie kein Kaltwalzwerk in der Werkstatt haben, lässt sich ein Walzfinish weder lokal anpassen noch punktuell reparieren. Wird eine Schweißnaht oder ein Kratzer mit Schleifscheibe, Pad oder Schleifer bearbeitet, entsteht eine Insel werkzeugbedingter Schleifspuren im unveränderten Walzbild. Selbst wenn der Kratzer verschwindet: Diese bearbeitete Stelle reflektiert Licht anders als die umgebende Walzhaut und hinterlässt einen dauerhaften Lichthof.
Werkstatt-Finishes: Sechs bearbeitbare Zustände
Nach Verlassen des Walzwerks erzeugen Werkstätten sechs Folgezustände. Das Wissen über Werkzeugführung – und Ausschlusskriterien – verhindert Spezifikationsfehler.
Strich und Hairline – das gerichtete Finish
Bürst- oder Hairline-Schliff wird mit Schleifbändern oder -walzen entlang einer geraden Achse erzeugt.
- Erscheinungsbild: Lange, durchgehende Parallellinien in einer Richtung.
- Wann NICHT anwenden: Nicht geeignet für konturierte Gussteile, gekrümmte Schweißteile ohne Bandführung, Hygiene-Kontaktflächen (Rillen fangen Rückstände) oder Vorstufen zur Spiegelpolitur.
Satin: Schimmer statt Linien
Ein echtes Satin-Finish entsteht durch sanften, gleichmäßigen, ungerichteten Abtrag – etwa durch Gleitschleifen mit feinen Kunststoff-Schleifkörpern, Trockengleitschleifen in präpariertem Walnussschalengranulat oder Mattieren mit weichen Vliesscheiben.
- Erscheinungsbild: Weicher, samtiger Schimmer ohne Schliffrichtung. Satin definiert sich über optische Mattierung statt sichtbarer Linien – beurteilt nach Lichtstreuung, nicht Strichen (helleres Druckglätten heißt kugelpoliertes Metall).
- Wann NICHT anwenden: Vermeiden bei geforderter Hochreflexion oder gerichteter Schliffanpassung.
Jitterbug — kurz, kreuzend, richtungslos
Ein Jitterbug-Finish – oft gesucht als Jitterbug-Oberflächenfinish oder Jitterbug-Finish Edelstahl – entsteht mit einem Hand- oder Tisch-Schwingschleifer (Jitterbug-Schleifer). Das Werkzeug führt ein rechteckiges Schleifpad in enger, hochfrequenter Exzenterbahn, ohne das Pad als Ganzes zu drehen.
- Erscheinungsbild: Kurze, dichte, mehrfach kreuzende Striche ohne Vorzugsrichtung.
- Wann NICHT anwenden: Zu langsam und ungleichmäßig für Großflächenbleche; ungeeignet für Schüttgut-Kleinteile.
Exzenterschliff — längere Kreisbögen, überlappend
Die Textur beim Exzenterschliff Edelstahl entsteht durch einen Hand-Exzenterschleifer, dessen rundes Schleiftellerpad gleichzeitig um die Spindel rotiert und exzentrisch kreist.
- Erscheinungsbild: Überlappende Kreisbögen. Ein Jitterbug-Finish hinterlässt kurze, dichte Kreuzstriche, während ein Exzenterschliff längere, sichtbar überlappende Kreisbögen erzeugt.
- Wann NICHT anwenden: Ungeeignet für Kleinteile oder enge Innenecken, die der Schleifteller nicht erreicht.
Superfinish — das Ende der Kette
Edelstahl-Superfinish (oder Edelstahl-Superfinishing) nutzt hochdichte, nicht-abrasive Polierkörper und Aktivchemie in Vibrations- oder Fliehkraftanlagen, um mikroskopische Oberflächenspitzen ohne neue Täler abzutragen.
- Erscheinungsbild: Ultraglatte, glänzende, richtungslose Oberfläche, ausgelegt auf minimale Reibung, Traganteil und Schwingfestigkeit.
- Wann NICHT anwenden: Niemals für rein dekorative Abdeckungen oder Halter zahlen, die nur glänzen sollen – Standardschwabbeln oder Trockentrommeln ist weitaus günstiger.
Spiegelglanz — die Spitze der Kette
Käufer fragen oft nach Edelstahl auf Spiegelglanz schwabbeln, Edelstahl auf Spiegelglanz polieren oder Edelstahl Spiegelglanz schwabbeln. Spiegelglanz bildet den Abschluss einer abgestuften Kette mittels Baumwollschwabbeln oder Stahlmedien.
- Erscheinungsbild: Klare Spiegelreflexion völlig ohne Schliffstruktur.
- Wann NICHT anwenden: Vermeiden auf berührungsintensiven Flächen mit Fingerabdruckgefahr oder Gleitverschleißzonen.
Für alle sechs Werkstattzustände gilt: Da ihre Textur durch eine Werkzeugbahn entsteht, lassen sie sich selektiv aufbringen, in Richtung oder Trübung steuern und bei Beschädigung nacharbeiten.
Wo die Grenze verläuft: Reparatur
Der praktische Nutzen der Trennung von Walz- und Werkstattzuständen zeigt sich, sobald ein fertiges Edelstahlblech zerkratzt wird.
Zerkratztes Walzfinish ist lokal nicht reparierbar
Wird ein walzblankes Blech zerkratzt, kann kein Handpad oder Schleifband die Walztextur lokal nachbilden. Anschleifen erzeugt eine Werkstattinsel, die mehr auffällt als der Kratzer.
Werkstattfinish schon – wenn Richtung und Trübung übereinstimmen
Müssen Sie Edelstahl aufarbeiten oder eine Edelstahl-Aufarbeitung an Bauteilen mit Werkstattfinish durchführen, gelingt die lokale Reparatur bei Beachtung dreier Regeln:
- Richtung und Trübung anpassen: Dem Linienschliff exakt parallel folgen, den diffusen Trübungsgrad angleichen und weit über den Kratzer auslaufen lassen (siehe Kratzer aus Edelstahl entfernen).
Im Schräglicht sichtbare Abweichungen
Da flaches Streiflicht Richtungs- und Trübungsfehler aufdeckt, die Deckenlicht verbirgt, Reparaturen stets unter seitlichem Schräglicht prüfen.
[ABBILDUNG: Streiflichtaufnahme eines walzblanken Edelstahlblechs, bei dem eine handgeschliffene Kratzerreparatur als heller, abweichender Fleck hervortritt]
Wann der Blechaustausch die ehrliche Antwort ist
Bei sichtbaren Fassadenpaneelen oder Aufzugstüren mit Walzfinish sieht eine lokale Reparatur fast immer schlechter aus als der Kratzer. Der Blechaustausch oder das vollflächige Aufarbeiten von Kante zu Kante ist der beste Weg für Edelstahlfinish wiederherstellen.
Methodentabelle: Sechs Werkstattzustände im Vergleich
Um beim Finishen von Edelstahloberflächen das richtige Folgeverfahren zu wählen, vergleichen Sie die sechs untenstehenden Werkstattzustände.
Was jedes Verfahren hinterlässt
Bänder hinterlassen durchgehende Linien, Schwingschleifpads kurze Striche, Exzenterscheiben Sichelspuren, Schleifkörper Mikrodellen, Superfinish ebene Plateaus und Spiegelpolieren eine reflektierende Fläche.
Richtung, Trübung, Reichweite
| Werkstattverfahren | Textursignatur | Gerichtet? | Detailzugang | Bauteilgröße | Bauen wir das? |
|---|---|---|---|---|---|
| Strich / Hairline | Lange, durchgehende Parallellinien | Ja (stark) | Gering (überbrückt Vertiefungen) | Große Flachbleche, Rohre | Teilweise (nur Mattschleier, keine langen Linien) |
| Satin | Gleichmäßiger, blendarmer Samtschleier | Nein | Mittel bis gut | Klein-/Mittelteile in Rundtrögen | Ja (nass Kunststoff- / trocken Organikmedien) |
| Jitterbug | Kurze, dichte, zufällige Kreuzstriche | Nein | Gering bis mittel | Kleine/mittlere Flachpaneele | Nein (Hand-/Tisch-Elektrowerkzeug) |
| Exzenterschliff | Längere, überlappende Kreisbögen | Nein | Schlecht (verfehlt Ecken) | Große Flachbleche und Behälter | Nein (Hand-Elektrowerkzeug) |
| Superfinish | Spiegelglatte, isotrope Ebene | Nein | Gut | Kleine bis mittlere Präzisionsteile | Ja (Hochenergie-Gleitschleifen) |
| Spiegelpolitur | Hohe Reflexion, kein sichtbares Korn | Nein | Mittel | Kleinteile in Trommeln | Teilweise (Fliehkraft/Vibration + Stahlkörper) |
[ABBILDUNG: Werkstattaufstellung mit Rundvibrator, organischem Walnussschalen-Trockengranulat und polierten Edelstahl-Polierkugeln]
Welches Finish ein Bauteil erlaubt
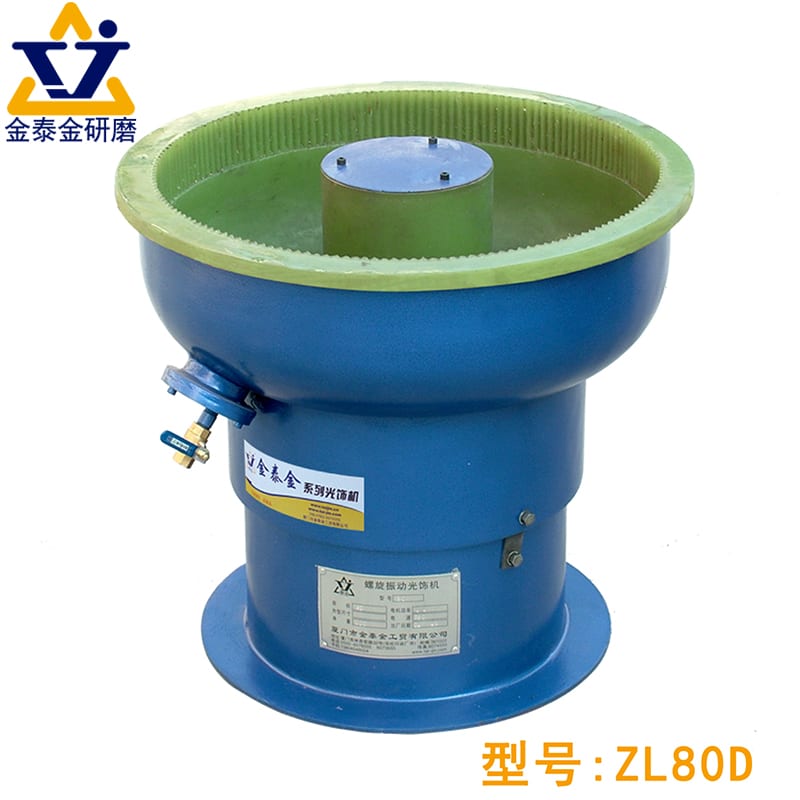
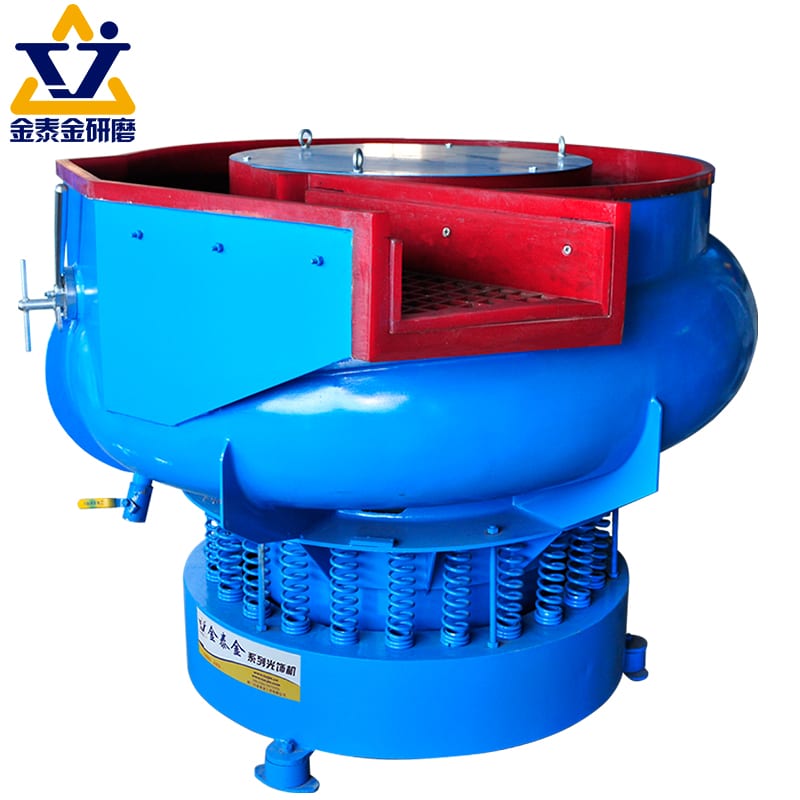
Von den sechs obigen Methoden decken unsere Maschinen drei ab (Satinieren, Superfinish und Chargen-Spiegelpolitur). Gleitschleifen erzeugt bürstartigen Mattglanz ohne durchgehende Linien, während Schwingschleifer und Exzenterschleifer Handgeräte erfordern, die wir nicht vertreiben.
Was mit Handwerkzeugen nicht machbar ist
Nur Strichschliff, Schwingschleifer und Exzenterschleifer erfordern manuelles Führen über die Oberfläche; Satinieren, Superfinish und Chargen-Spiegelpolitur erfolgen maschinell. Was in den Arbeitsbehälter passt, läuft auf Anlagen; montierte Fassaden und Großtanks erfordern Handwerkzeuge.
Welcher Zustand wirklich nötig ist
Die meisten Streitigkeiten über Edelstahl-Oberflächenfinishs entstehen durch unvollständige Bestellangaben.
Von der Zeichnungsangabe ausgehen, nicht vom Foto
Enthält die Zeichnung eine formale Oberflächenangabe, ist diese verbindlich. Beurteilen Sie ein Finish nie nach einem Foto – je nach Lichteinfall wirken gebeiztes Walzmaterial, Gleitschliff-Satin und Schwingschliff am Bildschirm identisch.
Wenn die Zeichnung schweigt: Was zu tun ist
- Zeichnung nennt „nach Muster“: Vor Fertigungsbeginn ein signiertes Urmuster im Qualitätsschrank sichern.
- Zeichnung nennt „wie Vorlage“: Zuerst das Bestandsbauteil prüfen, ob ein Walz- oder Werkzeugzustand vorliegt.
- Zeichnung macht keine Angabe: Fehlt die Oberflächenangabe, gilt branchenweit unbehandeltes, kaltgewalztes und gerichtetes Walzmaterial als Standard – keinesfalls ein dekoratives Finish.
Drei Pflichtangaben jeder Finish-Spezifikation
Eine vollständige Spezifikation für das mechanische Polieren von Edelstahl muss drei Punkte nennen:
- Erstens, ob es eine Walzoberfläche oder ein Bearbeitungsfinish ist.
- Zweitens, welcher konkrete Zustand gefordert ist (wie gebeizt vs. Gleitschliff-Satin oder Strichschliff).
- Drittens die Schliffrichtung und der Mattierungsgrad.
Fehlt auch nur einer dieser drei Punkte, liefern Zulieferer abweichende Teile.
| Szenario | Zeichnungsvermerk | Praxisfalle | Richtige Maßnahme |
|---|---|---|---|
| Vollspezifikation | Herkunft, Zustand, Richtung/Schleier | Werkstatt tauscht Werkzeug | Vorgabewerkzeug nutzen |
| Nach Muster | Urmuster genannt | Eine Partei verwahrt Muster | Gegenmuster aufbewahren |
| Nach Bestand | An Einbauteil anpassen | Altteil ist im Walzzustand | Erst Herkunft prüfen |
| Nur Text | Sagt nur "satin" | Als Band oder Trommel gelesen | Muster und Werkzeug fixieren |
| Leeres Feld | Kein Finish vermerkt | Käufer erwartet Bürsten | Walzwerkstandard bestätigen |
Warum Muster Beschreibungen schlagen
In den letzten drei Jahren galt das Wort "satin" gleichermaßen für bandgebürstetes Blech, exzentergeschliffene Rahmen und nassgleitgeschliffene Halterungen. Steuern Sie die Produktion stets nach physischem Muster statt nach reinen Begriffen.
Was wir tun – und was nicht
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., ISO 00726Q01571R001- und CE-zertifiziert, fertigen wir Gleitschleifanlagen auf Basis von 21 Maschinenplattformen und 24 Schutzrechten in sechs Produktlinien. Unseren Leistungsumfang erläutern wir unter was wir bauen und was nicht.
Zustände, die unsere Anlagen erzielen
- Gleichmäßig matt & satiniert: Erzielt in unseren Rund-Gleitschleifmaschinen, Trogvibratoren und Drehtrommeln mit Keramik-/Kunststoff-Schleifkörpern oder Walnussschalen- und Maisspindel-Trockenpoliergranulaten.
- Chargen-Spiegelglanz & Superfinish: Erzielt in Fliehkraft- und Vibrationsanlagen mittels gehärteter Stahlpolierkörper und mehrstufiger isotroper Feinbearbeitung.
[ABBILDUNG: Fertiges Edelstahl-Gussstück, mit mehrstufigen Gleitschleifkörpern zu spiegelndem Hochglanz poliert]
Nicht erzielbare Zustände
Wir fertigen keine Walzwerksoberflächen, können in Trommeln keine langen, durchgehenden Hairline-Schlifflinien erzeugen (nur annähernden Mattschleier) und erzeugen keine Schwingschleif- oder Exzenterstrukturen.
Warum wir keine Handwerkzeuge bauen
Wir bauen keine Handwerkzeuge, Band- oder Winkelschleifer, noch bieten wir Vor-Ort-Reparaturen, Galvanik, Passivierung, Beschichtung oder Lohnfertigung. Jeder unserer Prozesse setzt voraus, dass das Werkstück in eine Maschinenkammer oder Vorrichtung passt.
Wenn die ehrliche Antwort ein anderer Lieferant ist
Kaufen Sie Walzcoils im Stahl-Service-Center und Schwing- oder Exzenterschleifer beim Werkzeughändler. Wenn Sie Chargen von Edelstahlteilen bearbeiten müssen, die in eine Maschine passen, kontaktieren Sie uns über unsere Kontaktseite.
Häufig gestellte Fragen
Welche verschiedenen Edelstahl-Oberflächen gibt es?
Edelstahloberflächen unterteilen sich in vier Walzzustände (blankgeglüht, gebeizt, kaltgewalzt dressiert, warmgewalzt) vom Coil und sechs Werkstattzustände (Hairline, Satin, Schwingschliff, Exzenterschliff, Superfinish, Spiegelglanz) per Werkzeug oder Schleifkörper.
Was ist der Unterschied zwischen Walzoberfläche und Bürstschliff?
Ein Walzfinish wird werksseitig über das gesamte Coil gewalzt und lässt sich nicht partiell ausbessern. Ein Bürstfinish wird nachgelagert per Schleifband linear erzeugt und lässt sich entlang des Schliffbilds lokal angleichen.
Was ist ein Jitterbug-Finish?
Ein Jitterbug-Finish ist eine richtungsfreie Textur, erzeugt mit einem Rechteck-Schwingschleifer. Dessen kurzer, hochfrequenter Hub hinterlässt kurze, dichte Kreuzlinien, während ein Exzenterschleifer breitere, sichtbar überlappende Kreisbögen erzeugt.
Kann ein zerkratztes Walzfinish-Blech lokal repariert werden?
Nein. Die Bearbeitung eines zerkratzten Walzblechs per Schleifpad oder Schleifer erzeugt eine lokale Werkzeugtextur, die bei Streiflicht mehr auffällt als der Kratzer. Sie müssen das Blech ersetzen, den Makel akzeptieren oder die gesamte Fläche vollflächig überarbeiten.
Was ist der Unterschied zwischen satiniertem und gebürstetem Edelstahl?
Gebürsteter Edelstahl zeichnet sich durch sichtbare, durchgehende Parallellinien in einer Richtung aus. Satinierter Edelstahl zeichnet sich durch diffuse Mattheit aus – sanfte Lichtstreuung ohne Richtungslinien.
Wird Edelstahl ab Werk mit einem Finish geliefert?
Ja, jedes Blech wird in einem Werksgrundzustand geliefert – meist kaltgewalzt gerichtet oder beizgrau –, der als unbehandelter Ausgangszustand dient.
 +86-592-2381506


 IPv6-Netzwerk unterstützt