Edelstahlpolitur: Reiniger, Compound oder beides?
„Edelstahlpolitur“ bezeichnet mindestens zwei verschiedene Produkte. Das eine ist ein Reiniger, der einen Film hinterlässt und nichts abträgt. Das andere ist ein abrasives Compound, das Metall schneidet. Der falsche Kauf ist der häufigste Grund für die Schlussfolgerung, Polieren „funktioniere nicht“.
Diese Seite behandelt die Wahl zwischen beiden. Wer schon weiß, welche Klasse er braucht, und das Verfahren sucht, findet den Schritt-für-Schritt-Weg hier: Edelstahl polieren. Wer zwischen festem Barren und Flüssigkeit entscheidet, vergleicht hier: Edelstahl-Poliercompound. Wer ein Compound nach Funktion über Werkstoffe hinweg auswählt, findet das hier: Metallpoliercompound.
Zwei verschiedene Produkte unter einem Namen
Geben Sie „Edelstahlpolitur“ in eine Suchmaske ein, und Sie sehen Supermarkt-Sprays neben industriellen Polierwachsbarren und Gleitschleiftrommeln. Beide drucken dieselben Wörter aufs Etikett, verrichten auf der Metalloberfläche aber entgegengesetzte Arbeit. Bevor Sie Lappen, Polierscheibe oder Trommel in die Hand nehmen, müssen Sie Oberflächenreiniger von abrasiven Compounds trennen.
Was eine „Edelstahlpolitur“ aus dem Supermarkt tatsächlich enthält
Nehmen Sie eine Sprühdose oder Flasche mit der Aufschrift Edelstahl-Politur im Baumarktregal in die Hand. Darin steckt eine Mischung aus milden Lösemitteln, Tensiden und einem leichten Öl- oder Silikonfilm. Schneidendes Abrasiv enthält sie nicht.
Wenn Sie sie über eine Gerätetür, eine Aufzugsverkleidung oder ein Waschbecken wischen, löst das Lösemittel fettige Fingerabdrücke und Wasserränder. Anschließend legt das Öl einen dünnen Film über das Metall, der mikroskopische Täler gerade so weit füllt, dass Licht gleichmäßig reflektiert wird – bis das Öl abgewaschen ist.
Was eine Werkstatt unter Politur versteht
In der Blechfertigung oder im Oberflächenbetrieb bedeutet das Wort Politur kontrollierten Materialabtrag. Ein industrielles Edelstahl-Poliercompound – ob als fester Wachsbarren, Paste oder Fass flüssiges Compound – beruht auf klassierten Mineralpartikeln, die in einem Trägerbindemittel suspendiert sind.
Häufige Mineralien sind kalziniertes Aluminiumoxid, Siliziumkarbid und Chromoxid. Statt einen Ölfilm über Defekte zu legen, scheren diese harten Partikel mikroskopische Metallspitzen ab und ebnen Kratzertäler ein. Der Glanz entsteht durch flachen, glatten Stahl, der Licht direkt reflektiert – nicht durch einen vorübergehenden Ölüberzug.
Warum der Unterschied vor dem Kauf zählt
Das eine Produkt hinterlässt eine Schicht auf der Oberfläche; das andere trägt eine Schicht ab. Die Verwechslung führt unmittelbar zu Ärger.
Wer eine aggressive Schleifpaste auf ein gebürstetes Küchengerät reibt, trägt die Werkskörnung ab und hinterlässt eine fleckige Glanzstelle. Umgekehrt erreicht ein Supermarkt-Reiniger auf gefrästen Halterungen nichts gegen Frässpuren oder Anlauffarben – egal, wie kräftig die Mitarbeiter reiben.
Branchenweit fallen Produkte unter dieser Suche in vier klar getrennte Kategorien:
- Nicht abrasive Reiniger und Schutzmittel: Lösen Öle und hinterlassen einen schmierfesten Film, ohne die Metalltextur zu verändern.
- Abrasive Polierwachsbarren und Pasten: Schneiden und verfeinern die Metalloberfläche unter einer drehenden Polierscheibe oder einem Handpad und erzeugen echten Glanz.
- Umlaufende Gleitschleifflüssigkeiten: Reinigen, schmieren und glänzen Chargen von Teilen, die in Vibrationsbehältern oder Trommeln laufen.
- Chemische Passivierer: Entfernen freies Oberflächeneisen mit Zitronen- oder Salpetersäure nach üblicher ASTM-Passivierungspraxis und stellen die Korrosionsbeständigkeit wieder her, ohne den Glanz zu verändern.
Die Klasse der Reiniger – was sie leistet und was nicht
Nicht abrasive Reiniger haben in der Blechfertigung und Instandhaltung eine echte Aufgabe – solange man ihnen keine physische Metallschädigung zumutet. Zu wissen, wo ein Reiniger trägt, spart Stunden vergeblicher Arbeit.

Wo ein Reiniger die richtige Antwort ist
Ein nicht abrasives Edelstahl-Polierspray oder -tuch ist die richtige Wahl, wenn die Metalltextur bereits spezifikationsgerecht fertig ist und nur Oberflächenschmutz im Weg steht:
- Routinepflege installierter Geräte: Dunstabzugshauben, Klinikwagen, Handläufe und Aufzugstüren sammeln Hautöle, Wassertropfen und luftgetragenes Fett, die das Metall stumpf machen, ohne es zu verkratzen.
- Abschließendes Wischen vor dem Versand: Nach dem Zusammenbau eines gebürsteten Schaltschranks nehmen Verpacker mit einem Reiniger Handschmutz und Werkstattstaub ab, bevor verpackt wird.
- Schweißnahtreinigung nach mechanischer Entzunderung: Sind Spritzer und Anlauffarben mechanisch entfernt, löst ein Reiniger Restflussmittel, Rauchfilm und Anreißfarbe.
- Beschichtete, PVD-behandelte oder Spiegelflächen: Trägt eine Platte einen farbigen PVD-Film, eine Anti-Fingerprint-Schicht oder eine Spiegelpolitur, verkratzt jede abrasive Paste sie dauerhaft. Wie sich diese Texturen unterscheiden, zeigt unser Leitfaden gebürstet vs. satiniert vs. Spiegel.
Wo Leute einen Reiniger kaufen, obwohl sie ein Compound brauchen
Der häufigste Fehler unter diesem Keyword: Jemand kauft einen Sprühreiniger, um einen mechanischen Defekt zu beheben. Hat eine Edelstahlblende Griffkratzer, Stanzgrate, Schleifschleier oder blaue Anlauffarben, richtet ein Reiniger nichts aus.
Prüfen Sie den Defekt, indem Sie mit dem Fingernagel über die Stelle fahren. Hakt der Nagel in der Rille, hat der Fehler physische Tiefe unter der Oberfläche. Da ein Reiniger kein Abrasivkorn enthält, kann er das umgebende Metall nicht bis zum Kratzgrund abtragen. Hat Ihr Problem Tiefe unter der Oberfläche, ist ein Reiniger das falsche Werkzeug; Sie brauchen ein abrasives Edelstahl-Poliercompound.
Käufer versuchen zudem, mit Sprühreinigern einen Trübheitsschleier nach dem Polieren zu beseitigen. Dieser Schleier ist meist getrocknetes Talgfett vom Polierwachs, Mineralablagerung aus hartem Spülwasser oder Anlassglühen durch zu hohen Scheibendruck. Silikonöl über eingeschlossenes Polierfett zu sprühen, verschmiert die Trübung nur über das Teil.
Was „Politur“ auf einem Reiniger-Etikett bedeutet
Verbraucherverpackungsregeln erlauben es Marken, eine Flüssigkeit Politur zu nennen, wenn sie den Oberflächenglanz nach dem Wischen erhöht. Ein Reiniger erreicht das, indem er einen dünnen Film aus Mineralöl, Wachs oder Silikonfluid auflegt, der Mikrorauheit vorübergehend kaschiert.
Im Fertigungsbetrieb ist dieser unsichtbare Ölfilm oft ein Risiko. Gelangt ein mit silikonhaltigem Handelsreiniger gewischtes Teil in eine Schweißzelle, eine Klebestation, eine Pulverbeschichtungslinie oder ein Galvanikbad, weist das Öl Beschichtungen ab und verunreinigt Schweißnähte. Wir fertigen keine Sprühreiniger oder Haushaltstücher; unsere Arbeit beginnt dort, wo mechanische Oberflächenverfeinerung und Gleitschleifen anfangen.
Die Klasse der Compounds – Barren, Paste und was die Farbe bedeutet
Wenn Sie Metall durch Entfernen von Kratzern polieren, Werkzeugspuren einebnen oder stumpfen Edelstahl zu reflektierendem Glanz bringen wollen, brauchen Sie ein abrasives Compound. Industrielle Metallpolituren verbinden klassiertes Abrasivkorn mit einem Trägerstoff, der das Korn am Werkstück hält und Wärme aufnimmt. Die Auswahl aus unseren industriellen Verbrauchsmaterialien beginnt damit, zu verstehen, wie Träger und Korn zusammenspielen.
Feste Barren, Pasten und Flüssigkeiten – der Unterschied liegt im Träger
Abrasive Compounds gibt es in drei Formen, unterschieden nach ihrem Trägerbindemittel:
- Feste Polierwachsbarren: Harte Riegel aus Talg und Wachs mit eingelagertem Korn, die auf drehenden Baumwoll- oder Sisalscheiben aufschmelzen.
- Halbfeste Pasten: Weiche, wasser- oder ölbasierte Cremes, die sich leicht auf Handtücher oder langsam laufende Filzböcke auftragen lassen.
- Flüssige Compounds und Gleitschleifflüssigkeiten: Sprühemulsionen für automatisierte Polieranlagen oder wasserbasierte Gleitschleif-Compounds, die in Vibrationsbehälter und Trommeln dosiert werden.
Farbcodierung ist Konvention, kein Standard
In jedem Polierbedarfshaus sehen Sie feste Polierbarren nach Farben gestapelt: schwarz, braun, weiß, grün und blau. Viele Online-Tabellen behandeln diese Farben als strenge technische Normen.
Die ehrliche Werkstattwahrheit: Die Reihenfolge schwarz, braun, weiß, grün ist eine Branchenkonvention, kein ISO- oder ASTM-Standard. Zwei grüne Barren zweier Hersteller garantieren weder dieselbe Abtragsrate noch denselben Fettgehalt. Die Farbe gibt eine grobe Startreihenfolge vom Grobschnitt bis zum Endglanz, ersetzt aber nie einen Muster-Versuch am eigenen Teil.
Innerhalb dieser Gepflogenheit folgen Betriebe bei Edelstahl meist dieser Reihenfolge:
- Schwarze oder graue Barren: Grobe Aluminiumoxid- oder Siliziumkarbidbarren auf steifen Sisalscheiben für starken Abtrag.
- Weiße Barren: Mittelfeine Barren aus kalziniertem Aluminiumoxid auf genähten Baumwollscheiben zum Entfernen der Sisalriefen.
- Grüne oder hellblaue Barren: Feine Chromoxid- oder Aluminiumoxidbarren auf weichen Baumwollscheiben für die abschließende Spiegelglanzgebung.
- Braune Barren (Tripoli): Für weicheres Messing und Aluminium gedacht; zu weich, um Edelstahl wirtschaftlich zu schneiden.
Was den Abtrag wirklich verändert: Abrasivtyp, Korngröße und Konzentration
Vier physische Größen im Compound bestimmen den Abtrag:
- Abrasivtyp: Zäher Edelstahl verlangt harte, scharfe Körner wie kalziniertes Aluminiumoxid, Siliziumkarbid oder Chromoxid.
- Korngröße und Klassierung: Grobe Körner ebnen Defekte schnell ein; feine, eng klassierte Körner erzeugen einen kratzfreien Spiegel.
- Abrasivkonzentration: Trockenere, kornreichere Barren schneiden schneller, fettreiche Barren schmieren und glätten.
- Trägerhärte: Festere Wachsbindemittel erzeugen höheren Anpressdruck gegen die Scheibe.
Das Compound zur Operation wählen, nicht umgekehrt
Anfänger kaufen zuerst ein Compound und fragen dann, wie sie es anwenden sollen. Erfahrene Oberflächeningenieure wählen zuerst die Mechanik nach Bauteilgeometrie und Chargenvolumen und dann den Träger, der zu dieser Maschine passt.
Handpolieren an der Scheibe
Wenn ein Mitarbeiter eine Bankpolierscheibe, eine Ständerpolierscheibe oder einen handgeführten Winkelschleifer mit Sisal- oder Baumwollscheibe nutzt, läuft der Scheibenrand mit hoher Geschwindigkeit. Dünne flüssige Politur auf die drehende Scheibe zu pinseln scheitert, weil die Zentrifugalkraft die Flüssigkeit vom Rand schleudert, bevor das Teil den Stoff berührt.
Hochtouriges Scheibenpolieren verlangt einen festen Wachsbarren oder eine hochviskose Sprühpaste. Der feste Barren schmilzt an der drehenden Scheibe zu einem dünnen Wachsfilm, der das Abrasivkorn auf der Stofffläche hält. Ein kleines Edelstahl-Polierset mit Bohrerscheibe und Mini-Wachsbarren genügt, um eine einzelne Bootsklampe aufzupolieren. Wir verkaufen keine Handwerkzeuge, Polierscheiben oder Verbrauchersets.
Gleitschleifen in Vibrator oder Trommel
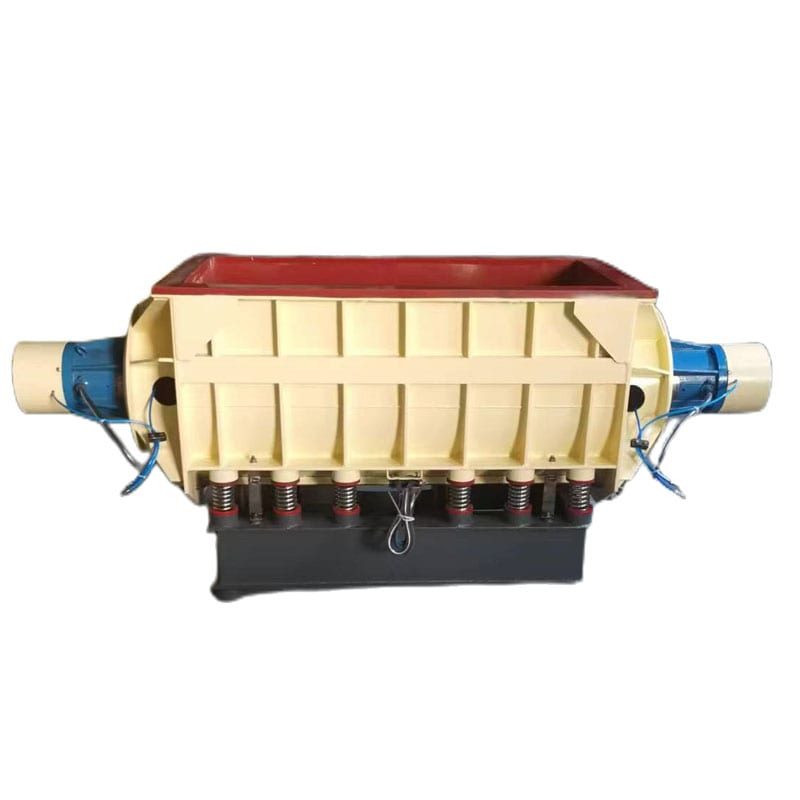
Wenn die Fertigung von einzelnen Zierteilen auf Chargen gestanzter Halterungen, Ventilgehäuse oder Besteckrohlinge übergeht, ist Handpolieren an der Scheibe zu langsam und zu ungleichmäßig. In der Serienfertigung laufen Teile in eine Vibrations-Gleitschleifmaschine, rechteckige Trogvibratoren, Fliehkraftanlagen oder Rotationstrommeln mit vorgeformten Schleifkörpern.

In einer Gleitschleifmaschine liefern keramische, Kunststoff- oder Stahlschleifkörper den physischen Kontakt, während ein wasserlösliches flüssiges Compound durch die Kammer strömt. Werfen Sie niemals einen festen Polierbarren oder eine fette Handpaste in einen Vibrationsbehälter. Ein fester Barren löst sich im Trommelwasser nicht; stattdessen verschmiert das Fett die Schleifkörper, glasiert die Steine zu und stoppt jede Schneidwirkung im Trog.
Wann der Träger wasserbasiert statt fettbasiert sein muss
Gleitschleifmaschinen sind auf wasserbasierte flüssige Compounds angewiesen, weil die Flüssigkeit vier Aufgaben erfüllen muss, die tierisches Fett in einem geschlossenen Trog nicht leisten kann:
- Kontinuierliches Ausschwemmen des Metallabriebs: Fließendes wasserbasiertes Compound suspendiert abgetragene Metallfeinteile und spült sie in den Ablauf, damit sie nicht wieder in den Stahl eingehämmert werden.
- Wärmeabfuhr: Wasserbasierte Lösungen kühlen die Kontaktzone zwischen Schleifkörper und Teilen und verhindern Anlauffarben und Kaltverfestigung an Edelstahl.
- Gesteuerte Schmierfähigkeit zum Glanzpolieren: Beim Lauf mit Stahlkugeln oder Porzellanschleifkörpern für hohen Glanz erzeugen Glanzpolier-Compounds ein glattes Polster, sodass schwere Schleifkörper Spitzen flach walzen, ohne zu kratzen.
- Einfaches Nachspülen: Wasserlösliche Tenside spülen sich in warmem Wasser sauber ab, vor dem Trocknen oder Passivieren – ohne aggressives Lösemittelentfetten.
Die Entscheidungstabelle mit vier Punkten
Nutzen Sie die folgende vierspaltige Tabelle, um Ihren Werkstattvorgang der passenden Produktklasse zuzuordnen.
| Ihr Verfahren | Passende Produktklasse | Warum es zur Physik passt | Häufiger Fehler |
|---|---|---|---|
| Handschleifer oder Bankpolierscheibe | Fester Polierwachsbarren | Reibungswärme der drehenden Scheibe schmilzt das harte Wachs, sodass Korn im Stoff haftet | Flüssiges Compound verwenden, das von der drehenden Scheibe geschleudert wird |
| Handwischen mit weichem Tuch | Weiche Schleifpaste oder Reiniger | Weicher Träger verteilt sich unter Handdruck ohne Scheibenwärme | Versuchen, einen harten Talgbarren auf einen kalten Lappen zu reiben |
| Vibrationsbehälter oder Trogvibrator (Charge) | Wasserlösliches flüssiges Compound | Zirkuliert, spült Metallabrieb aus und verhindert Rost | Feste Wachsbarren in den Trog werfen, die die Schleifkörper verkleben |
| Fliehkraftteller oder Trommelanlage | Glanzfluid mit hoher Schmierfähigkeit | Puffert hohe Kontaktenergie und suspendiert Feinteile | Aggressive Schleifflüssigkeit verwenden, obwohl Glanzpolieren gefragt ist |
| Rotationstrommel (Charge) | Mildes wasserbasiertes Compound | Unterstützt sanften Gleitkontakt ohne übermäßigen Schaum | Scharfe Schneidchemie verwenden, die kritische Kanten verrundet |
| Magnetisches Nadelpolieren | Spezielles Magnetnadel-Compound | Hält feine Edelstahlnadeln in kleinen Bohrungen getrennt | Standard-Schwerseife verwenden, die magnetische Nadeln verklumpt |
Edelstahl ist kein einzelner Werkstoff
Selbst wenn Sie den richtigen Polierbarren oder die richtige Trommelflüssigkeit für Ihre Maschine wählen, kommen zwei Chargen Edelstahlteile oft sehr unterschiedlich heraus. Mitarbeiter geben gern dem Compound-Lieferanten die Schuld, wenn eine neue Charge doppelt so lange zum Glänzen braucht oder eine Orangenschalentextur entwickelt. Meist hat sich das Compound nicht geändert – die Edelstahlsorte auf der Zeichnung hat sich geändert.
304 und 316 – die beiden, die Ihnen am häufigsten begegnen
Austenitische Sorten – angeführt von Alltags-304 und Marine- oder Medizin-316 – stellen die Mehrheit der Edelstahlteile, die in eine Oberflächenwerkstatt kommen. Beide sind im geglühten Zustand unmagnetisch, bilden zähe passive Oxidfilme und polieren zu tiefem Spiegelglanz.
Allerdings verfestigt sich austenitischer Edelstahl unter Druck und Wärme schnell. Wer mit einem stumpfen Barren zu stark in die Polierscheibe drückt, kaltverfestigt die Außenhaut von 304 oder 316 zu einer härteren Schale. Dasselbe passiert, wenn ein Vibratortrog mit glasierten Schleifkörpern läuft, die das Metall nur hämmern statt zu schneiden. Ist diese Haut einmal kaltverfestigt, gleiten die Abrasive darüber, statt sauber zu schneiden, und schließen Kratzer darunter ein.
430 und die ferritischen Sorten – warum sie anders reagieren
Ferritische Sorten wie 430 – weit verbreitet für Innenraum-Geräteblenden, Automobil-Zierleisten und Besteck – enthalten Chrom ohne das Nickel austenitischer Legierungen. Aufgrund ihrer ferritischen Kristallstruktur ist 430 magnetisch und verfestigt sich beim Schleifen längst nicht so aggressiv wie 304.
Im Polierraum schneidet 430 bei den ersten Schleifgängen schneller, seine weichere Matrix wird aber leichter ausgehöhlt, wenn fremdes Grobkorn hineingelangt. Ferritische Sorten können zudem eine schwache Riefentextur zeigen, wenn sie mit aggressiven Scheiben überschnitten werden; sie reagieren am besten auf leichteren Druck und frühere Übergänge zu feinen Compounds.
Duplex und die hochlegierten Sorten – wo Wärmeschaden zuerst zuschlägt
Duplex-Edelstähle mischen austenitische und ferritische Phasen und liefern hohe Festigkeit und Chlorid-Korrosionsbeständigkeit in Offshore-, Chemie- und Pumpenkomponenten. Ausscheidungshärtende Sorten treiben die mechanische Festigkeit noch höher.
Beim Polieren von Duplex- oder hochlegiertem Edelstahl ist der Hauptfeind lokaler Wärmeschaden. Diese Legierungen haben hohe Streckgrenze und geringe Wärmeleitfähigkeit, sodass Reibungswärme am Kontaktpunkt gefangen bleibt. Eine trockene Polierscheibe hart gegen ein Duplex-Gussteil zu drücken, verbrennt die Metallhaut schnell, verschiebt das Phasengleichgewicht und ruiniert die Korrosionsbeständigkeit an dieser Stelle.
Was sich in der Praxis ändert: die Wärme, nicht das Compound
Sie brauchen selten eine völlig neue Rezeptur, nur weil eine Zeichnung von 304 auf 430 oder Duplex wechselt. Ändern muss sich in der Werkstatt die Steuerung von Wärme und Anpressdruck.
In unserem Werk in Xiamen, gegründet 1992, fahren wir Versuche über einundzwanzig Maschinenplattformen und sechs Produktlinien, gestützt auf vierundzwanzig erteilte chinesische Schutzrechte. Dasselbe Compound verhält sich über Sorten hinweg unterschiedlich – wegen Kaltverfestigung und Wärmeleitung, nicht weil das Compound sich geändert hätte. Konstanten Druck halten, Scheiben häufig abrichten oder den Kühlwasser- und Compound-Fluss in Gleitschleifmaschinen aufrechterhalten verhindert Wärmeschaden.
Was schiefgeht und was es Ihnen sagt
Wenn jemand versucht, Edelstahl nachzupolieren, und die Oberfläche kommt zerkratzt, trüb oder verfärbt heraus, kostet Raten Zeit und ruiniert Teile. Jeder sichtbare Defekt auf einer polierten Edelstahlfläche ist eine Fußspur eines konkreten Fehlers in Kornfolge, Sauberkeit oder Wärmeführung.
Oberflächendefekte lesen, bevor Sie das Compound wechseln
Bevor Sie den aktuellen Polierbarren wegwerfen oder einen Vibratortrog ablassen, prüfen Sie das Teil unter schrägem weißem Licht und wischen eine kleine Stelle mit Lösemittel ab. Diese kurze Prüfung sagt Ihnen, ob der Defekt auf dem Metall liegt (eingeschlossenes Fett oder Wasserfilm) oder in das Metall geschnitten ist (Fremdkornkratzer, übersprungene Stufe oder Wärmebrand).
Die Fehlersuch-Tabelle mit vier Spalten
Nutzen Sie die folgende Diagnosetabelle, um häufige Polierfehler auf ihre werkstattseitige Ursache zurückzuführen und die richtige Abhilfe zu wählen.
| Oberflächensymptom | Ursache | Prüfung in der Werkstatt | Abhilfe |
|---|---|---|---|
| Beim Polieren entstehen mehr Kratzer | Scheibe oder Schleifkörper trägt fremdes Grobkorn oder Eisenspäne | Neue Scheibe oder saubere Schleifkörper an Ausschussteilen testen | Scheiben abrichten oder wechseln, Trog spülen und grobe von feinen Werkzeugen trennen |
| Gelbe oder blaue Anlauffarbe tritt auf | Überhitzung durch zu hohe Scheibendrehzahl, zu viel Druck oder Trockenreiben | Prüfen, ob die Farbe an Haltepunkten sitzt | Drehzahl und Druck senken, Compound zugeben und passivieren |
| Glänzende Fläche wirkt milchig oder trüb | Restliches Wachsfett, Kalk aus hartem Wasser oder getrocknetes Compound | Teststelle mit warmem Lösemittel auf weißem Tuch abwischen | Gründlich entfetten und mit VE-Wasser spülen |
| Reiniger-Wischen lässt Kratzer unverändert | Kratzer haben physische Tiefe, der Reiniger enthält kein Abrasiv | Mit dem Fingernagel über die Stelle fahren | Auf abrasives Compound oder Gleitschleifen umstellen |
| Rostflecken erscheinen Tage nach dem Polieren | Querkontamination mit Kohlenstoffstahl auf gemeinsamen Scheiben oder Schleifkörpern | Auf eingeschlossenes freies Eisen prüfen | Nur Edelstahl-Scheiben und -Schleifkörper verwenden, dann sauer passivieren |
| Spiegelglanz zeigt darunterliegende Linien | Eine Zwischenkornstufe vor der Endglanzgebung übersprungen | Glanz unter schrägem Licht betrachten, um Richtungslinien zu finden | Eine Kornstufe zurückgehen, um tiefe Linien zuerst zu entfernen |
Häufige Fragen zur Edelstahlpolitur
Ist Edelstahlpolitur dasselbe wie Edelstahlreiniger?
Nein, obwohl Handelsmarken beide Wörter oft auf dieselbe Flasche drucken. Ein Edelstahlreiniger enthält milde Lösemittel und Öle, die Fingerabdrücke und Wasserränder abwischen, ohne Metall abzutragen. Eine echte industrielle Edelstahlpolitur oder ein Compound enthält klassierte abrasive Mineralien, die mikroskopische Metallspitzen physisch abtragen, um Kratzer zu entfernen und dauerhaften Glanz aufzubauen.
Kann ich Autopolitur auf Edelstahl verwenden?
Autopolitur wirkt nur als Notbehelf zum kosmetischen Abwischen, nicht als echtes Werkzeug zur Metallkorrektur. Auto-Polituren sind für weichen Klarlack formuliert, der weit weicher ist als Edelstahl. Eine feine Autopolitur nimmt leichten Wasserschleier auf fertigen Zierleisten ab, doch ihr fehlen die harten Körner, um Kratzer in Stahl zu schneiden. Viele Autoprodukte hinterlassen zudem Silikonfilme, die Schweißen oder Hygiene bei Lebenskontakt ruinieren.
Brauche ich ein spezielles Compound für Edelstahl?
Ja, immer wenn Sie das Metall selbst schneiden oder polieren. Weil Edelstahl zäh ist und zur Kaltverfestigung neigt, glasieren Compounds für weiches Messing oder Aluminium – etwa Standard-Tripoli in Braun – den Stahl zu und überhitzen ihn. Edelstahl verlangt scharfe, harte Abrasive wie kalziniertes Aluminiumoxid oder Chromoxid, gepaart mit wärmekontrollierenden Bindemitteln.
Was ist der Unterschied zwischen schwarzem, braunem, weißem und grünem Compound?
In der Werkstattkonvention markieren diese Farben die Position eines festen Barrens in der Folge vom Schneiden zum Finishen. Schwarz ist das gröbste Compound zum Abtragen schwerer Schleifriefen, braun ein mittlerer Schnitt für weichere Nichteisenmetalle. Weiß ist ein mittelfeines Vorpolier-Compound für Edelstahl, grün ein feines Compound für die abschließende Spiegelglanzgebung. Da die Farbcodierung Branchengewohnheit und kein strenger Standard ist, prüfen Sie Schnitt und Finish immer mit einem Muster.
Kann ich Edelstahl mit einem Tuch von Hand polieren?
Leichte Schrammen, Anlauf und Trübung lassen sich mit einem Mikrofasertuch und weicher Schleifpaste von Hand entfernen, indem Sie bei gebürsteten Platten parallel zur Schliffrichtung reiben. Handreiben erzeugt jedoch nicht die Geschwindigkeit oder den Druck, um tiefe Kratzer einzuebnen oder Walzmaterial in einen echten Spiegel zu verwandeln. Tiefe Defektentfernung und Spiegelglanz verlangen Scheibenpolieren bei Einzelstücken oder Vibrations- und Fliehkraftbearbeitung bei Chargen.
Warum sieht mein Edelstahl nach dem Polieren schlechter aus?
Edelstahl sieht meist aus drei Gründen schlechter aus: Querreiben zur Bürstrichtung mit Schleifpaste, verschmutztes Fett oder Grobkorn auf der Scheibe, oder Überhitzen des Metalls. Entfetten Sie zuerst eine Teststelle, um zu sehen, ob die Trübung nur verschmiertes Wachs ist; bleiben Kratzer, gehen Sie eine Stufe zurück auf einen sauberen Mittelschnitt und halten Sie das Teil kühl. Um passende Schleifkörper und flüssiges Compound für Ihre Edelstahlcharge zu finden, sprechen Sie uns über unsere Kontaktseite an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt