


Oberflächengüte-Umrechnungstabelle: Zuordnung von ISO-Klassen, Ra, Rz und Schleifkörperstufen beim Gleitschleifen
Eine Oberflächengüte-Umrechnungstabelle ist die schnellste Brücke zwischen einer technischen Konstruktionszeichnung und einem reproduzierbaren Gleitschleifrezept in der Fertigung. Konstrukteure geben die Rauheit routinemäßig auf unterschiedlichen Skalen an – arithmetischer Mittenrauwert (`Ra`), quadratischer Mittenrauwert (`Rq`), gemittelte Rautiefe (`Rz`) oder klassische ISO-`N`-Klassen –, doch Bediener benötigen konkrete Schleifkörpersorten, Compound-Chemie und Maschinentypen, um diese Zielwerte zuverlässig zu erreichen. SurfacePolish (Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.) validiert jede Umrechnungsstufe anhand unserer Versuchsdatenbank mit über `200,000+` Tests und stimmt Werkstofflegierung sowie Ausgangsbearbeitungsspuren auf bewährte Nass- und Trocken-Gleitschleiffolgen ab.
Wie Oberflächengüteskalen auf Metall-Konstruktionszeichnungen zusammenhängen
Technische Zeichnungen aus Nordamerika, Europa und Asien mischen in derselben Stückliste häufig metrische Rauheitsskalen, angloamerikanische Mikrozoll-Angaben und ISO-`N`-Klassen. Ohne einen standardisierten Umrechnungs-Workflow riskieren Gleitschleifbediener entweder, tiefe CNC-Fräsriefen unzureichend abzutragen, oder Präzisionskanten über die Maßtoleranz hinaus zu verrunden. Die Übersetzung jeder Zeichnungsangabe in ein abgestuftes Gleitschleifziel verhindert kostspieligen Ausschuss und bringt die Eingangsqualität der Zerspanung mit den Endprüfungs-Gates in Einklang.
Warum sich der arithmetische `Ra` von `Rq` und `Rz` unterscheidet
`Ra` misst die arithmetische mittlere Abweichung mikroskopischer Spitzen und Täler von der mittleren Profillinie und eignet sich ideal für die gleichmäßige allgemeine Bearbeitungskontrolle. Im Gegensatz dazu quadriert `Rq` (`RMS`) jede vertikale Abweichung vor der Mittelwertbildung, sodass vereinzelte Rattermarken oder einzelne Schleifkratzer `Rq` schneller ansteigen lassen als `Ra`. `Rz` wiederum erfasst die maximale Rautiefe von Spitze zu Tal über Einzelmessstrecken und deckt unvollständig eingeebnete Schmiedegrübchen oder Stanzausrisse auf, die in den `Ra`-Mittelwerten verborgen bleiben.
Umrechnung von ISO-`N`-Klassen in visuelle & taktile Werkstattstufen
ISO-`N`-Klassen gliedern die Oberflächenbeschaffenheit in genormte progressive Stufen vom groben Gusszunder (`N10`–`N12`) bis hin zum Feinstläppen und Spiegelglanzpolieren (`N1`–`N3`). Durch die direkte Zuordnung jeder `N`-Klasse zu einer aktiven Bearbeitungsstufe können Produktionsplaner Rohgussteile, lasergeschnittene Winkel und CNC-gedrehte Wellen ohne Rätselraten durch die richtige Abfolge aus Vibrationsgleitschleifmaschine und Trommelpoliermaschine schleusen.
Warum direkte mathematische Faktoren reale Topografien nur annähern
Faustformel-Multiplikatoren zwischen `Ra`, `Rq` und `Rz` setzen gleichmäßige sinusförmige Bearbeitungsriefen voraus, während das reale Gleitschleifen zufällige isotrope Mikrovertiefungen und geglättete Plateaus erzeugt. Eine zweistufige Vibrationsbearbeitung weist bei demselben nominellen `Ra`-Wert oft eine deutlich engere `Rz`-zu-`Ra`-Spreizung auf als das Einschneiden-Drehen. Bestätigen Sie umgerechnete Tabellenziele bei der Erstmusterprüfung stets anhand physischer Referenzmuster und kalibrierter Tastschnittmessungen.
| Rauheitsstufe / ISO-Klasse | Fokus Zeichnungsparameter | Typischer Ausgangszustand | Empfohlene SurfacePolish-Stufe 1 | Empfohlene SurfacePolish-Stufe 2 | Wichtigstes QS-Risiko |
|---|---|---|---|---|---|
| Grobentgraten (`N9`–`N10`) | Kantenbruch & Zunderentfernung (`Rz`) | Gießereirohteile, Laserschlacke, starker Schmiedezunder | Stark schleifende `Keramikschleifkörper` + `MC8` oder `LC10` | Spülen + `35A`/`70A` Zentrifugaltrocknung | Unvollständige Walzzunderentfernung |
| Mittlere Zerspanung (`N7`–`N8`) | Ausgewogene Einebnung von Bearbeitungsspuren (`Ra` & `Rz`) | Allgemeines CNC-Fräsen, Drehen, Stanzwinkel | Mittelstark schleifende `Keramikschleifkörper` + `LC10` | Glätten mit `Kunststoffschleifkörpern` (`JTJ50`) | Nicht eingeebnete grobe Vorschubriefen |
| Präzisionsglatt (`N5`–`N6`) | Enge Streuung (`Ra` & `Rq`) | Luftfahrt-Hardware, Hydraulikschieber, Medizinstifte | `Hochfrequenz`-Keramik oder feine `Kunststoffschleifkörper` | Nicht-abrasive `Kunststoffschleifkörper` + `JTJ50` | Kantenverrundung an Bezugsschultern |
| Galvanik-Vorbereitung Satin (`N4`) | Gleichmäßiger matter Haftgrund (`Ra` & `Rz`) | `Zamak`-Druckguss, `6061`-Aluminium, Messingarmaturen | Kunstharz-`Kunststoffschleifkörper` Kegel + `HM3` | Feine `Kunststoffschleifkörper` oder trockenes `Walnussschalengranulat` | Freilegen von Porosität oder dunkle Schmierflecken |
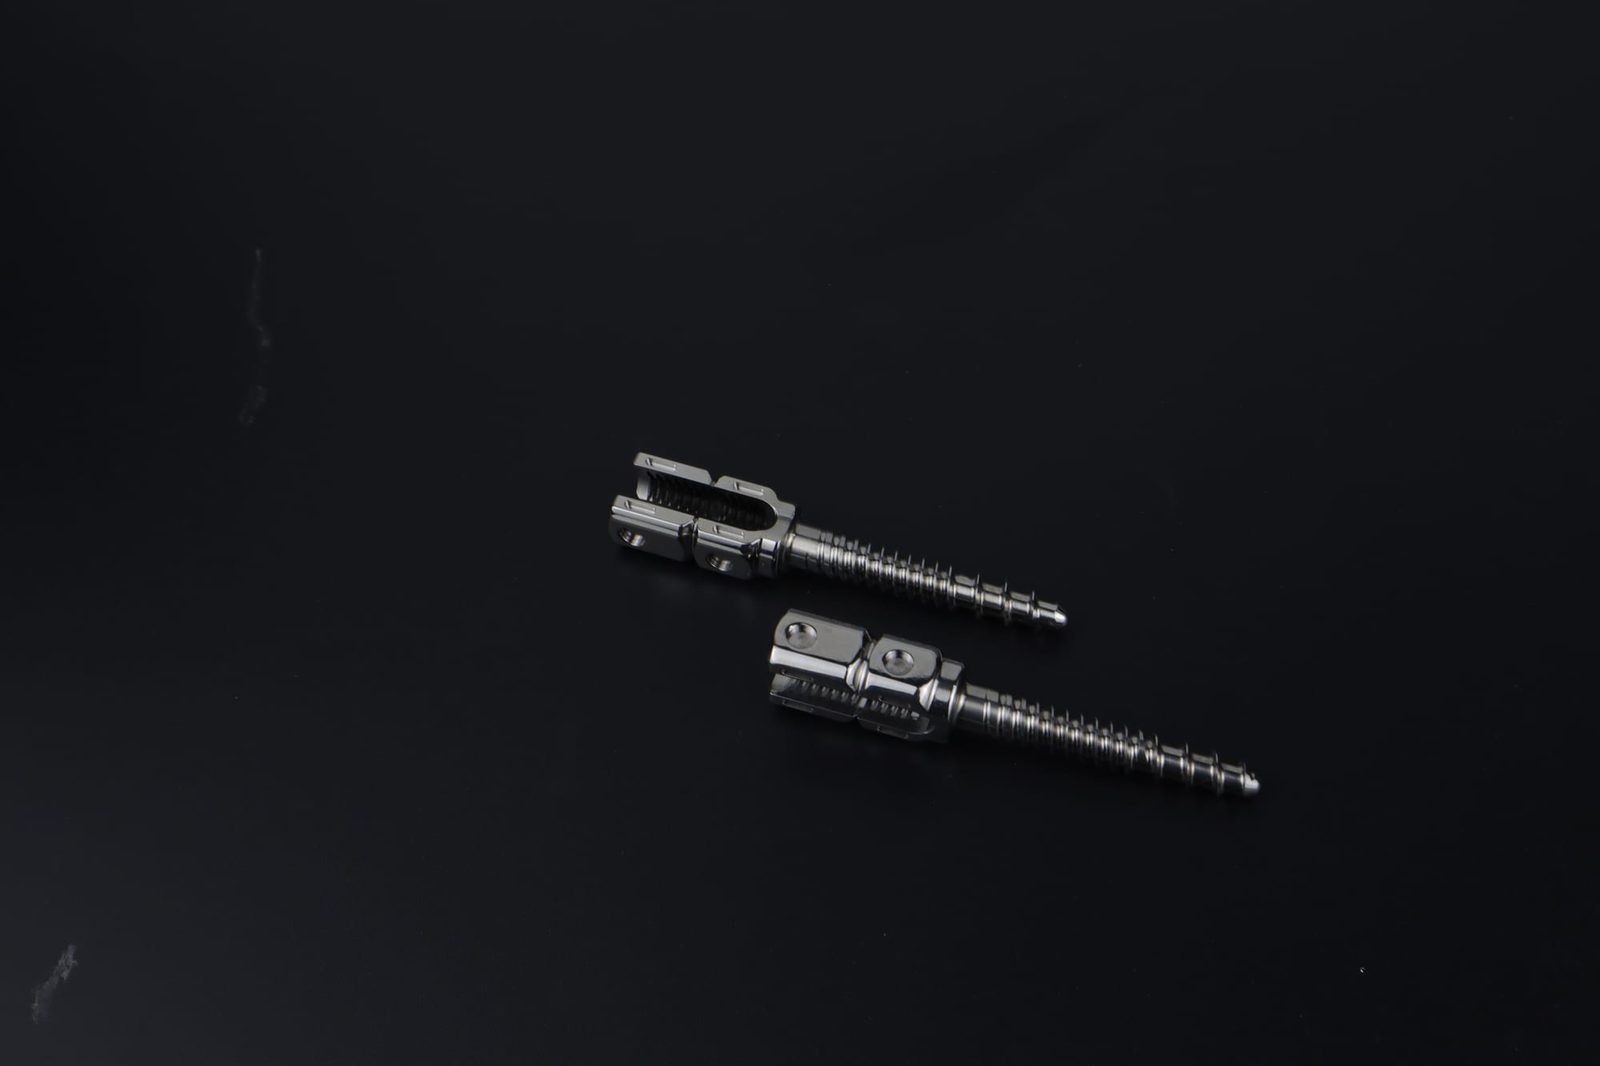
| Spiegelglanz (`N1`–`N3`) | Extrem niedriger `Ra`/`Rq` + Hochglanz | Edelstahlbesteck, Schmuck, chirurgische Verbindungselemente | Feine `Kunststoffschleifkörper`-Einebnung + `JTJ25` | `304` Edelstahlkugeln + `JTJ60` oder `Maisgranulat` (`8#-80#`) | Verschleppte Schleifkornkratzer aus Stufe 1 |
Abstimmung der Schleifkörperqualitäten auf Ihre Oberflächengüte-Umrechnungstabelle
Die Wahl des richtigen Schleifbetts beginnt mit der Trennung von Spitzenabtrag und Oberflächenverdichtung. Grobe, stark schleifende Keramikschleifkörper scheren Grate ab und ebnen tiefe Fräsriefen rasch ein, während kunstharzgebundene Kunststoffschleifkörper weiche Legierungen verfeinern und satinierte Oberflächen für die Galvanik ohne starke Schlagvertiefungen vorbereiten. Der Versuch, die Einebnung in Stufe 1 zu überspringen und direkt zum Kugelpolieren überzugehen, poliert lediglich raue Spitzen, ohne die darunterliegenden Bearbeitungstäler zu beseitigen.
Stufe 1: Stark und mittelstark schleifende Keramikschleifkörper für Ziele von `N7`–`N10`
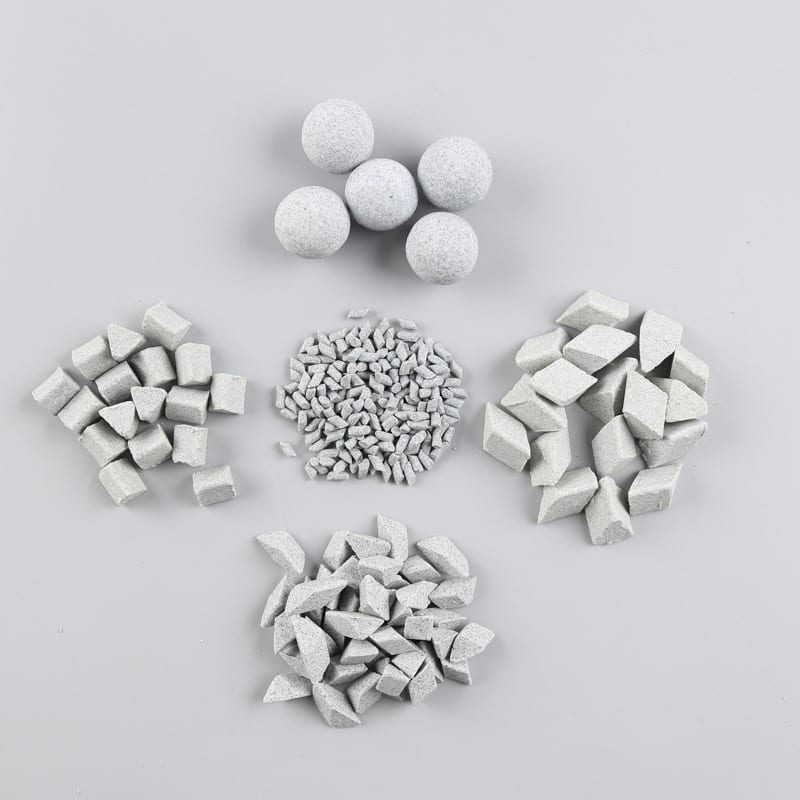
Schwere Stahlstanzteile, geschmiedete Halterungen und grobe CNC-Rohlinge erfordern dichte, scharf schneidende Dreieck-, Schrägzylinder- oder Stern-`Keramikschleifkörper` in Kombination mit alkalischem `LC10` oder entzunderndem `MC8`. Hohes Schleifkörpergewicht schert hartnäckige Grate ab und flacht periodische Frässpuren zu einer gleichmäßigen matten Basis ab. Überprüfen Sie regelmäßig die Verglasung von Keramikschleifkörpern, damit stumpfe Steinporen die Abtragsrate nicht mitten in der Schicht zum Erliegen bringen.
Stufe 2: Kunstharz-Kunststoffkegel & -Pyramiden zum Glätten auf `N4`–`N6`
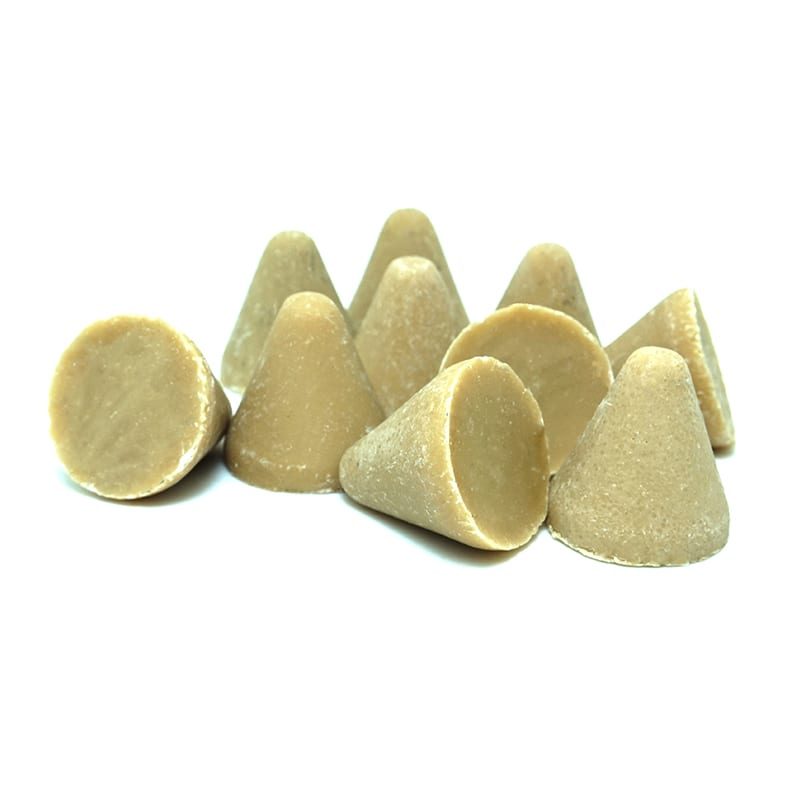
Aluminium-Strangpressprofile, Messingventilgehäuse, `Zamak`-Druckgussteile und Präzisionsteile aus Titan bekommen unter schweren Keramiksteinen leicht Druckstellen. Der Wechsel zu dämpfenden Kegel- oder Pyramiden-`Kunststoffschleifkörpern` mit `HM3` oder `JTJ50` beseitigt verbleibende Kratzer aus Stufe 1 geschmeidig und erhält dabei scharfe Kantengeometrien. Eine sorgfältige verklemmungsfreie Schleifkörperdimensionierung hält Querbohrungen und Gewinde frei von eingeklemmten Kunststoffspitzen.
Stufe 3: Edelstahlkugel-Polieren & trockenes organisches Polieren (`N1`–`N3`)
Sobald die Einebnung in Stufe 1 und Stufe 2 alle gerichteten Bearbeitungsspuren entfernt hat, walzen nicht-abrasive `304`-Edelstahlkugeln (`JTJ60` oder `JTJ20` auf Edelstahl) mikroskopische Spitzen kalt zu echter Spiegelreflexion flach. Bei empfindlichem plattiertem Schmuck, Messingbeschlägen oder feuchtigkeitsempfindlichen Verbindungselementen liefern trockene Betten aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) in beheizten Behältern warmen Glanz ohne Flüssigkeitskorrosionsrisiko.
Auswahl von Maschinenarchitektur & Compound-Chemie nach Zielstufe
Schleifkörper allein erreichen keine engen Toleranzen aus der Umrechnungstabelle, ohne dass Maschinenenergie und chemische Schmierung darauf abgestimmt sind. Hochenergetische Fliehkraft-Gleitschleifmaschinen verdichten mehrstündiges Keramikschleifen auf kurze Chargenzyklen für kleine Präzisionsteile, während `ZL`- und `ZXL`-Behälter eine kontinuierliche Großserienfertigung in Automobil- und Beschlagwerken bewältigen.
`ZL`- & `ZXL`-Vibrationsbehälter vs. `LLB50`/`LLF120`-Hochenergieanlagen
Standard-`ZL`-Rundbehälter und `ZXL`-Langtrog-Vibratoren bieten eine sanfte Abrollbewegung, die sich ideal für das allgemeine Entgraten von `N6`–`N8` und große Strukturhalterungen ohne Teile-auf-Teile-Kollisionen eignet. Wenn harte Legierungen oder tiefe CNC-Bearbeitungsspuren eine aggressive Einebnung erfordern, um `N4`–`N5` schnell zu erreichen, vervielfachen Fliehkraft-Trommelmaschinen der Serien `LLB50` und `LLF120` die effektive G-Kraft im gesamten Schleifkörperbett. Folgen Sie unserem Leitfaden für Vibrationsgleitschleifmaschinen, um Zykluszeit und Kantenschutz ins Gleichgewicht zu bringen.
Kalibrierung der Chemie von `LC10`, `MC8`, `HM3`, `JTJ50` und `JTJ60`
Die richtige chemische Dosierung hält Schleifkörperporen offen, hält Metallabrieb in der Schwebe und polstert Teileoberflächen beim schnellen Gleitschleifen ab. Verwenden Sie `LC10` für das Entgraten von Eisenmetallen, `MC8` für die Entfernung von Wärmebehandlungszunder an Schmiedeteilen, `HM3` zum anlauffreien Aufhellen von Buntmetallen wie Kupfer/Aluminium/Zink sowie `JTJ50` oder `JTJ60` für das feine Spiegelpolieren. Die automatisierte Zufuhr mittels Schlauchpumpen-Compounddosierung und die Überprüfung der Wasserhärte beim Gleitschleifen schließen schaumbedämpftes Arbeiten und seifige Trübung aus.
Durchlaufspülen & vorgeschaltete Ultraschallentfettung
Kühlschmierstoffe aus der Zerspanung und Stanzöle belegen Schleifkörperbetten und stoppen den Abtragsfortschritt auf jeder Umrechnungsstufe. Das Vorwaschen öliger Rohlinge in einem Ultraschallreiniger vor dem Beschicken von Nassbehältern ermöglicht es aktiven Compounds, das blanke Metall sofort zu benetzen. Die Kombination sauberer Rohlinge mit konsequentem Durchlaufspülen spült abgenutzte Schleiffraktionen kontinuierlich über den Ablauf aus, sodass fertige Oberflächen niemals eintrüben.
Interpretation von Oberflächengüte-Tabellen über verschiedene Legierungen hinweg
Ein und derselbe Rauheitszielwert verhält sich auf hartem `304`-Edelstahl völlig anders als auf weichem `6061`-Aluminium oder porösen Pulvermetallurgieteilen. Legierungshärte, Kornstruktur und Duktilität bestimmen, wie schnell Spitzen unter Vibrationsdruck abgeschert oder verschmiert werden. Das Verständnis des Werkstoffverhaltens verhindert, dass Bediener Stahlzyklen auf weiche Nichteisen-Gusstücke anwenden.
Kohlenstoffstahl, `304`-Edelstahl & Titan-Hardware
Harte Eisen- und Titanlegierungen widerstehen plastischem Fließen zu Beginn des Gleitschleifens und erfordern scharfe, stark schleifende `Keramikschleifkörper` oder `Hochfrequenz`-Steine, um Fräsriefen einzuebnen, bevor das Polieren beginnen kann. Edelstahl-Verbindungselemente mit Zielwerten der Spiegelklassen `N2`–`N3` reagieren außergewöhnlich gut auf aufeinanderfolgendes Glätten mit `Kunststoffschleifkörpern` gefolgt von `304`-Stahlkugeln mit `JTJ20` oder `JTJ60`. Stahlteile, die aus Nasszyklen kommen, müssen sofort in beheizte `35A`/`70A`-Trockner mit Korrosionsschutz nach dem Nassgleitschleifen überführt werden, um saubere silberne Oberflächen dauerhaft zu sichern.
Aluminium `6061`, Messing, Kupfer & `Zamak`-Druckguss
Weiche Nichteisenmetalle verformen sich unter schweren Keramiksteinen schnell und tauschen tiefe Bearbeitungsspuren gegen Orangenhaut-Hämmerung ein, wenn die Schleifkörperdichte zu hoch ist. Setzen Sie auf dämpfende Kunstharz-`Kunststoffschleifkörper` in Kombination mit anlaufhemmendem `HM3` oder `JTJ50`, um saubere `N4`–`N6`-Oberflächen vor dem Eloxieren oder Galvanisieren zu erzielen. Neutrales Wasser und gründliches Spülen vermeiden dunkle Aluminiumoxidbeläge oder Entzinkungsflecken auf Messing.
Pulvermetallurgie & additiv gefertigte Bauteile
Gesinterte Eisenbuchsen und `DMLS`-gedruckte Titanhalterungen weisen oberflächenoffene Poren und hartnäckige Sinterhäute auf, die rohe `Ra`- und `Rz`-Profile verzerren. Sanfte `Kunststoffschleifkörper` oder kleine verklemmungsfreie Keramikkegel in Kombination mit `LC10` reinigen überstehende Sinterhaut, ohne innere Poren zuzuschmieren. Blasen und schleudern Sie Sinterteile stets sorgfältig in `35A`- oder `70A`-Zentrifugaltrocknern trocken, damit eingeschlossene Feuchtigkeit nach dem Verpacken keinen Rost ausblutet.
Fehlerbehebung bei Abweichungen in der Zeichnungsumrechnung in der Fertigung
Selbst wenn eine präzise Umrechnungstabelle neben jeder Maschine hängt, verfehlen Fertigungslose gelegentlich die Tastschnitt-Abnahmegrenzen oder visuelle Prüfnormen. Die meisten Fehler entstehen durch das Überspringen von Zwischeneinebnungsstufen, das Verschleppen von Schleifkorn aus Stufe 1 in Polierbetten der Stufe 2 oder durch Schaumbildung, die den aktiven Abtrag abdämpft. Systematische Diagnostik stellt reproduzierbare Qualität ohne langwieriges Ausprobieren wieder her.
Warum bestandene `Ra`-Werte dennoch bei `Rz`- oder Glanzprüfungen durchfallen
Eine Baugruppe kann ihren nominellen `Ra`-Zielwert problemlos einhalten und dennoch bei visuellen Kundenprüfungen oder `Rz`-Spitze-zu-Tal-Grenzwerten durchfallen, wenn vereinzelte CNC-Rattertäler die Einebnung in Stufe 1 überstehen. Poliermittel wie `JTJ60` flachen hohe Plateaus ab, ohne tiefe Talböden zu erreichen, wodurch glänzende Oberflächen voller mikroskopischer dunkler Grübchen entstehen. Eine leichte Verlängerung der `Keramikschleifkörper`- oder `Kunststoffschleifkörper`-Dauer in Stufe 1, bis rohe Bearbeitungsspuren vollständig verschwinden, löst diese Abweichung sofort.
Vermeidung von verschlepptem Schleifkorn aus Stufe 1 & Teile-auf-Teile-Macken
Ein einziger abgebrochener Keramiksplitter aus Stufe 1, der in einen Behälter mit `304`-Edelstahlkugeln verschleppt wird, zerkratzt Dutzende nahezu fertiger Teile und treibt `Rz` und `Rq` über die gesamte Charge hinweg in die Höhe. Setzen Sie strikt farbcodierte Transportkästen durch, prüfen Sie Siebe wöchentlich gemäß unserem Leitfaden für Schleifkörpersiebung und -nachfüllung und halten Sie ein großzügiges Schleifkörper-zu-Teile-Volumenverhältnis ein, damit schwere Halterungen beim Austrag niemals kollidieren.
Kalibrierung von Tastschnitt-Grenzwellenlängen & physischen Referenzmustern
Der Vergleich von Werkstattmessungen mit der Kunden-Wareneingangsprüfung scheitert immer dann, wenn Tastspitzenradius, Taststrecke oder Grenzwellenlänge (Cut-off-Filter) zwischen den Werken abweichen. Legen Sie identische Messtechnik-Einstellungen auf laminierten Einrichtkarten neben jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Station fest. Die Aufbewahrung versiegelter physischer Referenzmuster neben den schriftlichen Umrechnungszielen ermöglicht es Bedienern, die Textur zwischen den periodischen Tastschnittprüfungen visuell zu kontrollieren.
Integration von Ultraschallreinigung & beheizter Zentrifugaltrocknung in Umrechnungslinien
Die Oberflächengüte-Umrechnung endet nicht mit dem Öffnen der Vibrator-Austragsklappe – vorgeschaltete Ölverschmutzung und nachgeschaltete Wasserflecken verfälschen sowohl die gemessene Rauheit als auch die visuelle Klassenstabilität. Die Behandlung von Vorreinigung und Nachtrocknung als obligatorische Stufen innerhalb Ihres Umrechnungs-Workflows schützt jedes im Behälter eingeebnete Mikrometer.
Entfernung von Fremd-Kühlschmierstoffen in vorgeschalteten Ultraschallbädern
CNC-Schneidemulsionen, Gewindeschneidpasten und Stanzöle haften in Sacklochgewinden und setzen poröse `Keramikschleifkörper` in den ersten Gleitschleifminuten zu. Die Vorreinigung der Teile in einem beheizten Ultraschallreiniger stellt sicher, dass `LC10`, `MC8` und `HM3` sofort blankes Metall benetzen, was die Umrechnungszeit in Stufe 1 deutlich verkürzt.
Beseitigung von Wasserflecken & Flugrost in `35A`/`70A`-Trocknern
Kohlenstoffstahl, geschmiedete Halterungen und Gusseisenteile, die nasse `ZL`-Behälter verlassen, oxidieren schnell, wenn sie feucht in Werkstattkästen liegen bleiben. Die sofortige Übergabe in einen beheizten `35A`- oder `70A`-Zentrifugaltrockner – kombiniert mit einer kompatiblen Inhibitor-Spülung gemäß unserem Workflow für Korrosionsschutz nach dem Nassgleitschleifen – sichert saubere, helle Oberflächen ohne Mineralränder oder Korrosionsgrübchen.
Einsatz von trockenem `Maisgranulat` & `Walnussschalengranulat` (`8#-80#`) erst nach vollständiger Entfeuchtung
Trockene organische Schleifmittel aus `Maisgranulat` und `Walnussschalengranulat` (`8#-80#`) verleihen Messing, Kupfer und plattierten Teilen nur dann warmen Spiegelglanz, wenn die Teile knochentrocken zugeführt werden. Das Einbringen feuchter Bauteile oder von flüssigem `LC10` verwandelt organische Betten sofort in verklumpten Schlamm und zerstört die Umrechnungskonstanz.
Wöchentliche Prüfung von Polyurethan-Behälterauskleidungen & Siebmaschen
Abgenutzte Rippen der Polyurethan-Auskleidung fangen abgebrochene Keramiksplitter aus Stufe 1 ein, die später in Spiegelzyklen der Stufe 2 fallen und `Rz` unvorhersehbar ansteigen lassen. Prüfen Sie Behälterauskleidungen wöchentlich mithilfe unseres Leitfadens zum Austausch von Polyurethan-Behälterauskleidungen, um mehrstufige Umrechnungslinien vollständig getrennt zu halten.
Verifizierung der Produktionseinrichtung & Bediener-Dokumentationskontrollen
Die Standardisierung der Umsetzung von Umrechnungstabellen über Tag- und Nachtschichten hinweg erfordert klare, eindeutige Werkstattpapiere statt reinem Erfahrungswissen. Die Dokumentation von Rohling-Ausgangswerten, Stufenübergängen und Dosierraten verhindert, dass schleichende Prozessdrift zu zurückgewiesenen Lieferungen führt.
Aushang laminierter Umrechnungs-Rezeptkarten neben jeder Maschine
Bringen Sie wetterfeste Einrichtkarten neben jeder `ZL`-, `ZXL`-, `LLB50`- und `LLF120`-Anlage an, auf denen die Ausgangsrauheitsklasse, die Schleifkörperformen für Stufe 1 und Stufe 2, die Reglereinstellungen für die `Schlauchpumpen-Compounddosierung`, Wasserdurchflussraten, Zykluszeiten sowie die `Ra`/`Rz`/`Rq`-Abnahmegrenzen aufgeführt sind.
Verfolgung von Schleifkörperverschleiß & Nachfüllung über lange Schichten
Mit zunehmendem Verschleiß von `Keramikschleifkörpern` und `Kunststoffschleifkörpern` verlieren Gleitschleifbetten an Abtragsgeschwindigkeit und kleine Keile drohen sich in Schlitzen zu verklemmen. Protokollieren Sie wöchentliche Nachfüllmengen und Siebprüfungen gemäß unserem Plan für Schleifkörpersiebung und -nachfüllung, damit die Umrechnungszykluszeiten Monat für Monat konstant bleiben.
Durchführung mehrachsiger Tastschnittmessungen & Erstmusterfreigaben
Zertifizieren Sie eine Umrechnungscharge niemals anhand eines einzigen flachen Glanzpunktes; führen Sie Tastschnittprüfungen sowohl senkrecht als auch parallel zu vorherigen Bearbeitungsbahnen durch und inspizieren Sie vertiefte Ecken unter Vergrößerung. Der Abgleich von Erstmuster-Diagrammen mit versiegelten physischen Referenzmustern bestätigt sowohl die quantitative Rauheitskonformität als auch den gleichmäßigen optischen Glanz.
Trennung der Schneidkästen aus Stufe 1 von den Polierzonen der Stufe 2
Setzen Sie farbcodierte Transportkörbe, eigene Spülschläuche und eine räumliche Trennung zwischen dem Keramikschleifen in Stufe 1 und dem Polieren mit `304`-Edelstahlkugeln in Stufe 2 durch. Schon ein einziges verschlepptes Schleifkorn zwischen den Zonen kann Dutzende spiegelpolierter Bauteile zerkratzen, bevor Bediener es bemerken.
Prüfung eingehender Rohlinge vor dem Beschicken der Stufe-1-Behälter
Wenn CNC-Wendeschneidplatten verschleißen oder der Laserschneidgasdruck vorgelagert schwankt, treffen Rohlinge deutlich rauer ein als in den nominellen `N8`- oder `N9`-Annahmen vorgesehen. Stichproben der Eingangsrauheit ermöglichen es Schichtleitern, das Schleifen in Stufe 1 frühzeitig zu verlängern, statt nicht eingeebnete Täler erst bei der Endkontrolle zu entdecken.
Abstimmung von Umrechnungstoleranzen zwischen Konstruktion & Gleitschleiferei
Eine frühzeitige Zusammenarbeit zwischen Konstrukteuren und Oberflächentechnikern vermeidet überzogene `N2`- oder `N3`-Angaben auf nicht-kosmetischen Strukturflächen. Die realistische Abstimmung von Zeichnungsklassen auf bewährte Vibrations- und Fliehkraftstufen senkt die Stückkosten der Nachbearbeitung und garantiert gleichzeitig eine sichere Dicht- und Montagefunktion.
Überprüfung von Wasserhärte & Compound-Stabilität über Mehrschichtbetriebe hinweg
Selbst exakt kalibrierte Umrechnungstabellen driften ab, wenn die kommunale Wasserhärte saisonal schwankt und unlösliche Kalkseifenfilme bildet, die `Keramikschleifkörper` verglasen und `304`-Edelstahlkugeln abstumpfen. Die Überprüfung der Wasserhärte beim Gleitschleifen zusammen mit einer konstanten `Schlauchpumpen-Compounddosierung` hält jedes Bad reaktiv und fleckenfrei.
| Umrechnungsfehler in der Fertigung | Primäre Ursache | Sofortige Korrekturmaßnahme | Präventive Linienkontrolle |
|---|---|---|---|
| Besteht `Ra`, fällt bei `Rz` & Optik durch | Unvollständige Einebnung der CNC-Täler in Stufe 1 | Keramik-/Kunststoffzyklus in Stufe 1 verlängern | Austritt aus Stufe 1 erst nach Beseitigung der Rohspuren freigeben |
| Plötzliche `Rz`- / `Rq`-Kratzerspitzen | Verschlepptes Schleifkorn aus Stufe 1 oder zu geringes Schleifkörperverhältnis | Behälter der Stufe 2 spülen; Splitter aussieben | Farbcodierte Kästen für Stufe 1/2 + wöchentliche Sieb-QS |
| Dellenbildung bei weichem Aluminium (`N6` stagniert) | Zu schwere Keramiksteine bei weicher Legierung | Wechsel zu Kunstharz-`Kunststoffschleifkörpern` + `HM3` | Schleifkörperdichte an Legierungshärte-Tabelle anpassen |
| Trüber Film auf spiegelndem `N2`–`N3`-Stahl | Übermäßiger Schaum oder Seifenbelag durch hartes Wasser | Dosierung reduzieren; saubere Spülung mit `JTJ60` fahren | Automatisierte `Schlauchpumpen-Compounddosierung` + enthärtetes Wasser |
| Flugrost nach nassem `N7`-Entgraten | Langsame Lufttrocknung auf nassem Kohlenstoffstahl | Inhibitor dosieren + im `35A`/`70A`-Trockner schleudern | Obligatorische Zentrifugaltrocknung nach dem Austrag |
Werkskapazitäten & verifizierte Gleitschleifversorgung
Jede oben genannte Umrechnungsstufe und Schleifkörperempfehlung wird durch reproduzierbare Anlagentechnik, präzise Schleifkörperfertigung und geprüfte industrielle Konformität bei SurfacePolish (`Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.`) abgesichert. Unser Ingenieurteam validiert Zeichnungs-Rauheitsziele direkt an Kundensampleteilen mithilfe unserer Datenbank mit über `200,000+` Versuchen, bevor Sie Kapital oder Stellfläche binden.
Validierte Integration von Maschinen, Schleifkörpern & Trocknern
Von `ZL`- und `ZXL`-Vibrationsbehältern bis hin zu `LLB50`/`LLF120`-Fliehkraft-Trommelmaschinen, `Trommelpoliermaschinen`-Linien, `35A`/`70A`-Zentrifugaltrocknern und `Ultraschallreiniger`-Stationen lassen sich unsere `21 Maschinenplattformen` nahtlos in schlüsselfertige mehrstufige Gleitschleifzellen integrieren. Durchgängige eigene `Keramikschleifkörper`, `Kunststoffschleifkörper`, `304`-Edelstahlkugeln, organisches `Maisgranulat`/`Walnussschalengranulat` (`8#-80#`) sowie `LC10`/`MC8`/`HM3`/`JTJ50`/`JTJ60`-Compounds gewährleisten saubere chemische Verträglichkeit vom Entgraten in Stufe 1 bis zur abschließenden Spiegelprüfung.
Qualitätszertifizierungen, Schutzrechte & Musterbearbeitung
SurfacePolish arbeitet nach zertifiziertem `ISO 00726Q01571R001`-Qualitätsmanagement sowie `CE M.2023.206.C88121`- und `CE M.2023.206.C88120`-Maschinenkonformität, unterstützt durch `24 erteilte chinesische Schutzrechte` für Maschinendynamik und Prozesssteuerung. Senden Sie Ihre rohen zerspanten, gestanzten oder gegossenen Teile zusammen mit Ihrer angestrebten Zeichnungsrauheit an unser Labor für kostenlose mehrstufige Gleitschleifversuche, fotografische Umrechnungsdokumentation und protokollierte Einstellparameter für die sofortige Produktionsübernahme.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
