


Gleitschleifen: Verfahrenslandkarte, Zyklusbänder und wo es nicht mehr trägt
Gleitschleifen ist eine Maschinenfamilie, die drei verschiedene Aufgaben erledigt: Entgraten, Oberflächenglätten und Glanzpolieren. Die Maschine wechselt dazwischen nicht. Schleifkörper, Compound und vor allem die Zeit schon – und deshalb erzielen zwei Betriebe mit demselben Behälter am selben Teil völlig unterschiedliche Ergebnisse.
Diese Seite ist eine Landkarte, keine Definition. Sie zeigt, welche der drei Aufgaben Sie tatsächlich einkaufen, was jede an Zykluszeit kostet, was vor dem Beladen der Charge zu prüfen ist und an welchen Bauteilmerkmalen der ganze Ansatz nicht mehr trägt. Wo diese Seite eine Zahl nennt, ist sie ein Ausgangspunkt: ein veröffentlichter Zyklus setzt ein Material und einen Abtrag voraus, die nicht Ihre sein müssen.
Was die Werkhalle zeigt, wenn die Finish-Aufgabe falsch beschrieben wurde
Vor den Maschineneinstellungen steht die Frage, welche Aufgabe eingekauft wurde. Diese vier Ergebnisse führen fast jede Fehlpassung auf eine der drei Aufgaben zurück:
| Was der Kunde sieht | Welche Aufgabe tatsächlich fehlte |
|---|---|
| Kein Grat, Maß stimmt, trotzdem grau und matt | Glanzpolieren war nie im Prozess – die Entgratstufe endete, und der Weg hörte dort auf |
| Glänzende Oberfläche, aber darunter sind die Werkzeugspuren noch sichtbar | Glätten wurde übersprungen; Glanz über einem nicht ausgearbeiteten Kratzbild wirkt als Schleier |
| Kantenradius außerhalb der Toleranz, alles andere annehmbar | Die Schneidstufe lief zu lang für einen Grat, den ein kürzerer Zyklus erledigt hätte |
| Erste Charge gut, dritte Charge matt bei gleichem Rezept | Die Charge ist verbraucht, oder es wurde Körnung aus der Schneidstufe verschleppt |
Keines dieser Bilder wird durch den Kauf einer anderen Maschine behoben, und alle vier sind typisch für Angebote, die aus einer Zykluszeit statt aus einer Prozessroute geschrieben wurden.
Die drei Aufgaben im „Gleitschleifen“ – und warum ihre Vermischung Geld kostet
Die meisten enttäuschenden Finishing-Projekte sind kein Maschinenproblem. Sie sind eine Fehlpassung zwischen der Aufgabe, die der Käufer angefragt hat, und der Aufgabe, die das Angebot beschrieben hat.
| Aufgabe | Was verändert wird | Arbeitszyklusband | Was sie nicht leistet |
|---|---|---|---|
| Entgraten | Grat entfernt, Kante gebrochen | 10–20 Minuten bei leichtem Grat; 20 min–2 h für eine übliche Behältercharge | Kann einen Grat nicht entfernen, den sie nicht erreicht, und keine Kante scharf lassen |
| Glätten | Kratzbild verfeinert, Oberfläche eingeebnet | Länger als Entgraten, innerhalb des Bands 15 min–einige Stunden | Kann eine tiefe Riefe nicht durch Überpolieren beseitigen; die Riefe muss zuerst ausgeschnitten werden |
| Glanzpolieren | Reflexionsgrad erhöht | 2–8 Stunden für eine Hochglanzpolitur | Kann eine Oberfläche nicht retten, die eine vorige Stufe schleierig hinterlassen hat, und keinen Kantenradius halten |
Lesen Sie die Zeile, die dem entspricht, worüber Ihr Kunde urteilt. Teile werden meist wegen der dritten Zeile (Glanz) zurückgewiesen, während der Prozess gegen die erste (Entgraten) angeboten und ausgelegt wurde – und noch so viel zusätzliche Zeit in einer Entgratcharge macht das eine nicht zum anderen.
Was den Zyklus bestimmt: erst der Abtrag, dann das Finish
Zwei Größen bestimmen die Zeit, und sie sind nicht dieselbe Aufgabe:
- Der abzutragende Werkstoff, in absoluten Werten. Ein paar Hundertstel Millimeter an einem kleinen Aluminiumwinkel sind ein kurzer Zyklus. Ein paar Zehntel an einem Edelstahlteil, gleichmäßig abgetragen, sind ein deutlich längerer.
- Das am Ende geforderte Finish. Das ist eine eigene Größe: Sie wird durch die Körnung der letzten Stufe bestimmt, nicht durch die Laufzeit der ersten.
Die Verwechslung beider erzeugt den klassischen Fehler: ein Teil, das maßhaltig ist, keinen Grat hat und trotzdem grau aussieht. Die Charge hat die erste Aufgabe erledigt und wurde für die zweite nie eingerichtet.
Wo beide gegeneinander ziehen, entscheiden Sie, welche sich bewegen darf. Ist der Kantenradius durch die Zeichnung festgelegt, muss das Finish über eine feinere Körnung erreicht werden statt über mehr Zeit. Ist das Finish durch den Kunden festgelegt und die Zeichnung locker, ist die Zeit der günstigere Hebel.
Die Stufenregel – und was ein einstufiger Prozess wirklich bedeutet
Ein einzelner Zyklus kann eine legitime Fertigungsroute sein – für ein einfaches Teil, bei dem eine Körnung beide Aufgaben annehmbar erledigt. Zum Fehler wird es, wenn ein Teil mit rauer Ausgangsoberfläche, enger Kantentoleranz und Glanzanforderung als ein Zyklus angeboten wird.
Die arbeitsfähige Folge sind meist drei Stufen: schneiden, verfeinern, glanzpolieren, mit gereinigter Charge dazwischen. Der am häufigsten falsch diagnostizierte Fehler passiert an der Übergabe: Grobe Körnung aus der Schneidstufe wird in die Polierstufe getragen, das Teil kommt mit grauem Schleier heraus, und der Compound bekommt die Schuld. Es ist ein Reinigungs- und Schleifkörperwechselproblem, kein Chemieproblem.
Wenn Sie nass fahren, ist die Flüssigkeitsseite eine Prozessgröße und keine Versorgung: Der Compound führt Wärme und Schleifschlamm ab und beeinflusst, ob die Oberfläche geschnitten, geglättet oder poliert wird. Ändern Sie jeweils nur eine Größe und halten Sie fest, was geändert wurde – ein zweiter Versuch nützt nur, wenn Sie wissen, welche Größe sich bewegt hat.
Was vor dem Beladen der Charge zu prüfen ist
Acht Punkte, alle aus Zeichnung und Wareneingang ablesbar:
- Kleinstes Merkmal. Der Schleifkörper darf etwa ein Drittel der kleinsten Bohrung, Nut oder Gewindesteigung nicht überschreiten. Diese eine Regel entscheidet mehr Versuche als jede andere.
- Der schwerste Grat, nicht der durchschnittliche. Legen Sie den Zyklus auf das schlechteste Teil der Charge aus, denn die Charge wird nach ihrem schlechtesten Teil beurteilt.
- Welche Flächen sich nicht verändern dürfen. Sichtflächen, Dichtflächen, Gewindeflanken, Lagerbohrungen, Schneidkanten. Der Schleifkörper weiß nicht, welche Fläche zählt.
- Kantenradius-Toleranz. Wenn die Zeichnung eine vorgibt, gehört sie vor dem Versuch in die Abnahmekriterien und nicht danach in die Fehleranalyse.
- Oberflächenzustand bei Wareneingang, je Charge. Gegossene, geschweißte, gestanzte und spanend bearbeitete Teile kommen mit unterschiedlichen Oberflächen an, und ein auf spanend bearbeitetem Material eingestellter Prozess kann für Guss falsch sein.
- Werkstoff und Zustand. Weiche Legierungen verschmieren; kaltverfestigende Legierungen brauchen einen kurzen, kontrollierten Schnitt; gehärteter Stahl schneidet langsamer und verschleißt die Charge schneller.
- Volumenverhältnis Teile zu Schleifkörper. Halten Sie die Teile bei etwa einem Drittel des Behälters. Ein überfüllter Behälter kann die Charge nicht scheren, die Teile schirmen sich gegenseitig ab, und der Zyklus läuft länger für weniger Arbeit.
- Nachfolgender Prozess. Galvanik, Eloxieren, Passivieren, Montage, Prüfung. Zwei Chargen, die nach dem Beschichten gleich aussehen müssen, sind auf eine gleichbleibende Grundlage zu finishen, nicht auf „so glänzend wie möglich“.
Nass oder trocken: eine Folge, keine Vorliebe
Nassfinishen ist die normale Antwort für Stahl und für alles, was beschichtet oder passiviert wird; es nutzt einen Compound in Lösung, der Wärme und Schleifschlamm abführt und eine glänzendere Oberfläche hinterlässt. Es kommt ein Trocknungsschritt hinzu und ein Wasserwechsel nach Plan – beides gehört zu den Kosten.
Trockenfinishen passt zu Aluminium und Messing, wo ein Nassprozess einen Film oder Flecken hinterlassen kann, und zu Werkstätten, in denen Nassverfahren nicht zulässig sind. Es ist langsamer, erzeugt Staub und braucht Absaugung.
Die Wahl folgt aus Werkstoff und Finish, nicht daraus, was schon in der Halle steht. Eine Werkstatt, die alles nass fährt, weil die Maschine nass läuft, übergibt irgendwann ein mattes, fleckiges Aluminiumteil an einen Kunden.
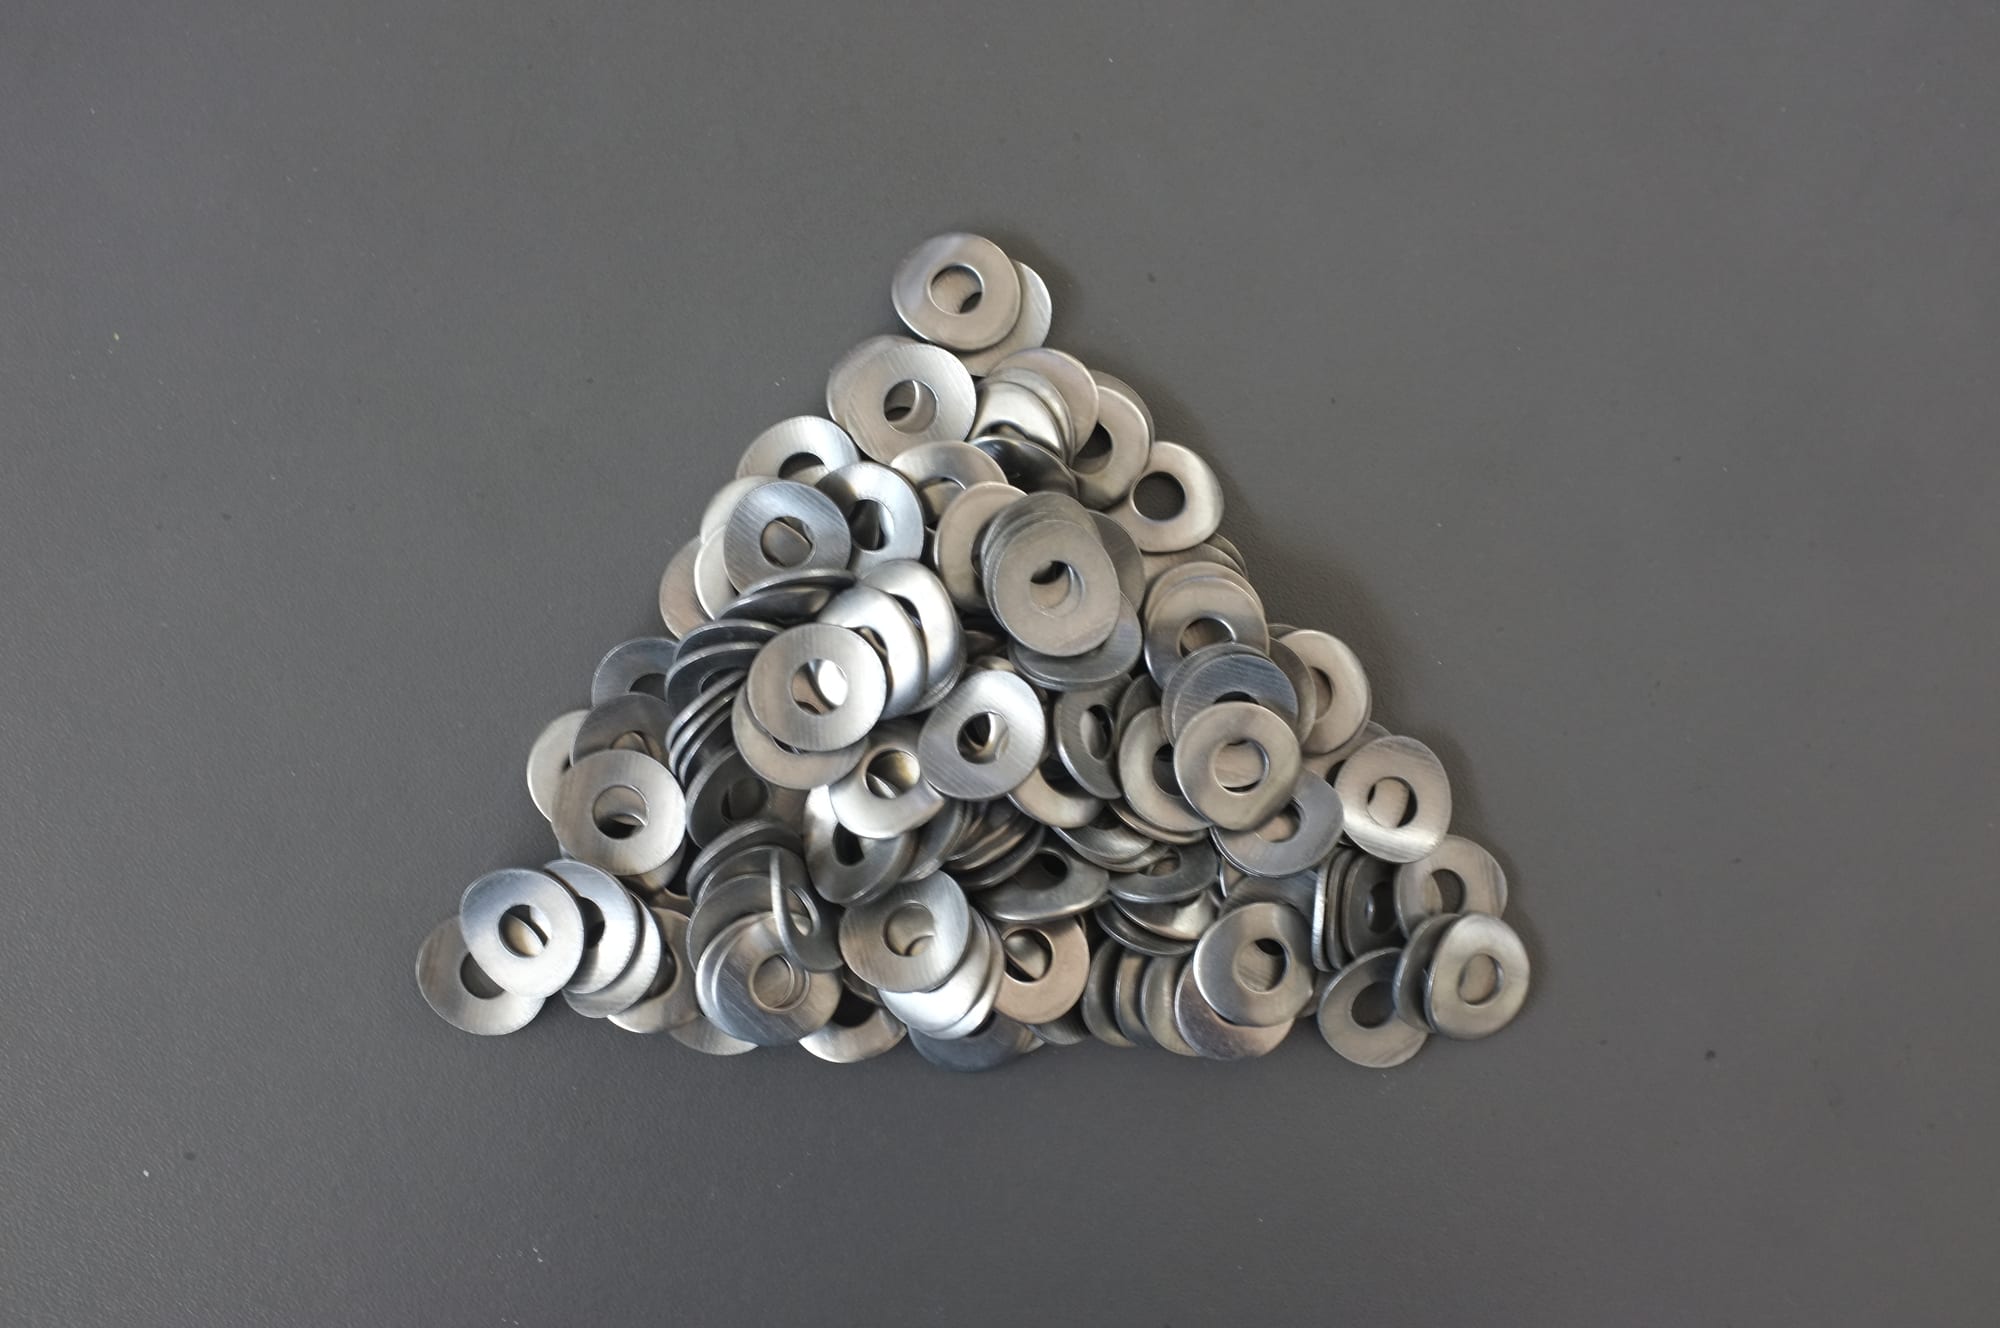
Unterlegscheiben vor dem Zyklus: der Ausgangszustand, der entscheidet, ob die Aufgabe Entgraten oder Polieren ist.
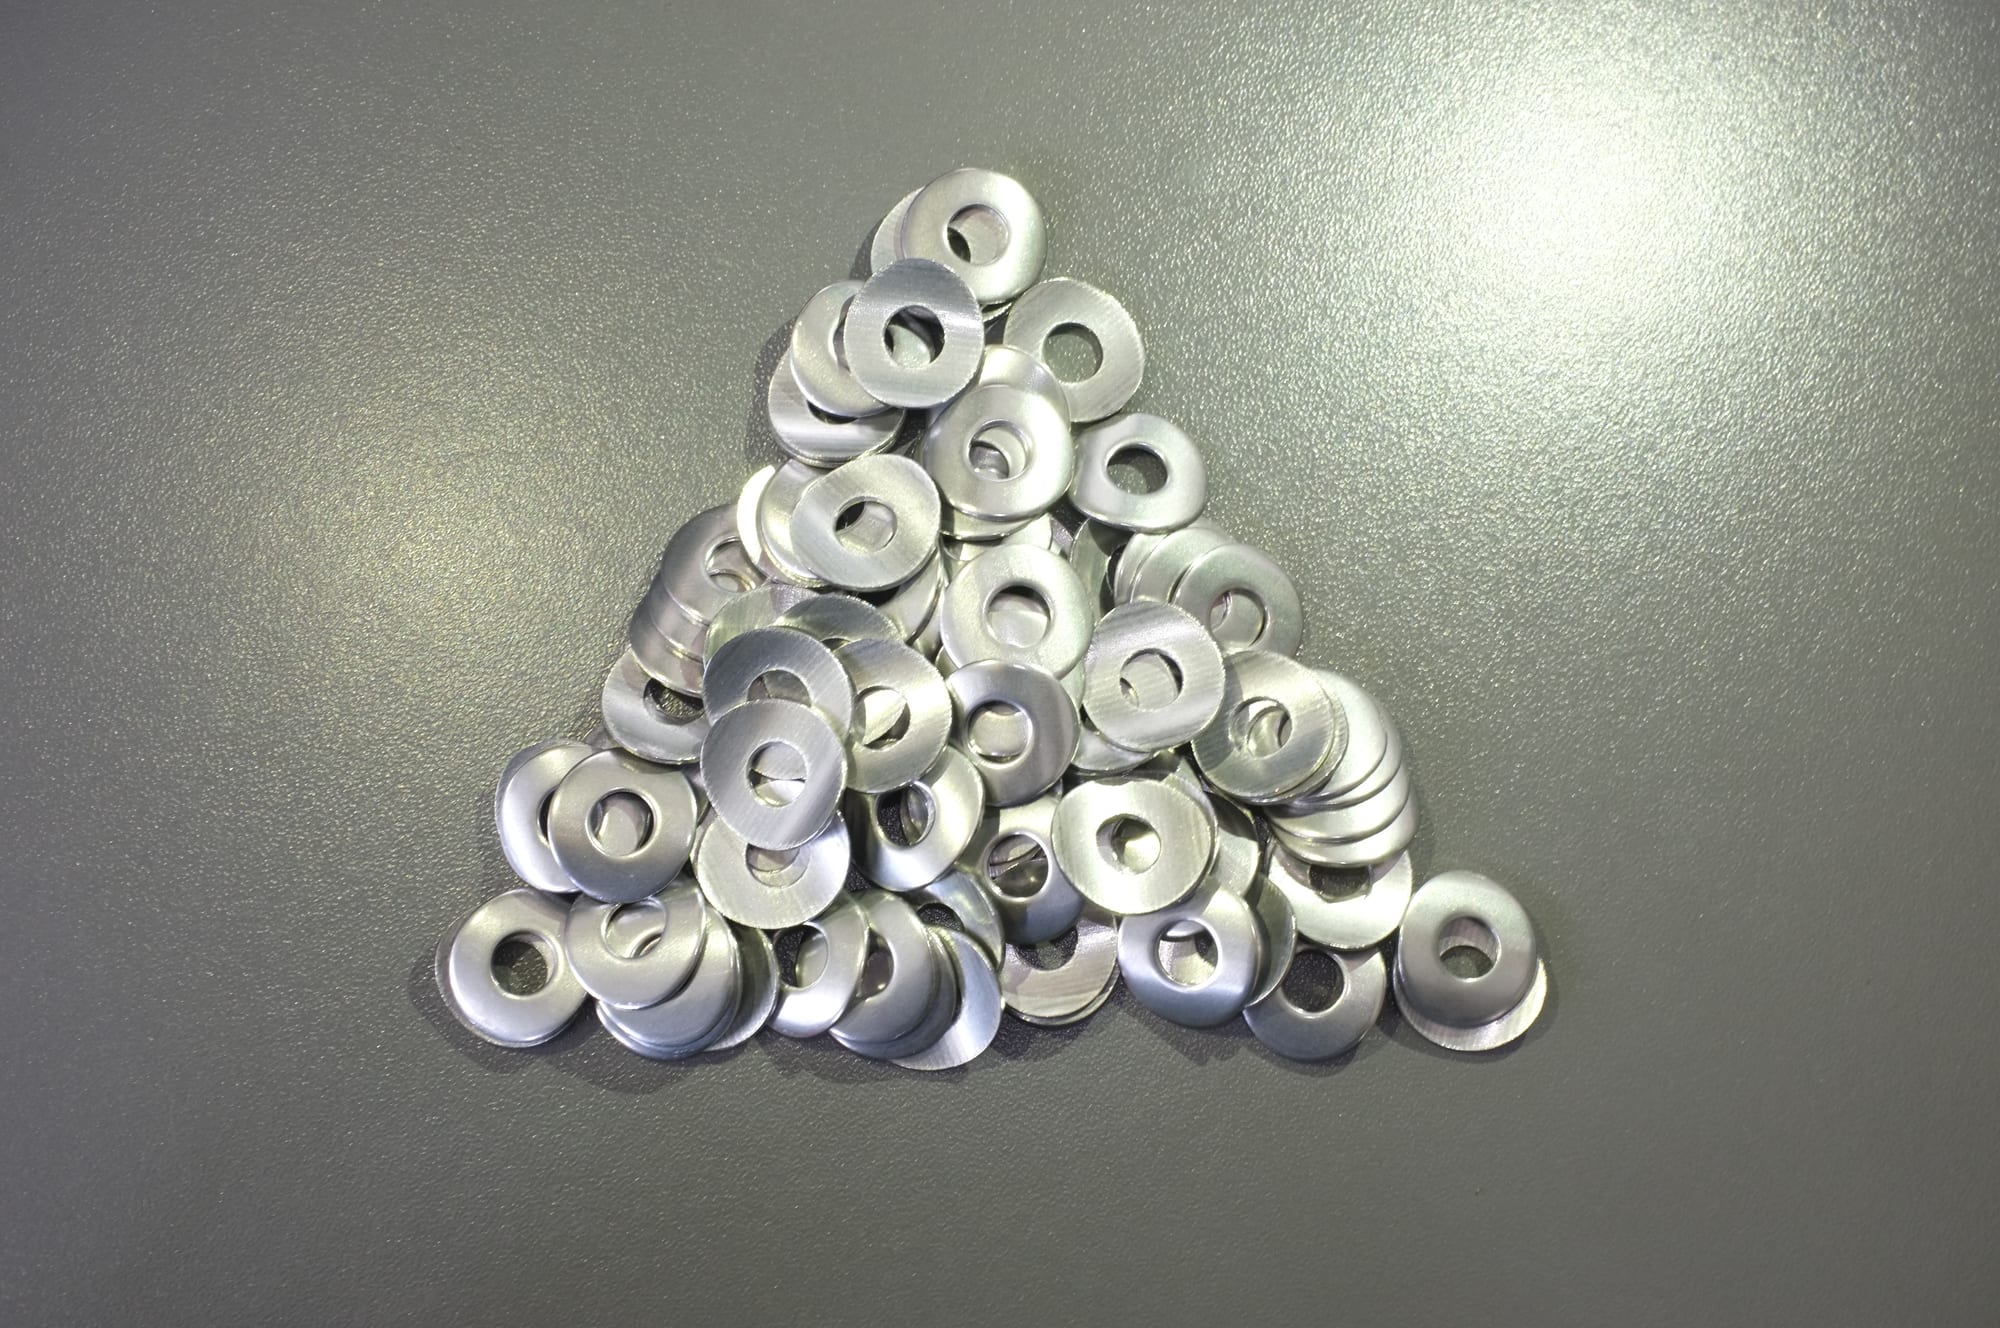
Dieselben Scheiben nach der vollständigen Stufenfolge: geschnitten, verfeinert, dann glanzpoliert.
Trommelpolieren ist eine der drei Aufgaben – nicht der ganze Prozess
„Gleitschleifen“ umfasst drei verschiedene Aufgaben auf derselben Maschine, und Trommelpolieren ist die dritte davon. Die Unterscheidung zählt, weil ein Käufer, der nach *Trommelpolieren* sucht und einen Entgratzyklus verkauft bekommt, enttäuscht wird – und die Enttäuschung der Maschine angelastet wird.
| Aufgabe | Was sich am Teil verändert | Körnungsbereich | Zyklusband |
|---|---|---|---|
| Entgraten | Der Grat wird abgeschnitten; jede Kante, die die Charge erreicht, wird ebenfalls gebrochen | VR / R / N | 10–20 Minuten bei leichtem Grat |
| Oberflächenglätten | Das Schnittbild der vorigen Stufe wird verfeinert und abgetragen | N / NF (nass) oder M / MF (trocken) | Mehrere zehn Minuten bis einige Stunden |
| Trommelpolieren | Die Oberfläche wird aufgehellt; das Teil geht von gleichmäßig matt zu spiegelnd | F / FF oder eine Glanzstufe mit Stahlschleifkörper | 2–8 Stunden |
Aus dieser Tabelle folgen drei Dinge.
Polieren kann nicht beginnen, bevor die früheren Aufgaben erledigt sind. Eine Glanzstufe auf einem Teil, das noch ein grobes Schnittbild trägt, ergibt eine glänzende Oberfläche, unter der das Bild weiter sichtbar ist – und die übliche Reaktion, länger laufen zu lassen, vertieft das Bild, statt es zu entfernen. Die Reihenfolge ist fest: schneiden, verfeinern, glanzpolieren.
Polieren ist die Stufe, in der die Charge sauber sein muss. Grobe Körnung, die aus der Entgratstufe in der Maschine bleibt, ist die häufigste Ursache des grauen Schleiers, der dem Compound angelastet wird. Ein Chargenwechsel und ein Spülen zwischen den Stufen sind keine Pedanterie; sie entscheiden zwischen einem glänzenden und einem glänzenden, aber schleierigen Teil.
Die Zeit ist nicht übertragbar. Ein Entgratzyklus von 15 Minuten und ein Polierzyklus von 4 Stunden sind zwei verschiedene Prozesse auf derselben Maschine, und ein Angebot, das eine Zahl für „Trommelpolieren“ nennt, ohne zu sagen, welche der drei Aufgaben damit abgedeckt ist, wird nach der ersten Charge neu verhandelt.
Was Sie fragen, wenn ein Anbieter „Trommelpolieren“ anbietet: welche der drei Aufgaben bepreist wird, welche Körnung die Charge fährt und ob das Angebot voraussetzt, dass das Teil bereits geschnitten ankommt oder die Schneidstufe zusätzlich braucht.
Wo das Gleitschleifen nicht mehr trägt
Das ist der Teil der Landkarte, der am meisten Geld spart, denn jeder Punkt hier wurde irgendwo gekauft und bereut:
- Wandstärken unter etwa 0.5 mm. Das Risiko ist Verzug, nicht der Schnitt – der Prozess verbiegt das Teil, bevor er es poliert. Den Zyklus zu verkürzen ist nicht die Lösung; die Energie muss herunter oder die Maschinenfamilie muss wechseln.
- Feingewinde innerhalb einer Steigungstoleranz. Der Schleifkörper verklemmt im Feingewinde. Kleinerer, glatterer Schleifkörper oder Abdecken mindert das; ein nach dem Finishen geformtes Gewinde schließt es aus.
- Sackbohrungen und tiefe Taschen. Der Schleifkörper geht hinein und nicht wieder heraus, und Compound-Rückstände folgen ihm. Die Trennung und das Auswaschen müssen in die Route eingeplant werden, bevor die Charge bestellt wird – nicht nach der ersten blockierten Charge.
- Eine Kante, die scharf bleiben muss. Klingen, Schneidwerkzeuge, Schaberkanten. Ein Trommelzyklus bricht jede Kante, die er erreicht.
- Weiche Kunststoffe und Acetat. Acetat ist ein Thermoplast: Ein Nassprozess hält die Fassung in einem warmen Bad, und der Verzug ist dauerhaft. Die meisten Fassungen werden genau deshalb trocken bearbeitet, mit kurzem Zyklus und leichtem Compound.
- Titan und andere kaltverfestigende Legierungen. Die Charge muss dediziert und sauber gehalten werden, weil aus einem anderen Auftrag eingetragene Kontamination als Kratzer erscheint, und der Zyklus muss kurz und kontrolliert sein.
- Ein Merkmal, in das loser Schleifkörper nicht eindringt. Grate in Querbohrungen, an Gewindegründen, in engen Schlitzen. Eine flexible Nadelmasse erreicht sie; eine lose Charge nicht. Das ist eine Verfahrensentscheidung, kein längerer Zyklus.
- Ein Teil, das für die Optik beschichtet wird. Polieren verändert die Grundfarbe leicht. Wenn zwei Chargen nach dem Beschichten gleich aussehen müssen, ist der Finish-Schritt auf eine gleichbleibende Grundlage zu halten.
Was zu klären ist, bevor Sie das Angebot freigeben
- Verlangen Sie einen Versuch am Problemfall, nicht am Durchschnitt. Nur so wird ein Merkmal, das Schleifkörper fängt, gefunden, bevor es die Produktion findet. Unsere übliche Praxis: Sie senden repräsentative Teile einschließlich des Problemfalls, das Material und das benötigte Finish plus das Finish, das Sie akzeptieren, und Sie erhalten die Teile mit gemessener Zykluszeit und gemessenem Schleifkörperverbrauch zurück.
- Legen Sie das Abnahmekriterium zuerst schriftlich fest. Grathöhe, Kantenradius, Rauheit, geschützte Flächen. Ein nicht genanntes Kriterium ist ein Versuch, der nichts beweist.
- Fragen Sie nach der Maschinenfamilie und dem Grund. Eine Trommel dreht die ganze Charge gemeinsam und passt zu einfachen Formen; ein Vibrationsbehälter führt den Schleifkörper im Fluss am Teil vorbei und erreicht Merkmale besser; ein Trog passt zu langen oder schweren Arbeiten. Die Wahl sollte der Bauteilgeometrie folgen, nicht der Katalogseite.
- Fragen Sie nach der Verbrauchsrate pro Charge. Die Lebensdauer des Schleifkörpers liegt bei etwa 20 bis 200 Betriebsstunden, und die Wechselsignale sind verlässlich: Das Finish verbessert sich nicht mehr, die Teile zeigen einen matten grauen Schleier, und dasselbe Ergebnis braucht etwa 20% länger. Fragen Sie den Verbrauch in Kilogramm pro 100 Stunden ab.
- Klären Sie die Lieferzeit und den Lieferumfang der Maschine. Eine Standardmaschine wird in 25 bis 35 Tagen nach Anzahlung versandt; eine kundenspezifische Konfiguration braucht 45 bis 60 Tage; mitgelieferte Schleifkörper und Compounds addieren etwa eine Woche. Mindestbestellmenge ist eine Maschine, und die Standardverpackung enthält das Ersatzteilkit, ein Schleifkörper- und Compound-Starterset, das Werkzeug und die Handbücher. Jede Maschine läuft vor dem Versand mit einer Schleifkörpercharge.
Wenn Sie noch zwischen Maschinenfamilien wählen, beginnen Sie bei Vibrationsgleitschleifanlagen, Dreh- und Rolltrommeln und Trogvibratoren. Die Schleifkörperseite ist mit Keramik-Schleifkörpern und dem Verbrauchsmaterial-Programm abgedeckt; zu den Zyklusgrößen selbst siehe Frequenz, Amplitude und Zykluszeit im Vibrationsgleitschleifen und Nass- und Trockentrommeln im Vergleich.
FAQ
Was ist der Unterschied zwischen Gleitschleifen und Vibrationsgleitschleifen? Gleitschleifen dreht die ganze Charge in einer Trommel; Vibrationsgleitschleifen führt den Schleifkörper im Fluss am Teil vorbei, in einem Behälter oder Trog. Die Trommel ist die Volumenlösung für einfache Formen, die Vibrationsmaschine die Universallösung, die Merkmale besser erreicht und schneller umrüstet. Beide sind Gleitschleifen im weiten Sinn, wie er auf dieser Seite verwendet wird.
Wie lange dauert ein Gleitschleifzyklus? Von 10 bis 20 Minuten für ein leichtes Entgraten, 20 Minuten bis 2 Stunden für eine typische Kleinteilecharge im Behälter und 2 bis 8 Stunden für eine Hochglanzpolitur. Alles weit außerhalb dieser Bänder ist meist eine Stufenfehlpassung und kein Maschinenproblem.
Kann ein Zyklus entgraten und glanzpolieren? Bei einem Teil mit leichtem Grat und mäßiger Finish-Anforderung manchmal. Bei einem Teil mit sichtbaren Werkzeugspuren und Glanzziel nicht: Die Schneidkörnung hinterlässt ihr eigenes mattes Bild, und die Glanzkörnung ist zu langsam, um einen Grat zu entfernen. Drei Stufen kosten weniger als ein langer Kompromiss.
Warum kommen meine Teile nach der Polierstufe grau heraus? Fast immer, weil grobe Körnung aus der Schneidstufe mitgetragen wurde. Reinigen Sie Teile und Charge zwischen den Stufen, bevor Sie den Compound wechseln, und prüfen Sie das Wasser, wenn nass gefahren wird. Ein grauer Schleier, der spät im Zyklus auftritt, ist ebenfalls ein Signal für eine verbrauchte Charge.
Brauche ich für große oder lange Teile eine andere Maschine? Oft ja – eine Trogmaschine übernimmt Arbeiten, die eine Trommel beschädigen würde oder nicht richtig bewegt. Ob sie nötig ist, entscheiden Bauteilhüllmaße und Charge, und genau das klärt ein Versuch.
Können Sie Schleifkörper und Compound nach unserer Spezifikation liefern? Ja, und das ist normal, wo ein Teil einen festgelegten Werkstoff hat oder ein Audit das Verbrauchsmaterial fixiert hat. Die Spezifikation muss als Körnung, Größenbereich, Form und Schnitt- oder Glättverhalten angegeben werden, nicht als fertige Optik – „Machen Sie es wie dieses Muster“ lässt sich weder bestellen noch prüfen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
