


Trommelpolieren von Aluminium: Schneidstufen aufbauen und Schleifkörper abstufen
Der Fehler, der Aluminium ruiniert, ist nicht die falsche Maschine. Es ist die Behandlung von Aluminium wie Stahl mit einem weicheren Schleifkörper, ein einziger aggressiver Schnitt und danach der Versuch, den Schaden wegzupolieren. Aluminium ist weich und schmierig: Ein für Edelstahl abgestufter Schleifkörper schneidet es nicht sauber, sondern drückt das Metall und hinterlässt eine raue, harte, graue Oberfläche. Die übliche Rettung besteht darin, mehr Material abzutragen – die falsche Richtung, und der Weg, auf dem ein Teil, das nur Kantenbearbeitung brauchte, aus der Toleranz fällt.
Der verlässliche Weg ist eine Schneidstufenfolge: mehrere kurze Schritte, jeder mit einem zu diesem Schritt passenden Schleifkörper und Compound, jede Stufe vor der nächsten gereinigt, damit grobe Körnung nicht weitergetragen wird. Im Folgenden die Stufenfolge, die dazu passende Abstufung, die Größenregel und die Stelle, an der das Verfahren aufhört zu funktionieren. Die Parameter sind ein Ausgangspunkt für einen Versuch – ein veröffentlichter Zyklus setzt ein Material und einen Abtrag voraus, die nicht Ihre sein müssen.
Was Sie sehen, wenn die Aluminiumstufe falsch eingestellt ist
| Was Sie sehen | Was es meist bedeutet |
|---|---|
| Ein grauer, matter Schleier, der sich nicht auspolieren lässt | Grobe Körnung, die in die Polierstufe getragen wurde – die Teile wurden zwischen den Stufen nicht gereinigt |
| Oberfläche rau und hart statt glänzend | Zu tiefer Schnitt, meist eine für Stahl gedachte Körnung |
| Kanten verrundet, scharfe Bearbeitungslinien verschmiert | Zyklus zu lang, oder eine Stufe soll sowohl schneiden als auch fertigbearbeiten |
| Glänzend, aber fleckig; die Farbe variiert über die Charge | Uneinheitliche Grundlage – ein Compound- oder Spülproblem, das sich im Aussehen zeigt |
| Nach jeder zusätzlichen Stunde schlechter statt besser | Der Rettungsversuch trägt mehr Material ab, statt zu polieren |
Die letzte Zeile ist der typische Fehler: Wenn mehr Zeit es schlechter macht, suchen Sie die Stufe, die den Schaden verursacht hat.
Warum Aluminium anders versagt als Stahl
Es ist weich, deshalb ist der Schnitt nicht sauber. Ein scharfer Schleifkörper schert bei Stahl einen Span ab; bei Aluminium schiebt er das Metall eher vor sich her und erzeugt Verschmierung und eine kaltverfestigte Randschicht statt eines glänzenden Schnitts. Eine gröbere Körnung trägt pro Stunde mehr ab und hinterlässt eine rauere, härtere Oberfläche, die anschließend wieder abgetragen werden muss.
Der Compound-Fluss gehört zum Mechanismus. Aluminium leitet Wärme schnell ab, doch die Oberfläche ist weich genug, um bei trockenem Reiben der Teile kaltzuverschweißen und zu verschmieren. Compound hält den Schnitt geschmiert und führt den Abrieb ab; es ist kein kosmetisches Detail.
Bleibt es nass, wird es stumpf statt glänzend. Verbrauchter Schlamm trocknet zu harten Ablagerungen, und Wasser auf einer frischen Oberfläche hinterlässt binnen Minuten Flecken.
Die Konsequenz für den Einkauf: Fragen Sie nach der Stufenfolge, nicht nach einer Zykluszeit. Eine einzelne Zahl, die für „Aluminiumpolieren“ genannt wird, verdeckt die einzige Entscheidung, auf die es ankommt.
Schneidstufen: wofür jede Stufe dient
| Stufe | Zweck | Schleifkörper-Richtung | Wie „fertig“ aussieht |
|---|---|---|---|
| 1. Schneiden | Grat sowie Bearbeitungs- oder Gussrauheit entfernen | eine schneidende Körnung – kunststoffgebunden oder eine gröbere Keramik | Grat weg, Rauheit abgetragen, Kante noch dort, wo die Zeichnung sie vorsieht |
| 2. Reinigen | grobe Schleifkörnung von den Teilen entfernen | keine – spülen und Bereiche auswaschen, in denen Compound haftet | keine Körnung, kein Schlammfilm, kein Rückstand in Bohrungen |
| 3. Glätten | das Kratzmuster aus Stufe 1 einebnen | feinere Keramik oder ein leicht schneidender Kunststoff | gleichmäßiges Satin; keine tiefen Linien, die überpoliert werden müssten |
| 4. Reinigen | gleicher Grund, und die am häufigsten übersprungene Stufe | keine | Wasser vom Teil entfernt, Bereiche durchspült |
| 5. Aufhellen | die reflektierende Oberfläche erzeugen | feine oder extrafeine Körnung, manchmal Stahlschleifkörper zum Glätten statt Schneiden | gleichmäßiger Glanz, Grundfarbe konsistent zur vorigen Charge |
Zwei Regeln bestimmen die Abfolge. Fahren Sie nie eine feine Stufe auf einer ungereinigten groben Oberfläche – das ist die häufigste Ursache für einen Schleier, der sich nicht entfernen lässt, und fast immer wird das Compound dafür verantwortlich gemacht: Bleibt die grobe Körnung erhalten, ist die Aufhellstufe eine grobe Stufe mit feinem Etikett. Und lassen Sie eine Stufe nicht zwei Aufgaben erledigen – das Entfernen eines Gussgrats und das Erzeugen eines glänzenden Finish ziehen in entgegengesetzte Richtungen, sodass ein aggressiver Durchlauf die Kanten verrundet, bevor der Grat weg ist.
Schleifkörper abstufen und die beiden Skalen auseinanderhalten
Unsere Schleifkörper verwenden eine Sechs-Punkt-Skala, und die beiden Tabellen teilen nicht dieselben Buchstaben:
- Nassschleifen: VR / R / N / NF / F / FF
- Trockenschleifen: VR / R / M / MF / F / FF
VR steht für maximalen Materialabtrag, N für Standardbearbeitung, FF für die abschließende Aufhellkörnung, und die Buchstaben dazwischen nehmen in der Rauheit stufenweise ab. Aluminium liegt in der feinen Hälfte. Der häufige Fehler ist, einen für Edelstahl abgestuften Schleifkörper zu verwenden und den Schaden anschließend auspolieren zu wollen, was mehr Material abträgt, als der ursprüngliche Prozess gebraucht hätte. Eine Körnung VR oder R gehört auf ein robustes Gussteil mit starkem Grat und kurzem Zyklus, fast nie auf ein Aluminiumteil, das sichtbar bleibt.
Bei der Materialfamilie geht es um das Verhältnis von Schneidleistung zu Schonung. Kunststoff-Schleifkörper sind ein gefülltes Schleifmittel: Sie verschleißen fortschreitend, schneiden schonend und kosten weniger, was sie zum üblichen Ausgangspunkt für Aluminium, dünne Wandungen und alles macht, bei dem ein Durchschneiden der Wand die Charge zum Ausschuss macht. Keramik-Schleifkörper sind härter, schneiden schneller und halten ihre Geometrie länger – das, was Sie in den Stufen vom Glätten bis zum Glanz wollen, wenn die schwere Arbeit erledigt ist. Die üblichen Bereiche sind 3–10 mm Keramik gegen 10–25 mm Kunststoff, und Aluminium nutzt das Kunststoff-Ende stärker als Stahl. Die Form zählt so viel wie die Körnung: Keramik wird als Kugel, angeschnittenes Dreieck, Dreieck und angeschnittener Zylinder angeboten, ab 2 mm aufwärts je nach Form, Kunststoff als Kegel ab 5×5 und 6×6 mm sowie als größere Größen von 8×8 mm bis 50×50 mm bei den feineren Körnungen. Eine scharfe Kante schneidet in eine Ecke, eine runde Perle glättet eine Fläche, deshalb ist dieselbe Größe in zwei Formen nicht austauschbar – die Formfibel für Keramik-Schleifkörper legt dar, welche Form welche Stelle erreicht.
Schleifkörper auf das kleinste Merkmal abstimmen
Schleifkörper sollten nie größer als etwa ein Drittel des kleinsten Merkmals am Teil sein. Ein Sackloch von 3 mm verlangt Schleifkörper kleiner als 3 mm, was eine feine Körnung und einen längeren Zyklus bedeutet, und daran führt kein Weg vorbei. Eine Prüfung vor Ort, bevor eine Charge festgelegt wird: Geben Sie das Teil mit einer Probe der Schleifkörper in einen Beutel – wenn sie von Hand nicht in die Merkmale eindringen, tun sie es in der Maschine auch nicht.
Aluminium bringt eine Besonderheit mit. Weil das Material weich ist, erreicht ein übergroßer Schleifkörper das Merkmal nicht nur nicht, er überbrückt es und hämmert auf die umgebende Fläche, was sich bei einem dünnwandigen Teil als eingebeulte Stelle neben dem Merkmal zeigt, das entgratet werden sollte.
Nass oder trocken nach dem Material wählen, nicht nach Vorliebe
Nass und trocken sind eine Folge von Material und Oberfläche, keine Vorliebe. Ein Nassprozess nutzt ein Compound in Lösung, das Wärme und Abrieb abführt und eine glänzende Oberfläche hinterlässt; er ist die normale Antwort für Stahl und für alles, was später beschichtet oder passiviert wird. Trockenfinish eignet sich für Aluminium und Messing, wo ein Nassprozess einen Film oder einen Fleck hinterlassen kann, und es eignet sich für Werkstätten, in denen nass nicht zulässig ist – um den Preis langsamerer Arbeit, entstehenden Staubs und notwendiger Absaugung. Das Verhältnis ist in Trockenpolieren vs. Nasspolieren dargestellt.
Die entscheidende Frage ist, was danach kommt. Geht es zur Anodisierung oder Beschichtung, muss die Grundfarbe von Charge zu Charge gleich sein, weil diese Verfahren jede zurückbleibende Wirbelspur zeigen – deshalb wird der Finish-Schritt auf eine gleichmäßige Grundlage verpflichtet statt auf „so glänzend wie möglich“. Wird als fertig verkauft, zählen Glanz und Schleierfreiheit, und ein trockener Weg mit feinem Compound ist leichter konstant zu halten. Geht es in die Montage, in der nur Kanten zählen, ist ein kurzer nasser Schnitt mit Spülung am günstigsten.
Auf Aluminium ausgerichtete Compounds sind für dieses Metall statt für Stahl formuliert: ein grünes flüssiges Poliercompound für Aluminium, eine Pastenvariante derselben Familie und dahinter das breitere Finish-Compound-Sortiment. Stark alkalische Chemie greift Aluminium an, und trockener Kontakt ist der Ausgangspunkt der Kaltverschweißung – deshalb wird das Compound für das Metall gewählt und in Fluss gehalten.
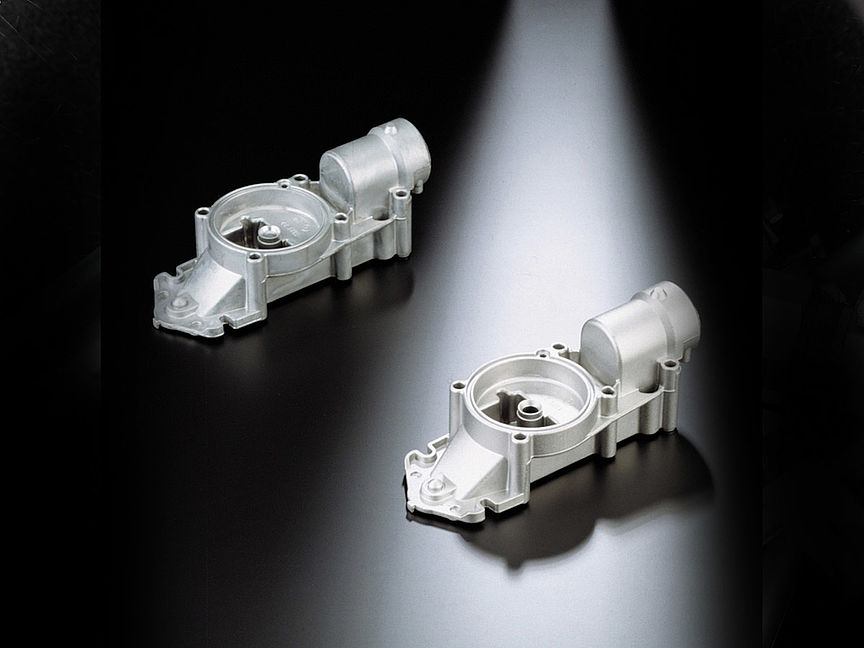
Ein zweites Paar aus derselben Route. Beurteilen Sie bei Aluminium eine Charge statt eines Teils: Der Fehlermodus ist Verschmierung und Farbdrift, die ungleichmäßig statt absolut auftreten, sodass eine einzelne Probe immer akzeptabel aussieht. Ob die Stufe kontrolliert wurde, zeigt sich erst über mehrere Teile – und bei einer weichen Legierung ist das der Unterschied zwischen einer verkaufsfähigen Partie und Nacharbeit.
Die Maschine nach Teilegröße wählen, nicht nach Gewohnheit
| Maschine | Was sie mit einem Aluminiumteil macht | Passt, wenn |
|---|---|---|
| Rundvibrator | Schleifkörper strömen am Teil vorbei; beobachtbar und einstellbar | allgemeine Teile, gemischte Größen, gestufte Arbeit, die Sie zwischen den Stufen ansehen wollen |
| Trogvibrator | gleiche Strömung in einem längeren offenen Kanal | lange Strangpressprofile und große Teile, die nicht in einen Rundtrog passen |
| Zentrifugalscheibe | Teil wird gegen ein rotierendes Werkzeug gehalten; kontrollierter lokaler Schnitt | kleine Teile, bei denen das Finish eine Toleranz einhalten muss |
| Zentrifugaltrommel | hohe Energie in kleinen Kammern | kompakte Teile, bei denen ein kurzer Zyklus zählt – mit Lastkontrolle, denn die Intensität verrundet die Kanten |
| Trommel / Rotation | die gesamte Charge rotiert gemeinsam | einfache Formen, die frei taumeln können; die Charge ist teilespezifisch und der Umbau langsam |
Für große Aluminiumarbeiten ist die Trog-Plattform der übliche Ausgangspunkt, und die L-Serie liefert konkrete Zahlen: L1300 1,200 L (42.4 Kubikfuß), Arbeitskammer 1,200 × 1,000 × 1,000 mm, 5.0 kW × 2; L1500 1,500 L, 5.5 kW × 2; L1800 1,800 L, 7.5 kW × 2. Alle drei nutzen eine 20–35 mm Polyurethan-Auskleidung, was bei Aluminium zählt, weil die Auskleidung das ist, was das Teil berührt, wenn die Schleifkörper es gegen die Wand drücken. Für kleine Präzisionsarbeiten hält die Zentrifugalscheiben-Baureihe ein Teil gegen ein rotierendes Werkzeug, statt eine Charge zu taumeln.
Maschinen laufen mit Drehstrom 380 V oder 415 V bei 50 Hz, und Lärm ist bei einem großen Trog ein echtes Kriterium: Rechnen Sie mit 75–85 dB(A) in einem Meter Abstand, überwiegend vom Vibrator, wobei Isolationslager, ein flexibler Antrieb und ein ausgekleideter oder gekapselter Trog die drei Maßnahmen sind, die ihn senken.
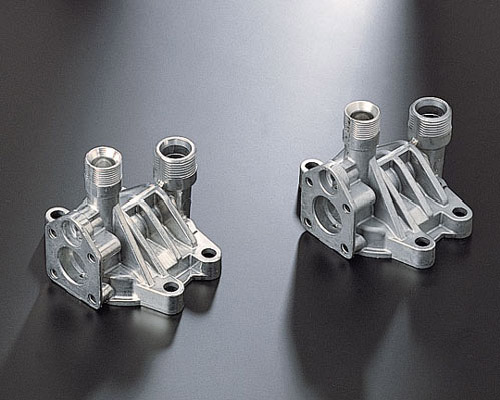
Zwei Aluminium-Druckguss-Pumpengehäuse nach dem Finishen. Das ist die Form, die die falsche Körnung am härtesten bestraft: Gewindebosse, dünne Rippen dazwischen und eine bearbeitete Fläche, die eben bleiben muss. Ein für Edelstahl abgestufter Schleifkörper würde die Rippen zurücknehmen und die Bosskanten verrunden, bevor die Fläche sauber wäre – genau der Aluminiumfehler, um den es auf dieser Seite geht. Wie das akzeptierte Ergebnis aussieht, ist hier sichtbar: gleichmäßiger Glanz über das Gussteil, wobei das Gewinde noch lehrenhaltig ist.
Starker Gussgrat und Kaltfließfalten. Gleitschleifen ist ein Finish-Prozess, kein Reparaturprozess. Ist der Fehler eine Metallfaltung statt einer losen Kante, korrigieren Sie ihn vorgelagert – länger laufen zu lassen entfernt bei Aluminium keine Falte, sondern verrundet alles darum herum.
- Dünne Wandungen. Unter etwa 0.5 mm besteht das Risiko in Verzug, nicht im Schnitt. Ein energiereicher Prozess verbiegt das Teil, bevor er es poliert; reduzieren Sie die Energie oder wechseln Sie die Maschinenfamilie, denn eine reine Verkürzung des Zyklus behebt das nicht.
- Feingewinde mit enger Steigung. Schleifkörper verkeilen sich in einem feinen Gewinde und verrunden den Gewindeanfang. Verwenden Sie einen glatten, kleinen Schleifkörper, maskieren Sie das Gewinde oder akzeptieren Sie, dass die Gewindeformung nach dem Finishen erfolgt.
- Tiefe Sacklöcher und enge Schlitze nahe der Schleifkörpergröße. Schleifkörper dringen ein und kommen nicht wieder heraus, und bei Aluminium lässt sich das verklemmte Stück meist nicht ohne Markierung des Teils herausdrücken.
- Teile, bei denen ein Kratzer Ausschuss bedeutet. Polieren trägt Material ab, statt es zu füllen, und ein tiefer Kratzer lässt sich nur einebnen, was eine Oberfläche zurücklässt, die Licht anders streut. Tiefe konkave Geometrien versagen wieder anders, behandelt in konkave Aluminiumteile polieren.
- Gemischte Legierungen oder Teile, die dekorativ anodisiert werden sollen. Unterschiedliche Legierungen schneiden unterschiedlich schnell und ergeben unterschiedliche Farben, deshalb enthält eine Charge eine Legierung und einen Abnahmestandard. Variiert die Grundfarbe über eine Charge, variiert die anodisierte Farbe mit – Konsistenz entsteht aus einem festen Prozess, nicht aus der Prüfung am Ende.
Was vor der Angebotsfreigabe geklärt sein muss
- Ein Versuch an Ihrem ungünstigsten Teil – dem tiefsten Merkmal oder der dünnsten Wand, nicht dem Durchschnitt. Senden Sie die Legierung, das Ziel-Finish und das Finish, das Sie akzeptieren; unsere Versuche liefern das Finish mit gemessener Zykluszeit und gemessenem Schleifkörperverbrauch zurück. Wir führen lieber einen Versuch an wenigen Teilen durch, als einen Zyklus für Aluminium anzubieten, an dem er nicht getestet wurde.
- Die Stufenfolge schriftlich, mit Körnung und Größe der Schleifkörper für jede Stufe und dem Reinigungsschritt dazwischen. Nennt ein Lieferant für Aluminium eine einzige Zykluszeit, fragen Sie nach den Stufen.
- Der Abnahmestandard vor dem Versuch. Rauheitsziel, welche Flächen geschützt werden, ob die Grundfarbe gegen ein Kontrollmuster für einen späteren Anodisier- oder Beschichtungsschritt beurteilt wird.
- Schleifkörperverbrauch pro 100 Stunden. Die Lebensdauer der Schleifkörper liegt je nach Material und Zyklus bei 20–200 Betriebsstunden, weit genug gestreut, dass der Verbrauch im Einsatz gemessen werden muss. Ein leichtes Entgraten dauert 10–20 Minuten und ein Hochglanzpolieren 2–8 Stunden, und ein gestufter Prozess fügt Reinigen und Handling obendrauf.
- Was mit der Maschine geliefert wird. Die Standardverpackung umfasst das Ersatzteilset, ein Starter-Set aus Schleifkörpern und Compound, Werkzeuge und Handbücher, und jede Maschine wird vor dem Versand mit einer Schleifkörperfüllung probelaufen.
- Lieferzeit. Eine Standardmaschine wird ab Anzahlung in 25–35 Tagen geliefert, eine auftragsgefertigte Konfiguration dauert 45–60 Tage, und ein zusätzlicher Separator oder Trockner verlängert sie erneut. Mit der Maschine versandte Schleifkörper fügen etwa eine Woche hinzu, die Seefracht ab Xiamen braucht 30–40 Tage, und die Mindestbestellmenge ist eine Maschine.
- Der Trocknungsschritt. Ein Nassprozess ohne Zentrifugaltrockner hinterlässt einen Film in den Sackmerkmalen, der sich als Fleckenbildung zeigt, deshalb gehört der Trockner zur Maschine.
FAQ
Kann ich Aluminium in einer einzigen Stufe trommelpolieren, wenn ich einen feinen Schleifkörper verwende? Manchmal, bei einem Teil, das nur Kantenbearbeitung braucht. Wo echte Rauheit oder ein Grat vorliegt, ist eine feine Stufe langsam und eine grobe Stufe rau, und keine Körnung leistet beides.
Warum kommt mein Aluminium grau statt glänzend heraus? Drei Ursachen, nach Wahrscheinlichkeit geordnet: grobe Körnung, die in die feine Stufe getragen wurde, weil die Teile nicht gereinigt wurden; eine für das Material zu grobe Körnung; verbrauchte Schleifkörper, die nicht mehr schneiden und nur reiben.
Sind Keramik- oder Kunststoff-Schleifkörper besser für Aluminium? Kunststoff ist der sicherere Ausgangspunkt – ein gefülltes Schleifmittel, das fortschreitend verschleißt und schonend schneidet, was zu weichen Legierungen und dünnen Wandungen passt. Keramik schneidet schneller und hält ihre Form, deshalb gehört sie in die Glätt- und Aufhellstufen, wenn die schwere Arbeit erledigt ist. Die Bereiche sind 3–10 mm Keramik gegen 10–25 mm Kunststoff, ausführlicher verglichen in Keramik- vs. Kunststoff-Schleifkörper für Aluminium, Messing und Stahl.
Wie lange dauert ein Trommelpolier-Zyklus bei Aluminium? Ein leichtes Entgraten dauert 10–20 Minuten und ein Hochglanzpolieren 2–8 Stunden, und ein gestufter Prozess fügt Reinigen und Handling zwischen den Stufen hinzu. Die entscheidende Zahl stammt aus einem Versuch an Ihrem Teil, denn ein veröffentlichter Zyklus setzt ein Material und einen Abtrag voraus, die nicht Ihre sein müssen.
Verändert das Polieren die Farbe vor dem Anodisieren? Ja. Aluminium poliert zu einer etwas anderen Farbe als Stahl, und ein Teil, das später beschichtet oder anodisiert wird, muss auf eine konsistente Grundlage gefinisht werden. Das ist eine Prozess- und keine Maschinenfrage, und deshalb wird die Aufhellstufe auf ein Kontrollmuster verpflichtet statt auf „so glänzend wie möglich“ – dieselbe Disziplin, die Aluminium in Gleitschleifen von Aluminiumteilen glänzend hält.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
