


Schleifkörper-Auswahlmatrix: Abstimmung von Körper, Körnung und Massenfinishing-Compound
Die Auswahl von Trommel-Schleifkörpern ist nicht damit getan, die härteste Körnung aus dem Regal zu nehmen. Beim Batch-Massenfinishing wirken Schleifkörper, Bindungsfestigkeit, Form und Massenfinishing-Compounds zusammen, um Grate zu schneiden, weiche Legierungen zu schützen und zu verhindern, dass sich Teile in der Kammer gegenseitig eindellen. Der Kauf der falschen Schleifkörper für Trommeln führt direkt zu eingeklemmten Spänen in Sacklöchern, verdrückten Planflächen oder langsamen Zyklen, die die Produktion zum Stillstand bringen.
Dieser Leitfaden ordnet Trommel-Schleifkörper in eine praktische Werkstoff-Körnung-Matrix ein, klärt, wo Oxid-Schleifkörper, Maiskolben-Schleifkörper und Poliermittel-Rouge hingehören (und wo nicht), und erklärt, wie Compounds den Schnitt offenhalten. Zur Auswahl der Maschinenkammer siehe unsere Leitfäden zu Namen von Finishing-Maschinen und Vibrationsfinishing.
Was Trommel-Schleifkörper in einer Kammer tatsächlich bewirken
Jede Charge Trommel-Schleifkörper erfüllt gleichzeitig drei physikalische Aufgaben in einer Vibrationswanne, einem Rotationsfass oder einer Zentrifugaleinheit. Wer alle drei versteht, behandelt Schleifkörper nicht mehr wie loses Schleifpapier.
[DESIGN: Schnittdarstellung einer Vibrationswanne, die zeigt, wie Trommel-Schleifkörper Teile polstern, einen Compound-Film tragen und an Innenkanten entlanggleiten]
Teile trennen, damit sie nie kollidieren
In einer aktiven Tumbling-Kammer müssen die Teile in einem dichten Schleifkörperpolster schwebend gehalten werden. Ohne ausreichendes Schleifkörpervolumen prallen schwere Metallstanzteile oder bearbeitete Messingarmaturen aufeinander und hinterlassen sichelförmige Dellen, die keine spätere Polierstufe verbergen kann. Das Schleifkörperbett wirkt als beweglicher Stoßdämpfer, der jedes Werkstück isoliert hält.
Wasser, Compound und Schnittabrieb abtransportieren
Schleifkörperoberflächen schneiden nicht von allein sauber; sie tragen einen dünnen Film aus Wasser und flüssigem Compound über das Metall. Während mikroskopische Metallgrate und verschlissene Schleifkörner abgeschert werden, lassen die Zwischenräume zwischen den Schleifkörperformen das Wasser den Abrieb zum Ablaufsieb spülen. Wenn Schleifkörper zu Schlamm zerfallen oder sich dicht packen, zirkuliert der Abrieb und zerkratzt die Charge.
Gesteuerten Schneid- oder Glättdruck liefern
Schwere Keramik- oder Stahlformen drücken kräftig gegen Grate und scharfe Kanten, während leichte kunstharzgebundene Kunststoff- oder trockene organische Granulate sanft über weiche Legierungen und Kunststoffe gleiten. Die Auswahl von Schleifkörpern für Trommeln bedeutet, die Schleifkörperdichte auf Werkstückhärte und Wandstärke abzustimmen. Zu schwere Schleifkörper drücken weiches Metall ein; zu leichte Schleifkörper gleiten über harte Stahlgrate hinweg.
Schlitze, Gewinde und vertiefte Ecken erreichen
Das kleinste Loch, der kleinste Schlitz oder die kleinste Nut eines Teils setzt eine harte Grenze für Form und Größe der Schleifkörper. Winklig geschnittene Zylinder und scharfe Dreiecke erreichen Innenkehlen und Ecken, während Kugeln und Kegel an Schlitzen vorbeirollen, ohne sich zu verkeilen. Die Schleifkörpergröße am kleinsten Merkmal Ihrer Zeichnung auszurichten erspart Stunden manuellen Herauspuhlens nach dem Entladen.
Die Werkstoff-×-Körnung-Matrix für Trommel-Schleifkörper
Über unsere Linien Schleifkörper zum Schleifen und Trockenfinishing-Schleifkörper fallen industrielle Trommel-Schleifkörper in fünf Hauptwerkstofffamilien. Jede Familie umfasst Körnungen vom aggressiven Entgraten bis zum sanften Endglätten.
| Werkstofffamilie der Schleifkörper | Dichte & Aufprallverhalten | Verfügbare Formen | Typischer Körnungsschwerpunkt | Geeignete Werkstückwerkstoffe |
|---|---|---|---|---|
| Keramik- & Oxid-Schleifkörper | Hohe Dichte, fester Schnitt | Dreiecke, winklig geschnittene Zylinder, Kugeln | Schweres Entgraten bis feines Vorschleifen vor der Beschichtung | Edelstahl, Kohlenstoffstahl, Gusseisen, harte Legierungen |
| Kunststoff (kunstharzgebunden) | Mittelleicht, sanfte Polsterung | Kegel, Pyramiden, Dreiecke | Leichtes Entgraten, Vorpolieren vor Glanzstufen | Aluminium, Messing, Zinkdruckguss, Acryl |
| Hochtonerde-Keramik | Sehr hohe Dichte, nicht abrasiv | Kugeln, Zylinder | Reines Glätten und Oberflächenverdichtung | Edelstahl, Messing, Kupfer, Schmiedestahl |
| Gehärtete Stahlschleifkörper | Maximales Gewicht, kein Verschleiß | Kugeln, Stifte, Satelliten, Kegel | Hochglanzglätten und Kugelstrahlen | Edelstahlbeschläge, Zink, Kupferlegierungen, Messing |
| Walnussschalen- & Maiskolben-Medien | Sehr leicht, trocken organisch | Körnige Partikel | Trockenpolieren, Öl-/Feuchtigkeitsaufnahme, Endglanz | Acryl, Brillenacetat, Messing, Schmuck, Edelstahl |
Fünf-Schalen-Materialmatrix mit Keramikdreiecken, kunstharzgebundenen Kunststoffkegeln, Hochtonerdekugeln, Stahlglanzstiften und Walnuss-/Maiskolbengranulat
Keramik- und Oxidmedien für das Entgraten von schwerem Stahl
Wenn Käufer nach Oxidmedien suchen, stoßen sie oft auf zwei völlig unterschiedliche Produkte: loses Aluminiumoxid-Schleifmittel, das für Sandstrahlkabinen verkauft wird, und vorgeformte aluminiumoxidhaltige Keramikmedien, die in Massenfinish-Kammern verwendet werden. Wir verkaufen keine losen Sandstrahl- oder Kugelstrahl-Schleifmittel—wir stellen vorgeformte Keramik-Tummelchips her, die mit Aluminiumoxid- und Siliziumkarbid-Schleifkörnern gebunden sind. Keramik-Oxidmedien schneiden harte Grate und Bearbeitungsspuren auf Stahl- und Edelstahlchargen und behalten ihre Form über lange Zyklen.
Kunstharzgebundene Kunststoffmedien für Aluminium und Weichmetalle
Aluminium, Zinkdruckguss und Messingbeschläge werden leicht eingedellt, wenn sie in schweren Keramikdreiecken getrommelt werden. Kunstharzgebundene Kunststoffkegel und -pyramiden betten feine Schleifkörner in eine leichtere Polymermatrix ein, dämpfen Aufpralle und glätten Bearbeitungsspuren sauber. Siehe unsere Leitfäden zu Aluminium-Oberflächen und Kupferlegierungs-Finishing, wie Kunststoffmedien Orangenhaut-Dellen verhindern.
Hochtonerde-Keramik für nicht-abrasives Glanzfinishing
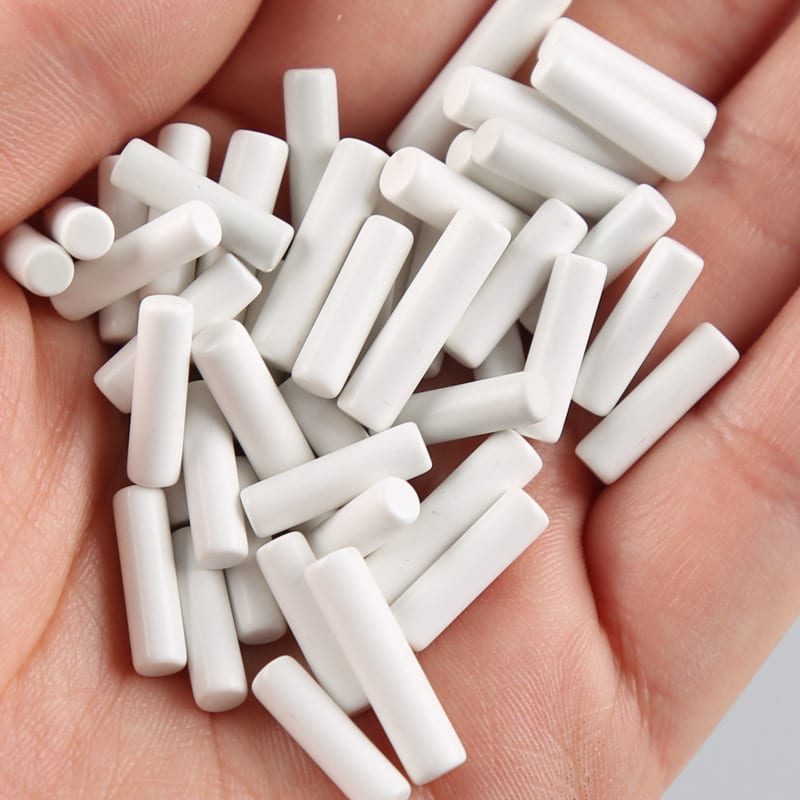
Anders als schneidende Keramik enthält Hochtonerde-Keramikmedien praktisch kein loses Schneidkorn; stattdessen setzt sie auf extreme Dichte und glatte, glasige Oberflächen, um mikroskopische Metallspitzen zu einem hellen Glanz zu verdichten. Sie läuft leise in Vibrationsbecken und Zentrifugalscheiben, ohne Edelstahl mit Eisenspänen zu verunreinigen. Hochtonerdekugeln und -zylinder überbrücken die Lücke zwischen Satin-Glättung und hellem Stahlglanzfinishing.
Gehärtete Stahlmedien für hellen Kugelstrahlglanz
Gehärtete Stahlkugeln, -kegel und Magnetstifte üben hohes lokalisiertes Gewicht aus, um Oberflächenspitzen flach zu walzen, ohne Grundmetall abzutragen. Da Stahlmedien nicht zu abrasivem Schlamm abnutzen, halten sie das Wasser sauber und erzeugen helle, reflektierende Beschläge. Stahlmedien erfordern korrosionshemmende Compounds und eine dedizierte rostfreie Lagerung zwischen den Durchläufen.
Walnussschalen- und Maiskolbenmedien für trockenes Aufhellen
Beim Trockenfinishing werden zerkleinerte Walnussschalen und Maiskolbenmedien (granulierter Maiskolben) in Rotationsfässern oder beheizten Vibrations-trocknern verwendet. Walnussschalen haben etwas mehr Biss für die intermediäre Trockenglättung, während weichere Maiskolbenmedien Restfeuchtigkeit, Öl und Paste aufnehmen, um einen knackigen Endglanz zu erzielen—mit Maiskolben-Maschenweiten, die pro Bestellung bestätigt werden. Trockene organische Medien ersetzen niemals das Nassentgraten; sie hellen Oberflächen auf, die bereits glatt sind.

Nahaufnahme-Vergleich von groben zerkleinerten Walnussschalen-Granulat neben feinen trockenen Maiskolbenmedien für das finale Fass-Aufhellen
Medienform und -größe ohne Verklemmen wählen
Selbst die richtige Materialfamilie versagt, wenn die Chipform eine Nut überbrückt oder sich in einer Gewindebohrung verkeilt. Prüfen Sie diese vier Geometrieregeln, bevor Sie Medien für Tumbler-Produktion bestellen.
[DESIGN: Technischer Vergleich, der einen Dreieckschip zeigt, der in einer geschlitzten Halterung verkeilt ist, gegenüber einem winklig geschnittenen Zylinder und Kegel, die denselben Schlitz sauber passieren]
Dreiecke und winklig geschnittene Dreiecke für Flachflächen und Ecken
Gerade Dreiecke legen flache Flächen an planare Oberflächen an, während ihre Ecken in scharfe Innenradien reichen. Winklig geschnittene Dreiecke und winklig geschnittene Zylinder fügen scharfe spitze Enden hinzu, die in enge Schlitze schneiden, ohne sich flach aufeinander zu stapeln. Wenn Teile lange Flachplatten neben engen Eckgraten haben, widerstehen winklig geschnittene Formen dem Verkleben besser als gerade Würfel.
Kegel und Pyramiden für gekrümmte Konturen und Sacklöcher
Konische und pyramidale Formen haben keine parallelen flachen Seiten, sodass sie selten runde Bohrungen überbrücken oder Fläche an Fläche auf gestanztem Blech kleben. Kunststoffkegel sind die Standardwahl für Druckgussgehäuse, Ventilkörper und dekorative Zierleisten mit gekrümmten Vertiefungen. Kegel nutzen sich gleichmäßig von der Spitze bis zur Basis ab und behalten ihre vorhersehbare Rollbewegung, während die Charge altert.
Zylinder und Kugeln für offene Bohrungen und Glanzfinishing
Zylinder trommeln gleichmäßig, ohne dünne Drahtformen zu verhaken, während Kugeln frei durch offene Kanäle und konkave Schalen rollen, ohne Weichmetall auszukerben. Kugeln bieten gleichmäßiges Punktkontakt-Glanzfinishing auf Löffeln, Schnallen und Lagerkäfigen. Wenn ein Teil runde Löcher nahe dem Mediendurchmesser hat, vermeiden Sie Kugeln, die die Bohrung dauerhaft verstopfen können.
Dimensionierung gegen abgenutzte Medien statt fabrikneue Chips
Jeder Schneidchip schrumpft stetig, während er arbeitet. Ein Keramikdreieck, das fabrikneu etwas größer als der Schlitz eines Teils ist, wird innerhalb von Wochen genug schrumpfen, um sich genau in diesem Schlitz fest zu verkeilen. Dimensionieren Sie Medien immer so, dass sie selbst nahe dem Ende ihrer Nutzungsdauer entweder das Loch leicht passieren oder sicher größer als die weiteste Öffnung bleiben.

Direkter Vergleich von fabrikneuen Keramikdreieck-Medien neben abgenutzten untergroßen Chips, die sich in Teil-Schlitzen festsetzen können
Massenfinish-Compounds vs. Polierrot
Viele Käufer fragen, ob sie einen Riegel Polierrot zusammen mit Keramik- oder Maiskolbenmedien in einen Tumbler geben sollten. Die kurze Antwort ist nein—feste Wachsriegel gehören auf rotierende Stoffscheiben, nicht in Massenfinish-Kammern.
| Verbrauchsmaterialtyp | Physikalische Form | Vorgesehene Ausrüstung | Werkstattrolle |
|---|---|---|---|
| Nasse Massenfinish-Compounds | Flüssigkonzentrat, in Wasser verdünnt | Vibrationsbehälter, Zentrifugalanlagen, Nassfässer | Schmiert das Schleifmittel, suspendiert Metallspäne, verhindert Rost |
| Trocken-Trommelpolierpaste | Creme oder Paste, vorab in trockenes Schleifmittel eingemischt | Doppelfass- und Doppeldecken-Trockentrommler | Beschichtet Walnussschalen- oder Maiskolben-Schleifmittel gleichmäßig für trockenes Aufhellen |
| Traditionelle Polierrot-Paste | Fester Stab aus Wachs-/Fettbindemittel | Stationäre oder handgeführte Stoffpolierscheiben | Überträgt trockenes Schleifmittel auf rotierende Gewebescheiben |

Verifizierte flüssige Massenfinish-Mittel von Jings Polish neben trockenem Trommel-Schleifmittel angeordnet, im Kontrast zu einem Symbol, das zeigt, dass feste Rotpastenstäbe für Stoffscheiben nicht in Nasstrommeln verwendet werden
Warum festes Polierrot in Nasstrommeln versagt
Traditionelles Polierrot verwendet Talg, Stearinsäure und Wachsbindemittel, die darauf ausgelegt sind, unter Reibungswärme gegen eine schnell rotierende Baumwollscheibe zu schmelzen. In einem kühlen, wassergefluteten Vibrationsbehälter schmelzen feste Rotstäbe nie gleichmäßig; sie verschmieren klebriges Fett auf Keramikchips, verstopfen die Schleifporen und blockieren die Abflusssiebe. Wir verkaufen keine Stoffpolierscheiben oder festen Wachsstäbe für Stoffscheiben.
Was flüssige Massenfinish-Mittel tatsächlich bewirken
Moderne Massenfinish-Mittel sind wasserlösliche Flüssigkeiten, die kontinuierlich dosiert oder chargenweise zugegeben werden, um Reibung, pH-Wert und Sauberkeit zu steuern. Sie halten Metallfeinpartikel in Wasser suspendiert, sodass sie weggespült werden, anstatt Teile grau zu verfärben, schützen Eisenmetalle vor Flash-Rost und dämpfen den Kontakt zwischen Schleifmittel und Werkstück. Keramik- oder Stahlschleifmittel in klarem Leitungswasser zu betreiben ruiniert sowohl die Oberflächenklarheit als auch die Abtragsleistung des Schleifmittels.
Verifizierte Jings Polish-Mittelcodes nach Anwendung
Wir liefern verifizierte flüssige Mittel für Nass-Schleifmittelsysteme und ausgewählte Pasten für Trocken-Schleifmittel-Trommelverfahren, entwerfen jedoch niemals kundenspezifische chemische Reinigungsformeln. Ordnen Sie unsere echten Mittelcodes direkt Ihrem Metall und Ihrer Verarbeitungsstufe zu:
- `compound-LC10`: Schweres Entgraten und schnelle Kantenbearbeitung.
- `compound-MC8`: Entfernung von Rost, Zunder und schweren Oxiden auf Eisenwerkstoffen.
- `compound-JTJ20`: Grobschleifen und Glätten auf Edelstahl.
- `compound-JTJ25`: Allgemeines Grobpolieren und Abtragen von Metall.
- `compound-JTJ50`: Aufhellen und Glanzentwicklung auf Edelstahl.
- `compound-JTJ60`: Feinpolieren von Metall über gemischte Legierungschargen.
- `compound-JTS5`: Feinpolieren, zugeschnitten auf dünnwandige Blechteile.
- `compound-HM3`: Endpolieren und Unterstützung beim sauberen Aufhellen.
Trockenpolierpasten für Walnussschalen- und Maiskolben-Schleifmittel
Für das trockene Trommelaufhellen von Acryl, Messing oder vorgeglätteter Hardware beschichten spezialisierte Poliercremes trockene organische Granulate sauber, ohne zu verkleben. Mischen Sie die Paste stets vorab allein mit Walnussschalen- oder Maiskolben-Schleifmittel, bevor Sie Teile zugeben, damit jedes Granulat einen gleichmäßigen Mikrofilm trägt. Paste direkt auf trockene Teile zu geben drückt wachsartige Rückstände in Gewinde und eingravierte Logos.

Bediener mischt Trockenpolierpaste vorab in ein rotierendes Fass mit Walnussschalen-Schleifmittel ein, bevor die Teile geladen werden
Abstimmung des Trommel-Schleifmittels auf Metall- und Kunststofffamilien
Verschiedene Werkstückmaterialien versagen in einer Trommel aus völlig unterschiedlichen Gründen. Verwenden Sie diese vier Materialregeln, um Trommel-Schleifmittel sicher mit Ihren Teilen zu kombinieren.

Vierquadranten-Mustervergleich mit Edelstahlhalterungen, Aluminiumgehäusen, Messingarmaturen und Acrylrahmen, jeweils mit den passenden Schleifmitteltypen kombiniert
Edelstahl- und Kohlenstoffstahl-Hardware
Harte Stähle widerstehen dem Schneiden und schlucken leicht leichte Schleifkörner, ohne die Rauheit zu verändern. Kombinieren Sie zähe Keramik- oder Oxid-Schleifmittel mit `compound-JTJ20` oder `compound-LC10` zum Entgraten und wechseln Sie dann zu Hochtonerde-Keramik- oder Stahlschleifmitteln mit `compound-JTJ50` zum Aufhellen. Siehe unsere Leitfäden Edelstahl-Oberflächen und Polieren von Edelstahl zur Stufenabfolge.
Aluminium- und Zinkdruckguss
Weiche Nichteisen-Gussteile werden unter schweren Keramikchips schnell verletzt und werden dunkelgrau, wenn die Mittelchemie zu alkalisch ist. Verwenden Sie leichte kunstharzgebundene Kunststoffkegel mit neutralem flüssigem Mittel zum Abtragen und halten Sie das Volumenverhältnis von Schleifmittel zu Teilen großzügig, damit die Gussteile nie aufeinanderschlagen. Betreiben Sie niemals Aluminium- und Stahlteile in derselben Schleifmittelcharge, sonst bildet eingebettetes Eisen Lochfraß im Aluminium.
Messing-, Kupfer- und Bronze-Armaturen
Kupferlegierungen laufen schnell an, wenn sie feucht bleiben oder aggressiven Säuren ausgesetzt sind, hellen jedoch schnell auf, wenn sie mit sanftem Kunststoff-Cut-down und anschließendem Stahl-Burnishing oder trockenem Maiskolben-Medium unterstützt werden. Nach dem Nass-Trommeln sofort spülen und in einem Zentrifugal-Schleudertrockner trocknen, um den sauberen Goldton zu fixieren. Lesen Sie unseren Leitfaden zur Kupferlegierungs-Oberflächenbearbeitung zur Fleckenvermeidung.
Acryl, Brillen-Acetat und bearbeitete Kunststoffe
Kunststoffteile erfordern sanftes Kunststoff-Nass-Cut-Medium, gefolgt von trockener Walnussschale und Maiskolben-Medium, das mit sauberer Polierpaste versehen ist. Wärmeentwicklung verschmiert PMMA, während Metalldust in gemeinsam genutzten Trommeln transparente Flächen sofort verkratzt. Weisen Sie separate Trommeln und Medienchargen strikt der Kunststoff- und Acrylproduktion zu.
Medienwartung, Reinigung und Austauschsignale
Selbst das beste Medium für Tumbler verliert an Schneidleistung, wenn sich Poren mit Metallschlamm oder abgenutzten Feinteilen zusetzen. Einfache Pflege hält die Zykluszeiten Woche für Woche berechenbar.
Medienreinigungs- und Siebstation, die untergroße gebrochene Keramikfeinteile von wiederverwendbaren Tumbling-Chips in voller Größe trennt
Untergroße Feinteile aussieben, bevor sie sich festsetzen
Mit dem Verschleiß von Keramik- und Kunststoff-Chips sammeln sich Bruchstücke und untergroße Chips am Boden der Charge an. Diese Fragmente verkeilen sich in Schlitzen, in die Chips voller Größe niemals eindringen könnten, und dämpfen den Aufprall ungleichmäßig. Führen Sie die Charge regelmäßig über ein Sortiersieb, um untergroße Feinteile zu entfernen und mit frischem Medium aufzufüllen.
Reinigung von glasiertem Keramik- und verschmutztem Stahlmedium
Keramikmedium, das mit getrocknetem Compound-Staub glasiert ist, gleitet über Grate, anstatt zu schneiden, während Stahlkugeln mit Ölfilm fettige Teile hinterlassen. Ein leerer Waschzyklus mit klarem Wasser und Compound—oder der Einsatz einer speziellen Medienreinigungsmaschine—entfernt eingebetteten Schmutz und stellt die Schnittrate wieder her. Sauberes Medium schneidet schneller und hinterlässt glänzendere Teile als eine überladene Charge schmutziger Chips.
Vermeidung von Kreuzkontamination zwischen Legierungen
Der Wechsel eines Vibrationsbeckens von Kohlenstoffstahl auf Edelstahl—oder von Messing auf Aluminium—ohne Wechsel und gründliche Reinigung der Kammer überträgt Eisenstaub und dunkle Oxide in die nächste Charge. Weisen Sie separate Medienbehälter für Eisen-, Nichteisen- und Kunststofflinien zu. Eine kontaminierte Mediencharge kann eine gesamte Schicht korrosionsbeständiger Edelstahlteile ruinieren.
Erkennen, wann verbrauchtes Walnussschalen- und Maiskolben-Medium auszutauschen ist
Trockene Walnussschale und Maiskolben-Medium nutzen sich nicht durch Abplatzen ab; sie sättigen sich mit Polierpaste, Feinstaub und Umgebungsfeuchtigkeit. Sobald trockenes Medium dunkelgrau aussieht, sich feucht anfühlt oder einen Schleier auf Teilen hinterlässt, kann keine zusätzliche Paste es wiederherstellen. Tauschen Sie verbrauchte trockene organische Chargen planmäßig aus, anstatt den Schleier mit mehr Compound zu bekämpfen.
Häufige Fehler beim Kauf von Tumbler-Medien
Vermeiden Sie diese vier Kauf fallen bei der Beschaffung von Tumbler-Medien und Massenfertigungs-Compounds für eine neue oder expandierende Oberflächenbearbeitungszelle.
[DESIGN: Vierteiliges Fehlerdiagramm, das eingeklemmte Keramik-Chips in einem Ventilloch, verformte Aluminiumecken, glasiertes verschmutztes Medium und verklumptes nasses Maiskolben-Medium zeigt]
Eine universelle Chip-Sorte für jedes Teil kaufen
Der Versuch, schweres lasergeschnittenes Stahlmaterial zu entgraten und empfindliche Messing-Stanzteile mit einem einzigen Keramik-Chip mittlerer Körnung zu glätten, garantiert langsame Stahlzyklen und verbeulte Messingteile. Halten Sie separate Schneidkeramik- und sanfte Kunststoff-Mediensorten vor, die auf Ihre aktiven Teilefamilien abgestimmt sind. Zwei richtig abgestimmte Medienchargen kosten weniger Ausschuss als ein kompromissbehafteter Universal-Chip.
Strahlmittel mit vorgeformtem Tumbling-Medium verwechseln
Das Bestellen von losem Oxid-Medium, das für Druckstrahlkabinen gedacht ist, und dessen Einfüllen in ein Vibrationsbecken erzeugt dicken Schleifschlamm, der Dichtungen ruiniert, Abflüsse verstopft und Teile nicht polstert. Die Massenfertigung basiert auf vorgeformten gebundenen Formen—Dreiecke, Kegel, Zylinder und Kugeln—die so konstruiert sind, dass sie Teile rollen und trennen. Geben Sie stets vorgeformtes Massenfertigungs-Medium an, nicht loses Strahlmittel.
Trockenes Maiskolben-Medium direkt nach dem Nass-Trommeln verwenden
Nasse Teile aus einer Vibrationsspülung zu nehmen und direkt in trockenes Maiskolben-Medium zu werfen, verwandelt den Maiskolben innerhalb von Minuten in klebrige Klumpen. Trennen Sie stets Nassschneiden von Trockenaufhellen durch einen klaren Wasserspülgang und einen vollständigen Trocknungsschritt—siehe unseren Leitfaden zur separaten Nachbearbeitungs-Wäsche und -Trocknung für das richtige Zellenlayout.
Vorgelagerte Schleifspurprüfungen überspringen
Medienpolieren kann tiefe Bandsägen-Rattermarken oder schwere Bandschleifkratzer nicht beseitigen, ohne Präzisionskanten über die Toleranz hinaus zu verrunden. Prüfen Sie den eingehenden Oberflächenzustand vor dem Beladen des Tumblers, genau wie in unserem Leitfaden zu Schleif- und Sandspuren beschrieben. Ebnen Sie schwere mechanische Spuren vorgelagert ein, damit sich Ihr Tumbling-Medium auf Kanten und Finish-Grad konzentrieren kann.
Wie Xiamen Jin Tai Jin komplette Medien- & Maschinenlinien unterstützt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) begann unsere Werkstatt im Jahr 1992 und unser Unternehmen wurde offiziell im Jahr 2002 gegründet und lieferte über 200,000+ Sätze Schleif- und Polierlösungen an Kunden weltweit. Über unseren Maschinen- und Verbrauchsmaterialkatalog fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte—darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente—unter ISO 9001-Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) und CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, Modelle 8) und `M.2023.206.C88120` (Horizontal, Modelle 13), gültig bis 2028-07-24.

Versandbereich für Jings Polish Verbrauchsmaterialien und Ausrüstung mit verpacktem Keramikmedium, Kunststoffkegeln, flüssigen Compounds und Vibrationsfertigungsbecken
Medien, Compounds und Maschinen gemeinsam gefertigt
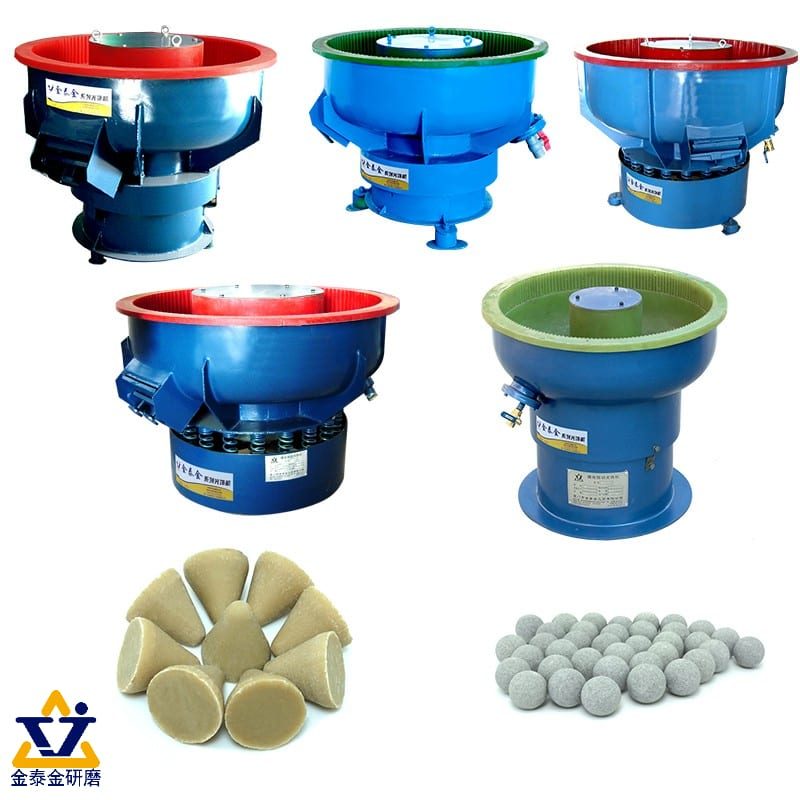
Wir fertigen Vibrationsbecken und -wannen (`ZL`- und `L`-Serie), Tauchschleifmaschinen, Zentrifugal-Tellerscheiben- und -Trommeleinheiten, Drag-Finisher, Magnetpoliermaschinen, thermische Zentrifugal-Schleudertrockner und Medienreinigungsmaschinen. Neben Ausrüstung liefern wir Keramik-, Kunststoff-, Hochtonerde-, Stahl-, Walnussschalen- und Maiskolben-Medium, kombiniert mit unseren verifizierten Compounds `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8`.
Ehrliche Grenzen dessen, was wir nicht liefern
In Übereinstimmung mit unserer Checkliste zur Auswahl eines Massenfertigungs-Lieferanten legen wir unsere Grenzen klar dar. Wir liefern keine losen Sandstrahl- oder Kugelstrahlmittel (wie Strahlglasperlen, Granat oder loses Strahlmittel); wir verkaufen keine Stoff-Polierscheiben, feste Polier-Rouge-Wachsstäbe für Scheiben oder Handschleifgeräte; wir entwerfen keine kundenspezifischen chemischen Reinigungsformeln; und wir betreiben keinen Lohnpolierdienst.
Standard- und kundenspezifische Lieferzeiten
Standardausrüstung und Medienkonfigurationen haben eine Produktionslieferzeit von 25 bis 35 Tagen, während kundenspezifisch entwickelte Fertigungslinien und spezialisierte Trennlayouts 45 bis 60 Tage erfordern. Bestätigen Sie stets die Maiskolben-Maschenweite und die teilespezifische Mediengröße bei der Auftragsabwicklung.
Anfrage einer ersten Medien- und Prozessbewertung
Wir versprechen keine kostenlosen Einsende-Musterprüfungen oder garantieren Zykluszeiten, bevor wir Ihr Werkstück geprüft haben. Senden Sie stattdessen klare Fotos Ihrer Teile mit Graten, Bohrungen, Schlitzen und Zielfinish über unsere Ressourcen zur kundenspezifischen Polierlösung oder Lohnfertigungs-Oberflächenbearbeitung—unsere Ingenieure können direkt anhand klarer Fotos und Zeichnungen eine erste Medien- und Maschinenempfehlung abgeben.
Häufig gestellte Fragen
Was ist das beste Allround-Tumbler-Medium für Metallteile?
Es gibt kein einziges Medium für jedes Metall. Keramik- oder Oxidmedien bewältigen das Entgraten von hartem Stahl und Edelstahl, harzgebundene Kunststoffkegel schützen weiches Aluminium und Messing, und Hochtonerde-Keramik oder gehärtete Stahlmedien liefern eine glänzende Polierwirkung. Wählen Sie die Medienfamilie passend zur Härte Ihrer Legierung und zum gewünschten Oberflächenfinish.
Wofür wird Maiskolben-Medium in der Massenfinishbearbeitung verwendet?
Maiskolben-Medium (granulierter Maiskolben) ist ein leichtes, trockenes organisches Medium, das in Rotationsfässern oder beheizten Vibrations-Trocknern zum finalen Aufhellen, zur Feuchtigkeitsaufnahme und zum Entfernen von Ölspuren oder Compound-Film von vorgeglätteten Metall-, Messing- und Acrylteilen verwendet wird.
Kann ich feste Polier-Rouge-Stangen in einen Vibrations-Tumbler geben?
Nein. Feste Polier-Rouge-Wachsstangen sind dafür formuliert, auf hochdrehenden Stoffpolierscheiben zu schmelzen. In einem wassergekühlten Tumbler verschmiert festes Wachs klebrige Ablagerungen in den Medienporen und verstopft Abflüsse; verwenden Sie wasserlösliche flüssige Massenfinish-Compounds für das Nass-Tumbling oder spezielle Pasten für trockene organische Medien.
Wie verhindere ich, dass Tumbler-Medium in Teilbohrungen stecken bleibt?
Messen Sie die kleinste Bohrung, den kleinsten Schlitz oder das kleinste Gewinde in Ihrer Teilezeichnung und wählen Sie eine Medienform und -größe, die entweder sicher größer als die Öffnung bleibt—auch nach normalem Verschleiß—oder gerade ohne Verkeilen durchpasst. Vermeiden Sie kugelförmige Medien, wenn Teile kreisförmige Bohrungen nahe am Kugeldurchmesser haben.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
