


Gleitschleifen: der Schritt nach der Werkzeugmaschine, nicht statt ihrer
„Gleitschleifen“ ist kein Maschinenname. Es ist die Frage, die ein Arbeitsplan stellt: Was leistet die Gleitschleifmaschine für ein Teil, das gerade von einer Fräse, einer Drehmaschine oder einem Bearbeitungszentrum kommt?
Die Zerspanung hinterlässt drei verschiedene Dinge am Teil — einen Grat an den Kanten, eine gerichtete Rillenrichtung der Werkzeugspuren über die Flächen und ein Eigenspannungsfeld in der Randschicht — und eine Gleitschleifmaschine ist für die ersten beiden ein gutes Werkzeug, nicht für das dritte.
Was ein spanend bearbeitetes Teil tatsächlich mitbringt
| Was das Werkzeug hinterlassen hat | Wo es sitzt | Entfernt die Gleitschleifmaschine das? |
|---|---|---|
| Grat — Material, das an der Austrittskante umgewälzt oder ausgerissen wurde | an jeder Kante, an der das Werkzeug aus dem Werkstück austritt | Ja — die Kernaufgabe und der Grund, warum es diesen Schritt gibt |
| Werkzeugspur-Rillenrichtung — ein Rillenmuster, dessen Richtung dem Werkzeugweg folgt | auf jeder Fläche, über die das Werkzeug gelaufen ist | Ja, und das ist der Vorteil, den Einkäufer unterschätzen — die Rillenrichtung ist es, die eine Oberfläche gerichtet macht |
| Eigenspannung — ein Spannungsfeld, das in der Randschicht und im Volumen eingeschlossen ist | durch den Querschnitt, nicht nur an den Kanten | Nein — eine Gleitschleifmaschine trägt Mikrometer ab; ein Spannungsfeld kann sie nicht abbauen |
| Rattermarken, Ausbrüche, verschmierte Legierung — lokale Schäden statt einer Kante | fleckweise auf einer Fläche | Teilweise — die Gleitschleifmaschine ebnet sie ein, sie repariert sie nicht |
Lesen Sie diese Tabelle als Filter. Ein Teil, das nur einen Grat hat, ist eine unkomplizierte Gleitschleifaufgabe. Ein Teil mit einem Grat und einem Verzug nach der Zerspanung hat zwei Probleme, und nur eines davon liegt im Bereich der Gleitschleifmaschine.
Der Grat: die Aufgabe, für die die Gleitschleifmaschine gekauft wurde
Ein Grat ist Metall, das verschoben statt geschnitten wurde. An der Austrittsfläche eines Schnitts verformt sich das Material plastisch, bevor es sich trennt; die Kante trägt daher eine umgewälzte Lippe aus kaltverfestigtem Metall, härter als der Grundquerschnitt und an ihrer Wurzel fest verbunden. Daraus folgen drei Dinge:
- Der Grat lässt sich anders abschleifen als das Grundmetall. Ein Schleifkörper, der zum Teil passt, kann für den Grat zu weich sein — ein Grund dafür, dass ein Zyklus lange läuft und der Grat immer noch sitzt.
- Die Wurzel ist ein Spannungskonzentrator. Sie zu entfernen — und die Kante zu verrunden, auf der sie saß — ist ein echter Dauerfestigkeitsvorteil. Das ist *nicht* dasselbe wie der Abbau von Eigenspannungen.
- Höhe und Lage müssen beide angegeben werden. „Alle Kanten entgraten“ ist keine Spezifikation: der Austritt einer Durchgangsbohrung und eine Querbohrung brauchen unterschiedliche Verfahren, und die zweite ist möglicherweise gar nicht erreichbar.
Ein leichtes Entgraten läuft 10 bis 20 Minuten — kurz genug, dass der Schritt meist günstig ist, lang genug, dass es sich lohnt, den Arbeitsplan darum herum zu entwerfen.
Die Rillenrichtung: der Nutzen, den niemand in die Zeichnung schreibt
Eine gefräste Fläche trägt ein bogenförmiges Rillenmuster vom Fräser, dessen Teilung der Vorschub bestimmt; eine gedrehte Fläche trägt eine Schraubenlinie, deren Teilung der Vorschub pro Umdrehung ist. Das Muster hat eine Richtung, und diese Richtung ist der Werkzeugweg. Eine gerichtete Oberfläche verhält sich anders, je nachdem wie sie gemessen und wie sie belastet wird:
| Gerichtete Rillenrichtung | Was das im Einsatz bedeutet |
|---|---|
| Die Rauheit wird quer und längs zur Rillenrichtung unterschiedlich gemessen | Eine einzelne Rauheitskennzahl verbirgt die Richtung — ein quer zur Rillenrichtung gemessener Wert kann ein Mehrfaches des längs gemessenen betragen |
| Die Rillenrichtung ist ein durchgehender Kanal über eine Dichtfläche | Eine Kratzlinie, die ununterbrochen über eine Dichtfläche läuft, ist ein Leckpfad; eine Textur ohne Richtung hat keinen durchgehenden Pfad |
| Die Rillenrichtung zeigt sich nach dem Anodisieren oder Galvanisieren | Eine Beschichtung folgt der darunterliegenden Textur, sodass aus einer gerichteten Rillenrichtung ein gerichtetes Finish wird, das kein späteres Polieren entfernt |
| An der Rillenrichtung beginnen Reibung und Verschleiß | Der Kontakt läuft längs oder quer zu den Rillen, sodass dasselbe Material sich wie zwei verschiedene Oberflächen verhalten kann |
Hier verdient sich das Gleitschleifen seinen Platz in einem Zerspanungs-Arbeitsplan, und das ist das Argument, das ein Katalog nicht liefern kann. Eine Charge aus losen Schleifkörpern legt kein Muster ab; sie drückt in zufälligen Orientierungen in die Oberfläche ein, sodass die hinterlassene Textur keine Richtung hat. Das ist messbar, und es ist eine andere Aussage als „es wird glänzend“. Eine zerspannte Fläche aufzuglänzen ist eine kosmetische Aufgabe von 2 bis 8 Stunden; die Richtungsabhängigkeit der Rillen zu beseitigen ist ein kürzerer Vorgang mit einem funktionalen Abnahmekriterium — und wenn die Zeichnung nichts zur Richtungsabhängigkeit sagt, zahlt der Käufer standardmäßig die kosmetische Variante.
Die Spannung: was die Gleitschleifmaschine nicht beheben kann
Zerspanen schneidet Metall nicht nur, es verformt auch eine Schicht davon. Der Schnitt hinterlässt ein Spannungsfeld in der Oberfläche und im oberflächennahen Werkstoff, das so lange erhalten bleibt, wie das Teil seine Form behält. Wird die andere Seite bearbeitet, ändert sich das Gleichgewicht — deshalb kann ein Teil direkt nach der Maschine plan gemessen werden und nach dem nächsten Arbeitsgang krumm sein.
Das kann eine Gleitschleifmaschine nicht beheben. Gleitschleifen trägt Material im Mikrometerbereich ab; ein Eigenspannungsfeld reicht durch den Querschnitt und wird vom Volumen des Teils ausgeglichen. Länger laufen zu lassen baut es nicht ab — es trägt mehr Metall ab, während das Teil krumm bleibt. Drei Konsequenzen:
- Verzug, Federn oder eine verschobene Bezugsfläche sind ein Problem der Zerspanung und des Spannungsmanagements — zu lösen über die Reihenfolge der Arbeitsgänge, über Spannungsarmglühen zwischen Schruppen und Schlichten oder über einen leichteren letzten Schnitt.
- Eine Gleitschleifmaschine ist kein Kugelstrahlverfahren. Eine kontrollierte Druckeigenspannungsschicht, spezifiziert über eine Intensitätsmessung, ist eine Strahlaufgabe; eine Gleitschleifmaschine lässt sich nicht gegen eine Strahlspezifikation anbieten.
- Das Entfernen des Grats hilft der Dauerfestigkeit trotzdem, nur nicht über diesen Mechanismus. Der Spannungskonzentrator an einer scharfen Kante ist real, und sie zu verrunden ist echte Arbeit. Daraus „Spannungsabbau“ zu verkaufen, ist der Punkt, an dem die Verwirrung beginnt.
Wenn sich das Teil verzieht, korrigieren Sie den Arbeitsplan und schleifen Sie danach. Ein krummes Teil zu gleitschleifen ergibt ein sauberes, krummes Teil.
Schleifkörper an die Befunde anpassen
Drei Eingangsgrößen, und sie müssen in dieser Reihenfolge beantwortet werden — denn die erste kann die Antwort ausschließen, auf die die beiden anderen zeigen.
1. Die Geometrie entscheidet, ob überhaupt etwas an den Grat herankommt. Der Schleifkörper darf nie größer sein als etwa ein Drittel des kleinsten Merkmals am Teil. Ein 3 mm-Schlitz braucht Schleifkörper unter 3 mm — eine feine Körnung und einen längeren Zyklus. Prüfung in der Praxis: Teil mit einer Probe der Charge in einen Beutel geben; geht der Schleifkörper von Hand nicht in das Merkmal, geht er in der Maschine erst recht nicht.
2. Die Stückzahl entscheidet, wie viel Handhabungsaufwand der Schritt verträgt. Ein paar hundert gleiche Teile pro Los wollen eine einmal eingestellte Charge, die man in Ruhe lässt. Die Charge sollte etwa ein Drittel des Topfs oder der Trommel füllen — ein bis zum Rand gefüllter Topf kann die Schleifkörper nicht richtig scheren und ergibt ein weiches, ungleichmäßiges Finish.
3. Die Zieloberfläche entscheidet über die Körnung. Die beiden Tabellen verwenden nicht dieselben Buchstaben: Nassschleifen ist VR / R / N / NF / F / FF, Trockenschleifen ist VR / R / M / MF / F / FF. Ein Entgraten beginnt bei VR oder R; N ist die Standardbearbeitung; NF bis FF ist der Bereich, aus dem Glanz kommt und in dem aus Entgraten Polieren wird.
Keramik-Schleifkörper sind härter, schneiden schneller und halten ihre Form — härtere Legierungen und die längeren Zyklen, die eine Funktionsfläche braucht. Kunststoff-Schleifkörper sind ein gefülltes Schleifmittel, das sich fortschreitend abnutzt: sanfter, günstiger, der sicherere Einstieg bei weichen Legierungen und dünnen Wänden. Die üblichen Bereiche sind 3–10 mm bei Keramik gegen 10–25 mm bei Kunststoff, und die Form zählt so viel wie die Körnung: ein scharfes Schrägdreieck schneidet in eine Ecke, während eine Kugel eine Fläche poliert.
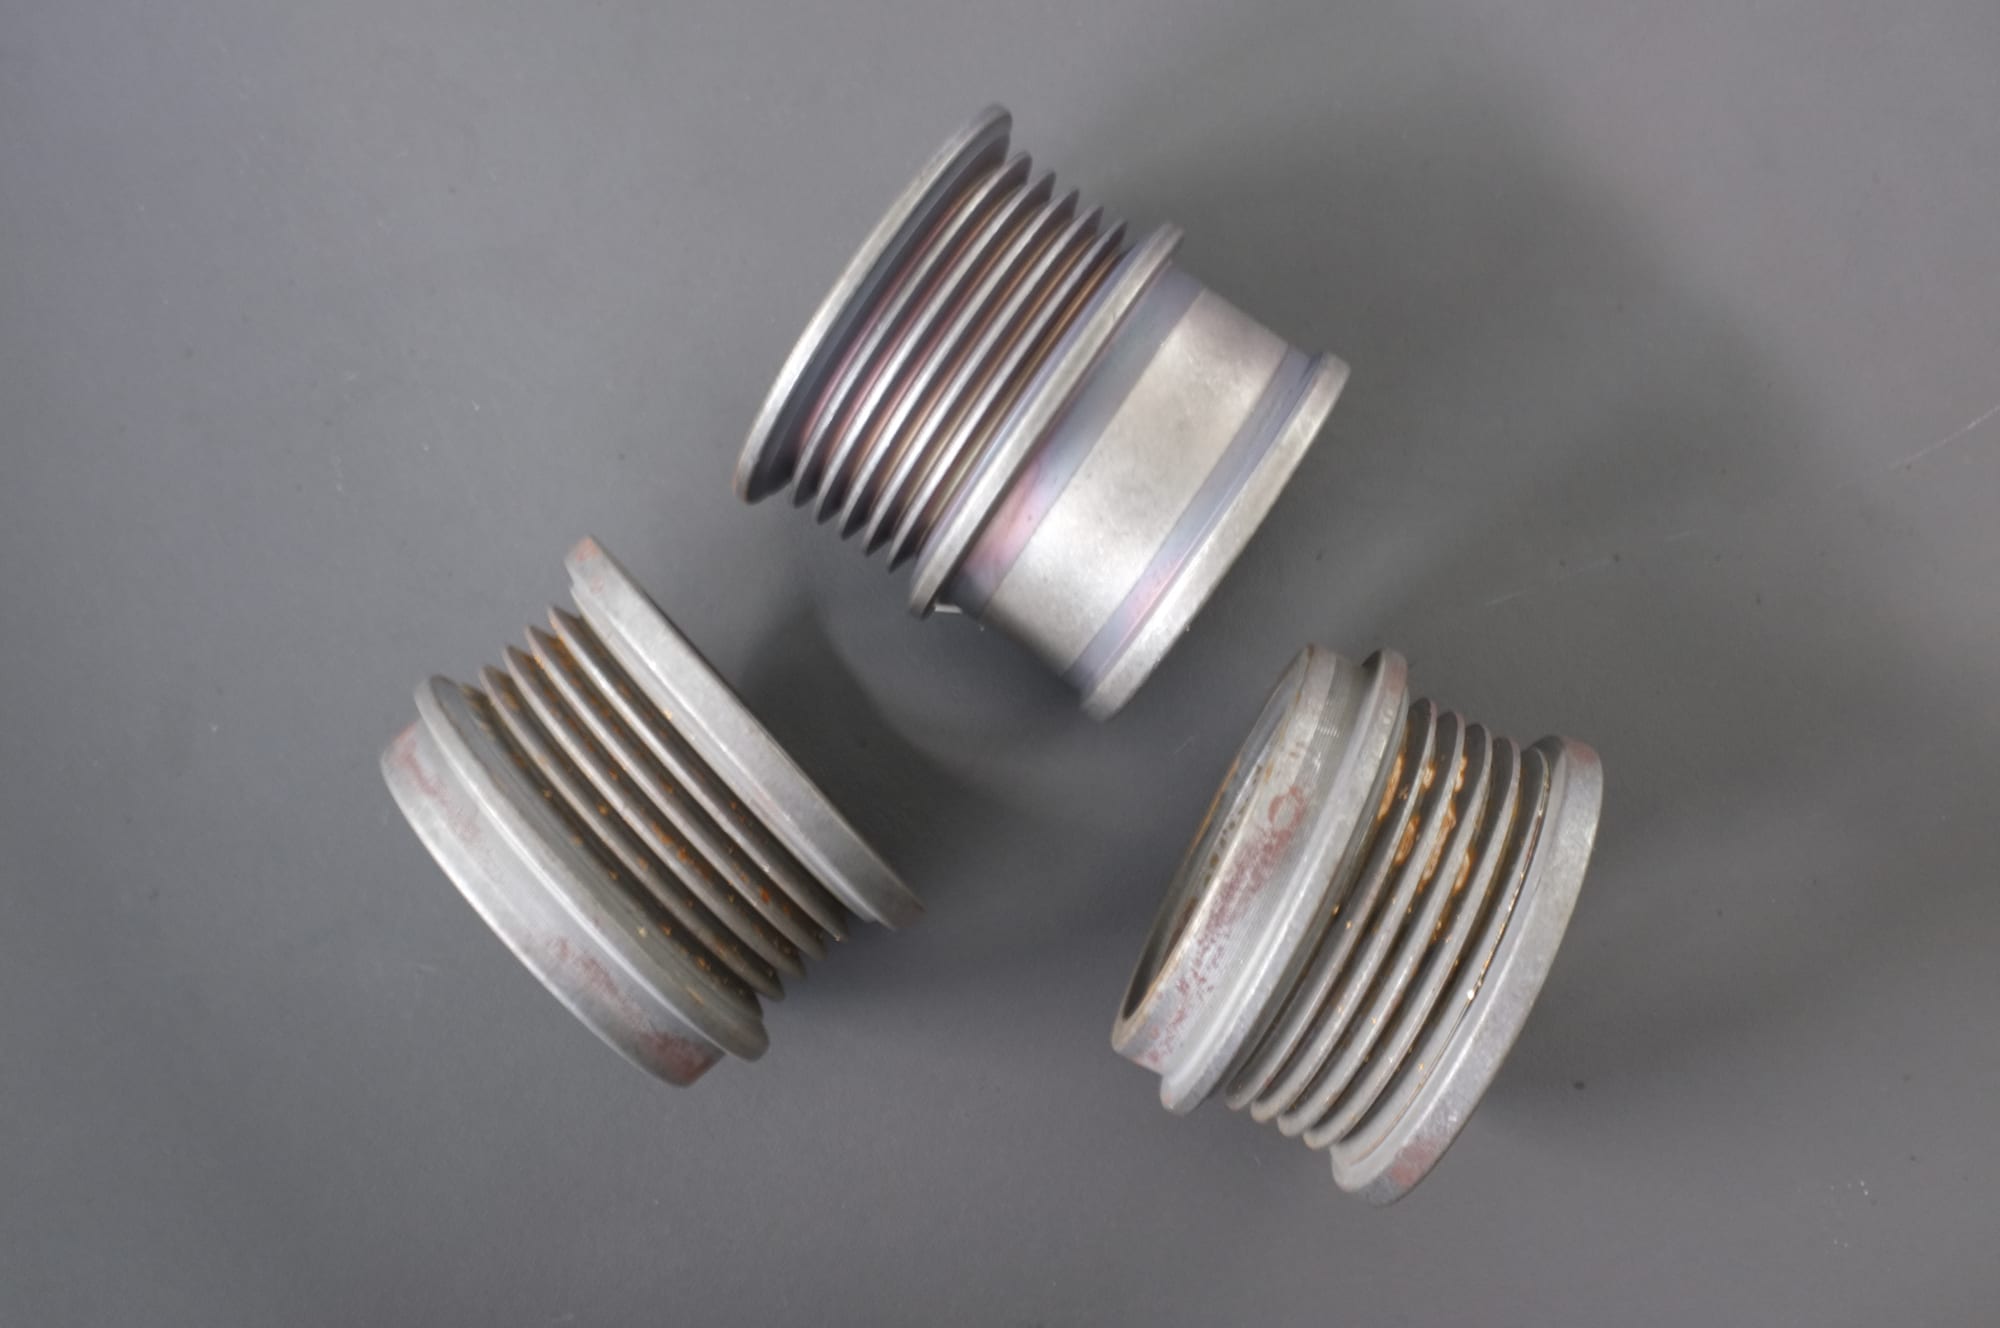
Spanend bearbeitete Fittinge, die Oxid und Grate in den Finishing-Schritt tragen: die Befunde, die die Charge entfernen muss.
Den Zyklus einstellen: erst Abtrag, dann Finish
Der häufigste Fehler beim Einstellen eines Gleitschleifschritts ist, den Zyklus zu wählen, bevor der Abtrag gemessen ist. Es sind verschiedene Fragen: wie viel abgetragen werden muss bestimmt Körnung und Zeit, wie gut die Oberfläche sein muss bestimmt die Finishing-Stufe statt der ersten Stufe, und was sich nicht verändern darf bestimmt die Maßregel und die Kantenkontrolle. Eine einzelne Stufe, die gleichzeitig schneiden und finishen soll, schneidet überall und finisht nichts.
Die veröffentlichten Bereiche sind ein Ausgangspunkt, nicht die Antwort: 10 bis 20 Minuten für ein leichtes Entgraten, 2 bis 8 Stunden für ein Hochglanzpolieren, wobei mehrstufige Arbeiten dazwischen eine Reinigung erfordern. Ein Teil, das beides braucht, braucht zwei Arbeitsgänge, und ein Lieferant, der eine Zahl nennt, nennt die falsche der beiden — weshalb jedes Angebot den Vorbehalt aus unseren FAQ trägt: ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen.
Was die Werkhalle zeigt, wenn der Schritt falsch eingestellt ist
| Was Sie sehen | Was es meist bedeutet | Was zu ändern ist |
|---|---|---|
| Grat außen weg, in einer Querbohrung noch vorhanden | die Charge erreicht das Merkmal nicht | kleinere Schleifkörper und ein längerer Zyklus — oder ein anderes Verfahren |
| Kanten sauber, aber alle Maße sind zu klein | eine Stufe hat Schnitt und Finish gemacht, also überall geschnitten | in Stufen aufteilen; erst finishen, wenn der Grat weg ist |
| Glänzend, aber die Oberfläche wirkt in einer Achse noch gerichtet | der Zyklus hat die Rillenrichtung poliert, statt sie zu ersetzen | eine Schneidstufe vor der Glanzstufe |
| Das Finish verbessert sich nicht mehr; das Teil wird mattgrau | verbrauchte Charge, kein Compound-Problem | Komplettwechsel in definiertem Intervall statt Nachfüllen |
| Teil verzieht sich oder eine Bezugsfläche verschiebt sich nach dem Finishing | Eigenspannung, nicht die Gleitschleifmaschine | Zerspanungsfolge korrigieren oder einen Spannungsarmglüh-Schritt ergänzen |
| Teile dellig oder durch gegenseitigen Kontakt markiert | ein Chargenprozess, bei dem die Teile hätten getrennt werden müssen | Kammer, Vorrichtung oder eine energieärmere Route |
Die letzten beiden Zeilen werden dem Finishing-Schritt angelastet und gehören woandershin.

Spanend bearbeitete Druckgussgehäuse mit Rippen und Bohrungen: die Geometrie, die entscheidet, ob der Schritt den Grat erreicht.
Wo das Gleitschleifen bei einem zerspannten Teil an seine Grenzen stößt
- Ein Gewinde, eine Verzahnung oder eine feine Riffelung, die maßgeprüft werden muss. Schleifkörper verklemmen sich in einem feinen Gewinde und verrunden den Gewindeanfang. Abdecken, nach dem Gleitschleifen fertigen oder akzeptieren, dass dies ein anderes Verfahren ist.
- Eine dünne Wand oder ein schlankes Teil. Unter etwa 0.5 mm ist das Risiko Verzug statt Schnitt: ein energiereiches Verfahren verbiegt das Teil, bevor es es poliert.
- Ein Sackloch oder ein enger Schlitz nahe der Schleifkörpergröße. Der Schleifkörper geht hinein und nicht wieder heraus, und bei einer weichen Legierung lässt sich das verklemmte Stück meist nicht entfernen, ohne das Teil zu markieren.
- Eine fertig bearbeitete Bezugsfläche oder eine geschliffene Auflagefläche. Wird die Toleranz auf einer Fläche gehalten, die die Charge berührt, trägt die Gleitschleifmaschine die Toleranz ab.
- Ein Fehler, der eine Falte oder ein Riss ist und keine lose Kante. Gleitschleifen ist ein Finishing-Verfahren, kein Reparaturverfahren: länger laufen zu lassen verrundet bei einer Falte alles drumherum und lässt die Falte stehen.
Und ein Fall, der Rechnung ist und keine Grenze: ein großes, schweres Teil mit einem kleinen zu entgratenden Merkmal lässt sich unter Umständen von Hand günstiger finishen als zu beladen, laufen zu lassen und zu entladen.
Was verschleißt, und wann es gewechselt wird
Die Verbrauchsmittel entscheiden über das Ergebnis, nicht die Maschine. Drei Signale, alle in unseren FAQ:
- Das Finish verbessert sich nicht mehr. Frische Schleifkörper glänzen ein Teil in den ersten Minuten eines Zyklus auf; verbrauchte Schleifkörper lassen es laufen, ohne dass sich etwas ändert.
- Es entsteht ein matter Grauschleier, der letzte Woche noch nicht da war. Eine verbrauchte Charge, kein Compound-Problem.
- Dasselbe Ergebnis braucht etwa 20% länger. Wenn die Zeit schleichend steigt, schneidet die Charge nicht mehr.
Neben den Schleifkörpern ist die 20–35 mm Polyurethanauskleidung einer Trogmaschine ein Verschleißteil, und sie ist das, was das Teil berührt, wenn die Schleifkörper es gegen die Wand drücken. Eine Gleitschleifmaschine läuft mit 75–85 dB(A) in einem Meter Abstand, größtenteils vom Vibrator, und braucht Drehstrom 380 V oder 415 V bei 50 Hz — bei einem großen Trog sind beides Entscheidungen des Gebäudes, nicht der Maschine.
Eine Topfauskleidung auf Arbeitshöhe: was verschleißt, und das Signal, dass eine Charge ihre Aufgabe nicht mehr erfüllt.
Was in die Anfrage gehört
Eine Gleitschleifanfrage, die eine brauchbare Antwort bekommt, enthält sechs Punkte:
- Die Zeichnung, mit markierten zu entgratenden Kanten und markierten Flächen, die nicht berührt werden dürfen.
- Der am Grat abzutragende Werkstoff, in Zehntelmillimetern — nicht „entgraten“.
- Der Werkstoff und sein Zustand, einschließlich Wärmebehandlung; ein kaltverfestigter Grat und ein geglühter verhalten sich unterschiedlich.
- Das Abnahmekriterium: Grathöhenbegrenzung, Kantenverrundungsradius und Rauheit mit angegebener Messrichtung.
- Wo der Schritt im Arbeitsplan steht — vor oder nach Wärmebehandlung und Galvanik, und welche Bezugsflächen bereits fertig sind.
- Stückzahl, Teilespektrum und Standortbedingungen: Stromversorgung, Bodenbelastung, Lärmgrenze, Separator und Trockner. Jede Maschine wird vor dem Versand mit einer Schleifkörperfüllung probelaufen; Standardmaschinen gehen in 25–35 Tagen ab Anzahlung auf Reisen (45–60 Tage bei Auftragsfertigung), die Seefracht ab Xiamen dauert 30–40 Tage.
Der Musterlauf ist das Ergebnis, nicht das Datenblatt: einige repräsentative Teile, darunter das schwierigste, kommen als Finish, Zyklus und gemessener Schleifkörperverbrauch zurück — an Ihrem Teil, nicht an einer Tabelle.
FAQ
Ist Gleitschleifen eine Zerspanungs- oder eine Finishing-Operation? Eine Finishing-Operation, die in einem Zerspanungs-Arbeitsplan steht. Die Gleitschleifmaschine trägt Mikrometer ab, sie räumt also auf, was das Werkzeug hinterlassen hat, kann aber kein Maß, keinen Verzug und kein Spannungsfeld korrigieren. Wenn die Zeichentoleranz davon abhängt, dass die Kante bleibt, wo sie ist, ist die Gleitschleifmaschine ein Risiko für diese Toleranz.
Entfernt Gleitschleifen die Werkzeugspuren der Zerspanung? Es ersetzt sie. Die Rillen werden fortschreitend eingeebnet, aber die nützlichere Veränderung ist, dass die Charge in zufälligen Orientierungen in die Oberfläche eindrückt, sodass die fertige Textur keine Richtung hat — messbar daran, dass die Rauheit quer zur Rillenrichtung sich der Rauheit längs annähert. Eine tiefe ausgerissene oder ratternarbige Stelle lässt sich nur einebnen, nicht entfernen.
Kann Gleitschleifen einen Spannungsarmglüh-Schritt ersetzen? Nein. Ein Spannungsarmglüh-Schritt verändert das Spannungsfeld über den Querschnitt; eine Gleitschleifmaschine trägt Material von der Oberfläche ab. Ein Teil, das sich nach der Zerspanung verzieht, verzieht sich auch nach dem Gleitschleifen — und ist dabei sauberer.
Welche Maschinenfamilie passt zu einem zerspannten Teil? Nach Geometrie, dann nach Stückzahl. Die Vibrationsroute deckt die meisten Zerspanungsarbeiten ab, die Trogbaureihe übernimmt die langen und schweren Teile, eine Trommel passt zu einfachen Formen, die frei umlaufen, und der Fliehkraftteller hält ein einzelnes Teil gegen ein Werkzeug mit kontrolliertem lokalem Schnitt. Schleifkörper kommen aus den Keramik- und Kunststoff-Programmen. Der Katalog listet die Plattformen, die wir bauen; passt keine, wird die Konfiguration um das Werkstück herum gebaut.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Ein Finishing-Prozess wird vom Werkstoff, vom abzutragenden Material und von der geforderten Oberfläche bestimmt, daher wird die Konfiguration für ein bestimmtes Teil anhand eines Versuchs mit genau diesem Teil bestätigt — ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen. Wir stellen Oberflächenanlagen sowie die Schleifkörper und Compounds her, die darin laufen; einen Lohnfertigungs-Service bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
