


Gleitschleifmittel: Wie Sie Körnung, Größe und Form für Ihre Teile auswählen
Gleitschleifmittel werden durch drei Dinge bestimmt: Schnittkörnung, Größe relativ zum kleinsten Merkmal am Teil und Form. Der Werkstoffname — Keramik, Kunststoff, Porzellan — ist die letzte Entscheidung, nicht die erste, denn derselbe Name "Keramikmedium" deckt ein grobschleifendes Dreieck und eine polierende Kugel ab, die sich völlig unterschiedlich verhalten.
Diese Seite liefert Ihnen die Größenregel, die sechs Schnittkörnungen, die wir tatsächlich führen, und die konkreten Teilemerkmale, bei denen jede Wahl scheitert. Wenn Sie bereits wissen, dass Sie einen Musterversuch brauchen, ist das der richtige Instinkt — die Zahlen hier sind ein Ausgangspunkt für einen Versuch, kein Ersatz dafür.
Was Sie in der Werkstatt sehen, wenn das Medium falsch ist
Vier Symptome decken die meisten Fehler beim Medium ab, und jedes zeigt auf eine andere Variable:
| Was Sie sehen | Was es meist bedeutet |
|---|---|
| Kanten verrundet, Maße driften an einem dünnen Teil | Medium zu grob für den abzutragenden Werkstoff, oder eine Körnung zu lange gefahren |
| Grate nach einem langen Zyklus noch vorhanden | Medium zu fein, oder das Medium ist verbraucht und schneidet nicht mehr |
| Teilefarbe mattgrau geworden und wird nicht mehr hell | Grobe Körnung in die Polierstufe verschleppt, oder Compound trägt den Abrieb nicht ab |
| Medium in Bohrung, Nut oder Gewinde verkeilt | Mediumgröße falsch für das Merkmal — ein Größenproblem, kein Prozessproblem |
Das dritte wird am häufigsten falsch diagnostiziert. Ein Grauschleier, der spät im Zyklus auftritt, wird meist dem Compound angelastet, obwohl die Charge in der Praxis noch Körnung aus der vorherigen Stufe enthält und darüber poliert.
Warum die Medienwahl schiefgeht: die Werkstofffalle
Der häufige Fehler ist, Medien nach dem Werkstoffnamen zu kaufen. Zwei Chargen, beide als "Keramikmedium" verkauft, können sich um einen Faktor darin unterscheiden, wie schnell sie schneiden, weil der Name den Körper beschreibt, nicht die Schleifkörnung.
Was das Ergebnis tatsächlich bestimmt, ist wie viel Werkstoff das Medium pro Stunde abträgt und wie viel der Teilegeometrie es dabei erhält. Beide ziehen gegeneinander: Ein schnellerer Schnitt ist fast immer ein weniger formtreuer Schnitt. Jede Medienentscheidung ist ein Punkt auf diesem Tausch, und der Tausch wird durch Körnung und Form festgelegt — nicht dadurch, ob der Körper Keramik, Kunststoff oder Porzellan ist.
Das ist auch der Grund, warum eine Zykluszeit aus dem Auftrag eines anderen selten übertragbar ist. Ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen.
Prüfen Sie dies, bevor Sie sich Medien überhaupt ansehen
Arbeiten Sie diese sechs Punkte an der tatsächlichen Zeichnung durch, bevor Sie etwas auswählen. Das Überspringen eines einzigen Punktes erzeugt einen enttäuschenden ersten Versuch:
- Wo der Grat sitzt und wie fest er anhaftet. Ein loser Grat an einer gebohrten Querbohrung und ein schwerer Anguss aus dem Guss sind zwei verschiedene Aufgaben. Einen sanften Zyklus zu verlängern, um einen schweren Grat zu entfernen, verrundet jede gute Kante, bevor der Grat verschwindet.
- Das kleinste Merkmal am Teil. Kleinste Bohrung, schmalste Nut, engste Gewindesteigung, kleinster Innenradius. Diese Zahl legt die maximale Mediengröße fest — siehe die Regel unten.
- Der abzutragende Werkstoff, in absoluten Werten. Nicht "entgraten", sondern wie viele Zehntel Millimeter. Das legt Körnung und Zeit fest.
- Welche Flächen sich nicht verändern dürfen. Sichtflächen, Dichtflächen, Gewindeflanken, Lagerbohrungen. Das Medium weiß nicht, welche Fläche zählt.
- Werkstoff und sein Zustand. Weiche Legierungen schneiden schneller und schmieren; kaltverfestigende Legierungen brauchen einen kurzen, kontrollierten Schnitt; Kunststoffe verhalten sich völlig anders als Metall und werden meist trocken bearbeitet.
- Was nachgelagert passiert. Galvanik, Eloxieren, Montage, Prüfung. Ein Teil, das auf eine etwas andere Grundfarbe als die vorherige Charge poliert wird, fällt bei einer Galvanik-Konsistenzprüfung durch, und das ist eine Prozessfrage, keine Maschinenfrage.
Die Größenregel und warum sie eine Regel ist
Das Medium sollte nie größer sein als etwa ein Drittel des kleinsten Merkmals am Teil.
Die praktische Konsequenz: Ein Teil mit einer 3 mm Sackbohrung braucht Medien kleiner als 3 mm, was eine feine Körnung und einen längeren Zyklus bedeutet, und daran führt kein Weg vorbei. Für einen allgemeinen Kantenbruch an einer Flachplatte können die Medien viel größer und der Zyklus viel kürzer sein, weil die Aufgabe nur ist, die Kanten zurückzuschlagen.
Eine nützliche Feldprüfung, bevor Sie etwas laufen lassen: Geben Sie das Teil mit einer Medienprobe in einen Beutel. Wenn das Medium die Merkmale von Hand nicht erreicht, erreicht es sie in der Maschine auch nicht.
Medien, die für das Teil zu fein sind, sind in die andere Richtung ebenso verschwenderisch — sie schneiden langsam, und das Teil taumelt herum, ohne dass viel abgetragen wird. Der häufige Fehler bei Aluminium speziell ist, ein für Edelstahl eingestuftes Medium zu verwenden und dann den Schaden herauspolieren zu wollen, was mehr Werkstoff abträgt, als der ursprüngliche Prozess gebraucht hätte.
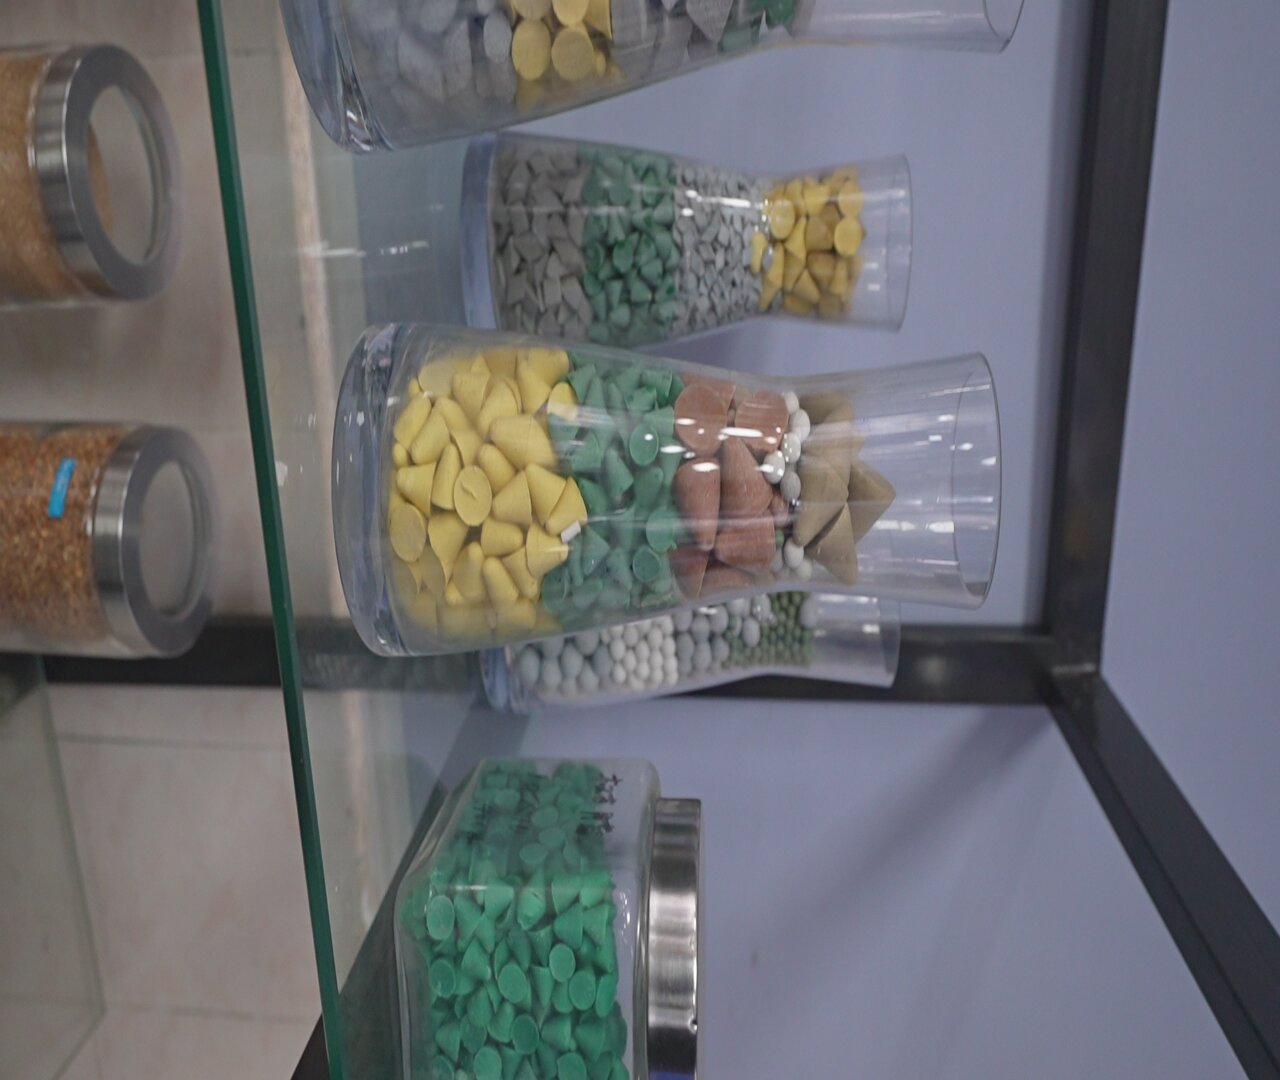
Das Medienprogramm, wie es tatsächlich aussieht: dieselbe nominelle Körnung wird in verschiedenen Formen und Körperfarben geführt, und die Form entscheidet, wo der Schnitt ansetzt. Ein gelber Kegel erreicht eine Ecke, an der ein weißer Zylinder gleicher Größe einfach vorbeipoliert — deshalb ist "6 mm Keramik" keine Spezifikation, solange die Form nicht mitgenannt wird.
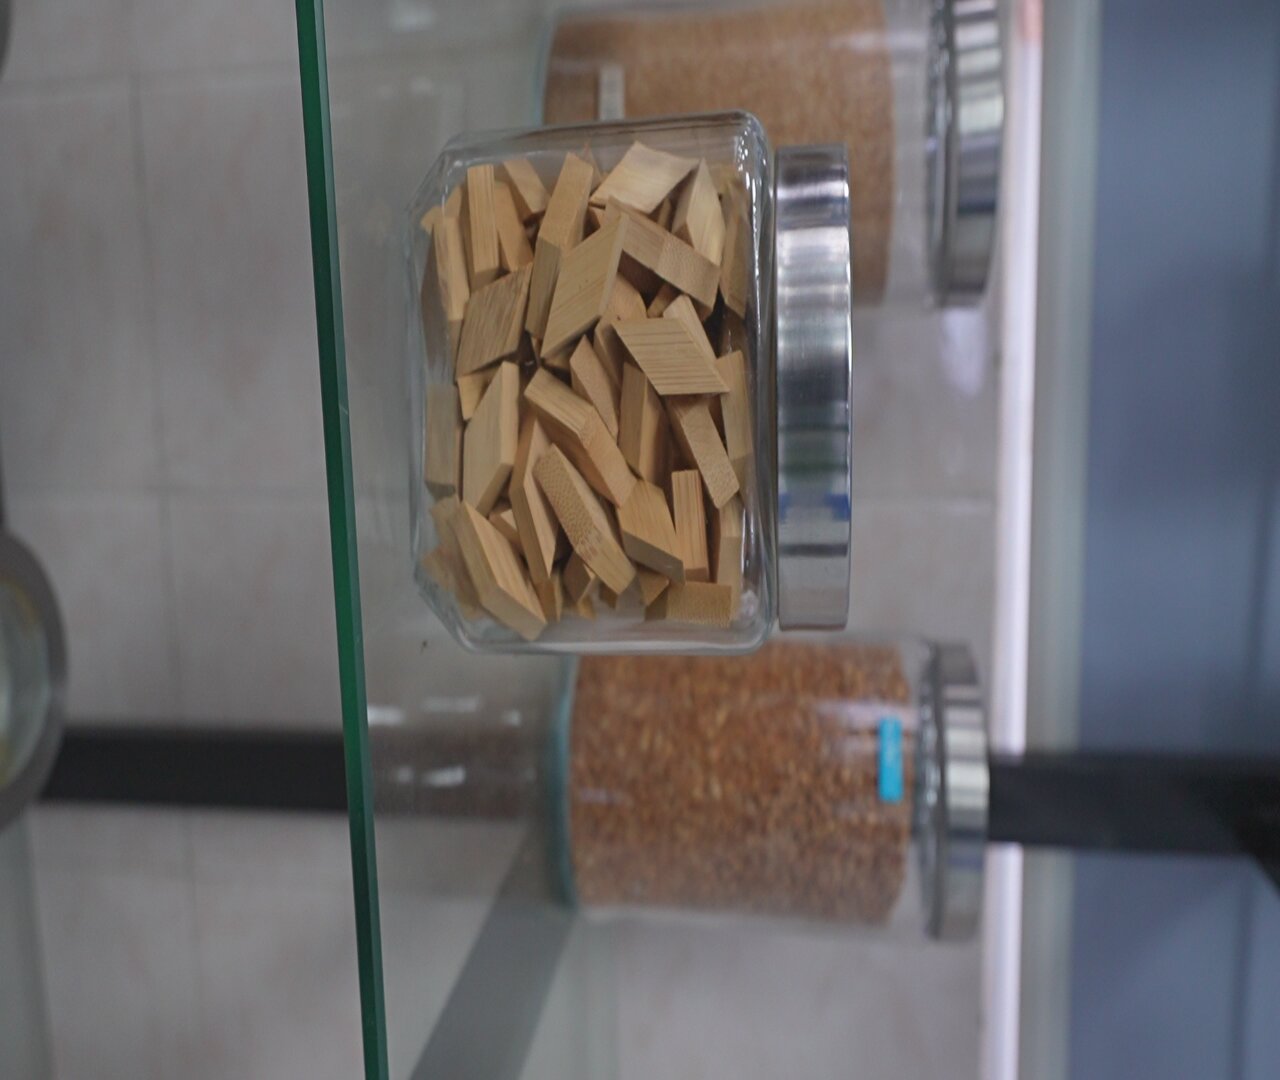
Dieselben Medien näher betrachtet. Lesen Sie die Kanten: Die dreieckigen Formen tragen eine definierte Schneidkante, die runden nicht. Dieser Unterschied ist es, den ein Körnungsbuchstabe allein nicht ausdrücken kann, und er ist der Grund, warum ein Teil mit gemischten Merkmalen meist zwei Formen braucht statt eines Kompromisses.
Die sechs Schnittkörnungen, die wir führen
Unsere Medien sind auf einer Sechs-Punkt-Skala eingestuft, und dieselbe Skala steht auf den Nassschleif- und Trockenschleif-Tabellen, die zu jedem Produkt gehören:
| Körnung | Bedeutung | Typische Verwendung |
|---|---|---|
| VR | Sehr grob — maximaler Werkstoffabtrag | Schwere Grate, Gusshaut, Sägerate |
| R | Grob — starker Schnitt | Standardentgraten an robusten Stahlteilen |
| N | Normal — Standardbearbeitung | Allgemeines Entgraten und Kantenbrechen (nass) |
| M | Mittel — allgemeine Endbearbeitung | Allgemeine Endbearbeitung (trocken) |
| NF | Normal fein — Zwischenqualität | Zwischenschliff vor dem Polieren (nass) |
| MF | Mittel fein — Vorpolieren | Vorpolierstufe (trocken) |
| F | Fein | Feinschliff |
| FF | Feinstes Finish | Letzte Aufhellungsstufe |
Beachten Sie, dass die Nass- und Trockentabellen nicht dieselben Körnungsnamen verwenden — die Nasstabelle läuft VR / R / N / NF / F / FF und die Trockentabelle VR / R / M / MF / F / FF. Mischen Sie keinen Körnungsbuchstaben von einer Tabelle auf die andere.
Größen und Formen, die im Programm tatsächlich existieren
Für das Nassschleifen wird braunes Schmelzkorund als angeschnittenes Dreieck, Dreieck, Kugel und angeschnittener Zylinder von 2 mm bis 30×30 mm je nach Form geführt; Keramik als Kugel und angeschnittenes Dreieck von 2 mm bis 20×20 mm; Hochfrequenzporzellan als Zylinder von 1.3×3 mm bis 4×14 mm; und Kunststoff als Kegel von 5×5 und 6×6 mm, mit größeren Kunststoffgrößen von 8×8 mm bis 50×50 mm bei den feineren Körnungen.
Für das Trockenschleifen reicht das Programm von Walnussschale 8# bis 80#, Holz in Geschoß-, Rauten- und Quadratform ab 0.5×2 mm aufwärts, Bambusraute 2×2 und 3×3 mm, und Steinpulver.
Die beiden Familien werden getrennt katalogisiert, weil die Wahl zwischen ihnen eine Nass-oder-Trocken-Entscheidung ist, bevor sie eine Medienentscheidung ist: Keramik-, Porzellan- und Kunststoff-Schleifkörper laufen nass in Keramikmedien, Kunststoffmedien und Schleifmedien, während Walnussschale, Holz, Bambus und Steinpulver trocken laufen und unter Trockenmedien katalogisiert sind. Versehentlich über diese Linie zu kaufen ist einer der teureren Wege, eine Charge zu verlieren.
Die Form entscheidet, wo der Schnitt ansetzt. Eine scharfe Kante schneidet in eine Ecke, eine runde Perle poliert eine Fläche; dieselbe Größe in zwei Formen ist an einem Teil mit gemischten Merkmalen nicht austauschbar. Wenn Ihr Teil sowohl eine offene Fläche als auch ein Gewinde hat, dient keine einzelne Form beiden gut, und ein gestufter Prozess ist meist billiger als ein Kompromissmedium.
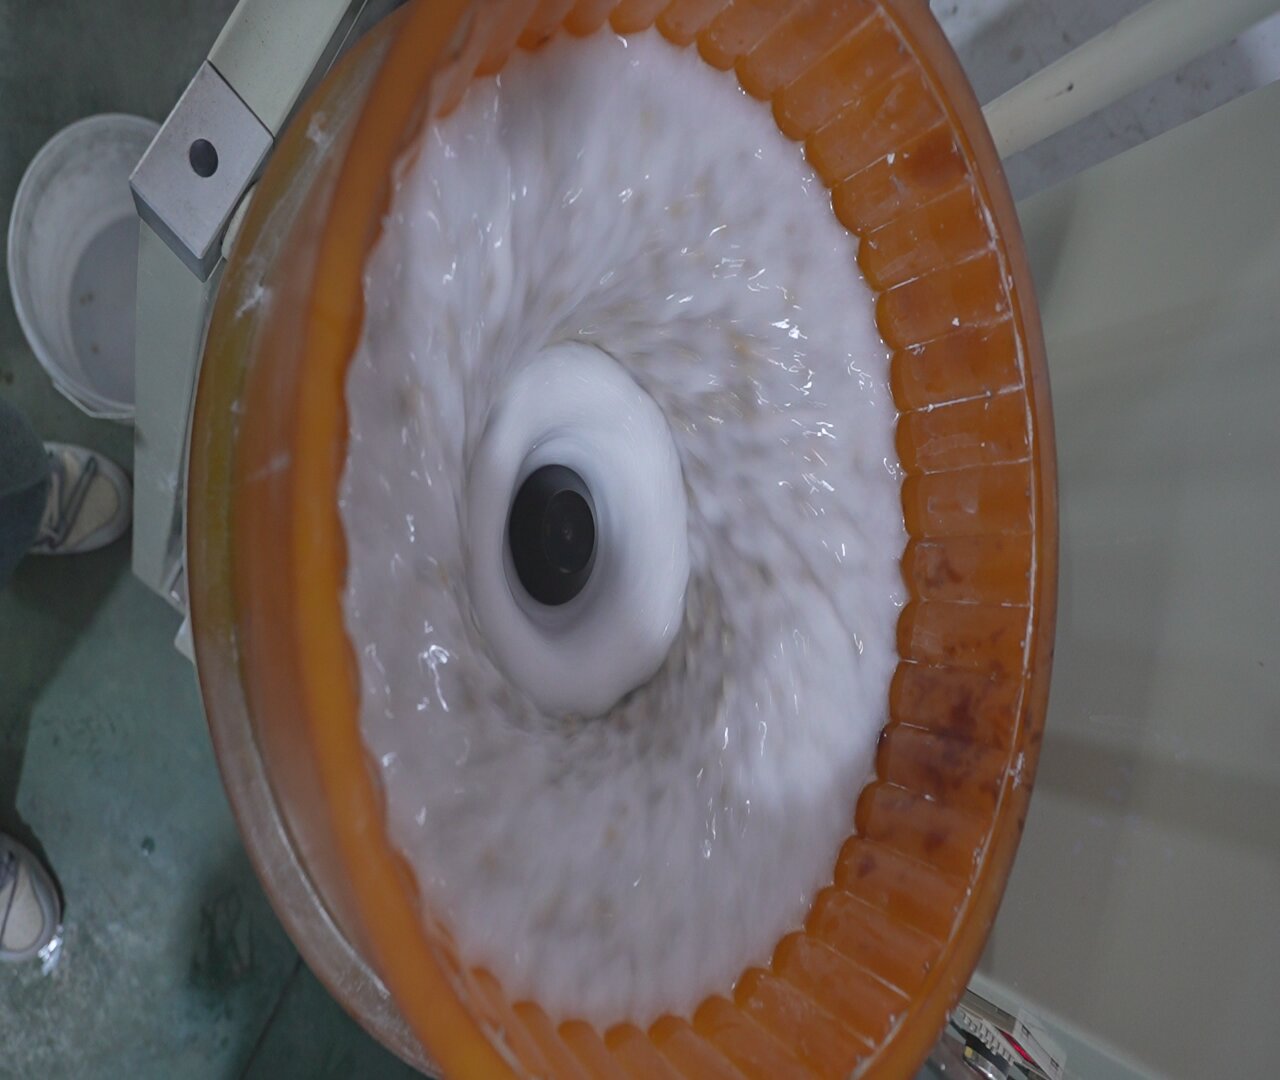
Im Inneren einer Telleranlage während eines Nasszyklus. Drei Dinge, die eine schriftliche Spezifikation nicht zeigen kann, sind hier sichtbar: die orangefarbene Polyurethan-Auskleidung, die das Verschleißteil ist, das Strömungsbild um die zentrale Nabe, das die Medien tatsächlich am Teil vorbeitreibt, und der Wasserstand, der stimmen muss, damit das Compound den Abrieb wegträgt. Medien, die für das Teil zu klein sind, reiten auf dieser Strömung, ohne zu schneiden; zu groß, und sie stauen sich an der Wand.
Tumbler-Medien nach Werkstoff wählen: Edelstahl, Messing und Stahl
Die obige Logik aus Körnung, Größe und Form ist der allgemeine Fall, und sie ist es, was die meisten Käufer mit "Tumbler-Medien" meinen. Es gibt eine zweite Achse, die die Antwort für dieselbe Teilegeometrie ändert: woraus das Teil besteht. Drei Werkstoffe decken die meisten Anfragen ab, und jeder schließt einen Teil des Programms aus.
Messing: was "Messing-Gleitschleifmittel" tatsächlich verlangt
Messing ist der Werkstoff, bei dem ein Medium, das "funktioniert", das Finish still ruiniert, weil das Problem nicht das Schneiden ist — es ist die Farbe.
- Was Messing braucht: ein Medium, das schneidet, ohne Eisen einzubetten. Eine Charge, die Stahl gefahren hat, trägt Stahlpartikel, und ein Stahlpartikel auf Messing erzeugt einen Rostfleck, der erst auftritt, nachdem das Teil bereits poliert ist. Die Charge muss dediziert oder zwischen Werkstoffen gereinigt werden.
- Was funktioniert: ein feiner Keramik- oder Porzellankörper bei den feineren Körnungen, nass gefahren mit einem Compound, das die Oberfläche zwischen den Stufen vor Anlaufen schützt. Messing verfärbt schnell, wenn es nass und offen liegt, was ebenso eine Compound- wie eine Medienfrage ist.
- Was zu vermeiden ist: eine grobe Charge, lange gefahren. Messing schneidet schnell, das Risiko ist also nicht, dass der Grat überlebt — sondern dass Kante und Detail verschwinden, bevor Sie es merken.
- Der charakteristische Fehler: ein stumpfer, leicht rosa-grauer Schleier über dem ganzen Teil statt eines fleckigen Finish. Das ist meist Verschleppungskontamination, keine verschlissene Charge.
Edelstahl
Edelstahl ist der umgekehrte Fall: Er ist hart, er verfestigt kalt, und er braucht eine Charge, die weiter schneidet, ohne sich selbst auszupolieren.
- Was Edelstahl braucht: ein Medium, das seine Form lange genug hält, um durch die verfestigte Schicht zu arbeiten, und ein Compound, das den Abrieb in Schwebe hält, damit die Feinteile die Oberfläche nicht wieder stumpf polieren.
- Was funktioniert: Keramik bei den mittleren bis feinen Körnungen, in zwei Stufen gefahren — eine Schnittstufe für den Abtrag, dann ein sauberer Wechsel auf eine feinere Körnung für die Helligkeit. Ein einzelner langer Lauf mit einer Kompromisskörnung ist die übliche Ursache des Grauschleiers, der dem Compound angelastet wird.
- Was zu vermeiden ist: Kunststoffmedien für den Werkstoffabtrag an Edelstahl. Sie sind zu weich, um mit der geforderten Rate zu schneiden, also polieren sie die Oberfläche, während sie den Fehler stehen lassen.
- Der charakteristische Fehler: stellenweise hell, an anderen grau, wobei die grauen Bereiche dort liegen, wo die Teile in der Ladung saßen.
Kohlenstoff- und legierter Stahl
Stahl ist der Werkstoff, bei dem das Rostfenster die Medienwahl ebenso entscheidet wie das Finish.
- Was Stahl braucht: ein Medium, das effizient schneidet (Stahl ist bei der Körnung nachsichtig) und einen Prozess, der das Teil schnell trocken und in die nächste Stufe bringt. Ein Stahlteil, das gut bearbeitet herauskommt und über Nacht rostet, wurde nicht durch das falsche Medium fertig bearbeitet — sondern durch die falsche Reihenfolge.
- Was funktioniert: das ganze Programm ist verfügbar, weil Stahl einen groben Schnitt ohne Verzug verträgt. Die Einschränkung liegt nachgelagert: Sackmerkmale halten Wasser, also zählen Trenn- und Trocknungsschritte mehr als die Körnung des Mediums.
- Was zu vermeiden ist: eine nasse Charge über Schichtwechsel auf Stahl zu lassen, ohne Spülroutine, und Stahl vor Messing oder Aluminium in einer gemeinsamen Charge zu fahren.
- Der charakteristische Fehler: Blitzrost in Sackmerkmalen und an Schnittkanten innerhalb von Stunden, was wie ein Compoundproblem aussieht und meist ein Wegeproblem ist.
Die Regel, die alle drei abdeckt
Die Regel für Gleitschleifmittel und Tumbler-Medien gleichermaßen: Die Körnung wird vom Teil gesetzt, der Körper von der Kontaminationsempfindlichkeit des Werkstoffs. Messing und Aluminium können keine Charge teilen, die Stahl gefahren hat. Edelstahl braucht eine Charge, die weiter schneidet. Stahl braucht einen Weg, der ihn trocken macht. Gleiche Geometrie, drei verschiedene Antworten.
Wo das zusammenbricht — was man nicht tun sollte
Seien Sie konkret bei den Grenzen, denn dort scheitern die meisten Versuche:
- Dünne Wände. Unter etwa 0.5 mm Wandstärke ist nicht der Schnitt das Risiko, sondern der Verzug. Ein hochenergetischer Prozess verbiegt das Teil, bevor er es poliert. Energie reduzieren oder Maschinenfamilie wechseln, nicht nur den Zyklus verkürzen. Wo die Wand dünn ist, zählt die Maschinenfamilie mehr als die Charge — ein Tauchvibrator gibt einen längeren, sanfteren Weg als ein Teller, und eine Magnetfinish-Maschine nimmt den Massenaufprall ganz heraus.
- Gewinde unter enger Steigungstoleranz. Medien verkeilen sich in einem feinen Gewinde. Entweder ein glattes kleines Medium verwenden, das Gewinde maskieren, oder akzeptieren, dass eine gewindeformende Operation nach der Endbearbeitung kommt. Wenn Medien bereits verkeilen, ist die Lösung meist eine Änderung von Größe und Form statt eines längeren Spülens — siehe wie man verhindert, dass Medien in Bohrungen, Nuten und Gewinden verkeilen.
- Sackbohrungen und tiefe Taschen. Medien gelangen hinein und nicht wieder heraus. Planen Sie den Trenn- und Reinigungsschritt, bevor Sie die Charge kaufen, nicht danach.
- Weiche Kunststoffe und Acetat. Ein nasser Prozess hält das Teil in einem warmen Bad, und Acetat verzieht sich dauerhaft. Die meiste Brillenbearbeitung wird aus diesem Grund trocken gemacht.
- Teile, bei denen die Grundfarbe für die Galvanik zählt. Polieren verändert die Oberflächenfarbe leicht. Wenn zwei Chargen zum gleichen Aussehen galvanisiert werden müssen, muss die Endbearbeitung auf eine konsistente Grundlage gehalten werden statt auf "so hell wie möglich".
- Kaltverfestigende Legierungen wie Titan. Die Charge muss dediziert und sauber gehalten werden, weil Kontamination aus einem anderen Auftrag als Kratzer sichtbar wird.
Was Sie fragen sollten, bevor Sie das Angebot freigeben
Medien sind billig gegenüber den Folgen einer falschen Wahl, also behandeln Sie das Spezifikationsgespräch als den wichtigen Teil:
- Verlangen Sie einen Musterversuch am Worst-Case-Teil, nicht am durchschnittlichen. Eine Charge, die mit einfacher Geometrie gut aussieht, kann auf die halbe Stückzahl fallen, sobald ein Merkmal Medien fängt. Wir führen Versuche standardmäßig so durch: Sie senden repräsentative Teile, Sie bekommen das Finish zurück mit gemessener Zykluszeit und gemessenem Medienverbrauch. Der Ablauf dafür steht auf der Musterprüfungs-Seite.
- Definieren Sie die Abnahme vor dem Versuch. Was als bestandene Kante gilt, welches Rauheitsziel, welche Flächen geschützt sind. Ein Versuch ohne schriftlichen Abnahmestandard sagt Ihnen nur, wie es aussieht.
- Fragen Sie, wie hoch der Chargenverbrauch pro Batch ist. Die Medienlebensdauer liegt bei etwa 20 bis 200 Betriebsstunden je nach Werkstoff und Zyklus — eine so weite Spanne bedeutet, dass der Verbrauch an Ihrem Auftrag gemessen werden muss, und das ist die Zahl, die Ihre Verbrauchskosten pro Teil treibt.
- Verlangen Sie Körnung und Größe schriftlich auf der Bestellung, nicht nur "Keramikmedium". Eine Körnung wie "2 bis 4 mm" deckt eine Spanne ab, die an einem feinen Merkmal zählt.
- Bestätigen Sie, was mit der Maschine geliefert wird. Die Standardverpackung enthält das Ersatzteilkit, ein Medien- und Compound-Starterset, Werkzeuge und Handbücher, sodass der erste Versuch bei Ankunft laufen kann.
- Fragen Sie die Lieferzeit gegen Ihren Produktionsplan. Eine Standardmaschine wird in 25 bis 35 Tagen ab Anzahlung geliefert; eine kundenspezifische Konfiguration dauert 45 bis 60 Tage, und ein Separator oder Trockner verlängert es erneut.
Nach Teil auswählen statt nach Mediennamen
Der schnellste Weg ist meist, vom Teil auszugehen, nicht vom Katalog. Drei Ausgangspunkte decken die meisten Anfragen ab:
- Metallteile mit zu entfernendem Grat — beginnen Sie bei den Entgratungskörnungen und dem Schleifmedien-Programm, dann wechseln Sie für das Finish auf eine feinere Körnung.
- Kunststoff- oder lackierte Teile, deren Oberfläche nicht durchgeschnitten werden darf — beginnen Sie bei Kunststoffmedien, die fortschreitend verschleißen und einen sanfteren Schnitt geben.
- Teile, die einen trockenen Prozess brauchen — Brillengestelle, Holz, Schmuck und alles, was in einem nassen Bad fleckig würde oder sich verzöge — beginnen Sie bei Trockenmedien.
Wenn das Teil klein genug ist, dass die Trennung und nicht das Finish der eigentliche Engpass ist, ist die Medienwahl nachrangig gegenüber Maschine und Sieb; dieses Problem ist behandelt in wie man kleine Teile von Gleitschleifmitteln trennt.
FAQ
Kann ein Medientyp für jedes Teil verwendet werden? Nein. Geometrie, Eingangszustand und Zielfinish verändern alle die Kontaktanforderung, und eine Charge, die zu einer flachen Stahlhalterung passt, beschädigt ein dünnwandiges Aluminiumgehäuse.
Ist Keramikmedium immer besser als Kunststoff? Nein. Keramik schneidet schneller und hält seine Form, passt also zu härteren Legierungen und längeren Zyklen. Kunststoff ist sanfter und billiger, und er ist die sichere Wahl für weiche Legierungen, dünne Wände und Kunststoffteile. Das übliche Band ist 3 bis 10 mm Keramik gegen 10 bis 25 mm Kunststoff.
Woran erkenne ich, dass das Medium verbraucht ist? Drei Signale, die alle auftreten, bevor die Charge völlig tot ist: Das Finish verbessert sich nicht mehr, das Teil zeigt einen matten Grauschleier, und die Zykluszeit kriecht um etwa 20% für dasselbe Ergebnis nach oben. Nachfüllen stellt den Schnitt wieder her, aber ein vollständiger Wechsel in einem definierten Intervall ist meist reproduzierbarer als das Mischen von Neu in Alt.
Können Sie Medien nach unserer eigenen Spezifikation liefern? Ja, und das ist normal, wo ein Teil einen kontrollierten Werkstoff hat oder ein Lieferantenaudit das Verbrauchsmaterial festgelegt hat. Die Spezifikation muss als Körnung, Größenbereich, Form und Schneid- oder Polierverhalten angegeben werden, nicht als fertiges Aussehen — "machen Sie es wie dieses Muster" lässt sich weder bestellen noch prüfen.
Kommt das Medium mit der Maschine? Ein Starterset aus Medien und Compound wird im selben Koffer wie eine Standardmaschine geliefert, sodass der erste Versuch bei Ankunft laufen kann. Der laufende Verbrauch wird separat gegen Ihren Zyklus angeboten.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
