Vibrationspolierer: Was er ist, was er kann und was nicht
Fragt man zwei Betriebe nach einem „Vibrationspolierer“, erhält man zwei verschiedene Antworten. Der eine meint die Universalmaschine zum Entgraten mit leichtem Glanz. Der andere meint eine Anlage speziell für Hochglanz. Die Hardware ist dieselbe. Das Setup nicht.
Diese Seite zeigt, was das Verfahren kann und was nicht, und was sich beim Wechsel vom Entgraten zum Polieren ändert. Zur Wahl zwischen Rund- und Trogform siehe Auswahl von Gleitschleifmaschinen. Zu Schleifkörper-Formen siehe Gleitschleifkörper. Zu Kantenverrundungen siehe Vibrations-Entgratanlagen; Marktkommentare finden Sie auf unserer Branchentrends-Seite.
Eine Maschine, viele Aufgaben – warum der Name verwirrt
In der Metallbearbeitung wird derselbe federgelagerte Behälter als Vibrationsentgrater, Vibrationspolierer oder Vibrationspoliermaschine bezeichnet. Käufer vermuten hinter einer Vibrationspoliermaschine oft fälschlicherweise eine reine Spezialmaschine für Hochglanz.
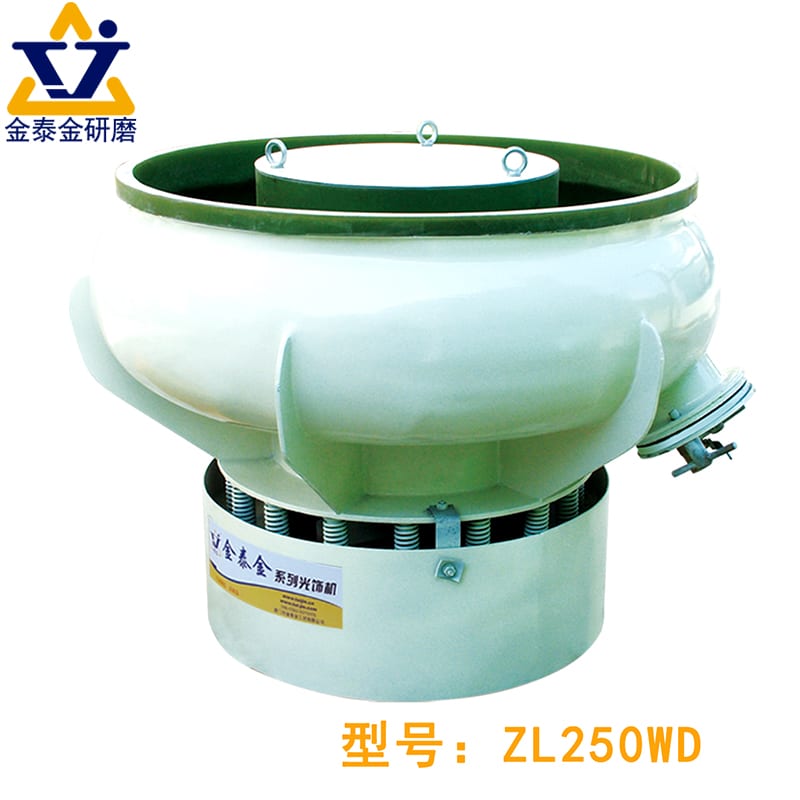
Die Plattform ist dieselbe; das Setup nicht
Beim Gleitschleifen ist eine Gleitschleifmaschine eine gemeinsame mechanische Plattform und kein Einzweck-Werkzeug. Stahlbehälter, Polyurethan-Auskleidung, Federn und Unwuchtmotor bleiben identisch. Durch Wechsel von Schleifkörpern, Compound und Unwuchtgewichten erledigt eine Maschine vier verschiedene Aufgaben:
- Kantenentgratung: Grobe Keramikkörper entfernen Grate und verrunden scharfe Kanten.
- Entzundern: Saure oder alkalische Reiniger mit Schleifkörpern entfernen Zunder und Rost.
- Satinieren: Feine Kunststoff- oder Keramikkörper glätten CNC-Spuren zu einer gleichmäßig matten Oberfläche.
- Spiegelpolieren: Glatte nicht abrasive oder behandelte Trockenkörper verdichten Spitzen zu spiegelndem Glanz.
Drei Verfahren, die man „Vibrationspolieren“ nennt
Da das Wort „Polieren“ in der Werkstatt oft vage gebraucht wird, beschreiben Einkäufer und Bediener mit „Vibrationspolieren“ drei sehr unterschiedliche Fertigungsrezepte:
- Einstufiges Entgraten mit Aufheller: Standard-Entgratsteine mit Glanzseife sorgen für saubere Teile mit leichtem Glanz.
- Zweistufiges Satinieren: Vorschleifen zum Entfernen von Werkzeugspuren, gefolgt von Feinschleifen vor dem Eloxieren oder Beschichten.
- Dreistufiges Spiegelpolieren: Übergang von Schleif- zu Glättkörpern, danach Finish in nicht abrasivem Porzellan, Stahl oder Trockenmedien.
Warum die Verwirrung beiden Seiten Geld kostet
Steht auf einer Zeichnung nur „Vibrationspolieren“, ohne das geforderte Ergebnis zu nennen, verliert jemand Geld. Ein einstufiges Angebot bei erwartetem Spiegelglanz führt zur Reklamation, während drei Stufen für eine verdeckte Halterung den Zuschlag kosten.
Was tatsächlich in der Maschine geschieht
Zu verstehen, wie ein Vibrationspolierer Metall veredelt, bewahrt vor dem Kauf falscher Verbrauchsmaterialien oder einer Überladung des Behälters. In der polyurethanbeschichteten Kammer erfolgt die Bearbeitung durch kontinuierliches dreidimensionales Scheuern statt durch freien Fall.
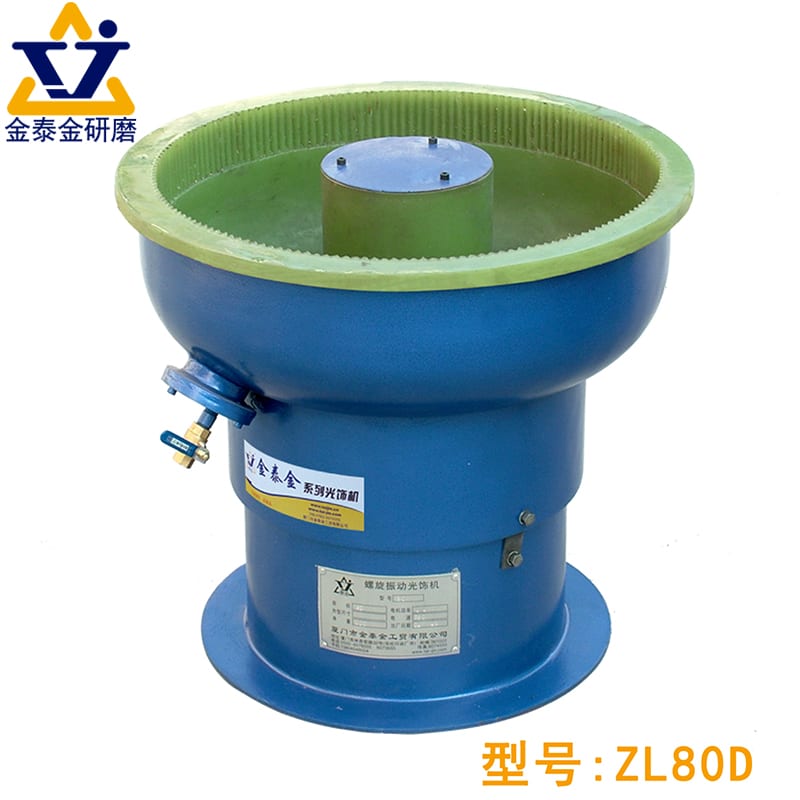
Schleifkörperbett und seine Bewegung
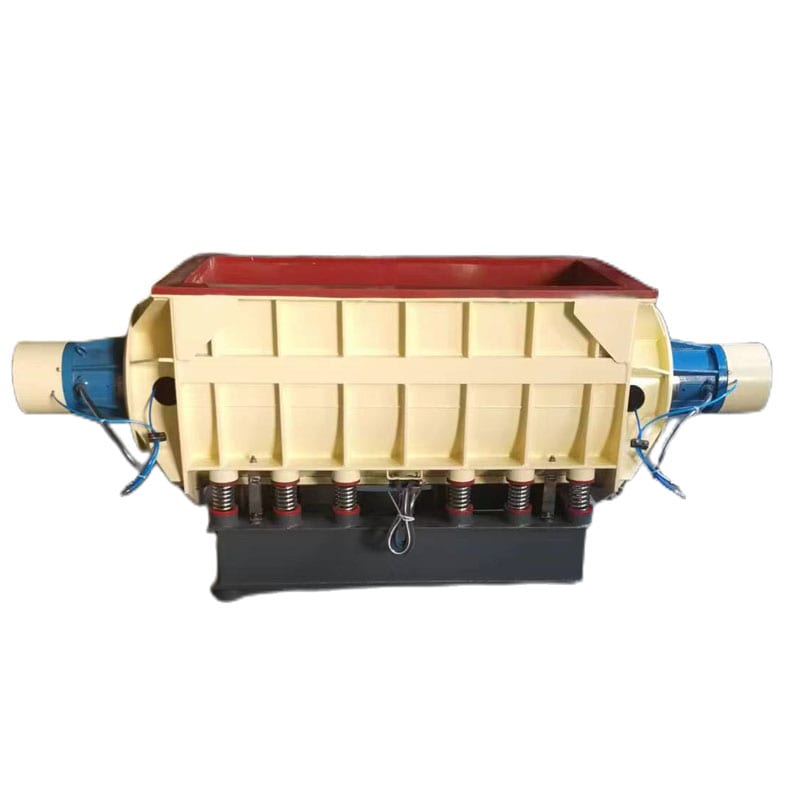
Ein Unwuchtmotor versetzt den Behälter oder rechteckige Trogvibratoren mit einstellbarer Amplitude und Frequenz in Schwingung. Jeder Impuls wirft das Schleifkörperbett nach oben und vorn und versetzt Teile und Schleifkörper in eine kontinuierliche Spiralrollbewegung durch die Kammer.
Da Werkstücke eingebettet in einem fließenden Schleifkörperstrom wandern, stützt das Bett fragile Formen und bearbeitet Ecken und Flächen gleichzeitig. Das genaue Mischungsverhältnis von Schleifkörpern zu Teilen hängt von Bauteilgeometrie und Gewicht ab und muss stets durch Testversuche ermittelt werden.
Wie Schleifkörper die Oberfläche in jeder Phase bearbeiten
Beim spiralförmigen Umlauf im Behälter üben einzelne Steine oder Kugeln drei mechanische Wirkungen auf die Bauteiloberfläche aus:
- Schlagendes Abscheren: Kantige Schleifkörper treffen auf überstehende Grate und scheren sie ab.
- Gleitabrieb: Unter dem Gewicht der Schüttung gleiten Schleifkörperflächen über Teile und tragen Bearbeitungsspitzen ab.
- Druckpolieren: Glatte, nicht abrasive Kugeln walzen Mikrospitzen spanlos flach, sodass Licht sauber reflektiert.
Warum das Compound so wichtig ist wie die Schleifkörper
Schleifsteine im Behälter nur mit Leitungswasser zu betreiben, ruiniert die Oberfläche schnell. Ohne Compound setzt sich Metallabrieb in den Steinen fest, Teile reiben Metall auf Metall und frische Oberflächen oxidieren zu einem dunkelgrauen Film.
Ins Wasser dosierte flüssige Polier-Compounds erfüllen drei Aufgaben: Sie schmieren Kontaktstellen zur Schnitttiefenkontrolle, halten feinen Metallabrieb zum Ausspülen in der Schwebe und hinterlassen einen Rostschutzfilm auf blankem Metall.
Was sich beim Wechsel vom Entgraten zum Polieren ändert
Die Umstellung einer Vibrationsanlage vom Grobentgraten auf Feinpolieren erfordert die Anpassung dreier Variablen:
- Schleifkörper wechseln von kantig zu rund und dicht: Scharfe Dreiecke weichen glatten Zylindern, Kugeln, feinen Kunststoffkegeln oder gehärteten Stahlkugeln.
- Compound wechselt vom Reiniger zum hochgleitfähigen Glanzmittel: Spülseifen werden durch gleitaktive Polier-Compounds oder trockene Polierpasten ersetzt.
- Maschinenenergie und Zyklusstruktur ändern sich: Vorlaufwinkel und Amplitude werden angepasst, um Teileanschlag zu verhindern; aus einem Durchlauf wird eine mehrstufige Sequenz.
Was es leisten kann — und was nicht
Ein Vibrationspolierer gehört zu den vielseitigsten Maschinen in einer Werkstatt, hat jedoch klare physikalische Grenzen. Zu wissen, was er nicht kann, erspart wochenlange Fehlversuche.

Gut geeignete Oberflächen
Das Vibrationspolieren eignet sich hervorragend für Außenflächen, Außenkanten und flache Konturen kleiner bis mittlerer Stanz-, Guss- und Zerspanungsteile. Es entgratet, glättet leichte Frässpuren und erzeugt gleichmäßige matte, satinierte oder polierte Oberflächen für ganze Chargen ohne manuelles Bestücken.
Schlecht geeignete Oberflächen
Vibrationsverfahren stoßen dort an Grenzen, wo Schleifkörper physisch nicht hingelangen oder gleiten können. Tiefe Sacklöcher, feine Innengewinde und scharfe Innenkanten setzen sich mit Schleifkörpern zu, sodass Vertiefungen unberührt bleiben, während Außenflächen sauber poliert werden.
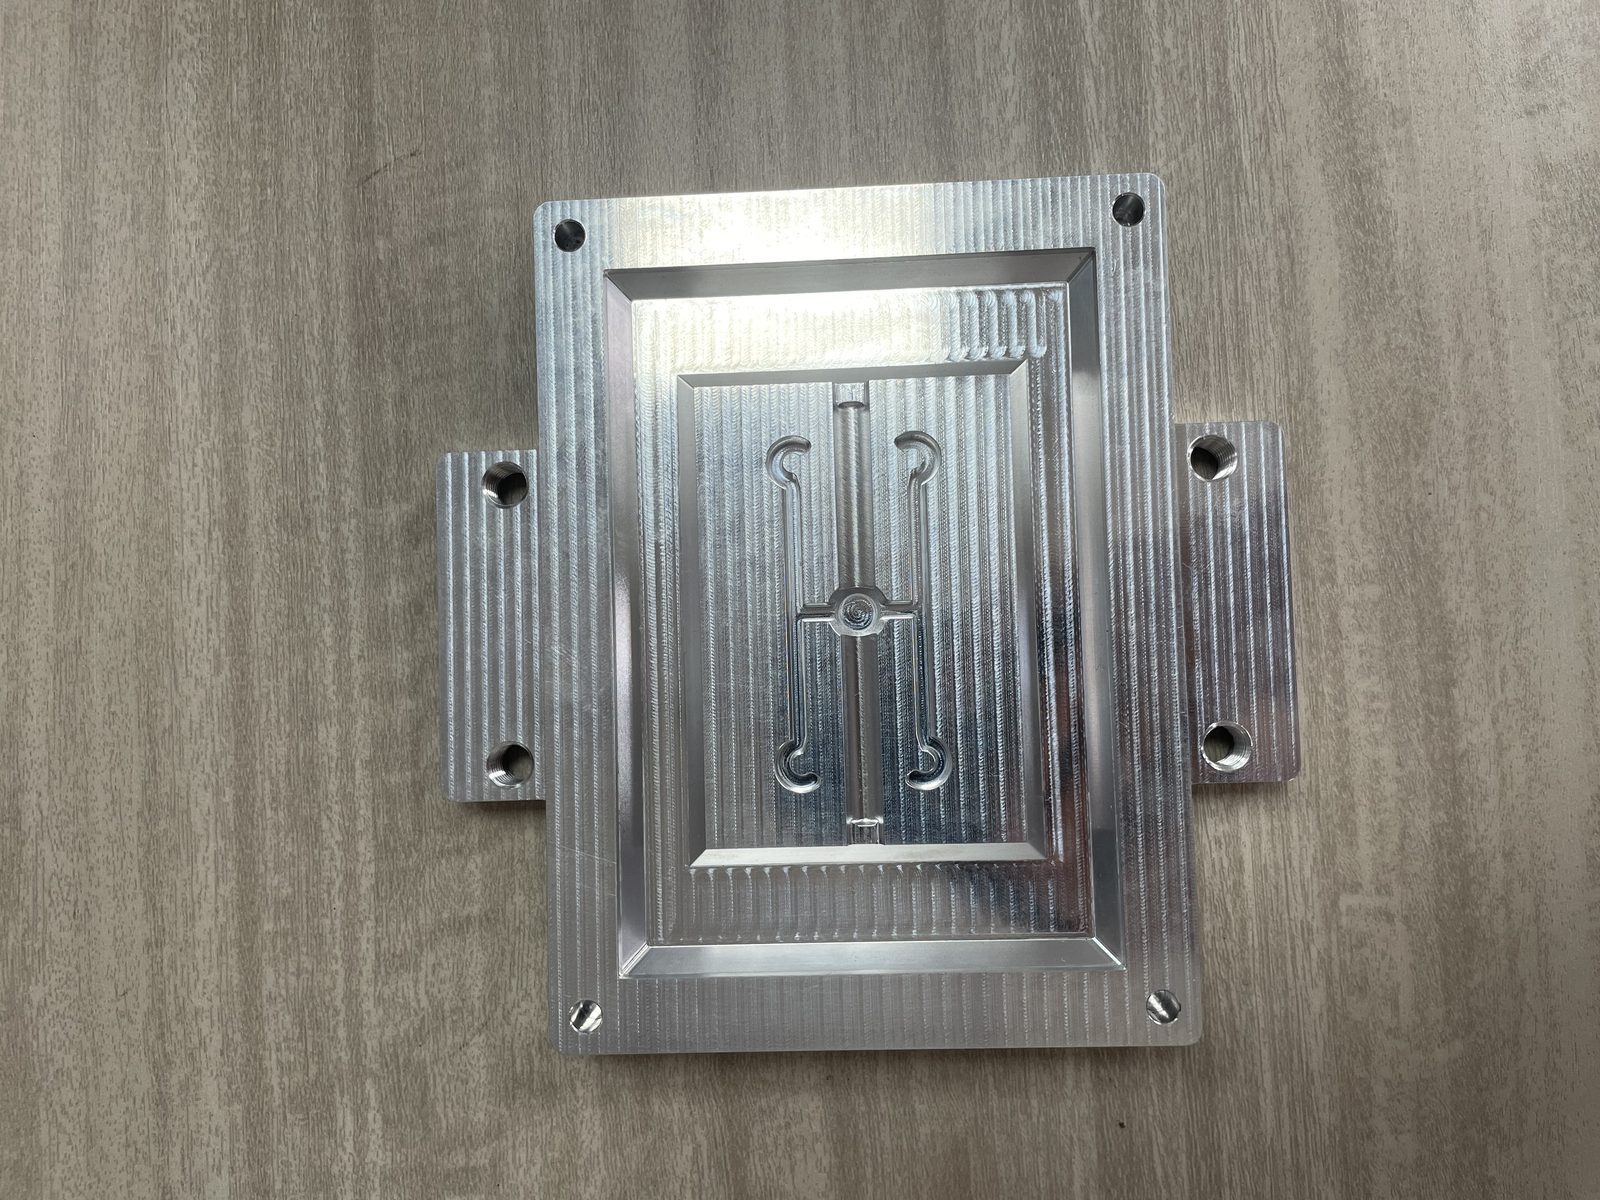
Auch flache, hauchdünne Blechstanzteile bereiten Probleme, da nasse Planflächen an der Polyurethanwand haften bleiben, anstatt im Schüttgutbett zu zirkulieren.
Was es nicht kann: die Bauteilgeometrie verändern
Gleitschleifen verfeinert die Oberflächentopografie; es verändert weder Bauteilmaße noch die Metallfarbe. Ein Vibrationspolierer kann weder ein verzogenes Stanzteil richten, noch ein Wellenübermaß korrigieren oder mit dem Fingernagel spürbare tiefe Riefen beseitigen. Tiefe Riefen erfordern Bandschleifen vor dem Polieren, und Farbänderungen erfordern Eloxieren, Galvanisieren oder PVD-Beschichten.
Wenn ein anderes Verfahren die ehrliche Antwort ist
Nutzen Sie die nachstehende 4-Spalten-Tabelle, um zu sehen, wo Gleitpolieren funktioniert und wo ein anderes Verfahren die ehrliche Wahl ist.
| Ihr Ziel | Kann Gleitpolieren das leisten? | Werkstatt-Realität | Besseres Verfahren bei Nein/Teils |
|---|---|---|---|
| Entgraten und Außenkanten verrunden | Ja | Kernstärke des Gleitschleifens über alle Losgrößen | Für Standardteile nicht nötig |
| Leichte CNC-Werkzeugspuren verblenden | Ja | Erfordert Start mit abrasiver Schleifkörperstufe | Fliehkraftteller für schnellere Zyklen |
| Gleichmäßiges Matt- oder Satinfinish erzeugen | Ja | Zuverlässig in zweistufiger Schleif- und Glättfolge erreicht | Nicht nötig |
| Hochglänzendes Spiegelfinish erzeugen | Teilweise | Benötigt drei Stufen und nicht-abrasive Medien an Außenflächen | Fliehkrafttrommel für höheren Druck |
| Tiefe Riefen oder Gusslunker entfernen | Nein | Medien gleiten in tiefe Poren, ohne das umgebende Metall einzuebnen | Zuerst Bandschleifen oder Scheibenpolieren |
| Maße außerhalb der Toleranz korrigieren | Nein | Gleitschleifen wirkt auf Oberflächenspitzen, nicht die Sollgeometrie | CNC-Bearbeitung oder Flachschleifen |
| Farbe von blankem Metall ändern | Nein | Mechanisches Gleitschleifen zeigt nur natürlichen Legierungsglanz | Eloxieren, Galvanisieren oder Pulverbeschichten |
| Einzelnes großes Schweißteil polieren | Nein | Teil kann im Behälter nicht zirkulieren und Rüstaufwand ist unrentabel | Handschleifen und Scheibenpolieren |
| In engen Querbohrungen polieren | Teilweise | Standardmedien überbrücken kleine Bohrungen und tiefe Schlitze | Magnetstift- oder Schleppschleifen |
Wenn kleine Präzisionsteile höheren Anpressdruck für rascheren Spiegelglanz benötigen, vergleichen Sie Hochenergieverfahren im Leitfaden zu Fliehkraftteller- vs. Trommelfliehkraftgleitschleifen.
Der dreistufige Weg zur echten Politur
Der größte Mythos beim Gleitschleifen ist, dass man grob bearbeitete Teile in ein Wundermedium gibt und Hochglanz erhält. Echtes Vibrationspolieren ist ein dreistufiger Prozess, bei dem jede Stufe die Oberfläche für die nächste vorbereitet.
Stufe 1 – Abtrag (warum man nicht fein starten kann)
Rohteile kommen mit Graten, Frässpuren oder Gusshaut an. Stufe 1 nutzt abrasive Keramik- oder grobe Kunststoffkörper, um Grate abzutragen, Kanten zu verrunden und Bearbeitungsspitzen zu entfernen.
Stufe 1 lässt sich nicht überspringen, um direkt fein zu starten. Feine oder nicht-abrasive Medien haben keinen Abtrag; sie polieren nur Riefenspitzen und lassen Werkzeugrillen unberührt.
Stufe 2 – Glätten (die oft übersprungene Stufe)
Sobald Stufe 1 Grate und Werkzeugspuren entfernt, ist das Teil mit gleichmäßigen matten Kratzern des Schleifsteins bedeckt. Stufe 2 wechselt zu feineren Kunststoff- oder abrasionsarmen Keramikkörpern, um diese Kratzer zu beseitigen.
Ungeduldige Betriebe überspringen diese Glättungsstufe oft. Ihre Aufgabe ist es, die Oberfläche auf eine feine Satin-Textur mit flachen Tälern zu bringen, die die abschließende Polierstufe schließen kann.
Stufe Drei – Glänzen (warum länger nicht besser ist)
Stufe Drei erzeugt echten Glanz mit nicht-abrasiven Medien – wie gehärteten Stahlkugeln, feinen Porzellankugeln oder behandeltem Walnussschrot – kombiniert mit einem Glanzmittel.
Statt Metall abzutragen, nutzt Stufe Drei Druckwalzen oder Trockenreiben, um die winzigen Satin-Spitzen aus Stufe Zwei zu einer reflektierenden Ebene einzuebnen. Ein zu langer Lauf erhöht den Glanz nicht; übermäßiges Polieren verfestigt die Randschicht und verursacht Orangenhaut-Trübung.
Wie man erkennt, in welcher Stufe man sich befindet
Ein gespültes, getrocknetes Musterteil unter eine helle Lampe halten und flach neigen:
- Sichtbare parallele Linien oder Frässpuren: Stufe Eins ist unvollständig; Schleifkörper haben den Grund der Bearbeitungsrillen nicht erreicht.
- Gleichmäßige Mattierung ohne Richtungslinien: Stufe Eins ist abgeschlossen und das Teil ist in Stufe Zwei; Mikrospitzen streuen das Licht noch gleichmäßig.
- Klare Reflexion des Deckenlichts ohne Untergrundstruktur: Stufe Zwei und Stufe Drei haben beide ihre Aufgabe erfüllt.
Der häufigste Fehler: der Sprung von Stufe Eins zu Stufe Drei
Der direkte Übergang von groben Schleifkörpern zum Polieren erzeugt den typischen Glanz-Kratzer-Fehler. Schwere Polierkörper drücken die Grate grober Kratzer zu glänzenden Plateaus flach, während tiefe Täler darunter verbleiben. Bei schrägem Licht tritt jeder Kratzer hervor, was eine Rückkehr zu Verrundungskörpern der Stufe 2 erfordert.
Medien und Compound zum Polieren (nicht zum Entgraten)
Entgratungsmittel für eine Polieraufgabe zu nutzen, gleicht dem Wachsen eines Autos mit Schleifpapier. Um ein seidenmattes oder spiegelndes Finish zu erzielen, müssen sowohl Gleitschleifkörper als auch flüssiges Compound angepasst werden.

Warum Entgratmedien keinen Glanz erzeugen
Entgratkörper enthalten grobes Siliziumkarbid- oder Aluminiumoxidkorn in harter Bindung. Beim Verschleiß des Steins brechen frische, scharfe Mineralkanten aus, um Grate abzutragen. Solange scharfes Korn das Werkstück berührt, gräbt es neue Kratzer ins Metall und verhindert jegliche Spiegelung.
Körperformen zum Polieren: runder, feiner, dichter
Der Übergang vom Vorschliff zur Vorpolitur in unserem Sortiment an Schleifkörpern verlagert die Geometrie hin zu runderen Konturen und kleineren Größen. Glatte Kegel, Kugeln und Zylinder erzeugen sanften Linien- oder Punktkontakt und verrunden Radien, ohne ebene Flächen zu beschädigen.
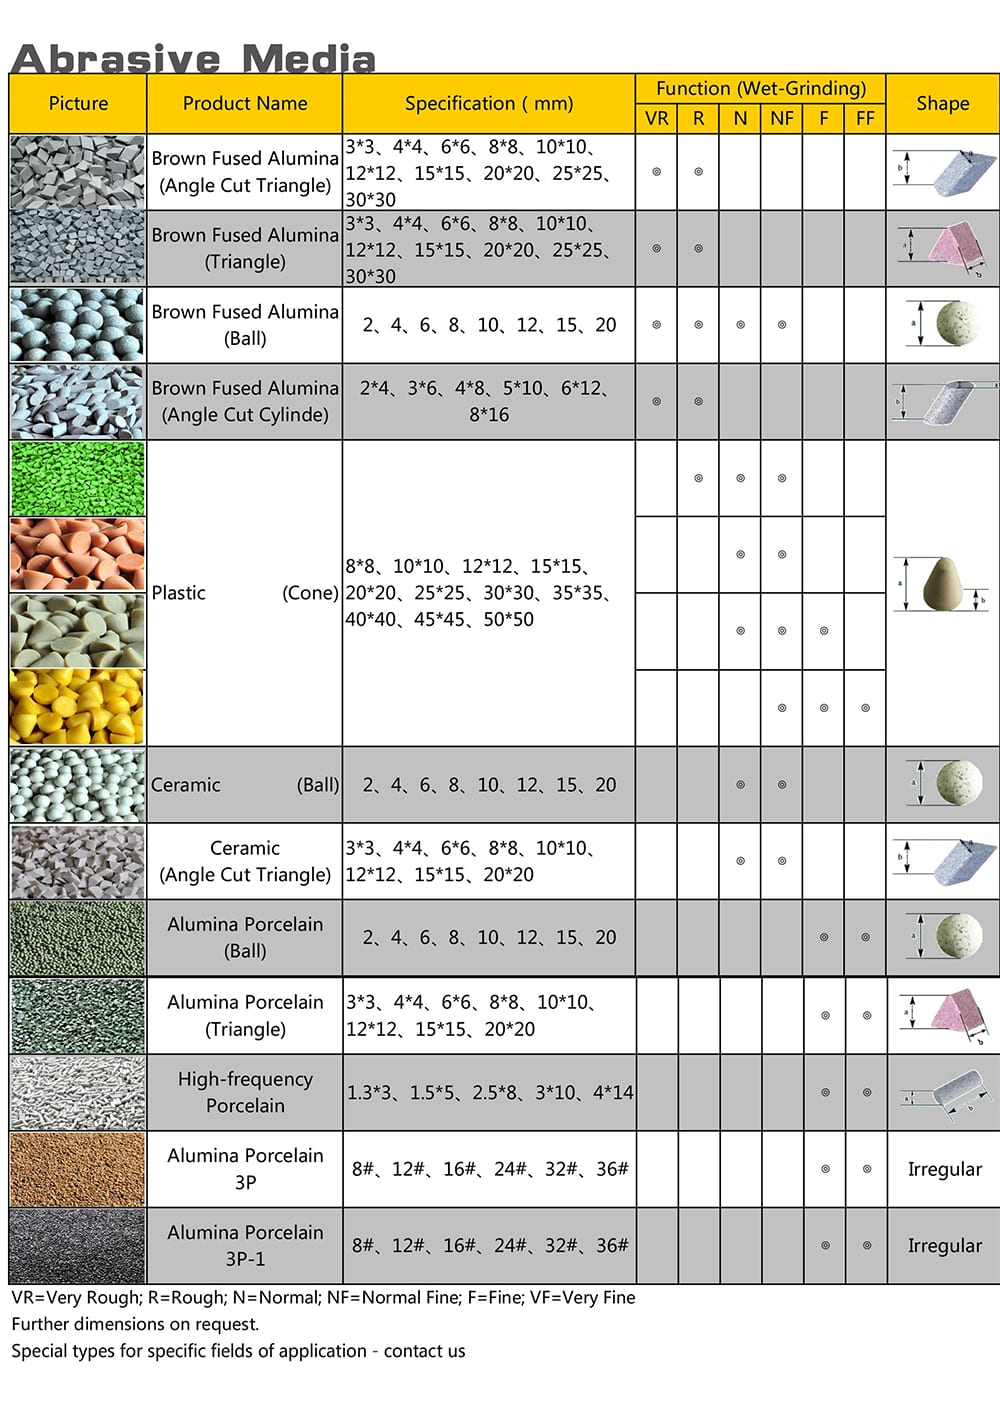
Nicht-abrasive Medien für die Endstufe
Für den letzten Glanzdurchgang entfällt abrasives Korn völlig. Betriebe wählen je nach Werkstückgewicht und Legierung eine von drei nicht-abrasiven Medienfamilien:
- Gehärtete Edelstahlkörper: Hochdichte Stahl-Finishing-Körper liefern hohes Druckgewicht zum Glanzpolieren von Guss- und Formteilen in verstärkten Behältern.
- Porzellan-Polierkörper: Kornfreie Keramikkugeln sorgen für ein sanfteres Polieren empfindlicher Edelstahl-, Titan- oder Aluminiumteile.
- Behandelte trockene organische Medien: Mit Paste behandelte Walnussschalen- oder Maiskolbengranulate erzeugen im Trockenbehälter wasserfreien Endglanz.
Was das Compound anders machen muss
In einer Polier- oder Glanzstufe müssen Wasser und Finishing-Compounds ein gleitfähiges Polster zwischen Medien und Werkstücken bilden. Lässt die Schmierung nach, rutschen Porzellan- oder Stahlkörper über das Metall und hinterlassen Rattermarken. Polier-Compounds enthalten zudem Glanzbildner, Enthärter gegen Mineralschleier sowie Anlaufschutz für die Trocknung.
Was schiefgeht und was es bedeutet
Kommt eine Charge beim Gleitpolieren matt, zerkratzt oder fleckig heraus, hilft blindes Ändern der Zykluszeit selten. Nahezu jeder Fehler deutet auf eine übersprungene Stufe, kontaminierte Medien oder mangelnden Compound-Fluss hin.
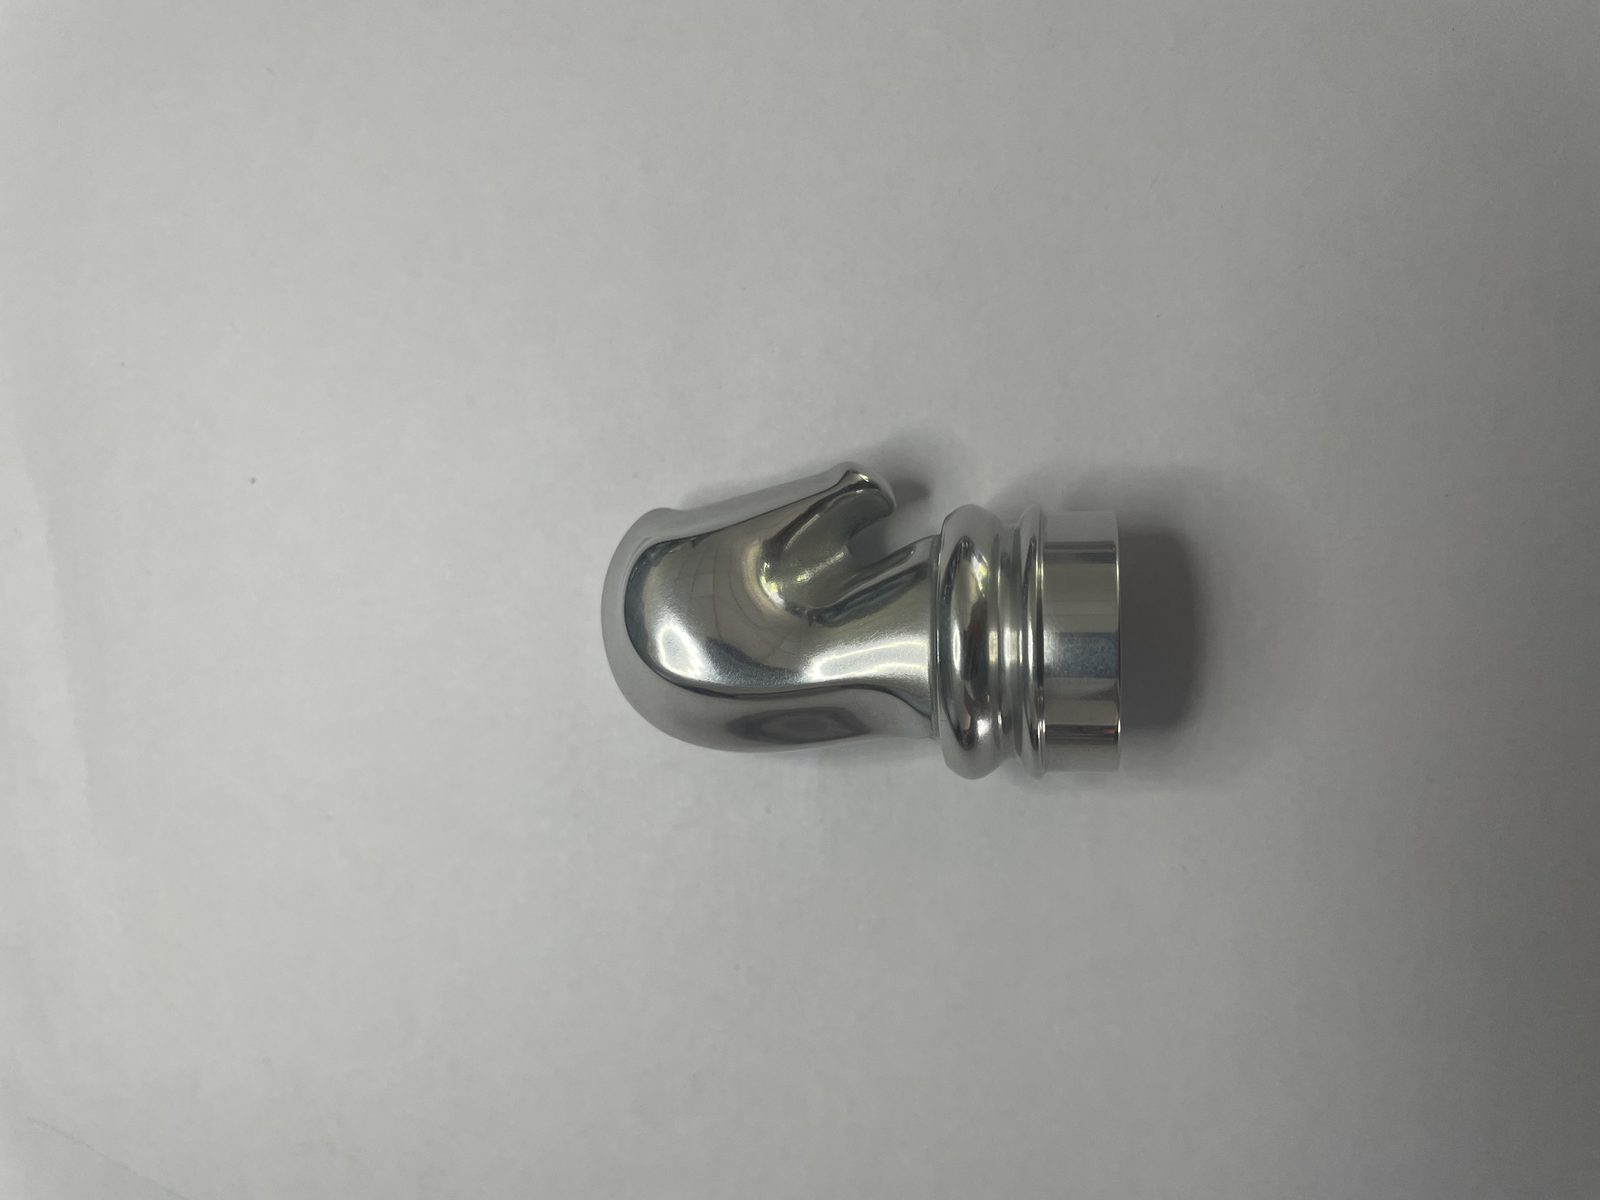
Teile vor dem Medienwechsel unter Schräglicht prüfen
Vor dem Entleeren eines Schleifkörperbehälters ein Musterteil in sauberem warmem Wasser abspülen, trocknen und Planflächen sowie Ecken unter Schräglicht prüfen. Ein gleichmäßiger Film auf dem gesamten Teil deutet auf Compound- oder Wasserchemie hin, Spuren an Ecken auf mechanischen Aufprall.
Die vierspaltige Fehlersuchtabelle
Nutzen Sie die folgende Diagnosetabelle, um Fehler beim Gleitpolieren in der Fertigung gezielt zu beheben.
| Oberflächensymptom | Hauptursache | Werkstattprüfung | Abhilfemaßnahme |
|---|---|---|---|
| Teil wirkt aus der Ferne glänzend, im Licht jedoch zerkratzt | Stufe 2 (Glätten) zwischen Grobschliff und Polieren übersprungen | Teil unter heller Lampe neigen, um Kratzertiefen zu erkennen | Teile zuerst in eine feine Kunststoff- oder Glattkeramikstufe zurückführen |
| Oberfläche wird im Behälter zunehmend trüber | Grobes Fremdkorn im Poliermedium oder geringer Compound-Zufluss | Medien nach Fremdsteinen absieben und Dosierpumpe prüfen | Behälter spülen, Fremdkörper aussieben und Compound-Fluss wiederherstellen |
| Helle Schlagstellen oder winzige Dellen an Ecken | Zu hohe Teilezahl oder übermäßige Schwingungsamplitude | Massebett beobachten, ob freie Teile oben kollidieren | Chargenmenge verringern, Medienmenge erhöhen oder Amplitude senken |
| Vertiefte Nuten und Bohrungen bleiben matt und unpoliert | Schleifkörper zu groß, um in Schlitze einzutreten und zu zirkulieren | Probestein von Hand in den Schlitz drücken, um Passung zu prüfen | Kleinere Schleifkörper zugeben oder auf Stifte oder kleine Kugeln wechseln |
| Scharfe Funktionskanten verrunden außerhalb der Toleranz | Stufe-1-Schleifzyklus lief zu lang oder nutzte aggressive Schleifkörper | Kantenprofil mit unpoliertem Kontrollteil vergleichen | Stufe-1-Schleifen verkürzen und früher auf verschleißarme Kunststoffkörper wechseln |
| Dunkle Verfärbung, Wasserflecken oder Flugrost nach dem Entladen | Hartes Spülwasser, erschöpfter Inhibitor oder langsame Lufttrocknung | Stelle mit mildem Reiniger abwischen, um Oberflächenoxidation zu bestätigen | Rostschutz im letzten Spülgang dosieren und Teile sofort trocknen |
Kosten: Was sie wirklich treibt
Einkäufer fragen oft, warum ein Angebot fürs Gleitpolieren bei gleicher Troggröße viel höher ist als fürs Gleitentgraten. Der Preisunterschied liegt an Prozessstufen und Verbrauchsmaterialien, nicht an der Basismaschine.
Fünf Kostenpunkte bei einem Polierauftrag
Jedes Gleitpolierverfahren umfasst fünf Kostenkomponenten:
- Behälterstruktur: Standardbehälter eignen sich für Schleifkörper und Porzellan, während schweres Kugelpolieren verstärkte Tröge und Motoren erfordert.
- Schleifkörperbestand: Betriebe müssen separate Behälter für Schleif-, Glätt- und nicht-abrasive Polierkörper vorhalten.
- Compound-Dosierung: Mehrstufiges Polieren nutzt sowohl abrasive Reiniger als auch hochgleitfähige Glanzmittel.
- Handhabungsaufwand: Das Umsetzen von Teilen über Folgestufen oder der Medientausch vervielfacht den Bedieneraufwand.
- Trocknen und Verpacken: Polierte Teile müssen sofort mit Heißluft oder Maisschrot getrocknet werden, um Wasserflecken zu vermeiden.
Warum Polieren mehr kostet als Entgraten
Polieren kostet mehr als Entgraten – nicht wegen einer anderen Maschine, sondern weil eine echte Politur mehrere Stufen, separate Schleifkörper, mehr Compound und zusätzliches Handling erfordert. Bietet ein Anbieter eine dreistufige Politur zum Preis einer einstufigen Entgratung an, droht eine Abkürzung, bei der Werkzeugspuren unter dem Glanz sichtbar bleiben.
Wo die Volumenschwelle liegt
Der Wechsel dreier Schleifkörper-Körnungen in einem Behälter funktioniert bei gelegentlichen Kleinserien, kostet im Alltag aber Hallenzeit und birgt Kontaminationsrisiken. Regelmäßige Chargen rechtfertigen eigene Behälter für Vorschleifen, Glätten und Polieren.
In unserem neunzehnhundertzweiundneunzig gegründeten Werk in Xiamen fertigen wir Anlagen auf einundzwanzig Maschinenplattformen und sechs Produktlinien, abgesichert durch vierundzwanzig chinesische Schutzrechte. Wir bieten kein Lohnpolieren, Beschichten, Eloxieren, Strahlen, Härten und keine Handwerkzeuge an.
Häufig gestellte Fragen zu Vibrationspolierern
Kann eine Vibrationsentgratmaschine auch polieren?
Ja. Beide nutzen dieselbe mechanische Plattform. Sofern Sie keine schweren Stahlkörper in einem Leichtbehälter einsetzen, brauchen Sie keine neue Maschine. Einfach den Behälter spülen, feine Polierkörper einfüllen, auf Glanzcompound wechseln und mehrere Stufen durchlaufen.
Wie viele Stufen erfordert eine echte Vibrationspolitur?
Ein leichter Industrieglanz erfordert eine Stufe mit feinen Keramikkörpern und Glanzmittel. Eine gleichmäßige Satinierbasis fürs Eloxieren benötigt zwei Stufen (Vorschleifen und Glätten), während ein spiegelnder Hochglanz drei Stufen erfordert: Vorschleifen, Glätten und abrasionsfreies Polieren.
Welche Schleifkörper sollte ich zum Polieren statt zum Entgraten verwenden?
Ersetzen Sie scharfkantige, grobe Keramikdreiecke durch glatte, runde, dichte Formen. Nutzen Sie feine Kunststoffkegel oder glatte, schwach abrasive Keramikzylinder zum Glätten vor dem Polieren. Für den finalen Spiegelglanz eignen sich rein nicht-abrasive Medien – etwa Porzellankugeln, gehärtete Edelstahlkugeln oder mit Polierpaste behandeltes Walnussschalen- und Maiskolbengranulat.
Kann Vibrationspolieren einen Spiegelglanz erzeugen?
Ja, auf Außenflächen und konvexen Konturen in einem dreistufigen Prozess, der mit nicht-abrasivem Porzellan, Stahl oder behandelten Trockenmedien abschließt. Ein Rundvibrator kann jedoch auf großen Planflächen keinen absolut ebenen optischen Spiegel erzeugen (hierfür ist Planläppen nötig) noch tief in engen Grundbohrungen polieren.
Warum sieht mein Teil unter Licht glänzend, aber zerkratzt aus?
Das passiert, wenn Stufe zwei (das Glätten) übersprungen wird und man direkt vom groben Entgraten zu Polierkörpern wechselt. Nicht-abrasive Polierkörper ebnen die Spitzen grober Kratzer ein, sodass das Bauteil Licht reflektiert, lassen aber die tiefen Riefen darunter offen. Gehen Sie auf mittelfeine Glättkörper zurück, um die tiefen Kratzer zuerst zu entfernen.
Wie lange dauert das Vibrationspolieren?
Die Zyklusdauer hängt von Ausgangsrauheit, Legierungshärte, Zieloberfläche, Medienauswahl und Chargengröße ab. Da ein dreistufiger Spiegelglanzprozess viel länger dauert als einstufiges Glanzpolieren, müssen Zykluszeiten durch Bemusterungen ermittelt werden; kontaktieren Sie uns über unsere Kontaktseite zum Testen Ihrer Teile.
 +86-592-2381506


 IPv6-Netzwerk unterstützt