Vibrationsgleitschleifen: Was es ist, was es ersetzt und wann es versagt
Vibrationsgleitschleifen wird meist als „Teile in einer Schale voll Steine wälzen, bis die Grate abfallen“ beschrieben – treffend, aber nutzlos. Für Einkäufer zählt die Einordnung im Betrieb: Es folgt auf die Zerspanung und geht Beschichten oder Galvanisieren voraus, um dem Folgeschritt eine gleichmäßige, gratfreie Oberfläche zu übergeben.
Diese Seite bietet den Überblick: Was das Verfahren leistet, worin es konkurrenzlos ist, wo es in die Prozesskette passt und welche Teile keinesfalls in die Maschine gehören. Steht das Verfahren fest, folgen Detailentscheidungen auf eigenen Seiten – Maschinenauswahl, Schleifkörperauswahl, Entgratanlagen, mehrstufiges Polieren, Fliehkraftteller- vs. Trommelanlagen und die drei Bearbeitungsverfahren.
Was Vibrationsgleitschleifen tatsächlich ist
Geben Konstrukteure auf Zeichnungen Vibrationsgleitschleifen an, fordern sie ein Gleitschleifverfahren, bei dem Werkstücke in eine vibrierende Schüttung aus Formschleifkörpern, Wasser und Compound eintauchen. In unserer Kategorie Vibrationsgleitschleifmaschinen wirkt die Technik äußerlich simpel, doch im Behälter herrscht das Gleichgewicht dreier mechanischer Kräfte.
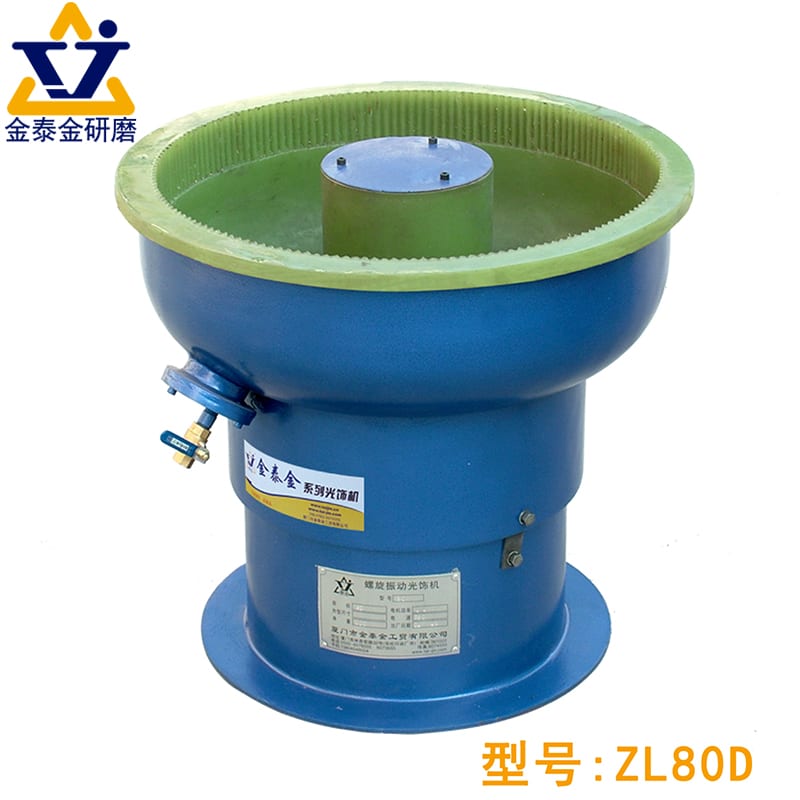
Behälter, Schleifkörperbett und Antrieb
Jede Vibrationsgleitschleifanlage basiert auf drei Kernbaugruppen:
- Polyurethanbeschichteter Behälter: Entweder als toroidaler Rundbehälter oder gerader Rechtecktrog bei Trogvibratoren.
- Fließendes Schleifkörperbett: Keramik-, Kunststoff-, Stahl- oder organische Formkörper, gemischt mit flüssigem Compound.
- Unwuchtantrieb: Federnd gelagerter Motor mit verstellbaren Gewichten, der den Behälter dreidimensional in Schwingung versetzt.
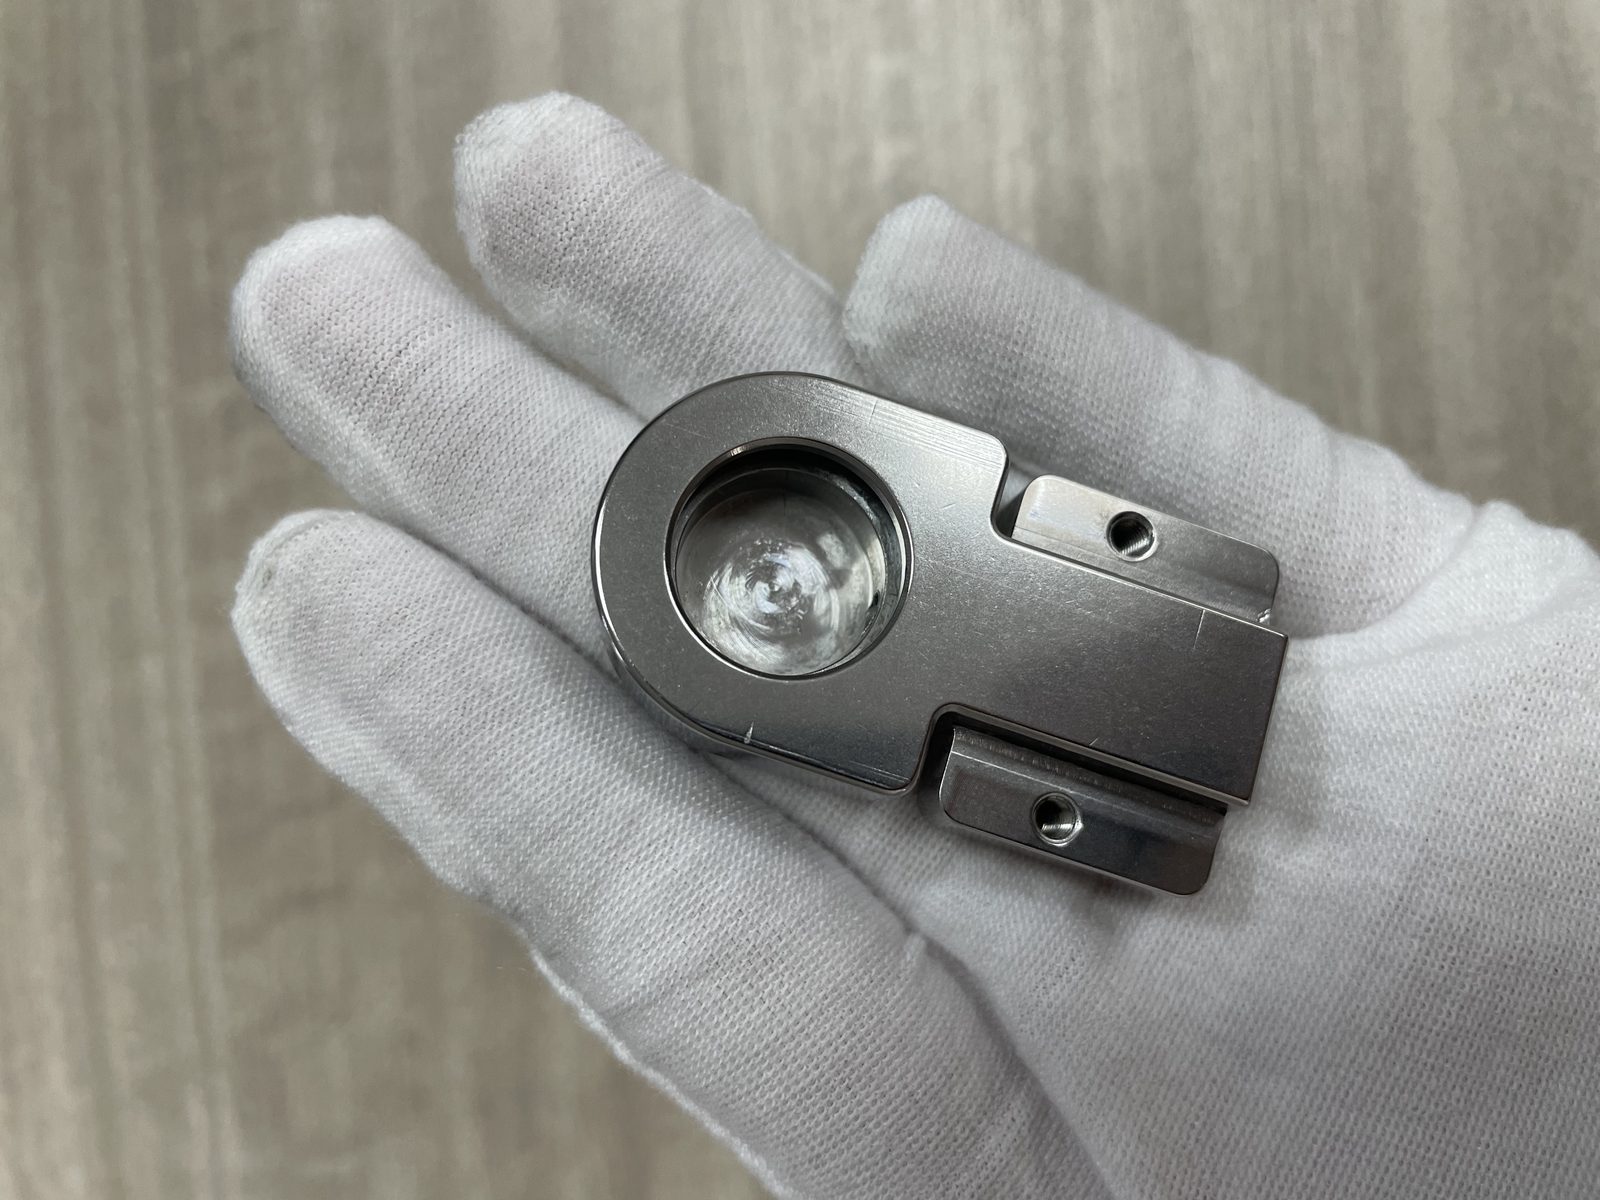
Drei Bewegungen statt einer: Stoß, Gleiten und Rollen
Eine Vibrationsanlage rüttelt Teile nicht bloß gegen Steine. Im spiralförmig zirkulierenden Schleifkörperbett laufen gleichzeitig drei Kontaktvorgänge ab:
- Mikrostoß: Kantige Schleifkörper treffen auf überstehende Grate und brechen sie ab.
- Gleitscherung: Unter dem Schüttgewicht gleiten Schleifkörperflächen über Bauteile und scheren Bearbeitungsspitzen ab.
- Druckwälzen: Glatte Kugeln oder Zylinder walzen Mikrorauheiten für ein glänzenderes Finish flach.
Welche Bewegung dominiert, bestimmen Form und Dichte der eingefüllten Schleifkörper sowie die Schmierwirkung des Compounds.
Warum es ein Oberflächen- und kein Zerspanungsverfahren ist
Ein Gleitschleifvibrator verfeinert die Oberflächentopografie, statt Werkstückgeometrien zu schneiden. Anders als ein starres, bezugspunktgebundenes CNC-Werkzeug wirkt das fließende Schleifkörperbett gleichzeitig auf alle freiliegenden Flächen. Es entgratet, verrundet Kanten und senkt die Rauheit, lässt Wandstärken und Lochabstände jedoch intakt. Mangels starrer Bezugsebene kann es weder verzogene Halter richten noch Übermaße an Wellen korrigieren.
Was kein anderes Verfahren leistet
Betriebe kaufen Gleitschleifmaschinen nicht nur, um Schleifpapier zu sparen. Gleitschleifen löst drei Fertigungsprobleme, die Werkbank-Handarbeit und starre CNC-Bahnen wirtschaftlich nicht lösen können.
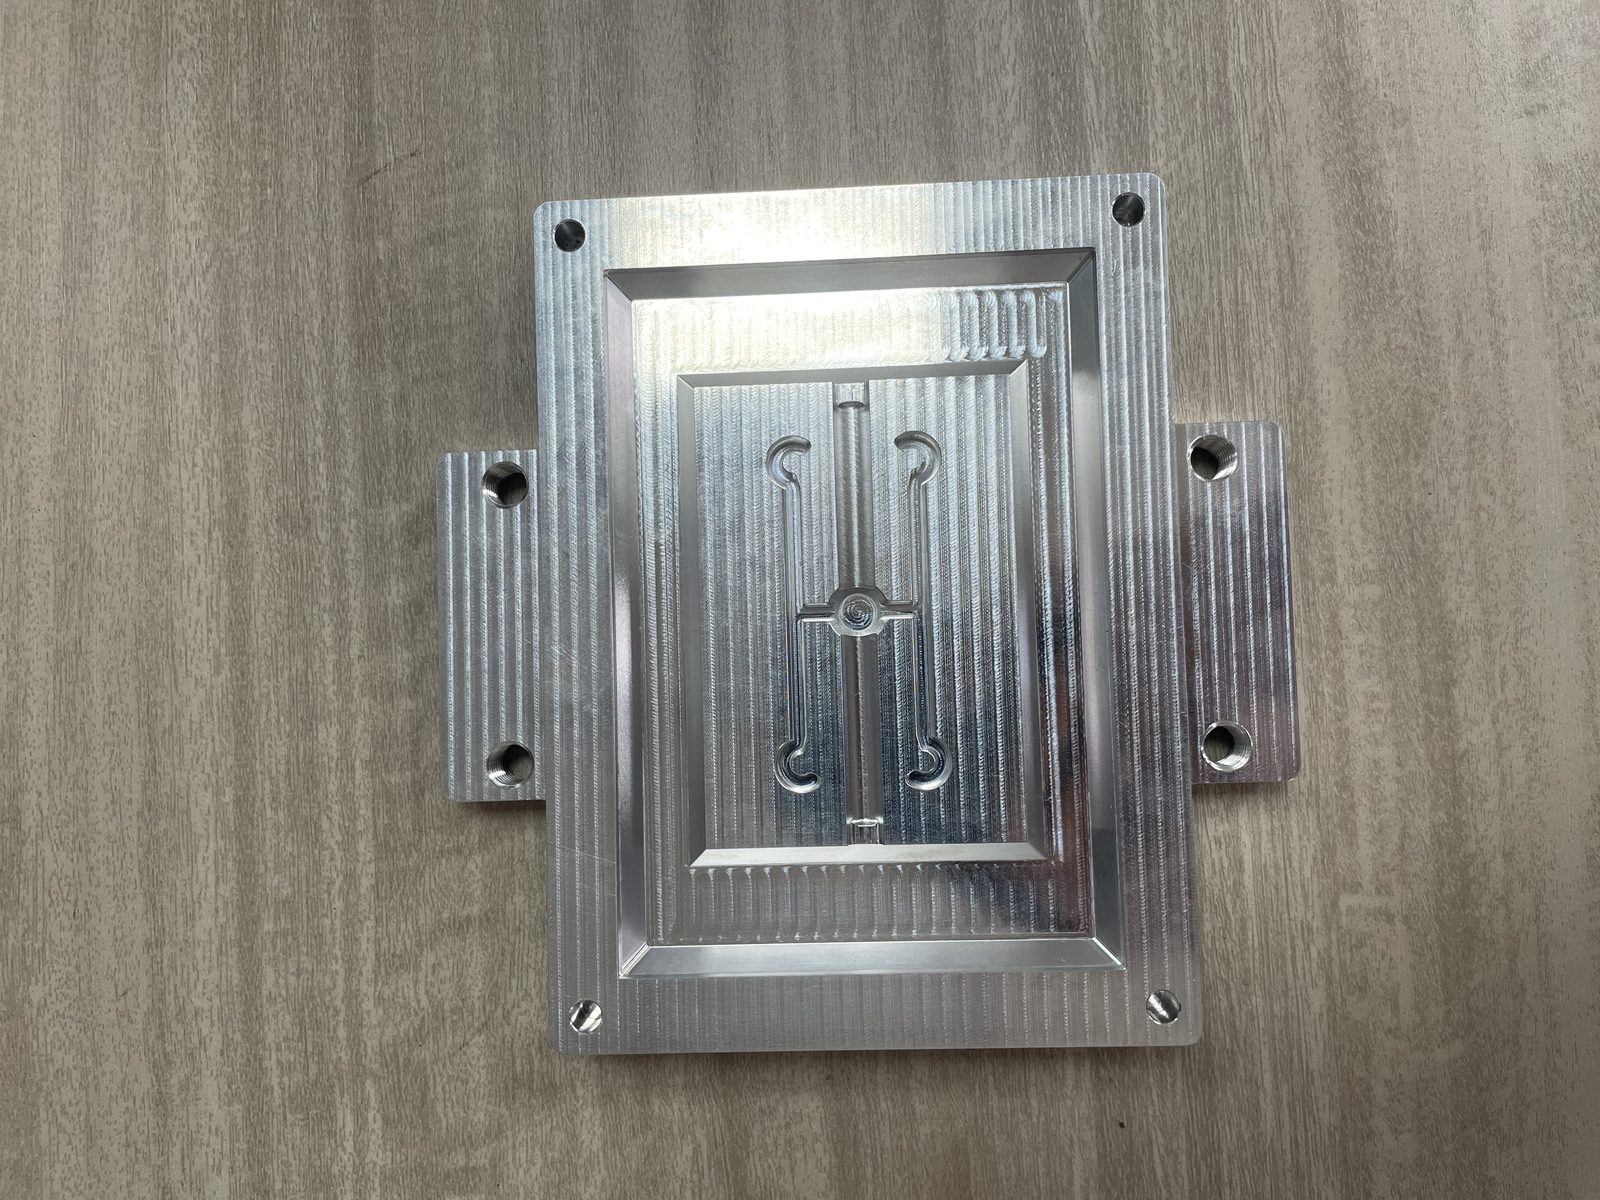
Erreicht werkzeugunzugängliche Flächen
Schleifbänder oder Schleifscheiben berühren nur Außenflächen passend zum Scheibenradius und überbrücken vertiefte Taschen, Querbohrungen sowie Schweißnahtwurzeln. Da Gleitschleifkörper aus lose fließenden Steinen bestehen, fließt das Bett in Taschen, umspült Rippen und reinigt offene Schlitze, während es zugleich die Außenhaut egalisiert.
Bearbeitet Chargen in einem Arbeitsgang
An manuellen Entgratplätzen oder Roboterschleifzellen skaliert die Taktzeit linear mit der Stückzahl. Das manuelle Entgraten einer Charge Stanzteile erfordert für jedes Stück einen separaten Handhabungszyklus.
Im Rund- oder Trogvibrator gelangt die gesamte Charge geschlossen ins Schleifkörperbett und wird in einem Durchgang fertiggestellt. Während die Charge zirkuliert, kann der Bediener andere Maschinen bedienen, Lose prüfen oder Sendungen verpacken.
Konstant durch Bauart, nicht durch Bedienergeschick
Der entscheidende Vorteil des Gleitschleifens liegt in der garantierten Konstanz. Entgratet ein Werker Werkstücke manuell per Feile oder Schleifgerät, weicht die Montagmorgen-Charge von jener am Freitagnachmittag ab, weil Druck, Anstellwinkel und Ermüdung schwanken.
In Gleitschleifanlagen entsteht Konstanz durch die Struktur des Schleifkörperbetts statt durch Bedienergeschick. Jedes Werkstück durchläuft dieselbe Spiralbahn, erfährt denselben Schleifkörperdruck und gleichmäßigen Gleitkontakt aus jedem Winkel. Das ist nicht »besser« als meisterhafte Handarbeit – es ist eine andere Garantieklasse, bei der jedes Teil den Behälter mit identischem Kantenradius und einheitlicher Textur verlässt.
Einordnung in die Prozesskette
Leitfäden von Mitbewerbern stellen Gleitschleifen fast immer als isolierten End-of-Line-Schritt dar. Im realen Arbeitsplan steht das Gleitschleifen mitten in der Kette als Brücke zwischen Metallbearbeitung und finalem Oberflächenschutz.
Meist Vorbehandlung, kein Endfinish
Sofern Sie keine blank gleitgeschliffenen Edelstahlteile oder rohe Messingarmaturen ausliefern, ist Gleitschleifen primär eine Vorbehandlung. Es ersetzt weder Galvanisieren, Eloxieren, Pulverbeschichten noch PVD – es ist die Oberflächenvorbereitung, die diese Schichten haften lässt.
Die nachfolgende Tabelle der sechsstufigen Prozesskette zeigt die Einbindung des Gleitschleifens in den Fertigungsablauf.
| Fertigungsstufe | Typische Anlagen | Rolle des Gleitschleifens |
|---|---|---|
| Umformen und Zerspanen | CNC-Fräs-, Drehmaschinen, Pressen | Rohteile fallen mit Graten, Werkzeugspuren, Zunder und Öl an |
| Mechanische Vorbehandlung | Rund- und Trogvibratoren | Entgratet, verrundet Kanten und erzeugt ein gleichmäßiges Profil |
| In-Process-Reinigung | Compounddosierung und Spülen | Emulgiert Öle und spült Metallabrieb in den Ablauf |
| Chemische Passivierung | Säurepassivierungsbecken | Entfernt freies Eisen nach dem Gleitschleifen, stellt Rostschutz wieder her |
| Endbeschichtung oder Galvanik | Galvanik, Eloxieren, Lackieren | Haftet sauber am beim Gleitschleifen vorbereiteten, gleichmäßigen Substrat |
| Trocknen und Verpacken | Heißluft- oder Cobtrockner | Verdunstet Spülwasser rasch, um Wasserflecken zu vermeiden |
Was an den Folgeschritt übergeben werden muss
Verlässt ein Werkstück die Gleitschleiferei Richtung Eloxieren, Galvanik oder Pulverbeschichtung, ist die Beschichtungslinie auf drei Bedingungen aus dem Gleitschleifschritt angewiesen:
- Kantenverrundung: Lack weicht an Scharfkanten zurück, Galvanik baut an Graten auf; Gleitschleifen verrundet Kanten für gleichmäßige Beschichtung.
- Isotrope Textur: Eloxieren, Chrom und PVD betonen Frässpuren; Gleitschleifen ersetzt Werkzeugriefen durch ein gleichmäßig mattes Finish.
- Zunderfreie Poren: Das Scheuern entfernt Laseroxid, Glühzunder und haftungsmindernde verschmierte Metallsplitter.
Warum die Reihenfolge zählt
Das Überspringen von Prozessschritten führt zu sofortigen Mängeln. Werden rohe Laserteile ohne Kantenbrechen und Entzundern direkt pulverbeschichtet, platzt der Lack bei Stößen entlang der spröden Oxidkante ab. Umgekehrt hinterlässt das Gleitschleifen von Edelstahl mit Standard-Schleifkörpern ohne anschließende Säurepassivierung freie Eisenspuren, die in feuchter Umgebung rosten. Gleitschleifen ändert weder die Metallfarbe noch erzeugt es chemischen Korrosionsschutz – bei Edelstahl ist nachfolgendes Passivieren unverzichtbar.
Einordnung neben Strahlen, Galvanisieren und Beschichten
Gleitschleifen und Strahlbearbeitung sind keineswegs identische Vorbehandlungen vor dem Lackieren. Strahlen schießt Strahlmittel im Sichtlinienstrahl, um dicken Zunder abzutragen und raue Haftprofile auf großen Schweißbaugruppen zu schaffen – scharfe Grate lassen sich damit jedoch nicht sauber verrunden. Gleitschleifen bearbeitet Chargen kleiner bis mittlerer Teile, verrundet Kanten und glättet Oberflächen galvanikreif, während Farbgebung und Korrosionsschutz den Beschichtungslinien überlassen bleiben.
Wann Gleitschleifen die falsche Wahl ist
Ein ehrlicher Maschinenbauer sagt Ihnen direkt, welche Bauteile niemals in einen Vibrationsbehälter gehören. Scheitert das Gleitschleifen, liegt es an einer von drei Grenzen: Bauteilgeometrie, Maßtoleranz oder Chargenwirtschaftlichkeit.
Geometrische Grenzen – wohin Schleifkörper nicht gelangen
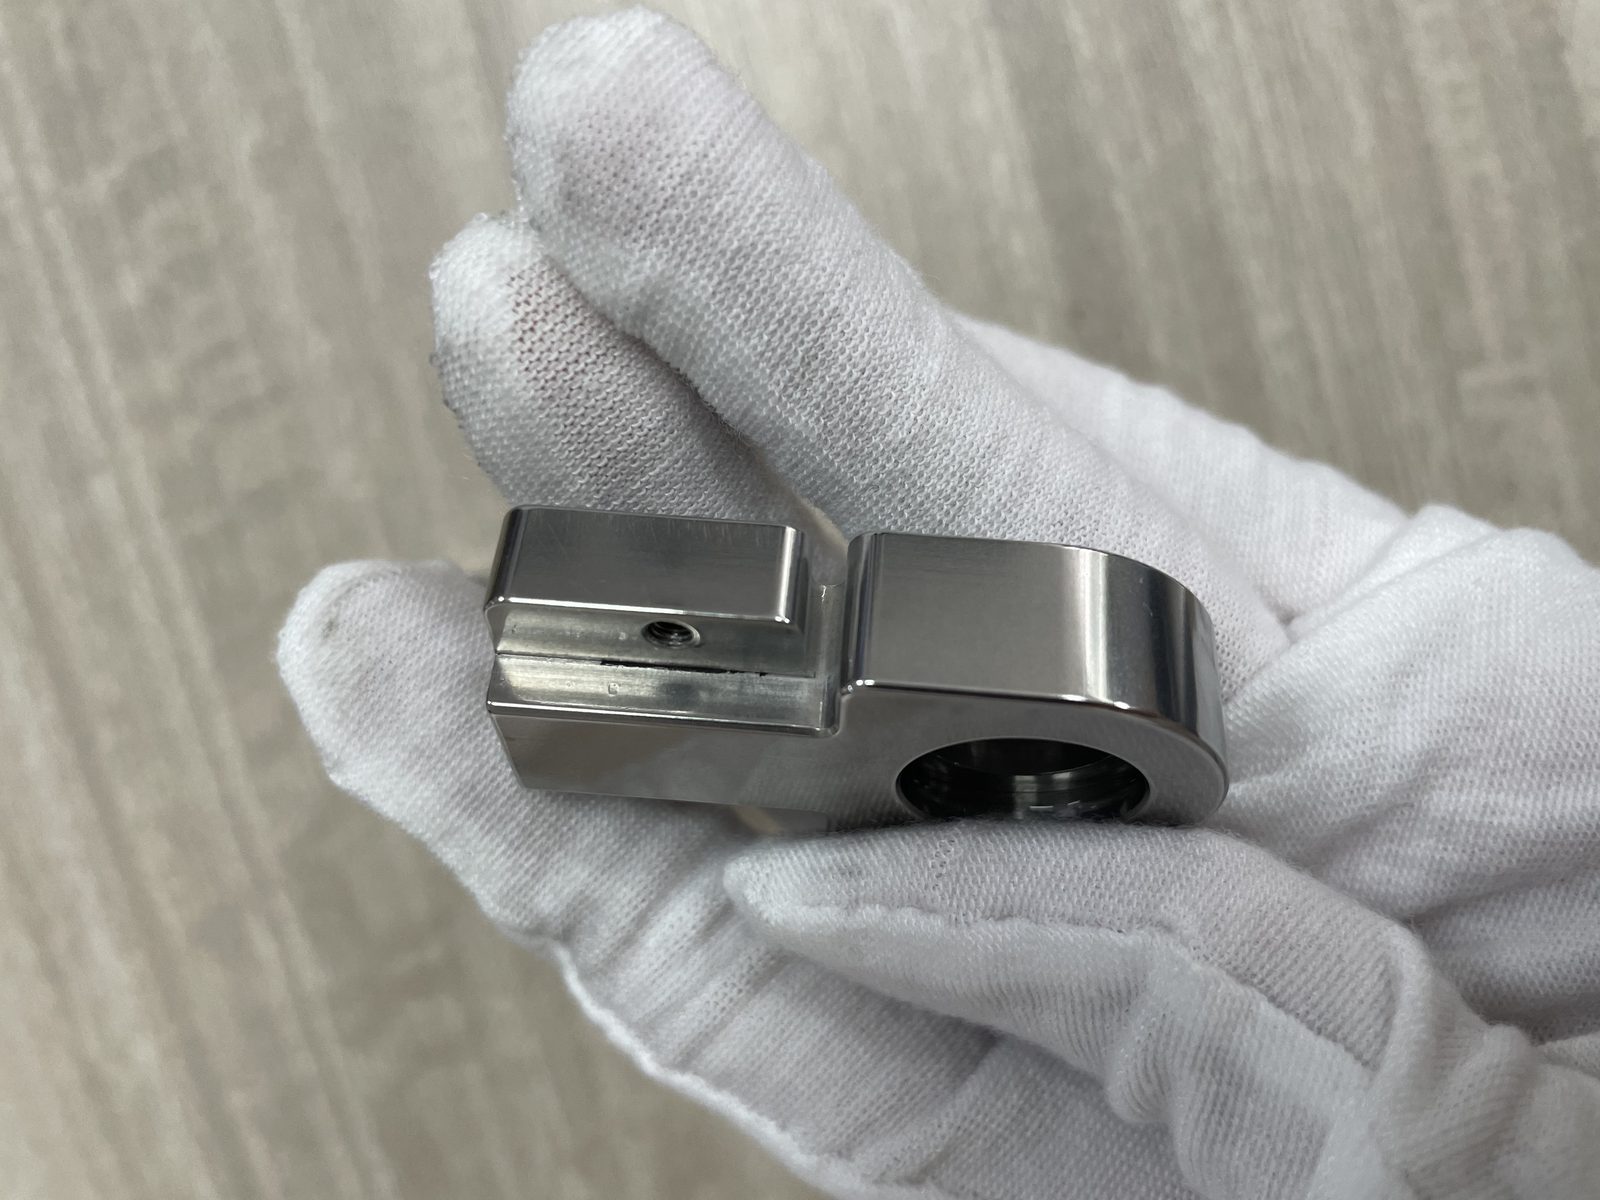
Schleifkörper bearbeiten Oberflächen nur, wenn sie Formelemente erreichen, darübergleiten und ungehindert ausfließen. Tiefe Sacklöcher, feine Innengewinde und Schlitze, die enger als der kleinste Schleifkörper sind, führen sofort zur Brückenbildung: Die Außenseite wird sauber bearbeitet, während der Sacklochgrund roh bleibt. Auch dünne, großflächige Bleche scheitern, da nasse Planflächen an der Behälterwand anhaften und den Umlauf stoppen.
Maßliche Grenzen – wenn die Toleranz enger als das Verfahren ist
Da Schleifkörper jede freiliegende Fläche im Behälter abtragen, kann eine unfixierte Vibrationsanlage keine starken Grate an einer Ecke entfernen, ohne unmaskierte Lagersitze oder messerscharfe Dichtstege daneben anzugreifen. Werden engste Presssitze oder scharfe Dichtkanten unmaskiert dem Schüttgut-Gleitschleifen ausgesetzt, verrunden die Kanten aus der Toleranz.
Stückzahlgrenzen – wenn sich das Einrichten nicht lohnt
Gleitschleifen ist ein Chargenprozess mit festem Schleifkörperbett. Das Rüsten eines Behälters mit Schleifkörpern und Compound zum Entgraten eines einzelnen Prototypen-Halters oder massiven Schweißrahmens ist unwirtschaftlich. Prototypen-Einzelstücke gehören auf die Handbank, übergroße Schweißkonstruktionen in die Strahlkabine.
Bauteile für alternative Verfahren
Nutzen Sie die vier Spalten der folgenden Entscheidungstabelle, um ungeeignete Teile vor einem Vorversuch auszusortieren.
| Ihr Bauteil oder Ziel | Gleitschleifen geeignet? | Erfolgs-/Versagensgründe | Bessere Alternative |
|---|---|---|---|
| Komplexe dreidimensionale Zerspanungsteile | Ja — ideal | Schleifkörper umfließen Rippen und Konturen zugleich | Keine nötig |
| Stanzteilchargen zur Kantenverrundung | Ja — ideal | Bearbeitet ganze Chargen in einem Durchgang | Tellerfliehkraftanlage für kürzere Zyklen |
| Zugängliche kreuzende Querbohrungen | Bedingt | Wirkt nur bei freiem Schleifkörperdurchfluss | Magnetstift-Entgraten |
| Tiefe, enge Sacklochböden | Nein | Schleifkörper überbrücken Sacklöcher | Magnetstift oder Wasserstrahl |
| Breite, dünne Blechpaneele | Nein | Wandanhaftung oder Verzug nasser Bleche | Breitbandschleifer |
| Einzelprototyp oder riesiges Schweißteil | Nein | Rüsten ist für ein Teil unwirtschaftlich | Handschliff oder Strahlen |
| Unmaskierte Passungen oder Messerschneiden | Nein | Lose Schleifkörper verrunden freie Kanten | Maskieren oder Schleppschleifen |
| Hauchdünne, empfindliche Stanzteile | Bedingt | Hochfrequenzstöße können dünne Wände verbiegen | Gleitschleiftrommel |
| Planer optischer Spiegelglanz auf Platten | Nein | Gleitschliff verrundet Kanten und verliert Planheit | Planläppen oder Schwabbelpolieren |
| Farbe ändern oder Korrosionsschutz aufbringen | Nein | Abtrag veredelt nur blankes Metall | Eloxal, Galvanik oder Lackierung |
Tatsächlich steuerbare Parameter
Eignet sich das Werkstück fürs Gleitschleifen, hängt die Qualität von drei Betriebsvariablen ab: Schleifkörper, Compound und Füllmenge.
[ABBILDUNG: Vier typische Keramik-Schleifkörperformen neben einer Schleifkörper-Spezifikationstabelle]
Schleifkörper — Form, Größe, Material
Gleitschleifkörper sind das Zerspanungswerkzeug im Arbeitsbehälter. Das Material bestimmt den Abtrag: Keramikkörper entfernen Stahl- und Titangrate, Kunststoffkörper veredeln Weichaluminium und Messing schlagstellenfrei, und nicht-abrasive Stahl- oder Porzellankörper polieren Oberflächen blank. Form und Größe steuern die Zugänglichkeit — Dreiecke erreichen Ecken, Zylinder rollen über Rundungen, und Schleifsteine dürfen nicht in Bohrungen verklemmen. Unser Katalog für Schleifkörper deckt all diese Sorten lückenlos ab.
Compound — Wirkung in jeder Phase
Ohne Compound setzen sich Schleifkörper mit Abrieb zu und Werkstücke verfärben sich dunkel. Das Zudosieren flüssiger Hilfsmittel und Gleitschleif-Compounds ins Spülwasser steuert die Prozesschemie. Reiniger entfetten, Schleifcompounds halten Schleifkörperporen offen, Poliercompounds erzeugen ein Gleitpolster für Hochglanz, und Inhibitoren verhindern Flugrost.
Laufzeit und Beladung — zwei typische Fehlerquellen
Selbst mit passenden Schleifkörpern und Reinigern ruinieren zwei Bedienfehler täglich Chargen: falsches Beladungsverhältnis und blind gewählte Timer.
Zu viele Teile bei zu wenig Schleifkörpern rauben das Schutzpolster: Werkstücke prallen aufeinander und Kanten schlagen an. Ein überfüllter Behälter bremst den Spiralumlauf, sodass Teile kaum wandern. Das Beladungsverhältnis muss ein reibungsloses Umströmen der Werkstücke sichern.
Die einzige Methode: Vorversuche mit Ihren Bauteilen
Keine Tabelle liefert pauschal Schwingweite, Frequenz, Mischungsverhältnis und Prozesszeit für Neuteile. Da Gratstärke und Legierungshärte variieren, basiert jede verlässliche Rezeptur auf einem Vorversuch mit Ihren Originalbauteilen.
Ehrlicher Vergleich mit anderen Verfahren
Gleitschleifen steht neben sechs weiteren mechanischen Finish-Verfahren. Ein Methodenvergleich verhindert, dass eine einzige Maschine für sieben Aufgaben herhalten muss.
[ABBILDUNG: Hochenergie-Tellerfliehkraftanlage neben einem spiegelblank polierten Metallgussteil]
Gegenüber Drehtrommeln — Kontaktmechanik statt Alter
Der Vergleich zwischen Rundvibrator und unseren Trommelgleitschleifmaschinen heißt nicht Neu gegen Alt, sondern Prallabrieb gegen Schüttungsabwälzen. Das Gleitschleifen regt das Bett hochfrequent an und entgratet Konturen rasch, während die Drehtrommel Teile sanft abgleiten lässt, um dünne Bleche vor Schlagverzug zu bewahren.
Gegenüber Fliehkraftanlagen — Energie und Beladekomfort
Teller- und Trommelfliehkraftmaschinen vervielfachen den Anpressdruck weit über die Schwerkraft. Sie entfernen zähe Grate an Titan oder gehärtetem Stahl und polieren Kleinteile im Bruchteil eines Vibrationszyklus – sie tauschen Behältergröße und Beladekomfort gegen Tempo.
Gegenüber Magnet- und Schleppschleifen – Reichweite
Sitzen Grate in winzigen Injektor-Querbohrungen oder Gewindegründen, wo Schleifkörper nicht passen, treiben Magnet-Nadelfinisher feine Edelstahlnadeln in die Vertiefungen. Dürfen sich schwere, hochwertige Zahnräder oder Implantate keinesfalls berühren, spannen Schleppschleifmaschinen Werkstücke auf Spindeln und ziehen sie durch ein Schleifkörperbett.
Gegenüber Strahlen – völlig andere Aufgabe
Beim Strahlen trägt schnelles Strahlgut starken Rost oder Zunder ab und erzeugt ein Rauheitsprofil für Dickschichten. Anders als Vibrationsgleitschleifen verrundet Strahlen scharfe Kanten nicht glatt und poliert Metall nicht blank.
Warum Betriebe oft zwei davon einsetzen
Die 5-Spalten-Vergleichstabelle zeigt, wie sich die sieben mechanischen Verfahren die Werkstattarbeit teilen.
| Verfahren | Kontaktmechanismus | Kernstärke | Haupteinschränkung | Ideale Werkstücke |
|---|---|---|---|---|
| Vibrationsgleitschleifen | Spiralige Umwälzreibung | Vielseitige Chargenarbeit; erreicht offene Konturen | Mäßiger Druck bei zähen Legierungen | Zerspante Teile, Stanzteile, Gussteile |
| Trommelgleitschleifen | Gleiten in der Abwälzzone | Schont Dünnwände; geringer Medienverschleiß | Langsam; erreicht keine Innenhohlräume | Dünne Stanzteile, Rohre, Schmiedeteile |
| Fliehkrafttrommel | High-G-Gleiten, dichte Trommel | Schleift zähe Legierungen rasch; Spiegelglanz | Langsames Beladen; Trommel begrenzt Teilegröße | Implantate, Klingen, Uhrengehäuse |
| Fliehkraftteller | Toroidale Teller-Wälzbewegung | Kurze Zyklen, offene Behälterentleerung | Tellerspalt ungeeignet für hauchdünne Bleche | Großserien kleiner Stanzteile, Zahnräder |
| Magnetpolieren | Magnetische Edelstahlnadeln | Erreicht winzige Querbohrungen und Gewinde | Nur kleine unmagnetische Teile und Mikrograte | Gedrehte Steckverbinder, Schmuck, Ventile |
| Schleppschleifen | Spindeln durch Schleifkörper gezogen | Keine Teilekollision; hoher Kantendruck | Vorrichtungskosten; kleinere Chargen | Hochwertige Zahnräder, Kniegelenke, Werkzeuge |
| Abrasivstrahlen | Schneller Strahlmittelstrom | Entfernt starken Zunder und Rost jeder Größe | Nur direkte Sichtlinie; raut Oberflächen auf | Schweißteile, Gussteile, Gehäuse |
Keine produktive Gleitschleiferei kauft nur einen Maschinentyp für jede Aufgabe. Dass ein Rundvibrator für Standardhalterungen direkt neben einer Fliehkraftanlage oder Drehtrommel läuft, ist normal, da unterschiedliche Geometrien verschiedene Kontaktmechaniken erfordern.
Kosten: Die wahren Kostentreiber
Planen Ingenieurteams eine Vibrations-Gleitschleifzelle, führt der bloße Blick auf den Maschinenpreis zu einem unvollständigen Budget.
Fünf Kostenposten
Bei jeder internen Vibrationsanlage fallen fünf getrennte Kostenposten an:
- Grundmaschine und Automation: Rund- oder Trogvibrator, Schallschutzhaube, Frequenzumrichter, SPS-Steuerung, Dosierpumpe sowie optionales Trennsieb oder Trockner.
- Erstbefüllung mit Schleifkörpern: Die erste Vollcharge aus Keramik-, Kunststoff- oder Stahl-Schleifkörpern, um den Behälter bis zur Arbeitshöhe zu füllen.
- Laufender Schleifkörper- und Compound-Bedarf: Nachfüllmedien zum Verschleißausgleich sowie Fässer mit Flüssigcompound und Wasseraufbereitungsmittel.
- Manueller Bedienaufwand: Zeitaufwand für Chargenbeladung, Bedienen der Trennklappe und Weitertransport zur Trocknung.
- Ausschuss- und Nacharbeitsvermeidung: Einsparungen durch Vermeidung von Handschleiffehlern, ungleichmäßigem Kantenbruch und Beschichtungsfehlern.
Warum die Schleifkörperfüllung oft unterschätzt wird
Erstkäufer beachten meist nur den Maschinenpreis und vergessen die Schleifkörper-Erstbefüllung. Da ein Rund- oder Trogvibrator schon vor dem ersten Werkstück bis zur Arbeitshöhe befüllt sein muss, ist diese Erstcharge aus Schleifkörpern und Compound eine separate Ausgabe außerhalb des Maschinenpreises. In reinen Hardwareangeboten fehlt sie oft; fordern Sie Anbieter daher stets auf, das Starterpaket für Schleifkörper und Compound direkt mit anzubieten.
Wo Volumen die Wirtschaftlichkeit verändert
Für gelegentliche Kleinserien hält ein Rundvibrator mit Handabsiebung die Anschaffungskosten niedrig und ersetzt stundenlanges Handfeilen. Steigt die Produktion auf mehrere Tageschargen, amortisieren sich pneumatisches Trennsieb, Dosierpumpe und Durchlauftrockner schnell durch minimale Bedienzeiten pro Charge.
Lieferanten oder Musterversuche bewerten
Da Gleitschliffrezepte kein Katalogwissen sind, bemisst sich ein Lieferant an der Durchführung des Musterversuchs und der ehrlichen Benennung von Verfahrensgrenzen.
Was einsenden
Senden Sie dem Hersteller vier Dinge für einen echten Versuch: Rohteile, Zeichnungen mit kritischen Toleranzen und Sperrzonen, ein Referenzmuster oder Soll-Vorgaben sowie das tägliche Chargenvolumen.
Wie ein echter Versuch aussieht
Ein echter Versuch bearbeitet Ihre Originalteile und liefert einen schriftlichen Prozessbericht. Dieser nennt Maschinentyp, Schleifkörpersorte und -form je Stufe, Compoundtyp, Wasserdurchfluss sowie Vorher-Nachher-Prüfwerte zum Nachweis intakter Kanten.
Was ein Lieferant erklären können muss
Ein fähiger Hersteller erklärt die Wahl von Rund- oder Trogvibrator, wie die Schleifkörpergröße Bohrungsklemmer verhindert, den Verschleiß und die Folgetrocknung.
Antworten, bei denen Sie abspringen sollten
Meiden Sie Anbieter, die Einstufenprozesse für alles versprechen oder Musterversuche überspringen. Wer keinerlei Prozessgrenzen einräumt, programmiert Fehlinstallationen vor.
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., zertifiziert nach ISO 00726Q01571R001 und CE-Normen, bauen wir Gleitschliffanlagen auf Basis von 21 Maschinenplattformen und 24 Schutzrechten in sechs Produktlinien. Wir definieren unsere Grenzen klar: Wir fertigen Rundvibratoren, Trogvibratoren, Fliehkraftanlagen, Trommelmaschinen, Magnetpolierer, Schleifkörper und Compounds. Wir bauen keine Galvanik-, Eloxal-, Pulverbeschichtungs-, Sandstrahl- oder Wärmebehandlungsanlagen, verkaufen keine Handwerkzeuge und betreiben keine Lohnschleiferei. Alle Fertigungsgrenzen beschreibt unsere Übersicht Was wir bauen und was nicht.
Häufig gestellte Fragen zum Gleitschleifen
Was unterscheidet Gleitschleifen von Vibrationspolieren?
Gleitschleifen ist der Überbegriff für alle Arbeiten im Rund- oder Trogvibrator, einschließlich Entgraten, Entzundern, Kantenverrunden, Mattieren und Glätten. Vibrationspolieren ist ein spezielles Ziel darin: Die Maschine wird mehrstufig mit feinen oder abrasionsfreien Polierkörpern sowie Glanzcompound bestückt, um eine Hochglanzoberfläche zu erzeugen.
Kann Gleitschleifen das Handpolieren ersetzen?
Es ersetzt Handentgraten, Handschleifen und Vorglätten vor dem Beschichten bei Klein- und Mittelteilchargen – mit höherer Wiederholgenauigkeit bei geringeren Lohnkosten. Erfordern große Flachteile oder komplexe Gussstücke jedoch vollkommen ebenen, verzugsfreien Spiegelglanz auf breiten Flächen, leisten Polierscheiben oder Planläppen das, was Schüttgutverfahren nicht können.
Welche Teile eignen sich nicht fürs Gleitschleifen?
Meiden Sie Bauteile mit Graten am Grund tiefer Sacklöcher, dünne Bleche, die sich an Auskleidungen festsaugen, oder übergroße Schweißkonstruktionen ohne Umlauf. Ungeschützte Präzisionsteile mit messerscharf zu haltenden Dichtkanten gehören auf Vorrichtungen oder den Handarbeitsplatz.
Wie lange dauert Gleitschleifen?
Es gibt keine universelle Zykluszeit, da die Dauer von Ausgangsoberfläche, Legierungshärte, Zielgüte, Schleifkörperwahl und Chargenvolumen abhängt. Leichtes Aluminium-Entgraten erfolgt rasch einstufig, während mehrstufige Edelstahlveredelung deutlich länger dauert. Zykluszeiten müssen stets durch Versuche mit Realteilen bestimmt werden.
Verändert Vibrationsgleitschleifen die Bauteilmaße?
Vibrationsgleitschleifen verfeinert die Oberflächentopografie, anstatt Bauteilabmessungen spanend zu verändern. Bei passender Schleifkörperwahl und Prozesssteuerung entfernt es Grate, verrundet scharfe Außenkanten und ebnet Mikrospitzen ein, während Nennwanddicken, Bohrungsdurchmesser und Lochpositionen intakt bleiben.
Kann Vibrationsgleitschleifen Hochglanz erzeugen?
Ja, auf gewölbten Außenflächen und kleinen starren Bauteilen durch mehrstufige Prozesse mit abschließenden nicht-abrasiven Porzellankugeln, gehärteten Stahlkörpern oder behandelten organischen Trockengranulaten. Um Ihre Teile zu testen und verifizierte Maschinen- und Schleifkörperspezifikationen festzulegen, nutzen Sie unsere Kontaktseite für eine Musterbearbeitung mit unserem Ingenieurteam.
 +86-592-2381506


 IPv6-Netzwerk unterstützt