


Vibrationsschleifmaschine und Vibro-Poliermaschine: Auswahl von Trog-, Rinnen- und Trennformaten
Ob Ihr Engineering-Team sie Vibrationsschleifmaschine, Vibro-Poliermaschine oder Vibrations-Gleitschleiftrog nennt – die Maschine erfüllt dieselbe grundlegende Aufgabe: Mit kontrollierter exzentrischer Vibration in einer polyurethanausgekleideten Kammer wird loses Schleifmittel gleichzeitig gegen eine gesamte Charge von Werkstücken gerieben. Dennoch kaufen Käufer, die Vibro-Finishing-Anlagen vergleichen, oft die falsche Troggeometrie – entweder verklemmen sich lange Wellen in einem kreisförmigen Kanal, oder es wird eine Maschine ohne Trennvorrichtung gekauft, wodurch automatisiertes Vibro-Polieren zur manuellen Handsortierung wird.
Dieser Leitfaden erläutert, wie eine industrielle Vibrationsschleifmaschine und Vibro-Poliermaschine in der Werkstatt arbeiten, wie man zwischen kreisförmigen Troggen (`ZL`-Serie) und rechteckigen Rinnen (`L`-Serie) wählt und wie Schleifmittel, flüssige Compounde, und Schleudertrockner die Zelle vervollständigen. Für eine breitere Gerätebenennung siehe Namen von Finishing-Maschinen und Vibrations-Finishing.
So bewegt eine Vibrationsschleifmaschine Teile und Schleifmittel
Eine Vibrationsschleifmaschine montiert einen Unwuchtmotor unter einem schweren, federnd aufgehängten Trog oder kreisförmigen Behälter. Anders als eine Rotationstrommel, die Teile durch Schwerkraft hebt und fallen lässt, hält die Vibration die gesamte Charge fluid und kontinuierlich in Bewegung.

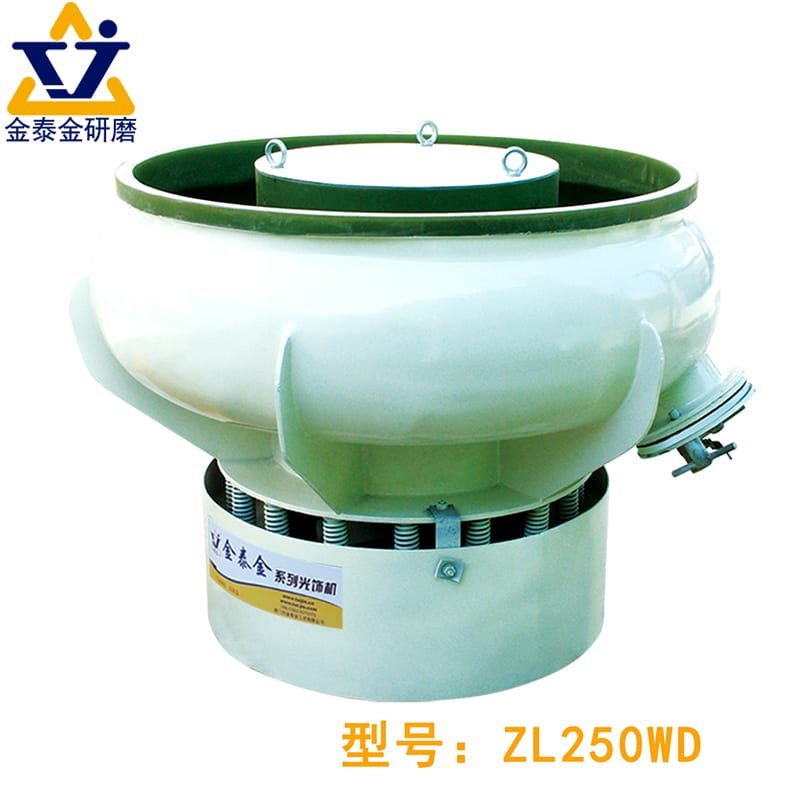
Industrielle kreisförmige Vibrationsschleifmaschine mit polyurethanausgekleidetem Trog und integriertem Trennsieb, bereit für die Metall-Chargenbearbeitung
Spiral- und schraubenförmiger Schleifmittelstrom in kreisförmigen Troggen
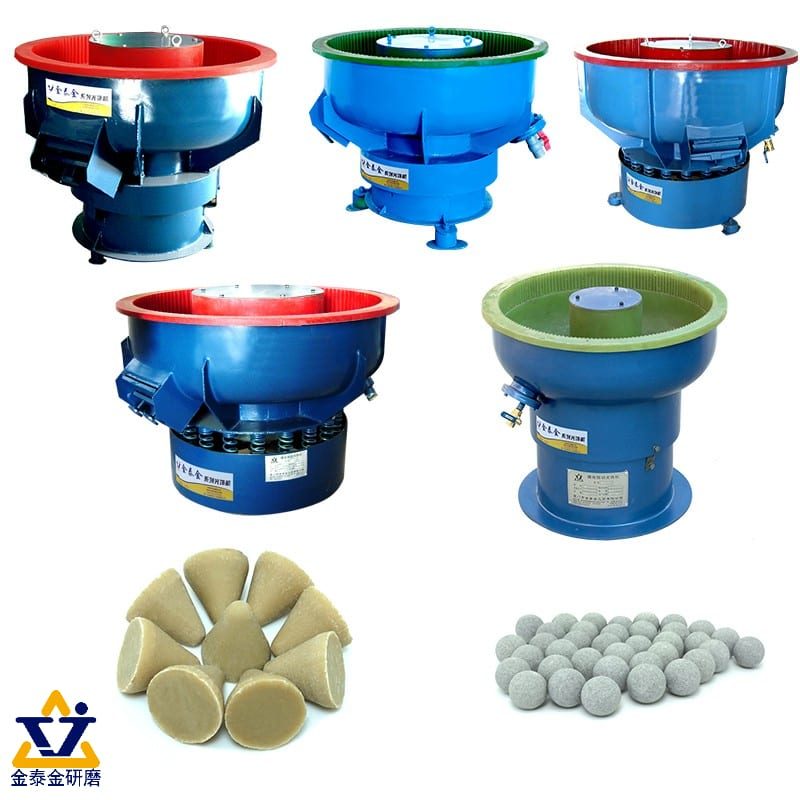
In einer kreisförmigen Vibro-Poliermaschine – wie unseren Serien `ZL80`, `ZL100C`, `ZL150`, `ZL200C`, `ZL250`, `ZL300C`, `ZL600C` und `ZL900C` – treibt eine versetzte Unwuchtwelle eine dreidimensionale Spiralbahn um den Trog an. Teile und Schleifmittel steigen sanft entlang der Außenwand auf und rollen nach innen zum Mittendom, wodurch jede Fläche einer gleichmäßigen Reibung aus mehreren Winkeln ausgesetzt wird. Der kontinuierliche Spiralfluss verhindert, dass flache Stanzhalterungen Fläche an Fläche aneinanderkleben.
Lineare Rollbewegung in rechteckigen Vibrationsrinnen
Lange rechteckige Rinnen (`L1300`, `L1500`, `L1800`) erzeugen eine rollende Querschnittszirkulation entlang eines geraden Kanals statt einer kreisförmigen Schleife. Da es keine Mittelsäule gibt, die die Bewegung behindert, rollen längliche Stangen, geschweißte Rahmen und lange Rohre reibungslos ohne Brückenbildung. Herausnehmbare Fachtrennwände ermöglichen den parallelen Lauf schwerer gefräster Teile ohne Kollision.
Warum nasse Compound-Spülung ein Zusetzen der Schleifkörper verhindert
Trockenschleifen in einem Vibrationsbehälter presst Metallstaub innerhalb von Minuten in Keramikporen. Kontinuierlich laufendes Wasser und flüssiges Compound spülen abgescherte Grate und abgenutzte Schleifmittel-Feinteile zum Ablauf sieb des Trogs, während die Teile über lange Schichten kühl und geschmiert bleiben. Saubere Compound-Ableitung ist das, was wiederholbares Vibro-Finishing von stumpfen, verkratzten Chargen unterscheidet.
Sauberes Ablaufsieb des VibrationsTrogs, das Compoundwasser und feinen Metallabrieb von den Keramikdreiecken wegspült
Offene Sichtprüfung versus geschlossene Rotationstrommeln
Da eine Vibrationsschleifmaschine mit offener Oberseite läuft, können Bediener mitten im Zyklus ein Musterteil direkt aus dem bewegten Schleifmittelbett heben, um Gratentfernung oder Kantenradius zu prüfen, ohne anzuhalten oder einen Trommeldeckel abzuschrauben. Dieser offene Zugang reduziert den Einrichtungsaufwand drastisch, wenn neue Teilefamilien eingestellt werden.
Das richtige Format der Vibro-Poliermaschine wählen
Über unsere Maschinen und Vibrations-Finishing-Maschinen-Linien hinweg decken vier Vibrationskonfigurationen verschiedene Teilegrößen und Automatisierungsanforderungen ab.
| Maschinenformat | Kammerform & Austrag | Geeignete Teilefamilien | Wesentlicher Automatisierungsvorteil |
|---|---|---|---|
| Kreisförmiger Trog mit Separator (`ZL100C`–`ZL900C`) | Toroidaler Polyurethan-Trog + integriertes Sieb & Auslassschieber | Stanzhalterungen, Scharniere, Ventilhülsen, Befestigungselemente | Automatisierte Teile-Schleifmittel-Trennung am Zyklusende |
| Standard-Kreistrog (`ZL80`, `ZL150`, `ZL250`–`ZL600`) | Offener toroidaler Trog ohne internes Sieb | Kleine Chargen, magnetische/manuelle Entladung, flexible Versuche | Kompakte Stellfläche für mehrstufige Lohnfertiger |
| Lange rechteckige Rinne (`L1300`, `L1500`, `L1800`) | Gerader polyurethanausgekleideter Trog + optionale Trennwände | Lange Wellen, Strangpressprofile, Pleuelstangen, lange Rohre | Handhabt längliche Teile, die in kreisförmigen Troggen verklemmen |
| Nass-Trog-/Trocken-Trog-Paar-Zelle | Zwei dedizierte Troggen (keramisch nass + organisch trocken) | Messingbeschläge, Edelstahlbesteck, Brillen/Acryl | Hält nasses Schleifkorn vollständig vom trockenen Schleifmittel getrennt |
Direkter Vergleich eines runden ZL-Schwingungsschleifers mit integriertem Trennsieb und einer langen rechteckigen Schwingrinne der L-Serie
Runde Behälter mit integrierten Trennsieben
Bei hochvolumigen, sich wiederholenden Beschlägen kostet das manuelle Ausschaufeln der Teile aus Keramikdreiecken mehr Arbeitszeit, als der eingesparte Gleitschleif-Zyklus einbringt. Modelle mit pneumatischen oder manuellen Austragsklappen und Trennsieben (`ZL100C`, `ZL200C`, `ZL300C`, `ZL600C`, `ZL900C`) heben einen Damm über den Spiralweg an, sodass die Teile auf ein vibrierendes Sieb gelangen, während das Schleifmittel in den Behälter zurückfällt. Prüfen Sie die Sieböffnung immer anhand der Abmessungen des verschlissenen Schleifmittels und nicht anhand der Größe fabrikneuer Chips.
Standard-Rundbehälter für flexible Lohnfertigungsläufe
In einem Mischlosbetrieb mit kurzen Chargen unterschiedlicher Teile bieten Standard-Rundbehälter (`ZL80`, `ZL80W`, `ZL150`, `ZL250`, `ZL350`, `ZL400`, `ZL450`, `ZL600`, `ZL900`) eine kompakte Stellfläche und eine einfache externe Siebentladung. Bediener können Körbe schnell wechseln und dedizierte Schleifmittelbehälter für verschiedene Legierungen in der Nähe bereithalten. Siehe unseren Leitfaden Lohnfertigungs-Finishing für Hallenlayouts mit mehreren Legierungen.
Lange rechteckige Rinnen für Wellen, Stangen und schwere Platten
Sobald sich die Länge eines Teils der Kanalbreite eines runden Behälters nähert, überbrückt es den Raum zwischen Außenwand und Mitteldoms und stoppt die Schleifmittelzirkulation. Rechteckige Rinnen (`L1300`, `L1500`, `L1800`) bieten langen Wellen, Strukturhaltern und gefrästen Schienen sauberen Rollraum, während herausnehmbare, polyurethanbeschichtete Trennwände schwere Komponenten vor Kollisionen während aggressiver Schleifzyklen isolieren.

Lange rechteckige Schwingrinne mit herausnehmbaren Trennwänden bei der Bearbeitung langgestreckter Stahlwellen und -schienen
Trennung von nassem Gleitschleifen und trockenem organischem Aufhellen
Einige Betriebe verwenden trockene Walnussschalen oder Maiskolben in beheizten Schwingbehältern für den finalen Gleitschliff-Glanz. Wenn Ihr Workflow sowohl nasses Keramikschleifen als auch trockenes organisches Aufhellen umfasst, geben Sie niemals feuchte Teile direkt in trockenes Schleifmittel und teilen Sie sich niemals einen Behälter ohne vollständige Wasch- und Trockenvorbereitung. Beachten Sie unseren Leitfaden separates Waschen und Trocknen nach dem Finishing für die ordnungsgemäße Zelltrennung.
Schwingungsschleifer vs. Rotationsfass vs. Zentrifugalscheibe
Käufer, die einen Schwingungsschleifer mit Rotationstrommeln und Zentrifugaleinheiten vergleichen, sollten die Kammerenergie auf das Gratgewicht und die Empfindlichkeit der Teile abstimmen.
| Vergleichsfaktor | Schwingungsschleifer (`ZL` / `L`-Serie) | Rotationsfass-Trommel | Zentrifugalscheibe (`LLF120`) / Fass |
|---|---|---|---|
| Schleif- & Entgratungsgeschwindigkeit | Schnelles kontinuierliches Reiben über die gesamte Ladung | Langsamere Schwerkraft-Kaskadenwirkung | Sehr schnelles Hoch-G-Schleifen bei kompakten Teilen |
| Trennung flacher Stanzteile | Ausgezeichnet — Spiralschwingung trennt flache Platten | Schlecht — dünne flache Platten neigen zum Zusammenkleben | Gut — hohe Zirkulation trennt kleine Platten |
| Geräusch & Stellfläche | Mäßige Vibration; offene Inspektionsoberseite | Sehr leise; geschlossene rotierende Trommel | Kompakte Stellfläche; hohe Chargenenergie |
| Schonung empfindlicher Kanten | Sanft bis aggressiv je nach Schleifmittel | Sehr enge, sanfte Kantenverrundung | Starker Druck — dünne Kanten zuerst testen |
[DESIGN: Drei-Wege-Gerätevergleich mit einem runden Schwingungsschleifer, einer achteckigen Rotationsfass-Trommel und einem LLF120-Zentrifugalscheiben-Finisher]
Warum Gleitschleifen bei flachen Stanzteilen Fässer schlägt
In einer langsamen Rotationstrommel aus unserer Fass-Finishing-Maschinen-Linie kleben flache lasergeschnittene Unterlegscheiben und gestanzte Scharniere durch Oberflächenspannung des Wassers Fläche an Fläche zusammen und hinterlassen unpolierte Schatten. Hochfrequente Gleitschliff-Schwingung bricht diese Oberflächenspannung kontinuierlich, sodass das Schleifmittel jede flache Fläche gleichmäßig reibt.
Wann Rotationsfässer für leises Kantenverrunden besser bleiben
Wenn Ihr Betrieb schwere Schmiedeteile, robuste Verbindungselemente oder trockenes organisches Polieren in Walnussschalen und Maiskolben verarbeitet, liefern Rotationsfässer leisen, gleichmäßigen Kaskadendruck mit minimaler Kaltverfestigung. Doppel-Fass- und Doppeldeck-Trommeln ermöglichen es Bedienern zudem, zwei trockene Schleifmittelstufen sauber nebeneinander zu betreiben.
Wann Zentrifugaleinheiten oder Tauchschleifmaschinen übernehmen
Winzige Präzisionsteile, die in einem Schwingbehälter schwimmen, beschleunigen schnell in einer Zentrifugalscheibe (`LLF120`) oder Zentrifugalfassmaschine. Umgekehrt gehören schwere Präzisionszahnräder oder Turbinenschaufeln, bei denen nicht ein einziger Teil-auf-Teil-Kratzer riskiert werden darf, auf eingespannte Hochgeschwindigkeits-Tauchschleifspindeln statt in loses Gleitschliffpolieren.
Ehrliche Grenzen gegenüber Polierscheiben und Strahlverfahren
Eine Vibropoliermaschine liefert gleichmäßige, richtungslose matte, satinierte oder hochglanzpolierte Oberflächen auf komplexen Formen. Wir bauen keine Polierscheiben, handgeführten Winkelschleifer, Bandschleifer, Sandstrahlkabinen oder Elektropolieranlagen – und wir betreiben keine Lohnfertigung.
Schleifkörper, Compounds und Trockner für die Vibrationsbearbeitung
Ein Vibrationsschleifer benötigt vorgeformte Schleifkörper aus unseren Linien für Schleifkörper und Trockenfinish-Medien – ergänzt durch geprüfte flüssige Compounds –, um sauber zu schleifen und Rost zu verhindern.
Fünf-Fächer-Medienmatrix für Vibrationsschleifer mit Keramikdreiecken, kunstharzgebundenen Kunststoffkegeln, Hochtonerdekugeln, Stahlmedien und trockenen Walnussschalen/Maiskolben
Keramikmedien zum Entgraten und Entzundern von Stahl
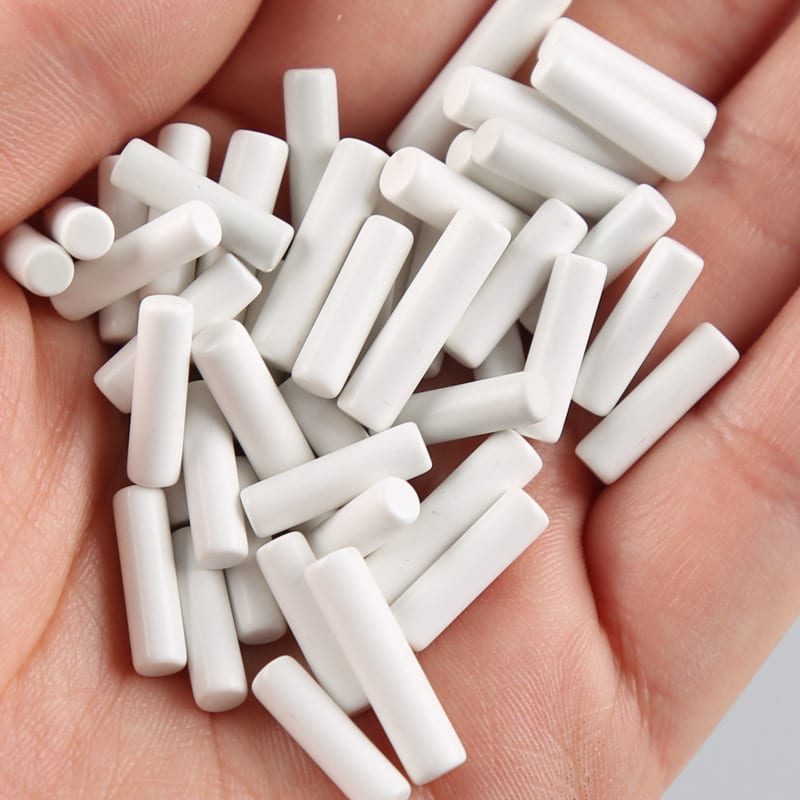
Kohlenstoffstahl, Gusseisen und Edelstahl erfordern dichte Keramikdreiecke oder winklig geschnittene Zylinder, um harte Kanten und Laserschlacke abzuscheren, ohne zu Schlamm zu zerfallen. Wählen Sie spitzwinklige Formen, um enge Kehlen und Nuten sauber zu erreichen. Verwenden Sie niemals weiche Kunststoffchips zum Entfernen schwerer Stahlgrate oder Walzzunder.
Kunstharzgebundene Kunststoffkegel für Aluminium, Messing und Acryl
Weiche Nichteisenmetalle – wie Aluminiumgehäuse, Messingarmaturen und Zinkdruckguss – werden von schweren Keramikdreiecken eingedellt. Wechseln Sie zu leichten kunstharzgebundenen Kunststoffkegeln und -pyramiden, die Aufprallkräfte dämpfen und CNC-Werkzeugspuren gleichmäßig glätten. Lesen Sie unsere Leitfäden zu Aluminium-Oberflächen und Kupferlegierungs-Finish für legierungsspezifische Tipps.
Hochtonerde- und Stahlmedien für brillantes Vibropolieren
Sobald die Oberflächen gleichmäßig sind, verdichten nicht-abrasive Hochtonerde-Keramikkugeln oder gehärtete Stahlmedien die Oberflächenspitzen während der Vibropolier-Zyklen zu einem hellen Glanz. Denken Sie daran, dass Poliermedien niemals tiefe Kratzer entfernen – ebnen Sie mechanische Spuren vorher, genau wie in Schleif- und Sandspuren beschrieben. Separate Aufhell-Medienchargen halten groben Schleifstaub aus den finalen Polierdurchgängen heraus.

Glatte Hochtonerde-Keramikkugeln und gehärtete Stahl-Poliermedien für brillante Vibropolierzyklen
Geprüfte Jings Polish-Compounds und Zentrifugal-Schleudertrockner
Betreiben Sie nasse Vibrationsbearbeitung niemals in einfachem Leitungswasser. Wählen Sie unsere geprüften flüssigen Compounds passend zu Ihrer Aufgabe:
- `compound-LC10` & `compound-MC8`: Schweres Entgraten und Entfernen von Rost/Walzzunder auf Eisenwerkstoffen.
- `compound-JTJ20` & `compound-JTJ25`: Grobschleifunterstützung für Edelstahl und allgemeines Metallglätten.
- `compound-JTJ50` & `compound-JTJ60`: Edelstahl-Aufhellung und Feinmetallpolitur für gemischte Beschläge.
- `compound-JTS5` & `compound-HM3`: Präzisionsfinish für Dünnblech und finale Aufhellungsunterstützung.
Wir liefern flüssige Compounds für nasse Medienanlagen und ausgewählte Pasten für das Trockentrommeln, entwerfen jedoch niemals kundenspezifische chemische Reinigungsformeln. Kombinieren Sie jede nasse Vibropoliermaschine mit einem thermischen Zentrifugal-Schleudertrockner (Modelle `35`, `35A`, `70` oder `70A`), damit gespülte Teile schnell ohne Wasserflecken oder Flash-Rost trocknen.
Schritt-für-Schritt-Arbeitsablauf in einer Vibropoliermaschine
Befolgen Sie diese vierstufige Routine, damit Ihr Vibrationsschleifer in jeder Schicht gleichbleibende, fleckenfreie Chargen liefert.
| Arbeitsablaufphase | Werkstattmaßnahme | Medien & Compound | Qualitätskontrolle vor dem nächsten Schritt |
|---|---|---|---|
| 1. Vorreinigen & Sortieren | Schneidöl entfetten; Kohlenstoffstahl von Edelstahl trennen | Sauberes Waschen vor dem Beladen des Beckens | Keine Ölfilme oder gemischte Eisen-/Nichteisen-Chargen |
| 2. Nasses Vibro-Schruppschleifen | Entgraten und Bearbeitungsschritte ebnen bis gleichmäßig matt | Keramik (Stahl) oder Kunststoff (Al/Messing) + `LC10`/`JTJ20` | Glatte Kanten; keine verbleibenden Grate oder Werkzeugstufen |
| 3. Brillantes Vibropolieren | Richtungslosen Glanz in separater Aufhell-Charge erzeugen | Hochtonerde / Stahl + `JTJ50`/`JTJ60` oder trockener Maiskolben | Gleichmäßiger Glanz auf Flächen und in Vertiefungen |
| 4. Trennen, Spülen & Trocknen | Entladen über Sieb, sauber spülen und sofort schleudertrocknen | Integrierter Separator + Schleudertrockner (`35` / `70`-Serie) | Knochentrockene, fleckenfreie Teile ohne eingeklemmte Schleifkörper |
[DESIGN: Vierstufiger Vibrationsgleitschleif-Workflow zur Bearbeitung von gestanzten Metallbeschlägen vom entgrateten Rohzustand über Keramik-Entgraten, Trennsieb und Schleudertrockner]
Prüfung des Zustands der Polyurethan-Auskleidung und des Abflusses
Bevor Sie eine Schichtcharge beladen, werfen Sie einen Blick auf die gegossene Polyurethan-Kammerauskleidung und die Abflusssiebe. Ein verstopfter Abfluss staut Schwarzoxid-Schlamm im Trog auf, was Oberflächen stumpf macht und weiche Metalle verkratzt, während durchgescheuerte Auskleidungen die blanke Stahlhülle freilegen, die Teile eindellt. Saubere Abflüsse und intakte Auskleidungen sind die günstigste Wartung beim Vibrationsgleitschleifen.
Einstellung des Verhältnisses von Schleifkörper zu Werkstück, damit Teile nie kollidieren
Eine Überladung eines Vibrationsschleifers mit Werkstücken, um den Schichtausstoß zu steigern, erzwingt Metall-auf-Metall-Aufprall, der sichelförmige Dellen auf flachen Flächen hinterlässt. Halten Sie einen großzügigen Schleifkörperpuffer um jedes Werkstück herum, damit die Teile schwebend im Spiralschleifbett mitlaufen, statt zusammenzuschlagen.
Überprüfung der Trenn-Sieböffnung bei verschlissenen Schleifkörpern
Jeder Keramik- und Kunststoff-Chip schrumpft mit der Zeit. Ein Trenn-Sieb, das brandneue Dreiecke sauber zurückhält, lässt verschlissene Chips Wochen später direkt in die Fertigteilkiste durch—oder untergroße Bruchstücke sich in Werkstückbohrungen verkeilen. Dimensionieren Sie sowohl Schleifkörper als auch Trenn-Siebe anhand der Abmessungen verschlissener Schleifkörper.
Schnelles Schleudertrocknen unmittelbar nach dem Entladen
Kohlenstoffstahlteile blitzrosten und Edelstahl- oder Messingteile entwickeln Mineralwasserflecken, wenn sie nass in Transportkisten verbleiben. Führen Sie getrennte Teile direkt durch eine saubere Wasserspülung und in einen thermischen Zentrifugal-Schleudertrockner (`35`, `35A`, `70` oder `70A` Modelle) zur fleckenfreien Trocknung vor Lagerung, Beschichtung oder Montage. Schnelles Schleudertrocknen schützt die Oberflächenbeschaffenheit, die Ihr Vibrationsschleifer gerade erzeugt hat.

Thermischer Zentrifugal-Schleudertrockner entlädt trockene, fleckenfreie gestanzte Halterungen unmittelbar nach dem Vibrationsspülen
Häufige Fehler beim Kauf oder Betrieb eines Vibrationsschleifers
Vermeiden Sie diese vier Werkstattfallen bei der Auslegung oder dem Betrieb einer Vibrations-Poliermaschine.
[DESIGN: Fehlerbehebungsmatrix mit vier Vibrationsgleitschleif-Defekten: eingeklemmte Keramik-Chips in Schlitzen, Werkstück-auf-Werkstück-Dellen durch zu geringes Schleifkörpervolumen, orangefarbener Blitzrost und Rostblüten durch gemischte Legierungen]
Kauf von Trogvolumen ohne Prüfung der Kanalbreite
Ein großes Trogvolumen auf dem Papier garantiert nicht, dass lange Halterungen oder geschweißte Rohre sauber um den Mitteldorn rotieren können. Messen Sie Ihr längstes Werkstück gegen die radiale Kanalbreite des Trogs—wenn es knapp wird, wechseln Sie zu einem rechteckigen Trog (`L1300`, `L1500`, `L1800`).
Mischen von Kohlenstoffstahl und Edelstahl in einer Schleifkörpercharge
Wenn Kohlenstoffstahl-Halterungen in einem Vibrationsschleifer laufen und anschließend 304 Edelstahl-Beschläge in dasselbe Keramikbett geladen werden, überträgt sich freies Eisen auf die Edelstahlteile und löst nachgelagert Rostflecken aus. Widmen Sie jeder Legierungsfamilie separate Schleifkörperchargen.
Erwartung von glänzendem Vibrationspolieren mit groben Schleif-Chips
Grobe Keramikdreiecke in Kombination mit `compound-LC10` schneiden Grate aggressiv und hinterlassen eine saubere matte Oberfläche—nicht Spiegelglanz. Planen Sie eine separate zweite Aufhellungsstufe mit Hochtonerde-Kugeln, Stahlschleifkörpern oder trockenem Maiskolben, wenn heller Glanz erforderlich ist.
Ignorieren der Siebung verschlissener Schleifkörper und der Compound-Dosierung
Das Ansammeln von Bruchstücken verschlissener Schleifkörper in der Charge verstopft Abflüsse und verkeilt sich in Werkstückbohrungen, während der Betrieb mit klarem Wasser statt dosiertem Compound Blitzrost und glasierte Chips verursacht. Sieben Sie Schleifkörper und prüfen Sie die Compound-Dosierung regelmäßig.
Wie Xiamen Jin Tai Jin Vibrations- & Finishing-Linien baut
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd. (Marke: Jings Polish) begann unsere Werkstatt im Jahr 1992 und unser Unternehmen wurde offiziell im Jahr 2002 gegründet. Wir liefern über 200,000+ Sätze Schleif- und Polierlösungen an Kunden weltweit. In unserem Katalog fertigen wir 21 Maschinenplattformen, gestützt auf 24 erteilte chinesische Schutzrechte—darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente—unter ISO 9001-Zertifizierung `00726Q01571R001` (gültig 2026-06-03 bis 2029-06-02) und CE-Zertifizierungen `M.2023.206.C88121` (Vertikal, 8 Modelle) und `M.2023.206.C88120` (Horizontal, 13 Modelle), gültig bis 2028-07-24.

Montagehalle des Jings Polish Werks mit ZL-Vibrationsschleifern, rechteckigen Trögen der L-Serie, Zentrifugaltrocknern und verpackten Tumbling-Schleifkörpern
Vibrationsschleiftöpfe, Tröge, Trockner und Schleifkörper, die wir fertigen
Wir fertigen runde Vibrationsschleiftöpfe (`ZL80` bis `ZL900C` mit Trennoptionen), lange rechteckige Tröge (`L1300`, `L1500`, `L1800`), Trommel-Finishing-Maschinen, Zentrifugal-Teller- und -Trommeleinheiten (`LLF120`, `LX`-Serie), Drag-Finisher, Magnetpoliermaschinen (`OBD`- und `HBPG`-Serie), thermische Zentrifugal-Schleudertrockner (`35`, `35A`, `70`, `70A`) und Schleifkörperreiniger. Wir fertigen außerdem Keramik-, Kunststoff-, Hochtonerde-, Stahl-, Walnussschalen- und Maiskolben-Schleifkörper sowie unsere geprüften Compounds `HM3`, `JTJ20`, `JTJ25`, `JTJ50`, `JTJ60`, `JTS5`, `LC10` und `MC8`.
Ehrliche Grenzen dessen, was wir nicht anbieten
In Übereinstimmung mit unserer Checkliste Auswahl eines Massenfinishing-Lieferanten legen wir unsere Grenzen offen dar, bevor wir ein Angebot für Geräte erstellen. Wir betreiben keine Lohnfertigung und nehmen keine Kundenwerkstücke zum entgeltlichen Polieren an; wir bieten keine Galvanisierung, Eloxierung, Passivierung, PVD-Beschichtung, Klarlackversiegelung oder Wärmebehandlung an; wir verkaufen keine Stoff-Polierscheiben, festen Wachsstangen für Stoffscheiben, Handschleifer, Bandschleifer oder Sandstrahlmittel; und wir entwickeln keine kundenspezifischen chemischen Reinigungsformeln.
Lieferzeiten für Standard- und Sonderanfertigungen
Standardmodelle von Vibrationsschleifern und Vibrations-Poliermaschinen werden innerhalb einer Produktionslieferzeit von 25 bis 35 Tagen versandt, sobald die Spezifikationen bestätigt sind. Kundenspezifisch konstruierte rechteckige Tröge, unterteilte Trennwände sowie integrierte Trenn- und Schleudertrocknungslinien haben eine Bauzeit von 45 bis 60 Tagen.
Anforderung einer Ersteinschätzung anhand von Werkstückfotos
Wir versprechen keine kostenlosen Einsendemuster-Versuche oder garantierte Zykluszeiten, bevor wir Ihr Werkstück geprüft haben. Senden Sie klare Nahaufnahmen Ihrer Teile, die Grate, Bohrungsgrößen, Gesamtabmessungen, Teilegewicht, Legierungsgüte, Zieloberfläche und Tageschargenziel zeigen, über unsere Seite kundenspezifische Polierlösung—unsere Ingenieure können Ihre Fotos und Zeichnungen auswerten, um die richtige Trog- oder Topfgröße zu empfehlen, auch für Edelstahl-Oberflächen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Vibrationsschleifer und einer Vibrations-Poliermaschine?
Beide Begriffe bezeichnen dieselbe Kernmaschinenfamilie—einen federnd gelagerten, polyurethanausgekleideten Vibrationsschleiftopf oder -trog, der von einem Unwuchtmotor angetrieben wird. Mit schneidenden Keramik- oder Kunststoff-Schleifkörpern beladen, nennen Werkstätten ihn Vibrationsschleifer zum Entgraten und Kantenverrunden; mit Hochtonerde-, Stahl- oder trockenen organischen Schleifkörpern zum Aufhellen beladen, nennen Werkstätten ihn Vibrations-Poliermaschine.
Wie wähle ich zwischen einer runden Schüssel und einer rechteckigen Vibrationswanne?
Wählen Sie eine runde Schüssel (`ZL`-Serie) für kleine bis mittlere Teile, die von der Spiralströmung und den integrierten Trennsieben profitieren. Wählen Sie eine rechteckige Wanne (`L1300`, `L1500`, `L1800`) für lange Wellen, Strangpressprofile, Pleuelstangen oder schwere Teile, die Kammerntrennwände benötigen, um Kollisionen zu verhindern.
Kann die Vibrationsgleitschleiftechnik flache gestanzte Halterungen bearbeiten, ohne dass sie zusammenkleben?
Ja. Hochfrequente Vibrationsgleitschleif-Vibration bricht die Oberflächenspannung des Wassers zwischen flachen Platten kontinuierlich auf und hält gestanzte Halterungen im Schleifkörperbett getrennt, sodass beide Flächen und alle Umfangskanten gleichmäßig ohne Schatten fertigbearbeitet werden.
Wie verhindere ich, dass sich Schleifkörper während des Vibrationspolierens in Teilbohrungen festsetzen?
Messen Sie die kleinste Bohrung oder den kleinsten Schlitz in Ihrer Zeichnung und wählen Sie Schleifkörper, deren abgenutzte Spanabmessungen entweder sauber durchgehen oder sicher größer als die Öffnung bleiben. Vermeiden Sie kugelförmige Schleifkörper, wenn die Bohrungen dem Kugeldurchmesser nahekommen, und sieben Sie Bruchstücke regelmäßig aus.
Warum sind meine Stahlteile nach dem Entladen aus der Vibrationsschleifmaschine verrostet?
Frisch entgrateter Kohlenstoffstahl hat keine schützende Oxidschicht mehr. Führen Sie Nasszyklen mit rostschützendem Compound (`MC8`, `LC10` oder `JTJ25`) durch, spülen Sie gründlich, um dunklen Oxidschlamm auszuwaschen, und trocknen Sie die Teile sofort in einem thermischen Zentrifugal-Schleudertrockner (`35`- oder `70`-Serie) vor der Lagerung.
Welche Details sollte ich vor der Bestellung einer Vibrationspolieranlage senden?
Senden Sie klare Nahaufnahmen Ihrer Teile, die Grate und Oberflächenzustand zeigen, Gesamtabmessungen, kleinste Schlitzbreiten, Teilegewicht, Legierungstyp, Zielfinish und tägliches Chargenvolumen. Unsere Ingenieure können anhand von Fotos und Zeichnungen das richtige Maschinenmodell, die Auskleidungskonfiguration und die Schleifkörperfüllung empfehlen, bevor ein Angebot erstellt wird.
[DESIGN: Annotierte Checkliste für Käuferanfragen mit Teilfoto-Winkeln, Schlitzmaßen und täglichen Chargenanforderungen für eine Vibrationspolieranlage]
 +86-592-2381506


 IPv6-Netzwerk unterstützt
