


Aluminium- und Lkw-Radpolieren: Rundheit, Spanntechnik und Sicherheitskonformität
Pkw-Alugussräder und geschmiedete Lkw-Schwerlasträder bilden eines der wirtschaftlich wertvollsten und technisch anspruchsvollsten Segmente im industriellen Gleitschleifen. Bei Beschaffungsrecherchen erzielen Begriffe wie Radpolieranlagen, Alurad-Poliermaschinen und Lkw-Rad-Poliermaschinen weltweites Suchvolumen. Dennoch stoßen Fertigungsingenieure, Aufbereiter und Flottenleiter regelmäßig auf oberflächliche Katalogangaben. Die meisten Anbieter-Websites behandeln das Radpolieren so, als ob man lediglich eine Felge in einen übergroßen Vibrationstrog legt oder an einer unkalibrierten Polierspindel dreht.
In Großserienfertigung und Präzisionsradinstandsetzung ist optischer Glanz nur der letzte Prüfschritt. Geometrische Rundheit, der Erhalt kritischer Bezugsmaße und die strukturelle Dauerfestigkeit entscheiden darüber, ob ein fertiges Rad marktfähig oder gefährlicher Ausschuss ist.
Ein gegossenes 19-Zoll-Pkw-Standardrad oder ein geschmiedetes 22.5-Zoll-Lkw-Rad wirkt massiv und steif, ist strukturell jedoch eine relativ dünnwandige, elastische Schale. Fehlerhafte Aufspannung induziert elastische Verformungen, die nach dem Entspannen zu Unrundheiten führen. Gelangt Schleifsuspension an Montagepassungen, wäscht dies Mittenbohrungen und Radmutterkonen aus, was Fahrzeugwuchtung und Anzugsmomenterhalt gefährdet.
Dieser umfassende technische Leitfaden analysiert die strukturellen Grenzen von Radpolieranlagen, erläutert Präzisionsaufspannung und Bezugsflächenmaskierung, behandelt die mehrstufige Schleifkörperentleerung, löst Linientakt-Engpässe, spezifiziert EHS-Vorgaben für Aluminiumschlämme und definiert Sicherheitsstandards für schwere Lkw-Räder gemäß Ermüdungskriterien nach DOT und SAE J267.

Dünnwandiger Aluminiumguss und kreisförmige Speichenstrukturen. Bemerkenswert sind die schlanken Speichenrippen und präzisen Mittenzentrierungen: Aggressives, unmaskiertes Gleitschleifen wäscht Lagersitze aus und erodiert Speichenkonturen.
Zwei konstruktive Randbedingungen beim Radpolieren
Vor der Auslegung von Motorleistung, Trogdurchmesser oder Schleifkörpern müssen Produktionsplaner zwei physikalische Gegebenheiten beachten, die das Radpolieren vom Bearbeiten einfacher Halter oder Beschläge unterscheiden.
1. Das elastische Dünnwandphänomen
Ein Aluminiumrad besitzt einen Außendurchmesser zwischen 400 mm und 620 mm, während die Felgenbett-Wandstärke oft nur 3.5 mm bis 6.0 mm misst (je nach Spezifikation für Guss A356-T6 oder Schmiedeteil 6061-T6).
* Spannverzug: Wird ein schweres Lkw-Rad mit starren Spannbacken am äußeren Felgenhorn gespannt, verformt die punktuelle Radialkraft das Rad beim Polieren oval oder dreilappig. Das Schleifmittel greift erhabene Kontaktzonen an, spart Vertiefungen jedoch aus. Beim nachträglichen Entspannen federt das Metall elastisch zurück. Das Rad weist einen Rundlauffehler über den OEM-Grenzen auf (typisch > 0.35 mm), was permanentes Hochgeschwindigkeitsflattern am Fahrzeug auslöst. * Schleifdruckgradienten: In tiefen Rundvibratoren steigt der hydrostatische Druck des fluidisierten Schleifkörperbetts mit der Tiefe. Bei statischer Radlage erfährt das untere Felgenhorn einen deutlich höheren Materialabtrag als die Oberseite, was zu asymmetrischem Abtrag führt. Wie die Medienzirkulation große Ringgeometrien beeinflusst, erläutert unser Leitfaden zu Gleitschleifmaschinen sowie zur allgemeinen Auswahl von Entgratmaschinen.
2. Geometriemessung nach der Bearbeitung
Anders als bei dekorativen Türgriffen oder Kochgeschirr, deren Finish rein mit einem 60°-Glanzmessgerät geprüft wird, müssen fertige Räder strenge Maß- und Geometrieprüfungen bestehen:
- Mittenbohrungs-Rundlauf und Toleranz: Typisch mit +0.05 / -0.00 mm spezifiziert. Dringt Schleifsuspension in diesen Sitz ein, wird die Nabenzentrierung zerstört.
- Radmuttersitz-Geometrie: 60°-Kegelsenkungen oder Kugelbundsitze erfordern präzise Winkel, um die Radbolzen-Vorspannung ohne Lösen unter Fahrbahnvibrationen zu gewährleisten.
- Reifenwulstsitz-Profil: Das Wulstsitzprofil muss einen exakten Umfang aufweisen, um den dichten Sitz schlauchloser Reifen ohne Druckverlust zu sichern.
Wie Anlagenbauformen den Durchsatz über verschiedene Spindel- und Stationskonfigurationen bestimmen, beschreibt Radpolieranlagen-Konzepte und Linienintegration.
Präzisionsaufspannung & Passflächenmaskierung
Die häufigste Fehlerursache beim automatisierten Alurad-Finish ist unzureichende Oberflächenmaskierung. Können Schleifkörper Anlagefläche, Bolzenlöcher oder Mittenbohrung frei berühren, ist das Rad funktionell zerstört – egal wie spiegelglatt die Sichtseite glänzt.
``` Radaufnahme-Querschnitt & Maskierungsaufbau:
[Felgenhorn / Front / Speichen Schleifkörperkontakt ausgesetzt] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [Bolzenloch] [Bolzenloch] │ ▼ │ │ ▼ [Wulstsitzkante] ▼ ▼ [Wulstsitzkante] Beim Nachdrehen maskiert ┌───────────────┐ ┌───────────────┐ │ EPDM-Stopfen │ │ EPDM-Stopfen │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ Hochleistungs-Spreizdorn │ │ (Polyurethan-Dichtblock) │ │ Spannt sicher in Nabenbohrung │ └─────────────────────────────────┘ │ [Hintere Anlagefläche: Hermetisch dicht via O-Ring-Axialdichtung] ```
Mittenbohrungs- und Nabenanlagenschutz
Zur Isolation von Mittenbohrung und hinterer Montagefläche vor Abrasivverschleiß: * Polyurethan-Spreizdorne: Das Rad wird über einen innenliegenden Spreizdorn in der zentralen Nabenbohrung fixiert. Der Dorn umfasst eine hochbelastbare Shore 90A Polyurethan- oder vulkanisierte EPDM-Expansionshülse. Pneumatisch oder über eine zentrale Zugstange betätigt, expandiert die Hülse radial gegen die raue Gussinnenwand der Nabenaussparung und dichtet hermetisch gegen flüssiges Compound und mikrofeine Schleifmittel ab. * Stirnflächen-O-Ringe: Die hintere Anlagefläche wird fest gegen eine plane Polyurethan-Trägerplatte mit zwei konzentrischen Nitril-O-Ringen gespannt. Dies verhindert chemische Fleckenbildung, Mikropittings und Abrasionsverschleiß an der bündig an der Fahrzeugbremsscheibe anliegenden Kontaktfläche.
Radmuttersenkungs-Abdeckung
Radmutterbohrungen (Lochkreis / PCD) dürfen keinesfalls Schleifkörpern ausgesetzt werden: * Schnellspann-Abdeckstopfen: Maßgefertigte, spritzgegossene konische Silikon- oder Polyurethanstopfen mit Innendurchgangsschrauben werden in jeder Bohrung befestigt. * Kegelsenkungsschutz: Die Stopfen dichten die 60°-Kegelsenkung oder Kugelkalotte fest ab. Dies verhindert ein abrasives Verrunden scharfer Kantenübergänge und garantiert den vorschriftsmäßigen Drehmomentsitz bei der Montage mit Druckluftwerkzeugen.
Ventilbohrungsabdichtung
Eine Standard-Ventilbohrung misst ⌀ 11.5 mm (oder ⌀ 8.3 mm bei speziellen Rennsportfelgen). Schleifkörper dieses Durchmessers verklemmen sich fest im Loch und führen beim Austreibversuch zu Felgenschäden. Vor dem Beschicken der Gleitschleifmaschine wird daher ein spezieller Gummiexpansionsstopfen in der Ventilöffnung arretiert.
Dreistufige Schleifkörperfolge und Schnellwechsel-Herausforderung
Ein industrielles Hochglanz-Spiegelfinish auf Guss-A356 oder geschmiedetem 6061-T6-Aluminium erfordert einen progressiven dreistufigen mechanischen Finishprozess.
| Prozessstufe | Primäres Bearbeitungsziel | Empfohlene Schleifkörperspezifikation | Prozessflüssigkeit / Chemie | Typische Stufendauer | Resultierende Rauheit (Ra) |
|---|---|---|---|---|---|
| Stufe 1: Vorschliff | CNC-Drehriefen des vorherigen Drehdurchgangs egalisieren, Formtrennhaut entfernen, scharfe Speichenkanten verrunden | Hochdichte, polyestergebundene Kunststoffkegel oder Schrägschnitt-Dreiecke (120# – 180# Körnung) | compound-LC10 (neutrales Tensid/Entfetter, 2% Konzentration) | 90 bis 150 Minuten | gleichmäßig mattes Oberflächenbild |
| Stufe 2: Feinglätten | Mikroskopische Zerspanungsriefen beseitigen, dichte Randschicht fürs Spiegelglanzpolieren vorbereiten | Feinkörnige Kunststoff-Schleifkörper (Körnung 320# – 600#) oder feine Porzellanzylinder | compound-LC10 (kontinuierliche Frischwasserspülung zur Abriebabfuhr) | 60 bis 120 Minuten | glatte Oberfläche mit geschlossenen Schnittspuren |
| Stufe 3: Spiegelglanzpolieren | Mikrorauheiten durch kompressives Mikroverdichten kaltverfestigen, Spiegelglanz erzielen | Hochdichte Zirkonoxidkugeln (⌀ 3 – 4 mm) oder polierte Porzellankugeln (⌀ 4 – 6 mm) | compound-JTJ50 / Spezial-Glanzcompound mit Korrosionsinhibitoren | 30 bis 45 Minuten | tiefer Spiegelglanz, bewertet anhand eines Grenzteils |
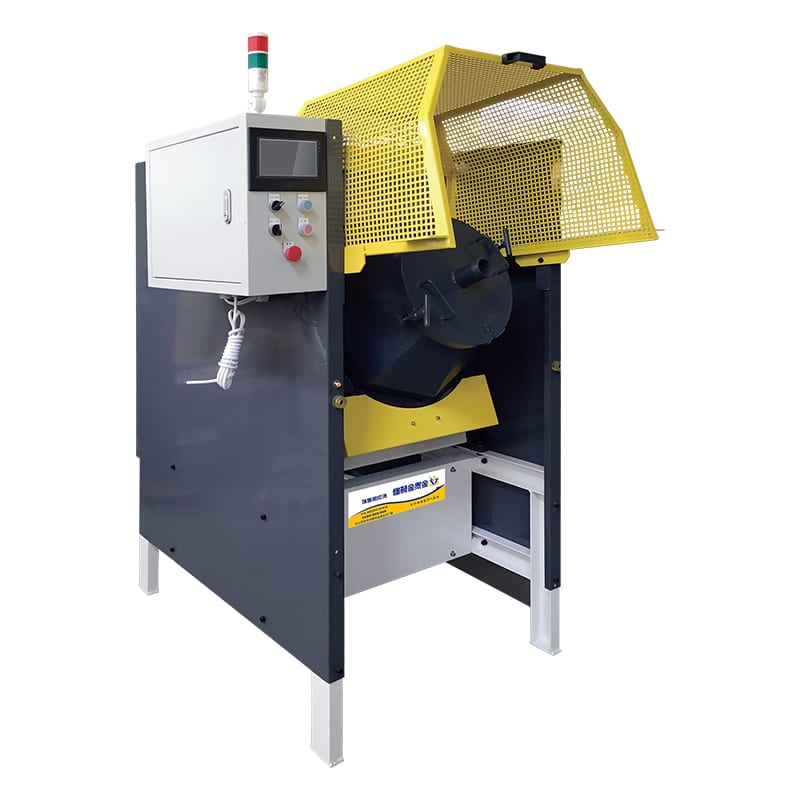
Automatische Gleitschleifmaschine mit geschlossener Trommel und programmierbarem SPS-Touchscreen-Pult. Für die dedizierte Felgenbearbeitung und mehrachsiges Gleitschleifen nutzen Betriebe geschlossene Trommelgleitschleifmaschinen mit programmierbarem Rechts-/Linkslauf, drehzahlvariablen Antrieben und schnellen Medienablassöffnungen.
Kontaminationsgefahr durch Fremdkorn
Die Hauptgefahr beim Einstationen-Felgenpolieren ist die Schleifkörper-Kreuzkontamination: * Ein Standard-Felgenpoliertrog fasst zwischen 300 kg und 600 kg Schleifkörper. * Werden alle drei Stufen in einem Arbeitsbehälter durchgeführt, muss jeder einzelne grobe Schleifkörper der Stufe 1 entleert werden, bevor Zirkonoxidkugeln der Stufe 3 eingefüllt werden. * Der katastrophale Fehlermodus: Bleibt auch nur ein einziger 120# Kunststoffkegel hinter einem Ablassblech oder einer Trogfeder hängen und gelangt in den Glanzpolierzyklus der Stufe 3, wird er unter dem hohen Druck der Zirkonoxidfüllung über die weiche Aluminium-Felgenfront gezogen und schneidet tiefe Spiralspuren in die Spiegelfläche. Dies macht eine $400-Felge in den letzten 5 Bearbeitungsminuten zum Ausschuss.
Konstruktive Lösungen zur Medienentleerung:
- Pneumatische Hochleistungs-Entleeröffnungen: Produktionsmaschinen nutzen bodentangentiale oder seitenwandige pneumatische Entleertore mit Öffnungsdurchmessern > 150 mm, die innerhalb von 120 Sekunden 400 kg Schleifkörper in Auffangbehälter austragen.
- Hochdruck-Flutspülung: Automatische interne Sprühringe spülen große Wassermengen (80 L/min) durch den leeren Behälter, um Schleifrückstände über das offene Ablassventil auszuspülen, bevor die nächste Schleifkörpersorte per Hebezeug geladen wird.
- Dedizierte Zellenkonfigurationen (OEM-Standard): Großserienwerke vermeiden Schleifkörperwechsel komplett durch Dreimaschinenzellen (Behälter 1: Grob; Behälter 2: Fein; Behälter 3: Polieren). Ein Deckenmanipulator transferiert das eingespannte Rad in unter 30 Sekunden zwischen den Behältern.
Hinweise zur Schleifkörperauswahl und volumetrischen Füllprinzipien finden Sie in unserem Leitfaden zur Schleifkörperauswahl fürs Gleitschleifen.
Taktzeitoptimierung und Engpassmanagement
Ein konventioneller Einbehälter-Vibrationszyklus vom Rohguss-/Bearbeitungszustand bis zum Hochglanzpolieren erfordert 4.5 bis 6.0 Stunden pro Rad. Im kontinuierlichen 24-Stunden-Betrieb liefert eine Einzelmaschine nur 4 fertige Räder pro Tag – kaum genug für einen Pkw.
Um die Räderbearbeitung mit vorgelagerten CNC-Linien und Lieferplänen abzustimmen, setzen Fertigungsingenieure zwei Zyklusverkürzungsmethoden ein:
``` Zyklusverkürzungsarchitektur:
Standard-Vibrationsablauf (Gesamt: 330 min): [Stufe 1: Grob 150 min] ──► [Stufe 2: Fein 120 min] ──► [Stufe 3: Polieren 45 min] ──► 6 Stunden / Teil
Optimierte Hybridzelle (Gesamt: 75 min): [Vorgelagertes CNC-Glanzdrehen: 8 min] └──► [Stufe 1 Vorgestrahlt / Direktfeinschliff: 35 min] └──► [Stufe 3 Hochenergie-Hochglanzpolieren: 30 min] ──► 1.25 Stunden / Teil ```
1. Vorgelagerte Vorbearbeitung und Oberflächenvorbereitung
Das Abtragen grober CNC-Drehrillen mit losen Schleifkörpern verschwendet Stunden. * Diamant-Feindrehen: Durch Optimierung des vorgelagerten Drehschlichtgangs (mittels polykristallinem Diamant / PKD-Wendeschneidplatten bei hohen Vorschüben für eine feinere Drehoberfläche als beim Schruppschnitt) sinkt die Stufe-1-Kunststoffschleifzeit von 150 Minuten auf 30–45 Minuten. * Lokales Trocken-Vorstrahlen: Bei Schmiederädern mit ausgeprägten Schmiedegratlinien oder schweren Bordsteinschäden entfernt punktuelles Vorstrahlen mit feinem Kunststoff- oder Agrarstrahlmittel dicke Oxidschichten in 2 Minuten und umgeht den Vibrations-Grobschliff.
Nachgelagerte Spül- und Schleudertrocknungsintegration
Nach dem Hochglanzpolierzyklus müssen Aluminiumräder zügig demaskiert, mit VE-Wasser gespült und sofort getrocknet werden. Verbleibende Wassertropfen in Speichentaschen oder Ventilbohrungen verursachen dauerhafte Kalkflecken und atmosphärische Oxidationsflecken. Großserienzellen integrieren beheizte Industrie-Zentrifugaltrockner oder automatische Reinluft-Abblastunnel – eine Betriebsanforderung, die in unserer Analyse warum Trocknung ein kritischer Prozessschritt ist detailliert beschrieben wird.
2. Mehrspindel-Planetenrotation vs. freie Vibrationsdrift
In einfachen Rundvibratoren wird das eingespannte Rad über einen obenliegenden Hilfsmotor langsam mit 1 bis 5 U/min gedreht, während die Arbeitsmulde darunter vibriert. * Wird der Spindelantrieb auf einen bidirektionalen Servomotor mit Drehrichtungswechsel (60 Sekunden im Uhrzeigersinn, 60 Sekunden gegen den Uhrzeigersinn) bei 12 bis 25 U/min aufgerüstet, steigt die relative Schergeschwindigkeit zwischen fluidisierten Schleifkörpern und Radspeichen drastisch. * Diese dynamische Scherung reduziert die Zykluszeiten von Stufe 1 und Stufe 2 um 40% bis 55% und erzielt eine gleichmäßige Abdeckung der Speichenfenster ohne Abschattung.
Umfassende Strategien zur Linienintegration und Produktionsaustaktung finden Sie unter Gleitschleifen von Aluminiumteilen ohne Verschmieren.
Arbeits-, Gesundheits- und Umweltschutz (EHS) sowie Aluminiumschlamm-Management
Das Finishen von Alurädern erzeugt tausende Gramm Submikron-Aluminiumabrieb, der im wässrigen Compound suspendiert ist. Unkontrollierter Aluminiumfeinstaub birgt schwere chemische und explosionsgefährliche Risiken für die Produktionshalle.
1. Gefahren durch Wasserstoffgasbildung
Reagieren feinteilige Aluminiumpartikel in geschlossenen Räumen mit Wasser, entsteht durch eine exotherme Reaktion brennbares Wasserstoffgas:
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* Risiko: Sammeln sich nasse Aluminiumspäne in unbelüfteten Absetzbecken, geschlossenen Schächten oder Rohrleitungen, bilden sich rasch Wasserstoffnester. Ein Schleiffunke bei Wartungsarbeiten oder eine elektrische Entladung kann eine explosive Deflagration auslösen. * Technische Schutzmaßnahme: Alle Abwassersammelbehälter müssen oben offen sein, kontinuierlich zwangsbelüftet werden und mit funkenfreien, ATEX/NFPA-konformen Absaugsystemen ausgerüstet sein.
2. Schlammabscheidetechnik
Das Einleiten von rohem Gleitschleifabwasser in die Kanalisation ist illegal und verstopft Industrierohre rasch mit verhärtetem Aluminiumhydroxidkuchen. * Automatische Papierbandfiltration: Abwasser aus dem Radpolierbehälter fließt kontinuierlich über einen getakteten Papierbandfilter (Partikelfiltration bis 25 – 50\ μm). Das verbrauchte Filterpapier taktet automatisch vor und befördert feuchten Aluminiumkuchen in dichte Entsorgungsfässer. * Hochgeschwindigkeits-Zentrifugaldekanter: Für Großbetriebe mit 4 oder mehr Radbearbeitungsmaschinen scheidet ein 2-Phasen-Zentrifugalseparator feste Aluminiumpartikel bis 5\ μm ab und klärt Wasser sowie Compound für den Kreislaufbetrieb.
3. pH-Wert-Führung des chemischen Compounds
Aluminium ist ein amphoteres Metall, anfällig für rasche Korrosion im sauren wie im alkalischen Milieu: * Die Alkalischwärzungsfalle: Driftet die Compound-Konzentration ins Alkalische ab (pH > 8.5), bildet die Oberfläche dunkelgrauen oder schwarzen Belag (unlösliches Aluminiumhydroxid und intermetallische Kupfer-/Siliziumausscheidungen). Einmal aufgetretene Schwarzfärbung lässt sich nicht wegpolieren; die Felge muss sauer abgebeizt oder nachbearbeitet werden. * Die Säureätzfalle: Sinkt der pH-Wert unter 5.5, greift aggressive interkristalline Ätzung die Speichenverrundungen an und erzeugt Mikroporen, die den finalen Spiegelglanz zerstören. * Optimales Fenster: Automatische Dosierpumpen müssen die Compound-Konzentration bei 1.5% – 2.5% halten und die Umlaufspülung mit Rezepturen wie compound-LC10 strikt zwischen pH 6.8 und 7.8 puffern.
Detaillierte chemische Dosiergrundsätze für verschiedene Legierungen siehe Metall-Compound: Aluminium versus Stahl.
Schwere Nutzfahrzeugräder (22.5" & 24.5"): Sicherheits- und Ermüdungsnormen
Das Finish geschmiedeter Nutzfahrzeugräder (wie Standard-22.5 × 8.25- oder 24.5 × 8.25-Schwerlasträder) unterliegt kritischen mechanischen und regulatorischen Vorgaben, die beim Pkw-Styling nicht existieren.
``` Kritische Prüfzonen an schweren Nutzfahrzeugrädern:
[Wulstsitzradius: Wanddickenverringerung DARF 0.15 mm NICHT überschreiten] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [Äußeres Felgenhorn] │ [Felgenbett / Tiefbett] │ │ │ └────────────────────────────────────┘ │ [Handloch-/Lüftungsloch-Radien: Spannungskonzentrationszone — Mikrorisse müssen vor dem Polieren erkannt werden] ```
1. Hochmoment-Schwerlastspannung
Ein geschmiedetes Nutzfahrzeugrad wiegt unbereift 23 kg bis 26 kg. Unter Fliehkraft und hydrodynamischem Strömungswiderstand im schnell rotierenden Schleifkörper-Fließbett übersteigt das auf den Spindelantrieb wirkende Kippmoment 450 Ncdotm. * Standard-Pkw-Spannfutter versagen unter dieser Last katastrophal. * Lkw-Radpoliermaschinen verfügen über induktionsgehärtete Schwerlast-Legierungsspindeln (mindestens ⌀ 80 mm), gelagert über dimensionierte Doppelkegelrollenlager und angetrieben durch drehmomentstarke Getriebemotoren (mindestens 7.5 kW bis 11.0 kW Antriebsleistung).
2. Wulstsitz-Wandstärkengrenzwerte
Schwere Nutzfahrzeugräder arbeiten unter hohem Reifenfülldruck (100 – 120 PSI / 6.9 – 8.3 bar) und tragen Achslasten bis zu 10,000 kg. * Über Jahre im Autobahneinsatz verursachen Streusalz, Feuchtigkeit und Montagereibung schwere Lochkorrosion sowie Wulstsitzoxidation, was zu chronischem Druckverlust schlauchloser Reifen führt. * Regulatorische Vorgabe: Nutzfahrzeugnormen — darunter DOT (U.S. Department of Transportation), SAE J267 und ISO 7141 — schreiben Mindestwandstärken für Felgen vor. * Bearbeitungsregel: Das Polieren muss Oxidation entfernen, ohne das kritische Wulstsitzprofil zu beschädigen. Der gesamte radiale Materialabtrag über alle Bearbeitungsstufen muss auf ≤ 0.15 mm begrenzt bleiben. Schleift ein Bediener den Wulstsitz zur Beseitigung von Lochfraß aggressiv ab, unterschreitet die Felgenwand ermüdungssichere Grenzen, was die akute Gefahr eines explosiven Felgenhornabrisses bei Autobahnfahrt birgt.
3. Kantenverrundung an Handlöchern (Lüftungslöchern)
Lkw-Räder besitzen 8 oder 10 große Lüftungsöffnungen in der Radschüssel. Diese Löcher sind primäre Spannungskonzentrationszonen, an denen zyklische Torsionsermüdungsrisse entstehen. * Schleifkörper müssen eine durchgehende, gleichmäßige radiale Kantenverrundung (R0.5 – R1.0 mm) um jedes Lüftungsloch erzielen, um Stanz- oder Laserschneid-Mikrokerben zu eliminieren. * Vor der Polierfreigabe eines Lkw-Rades muss eine zerstörungsfreie Prüfung (fluoreszierende Farbeindringprüfung / PT oder Wirbelstromprüfung) bestätigen, dass keine Ermüdungs-Mikrorisse in den Lüftungslochradien vorliegen.
Werkstatt-Fehlerbehebungsmatrix: Diagnose von Radpolierfehlern
| Fehlerbild | Mögliche Ursache | Prüfmethode | Technische Korrekturmaßnahme |
|---|---|---|---|
| Mittenbohrung unrund / aufgeweitet (Rad besteht Mittenzentrierlehre nicht) | 1. Dorndichtungsversagen ermöglicht Schleifschlammeintritt.<br>2. Radiale Dornspreizkraft überhöht, verformt Bohrung plastisch. | Bohrungsdurchmesser über 4 Achsen mit Dreipunkt-Innenmessschraube messen (Grenzwert +0.05 mm). | Verschlissene Shore-90A-Polyurethan-Spreizhülse ersetzen; pneumatischen Dornspanndruck auf Kalibriervorgabe (4.0 – 5.5 bar) prüfen. |
| Orangenhaut / Mikropitting auf Außenfläche (Oberfläche wellig-narbig statt spiegelreflektierend) | 1. Überhöhte Schwingungsamplitude oder zu große Zirkonoxid-Körper hämmern Weichmetall.<br>2. Säurekorrosion durch stehende Waschlösung. | Oberflächentopografie unter optischer 40×-Lupe prüfen; Bad-pH-Wert kontrollieren. | Von Großkörpern auf Zirkonoxidkugeln ⌀ 3 mm wechseln; Motor-Unwuchtwinkel reduzieren; Compound-Dosierrate prüfen und Bad-pH zwischen 6.8 und 7.8 halten. |
| Starke Speichenabschattung (Radfront hochglanzpoliert, vertikale Speichenflanken bleiben roh) | 1. Schleifkörper-Fließgeschwindigkeit unzureichend für enge Speichenspalte.<br>2. Unidirektionale Spindeldrehung unterversorgt nachgelagerte Taschenflächen. | Sichtprüfung unter Hochleistungs-Inspektionslicht; Ra an Speicheninnenflanke messen. | Programmierten Spindel-Richtungswechsel nutzen (Reversieren alle 60 s); Kugel-Schleifkörper durch schräggeschnittene Kunststoffdreiecke ersetzen, die in enge Speichenformschrägen greifen. |
| Dunkelgraue Verfärbung / Schwarzasche (Aluminium bildet nach Zyklus unentfernbaren dunklen Belag) | 1. Compound-pH > 8.5 verursacht alkalische Ätzung.<br>2. Feiner Aluminiumabrieb setzt Mikroporen keramischer Schleifkörper zu. | Abwasser-pH mit kalibriertem Digitalmessgerät prüfen; Schleifkörper-Oberfläche inspizieren. | Bad sofort ablassen; System mit Frischwasser spülen; mit neutralem `compound-LC10` neu ansetzen; 20-minütigen Schleifkörper-Selbstreinigungszyklus ohne Teile fahren. |
| Verklemmte Schleifkörper in Ventilloch oder Felgenvertiefungen (Körper fest verkeilt, manuelle Meißelentfernung nötig) | 1. Schleifkörperdurchmesser entspricht Ventilschaftbohrung (⌀ 11.5 mm) oder Speichen-Ablaufschlitzen (± 10%).<br>2. Schleifkörper auf kritische Klemmgröße verschlissen. | Maße verklemmter Schleifkörper mit Teilezeichnung abgleichen. | Vor Beladen spezielle Elastomerstopfen in Ventilbohrungen einsetzen; Schleifkörpercharge regelmäßig sieben, um Bruch- und Verschleißkörper auszusortieren. |
Zu volumetrischer Beladung und Fluiddynamik siehe Füllverhältnis: Die ertragsentscheidende Variable.
Einsatzgrenzen: Wann Gleitschleifen für Räder ungeeignet ist
Gleitschleif-Rundvibratoren und Trommelanlagen sind hochwirksam zur Oberflächenkonditionierung, aber keine universellen Reparaturwerkzeuge. Bestimmte strukturelle und metallurgische Radzustände lassen sich in Gleitschleifanlagen nicht beheben:
- Schwere Bordsteinschäden und tiefe Kerben (> 1.5 mm Tiefe):
Vibrationsgleitschleifen entfernt Mikrograte und glättet minimale Bearbeitungsspuren (0.05 – 0.15 mm Tiefe). Der Versuch, tiefe Bordsteinkerben durch Gleitschleifen herauszupolieren, wäscht umliegende Speichengeometrien aus und zerstört das Radgleichgewicht. Tiefe Kerben erfordern WIG-Auftragsschweißen und präzises CNC-Überdrehen vor dem Glanzpolieren.
- Struktureller Höhenschlag oder seitlich verbogene Felgen:
Ein unrundes oder verbogenes Rad lässt sich nicht durch Polieren korrigieren. Felgen mit strukturellem Verzug > 0.5 mm müssen vor der Oberflächenbehandlung auf einer hydraulischen Felgenrichtmaschine mit lokaler Induktionserwärmung mechanisch gerichtet werden.
- Ultraleichte geschmiedete Magnesium-Rennsporträder:
Magnesiumlegierungen reagieren heftig mit wässrigen Lösungen. Das Bearbeiten von Magnesium in wasserbasierten Standard-Vibrationsanlagen birgt das Risiko starker galvanischer Oxidation, Lochfraß und gefährlicher Wasserstoffbildung. Magnesiumräder erfordern spezielle wasserfreie Kohlenwasserstoff- oder trockene organische Poliermittel (wie behandelte Walnussschalengranulate) unter versiegelter Inertgasatmosphäre.
- Klarlackentfernung an pulverbeschichteten Rädern:
Gleitschleifkörper können dicke Automobil-OEM-Pulverklarlacke (80 – 150\ μm Dicke) nicht effizient entfernen. Der zähe Polyurethan- oder Polyesterfilm dämpft den Schleifkörperaufprall und führt zu stundenlangem Taktzeitverlust. Räder müssen vor der Gleitschleifbearbeitung in beheiztem Benzylalkohol oder Tauchentlackungsbädern chemisch entlackt werden.
Geprüfte Maschinenspezifikationen und kundenspezifische Fertigungskapazitäten
Alle industriellen Gleitschleifmaschinen und automatisierten Polierstationen unseres Werks in Xiamen, China (gegründet 1992), werden nach zertifizierten Industriestandards gefertigt:
* Europäische CE-Maschinenkonformität: Voll zertifiziert nach CE-Maschinenrichtlinie über alle Baureihen: * Zertifikat M.2023.206.C88120 (Horizontal-, Vibrations- und Trommelplattformen; gültig bis 2028-07-24; Berichte DTT230706S003 / S004) für Modelle einschließlich ZL150, ZL300, ZL450, HG70A, WFX50B, LLG40, LLQ120, YH-680D, ZL150, YG350, YG450, HBPG-01, HBPG-02 und GSLX-120. * Zertifikat M.2023.206.C88121 (Vertikal- und Rotationsplattformen; gültig bis 2028-07-24; Berichte DTT230706S005 / S006) für Modelle einschließlich LX80B, CJS480A, CJS320, CJG480A, CJG320, BJ160B, BLG400 und BLG200 (insgesamt 21 geprüfte Maschinenmodelle). * ISO 9001-Qualitätsmanagementzertifizierung: Aktuell gültiges Zertifikat 00726Q01571R001, ausgestellt von Zhongjian Certification Co., Ltd. (gültig bis 2029-06-02) für Produktion und Vertrieb von Oberflächenbearbeitungs- und Poliermaschinen. * Geistiges Eigentum: Gestützt auf 24 erteilte chinesische Schutzrechte, darunter 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente. Zu Kriterien für Werksprüfungen siehe Hersteller von Entgrat- und Gleitschleifmaschinen prüfen.
OEM-Sondervorrichtungen und Linienintegration
Da sich Radgeometrien, Einpresstiefen (ET), Lochkreise (PCD) und Nabenbohrungen bei Pkw-, Motorsport- und Lkw-Anwendungen unterscheiden, entwickeln und fertigen wir maßgeschneiderte Spannvorrichtungen und automatisierte Gleitschleifzellen nach Kundenzeichnung.
Wir liefern keine Katalogmaschinen von der Stange mit ungeprüften Universalfuttern. Entscheidend ist das Bauteil statt des Katalogs: Die Vorrichtungsfrage wird anhand von Werkstück, Taktzeitvorgaben und Legierungsspezifikationen gelöst, um dedizierte pneumatische Spreizdorne, automatische Schleifkörper-Wechselrutschen und abgestimmte Chemiedosiersysteme zu konfigurieren.
Um Radzeichnungen für Musterbearbeitungen einzureichen oder maßgeschneiderte Gleitschleifzellen zu besprechen, kontaktieren Sie unsere Anwendungsspezialisten über unser technisches Kontaktportal.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
