


Oberflächenbearbeitung von Zinkdruckguss: Bewertung der Formtrennlinien-Entfernung
Die Oberflächenbearbeitung von Zinkdruckguss zur Entfernung von Formtrennlinien beginnt beim Werkstückproblem. Bei Gussteilen, Trenngraten, Anschnitten, Vertiefungen und Gussrückständen hängt der richtige Bearbeitungsweg von Geometrie, Material, Merkmalschutz und dem geforderten Prüfergebnis ab.
Das Problem vor der Maschinenauswahl definieren
Eine kurze Angabe wie „Oberfläche verbessern“ reicht zur Prozessauswahl nicht aus. Erklären Sie, wo Grat, Zunder, Rückstände, Formmarken, matte Stellen oder unebene Texturen auftreten. Fügen Sie nach Möglichkeit Zeichnungen, klare Fotos oder Musterteile bei. Vermerken Sie Bereiche, die unverändert bleiben müssen, wie Dichtflächen, Bohrungen, Gewinde, Schneidkanten, Federabschnitte, Scharniere, Schliffrichtung oder Sichtflächen. So orientiert sich die Prozessplanung am realen Bauteil statt an einer allgemeinen Maschinenkategorie.
Zu erfassende Werkstückdetails
Notieren Sie Material und Härte (sofern bekannt), Außenmaße, Öffnungen, Vertiefungen, scharfe Übergänge, Losgröße und den Anlieferungszustand an der Polierstation. Klären Sie bei kleinen oder empfindlichen Teilen, ob Werkstückkontakt zulässig ist oder Trennwände nötig sind. Geben Sie bei langen, schweren oder unregelmäßigen Teilen die Handhabung und Auflageflächen an. Diese Faktoren bestimmen Bewegung, Schleifkörperzugang, Be- und Entladung sowie Reinigung.
- Beschreiben Sie Material, Hüllmaße, Chargenmuster und den aktuellen Zustand der Gussteile, Trennlinien, Anschnitte, Vertiefungen und Gussrückstände vor der Geräteauswahl.
- Markieren Sie Kanten, Löcher, Gewinde, Vertiefungen, Kontaktflächen und Sichtbereiche, die während der Bewegung geschützt werden müssen.
- Unterteilen Sie das gewünschte Ergebnis in Reinigen, Entgraten, Kantenverrunden, Glätten oder optische Veredelung, damit jede Stufe prüfbar ist.
- Abgleichen Sie Form und Größe der Schleifkörper mit dem kleinsten zu erreichenden Merkmal und planen Sie die Trennung, um Verklemmen im Werkstück zu verhindern.
- Halten Sie Beladungsmuster, Prozessstufen und Prüfbeleuchtung beim Vergleich von Musterzyklen konstant.
- Dokumentieren Sie die Veränderungen an jedem einzelnen Merkmal, statt sich auf einen Gesamteindruck des Bauteils zu verlassen.
Einen kontrollierten Musterprozess aufbauen
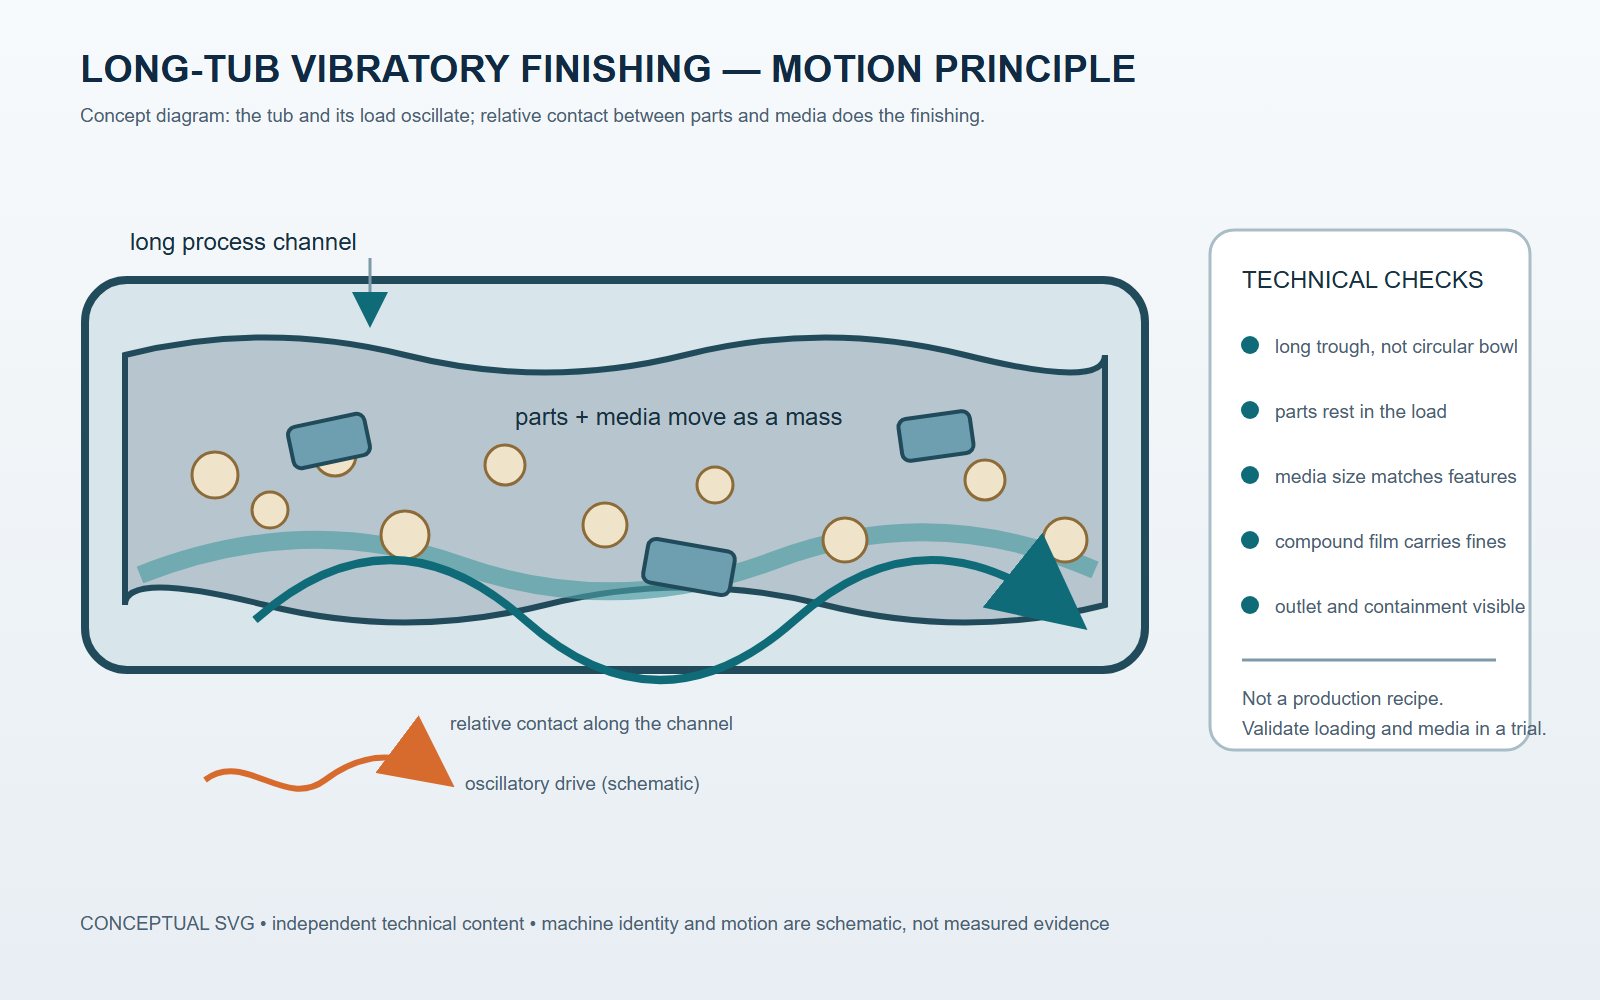
Ein praxisnaher Versuch ändert jeweils nur eine wichtige Variable. Starten Sie mit repräsentativen Teilen und einem klar definierten Schleifkörperzustand. Prüfen Sie, ob die gewählte Form den Problembereich erreicht, ohne zu verklemmen, Brücken zu bilden oder geschützte Merkmale zu beschädigen. Beachten Sie Teilekontakt, Schleifkörperaustrag, Reinigungszugang und Arbeitsbehälterzustand. Bei mehrstufigen Prozessen halten Sie die Übergänge transparent: lose Rückstände entfernen, prüfen, nächste Stufe fahren und erneut prüfen.
Notieren Sie für den Maschinenvergleich Arbeitsanordnung, Beladungsmuster, Schleifkörperfamilie, eingesetztes Compound oder Additiv, Zyklusdauer und manuelle Handhabung. Das Protokoll muss nicht kompliziert sein. Es soll zeigen, welche Änderung welches Merkmal beeinflusst hat, um den nächsten Versuch gezielter zu planen.
Wichtige Prüfpunkte
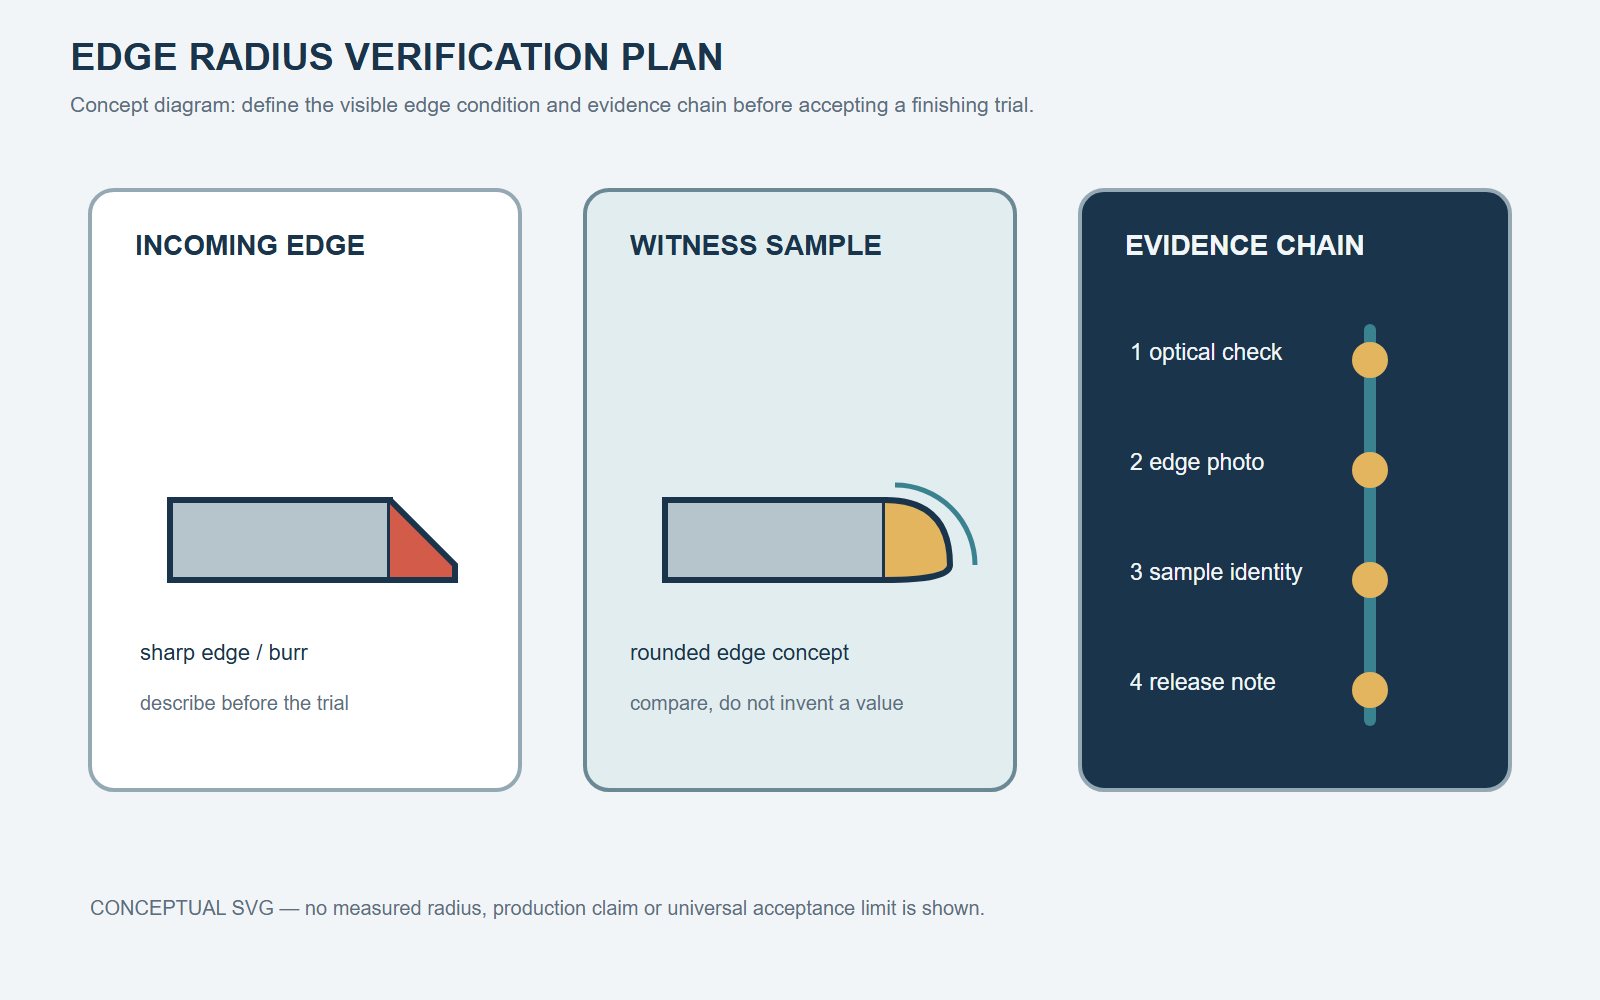
Nutzen Sie für Vorher-Nachher-Prüfungen denselben Blickwinkel, dieselbe Beleuchtung und Bauteilausrichtung. Prüfen Sie kleinste Löcher, Schlitze, Kanten, Ecken, Kontaktflächen und Stellen, an denen Schleifkörper klemmen könnten. Achten Sie auf Restgrate, Rückstände, unerwünschte Kantenveränderung, Schlagmarken durch Teilekontakt sowie Streuungen innerhalb der Charge. Definieren Sie bei optischen Anforderungen den Grenzbereich über Referenzmuster und ergänzen Sie bei Passungsanforderungen entsprechende Maß- oder Funktionsprüfungen.
Fragen vor dem nächsten Versuch
Besprechen Sie Ihr Werkstück
Senden Sie uns über das Kontaktformular Ihre Werkstückdaten und die Bearbeitungsaufgabe. SurfacePolish unterstützt Sie anschließend beim Vergleich einer praxisgerechten Maschinen- und Schleifkörperroute für Ihre Produktionsanforderungen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
