


Aluminium- und Lkw-Radpoliermaschinen: Was die Vorrichtung entscheidet
„Rad“ meint in diesem Beitrag das Fahrzeugrad – die geschmiedete Aluminiumfelge, das gegossene Pkw-Rad und das Schwerlast-Lkw-Rad –, nicht die Schleif- und Polierscheibe auf einer Bankspindel oder die Keramik-Polierscheiben, die als Verbrauchsmaterial für Handwerkzeuge dienen. Das sind zwei völlig verschiedene Einkäufe, und beim Finishen von Pkw- oder Nutzfahrzeugfelgen entscheidet über Ihr Oberflächenergebnis die Vorrichtung, nicht die Grundmaschine.
Wer nach einer Alurad-Poliermaschine oder einer Lkw-Rad-Poliermaschine sucht, nimmt oft an, es handle sich um eine eigenständige, zweckgebundene Gerätegattung. In der Werkhalle ist die Realität viel einfacher und für Ihre Beschaffungsspezifikation weit entscheidender: Eine Radpoliermaschine für das Gleitschleifen ist eine standardmäßige Vibrationsgleitschleifanlage, ausgestattet mit einer mechanischen Vorrichtung, die die Felge ortsfest hält oder im Bearbeitungskanal indexiert. Wir bauen die Vibrationsgleitschleifanlage – den schweren geschweißten Trog, die Unwuchtantriebswelle und die polyurethanausgekleidete Kammer. Die Vorrichtung, die Ihren konkreten Felgendurchmesser, Ihr Lochbild und Ihre Einpresstiefe aufnimmt, ist eine konstruierte Werkzeugbaugruppe, die auf das Werkstück zugeschnitten wird. Zu verstehen, wo die Standardmaschine endet und wo die kundenspezifische Aufspannung beginnt, ist der wichtigste Schritt bei der Auslegung einer Anlage, die in Ihrer Fertigung tatsächlich funktioniert.
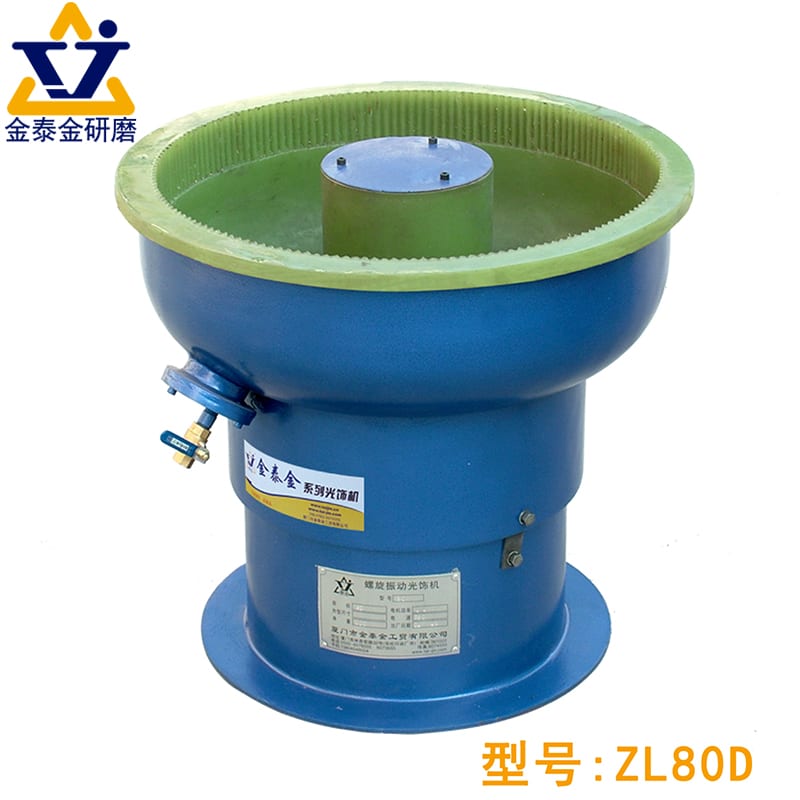
Eine standardmäßige Vibrationsgleitschleifplattform bildet die mechanische Basis für das Gleitschleifen von Felgen; die Vorrichtung in der Kammer passt den Trog an die jeweilige Radgeometrie an.
Warum sich ein Rad nicht lose trommeln lässt
In der konventionellen Gleitschleifpraxis werden gestanzte Halter, geschmiedete Zahnräder oder gegossene Ventilgehäuse in einen Vibrationsrundtrog oder eine rotierende Trommelanlage gegeben, in der sie in einer rollenden Schleifkörpercharge frei umlaufen. Solange das Verhältnis von Schleifkörpern zu Teilen hoch genug ist, bilden die Schleifkörper ein schützendes Polster zwischen den einzelnen Werkstücken. Diese Physik des freien Trommelns bricht vollständig zusammen, sobald ein Pkw- oder Nutzfahrzeug-Lkw-Rad in den Trog kommt.
Das Teil-an-Teil-Problem (25-45 kg: geschmiedetes Aluminium gegen sich selbst)
Ein geschmiedetes Aluminium-Lkw-Rad oder eine große Pkw-Felge bringt eine ungünstige Kombination mit: hohe Masse, dünne Strukturquerschnitte an den Speichenkanten und hochsichtbare Kosmetikflächen. Ein schweres Nutzfahrzeug-Lkw-Rad wiegt typischerweise zwischen 25 kg und 45 kg, während selbst ein normales Pkw-Gussrad erhebliche Bewegungsenergie trägt, wenn zwei Vibrationsmotoren es in Schwingung versetzen. Wenn zwei Felgen – oder auch nur eine lose Felge, die von der Trogwand zurückprallt – in einem schwingenden Schleifkörperbett direkten Metall-auf-Metall-Kontakt bekommen, verursacht die Bewegungsenergie sofort tiefe Riefen, eingedellte Felgenhörner und ausgekerbte Speichenkanten.
Die in Rädern verwendeten Aluminiumlegierungen sind im Vergleich zu gehärteten Stahlbauteilen relativ weich und duktil. Sobald ein Aufprall von Teil zu Teil ein äußeres Felgenhorn eindellt oder die bearbeitete Montagefläche riefig schlägt, blendet keine vertretbare Zykluszeit mit feinen Schleifkörpern der Polierstufe diesen Defekt aus, ohne die umgebende Geometrie zu zerstören. Zudem richtet sich ein loses Rad von selbst flach aus oder verkeilt sich diagonal über dem Kanal, blockiert die Schleifkörperzirkulation, lässt die unteren Speichen ohne Abrasivfluss und überlastet die Polyurethan-Auskleidung in einer einzigen konzentrierten Zone.
Was die Vorrichtung tatsächlich leistet (halten, indexieren, die Sichtfläche anbieten)
Um Aufprall zu vermeiden und den Schleifkörperfluss zu steuern, muss das Rad über den gesamten Zyklus mechanisch gehalten werden. In einer aufgespannten Vibrationsanlage wird das Rad entweder über seine Mittenbohrung und das Radmutterlochbild auf einer starren Spindel gespannt oder am äußeren Reifenwulstsitz von einem Drei- oder Vierpunkt-Spannring gegriffen.
Die Vorrichtung übernimmt in der Vibrationskammer drei unterschiedliche mechanische Aufgaben:
- Räumliche Isolation: Sie fixiert das Rad in einer bekannten Position relativ zu den Trogwänden und den benachbarten Stationen und macht eine Kollision von Teil zu Teil physikalisch unmöglich.
- Präsentation im Schleifkörperstrom: Ein ortsfestes Rad, das blind in einen bewegten Schleifkörperstrom gesetzt wird, verschleißt ungleichmäßig – die stromaufwärtige Seite der Speichen wird stark erodiert, während die stromabwärtige Seite in einer Totzone liegt. Eine gut konstruierte Vorrichtung stellt das Rad entweder in einem Winkel, der der toroidalen Spirale der Vibrationscharge entspricht, oder sie dreht die Radspindel langsam, damit jedes Speichenfenster und jedes Lüftungsloch gleichmäßig durch die Hochdruckzone läuft.
- Bezugsflächenschutz: Kritische Funktionsflächen – etwa die Nabenführungsbohrung, die hintere Montagefläche und die Konen der Radmuttersitze – können von den Spannplatten selbst maskiert oder abgeschirmt werden, sodass aggressiv schneidende Schleifkörper nur auf die sichtbare Kosmetikfläche und die Speichenfenster wirkt.
Eine tiefergehende technische Analyse, wie Spanngeometrie mit Rotationssymmetrie zusammenspielt, finden Sie in unserem eigenen Konstruktionsleitfaden zu Rad-Werkstückpolieren, Rundheit und Aufspannung.
Die Maschine unter der Vorrichtung ist eine Standard-Vibrationsgleitschleifanlage
Zieht man die Marketingnamen der Boutique-Anbieter für Radaufbereitung ab, ist die Grundeinheit, die die Schneidbewegung erzeugt, eine robuste Vibrationsgleitschleifanlage. Für Fabriken, die weitere Hallenlayouts bewerten, erklärt unser Überblick über Anlagenformen und Linienintegration beim Radpolieren, wie Vibrationssysteme im Vergleich zu Roboter-Schwabbelzellen und Rundtischen abschneiden. Innerhalb der Vibrationskategorie wählen Sie zwischen zwei Bauformen: Rundtrögen und rechteckigen Trögen.
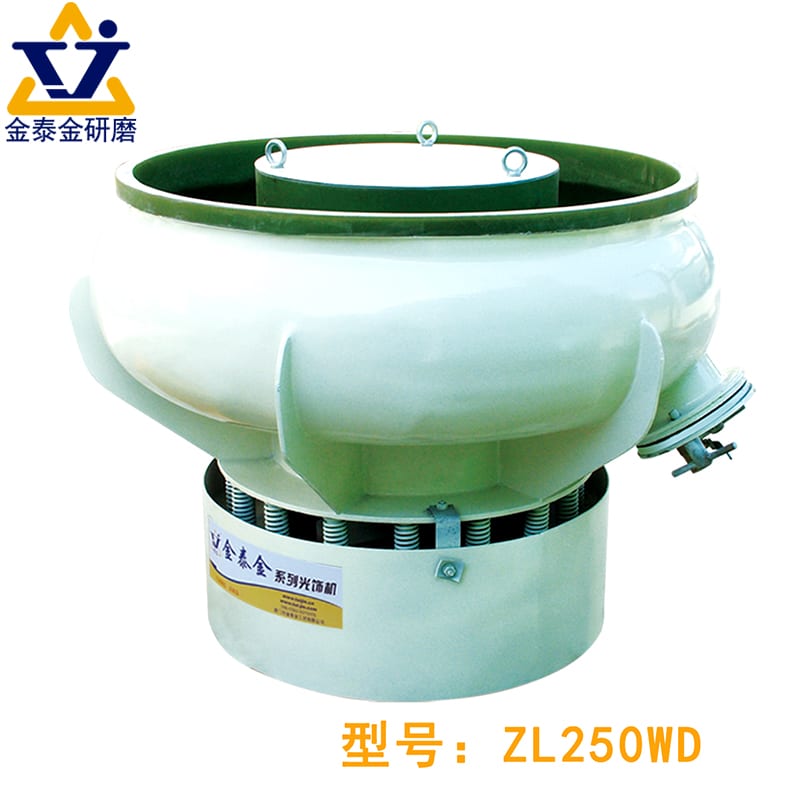
Runde Vibrationsrundtröge und rechteckige Trogvibratoren erzeugen die toroidale Schleifkörperströmung; die Aufspannung bestimmt, wie das ortsfeste Rad diese Strömung abgreift.
Rundtrog, Trog und was jeder von beiden tragen kann
Ein Rundtrogvibrator bewegt die Schleifkörper auf einer kontinuierlichen Helixbahn um einen Zentraldom. Für Räder wird der Zentraldom typischerweise angepasst oder minimiert, damit ein einzelnes Rad horizontal oder leicht geneigt in der Mitte des ringförmigen Kanals montiert werden kann, oder es wird an einer Überkopfbrücke gespannt, die die Felge in den Strom absenkt.
Ein rechteckiger Trogvibrator (Trogmaschine) nutzt dagegen einen offenen, U-förmigen Querschnitt, angetrieben von zwei exzentrischen Motorwellen, die am Boden oder an den Seiten des Behälters sitzen. Weil ein rechteckiger Trog keinen innenliegenden Zentraldom hat, der seine Breite unterbricht, bietet er eine ungehinderte Spannweite über Länge und Breite der Kammer. Lange Tröge lassen sich durch herausnehmbare Trennwände aus Urethan in mehrere unabhängige Kammern teilen, sodass ein Bediener zwei oder drei Räder nebeneinander über die Länge der Maschine aufspannen oder in einer Kammer eine Schleifkörperqualität für den Grobschnitt und in der nächsten einen Kunststoffschleifkörper für die Vorpolitur fahren kann.
| Vergleichsdimension | Rundtrogvibrator (aufgespannt) | Rechteck-Trogvibrator (Trog der L-Serie) |
|---|---|---|
| Kammergeometrie | Ringförmiger Kanal um einen Zentraldom | Offener U-förmiger Rechtecktrog |
| Typisches Radlayout | Ein Rad pro Rundtrog (zentrisch oder Brückenmontage) | Ein großes Lkw-Rad oder eine mehrstationige, gekammerte Linie |
| Strömungsmuster der Schleifkörper | Helikale Spirale um den Ring | Kontinuierlicher Rolllauf über die Trogbreite |
| Umrüstflexibilität | Feste Ringbreite begrenzt den maximalen Felgendurchmesser | Verstellbare Trennbleche passen sich variierenden Radbreiten an |
| Beste Eignung | Dedizierte Ein-Rad-Nachrüstzellen im Aftermarket | Breite Nutzfahrzeug-Lkw-Felgen, Mehrrad-Chargenbetrieb, OEM-Zellen |
Warum die Trogmaschine zu großen Rädern passt und der Rundtrog zur Nachpolitur
Für Reifendienstbetriebe oder kleine Aufbereitungswerkstätten, die jeweils eine Pkw-Felge bearbeiten, ist ein modifizierter Rundtrog kompakt und unkompliziert. Sobald Sie jedoch zu schweren Nutzfahrzeug-Lkw-Rädern, Landmaschinenfelgen oder einer industriellen Mehrradfertigung übergehen, ist der rechteckige Trogvibrator strukturell deutlich anpassungsfähiger. Ein großer Zwei-Motor-Trog bietet die breite Querschnittsfreiheit, die nötig ist, damit Schleifkörper frei über eine Tiefbett-Lkw-Felge rollen können, ohne zwischen Felgenhorn und Polyurethanwand eingeklemmt zu werden.
Unsere Standard-Baureihe schwerer Tröge zeigt die baulichen Abmessungen und die Antriebsleistung, die nötig sind, um dichte Keramik- oder Kunststoff-Schleifkörperchargen um große aufgespannte Gussteile zu bewegen:
| Modell | Nenninhalt Trog (l) | Außenmaße L×B×H (mm) | Motorleistung (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Konstruktiver Hinweis zu den Nennwerten:* Der Nenninhalt eines Trogs (etwa 1200 L, 1500 L oder 1800 L) ist die Katalogangabe für den leeren Trog. Die tatsächliche Schleifkörperfüllung, der nutzbare Freiraum und die Anzahl der Radstationen hängen von Radgröße, Vorrichtungsbauform und Füllung ab und sind durch einen Musterversuch zu bestätigen. Ebenso ist der maximale Raddurchmesser, den die Vorrichtung tragen kann, ein Konstruktionsparameter der Vorrichtung und keine feste Maschinenangabe; prüfen Sie ihn gegen die tatsächliche Radzeichnung oder ein Muster, bevor Sie ein Angebot abgeben.
Unser Werk, 1992 in Xiamen gegründet, baut diese Vibrationsplattformen unter ISO 9001-Zertifizierung (Zertifikat 00726Q01571R001, gültig von 2026-06-03 bis 2029-06-02); die CE-Konformität deckt 21 Maschinenplattformen der vertikalen (M.2023.206.C88121) und der horizontalen (M.2023.206.C88120) Baureihe ab und gilt bis 2028-07-24. Gestützt auf 24 erteilte chinesische Schutzrechte – darunter 1 Erfindungspatent und 17 Gebrauchsmuster, die unsere mechanische Struktur- und Spanntechnik tragen –, haben wir Vibrationsgleitschleifprozesse über 48 verschiedene industrielle Werkstückkategorien validiert, von schweren gegossenen Lüfterrädern und Zahnrädern bis zu Druckguss und Stanzteilen. Während schnelle Fliehkraft-Scheibengleitschleifanlagen und Magnetpoliermaschinen (etwa unsere Serien OBD-30, OBD-60 und OBD-100) bei kleinen Präzisionsteilen glänzen, bieten nur schwere Zwei-Motor-Vibrationströge und -rundtröge das physische Volumen und die kontrollierte, impulsarme Energie, die für aufgespannte Radarbeit nötig sind.
Vier Fragen, die die Spezifikation entscheiden
Wer ein Angebot für ein Radpoliersystem anfordert und fragt: „Was kostet Ihre Radmaschine?“, landet bei Vermutungen. Weil der Grundvibrator und die kundenspezifische Vorrichtung als ein einziges mechanisches System zusammenwirken müssen, entscheiden vier konkrete technische Angaben über die Spezifikation.
Frage 1 – Raddurchmesser und Masse (was die Vorrichtung tragen muss)
Sie müssen sowohl den größten als auch den kleinsten Felgendurchmesser, die maximale Felgenbreite (Horn zu Horn) und das Gewicht des schwersten Rades in Ihrem Spektrum im unmontierten Zustand definieren. Eine Vorrichtung, die in schwingende Keramikschleifkörper eintaucht, erfährt einen kontinuierlichen, mehrachsigen hydraulischen und mechanischen Widerstand von tausenden bewegten Steinen. Ist der Spannzapfen für ein schweres geschmiedetes Lkw-Rad zu klein ausgelegt, regt die Trogschwingung harmonische Biegeschwingungen im Vorrichtungsarm an, was zu Reibkorrosion an der Aufnahmebohrung oder zu gelockerten Spannmitteln mitten im Zyklus führt. Außerdem muss die Trogbreite – etwa die 1700 mm Außenweite des L1800 gegenüber der 1300 mm Weite des L1300 – ausreichend radialen Freiraum um das äußere Felgenhorn lassen, damit die Schleifkörper glatt über das Horn fließen und sich nicht in einem engen Spalt festsetzen.
Frage 2 – Finish-Anforderung (welche Schleifkörper- und Compound-Stufe)
Wollen Sie schwere CNC-Bearbeitungsriefen von einem rohen Schmiedestück abtragen, um es für die Pulverbeschichtung vorzubereiten, oder wollen Sie ein oxidiertes Flotten-Lkw-Rad wieder zu einem hellen, spiegelnden Ausstellungsbild bringen? Eine Vorbereitung vor dem Lackieren oder ein Entgraten von Guss erfordert typischerweise einen einstufigen Schnitt mit Keramikschleifkörpern. Ein hochglänzendes Hellfinish auf blankem Aluminium erfordert eine mehrstufige Sequenz: einen ersten Schnitt zum Einebnen der Bearbeitungsspitzen, eine Glättungsstufe mit feinen Kunststoffschleifkörpern zum Löschen von Mikrokratzern und häufig einen abschließenden Trocken- oder Nassglanzgang. Ihr gefordertes Zielaussehen bestimmt, ob Sie einen einzelnen Trog mit Schleifkörperwechsel oder eine Mehrmaschinenzelle mit getrennten Stufen brauchen. Das Ziel-Oberflächenbild wird immer durch Ihre technische Zeichnung oder ein visuelles Mustermuster definiert und in einem Versuchslauf verifiziert.
Frage 3 – Durchsatz (wie viele Räder pro Schicht)
Das Vibrationsgleitschleifen von Aluminiumfelgen ist ein Chargenprozess, der in Dutzenden Minuten bis Stunden pro Rad gemessen wird, nicht in Sekunden. Die Zykluszeit ist niemals eine feste Katalogangabe; sie hängt vollständig von der Eingangs-Oberflächenrauheit, der Legierungshärte und dem im Mustertest bestimmten Ziel-Finish ab. Muss Ihre Werkstatt zwei aufbereitete Felgen pro Tag durchsetzen, genügt möglicherweise eine Einstationenanlage, bei der der Bediener die Schleifkörper zwischen Schrupp- und Polierstufe manuell wechselt. Fahren Sie dagegen eine industrielle Flottenaufbereitungslinie oder eine OEM-Fertigungszelle, die Dutzende Räder pro Schicht anstrebt, dann zerstört das stündliche Ein- und Ausschleusen von mehreren hundert Kilogramm Schleifkörpern in einen Trog Ihre Arbeitseffizienz. Hochdurchsatzlinien erfordern dedizierte Maschinen je Schleifkörperstufe oder lange, mehrkammerige Tröge wie den L1500 oder L1800, die mehrere Vorrichtungen gleichzeitig fahren.
Frage 4 – Zustand des eingehenden Rades (verbogen? korrodiert? lackiert?)
Eine Vibrationsgleitschleifanlage ist ein Werkzeug zur gleichmäßigen Oberflächenverfeinerung, keine Geometrie-Korrekturdrehmaschine. Bevor Sie eine Maschine spezifizieren, prüfen Sie, was tatsächlich an Ihrer Warenannahme ankommt: * Frisch zerspante Schmiedestücke oder Gussteile: Ideale Kandidaten. Die Geometrie ist gleichmäßig, frei von Straßenschmutz und zeigt vorhersagbare Bearbeitungsspuren. * Stark narbige oder salzkorrodierte Lkw-Räder: Tiefe Korrosionsnarben erfordern aggressiven Materialabtrag. Versuchen Sie, tiefe Narben ausschließlich im Vibrationstrog zu entfernen, wird die Zykluszeit übermäßig lang, und die Schleifkörper verrunden die scharfen Speichenkanten, bevor der Grund der Narbe frei ist. Stark narbige Felgen brauchen vor dem Vibrationstrog meist lokales Schleifen oder Abdrehen auf der Drehmaschine. * Fettige oder mit Bremsstaub verkrustete Felgen: Öle und Straßenteer verunreinigen sofort flüssige Compounds und Verbrauchsmaterialien, verkleistern die Poren der Keramikschleifkörper und machen den Trog zu einem grauen Schlammbad. Gebrauchte Räder müssen vor dem Aufspannen durch eine Entfettungswäsche.
Schleifkörper und Compound für Aluminium – warum sich Radarbeit von Stahl unterscheidet
Das Polieren einer Aluminiumfelge ist metallurgisch etwas völlig anderes als das Entgraten gehärteter Stahlzahnräder. Aluminium ist reaktiv, schmierig und durch scharfe Aufpralle leicht einzudellen. Die falsche Schleifkörperauswahl oder Chemikalienformulierung lässt das Rad dunkler und rauer aus dem Trog kommen, als es hineinging.
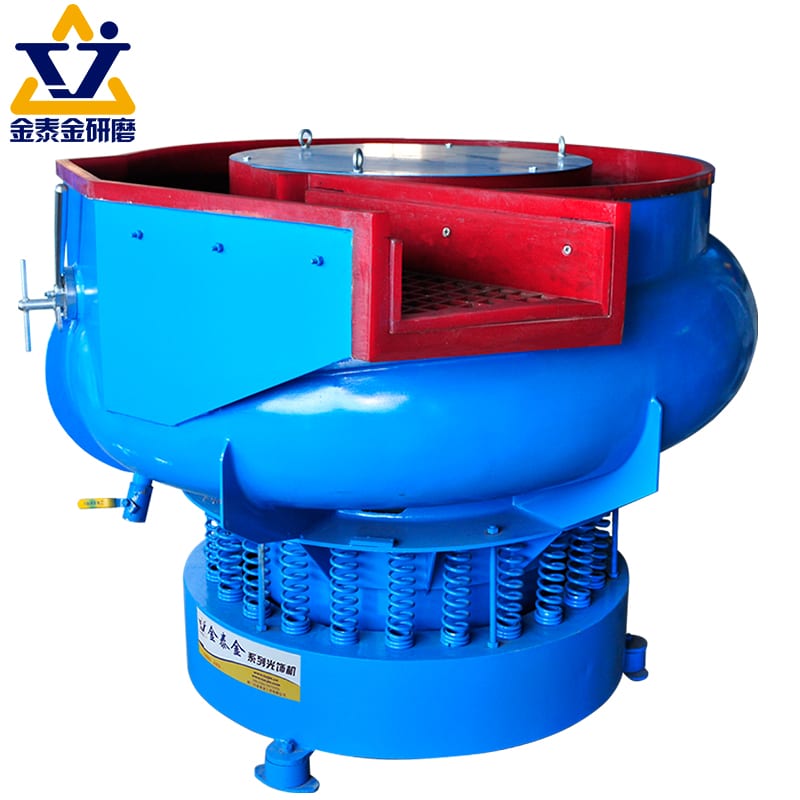
Die Abstimmung der Antriebsenergie der Vibrationsanlage auf nicht verkeilende Schleifkörperformen und aluminiumsichere Chemikalien-Compounds verhindert Mikronarben und Oberflächenverdunklung.
Schleifkörperform – und warum kantige Schleifkörper eine weiche Felge zeichnen
Beim Entgraten von Stanzteilen aus Stahl sind aggressive kantige Schleifkörperformen beliebt, weil ihre scharfen Spitzen schwere Grate schnell abscheren. Auf einer weichen Aluminiumfelge wirken scharfe kantige Keramikdreiecke, angetrieben mit hoher Vibrationsamplitude, wie kleine Hämmer und hinterlassen tausende mikroskopische Dellen („Orangenhaut“ oder Kugelstrahlmarken) über der gesamten Planfläche des Rades. Ist eine Aluminiumoberfläche erst einmal durch zu große oder zu scharfe Schleifkörper stark verfestigt, tun sich die nachfolgenden Polierstufen schwer, diese Krater zu schließen.
Für Radarbeit muss die Schleifkörpergeometrie Reichweite und Kontaktfläche in Balance bringen. Kegel, gerundete Zylinder, Kugeln und Dreiecke mit glattem Radius aus Aluminiumoxid-Keramik werden für den ersten Schnitt und das Entfernen von Bearbeitungsriefen bevorzugt, gefolgt von vorgeformten Kunststoffkegeln oder -pyramiden aus Kunstharzbindung für die Oberflächenglättung. Weil Kunststoffschleifkörper eine geringere Schüttdichte und eine weichere Matrix als Keramik haben, dämpfen sie den Aufprall auf die Aluminiumfläche und verfeinern das Kratzbild bis zu einem glatten, vorglänzenden Mattfinish, ohne das Metall zu verfestigen. Eine umfassende Darstellung, wie Geometrie das Verkeilen in engen Schlitzen verhindert, finden Sie in unserem Leitfaden zur Auswahl von Trommel-Schleifkörpern. Für abschließende Trockenglanzstufen auf vollständig vorbereiteten Felgen können auch organische Schleifkörper wie Walnussschalen-Granulat oder Maiskolbenmehl in dedizierten Trockentrögen eingesetzt werden.
Die Compound-Stufen (Schneiden, dann Ausfärben) und wann eine einzige genügt
Aluminiumräder mit reinem Wasser und Schleifkörpern zu fahren ist ein Rezept für eine matte, graue, oxidierte Oberfläche. Während frisches Aluminium abgetragen wird, suspendieren feine Metallabriebe im Wasser und schlagen sich wieder auf der weichen Felge nieder, während das blanke Metall mit dem Wasserbad reagiert. Eine richtige Flüssigdosierung spült abgetragenen Schliff weg, schmiert die Kontaktzone der Schleifkörper und hellt die Legierung chemisch auf.
In einer strukturierten Rad-Finish-Sequenz mit unseren formulierten Compounds: * Stufe 1 (Schneiden und Einebnen): Während der Keramik- oder schnellschneidenden Kunststoffstufe hält ein dediziertes Metall-Schruppcompound wie compound-JTJ25 (Metall-Schrupppolieren) oder compound-LC10 (Entgraten) die Schleifkörper sauber schneidend, suspendiert Aluminiumabrieb, damit er über die Abwasserports abläuft, und verhindert metallisches Zusetzen auf den Steinen. * Stufe 2 (Glätten und Aufhellen / Ausfärben): Sobald das Oberflächenprofil eingeebnet ist, wechselt der Prozess auf eine feine Kunststoff- oder hochdichte nicht-abrasive Stufe, dosiert mit compound-JTJ60 (Metall-Feinpolieren) oder compound-HM3 (Polieren/Aufhellen). Diese Formulierungen bilden einen gleitfähigen Schmierfilm zwischen Schleifkörpern und Radfläche, minimieren Reibungswärme und erzeugen eine saubere, hochglänzende Metallreflexion.
Wann genügt eine einzige Stufe? Wenn Ihr Produktionsziel nur darin besteht, scharfe Kanten an gegossenen Lüftungsfenstern zu brechen und ein gleichmäßiges mattes Haftprofil vor Klarpulver-Beschichtung oder Lackierung zu schaffen, reicht eine einzige Schneidstufe mit compound-JTJ25. Wird das Rad als blanke polierte Aluminiumfelge verkauft, ist die zweistufige Chemie aus Schneiden und Ausfärben zwingend. Exakte Dosierverhältnisse und Durchflussraten werden immer nach dem technischen Datenblatt festgelegt und im Musterversuch bestätigt.
Wo eine Radpoliermaschine der falsche Kauf ist
Wettbewerbsprospekte behaupten regelmäßig, ihre Radmaschinen könnten jede Felge in Minuten wiederherstellen. In der Werkhalle verschwendet der Kauf eines Vibrations-Radsystems für die falsche Anwendung Kapital und Hallenfläche. Es gibt drei konkrete Szenarien, in denen eine Vibrations-Radpoliermaschine der falsche Kauf ist.
Verbogene oder bereits geschweißte Räder
Eine Vibrationsmaschine lebt von der dynamischen Lastübertragung vom schwingenden Trog über die steife Vorrichtung in das Rad. Hat eine Aftermarket-Felge einen Bordsteinkontakt erlitten, ein verbogenes Horn oder strukturelle Rissreparaturen aus dem WIG-Schweißen, dann bringt das Einspannen in einen hochenergetischen Vibrationstrog zwei Gefahren mit sich. Erstens lässt sich eine unrunde Felge nicht konzentrisch spannen, ohne die Vorrichtungsarme ungleichmäßig mechanisch zu belasten. Zweitens haben geschweißte Reparaturzonen an gegossenem oder geschmiedetem Aluminium eine andere Kornstruktur und Härte (die wärmebeeinflusste Zone) als das Grundmetall. Vibrationsschleifkörper tragen die weichere wärmebeeinflusste Zone mit einer anderen Rate ab als die umgebende Felge und hinterlassen einen sichtbaren Hof oder eine Vertiefung genau dort, wo die Schweißnaht eingeebnet wurde. Verbogene Räder gehören auf eine hydraulische Richtpresse und eine CNC-Drehmaschine, nicht in einen Vibrationstrog.
Lackierte oder klarlackversiegelte Sichtflächen (das Polieren entfernt die Beschichtung)
Viele moderne Pkw-Räder haben eine „bearbeitete Sichtfläche“ mit lackierten Taschen oder eine vollständig pulverbeschichtete Klarlackschicht über poliertem Aluminium. Vibrationsgleitschleifen ist ein Tauchprozess – die Schleifkörper berühren jede exponierte Fläche im Trog. Sie können einen Klarlackkratzer nicht selektiv polieren, ohne dass die Schleifkörper den umgebenden Klarlack und die lackierten Speichentaschen abtragen, mattieren und anätzen. Umgekehrt: Geben Sie ein stark pulverbeschichtetes Rad in eine Vibrationsgleitschleifanlage in der Hoffnung, die Keramikschleifkörper würden den alten Lack abziehen, dann verschmiert die gummige Polyurethan- oder Epoxidbeschichtung über die Schleifsteine, verkleistert das Schleifkörperbett und kostet Stunden an Zykluszeit. Beschichtete Räder müssen chemisch abgebeizt oder in einer dedizierten Strahlanlage gestrahlt werden, bevor sie eine Vibrationspoliermaschine berühren.
Sehr geringes Volumen, bei dem eine Fremdaufbereitung billiger ist
Ein aufgespanntes Vibrationssystem braucht Hallenfläche, Drehstrom (je nach Plattform von 10 kW bis 15 kW über unsere Baureihen L1300 bis L1800), eine saubere Wasserversorgung, einen Absetzbehälter für die Abwasserableitung und ein Lager mit mehreren Schleifkörperqualitäten. Wenn Ihre Werkstatt nur zwei oder drei Spezialräder pro Woche aufbereitet, übersteigt die Rüstzeit zum Anheben des Rades, Anschrauben in der Vorrichtung und Managen der Schleifkörperwechsel die Arbeitskosteneinsparung. Bei sehr geringen Volumina ist manuelles Schwabbeln an der Standmaschine oder die Fremdvergabe an einen regionalen Radaufbereiter deutlich wirtschaftlicher.
Fehlersuche: vier Fehler, die der Maschine angelastet werden
Kommt ein fertiges Rad matt, beschädigt oder fleckig aus dem Trog, geben Bediener fast immer der Vibrationsmaschine die Schuld. Tatsächlich schwingt die Maschine nur mit ihrer eingestellten Frequenz; nahezu jeder Qualitätsfehler führt zurück auf Compound-Chemie, Schleifkörpergröße, Zyklusdauer oder Trocknung nach dem Prozess.
| Beobachtetes Symptom | Ursache | Prüfung in der Werkhalle | Korrekturmaßnahme |
|---|---|---|---|
| Graue oder trübe Sichtfläche nach dem Zyklus | Verkleisterung der Schleifkörper durch Ölverunreinigung, unzureichende Compound-Dosierung oder Abrasivabbau, der eingebetteten Schleifstaub hinterlässt. | Reiben Sie mit einem sauberen weißen Tuch über das nasse Schleifkörperbett; färbt es schwarz/grau ab, schlägt sich Abrieb wieder auf dem Rad nieder. | Spülen Sie den Trog gründlich, fahren Sie einen Reinigungszyklus für die Schleifkörper und prüfen Sie den gleichmäßigen Fluss von compound-JTJ60 oder compound-HM3 mit Frischwasserspülung. |
| Schleifkörper verkeilen sich in den Speichenfenstern | Die Nenngröße der Schleifkörper liegt zu nah an der engsten Speichenschlitzbreite, oder abgenutzte Steine sind in die Keilzone gerutscht. | Messen Sie den engsten Schlitz oder die Radmutterbohrung am Rad und vergleichen Sie ihn mit der Siebverteilung des eingesetzten Schleifkörpergemischs. | Sieben Sie untergroße, abgenutzte Steine sofort aus; wechseln Sie auf eine Schleifkörpergröße, die entweder deutlich unter 1/3 der Schlitzbreite liegt oder größer als die Öffnung ist. |
| Felgenkante verrundet (überpoliert) | Übermäßige Zyklusdauer, übermäßige Vibrationsamplitude oder ein Rad, das zu nah an der Hochdruck-Trogwand positioniert ist. | Prüfen Sie das äußere Horn und die Speichenecken; vergleichen Sie den Kantenradius mit einem unpolierten Referenzrad. | Verkürzen Sie die Schruppzykluszeit, justieren Sie die Unwuchtgewichte der Motoren zur Reduzierung der Amplitude oder verschieben Sie die Vorrichtung zur Kanalmitte. |
| Blitzrost oder weiße Wasserflecken innerhalb von Stunden | Langsame Verdunstungstrocknung an Umgebungsluft; eingeschlossenes Spülwasser in Radmutterbohrungen oder an Montageflächen reagiert mit dem Metall. | Prüfen Sie entladene Räder 2 Stunden nach der Bearbeitung auf weiße Aluminiumhydroxid-Flecken oder Rostringe an Stahlnabeneinsätzen. | Eliminieren Sie die Trocknung an Umgebungsluft; blasen Sie Sacklöcher sofort aus und überführen Sie die Teile in einen beheizten Zentrifugaltrockner oder eine Heißluft-Trocknungsstation. |
Graue oder trübe Sichtfläche nach dem Zyklus
Aluminium oxidiert schnell und gibt beim Schneiden feine dunkle Partikel ab. In geschlossenen Wasserkreisläufen, in denen schmutziges Wasser ohne geeignete Filtration oder Flockung rezirkuliert wird, werden mikroskopische Metallabriebe von den Schleifkörpern wieder in die weiche Aluminiumoberfläche gehämmert. Stellen Sie immer sicher, dass die Ablassstopfen frei sind, frische Lösung die Arbeitszone durchspült und der Übergang vom Schruppen (compound-JTJ25) zum Glanzpolieren (compound-JTJ60) ein gründliches Abspülen von Rad und Vorrichtung einschließt, damit grobe Schleifkörner nicht in die Polierstufe verschleppt werden.
Schleifkörper verkeilen sich in den Speichenfenstern
Nur weniges bremst eine Radwerkstatt schneller aus, als wenn ein Bediener zwanzig Minuten mit Hammer und Durchschlag verkeilte Keramikdreiecke aus dekorativen Speichenaussparungen oder Radmutterbohrungen klopft. Verkeilen entsteht, wenn sich Schleifkörper über Wochen Betrieb so weit abnutzen, dass ihr Querschnitt der Schlitzdimension entspricht. Führen Sie einen routinemäßigen Siebplan ein, um abgenutzte Schleifkörper auszuschleusen, und setzen Sie Blindstopfen oder Abschirmbleche der Vorrichtung über Bolzenlöchern ein, wann immer der Lochdurchmesser in einen kritischen Keilbereich fällt.
Felgenkante verrundet (überpoliert)
In einem Vibrationstrog sind Schleifkörpergeschwindigkeit und -druck nahe den Außenwänden und im Bodenradius am höchsten und nahe der oberen Mitte des Rolllaufs sanfter. Hält eine Vorrichtung ein Rad zu nah an der aufsteigenden Trogwand, absorbiert das äußere Felgenhorn überproportionale Schneidenergie, während die mittlere Nabenvertiefung kaum berührt wird. Wenn die Nabenmitte hell aussieht, sind die scharfen Bearbeitungswinkel an den Speichen bereits ausgewaschen und verrundet. Eine Anpassung von Vorrichtungshöhe und Spindelwinkel balanciert den Abtrag über die gesamte Sichtfläche.
Blitzrost innerhalb von Stunden nach der Entnahme
Während Aluminium nicht wie ein Lkw-Stahlrad rotrostet, entwickelt nasses Aluminium, das auf einer Palette liegen bleibt, unschöne weiße Wasserflecken, dunkle Oxidationsstreifen und galvanische Korrosion um Stahlventileinsätze oder Nabenringe. Stahl-Lkw-Räder rosten innerhalb von Minuten an, wenn sie nach einer sauren oder neutralen Compound-Wäsche nass bleiben. Eine schnelle Feuchtigkeitsentfernung ist nach der Entnahme unerlässlich. Für abnehmbare Vorrichtungskomponenten, Nabenkappen, Radmutternbefestigungen und kleinere Radbaugruppen, die in Standard-Korbtaschen passen, entziehen unsere beheizten Zentrifugal-Schleudertrockner (Modell 35 mit 30 kg Fassungsvermögen und φ400×300 mm Korb; Modell 70 mit 50 kg Fassungsvermögen und φ500×400 mm Korb; Modell 70A mit 60 kg Fassungsvermögen und φ480×290 mm Korb, jeweils mit 3 kW Heizung) Oberflächenwasser über Fliehkraft und Warmluft. Für Lkw-Felgen in voller Größe, die die Korbfassungsdurchmesser überschreiten, integrieren Sie eine dedizierte Heißluft-Abblashaube und eine warme Spülung mit deionisiertem Wasser unmittelbar neben dem Vibrationstrog.
FAQ
1. Sind eine Radpoliermaschine und eine Vibrationsgleitschleifanlage zwei verschiedene Maschinentypen?
Nein. Eine Radpoliermaschine für das Gleitschleifen ist eine standardmäßige Vibrationsgleitschleifanlage (entweder ein Rundtrogvibrator oder ein rechteckiger Trogvibrator), die mit einer mechanischen Vorrichtung ausgestattet ist. Die Vibrationsmaschine erzeugt die Schleifkörperströmung, während die kundenspezifisch konstruierte Vorrichtung das Rad ortsfest hält oder langsam im Schleifkörperbett dreht.
2. Kann ich ein Aluminium- oder Lkw-Rad ohne Vorrichtung direkt in eine Vibrationsmaschine legen?
Nein. Ein schweres Rad lose in einen Vibrationstrog zu werfen, verursacht schweren Aufprall von Teil zu Teil und Wandkollisionen, die sofort die weiche Aluminiumfläche auskerben, das Felgenhorn eindellen und die Montagefläche beschädigen. Ein loses Rad stört zudem die rollende Zirkulation des Schleifkörperbetts. Jedes Rad muss während der Bearbeitung mechanisch gespannt werden.
3. Verwenden Aluminiumräder und Lkw-Stahlräder dieselben Polierparameter?
Nein. Aluminium ist deutlich weicher und duktiler als Stahl; es erfordert glattere Schleifkörperformen (etwa Kunststoffkegel oder verrundete Keramik) und eine sorgfältig kontrollierte Vibrationsamplitude, um Oberflächenverfestigung oder das Verrunden scharfer Speichenkanten zu vermeiden. Stahl-Lkw-Räder erfordern höhere Schneidkraft, aggressivere Keramikschleifkörper sowie strikte Rostschutz-Nachbehandlung und Heißtrocknung, um sofortige Blitzrostbildung zu verhindern.
4. Warum entwickeln fertige Räder kurz nach der Entnahme trübe Stellen, weiße Flecken oder Rost?
Fleckenbildung und Oxidation nach dem Prozess entstehen, wenn verunreinigtes Spülwasser langsam auf der blanken Metalloberfläche trocknet oder wenn Rest-Schneidcompound in Radmutterbohrungen und Nabenvertiefungen eingeschlossen bleibt. Der Wechsel auf eine saubere Endspülung, die Pflege einer korrekten Aufhellungschemie (compound-JTJ60 oder compound-HM3) und das sofortige Trocknen des Rades mit Heißluft oder Zentrifugaltrocknung beseitigen Wasserflecken und Blitzkorrosion.
5. Welche Radgröße oder welches Produktionsvolumen rechtfertigt die Investition in ein aufgespanntes Vibrationssystem?
Es gibt keinen einzelnen festen Felgendurchmesser und keine Tagesstückzahl, die für jede Werkstatt gilt. Die Entscheidung hängt von Ihren Arbeitskosten für manuelles Schwabbeln an der Standmaschine, der geforderten Gleichmäßigkeit über komplexe Speichengeometrien hinweg und davon ab, ob Ihr Hallenlayout dedizierte Schrupp- und Polierstufen aufnehmen kann. Vorrichtungsbauform und Trogdimensionierung (etwa die Wahl zwischen einem Trog L1300, L1500 oder L1800) werden immer um Ihre tatsächlichen Felgenmaße herum konstruiert und im Musterversuch verifiziert.
6. Unter welchen Bedingungen sollte ich KEINE Vibrations-Radpoliermaschine kaufen?
Kaufen Sie kein Vibrationssystem, wenn Ihr eingehendes Hauptgeschäft aus verbogenen oder stark nachgeschweißten Felgen besteht (die mechanisches Richten und Zerspanen erfordern), aus Rädern mit intaktem Lack oder Klarlack, der erhalten bleiben muss (Vibrationsschleifkörper tragen Beschichtungen unterschiedslos ab und mattieren sie), oder aus sehr geringen Wochenmengen, bei denen manuelles Schwabbeln oder Fremdaufbereitung deutlich weniger kostet als der Betrieb einer industriellen Drehstrom-Gleitschleifzelle.
Spezifizieren Sie Ihre Vibrationsmaschine und Ihren Vorrichtungsbedarf
Wenn Sie Gleitschleifen für Aluminiumguss, Nutzfahrzeug-Lkw-Felgen oder industrielle Radkomponenten bewerten, starten Sie mit der Werkstückzeichnung statt mit einem generischen Katalogmodell. Durchsuchen Sie unser komplettes Programm an industriellen Oberflächenveredelungsmaschinen oder kontaktieren Sie unser Engineering-Team mit Ihren Radmaßen, Ihrer Legierungsart, dem Eingangsoberflächenzustand und dem Ziel-Durchsatz pro Tag, um Trogdimensionierung und kundenspezifische Aufspannung zu besprechen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
