


Tellerschleifmaschine: Offene Schüssel, Spaltkontrolle und Werkstattgrenzen
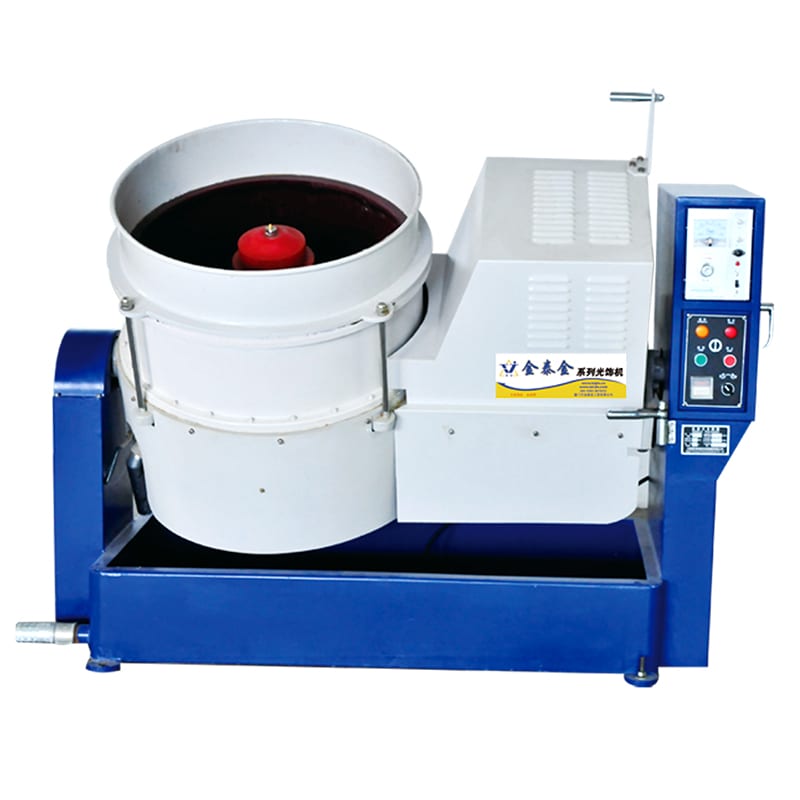
Aus der Entfernung sieht eine Tellerschleifmaschine mit offener Schüssel wie ein kompakter Standbehälter aus. Blickt man jedoch in die laufende Schüssel, schleudert eine rotierende Bodenscheibe Teile und Schleifkörper nach außen gegen eine feste Polyurethanwand in einen engen toroidalen Wälzstrom. Dieser schnelle Umschlag entgratet weit schneller als eine Vibrationsschüssel, sofern die Teile den unteren Laufspalt freigeben.
Wie dieser Leitfaden mit unseren anderen Geräteseiten zusammenhängt: Suchen nach einer Zentrifugal-Finishmaschine, einem Zentrifugal-Polierer oder einem Zentrifugal-Tumbler betreffen zwei verschiedene Bauarten unter einem Familiennamen. Geschlossene Planeten-Trommeleinheiten gehören zu Zentrifugal-Trommel-Finishmaschinen, während die direkte Wahl zwischen offenen Scheiben und geschlossenen Trommeln in Vergleich von Zentrifugal-Scheiben- und Trommel-Finishing behandelt wird. Wenn Sie Hochenergie-Einheiten noch gegen Standardbecken abwägen, beginnen Sie mit unserer Übersicht zum Vibrations-Finishing. Dieser Leitfaden bleibt strikt beim Zentrifugal-Finisher mit offenem Becken: Spaltdichtungen, Nassspülung des Spalts, Klemmgrenzen bei dünnen Teilen, Chargendurchlauf und Prüfung des Polyurethan-Verschleißes.
Toroidale Strömungsmechanik in einer offenen Tellerschleifmaschine
Jede Tellerschleifmaschine erzeugt Schnittdruck durch Kombination eines schnell rotierenden Bodens mit einer festen vertikalen Bremswand. Das Verständnis der Energieübertragung zwischen diesen Flächen erklärt sowohl kurze Zykluszeiten als auch Prozessgrenzen.

Wie der rotierende Bodenrotor die Charge nach außen beschleunigt
Am Boden unserer Tellerschleifmaschinen dreht ein geformter Rotor – der Spinner – auf einer vertikalen Spindel. Zentrifugalkraft schleudert die untere Schicht aus Schleifkörpern und Teilen nach außen zur Schüsselwand. Anders als eine federnd gelagerte Vibrationswanne ist die Außenschale starr am Rahmen verschraubt, während der Rotor Energie direkt in die Ladung einbringt und kleinen starren Teilen intensiven Gleitkontakt verleiht.
Wie die feste Polyurethanwand den Strom bremst und faltet
Trifft der nach außen gerichtete Strom auf die feste Polyurethanwand, bremst Reibung die horizontale Drehung und treibt den Haufen entlang der Auskleidungskontur nach oben. Von unten nachdrängende frische Schleifkörper rollen die aufsteigende Säule am Kamm nach innen, sodass sie zurück in die Mitte des Spinners fällt. Fast alles Entgraten und Kantenverrunden geschieht in der Scherzone, wo schnelle untere Schleifkörper auf den langsameren oberen Haufen treffen.
Warum die offene Sicht die Inspektion im Zyklus in der Werkstatt verändert
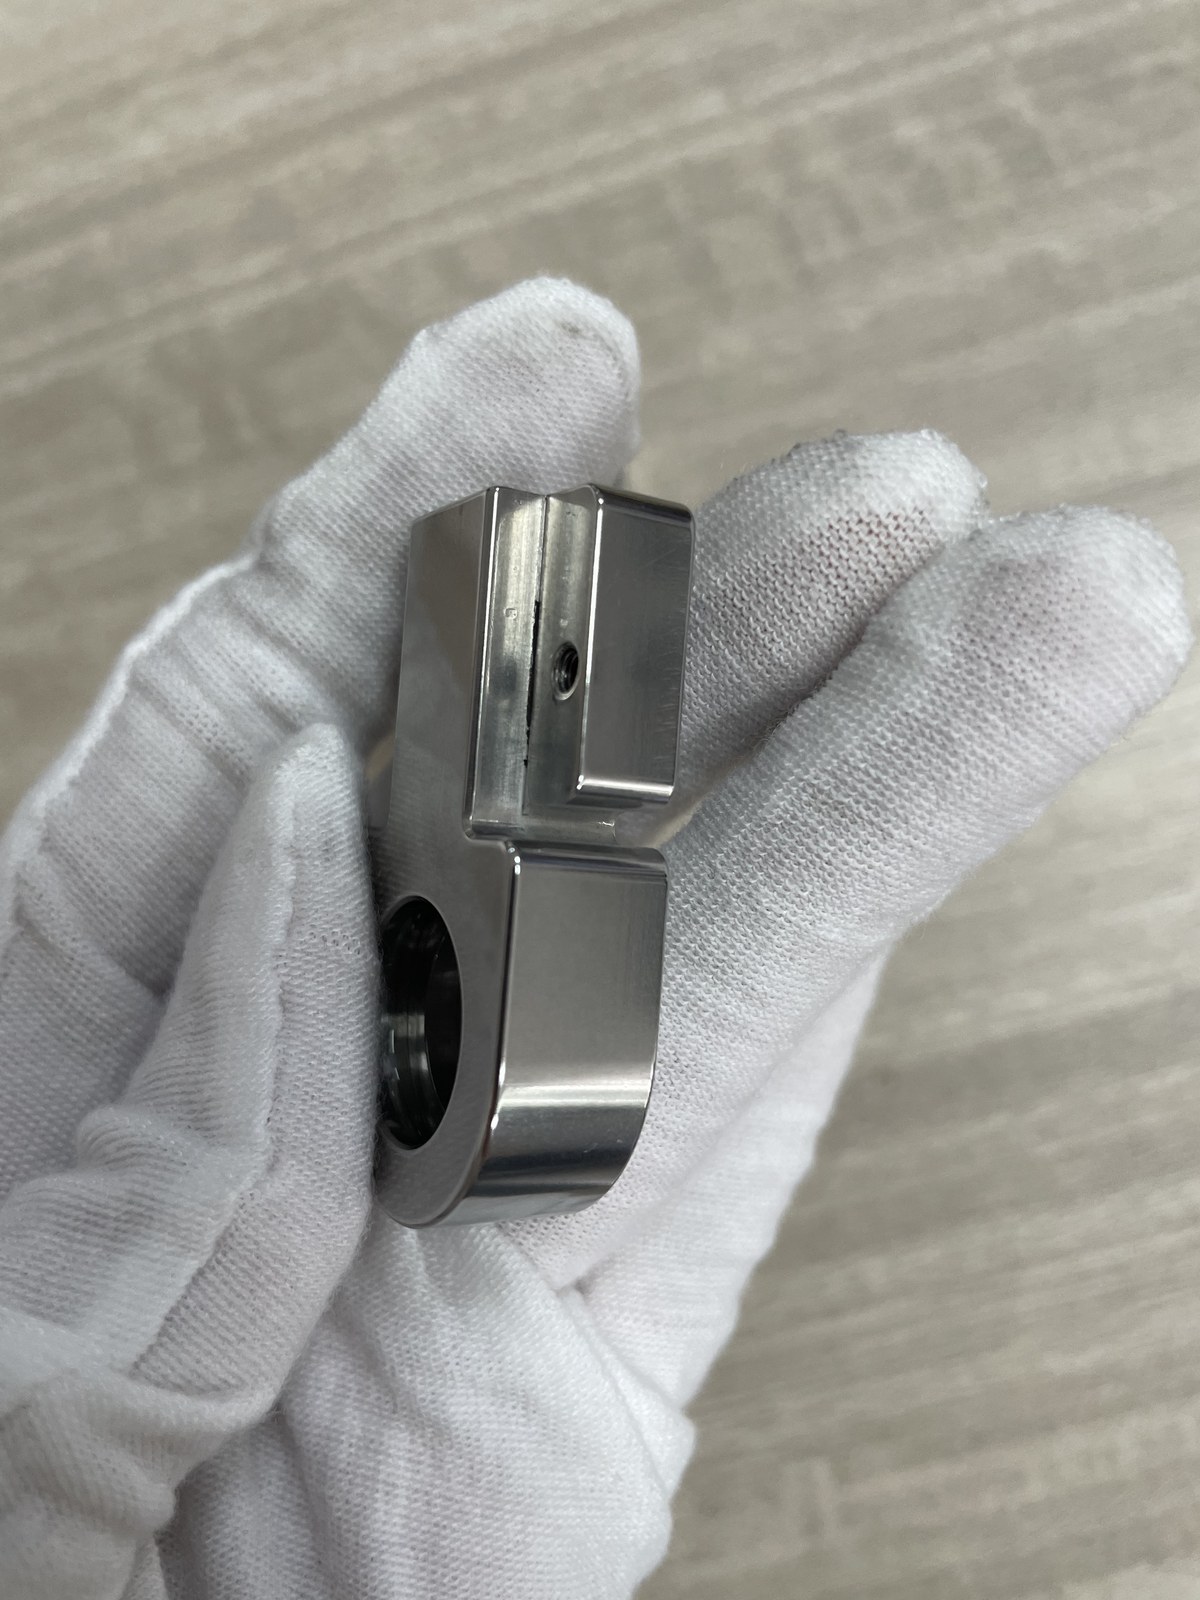
Da die Schüssel oben offen bleibt, beobachten Bediener den toroidalen Wälzstrom live, ohne die Spindel zu stoppen oder einen dichten Trommeldeckel zu lösen. Bei Einrichtläufen an bearbeiteten Edelstahlarmaturen entnehmen Werkzeugmacher ein Teil mit behandschuhter Hand direkt aus dem rollenden Haufen, spülen es und prüfen die Kantenverrundung bei Werkstattlicht. Der offene Zugang macht eine offene Tellerschleifmaschine leicht überwachbar und mit Überkopf-Dosierdüsen über kleine Chargen kombinierbar.
Trockenscheiben-Konfigurationen versus nasse offene Tellermaschinen
Die meisten Metallentgratungen laufen nass mit dosiertem Wasser und Flüssigcompound, doch es gibt spezielle Trockenscheiben-Einheiten für Feinstpolitur mit behandeltem Walnussschalen- oder Holzgranulat. Nasse Schüsseln benötigen stetigen Wasserfluss zur Wärme- und Spanabfuhr, während Trockeneinheiten mit sanfteren Rotordrehzahlen und Luftspalten für leichte organische Medien laufen. Niemals trockene organische Granulate in eine feuchte Kammer geben und niemals Keramiksteine trocken in einer nassen Schüssel laufen lassen, sonst bläht Reibung den PU-Spinner auf.
Die Spinner-Ring-Spaltdichtung: Das Herz jeder Tellermaschine
Fragt man einen erfahrenen Wartungstechniker, was eine zuverlässige Tellerschleifmaschine von einem chronischen Werkstattärgernis unterscheidet, zeigt er auf eine Stelle: den Laufspalt zwischen rotierendem Bodenspinner und festem unteren Verschleißring.
Mechanische Geometrie der rotierenden Scheibe und des festen Verschleißrings
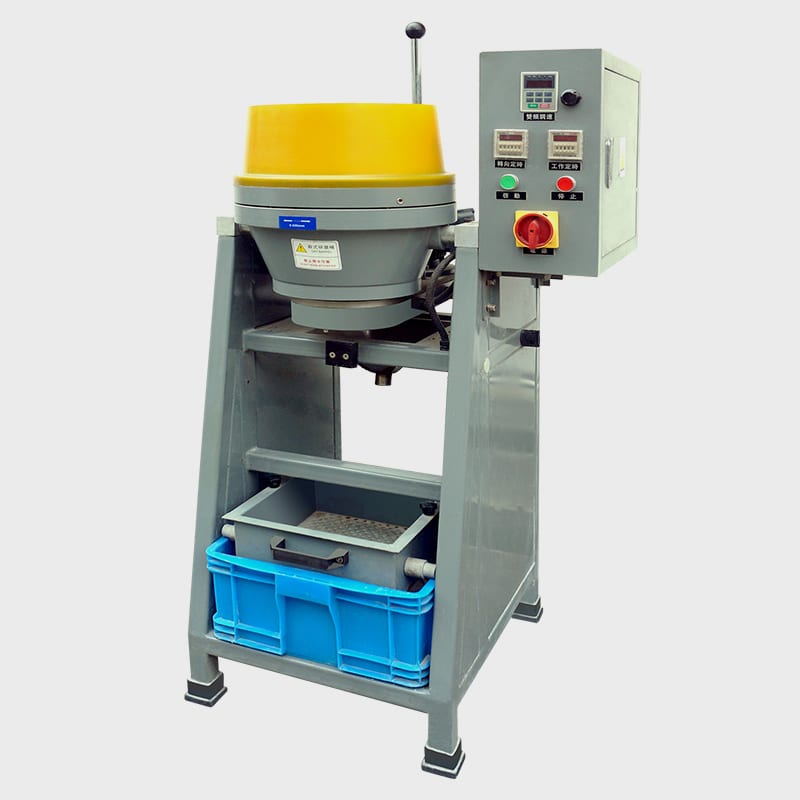
Die rotierende Scheibe kann die feste Wand nie direkt berühren, ohne beide Flächen zu verbrennen. Stattdessen konstruieren Hersteller einen engen ringförmigen Spalt am Umfang, wo die Rotorkante auf den festen unteren Ring trifft. Bei Ausführungen wie unserer Hochenergie-Tellerschleifmaschine und unserer CF-Serie Tellerschleifmaschine halten Präzisionsspindellager den Rotor konzentrisch und plan, damit die Spaltbreite gleichmäßig bleibt. Passscheiben oder Gewindegehäuse ermöglichen Technikern das Nachstellen der axialen Höhe bei Verschleiß der Paarungsflächen.
Warum der Spalt enger bleiben muss als Teile und Schleifkörper
Dieser Umfangsschlitz erzwingt eine strikte Werkstattregel: Jedes Werkstück und jeder Tumblingstein in der Kammer muss dicker sein als der Laufspalt. Rutscht eine flache Beilagscheibe, ein Drahtstift oder ein abgenutzter Steinsplitter kantig zwischen rotierenden Rotor und festen Ring, schleift die Scheibe ihn wie einen Drehmeißel um die Bahn. In Sekunden kann ein verklemmter Metallrohling eine Rille um die Urethanlippe reißen, den Antrieb überlasten oder dünne Teile zu Schrott verbiegen.
Keramik-Spaltringe versus geformte PU-Labyrinthdichtungen
Hersteller konfigurieren Umfangsdichtungen aus zwei Materialpaaren je nach Teiledicke und Körnung. Heißgegossene PU-Lippen bieten elastische Dämpfung und tolerieren geringen Körnerdurchtritt beim schweren Entgraten mit mittleren Steinen, mit Bolzen-Austauschbarkeit. Harte Keramik- oder Stahl-Verschleißringe paaren geläppte Flächen mit Druckwasserfilmen für engere Spalte bei Uhrteilen, Schmuckstücken oder feinen Halterungen.
Wie feine Bruchstücke von Schleifkörpern den Laufspalt verklemmen und ritzen
Selbst wenn neue Teile und frische Schleifkörper den Spalt freigeben, verursachen gebrochene Steine und Unterkorngrößen versteckte Schäden. Über Dutzende Schichten schleifen sich Keramik- und Kunststoffpellets ab, bis flache Splitter der Schlitzbreite entsprechen. Wird zwischen Chargen keine Feinsiebung durchgeführt, packen sich scharfe Mineralsplitter in den Ringspalt und schleifen die Urethanlippe von innen ab.
Nassspülung des Spalts: Wasserkontrolle und Wärmedisziplin
Hochenergie-Zentrifugalwirkung bringt erhebliche mechanische Leistung in ein kompaktes Volumen aus Teilen, Steinen und Flüssigkeit. Ohne stetige Wasserspülung durch die Schüssel steigt Reibungswärme schnell genug, um Metall zu verfärben und PU-Auskleidungen aufzublähen.
Warum Wasser durch Spalt oder Sprühring eintritt statt stagniert
In einem korrekt verrohrten nassen Trommelpolierer treten sauberes Wasser und dosiertes Compound kontinuierlich ein, während schmutzige Flüssigkeit durch geschlitzte Bodenstopfen oder eine Unter-Scheiben-Rinne abläuft. Bei spaltgespülten Ausführungen fließt Druckwasser aufwärts über die untere Dichtnaht und bildet eine Flüssigkeitsbarriere, die feinen Schlamm zurück in die Schüssel drückt, bevor er Spindellabyrinthe erreicht. Überkopf-Sprühbalken benetzen den rollenden Haufen von oben, sodass jedes Teil mit frischer Schmierlösung benetzt bleibt.
Balance zwischen Schmierung, Spanabfuhr und Schnittzug
Der Wasserfluss in einem Zentrifugal-Tumbler wirkt wie ein Schnittdrosselventil statt wie ein einfacher Spülhahn. Zu wenig Wasser bindet grauen Abrieb im Haufen und poliert dunkle Feinpartikel zurück auf Edelstahl- oder Aluminiumflächen. Zu viel Wasser flutet den Spinner, sodass Steine über den PU-Boden hydroplanen statt die Wand zu erklimmen. Bediener stellen Dosierpumpen ein, bis der Haufen sauber rollt und dunkler Abrieb aus dem Ablauf tröpfelt.
Was mit PU-Auskleidungen bei fehlender Spülung geschieht
Polyurethan nimmt Steinaufprall unter kühlem Wasserfluss gut auf, baut sich jedoch bei fehlender Kühlflüssigkeit schnell ab. Stoppt ein geknickter Schlauch, verstopfter Siebkorb oder trockener Tank den Fluss mitten im Zyklus, steigt die Schüsselhitze durch Gleitreibung rapide. Überhitztes Urethan erweicht, wird an der Rotorkante klebrig und löst sich von seiner Stahlträgerplatte; die Kontrolle des Ablaufausflusses beim Start verhindert teuren Rotorschaden.
Umlauf-Absetzbecken versus frische Dosieranlagen
Werkstätten mit einer offenen Tellerschleifmaschine wählen zwischen Einweg-Leitungswasserdosierung und geschlossenen Absetzbecken oder Zentrifugalklärern. Einwegdosierung führt jedem Batch sauberes Wasser und frisches Compound zu und verhindert Körnereintrag auf Kosmetikteilen für Galvanik oder Eloxal. Umlaufbecken senken den Wasserverbrauch in allgemeinen Entgratzellen stark, sofern Bediener Absetzschikanen planmäßig entschlammen und Rostschutzmittel nachfüllen; das Zurückpumpen körnigen Wassers durch einen engen Spalt beschleunigt den Ringverschleiß.
Klemmgrenzen dünner Teile im Spalt und Grenzen der Werkstückgeometrie
Nicht jede Maschine bearbeitet jede Zeichnung im Betrieb. Zu wissen, welche Geometrien in einer offenen Tellerschale gedeihen – und welche in ein geschlossenes Fass oder Vibrationsbecken gehören – verhindert zerrissene Dichtungen und ruinierte Chargen.
Warum flache Scheiben, Beilagen und dünne Stanzteile in den Spalt tauchen
Flache Stanzteile, Federbeilagen, Fühlerblätter und dünne Scheiben sind der klassische Fehlgriff für eine Standard-Tellerspinnmaschine. Da die toroidale Strömung wandabwärts direkt zum Bodenspalt fließt, richten sich flache Rohlinge parallel zum Schlitz aus wie Münzen, die zur Rinne gleiten. Selbst mit breiter Fläche taucht eine messerdünne Kante direkt zwischen drehender Lippe und festem Ring ein. Dünne Stanzteile gehören in Vibrationsschalen mit Antihaftfluid oder geschlossene Fässer ohne Bodenspalt.
Schwere kompakte Teile, die den toroidalen Rollgang blockieren oder Nachbarn verletzen
Klobige Schmiedeteile, lange Wellen und schwere Gussstücke überfordern die kompakte Bahn einer Tellerschleifkammer. Große Teile sinken auf den drehenden Boden statt im Medienkissen zu schweben, schleifen über den Urethan-Rotor und kerben Nachbarteile. Offene Tellerspinnmaschinen eignen sich für kleine bis mittlere starre Teile – CNC-Halterungen, Knochenplatten, Uhrgehäuse, Befestiger und Hartmetalleinsätze –, die im rollenden Strom schwebend mitlaufen.
Abstimmung von Mediendichte und -form auf hohen Tellerschleifumschlag
Da die Zentrifugalkraft den Kontaktdruck vervielfacht, können grobe Steine, die im Vibrationsbecken sanft schneiden, Flächen verfestigen oder Ecken überrunden. Die meisten Rezepte gehen eine Körnung tiefer und kombinieren feinschneidendes Keramik-Trommelmedium für Stahlgratentfernung oder Kunststoffkegel zur Vorplattierungsfeinung von Messing und Aluminium. Siehe Auswahl unter fünf Trommelmedienmaterialien für Materialvergleiche.
Drehzahlregelung über Frequenzumrichter in empfindlichen Aufhellungsphasen
Industrielle Tellermaschinen treiben die Hauptspindel über einen Frequenzumrichter an, sodass Bediener die Rotordrehzahl jeder Rezeptstufe anpassen. Zügige Rotordrehzahl beim ersten Abtrag entfernt Fräsgrate schnell, während das Senken der Umrichterfrequenz beim Porzellanpolieren den Aufprall mildert, damit Ecken scharf bleiben ohne Mikrokerben. Variable Drehzahl in einer Schale lässt Präzisionsbetriebe Entgraten und Glätten kombinieren, ohne Teile zwischen Maschinen zu bewegen, sofern grober Abrieb vor dem Mittelwechsel sauber gespült wird.
| Werkstückkategorie | Tellereignung | Verhalten im Betrieb | Bessere Alternative |
|---|---|---|---|
| Kleine CNC-Edelstahlhalterungen | Gut geeignet | Schwebt im toroidalen Rollgang; schneller Abtrag | Vibrationsschale für große Chargen |
| Dünne flache Beilagen und Scheiben | Schlecht geeignet | Taucht in Spalt und blockiert Rotor | Geschlossenes Fass oder Vibrationsschale |
| Feindrahtstifte und Nadeln | Schlecht geeignet | Verklemmen im Umfangsspalt | Magnetpoliermaschine oder geschlossenes Fass |
| Starre Messing- und Zinkbeschläge | Gut geeignet | Sanfter Schnitt mit Kunststoffmedium | Vibrationsbecken für lange Griffe |
| Hartmetalleinsätze und Werkzeugbits | Gut geeignet | Gleichmäßiges Kantenschärfen unter Druck | Geschlossenes Fass für extreme Kräfte |
| Schwere Gussstücke und lange Wellen | Schlecht geeignet | Sinkt auf Rotor; kerbt Nachbarn | Vibrator mit Aufnahme oder Wannenvibrator |
| Geprägte Schmuck- und Uhrrohlinge | Bedingt | Nur sicher über dem Hartringspalt | Geschlossene Trommel für hauchdünnes Material |
Chargendurchlauf, Kippentleerung und nachgelagerte Trennung
Schnelles Schleifen in der Kammer bringt wenig, wenn Bediener doppelt so lange nasse Steine per Hand ausschaufeln. Reibungsloser Wechsel verbindet schnelles Kippen der Trommel mit Doppeldecksiebung und sofortiger Schleudertrocknung.
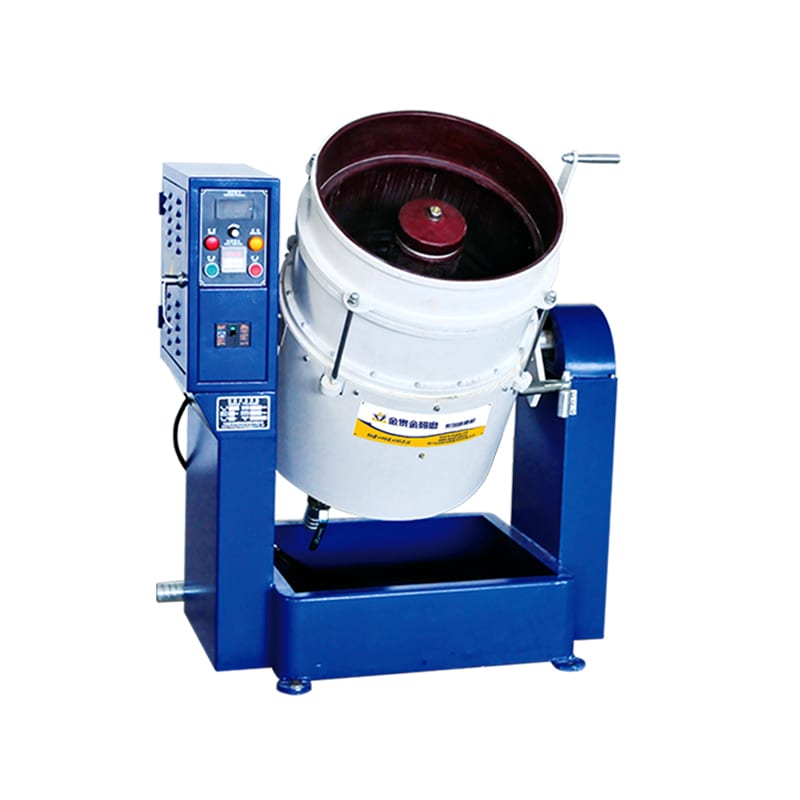
Manuelle Kippkammern versus pneumatische Kipp- und Siebstationen
Kompakte und freistehende Tellermaschinen lagern die Trommel auf Schwenkzapfen, angetrieben durch Handradgetriebe oder Pneumatikzylinder. Wenn der Timer die Spindel stoppt, kippt der Bediener die Kammer über ein oszillierendes Sieb und entleert Teile und Medien gemeinsam. Integrierte Stationen fangen Arbeitsmedien in einer unteren Rücklaufwanne oder einem Trichter zum schnellen Wiedereinfüllen in die aufrechte Trommel auf und halten die Leerlaufzeit zwischen Chargen kurz.
Saubere Medienklassierung, damit Unterkorn nie in die Trommel zurückkehrt
Siebung nach einer Tellerscharge erfüllt zwei Aufgaben zugleich. Das Oberdeck trennt Fertigteile vom Arbeitsmedium, während ein feines Unterklassiergewebe Bruchstücke und verschlissene Unterkornsteine in eine Ausschusswanne fallen lässt, bevor Medien in die Trommel zurückkehren. Das Überspringen der Unterdecksiebung ist der schnellste Weg, die Spaltdichtung eines Zentrifugalpolierers zu ruinieren: Jeder zu kleine Kiesel, der in den Trichter zurückgeladen wird, wird zum Keil, der die Naht in der nächsten Charge verklemmt.
Spülen und Schleudertrocknen direkt nach hochenergetischer Entleerung
Teile aus einem nassen Zentrifugal-Tumbler tragen feinen Abrieb und aktives Compound über frisch geschnittenes Blankmetall. Nasse Stahlzahnräder oder Edelstahlarmaturen in einer Kiste lassen Flash-Rost, Wasserflecken und weiße Rückstände in Sacklöchern entstehen, bevor die Prüfung beginnt. Getrennte Teile direkt durch eine saubere Sprühspülung und in einen beheizten Zentrifugal-Schleudertrockner zu leiten sichert die Sauberkeit; lesen Sie unseren Werkstattleitfaden zu Trennung, Waschen und Trocknen nach der Endbearbeitung.
Probelauf strukturieren, um Lastverhältnis und Zyklusrhythmus festzulegen
Bevor Produktionschargen an eine Tellenzelle gehen, führen Sie einen kontrollierten Versuch mit ungünstigsten Bearbeitungsteilen statt mit Schrottproben durch. Das Medien-zu-Teile-Volumenverhältnis ist in einer kompakten Tellertrommel unerbittlich: Gedrängte Teile ersticken das Medienpolster und verursachen Eckenkerben, während Unterladung Trommelraum verschwendet. Füllhöhe, Umrichterdrehzahl, Wasserfluss, Compound-Code und Zeit zu erfassen, ergibt eine wiederholbare Werkskarte; folgen Sie unserer Käufer-Checkliste zur Vorbereitung eines Oberflächen-Probetests.
Verschleißringe, Polyurethan-Auskleidungen und Antriebslager prüfen
Da eine offene Tellereinheit die Gleitgeschwindigkeit entlang einer kompakten Umfangsnaht konzentriert, verhindert eine kurze Prüfung am Schichtende wochenlange ungeplante Spindel- und Auskleidungsreparaturen.

Fühlerlehren- und Sichtprüfungen entlang des Umfangs vom Rotor zur Wand
Am Ende jeder Schicht — oder sofort, wenn ein Bediener ein rhythmisches Schabeklicken hört — die Trommel leeren, die Naht sauber spülen und die gesamte Rotorlippe prüfen. Führen Sie einen kratzfreien Kunststoff-Fühlerstreifen an vier Uhrpositionen um den Rotor, um gleichmäßigen Spalt zu bestätigen. Ungleichmäßige Spaltwerte seitlich deuten auf Schleifkorn unter der Nabe, lockere Schrauben oder Spindellagerspiel hin, während gleichmäßige Erweiterung rundum normalen Verschleiß zeigt, der für axiale Distanzscheiben-Einstellung bereit ist.
Asymmetrische Polyurethan-Verschleißbänder an der oberen Bremswand deuten
Gegossene Polyurethanwände zeigen ehrlich, wie Teams die Maschine betreiben. Eine gesunde nasse Tellergleitmaschine verschleißt ihre feste Wand gleichmäßig in einem Band knapp über der unteren Kurve, wo der nach außen gerichtete Fluss nach oben umkehrt. Scharfe Rillen direkt an der Naht signalisieren chronisch eingelagertes Unterkorn, während klebriges, dunkles oder rissiges Urethan über die Rotorfläche beweist, dass die Trommel ohne Spülwasser lief. Dünnstellen vor blankem Stahl zu erkennen, ermöglicht saubere Neuauskleidung ohne Schweißreparatur.
Hauptspindelgehäuse und unteren Labyrinth-Abflussweg schützen
Unter der rotierenden Scheibe sitzen eine Ablaufrinne und ein Labyrinthschild, die Schmutzwasser durch den Schlauch leiten und Schleifschlamm von den Spindellagern fernhalten. Wenn Bediener das Spülwasser vor der Entleerung zu früh abstellen, backt Keramikschlamm in dieser Rinne fest und kriecht zur Lagerdichtung. Die leere Trommel und den Ablaufschacht jede Schicht auszuspülen, erhält die ruhige Lagerdrehung.
Neuverklebung der Auskleidung und Ersatzringwechsel vor katastrophaler Riefenbildung planen
Kluge Instandhaltungsteams bevorraten Rotoren und Verschleißringe als planmäßige Verbrauchsteile, statt auf Stahl-auf-Stahl-Kontakt zu warten. Ein Ersatzgussrotor oder Dichtring im Regal ermöglicht Monteuren den Tausch von Nassendteilen während eines Wochenendstopps, während die verschlissene Nabe zur Heißguss-Urethan-Neuverklebung geht, bevor roher Stahl rohen Stahl schleift.
| Werkssymptom | Wahrscheinliche Ursache | Prüfung vor Ort | Korrekturmaßnahme |
|---|---|---|---|
| Rhythmisches Schabeklicken | Splitter oder dünnes Teil im Spalt | Umfangsnaht prüfen | Keil entfernen; Feinsplitter aussieben |
| Träge toroidale Rollbewegung | Übermäßiges Wasser überflutet Rotor | Abfluss und Oberfläche prüfen | Wasserzufuhr drosseln, bis die Rollbewegung greift |
| Klebriger dunkler Urethanrand | Hitze durch Wassermangel | Siebfilter und Ablauf prüfen | Wasserleitung spülen; Ausklebungsbindung prüfen |
| Eckkerben an Teilen | Teile verdrängen Medienpolster | Verhältnis Medien zu Teilen prüfen | Chargenzahl oder Rotordrehzahl senken |
| Stumpfer grauer Film auf Metall | Schmutziges Wasser oder schwaches Compound | Nasses Teil mit Tuch abwischen | Absetztank reinigen; Dosierung prüfen |
| Ungleichmäßiger Umfangsspalt | Verschmutzte Nabe oder Lagerspiel | Vier Uhrpositionen messen | Nabensitz reinigen; Lager prüfen |
| Schlamm nahe Antriebsbasis | Schlamm verstopft untere Rinne | Rutsche unter der Scheibe prüfen | Ablaufrinne jede Schicht spülen |
Was wir fertigen und wo unsere Grenze liegt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., gegründet 1992 in Xiamen, bauen wir industrielle Massenfinish-Maschinen und Verbrauchsmaterialien im eigenen Werk und sagen klar, was wir fertigen und wo unsere Grenze liegt.

Unser Fertigungsstandort Xiamen, Maschinenplattformen und geprüfte Konformitätsnachweise
In unserem Werk Xiamen bauen wir 21 Maschinenplattformen — 8 vertikale Modelle unter CE-Bescheinigungszertifikat M.2023.206.C88121 und 13 horizontale Modelle unter M.2023.206.C88120, gültig 2023-07-25 bis 2028-07-24 — unter ISO 9001-Zertifikat 00726Q01571R001, gültig 2026-06-03 bis 2029-06-02. Unsere Konstruktion hält 24 gewährte chinesische Schutzrechte, bestehend aus 1 Erfindungspatent, 17 Gebrauchsmustern und 6 Designpatenten; prüfen Sie unsere Nachweise unter Zertifizierungen. Standardbauten liefern in fünfundzwanzig bis fünfunddreißig Tagen, Sonderbauten in fünfundvierzig bis sechzig Tagen, strikt kombiniert mit unseren acht Compounds: HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 und MC8.
Wie unsere Scheibenfinish-Linie zu Trommeln, Schüsseln und Magnetgeräten passt
Da keine einzelne Maschinenarchitektur jeder Teilezeichnung gerecht wird, fertigen wir offene Zentrifugalscheiben-Finisher neben geschlossenen Zentrifugaltrommeln, Vibrationsschüsseln und -wannen, Rotationstrommeln, Magnetnadel-Polierern, Schwingabscheidern und Zentrifugal-Heißlufttrocknern sowie Keramik-, Kunststoff-, Porzellan-, Stahl- und organischen Medien. Wenn ein Käufer robuste CNC-Halter neben dünne Beilagen schickt, zwingen unsere Ingenieure nie beide in eine Scheibenschüssel — wir ordnen jede Geometrie der Maschinenfamilie zu, deren Spalte sicher passen.
Warum wir Anlagen bauen statt einer Lohnfertigung
Käufer, die eine Zentrifugal-Finishmaschine recherchieren, fragen gelegentlich, wiederkehrende Lose zur Lohnveredelung in unser Werk zu senden. Unsere kommerzielle Grenze ist strikt: Wir fertigen Finishmaschinen, Medien und Compounds für Fabriken und Finishbetriebe und nehmen nie Auftragsfinish- oder Lohnverarbeitungsaufträge an. Ein Lohnbetrieb würde mit unseren Anlagenkunden konkurrieren und die Konstruktion von Schweißbaugruppen, Urethanformen, Spindelbaugruppen und Vormontageabnahme abziehen.
Verfahren und Oberflächenbehandlungen außerhalb unseres Fertigungsumfangs
Klare technische Grenzen sparen Käufern Zeit, wenn Zeichnungen nichtmechanische Behandlungen verlangen. Neben abgelehnter Lohnarbeit fertigen wir keine Galvaniklinien, Eloxierbecken, Passivierungsbäder, Pulverbeschichtungskabinen, PVD-Vakuumbeschichter, Sandstrahlkabinen, Kugelstrahlturbinen, Wärmebehandlungsöfen, Handschleifer, Elektropolierlinien oder CNC-Werkzeugmaschinen. Wenn Ihre Halle eine eigene Zentrifugalscheiben-Zelle, Medien und nasse Chemie passend zu Ihren Teilen braucht, erreichen Sie unsere Ingenieure über Kontakt.
Häufig gestellte Fragen
Wie unterscheidet sich ein offener Zentrifugalpolierer von einer Vibrationsschüssel bei kleinen Teilen?
Eine Vibrationsschüssel schüttelt ihre federnd gelagerte Wanne, sodass Medien Teile unter normaler Schwerkraft sanft reiben, geeignet für große Mischchargen und dünne Stanzteile. Ein offener Zentrifugalpolierer dreht einen Bodenrotor in einer festen Polyurethanwand und erzeugt eine schnelle toroidale Walze, die harte Grate in einem Bruchteil eines Vibrationszyklus schneidet, sofern Teile starr und dicker als der untere Umfangsspalt sind.
Warum klemmen dünne Stanzteile in einer Zentrifugalscheiben-Finishmaschine?
Jeder offene Scheibenfinisher benötigt einen engen Laufspalt zwischen drehendem Bodenrotor und festem unteren Verschleißring, damit die Flächen nie reiben. Flache Beilagen, dünne Scheiben und feine Stifte richten sich kantenweise am abwärts gerichteten Wandfluss aus und rutschen in diesen Spalt, verklemmen den Rotor und ritzen die Urethanlippe; dünne Teile gehören in geschlossene Trommeln oder Vibrationsschüsseln.
Kann ich einen nassen Zentrifugaltumbler trocken betreiben, um Spülschritte zu sparen?
Nein, betreiben Sie Keramik- oder Kunststoffmedien nie trocken in einer nass konfigurierten Zentrifugalscheibenschüssel. Ohne stetige Wasser- und Compound-Spülung erzeugt intensive Gleitreibung schnelle Hitze, die gegossene Polyurethan-Schleudern erweicht und blasenbildet, während grauer Metallstaub auf Teile einbrennt; trockenes Scheibenpolieren erfordert dedizierte Trockenmaschinen mit leichten behandelten organischen Medien bei langsameren Geschwindigkeiten.
Wie oft sollten Bediener Spaltring und Polyurethanauskleidung prüfen?
Bediener sollten die Naht am Ende jeder Schicht abspülen und den Spalt visuell prüfen sowie wöchentlich mit einem Kunststoff-Fühler an vier Positionen messen. Frühzeitig eingeklemmte Steinsplitter erkennen und nach jeder Charge ausgeschliffenes, zu feines Korn aus der Medienfüllung aussieben verhindert tiefe Rillen an drehender Lippe und stehender Wand.
Welche Angaben benötigen Ihre Ingenieure für die Konfigurationsprüfung einer Tellermaschine?
Senden Sie Teilezeichnungen oder Fotos mit Legierung, minimaler Rand- oder Wandstärke, Gratzustand, Zieloberfläche, Chargengröße pro Schicht und Folgeprozessen wie Beschichten oder Montage. Die Prüfung der minimalen Teiledicke zuerst lässt unsere Ingenieure bestätigen, ob ein offener Tellerschleifer, geschlossenes Zentrifugalfass oder Vibrationsbecken zu Ihrem Boden passt, bevor Musterläufe starten.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
