


Entgratmaschine: Wie Sie zwischen Vibrations-, Zentrifugal-, Magnet- und Trommelverfahren wählen
Eine Entgratmaschine ist nicht eine Art von Ausrüstung. Es gibt vier Verfahren, die wir bauen, und sie unterscheiden sich darin, wie das Schleifmittel mit dem Grat in Kontakt gebracht wird — eine fließende Charge, Zentrifugalkraft, ein rotierendes Werkzeug oder eine flexible Nadelmasse. Dieser Unterschied entscheidet, was der Prozess erreichen kann: eine Querbohrung, einen Gewindegrund, eine lange Kante an einem Stanzteil oder die gesamte Oberfläche eines Druckgusssteils.
Wenn Sie nach dem Maschinennamen wählen, bekommen Sie ein Angebot. Wenn Sie danach wählen, woran der Grat hängt und wo er sitzt, bekommen Sie einen funktionierenden Prozess. Diese Seite stellt die vier Verfahren auf dieser Grundlage gegeneinander, nennt die Zahlen, die wir veröffentlichen, und ist konkret dabei, welche Teile auf eine andere Weise entgratet werden sollten.
Was Sie sehen, wenn das Verfahren falsch ist
Jede dieser Beobachtungen ist eine reale Reklamation, und jede zeigt auf ein anderes Verfahren statt auf eine andere Einstellung:
| Was Sie sehen | Welches Verfahren wahrscheinlich fehlt |
|---|---|
| Grat von Außenflächen entfernt, in einer Querbohrung oder einem Gewindegrund unberührt | Ein flexibler Kontakt ist nötig — Magnetfinish, oder ein viel feineres Medium in einer Durchflussmaschine |
| Kanten so weit verrundet, dass das Teil nicht mehr maßhaltig ist | Das Verfahren schneidet überall, nicht nur am Grat — Sie brauchten einen kontrollierten lokalen Schnitt |
| Teile verheddert, ineinandergesteckt oder gegeneinander eingedellt | Frei tumbelndes Verfahren dort eingesetzt, wo Teile hätten gehalten oder getrennt werden müssen |
| Teileverzug oder eine durchgebogene dünne Wand | Hochenergieverfahren, wo die Wandstärke es nicht aufnehmen konnte |
| Langer Zyklus mit immer noch vorhandenem Grat | Charge zu fein für den Grat, oder eine verbrauchte Charge — ein Körnungsproblem, kein Verfahrensproblem |
Das erste und das zweite Paar entscheiden die meisten Projekte, und sie ziehen in entgegengesetzte Richtungen. Wenn der Grat an einer Stelle sitzt, die nur eine weiche oder feine Masse erreicht, ist der Prozess langsam; wenn der Prozess schnell ist, verrundet er die Kanten, die Sie vielleicht erhalten müssen. Fast jede Entgratspezifikation ist ein Punkt auf diesem Tausch.
Maschine in Turmbauweise mit geöffneter Prozessklappe. Für einen Käufer, der Entgratmaschinentypen vergleicht, ist die Klappe das Detail, das die Beschickungsmethode entscheidet: Diese Anordnung beschickt über eine Vorrichtung oder von Hand in eine offene Kammer, was ein anderes Arbeitsmodell ist als eine Telleranlage, die durch Einkippen einer Charge beschickt wird.
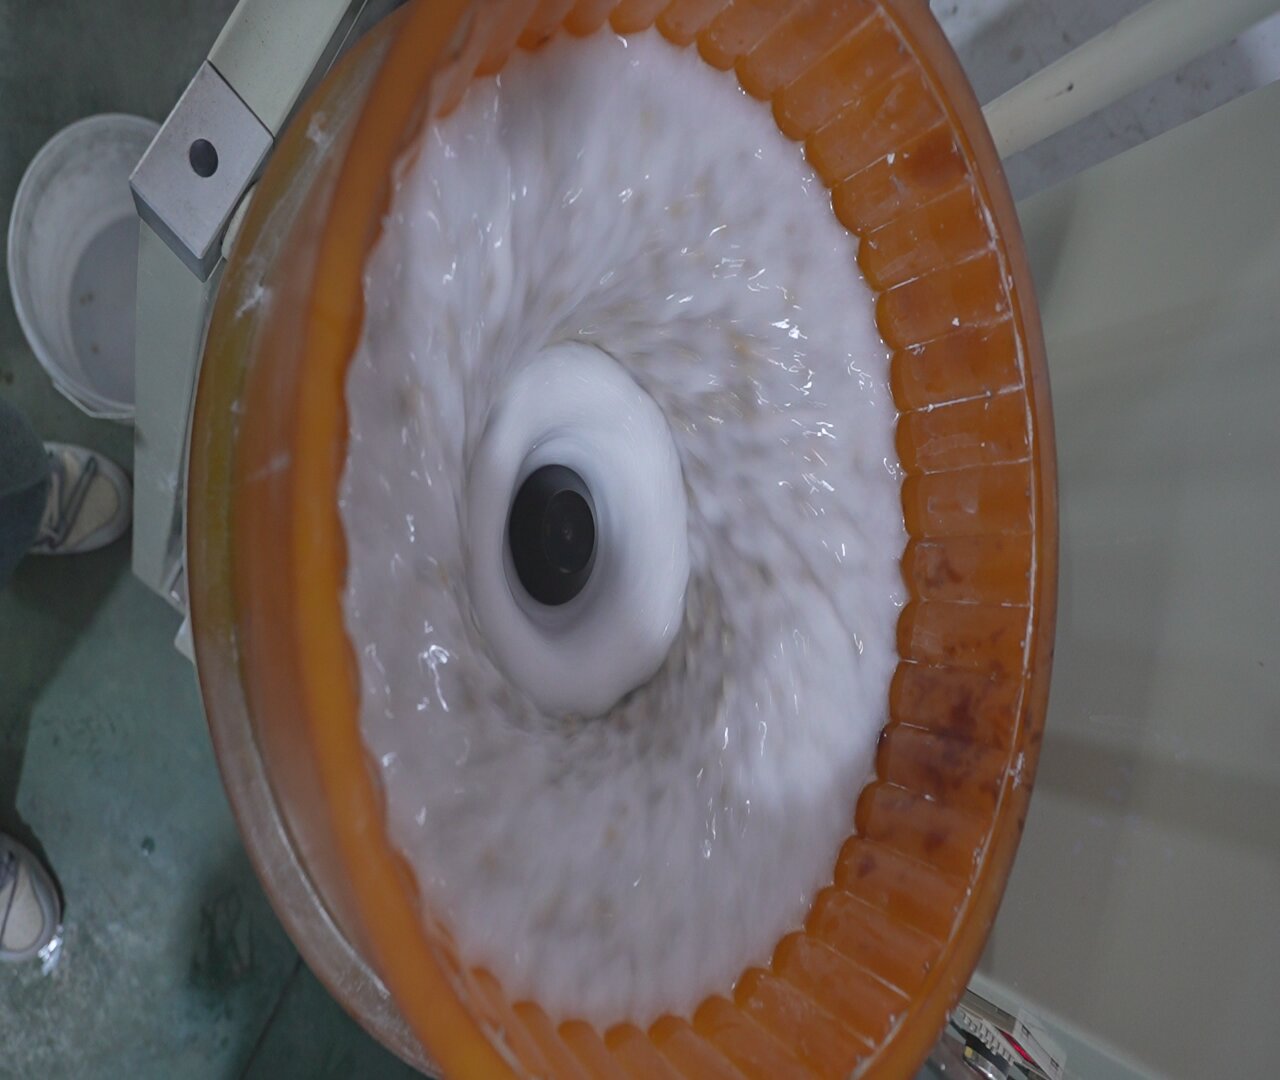
Im Inneren einer Telleranlage während eines Zyklus. Warum das in der Angebotsphase zählt: Was die Maschine mit dem Teil macht, wird davon bestimmt, wie die Charge daran vorbeiströmt, und diese Bewegung ist von außen oder auf einem Katalogfoto nicht sichtbar — sie ist nur bei geöffneter, laufender Maschine sichtbar.
Die vier Verfahren, danach wie das Schleifmittel den Grat erreicht
- Vibration (Teller und Wanne). Eine Mediencharge wird in einem Fluss am Werkstück vorbeigetrieben. Der Schnitt ist gleichmäßig über die ganze Oberfläche und eine Charge läuft auf einmal durch, was es zur Universallösung macht. Seine Grenze ist die Tiefe eines Merkmals: Der Fluss erreicht, woran er vorbeifließen kann.
- Zentrifugal (Teller und Trommel). Zentrifugalkraft drückt die Charge gegen das Teil oder hält das Teil gegen ein rotierendes Werkzeug. Der Schnitt ist viel schneller und viel energiereicher, sodass derselbe Abtrag in einem Bruchteil der Zeit entsteht — was es genau für dünne Wände falsch und für Zykluszeit als Engpass richtig macht.
- Magnetisch. Eine flexible Masse aus Stahlnadeln wird zum Teil gezogen und folgt seiner Kontur, sodass der Kontakt über die ganze Oberfläche verteilt ist, ohne festes Werkzeug. Das ist das Verfahren für Grate in Nuten, Querbohrungen und Gewindegründen, und deshalb erreicht es Stellen, die ein Werkzeug nicht erreicht, und verrundet eine scharfe Kante nicht so, wie es ein Werkzeug tut.
- Trommel (rotierend und achteckig). Die gesamte Charge rotiert gemeinsam. Es ist die Volumenlösung für einfache Formen, bei denen das Teil frei tumbeln kann und das Medium nur die Außenseite erreichen muss — und die falsche Antwort für alles, was sich verheddern würde oder ein Merkmal hat, das einen bestimmten Kontakt braucht.
Die Folge für einen Käufer: Dasselbe Teil kann in einem Verfahren eine Zwei-Minuten-Aufgabe und in einem anderen eine Zwei-Stunden-Aufgabe sein, und das schnelle Verfahren erreicht den Grat vielleicht überhaupt nicht. Deshalb lässt sich "welche Entgratmaschine" ohne die Zeichnung nicht beantworten.
Was vor dem Verfahrensvergleich festgelegt werden muss
Sechs Punkte auf der Zeichnung, in dieser Reihenfolge:
- Wo der Grat sitzt. An einer offenen Kante, in einer Querbohrung, am Gewindegrund, auf einer Fläche. Dieser eine Punkt wählt meist das Verfahren.
- Wie stark er haftet. Ein lockerer Grat aus einer gebohrten Querbohrung und ein schwerer Gussanguss sind verschiedene Aufgaben. Einen sanften Zyklus zu verlängern, um einen schweren Grat zu verschieben, verrundet jede gute Kante, bevor der Grat verschwindet.
- Das kleinste Merkmal. Das Medium darf etwa ein Drittel des kleinsten Merkmals nicht überschreiten — die Regel, die verhindert, dass die Charge entweder verklemmt oder nicht heranreicht.
- Die dünnste Wand. Unter etwa 0.5 mm ist Verzug das Risiko statt der Schnittqualität.
- Was sich nicht verändern darf. Kantenradius-Toleranz, Dichtflächen, Gewindeflanken, Lagerbohrungen. "Entgraten" und "die Kante scharf halten" stehen auf der Zeichnung oft im selben Satz.
- Losgröße und Teilevielfalt. Ein Teil in Stückzahl und vierzig Teile in kleiner Stückzahl sind unterschiedliche Kaufentscheidungen, nicht nur unterschiedliche Losgrößen.
Eine Feldprüfung, bevor irgendetwas angeboten wird: Geben Sie das Teil und eine Probe des vorgesehenen Mediums in einen Beutel und schütteln Sie ihn. Wenn das Medium das Merkmal von Hand nicht erreicht, bringt keine Maschineneinstellung es dorthin.
Die Maschinen, mit den Zahlen, die wir veröffentlichen
Hinter jedem Verfahren steht eine Baureihe. Wo wir eine vollständige Tabelle veröffentlichen, steht sie hier; wo die richtige Antwort vom Teil abhängt, wird das offen gesagt, statt als Plakette gedruckt.
Zentrifugaltrommel — LX-Baureihe
| Parameter | LX60B |
|---|---|
| Nominale Kapazität | 60 L |
| Abmessungen (L×B×H) | 1150 × 1200 × 1400 mm |
| Motor | 3.0 + 0.75 kW |
| Drehzahlbereich | 0–170 rpm |
| Tragfähigkeit | 15 × 4 kg |
Diese Beladung wird als 15 × 4 kg veröffentlicht statt als ein Gewicht, und sie — nicht die 60 L — entscheidet das Los; bestätigen Sie die Aufteilung an Ihrem Los. Siehe die Zentrifugaltrommelmaschine und für die Frage Teller gegen Trommel die Vergleichsnotiz.
Tauchvibrator — L-Baureihe
| Parameter | L1300 | L1500 | L1800 |
|---|---|---|---|
| Tellerkapazität | 1200 L / 42.4 Kubikfuß | 1500 L / 53.0 Kubikfuß | 1800 L / 63.6 Kubikfuß |
| Arbeitskammer | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| Motor (doppelt) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| PU-Auskleidung | 20–35 mm | 20–35 mm | 20–35 mm |
| Eigengewicht | 2200 kg | 2600 kg | 3000 kg |
| Kammerteiler | Optional | Optional | Optional |
Die 20–35 mm Polyurethan-Auskleidung ist das Verschleißteil, für das die Wanne bei schwerer Entgratcharge gekauft wird, und der optionale Kammerteiler ist der günstigste Weg, zwei Teilearten in einer Maschine zu fahren, ohne sie zu mischen. Vollständige Tabelle: L-Baureihe Wannenmaschine.
Rotierende und achteckige Trommel
| Modell | Kapazität | Motor | Drehzahl | Eigengewicht | Hinweis |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L (80 L Traglast) | 1.1 kW | 0–50 rpm | 450 kg | Achteckig, BASF-PU-Auskleidung, neigbar, SPS |
| OBD—BJ400B | 400 L (200 L Traglast) | 2.2 kW | 0–50 rpm | 800 kg | Gleich, größer |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | Bambustrommel, freifließend |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | Hochdichte Bambusplatte, 25 mm dick, SPS |
| OBD-CJG480C / CJS480 | 40 × 4 L (80 L Traglast) | 3.7 kW | 0–100 rpm | 1600 kg | Doppelantrieb, CE-sicherheitsgeprüft |
Magnetisch
| Modell | Kapazität | Motor | Drehzahl | Eigengewicht |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
Magnetfinish ist das Verfahren für Grate in Nuten, Querbohrungen und Gewindegründen, weil die Nadelmasse dem Teil folgt statt es an einem Punkt zu berühren → der Magnetfinish-Leitfaden und die Magnetfinish-Baureihe.
Teller
Das Tellerv erfahren hält ein Teil gegen ein rotierendes Werkzeug für einen kontrollierten, lokalen Schnitt — die Antwort, wo die Oberfläche gemessen statt mit dem Auge beurteilt wird. Die Kapazität wird durch die Werkstückhülle und den erforderlichen Abtrag bestimmt, nicht durch das Teilegewicht, deshalb bieten wir sie pro Teil an — siehe die Teller-Finish-Baureihe.
Die vollständige Modellliste, jede Zeile mit Drehzahl und Gewicht nebeneinander, steht auf der Katalogseite.
Metall entgraten: Stahl, Edelstahl, Aluminium und Kupfer
Die vier obigen Verfahren beantworten "wie erreicht das Schleifmittel den Grat". Es gibt eine zweite Frage, die dasselbe Verfahren anders entscheidet: welches Metall es ist. Vier Metalle decken die meisten Anfragen ab.
Stahl (Kohlenstoff und legiert)
Das nachsichtigste Metall auf dieser Liste, und das, bei dem das Verfahren eher durch Volumen als durch Risiko entschieden wird.
- Was funktioniert: jedes der vier Verfahren. Stahl nimmt einen groben Schnitt ohne Verzug, also ist die Einschränkung Durchsatz und Stückkosten statt Prozessfähigkeit.
- Was es entscheidet: Losgröße und Teilegeometrie. Kleine Teile in Stückzahl → Teller oder Zentrifugal. Lange oder schwere Teile → Wanne. Einfache Außenkanten an einem robusten Teil → Trommel.
- Die Falle: Der Grat geht leicht ab, also wird das Verfahren über den Preis gewählt — und dann ist das Rostfenster zwischen Endbearbeitung und nächster Operation nicht eingeplant. Stahl, der sauber herauskommt und über Nacht rostet, wurde schlecht geroutet, nicht schlecht entgratet.
Edelstahl
Härter, kaltverfestigend, und das Metall, bei dem ein aggressives Verfahren seine Kosten an der Kante statt am Grat zeigt.
- Was funktioniert: Vibration und Zentrifugal funktionieren beide; der Unterschied ist die Kontrolle. Edelstahl braucht den Schnitt in Stufen, weil ein einzelner aggressiver Durchgang die Oberflächenschicht verfestigt, während er schneidet, und die verfestigte Schicht danach schwerer zu bearbeiten ist.
- Was es entscheidet: ob der Kantenradius eng gehalten wird. Ein enger Radius schließt das energiereichste Verfahren aus, weil dieselbe Energie, die den Grat entfernt, die Kante über die Zeichnung hinaus verrundet.
- Die Falle: anzunehmen, Edelstahl verhalte sich wie Stahl bei langsamerer Rate. Das tut er nicht — er verfestigt kalt, also erzeugt "länger laufen lassen" eine härtere Oberfläche statt einer besseren.
Aluminium
Weich, und das Metall, bei dem das falsche Verfahren eine Oberfläche erzeugt, die dann durch Abtragen von mehr Material repariert werden muss, als der ursprüngliche Prozess gebraucht hätte.
- Was funktioniert: eine sanftere Baureihe oder eine energieärmere Einstellung derselben Baureihe. Kunststoffmedien oder eine feine Keramik, gestuft — eine gröbere Stufe für den Abtrag, eine feinere Stufe mit sauberem Compound für die Helligkeit.
- Was es entscheidet: Wandstärke und ob das Teil schmiert. Aluminium spannt nicht, es schmiert, also erzeugt ein Verfahren, das Wärme entwickelt, mit längerer Laufzeit ein schlechteres Ergebnis.
- Die Falle: ein Verfahren und eine Charge zu verwenden, die für Edelstahl eingerichtet sind. Diese Kombination schneidet zu tief, hinterlässt eine raue harte Oberfläche, und die übliche Rettung — mehr Material abtragen — ist die falsche Richtung.
Kupfer und Messing
Weich wie Aluminium, aber der Fehlermodus ist Kontamination und Farbe statt Schmieren.
- Was funktioniert: dieselben Baureihen, mit einer dedizierten Charge. Kupfer und Messing nehmen Eisen aus einer Charge auf, die Stahl gefahren hat, und das Ergebnis ist ein Rostfleck auf einem polierten Teil.
- Was es entscheidet: die Farbanforderung, nicht der Grat. Messing schneidet schnell, also ist der Grat selten die Einschränkung — die Einschränkung ist, das Teil nicht zu verfärben und kein Fremdmaterial einzubetten.
- Die Falle: eine gemeinsame Charge. Das ist die häufigste Ursache für eine Messingcharge, die mit einem matten Schleier herauskommt, und sie ist erst sichtbar, wenn die Teile poliert sind.
Die Regel
Das Verfahren wird durch die Geometrie gewählt und dann durch das Metall korrigiert. Zwei Teile gleicher Form aus Stahl und aus Aluminium können dieselbe Maschinenbaureihe bei anderer Energie und anderem Medium nutzen — aber ein Teil, das in einem Metall empfindlich ist, ist es in allen, und ein Grat in einer Querbohrung ist in jedem Metall unerreichbar. Das Metall ändert die Aggressivität und die Kontaminationsregeln, nicht die Physik des Kontakts.
Wo jedes Verfahren nicht passt
Das ist der Teil, den ein Lieferant am wenigsten wahrscheinlich schreibt, also seien Sie konkret:
- Vibrationsfluss ist falsch, wenn der Grat in einem Merkmal sitzt, in das der Fluss nicht eindringt. Eine tiefe Sacknut oder ein Gewindegrund hat seinen Grat auch nach einem langen Zyklus noch, und der Rest des Teils wird bei dem Versuch überbearbeitet.
- Zentrifugal ist unter etwa 0.5 mm Wand falsch, und falsch für jedes Teil mit einem Merkmal, das nicht verrundet werden darf. Energiereiche Prozesse schneiden überall, nicht nur dort, wo Sie wollten.
- Magnetisch ist falsch für große Teile und für schwere Grate. Die Nadelmasse ist ein Endbearbeitungs- und Leichtentgratungswerkzeug, kein Werkzeug zum Materialabtrag.
- Trommel ist falsch für Teile, die sich verheddern, ineinanderlegen oder kollidieren, und falsch wo eine Fläche eine bearbeitete Oberfläche behalten muss. Freies Tumbeln respektiert keinen Zeichnungshinweis.
- Jedes Verfahren ist falsch für Teile, bei denen der Grat eine umgelegte Lasche statt einer Kante ist. Eine Falte wird überhämmert statt entfernt, und sie erscheint wieder, wenn das Teil galvanisiert oder belastet wird.
- Jedes Verfahren ist falsch für gemischte Materialchargen. Eine Charge, die auf Stahl und dann auf Aluminium verwendet wird, trägt Kontamination, die als Kratzer sichtbar wird → Stanzteile ohne Verheddern oder Teile-auf-Teile-Schaden und kleine Verbindungselemente ohne Beschädigung der Gewinde.
Was in die Anfrage gehört
- Das Verfahren und der Grund dafür. Ein Angebot, das nur eine Kapazität nennt, hat keine Auswahl getroffen. Die Antwort sollte sagen, welches Teilemerkmal die anderen Verfahren ausgeschlossen hat.
- Ein Versuch an Ihrem Worst-Case-Teil. Senden Sie repräsentative Teile einschließlich des Teils, um das Sie sich sorgen, das Material und sowohl das Finish, das Sie brauchen, als auch das, das Sie akzeptieren werden. Das Ergebnis kommt mit gemessener Zykluszeit und gemessenem Medienverbrauch zurück. Eine Charge, die bei einfacher Geometrie gut aussieht, kann auf die halbe Stückzahl fallen, sobald ein Merkmal Medien fängt.
- Ein festgelegtes Abnahmekriterium. Was als entgratete Kante gilt und wie es gemessen wird — Grathöhe, Kantenradius, ein Rauheitswert oder ein schriftlich vereinbartes Sichtmuster. Ohne das sagt ein Versuch Ihnen nur, wie die Teile aussahen.
- Medienverbrauch pro Los. Die Medienlebensdauer beträgt 20–200 Betriebsstunden je nach Material und Zyklus, also muss der Verbrauch an Ihrem Auftrag gemessen werden. Diese Zahl legt die Verbrauchskosten pro Teil fest.
- Trennung und Trocknung, wenn das Verfahren nass ist. Medien, die in ein Merkmal gelangen, müssen wieder heraus, und ein nasser Prozess braucht einen Trocknungsschritt, sonst zeigt sich der Rückstand Wochen später als Fleckenbildung → kleine Teile von Medien trennen. Planen Sie beides ein, bevor die Charge ankommt.
- Termine schriftlich. Eine Standardmaschine wird in 25–35 Tagen ab Anzahlung geliefert; Auftragsfertigung dauert 45–60 Tage, und ein Separator oder Trockner verlängert es. Seefracht von Xiamen nach Rotterdam oder Los Angeles fügt 30–40 Tage hinzu. Die Bedingungen sind 30% Anzahlung, Rest gegen die Versanddokumente, die Maschine in einer auf eine Palette verschraubten Holzkiste, und jede Maschine läuft vor dem Versand mit einer Mediencharge.
Zur Qualität: Die Baureihe ist typgeprüft gegen Machinery Directive 2006/42/EC durch das UDEM International Certification Centre gegen EN ISO 12100 und EN 60204-1, unter den CE-Zertifikaten M.2023.206.C88121 (vertikal — die Vibrations- und Trommelmaschinen) und M.2023.206.C88120 (horizontal — die Teller- und Magnetmaschinen), beide gültig bis 2028-07-24; das Qualitätssystem ist zertifiziert nach ISO 9001:2015 unter Zertifikat 00726Q01571R001, gültig 2026-06-03 bis 2029-06-02. Das Unternehmen hält 24 erteilte chinesische Schutzrechte (1 Erfindungspatent, 17 Gebrauchsmuster, 6 Designpatente), wobei einundzwanzig Maschinenplattformen von den beiden Typprüfungszertifikaten abgedeckt sind (8 vertikal, 13 horizontal, keine Überschneidung). Ausrüstung wird seit 1992 in Xiamen gebaut.
Betriebsfakten, die für jedes nasse Verfahren gelten: Geräusch 75–85 dB(A) in einem Meter Entfernung, und eine Drehstromversorgung 380 V oder 415 V / 50 Hz, mit 220 V verfügbar bei kleineren Einheiten. Klären Sie beides vor der Bestellung.
FAQ
Was ist der Unterschied zwischen einer Entgratmaschine und einer Endbearbeitungsmaschine? In der Praxis dieselbe Ausrüstung: Medien, Compound und Zeit entscheiden, ob der Zyklus einen Grat entfernt, eine Oberfläche glättet oder sie aufhellt. Deshalb beschreibt "Entgratmaschine" eine Prozesseinstellung an einer Maschinenfamilie statt eine eigene Ausrüstungsklasse.
Welches Verfahren ist am besten für Grate in einer Querbohrung? Meist Magnetfinish, weil die Nadelmasse der Kontur folgt und ein Merkmal erreicht, in das der Fluss nicht eindringt. Eine Durchflussmaschine mit sehr feinem Medium kann ein flaches Merkmal erreichen, aber eine tiefe Querbohrung ist der Punkt, an dem sich die Verfahren trennen.
Kann eine Maschine Entgraten und Polieren? Sie kann beides laufen lassen, aber nicht in einem Zyklus. Beide wollen unterschiedliche Medienkörnungen und Zykluslängen, also ist bei einer einzigen Charge eines von beiden schlecht gemacht. Ein zweistufiger Prozess mit sauberem Wechsel dazwischen ist die reproduzierbare Antwort.
Wie lange dauert das Entgraten? Ein leichtes Entgraten läuft 10–20 Minuten; ein schwerer Grat oder eine enge Kantenradius-Kontrolle dauert länger, und ein anschließendes Hochglanzpolieren läuft 2–8 Stunden. Ein veröffentlichter Zyklus setzt ein Material und einen Abtrag voraus, die nicht Ihre sein müssen, deshalb gibt es den Versuch.
Trennen Sie die Teile vom Medium? Es muss geplant werden, nicht improvisiert. Ein Sieb oder eine Trennvorrichtung ist für ein Teil, das viel größer als das Medium ist, unkompliziert, und wird zum Konstruktionsproblem, wenn beide ähnlich groß sind — das ist der Punkt, an dem man es ansprechen sollte, nicht danach, wenn die Charge ankommt.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
