


Entgratprozess: eine Entscheidungsfolge, kein Prozess
„Entgratprozess" ist ein Ausdruck, der eine Gabelung verdeckt. Es gibt keinen einzelnen Prozess namens Entgraten — es gibt eine Entscheidungsfolge, und fast jedes gescheiterte Entgratprojekt ist an der ersten Entscheidung gescheitert, nicht an der Maschine.
Die Folge ist kurz, und sie ist nicht optional:
Welche Gratart ist es? → Wo hängt er? → Erst dann: welcher Prozess?
Die meisten Käufer landen zuerst bei der dritten Frage. Sie vergleichen Wannen, Trommeln, Scheiben und Magnetaggregate — Antworten auf eine Frage, die noch nicht gestellt wurde, und das Ergebnis ist eine für den falschen Grat korrekt ausgelegte Maschine.
Schritt eins: Welche Gratart ist es?
Ein Grat ist nicht eine Sache. Das Metall, das an einer Kante hängt, ist durch einen bestimmten Mechanismus dorthin gekommen, und der Mechanismus entscheidet, ob es loses Metall ist, das sich abschneiden lässt, oder etwas, das wie ein Grat aussieht und keiner ist:
| Gratart | Wie er entsteht | Wie er sich verhält | Was ihn entfernt |
|---|---|---|---|
| Bearbeitungsgrat (gerollte oder aufgerissene Kante) | die Schneide verlässt das Werkstück, und das Material verformt sich plastisch, bevor es sich trennt | kaltverfestigtes Metall, an einer Wurzel angebunden; härter als das Grundmaterial | ein trennender Prozess; der Schleifkörper muss hart genug für den Grat sein, nicht nur für das Teil |
| Stanz- und Schnittgrat | der Scherschnitt hinterlässt eine überrollte Kante auf der Seite der Matrize | eine gleichmäßige Kante über das ganze Profil, in einer Ebene | ein trennender Prozess, mit Blick auf Teil-auf-Teil-Kontakt: diese Grate sind dünn und verhaken sich |
| Thermischer Grat / Schlacke (Laser, Plasma, Brennschnitt) | geschmolzenes Metall erstarrt an der Schnittkante; Oxide und eine harte Schlackenzeile | hart, spröde, mit einer wärmebeeinflussten Zone daneben | näher an Zunderentfernung als an Kantenbrechen; ein feiner Schleifkörper erreicht das womöglich nicht |
| Gussgrat und Trennebene | Metall tritt an der Formfuge aus, oder die Formhälften schließen nicht | eine Rippe entlang einer Ebene, manchmal mit einer Kaltlaufstelle daneben | Abtrag gegen eine Sichtkante — kein Kantenbrechen |
| Kein Grat: eine Falte, eine Überlappung, ein Riss | Metall übereinandergefaltet oder gerissen, ohne sich zu trennen | sieht aus wie ein Grat, ist über die ganze Länge angebunden, hat keine freie Wurzel | nichts in einer Finishing-Maschine — stromaufwärts korrigieren |
Die letzte Zeile ist hier die teuerste. Eine Falte lässt sich nicht abentgraten, weil sie keine lose Kante ist; ein längerer Zyklus verrundet alles drumherum und lässt die Falte stehen.
Die Unterscheidung, auf die es am meisten ankommt, ist die erste Zeile gegen die dritte. Ein Bearbeitungsgrat ist kaltverfestigtes Metall an einer Schnittkante; thermische Schlacke ist eine Oxid- und Schlackenschicht, die mit einer Schnittfläche verschmolzen ist. Auf dem Foto sehen sie sich ähnlich, sie brauchen verschiedene Prozesse, und ein für den einen gewählter Schleifkörper enttäuscht beim anderen.
Schritt zwei: Wo hängt der Grat?
Die Art sagt Ihnen, was Sie entfernen. Die Lage sagt Ihnen, ob der Prozess es erreichen kann. Hier fallen die meisten Routen heraus, und es ist eine Geometriefrage, keine Maschinenfrage.
| Wo der Grat sitzt | Was er ausschließt | Was übrig bleibt |
|---|---|---|
| Außenkante, offenes Profil | kaum etwas — das ist der leichte Fall | jede Route mit losem Schleifkörper funktioniert: Topf, Wanne, Trommel |
| In einer Querbohrung oder an einer Gewindewurzel | einen Lauf mit losem Schleifkörper, von dem nicht verlässlich zu erwarten ist, dass er hineinkommt und sich dreht | einen flexiblen Kontakt — Magnetpolieren oder ein viel feinerer Schleifkörper mit längerem Zyklus |
| Ein tiefes Sackloch oder ein schmaler Schlitz | alles, bei dem der Schleifkörper größer ist als das Merkmal | nichts, es sei denn der Schleifkörper passt: Schleifkörper dürfen nie größer sein als etwa ein Drittel des kleinsten Merkmals, eine 3 mm-Bohrung braucht also Schleifkörper unter 3 mm |
| Eine Fläche, die nicht berührt werden darf | jeden Chargenprozess, es sei denn er lässt sich maskieren oder freihalten | einen geführten Prozess (Scheibe, Drag-Finishing-Vorrichtung) oder eine Handarbeit |
| Alle Kanten auf einmal, Teil-auf-Teil-Kontakt erlaubt | nichts — das ist der Chargenfall | Trommel, Topf, hochenergetisch |
Zwei Regeln machen diesen Schritt brauchbar. Schleifkörper kleiner als etwa ein Drittel des kleinsten Merkmals, sonst wird das Merkmal gar nicht entgratet — ein 3 mm-Merkmal braucht Schleifkörper unter 3 mm, was eine feine Körnung und einen längeren Zyklus bedeutet. Und die Feldprüfung, die eine Minute dauert: Stecken Sie das Teil mit einer Probe der Charge in einen Beutel — kommt der Schleifkörper von Hand nicht hinein, kommt er in der Maschine auch nicht hinein.
Die zweite Hälfte der Regel betrifft das, wonach *nicht* gefragt wird. Wenn die Zeichnung eine Fläche vorgibt, die die Charge berühren wird, entfernt der Prozess die Toleranz zusammen mit dem Grat, und keine Prozessabstimmung behebt das — die Antwort ist ein anderer Prozess oder eine Maskierung.
Schritt drei: Jetzt den Prozess wählen
Mit bekannter Art und geprüfter Lage wählt sich der Prozess meist selbst. Wir bauen vier Routen, und sie unterscheiden sich darin, wie das Schleifmittel mit dem Grat in Kontakt gebracht wird — nicht in der Marke der Maschine:
| Route | Wie das Schleifmittel den Grat erreicht | Passt zu | Kosten |
|---|---|---|---|
| Rundvibrator (Topf oder Wanne) | eine Charge strömt als Masse am Teil vorbei | allgemeine Teile, gemischte Größen, Merkmale, in die der Strom hineinkommt | langsamer bei schwerem Grat; schneidet die ganze Oberfläche |
| Trommel / Rotation | die ganze Charge dreht sich gemeinsam | einfache Formen, die frei taumeln | teileigene Charge, langsamer Wechsel, Teil-auf-Teil-Kontakt |
| Zentrifugal (Trommel oder Scheibe) | hohe Energie in kleinen Kammern, oder ein geführtes Teil gegen ein rotierendes Werkzeug | kompakte Teile mit kurzem Zyklus; ein kontrollierter lokaler Schnitt | Intensität verrundet Kanten — die Laststeuerung zählt |
| Magnetisch | eine flexible Nadelmasse, die zum Teil gezogen wird und seiner Kontur folgt | kleine Präzisionsteile; Grate in Schlitzen, Querbohrungen, Gewindewurzeln | kleiner Arbeitsbereich; kein Massenabtrag |
Der Vergleich lautet nicht „welche ist die beste", sondern welche den Grat erreicht, ohne zu schneiden, was die Zeichnung schützt. Ein Topf erreicht eine allgemeine Kante billig, aber keine Gewindewurzel; Magnetpolieren erreicht eine Gewindewurzel, nimmt aber keinen schweren Stanzgrat in einem Durchgang ab.
Ein leichtes Entgraten in einem Rundvibrator oder einer Trommel läuft 10 bis 20 Minuten. Diese Zahl ist die, an der man sich festhalten sollte: Entgraten ist üblicherweise der billige Schritt, und ein in Stunden angegebener Zyklus ist entweder kein Entgraten, oder es wird ihm eine zweite Aufgabe zugemutet. Ein Hochglanzpolieren läuft 2 bis 8 Stunden, und das ist ein anderer Kauf.
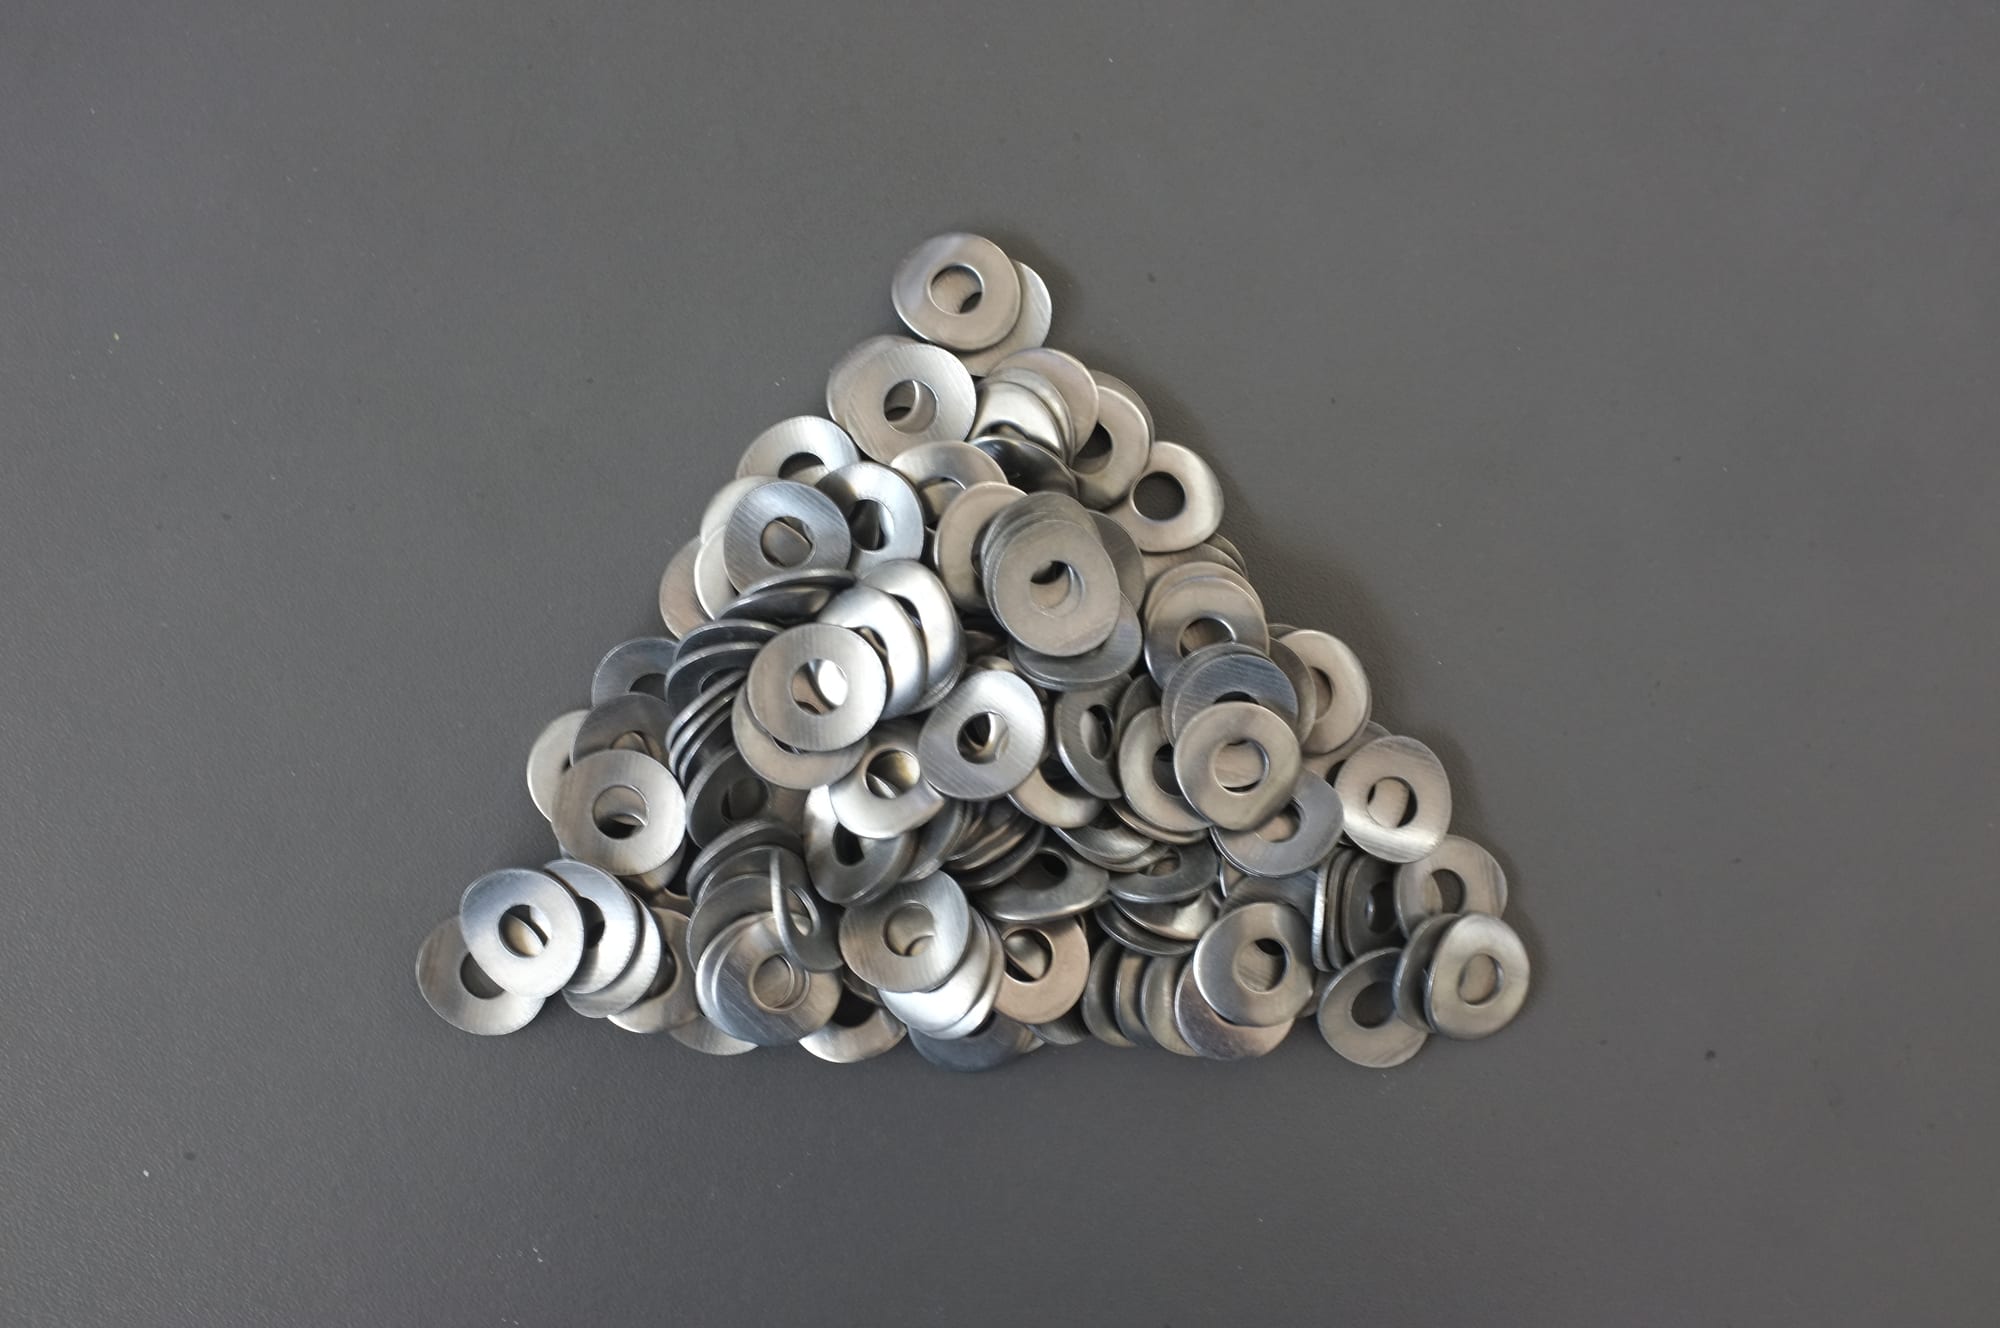
Unterlegscheiben mit einem Grat an beiden Kanten: die Gratart entscheidet, welcher Prozess an dritter Stelle kommt, nicht an erster Stelle.
Die vier Reihenfolgen, die die Kosten entscheiden
Die Prozesswahl bekommt die Schuld für Probleme, die in Wahrheit Reihenfolgeprobleme sind. Diese vier gehören geklärt, bevor eine Maschine gewählt wird:
1. Entgraten vor der Wärmebehandlung oder danach? Ein Grat an einem Teil, das anschließend gehärtet wird, wird härter als der Schleifkörper, der ihn schneiden soll, und der auf einem weichen Teil kalkulierte Schritt läuft nun lang oder scheitert. Vorher zu entgraten ist meist billiger — es sei denn, die Wärmebehandlung bringt eigenen Zunder und Verzug mit, und das ist ein zweiter einzuplanender Arbeitsgang.
2. Entgraten vor dem Galvanisieren oder Beschichten, oder danach? Vorher, in fast jedem Fall: Eine Beschichtung folgt der Kante, auf die sie abgeschieden wird, und ein Grat unter einer Beschichtung ist ein Grat mit Beschichtung darauf. Entgraten nach dem Galvanisieren trägt die Schicht an der Kante wieder ab.
3. Entgraten vor oder nach dem letzten Zerspanungsschnitt? Wenn noch eine Funktionsfläche zerspant werden muss, gehört das Entgraten danach — sonst erzeugt der zweite Arbeitsgang einen frischen Grat auf der Fläche, die gerade erst gesäubert wurde.
4. Entgraten und Trocknen als ein Schritt oder als zwei? Ein nasser Prozess hinterlässt einen Film in Sackmerkmalen, und an eisenhaltigen Teilen rostet eine frische Oberfläche sofort. Der Trockner gehört zur Maschine, nicht einen Tag später; die Kosten des Weglassens zeigen sich als Flecken statt als offensichtlicher Fehler.
Was man sieht, wenn die falsche Entscheidung getroffen wurde
| Was Sie sehen | Welche Entscheidung falsch war | Was zu prüfen ist | Was zu tun ist |
|---|---|---|---|
| Außenkanten sauber, Querbohrung noch scharf | die Lageprüfung wurde übersprungen | Schleifkörpergröße gegen das Merkmal | ein Prozess, der sie erreicht, oder akzeptieren, dass keiner es kann |
| Grat nach langem Zyklus noch da, Kanten verrundet | die Art wurde falsch gelesen — Schlacke oder eine Falte, keine lose Kante | ob der „Grat" eine freie Wurzel hat | Prozess für Schlacke wechseln; eine Falte ist stromaufwärts zu beheben |
| Maße klein, Kanten aber wunderschön | eine Stufe sollte schneiden und finishen | Kantenbrechen gegen die Zeichnung | in zwei Arbeitsgänge teilen |
| Teile verhakt, verschachtelt oder dellig | eine Chargenroute auf dünnen oder ineinandergreifenden Teilen | Teil-auf-Teil-Kontakt in der Charge | Kammer, Vorrichtung oder ein geführter Prozess |
| Blank, dann mitten in der Charge ein matter grauer Schleier | eine verbrauchte Charge, kein Prozessfehler | Betriebsstunden auf dem Schleifkörper | vollständiger Wechsel in einem festgelegten Intervall |
| Roststellen einen Tag nach dem Finishen | der Trocknungsschritt wurde weggelassen | die Abfolge Spülen und Trocknen | ein Trockner bei der Maschine und eine festgelegte Trocknungszeit |
| Schleifkörper im Innern der Teile gefunden | die Größenregel wurde verletzt | Schleifkörper gegen das kleinste Merkmal | kleinere Schleifkörper, eine Maske oder ein anderer Prozess |
| in einer Richtung blank, in der anderen matt | die Finish-Anforderung wurde nie schriftlich festgehalten | Rauheit in zwei Richtungen | die Oberfläche spezifizieren, nicht nur „entgraten" |
Die ersten beiden Zeilen sind diese Seite im Kleinen: eine ist ein Lagefehler, die andere ein Fehler bei der Gratart, und keiner wird durch eine andere Maschineneinstellung behoben.
Welche Teile Sie ersetzen und welche Sie nachstellen. Die Charge ist ein Verbrauchsmaterial, und ihre drei Signale sind: das Finish hört auf, besser zu werden, ein matter grauer Schleier erscheint, wo letzte Woche keiner war, und dasselbe Ergebnis dauert etwa 20% länger. Die Schleifkörperstandzeit beträgt 20–200 Betriebsstunden, je nach Werkstoff und Zyklus — ein zu breites Band, als dass eine Uhr es zuverlässig steuern könnte, deshalb sagen die Signale, wann gewechselt wird. Die 20–35 mm Polyurethanauskleidung in einem Topf ist das zweite Verschleißteil: Sie ist die Fläche, gegen die das Teil gedrückt wird, und eine bis auf die Außenwand durchgewetzte Auskleidung ist eine Reparatur und kein Nachfüllen. Motoren, Antriebe und Siebe des Separators versagen sichtbar und laut, und das ist die leichte Sorte.
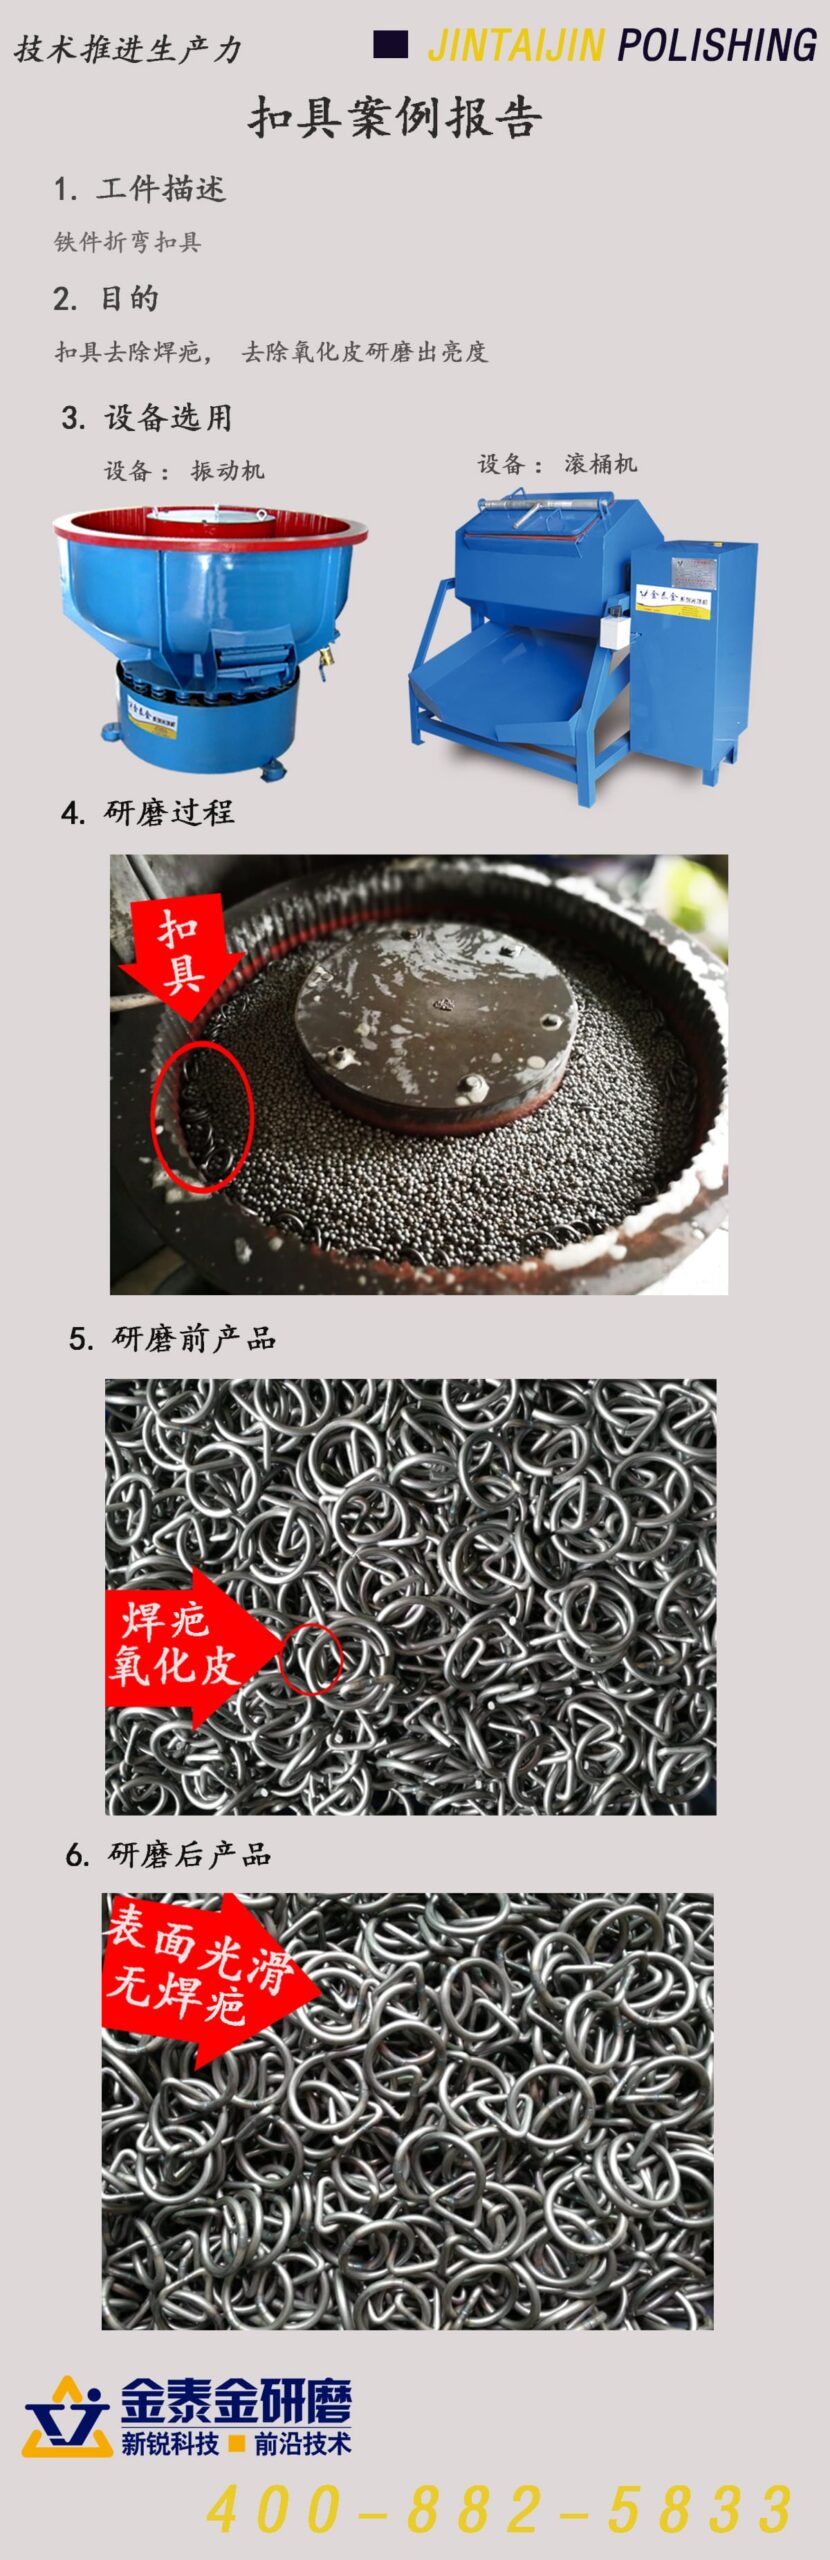
Ein Schnallenrahmen vor dem Finishen: das erhabene Merkmal hier ist eine Schweißraupe mit Oxid darauf, kein Bearbeitungsgrat. Sie steht in der dritten und vierten Zeile der Arttabelle, näher an Zunderentfernung als an Kantenbrechen, und deshalb muss „der Grat" bestimmt sein, bevor ein Prozess gewählt wird. Ein Schleifkörper, der für das Brechen einer gefrästen Kante gewählt wurde, verbraucht seinen Schnitt an dieser Raupe und lässt die Kantenarbeit halb erledigt.
Wo der Prozess die Aufgabe nicht leistet
- Eine Falte, eine Überlappung oder ein Riss. Keine lose Kante. Ein Finishing-Prozess verrundet das Metall drumherum und lässt den Fehler stehen.
- Ein Grat, der größer ist, als die Toleranz abzutragen erlaubt. Entgraten entnimmt Material an der Kante; akzeptiert die Zeichnung diesen Abtrag nicht, liegt die Antwort stromaufwärts (Werkzeug, Vorschub, ein anderer Arbeitsgang), nicht in einem längeren Zyklus.
- Ein Merkmal, in das der Schleifkörper nicht eindringt. Das häufigste ehrliche „Nein".
- Ein Teil, das die Handhabung nicht übersteht. Sehr dünne, hochpolierte oder bereits beschichtete Teile können durch das Beladen mehr Schaden nehmen als durch den Prozess.
- Ein Einzelteil mit einer einzigen Kante. Handarbeit ist oft billiger als das Einrichten einer Charge, und das zu sagen ist nützlicher als ein Angebot.
- Eine Anforderung, formuliert als „kein Grat". Nicht prüfbar. Ein Grenzwert der Grathöhe, ein Kantenradius oder ein Grenzmuster sind es; gegen ein Adjektiv lässt sich kein Prozess validieren.
Edelstahl-Unterlegscheiben im Anlieferungszustand, mit dem zweiten Typ in der Tabelle — einem Scherbruchgrat vom Stanzen, der in einer Ebene um das ganze Profil läuft, und dem Typ, der sich in einer Charge am ehesten verhakt. Beurteilen Sie zuerst den Anlieferungszustand: Ein Teil, das schon Handhabungsspuren zeigt, wird in einer hochenergetischen Route nicht besser, und die Kante, die sich ändern muss, ist die, die die Zeichnung vorgibt.
Was zu klären ist, bevor ein Prozess angeboten wird
Die Anfrage, die eine brauchbare Antwort bekommt, trägt die Folge schriftlich:
- Was der Grat ist — Bearbeitung, Stanzen, thermisch, Gussgrat — und aus welchem Arbeitsgang.
- Wo er sitzt, in der Zeichnung markiert: alle Kanten oder bestimmte Kanten, und welche Flächen nicht berührt werden dürfen.
- Der abzutragende Materialbetrag, in Zehntelmillimetern, nicht das Wort „entgraten".
- Das Abnahmekriterium: Grenzwert der Grathöhe, Kantenradius, ein Grenzmuster und die Rauheit mit angegebener Messrichtung.
- Wo der Schritt in der Route sitzt — vor oder nach Wärmebehandlung, Galvanisierung und letztem Zerspanungsschnitt.
- Der Werkstoff und sein Zustand, und ob die Charge eine eigene ist.
- Menge, Mischung und ob Separator und Trockner mit im Umfang sind.
Jede Maschine, die wir ausliefern, läuft vor der Auslieferung mit einer Schleifkörperfüllung; Standardmaschinen verlassen das Werk in 25–35 Tagen ab Anzahlung (45–60 Tage bei Auftragsfertigung), die Seefracht ab Xiamen dauert 30–40 Tage, und die Mindestbestellmenge ist eine Maschine. Ein Versuch liefert ein Finish, einen Zyklus und einen gemessenen Schleifkörperverbrauch an Ihrem Teil — weil ein veröffentlichter Zyklus einen Werkstoff und einen Abtrag voraussetzt, die nicht Ihre sein müssen, und genau dieser Vorbehalt trennt einen Prozess von einem Versprechen.
Die vier Routen sind in der Maschinenpalette nebeneinander dargestellt; Schleifkörperkörnungen und -formen stehen in den Keramik- und Kunststoff-Programmen, und die Familien Zentrifugal, Magnetisch und Trommel sind die oben genannten Routen. Die Checkliste für die Vorbereitung eines Finishing-Musterteile-Tests lohnt sich, bevor die Teile verschickt werden.
FAQ
Was ist der Unterschied zwischen Entgraten und Kantenbrechen? Kantenbrechen ist das kontrollierte Verrunden einer Kante auf einen definierten Radius; Entgraten ist das Entfernen des Grats selbst. Beides geschieht meist im selben Arbeitsgang, aber es sind verschiedene Abnahmekriterien — ein Teil kann gratfrei sein und trotzdem eine Kante haben, die den Radius der Zeichnung nicht erfüllt.
Ändert die Gratart wirklich den Prozess? Ja, und das ist die Entscheidung, die am meisten kostet, wenn sie übersprungen wird. Ein kaltverfestigter Bearbeitungsgrat wird geschnitten; thermische Schlacke ist eher Zunderentfernung; eine Falte ist kein Grat und lässt sich durch Finishen nicht entfernen. Drei ähnlich aussehende Fehler, drei Antworten.
Kann eine Maschine jedes Teil in der Werkstatt entgraten? Nein. Ein Topf deckt die größte Bandbreite ab, aber er erreicht kein Merkmal, in das kein Schleifkörper passt, er schneidet die ganze Oberfläche statt einer gewählten Kante, und bei einem großen Teil ist er unwirtschaftlich. Die Route folgt der Geometrie.
Wie lange sollte ein Entgratzyklus dauern? Ein leichtes Entgraten läuft 10 bis 20 Minuten. Steht ein Angebot in Stunden, fragen Sie, welche zweite Aufgabe der Zyklus erledigt — ein Hochglanzpolieren läuft 2 bis 8 Stunden, und beides zu vermischen ist üblich.
Was ist der häufigste Entgratfehler? Die Maschine vor dem Grat zu wählen. Das erzeugt eine gut ausgelegte Maschine, die für einen Defekt richtig ist, den das Teil nicht hat, und der Fehler zeigt sich erst nach der ersten Charge.
Lässt sich Entgraten prüfen, oder ist es Ermessen? Es lässt sich messen: Grathöhe, Kantenradius und ein vorab vereinbartes Grenzmuster. Die Disziplin steckt in der Messung von Grathöhe und Kantenänderung; ohne sie lässt sich eine Spezifikation nicht durchsetzen.
Max Xu, Vertrieb — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Ein Finishing-Prozess wird durch den Werkstoff, den abzutragenden Materialbetrag und das geforderte Finish bestimmt, deshalb wird die Auslegung für ein konkretes Teil gegen einen Versuch an diesem Teil bestätigt — ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen. Wir stellen Finishing-Anlagen sowie die Schleifkörper und Compounds her, die darin laufen; einen Lohnfinishing-Service bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
