


Isotropes Superfinish für Aluminium: das Finish, das man für die Reibung kauft, nicht für die Optik
Isotropes Superfinish ist das eine Finishverfahren, das fast nie wegen des Aussehens gekauft wird. Das Wort beschreibt eine Textur ohne Richtung – und eine Oberfläche kann spiegelglänzend und trotzdem stark gerichtet sein, denn Glanz und Richtungsstruktur sind zwei verschiedene Messgrößen.
Diese Unterscheidung ist die ganze Kaufentscheidung. Lautet die Anforderung „sieht poliert aus“, ist das mit einer üblichen Gleitschleiffolge günstig zu haben. Lautet sie geringere Reibung, längere Ermüdungslebensdauer oder eine Dichtung, die dicht hält, dann ist Richtungsstruktur ein funktionaler Fehler, und der isotrope Weg ist der einzige, der ihn behebt.
Was „isotrop“ tatsächlich ändert
Gleitschleifen legt kein Muster an wie ein Fräser. In einem Topf, einem Trog oder einer Trommel drückt die Charge in zufälligen Orientierungen in die Oberfläche, sodass die entstehende Textur keine Vorzugsrichtung hat. Das ist die physikalische Grundlage des Begriffs: längs einer Achse und dann quer dazu gemessen, sollte die Rauheit etwa gleich ausfallen.
Daraus folgen zwei Konsequenzen, die Käufer miteinander verwechseln:
| Die Messgröße | Was sie beschreibt | Was „isotrop“ dafür bedeutet |
|---|---|---|
| Rauheit (Ra, Rz) | wie hoch die Spitzen sind | ein isotropes Finish ist meist auch rauheitsarm, aber nicht zwingend – eine feine, gerichtete Textur lässt sich herstellen |
| Richtungsstruktur / Strichlage | ob die Spitzen entlang einer Achse ausgerichtet sind | genau darauf zielt isotrop: keine Achse dominiert, also wird keine Messrichtung bevorzugt |
Eine spiegelglänzende Oberfläche kann am Isotropietest scheitern, eine gleichmäßig matte kann ihn bestehen. Nach einem „Spiegelfinish“ zu fragen und nach einem „isotropen Finish“ zu fragen, sind zwei verschiedene Bestellungen, und nur eine davon lässt sich mit dem Auge prüfen.
Der gebräuchlichste Weg ergänzt die mechanische Wirkung um Chemie: Eine Schneidchemie wandelt die Randschicht um, die Schleifkörper nehmen die reagierte Schicht von den Spitzen ab, und eine Glanzchemie neutralisiert, was übrig bleibt. Der mechanische Abtrag ist pro Durchlauf klein; die Chemie ist der Grund, warum das Verfahren schneller ist, als tagelang mit feinem Schleifkörper zu laufen – und warum das Compound kein Verbrauchsdetail ist. Es *ist* das Verfahren.
Was ein Teil leisten muss, damit sich das rechnet
Vier funktionale Treiber rechtfertigen isotropes Superfinish, und mindestens einer davon muss auf der Zeichnung stehen:
1. Gleit- oder Wälzkontakt. Zwei Flächen in Relativbewegung teilen eine Kontaktfläche, die davon abhängt, wie die Spitzen aufeinandertreffen. Eine gerichtete Strichlage gibt diesem Kontakt eine Vorzugsrichtung, die Reibung wird damit orientierungsabhängig. An Zahnrädern, Lagern und Hydraulikkomponenten ist das Entfernen der Richtung der Effekt, der gekauft wird.
2. Ermüdung. Jede Werkzeugspur auf einer gefrästen oder geschliffenen Fläche ist eine kleine Kerbe, und an Spitzen beginnen Risse. Ein isotropes Finish entfernt das gerichtete Kerbenmuster und hinterlässt eine flachere, ungerichtete Textur – der Grund, warum es überall dort auftaucht, wo ein Teil zyklisch belastet und nicht verschleißbegrenzt ist.
3. Abdichtung. Eine Dichtung, ein O-Ring oder eine Metall-auf-Metall-Dichtung hält, weil sich die Flächen anpassen. Eine durchgehende Kratzlinie über eine Dichtfläche ist ein Leckpfad; eine Textur ohne Richtung hat keinen durchgehenden Pfad. Dieser Treiber rechtfertigt das Verfahren am häufigsten bei Aluminiumdruckguss und Ventilgehäusen aus Kupferlegierung, wo ein Leck mehr kostet als das Finishing.
4. Beschichtung. Eine Beschichtung folgt der Textur darunter, aus einer gerichteten Strichlage wird nach dem Eloxieren oder Galvanisieren also ein gerichtetes Finish.
Das Teileprofil, das auf isotrop zeigt, in einem Satz: eine belastete oder dichtende Fläche in einem Teil, dessen Ausfall teuer ist, und bei dem die Texturrichtung eine Konstruktionsvorgabe ist.
Wo das gewöhnliche Finish die Aufgabe schon erledigt
Das ist der Teil, den die Verfahrensverkäufer auslassen, und hier wird Geld verschwendet.
- Das Aussehen ist die einzige Anforderung. Ein dekoratives Zierteil, ein sichtbares Gehäuse ohne Kontakt und ohne Dichtung – eine gewöhnliche Glanzfolge ist günstiger, und die Richtungsstruktur ist im Einsatz unsichtbar.
- Die Oberfläche wird lackiert, pulverbeschichtet oder foliert. Die Textur liegt unter der Beschichtung; eine gerichtete Strichlage unter einem Lackfilm ist kein Leckpfad und keine Reibfläche.
- Das Teil läuft unbelastet. Ein Halter, eine Abdeckung, eine Schutzhaube: kein Kontaktdruck, keine zyklische Last, keine Dichtung, nichts, was die Strichlage verschlechtern könnte.
- Die Strichlage wird in einem späteren Arbeitsgang entfernt. Wird die Funktionsfläche anschließend geschliffen, geläppt oder gefräst, zahlt man doppelt, wenn man sie vorher isotropisiert.
- Die Toleranz liegt an der Kante, nicht auf der Fläche. Wenn die Zeichnung einen Kantenradius oder ein Maß vorgibt, ist das der falsche Kauf.
- Die Charge besteht aus einem Teil. Die Amortisation der Verfahrensentwicklung läuft über die Charge – ein Prototyp ist ein Versuch.
Ehrlich formuliert: isotrop wird über die Funktion gekauft, und wenn keine Funktion aufgeschrieben ist, zahlt der Käufer für ein Wort.
Die drei Werkstoffe verhalten sich nicht gleich
Der Mechanismus ist derselbe; die Chemie, die Schleifkörper und das Risiko sind es nicht.
| Aluminium | Kupfer und Messing | Edelstahl | --- | --- | --- | --- | ||
|---|---|---|---|---|---|---|---|---|
| Der Fehler, auf den man achten muss | Verschmieren und eine graue, harte Randschicht; für Stahl ausgelegte Schleifkörper schneiden, statt zu glätten | Flecken und Farbdrift über eine Charge; eine verbrauchte Charge hinterlässt einen matten Film | Kontamination – ein Partikel aus Kohlenstoffstahl zeigt sich nach dem Passivieren als Rostfleck | |||||
| Richtung der Schleifkörper | das weiche Ende: kunststoffgebunden, feine Keramik später | feine Keramik und Polierkörper | eine härtere, feinere Keramik; nur für diesen Werkstoff, nie geteilt | |||||
| Wo es die Kosten rechtfertigt | Hydraulikgehäuse, Pumpengehäuse, Dichtflächen an dünnwandigen Gussteilen | Ventilgehäuse und Fittings, bei denen Farbe und Kontakt beide zählen | zyklisch belastete Teile, Dichtungen in Geräten und im Lebensmittelkontakt | |||||
| Was wir zuerst fragen würden | ein Versuch an der Wand im ungünstigsten Fall | welcher Farbstandard gilt – getrennt von der Textur | ob die Charge dediziert gefahren werden kann |
Aluminium ist der schwierige Werkstoff, und er ist das Keyword, das gesucht wird. Er ist so weich, dass ein für ein härteres Metall gewählter Schleifkörper das Metall vor dem Schleifmittel herschiebt, statt zu schneiden – die Oberfläche wird rau und hart, und die übliche Reaktion, mehr Zeit oder eine gröbere Körnung, macht es schlimmer. Bei einem dünnwandigen Gussteil kann sich die Wand verziehen, bevor die Oberfläche fertig ist. Veröffentlichte Bereiche liegen bei 10 bis 20 Minuten für ein leichtes Entgraten und bei 2 bis 8 Stunden für ein Hochglanzpolieren; ein Finish vom isotropen Typ liegt am langen Ende, und die Zahl, die zählt, kommt aus einem Versuch, denn *ein veröffentlichter Zyklus setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen.* Zur tieferen Geometrie geht es in Polieren konkaver Aluminiumteile.
Kupfer und Messing fügen einem Texturproblem ein Farbproblem hinzu. Die Oberfläche fällt in einem leicht anderen Farbton aus, je nachdem, wie viel abgetragen und wie gespült wurde; eine Charge kann also bei der Textur bestehen und beim Aussehen durchfallen.
Edelstahl ist die dankbarste Oberfläche und das undankbarste Verfahren. Das Risiko ist Kontamination: Eine mit Kohlenstoffstahl geteilte Charge hinterlässt Partikel, die nach dem Passivieren als Rostflecken erscheinen, und bei einem Medizin- oder Lebensmittelkontaktteil ist das eine Zurückweisung.
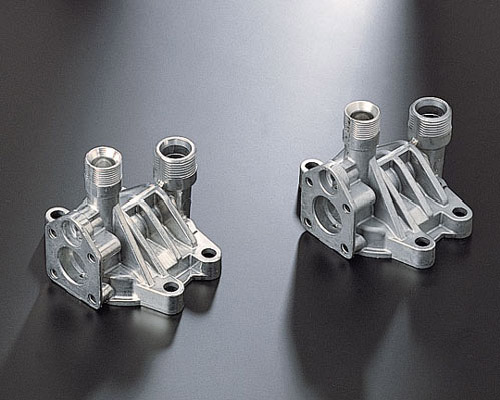
Zwei Aluminium-Druckguss-Pumpengehäuse, fertig bearbeitet. Das ist die Form, für die das Verfahren gekauft wird: Gewindeansätze, dünne Rippen dazwischen und eine bearbeitete Fläche, die plan bleiben muss – ein Teil, dessen Funktionsflächen zugleich Dichtfläche und Kontaktfläche sind. Es bestraft außerdem einen für ein härteres Metall ausgelegten Schleifkörper: Die Rippen verrunden, bevor die Fläche sauber ist. Was das Foto nicht sagen kann, ist, ob die Textur isotrop ist; das ist eine Messung, kein Anblick.
Wie die veröffentlichten Streamfinish-Zahlen aussehen – als Größenordnung
Wir veröffentlichen keine eigene Baureihe für isotropes Superfinish – wir bauen auf ein Werkstück hin, was unten besprochen wird. Zur Einordnung liegen veröffentlichte Zahlen aus dem Katalog eines europäischen Herstellers (OTEC-Streamfinishing der SF-Serie, deutschsprachige Broschüre, Stand 2026–10) in diesem Bereich:
| Modellgruppe | Maschinenmaße B × T × H (mm) | Max. Werkstück-Ø (mm) | Max. Länge (mm) | Max. Masse | Aufnahmen |
|---|---|---|---|---|---|
| SF X/1 78 | 1930 × 1430 × 2585 | 150 | 250 | 2 kg | 1–2 |
| SF X/1 105 | 2560 × 1550 × 2820 | 230 | 300 | 15 kg | 2–5 |
| SF H-105 | 2110 × 1620 × 2820 | 300 | 300 | 60 kg † | 1–2 |
| SF-HD | — | 380 ‡ | 500 ‡ | 68 kg ‡ | — |
| SF-HP | — | 900 ‡ | 650 ‡ | 200 kg ‡ | — |
† Der Katalog nennt diese Masse als Werkstück plus Aufnahme. ‡ Angegeben einschließlich Aufnahme.
Zwei veröffentlichte Felder zählen, weil sie die Einstellungen sind, die das Verfahren ausmachen: eine maximale Spindeldrehzahl von 1,000 rpm (SF-HD) und 260 rpm (SF-HP), dazu ein Eintauchwinkelbereich von ±35° und 0–35°. Klar gesagt: Das Teil wird gehalten und in einem kontrollierten Winkel an die Schleifkörper herangeführt, statt lose zu laufen – so wird eine Fläche behandelt, ohne das ganze Teil zu bearbeiten.
Lesen Sie diese Zahlen als Größenordnung, nicht als unsere Spezifikation. Es sind Katalogwerte Dritter, allein zur Einordnung; es sind nicht unsere Parameter, und keine Maschine wird damit angeboten. Der Katalog gibt seine Maße außerdem einschließlich der Aufnahme an – dieselbe Falle wie bei jeder Anfrage: Die Zahlen beschreiben die Maschine, nicht Ihr Teil.
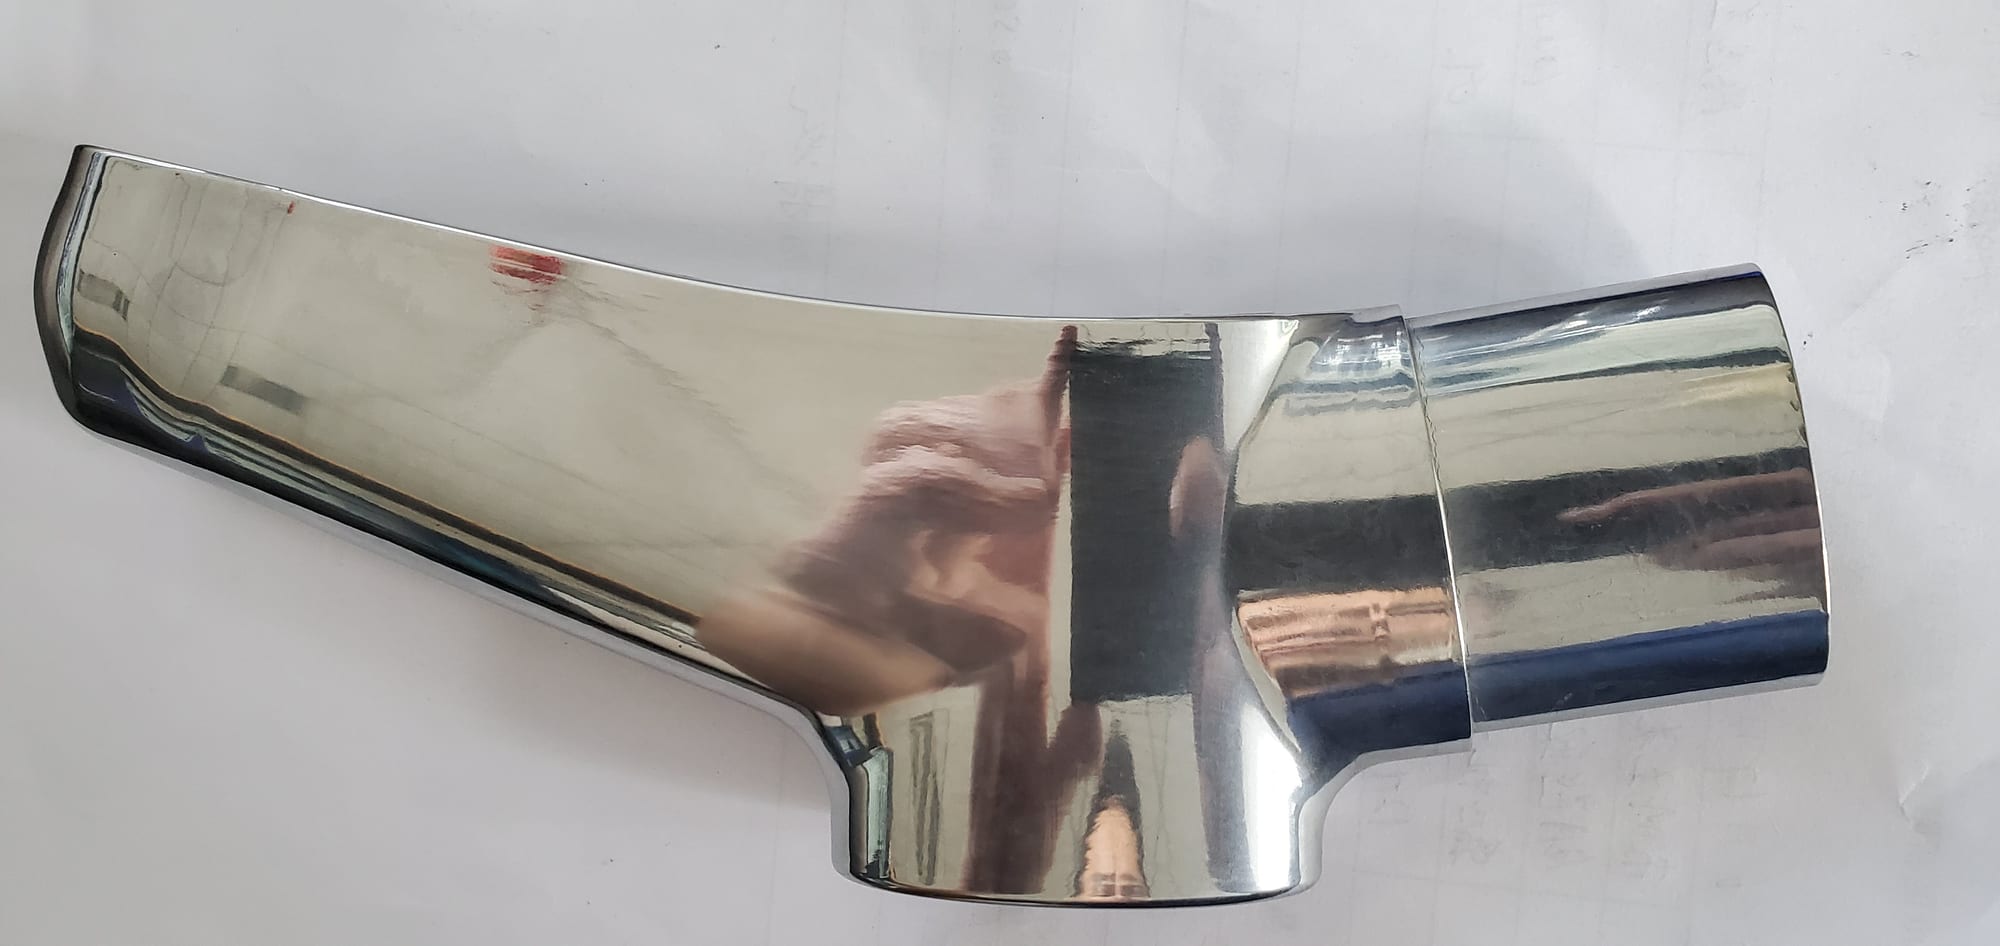
Ein Fitting aus Kupferlegierung, spiegelblank gemacht. Hier müssen Aussehen und Funktion getrennt werden: Die Helligkeit beweist, dass die Rauheit niedrig ist – über die Richtungsstruktur sagt sie nichts. Ein solches Teil kann eine Sichtprüfung bestehen und trotzdem eine gerichtete Strichlage über die Dichtfläche tragen – bei einem Ventilgehäuse ist das Abnahmekriterium deshalb eine Messung in zwei Richtungen und kein Reflex.
Was verschleißt, wie man es erkennt und was man tauscht
| Was Sie sehen | Was es meist bedeutet | Was zu ändern ist |
|---|---|---|
| Glänzend, aber die Rauheit fällt quer und längs unterschiedlich aus | die Strichlage wurde poliert, nicht ersetzt | eine Schneidstufe vor der Glanzstufe – mehr Glänzen behebt die Richtung nicht |
| Graue, harte, matte Oberfläche auf Aluminium | Schleifkörper für ein härteres Metall ausgelegt | weichere, feinere Schleifkörper und eine kürzere Schneidstufe |
| Farbe driftet über eine Charge aus Kupferlegierung | uneinheitliches Compound, Spülen oder Trocknen | feste Dosierung, eine Spülstufe und ein Trockner |
| Rostflecken auf Edelstahl nach dem Passivieren | Kontamination in der Charge | eine dedizierte Charge und eine Reinigung |
| Kantenradius außerhalb der Toleranz | der Zyklus wurde auf Finish gesetzt, wo ein Entgraten nötig war | den Arbeitsgang teilen; die Kantengrenze nennen |
| Das Ergebnis wird besser, dann nicht mehr, und kehrt sich um | verbrauchte Charge – das ist das Verbrauchsmittel, das getauscht wird | kompletter Schleifkörpertausch in festem Intervall, kein Nachfüllen |
| Eine dünne Wand verzieht sich während des Laufs | Energie zu hoch für den Querschnitt | geringere Energie, oder das Verfahren ist hier falsch |
Die erste Zeile ist der typische Fehler eines falsch verkauften isotropen Auftrags: ein schönes Teil, das den einzigen Test nicht besteht, auf den es ankam. Kann ein Anbieter nicht sagen, wie er die Richtungsstruktur messen wird, ist die Behauptung nicht prüfbar – dieselbe Disziplin wie bei jeder Grat- und Rauheitsmessung.
Die Teile, die verschleißen, und die Signale, die Tauschen statt Nachstellen sagen. Die Charge entscheidet dieses Verfahren, und sie gibt drei Signale, bevor sie ganz versagt: Das Finish wird nicht mehr besser, ein matter Grauschleier erscheint, der letzte Woche nicht da war, und dasselbe Ergebnis braucht etwa 20% länger. Die Standzeit der Schleifkörper liegt bei 20–200 Betriebsstunden je nach Werkstoff und Zyklus – weit genug gespreizt, dass Stunden allein ein schlechter Indikator sind, weshalb die Signale mehr zählen als die Uhr. Die 20–35 mm Polyurethan-Auskleidung in einem Trog ist das zweite Verschleißteil; eine bis auf den Mantel durchgeriebene ist eine Reparatur. Eine verbrauchte Charge wird nicht nur langsamer – sie erzeugt den Grauschleier, der wie ein Verfahrensfehler aussieht, und Käufer wechseln dann das Compound statt die Schleifkörper.
Wo isotrop der falsche Kauf ist
- Keine belastete oder dichtende Fläche. Dekorativ, strukturell, unbelastet. Dann kaufen Sie Glanz.
- Ein Teil, das über der Funktionsfläche beschichtet wird. Die Beschichtung verdeckt die Textur, und die Strichlage spielt keine Rolle mehr.
- Ein Merkmal, das die Schleifkörper nicht erreichen. Eine tiefe Sackbohrung wird von einem Verfahren nicht finishiert, das nicht hineinkommt – und Schleifkörper dürfen nie größer sein als etwa ein Drittel des kleinsten Merkmals, ein Merkmal von 3 mm braucht also Schleifkörper unter 3 mm.
- Eine Versagensart, die ein Riss oder eine Falte ist, keine Oberfläche. Ein Fehler im Querschnitt ist kein Finishproblem.
- Eine Charge von einem Stück oder eine Toleranz auf den Kanten. Aus arithmetischen und geometrischen Gründen falsch.
Was wir zu unserem eigenen Angebot sagen – und was nicht
Wir bauen Bearbeitungsanlagen und die Schleifkörper und Compounds, die darin laufen, und wir bauen auf ein Werkstück hin statt auf eine Katalognummer:
- Wir veröffentlichen kein Modell für isotropes Superfinish, weil wir keines im Katalog haben. Die Arbeit wird aus der Zeichnung spezifiziert und im Versuch belegt.
- Rechtfertigt Ihr Teil das Verfahren, sprechen wir über den Aufbau einer Konfiguration um Ihr Teil herum – Schleifkörper, Compound und Kinematik an Ihren Teilen festgelegt, nicht an einem Datenblatt.
- Der Versuch ist das Ergebnis. Einige repräsentative Teile, auch das ungünstigste, kommen als Finish, Zyklus und gemessener Schleifkörperverbrauch zurück.
- Wir bieten kein Finish an, das wir nicht erzeugt haben. Eine isotrope Zusage ist eine Messung, sie wird also am Muster bestätigt.
Der physische Rahmen folgt denselben Regeln wie bei jeder Maschine, die wir bauen: Drehstrom 380 V oder 415 V bei 50 Hz, 75–85 dB(A) bei einem Meter, und jede Maschine läuft vor dem Versand mit einer Schleifkörperfüllung. Standardmaschinen werden in 25–35 Tagen nach Anzahlung geliefert, kundenspezifisch gefertigte in 45–60 Tagen, und die Seefracht ab Xiamen dauert 30–40 Tage. Braucht ein Teil das weiche Ende des Schleifkörperspektrums, ist das eine Entscheidung für Kunststoff oder feine Keramik, und die Chemie kommt aus der Compound-Reihe für das Finishing. Für ein gehaltenes Einzelteil mit kontrolliertem lokalem Abtrag ist die Fliehkraft-Teller-Baureihe der andere Weg zum Vergleich.
FAQ
Worin unterscheidet sich isotropes Superfinish vom Polieren? Polieren zielt auf Rauheit und Reflexionsvermögen; isotropes Finishing zielt auf die Abwesenheit von Richtung in der Textur. Ein Teil kann spiegelblank poliert und trotzdem stark gerichtet sein, die beiden werden also gegen unterschiedliche Abnahmekriterien gekauft.
Welche Teile brauchen wirklich ein isotropes Finish? Die mit belastetem Kontakt, zyklischer Last oder Dichtfläche, bei denen die Texturrichtung eine Konstruktionsvorgabe ist: Hydraulikkomponenten, Zahnräder und Lagerflächen, Dichtflächen an Gussteilen und Ventilgehäusen sowie Teile, bei denen Ermüdung statt Verschleiß die Grenze ist.
Braucht Aluminium ein anderes Verfahren als Stahl? Ja. Aluminium ist weich und schmierig, ein für ein härteres Metall ausgelegter Schleifkörper verschmiert es zu einer rauen, harten Oberfläche, und mehr Zeit oder gröbere Schleifkörper machen es schlimmer. Es braucht das weiche Ende des Spektrums und eine kürzere Schneidstufe.
Lassen sich Kupfer und Messing gleich behandeln? Der Mechanismus ist derselbe, die Abnahme ist breiter: Farbe ist ein zweites Kriterium neben der Textur, Spülen und Trocknen gehören also zur Spezifikation.
Warum ist Edelstahl der riskante Werkstoff bei Kontamination? Weil eine mit Kohlenstoffstahl geteilte Charge Partikel hinterlässt, die nach dem Passivieren als Rostflecken erscheinen, und bei einem Medizin- oder Lebensmittelkontaktteil ist das eine Zurückweisung. Eine dedizierte Charge ist die Kontrolle, und sie ist eine Kostenposition, nach der man vor dem Angebotsvergleich fragt.
Max Xu, Vertrieb – Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Die zitierten Zahlen zur OTEC-Streamfinishing-SF-Serie sind veröffentlichte Katalogwerte Dritter (deutschsprachige Broschüre, erfasst im Oktober 2026), allein zur Einordnung genannt: Sie sind nicht unsere Spezifikation, sie sind keine Aussage über eine von uns angebotene Maschine, und einige Felder des Katalogs selbst sind einschließlich der Werkstückaufnahme angegeben. Ein Finishing-Verfahren wird durch den Werkstoff, den zu entfernenden Abtrag und das geforderte Finish bestimmt, die Konfiguration für ein konkretes Teil wird daher an einem Versuch mit diesem Teil bestätigt. Wir stellen Bearbeitungsanlagen sowie die Schleifkörper und Compounds her, die darin laufen; eine Lohnbearbeitung bieten wir nicht an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
