


Massenfinish-Compounds: Wie flüssige und pulverförmige Chemie in Nass-Trommelanlagen wirkt
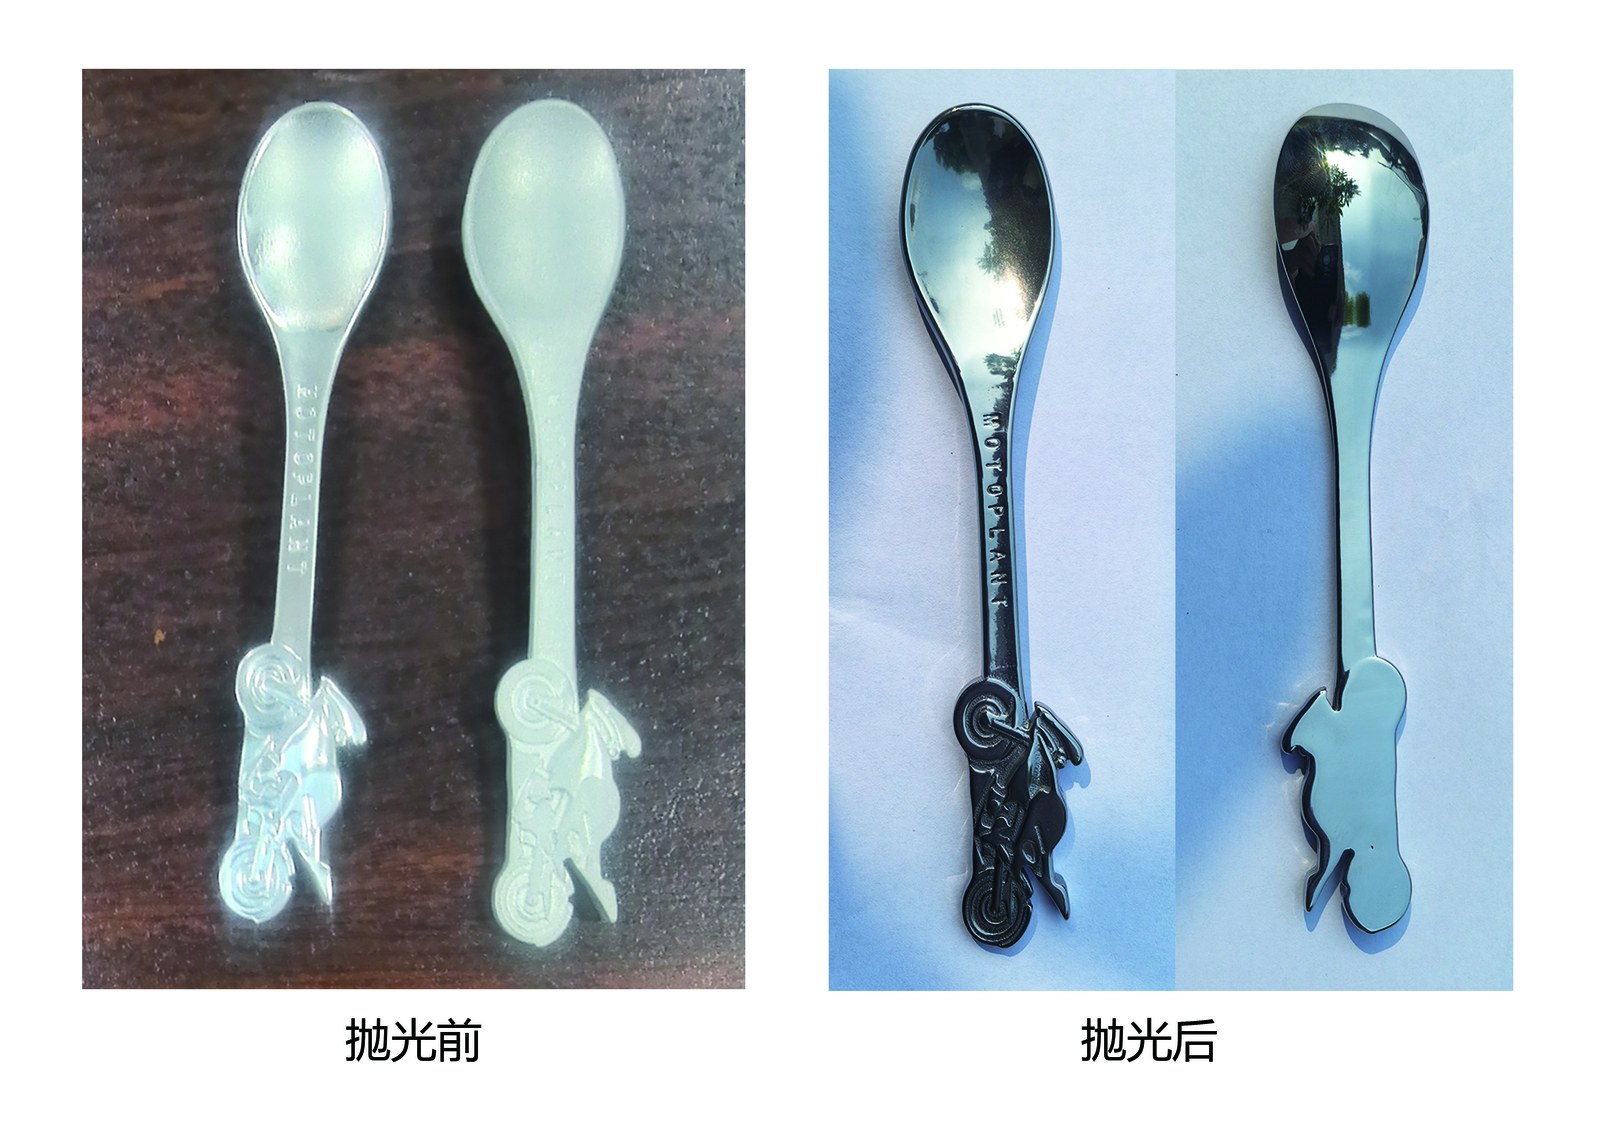
Schleifkörper aus Mediensteinen erhalten fast die gesamte Anerkennung, wenn bearbeitete Teile glänzend die Trommel verlassen, doch Steine allein können Metall in reinem Wasser nicht sauber finishen. Lassen Sie frische Medien eine Schicht in klarem Leitungswasser laufen, und die Schnittgeschwindigkeit stockt, grauer Schlamm verschmiert die Teile, und Kohlenstoffstahl blüht orange vor Rost, bevor er den Trockner erreicht. In jeder nassen Vibrationsschüssel, Rotationsstrommel und Zentrifugal-Finishmaschine verrichten Massenfinish-Compounds die chemische Arbeit, die Steine schneidend und Metall sauber hält.
Wie dieser Leitfaden mit unseren anderen Compound-Ressourcen zusammenhängt: Käufer, die nach Polierchemie suchen, treffen auf zwei verschiedene Produktklassen mit ähnlichen Namen. Fettgebundene Wachsstäbe für rotierende Stoffscheiben gehören zu festen Poliercompounds nach Farbe, während unser Einzelvariablen-Protokoll zur Einstellung der Vorschubraten in Wasser- und Compound-Versuchskontrolle liegt. Wenn Sie zwischen Stoffscheiben und Nass-Trommeln bei Edelstahlteilen wählen, siehe Edelstahl-Poliercompound oder Polierflüssigkeit. Dieser Leitfaden bleibt streng innerhalb nasser flüssiger und pulverförmiger Vibrationsfinish-Verbrauchsmaterialien: unsere acht proprietären Formulierungen, offene Ablaufdosierung versus geschlossene Chargenverschmutzung, Schaumkontrolle, Spülverschleppung und warum feste Wachsstäbe nasse Medien ruinieren.
Was nasse Massenfinish-Compounds leisten, was Medien nicht können
Medien liefern mechanisches Gewicht und Schleifkorn, während ein Trommel-Flüssigcompound oder lösliches Pulver den dünnen Flüssigkeitsfilm zwischen jedem Stein und Metallrand steuert. Vier verschiedene Aufgaben geschehen gleichzeitig in dieser Flüssigkeitsgrenzschicht.
Metallfeinspäne und gebrochenes Schleifkorn aus der Kontaktzone in Suspension halten
Jede Minute eines Zyklus schert Medien feine Metallspäne von Teilen ab und gibt verschlissenes Mineralkorn aus ihrer Bindung frei. In reinem Wasser setzen sich schwere Metallfeinspäne auf frisch geschnittene Flächen ab und werden von vorbeigleitenden Steinen in die Oberfläche gehämmert. Tenside und Dispergiermittel in unseren Finish-Compounds umhüllen Öltröpfchen, gebrochenes Korn und dunklen Schleifschlamm, halten sie in Wasser suspendiert, sodass der Ablauf Schmutz hinausträgt statt ihn wieder abzulagern.
Medienporen offen halten, damit Steine schneiden statt glasig zu glätten
Bediener geben oft der Steinqualität die Schuld, wenn Zyklen nach mehreren Chargen schleppend werden, doch Medien verlieren selten ihr Korn — ihre Poren füllen sich einfach mit verschmiertem Metall und Öl. Sobald Schleifschlamm die Schneidfacetten glasiert, gleiten Steine wie Flusskiesel über Grate. Aktive Detergenzien in einem Entgratungscompound scheuern die Charge kontinuierlich, sodass spätere Chargen sauber schneiden.
Chemische Filmkontrolle gegen Flash-Rost, Ätzen und Anlassfarben
Frisch geschnittenes Metall hat keine Oxidhaut mehr, die es vor Wasser und gelöstem Sauerstoff in einer nassen Kammer schützt. Ohne Korrosionsinhibitoren entwickeln Gusseisen- und Kohlenstoffstahlteile mitten im Zyklus oder kurz nach dem Entladen Rostflecken. Umgekehrt, wenn Walzhaut oder Rost eingehende Schmiedeteile bedeckt, erweichen mild saure Entzunderer spröde Oxide, sodass Steine den Zunder sauber abtragen.
Warum feste Polierwachsstäbe nasse Trommelmedienchargen zerstören
Ein kostspieliger Werkstattfehler passiert, wenn jemand Stücke eines festen Polierstabs — grüne Rouge, weiße Rouge oder brauner Tripoli — in eine nasse Schüssel schabt und Spiegelglanz erhofft. Feste Stäbe binden Korn in Talg, Stearinsäure und Wachs, das unter heißer trockener Scheibenreibung schmelzen soll. In kühles Wasser geworfen löst sich dieses Fett nie auf; es überzieht Steine und Ablaufsiebe mit wasserfestem wachsigem Schlamm, verblendet die Charge, bis Bediener die Medien verschrotten und die Auskleidung mit heißem Entfetter schrubben.
Die vier Werkstattfunktionen über unsere acht proprietären Formulierungen
Keine einzelne Trommel entrostet morgens schwer, schützt mittags weiches Aluminium und poliert vor Schichtende Edelstahlverschlüsse auf Hochglanz. Über unsere Massenfinish-Verbrauchsmaterialien-Reihe teilen acht dedizierte Formulierungen vier klare chemische Aufgaben in der Werkstatt.
Entgraten, Entfetten und schweres Oxidabtragen mit LC10 und MC8
Routine-Entgratung beginnt mit dem Entfernen von Ölen und Oxiden, damit Steine auf blankes Metall treffen. Formulierung LC10 dient als unser Alltags-Entgratungs- und Entfettungscompound für Stahl-, Messing- und Aluminiumteile und löst Stanzöle und CNC-Kühlmittel während Kantenbruchläufen. Wenn warmgewalzte Stahlstanzteile, Zahnräder oder Schmiedeteile mit Rost oder Walzhaut bedeckt ankommen, lockert MC8 schwere Oxidation vor dem Glätten.
Grobabtragschemie auf Edelstahl und allgemeinen Metallen mit JTJ20 und JTJ25
Schwerer Materialabtrag an rauen Gussstücken, lasergeschnittenen Rohlingen und geschweißten Halterungen erfordert Abtragschemie, die den Schleifbiss beschleunigt und Schleifschlamm schnell ausspült. Wir formulieren JTJ20 für Grobabtrag und Schweißfarbenentfernung auf Edelstahl und halten kaltverfestigende Legierungen unter schnell schneidenden Steinen kühl. Für Kohlenstoffstahl und allgemeine Hardware, die schnelles Einebnen vor dem Glätten benötigt, liefert JTJ25 zügige Grobabtragswirkung.
Optische Aufhellung und Feinpolieren mit JTJ50, JTJ60 und HM3
Sobald Grate und tiefe Werkzeugspuren beseitigt sind, verwandelt der Wechsel von einem Schneidreiniger zu einem glatten Poliercompound ein mattes Finish in Glanz. Formulierung JTJ50 wirkt als unsere dedizierte Polierflüssigkeit für Edelstahl und baut ein schützendes Polster während Porzellan- oder Feinsynthetikläufen auf, sodass Edelstahlteile ohne Grauschleier aufhellen. Formulierung JTJ60 liefert feine Aufhellung auf Messing-, Kupfer- und Zinkguss, während HM3 als unsere tägliche Polierflüssigkeit für allgemeines Metall neben unserer Bulk-Kategorie Schleifpolier-Aufheller dient, wo Reinigung, Glanz und Rostkontrolle zusammentreffen.
Vermeidung von Flachteil-Saugwirkung und Fleckenbildung auf dünnen Stanzteilen und Acetat mit JTS5
Dünne flache Stanzteile, Federklammern und Celluloseacetat-Brillenfassungen versagen in gewöhnlichen Bädern aus zwei Gründen: nasse flache Flächen verhaften hydrostatisch wie Glasplatten, und scharfe Reiniger trüben nichtmetallische Plattenware. Formulierung JTS5 löst beide Probleme als spezialisierte Trommelflüssigkeit für Dünnblech und Acetat. Gepaart mit glatten Holzpflöcken oder feinen synthetischen Medien in kühlen sanften Läufen schmiert JTS5 flache Flächen, sodass dünne Rohlinge sich frei trennen statt roh auf roh zu kleben, und spült sauber von Acetatteilen ohne Lösungsmittel-Craze oder Trübung.
| Formulierung | Werkstattfunktion | Zielmaterialien | Werkstattrolle |
|---|---|---|---|
| LC10 | Entgraten & Entfetten | Stahl, Aluminium, Messing | Löst Öle; hält Steine schneidend |
| MC8 | Entrosten & Entzundern | Verrosteter Stahl, Schmiedeteile | Entfernt schweren Rost und Walzhaut |
| JTJ20 | Grobzuschnitt Edelstahl | Edelstahllegierungen | Entfernt Schweißfarben; beschleunigt Grobschliff |
| JTJ25 | Grobzuschnitt Metall | Kohlenstoff- und legierte Stähle | Beschleunigt Grobplanen und Entgraten |
| JTJ50 | Edelstahlaufhellung | Edelstahlbeschläge & Zierteile | Dämpft Kontakt für hellen Glanz |
| JTJ60 | Feinpolitur Metall | Messing-, Kupfer-, Zinkteile | Hellte NE-Metallfarbe sauber auf |
| JTS5 | Dünnblech- & Acetat-Fluid | Flache Stanzteile, Acetat | Verhindert Flach-Hydroblockieren und Flecken |
| HM3 | Allgemeine Metallpolitur | Allgemeine Metallbearbeitung | Balance aus Tagesglanz und Rostschutz |
Chemiewahl nach Legierung: Edelstahl, Kohlenstoffstahl, Aluminium und Messing
Die Wahl allein nach Finish-Etikett — irgendeine Flasche mit „Aufheller" — scheitert, sobald diese Chemie im Trog auf eine unverträgliche Legierung trifft. Die Reaktivität des Grundmetalls steht stets vor dem Zielglanz.
Edelstahl-Poliercompound ohne grauen Schleifstaubschleier wählen
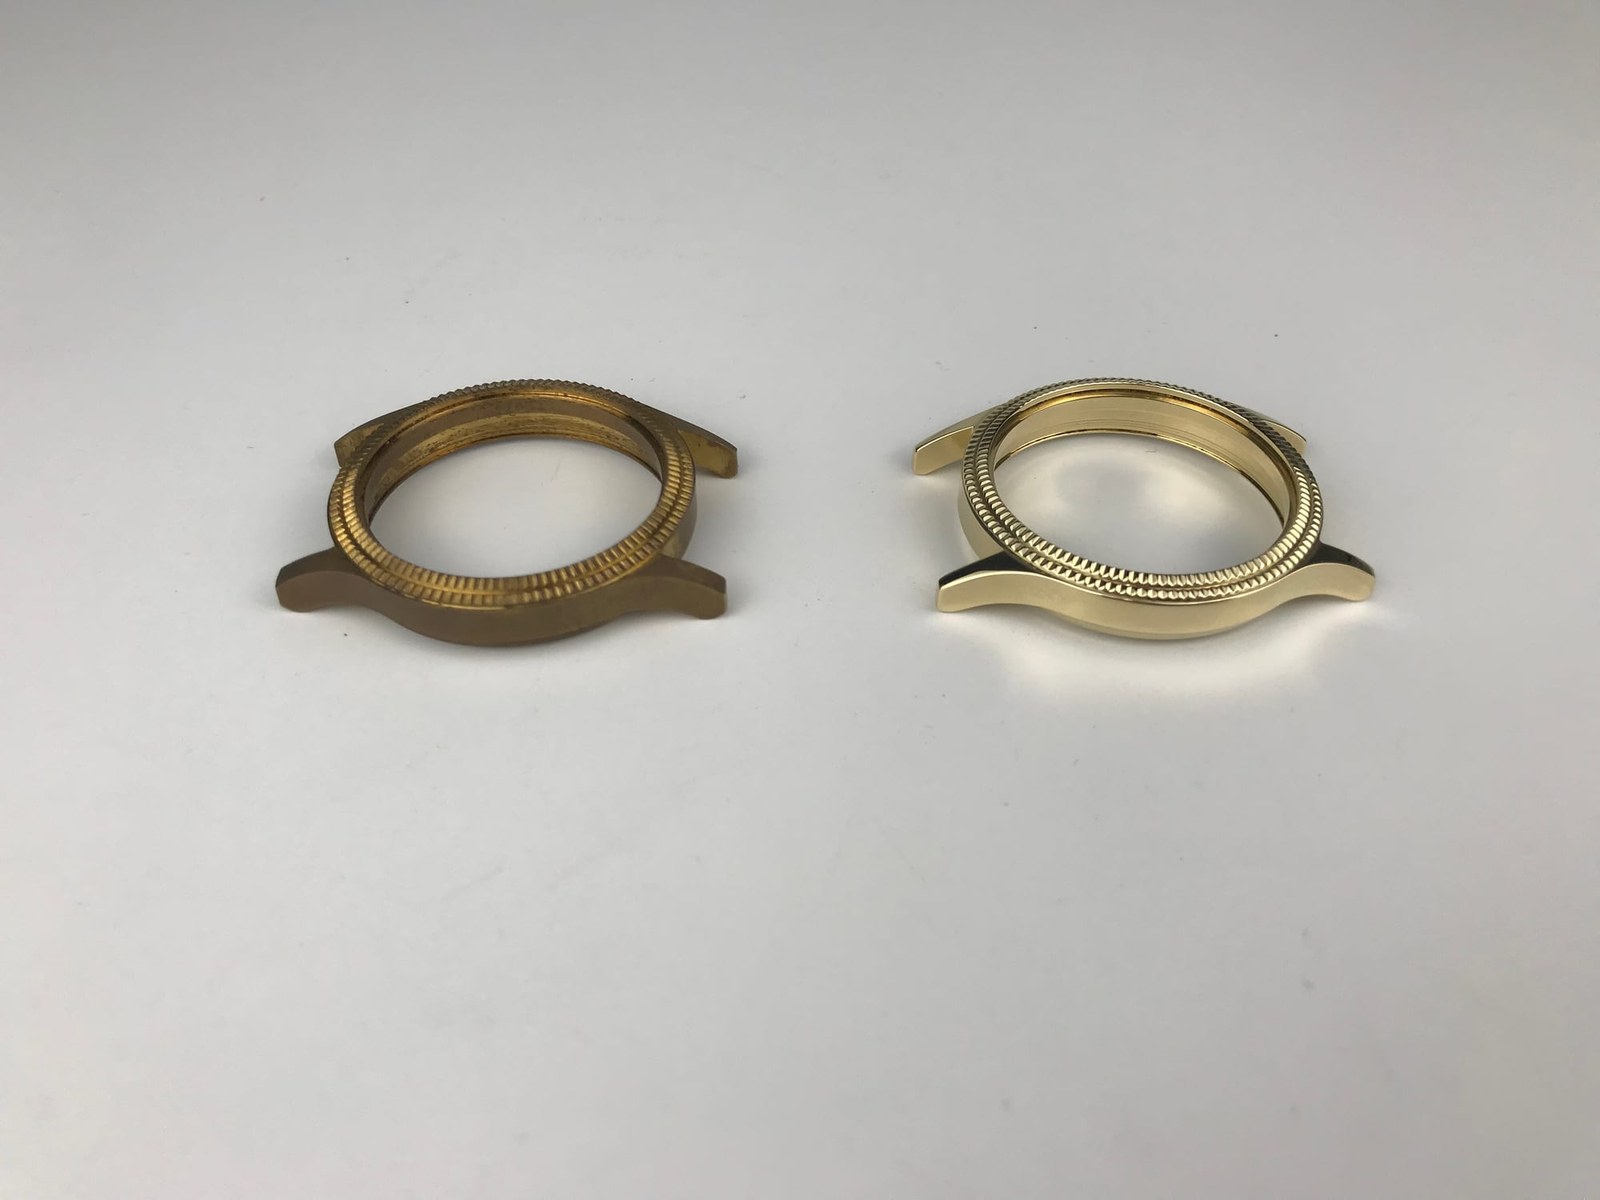
Käufer eines Edelstahl-Poliercompounds oder Poliercompounds für Edelstahl kämpfen meist mit einem klassischen Defekt: Teile sind glatt, tragen aber einen matten blaugrauen Film, der sich nicht abwischen lässt. Edelstahl kaltverfestigt unter Reibdruck und setzt anhaftende Chrom-Nickel-Feinstpartikel frei, die schwache Reiniger überlasten. Der Wechsel von JTJ20 beim Grobschliff zu frischer Spülung und JTJ50 beim Burnishing hält dunkle Feinpartikel in Schwebe und dämpft den Gleitkontakt — für klare Metalltiefe statt grauem Schleier.
Kohlenstoffstahl und Gusseisen: Schutz beim Nasstumbeln und Entladen
Kohlenstoffstahl, Werkzeugstahl und Gusseisen schneiden sauber unter JTJ25 oder LC10, bestrafen aber jeden Fehler bei der Rosthemmung nach dem Lauf. Selbst wenn rostiges Material in MC8 startet, um Zunder abzutragen, löst blankes Eisen im sauren Bad beim Luftkontakt der nassen Charge Flash-Rost aus. Eisenwerkstoffe enden stets in einem rostgehemmten Bad wie HM3 oder LC10 vor dem Trocknen.
Warum alkalische Stahlreiniger Aluminium ätzen und weiche Druckgussstücke verschmieren
Aluminium ist amphoter und reagiert chemisch mit starken Säuren wie Laugen, statt sich nur zu reinigen. Hochalkalischer Stahlreiniger auf Aluminium macht helle Gussstücke in Minuten fleckig grau oder schwarz — eine Ätzung, die Bediener oft dem verschmutzten Medium zuschreiben. Aluminium braucht pH-gepufferte Chemie wie LC10; siehe unseren Leitfaden zu Compounds für Aluminium und was die Chemie leisten muss.
Kupfer, Messing und Dünnblech-Stanzteile unter kontrollierter Schmierfähigkeit
Gelbes Messing, Kupfer und Bronze laufen schnell an durch aggressive Oxidationsmittel oder schwefelhaltige Fremdöle von Drehautomaten. JTJ60 beim Feinsynthetik- oder Porzellan-Burnishing bewahrt warme Messingfarbe ohne rosa Entzinkungsflecken oder dunkle Streifen. Bei dünnen gestanzten Kupferlegierungsbändern oder -schildern verhindert JTS5, dass nasse Rohlinge flach an der Polyurethanwand kleben oder unberührt auf ihrer Innenseite mitlaufen.
Durchfluss-Dosierung versus geschlossene Chargenverschmutzung je Maschinentyp
Dasselbe Compound verhält sich anders, je nachdem ob Schmutzwasser kontinuierlich abläuft oder bis zur Entladung im geschlossenen Barrel bleibt. Die Dosierstrategie passend zur Maschinenarchitektur verhindert Farbdrift während der Charge.

Offene Dosierpumpen an Vibrationsbehältern und -wannen
Die meisten industriellen Vibrationsbehälter und -wannen arbeiten mit offener Durchflussdosierung: Eine Membran- oder Schlauchpumpe dosiert Frischwasser und Compound in den oberen Teil der Kammer, während geschlitzte Bodenstopfen schmutzige Flüssigkeit kontinuierlich in eine Rinne abführen. Der offene Durchfluss erneuert das Bad während des gesamten Zyklus und spült eintretendes Öl und frühen Schleifstaub zuerst aus, sodass die Teile in sauberer Lösung fertigbearbeitet werden. Bediener vermeiden das Einfüllen von rohem Compound beim Start – gleichmäßige Rinnsal-Dosierung hält die Konzentration bis zur Entladung konstant.
Geschlossene chemische Erschöpfung in abgedichteten Rotations- und Zentrifugaltrommeln
Sechseckige Rotations-Tumbler und geschlossene Zentrifugaltrommeln werden mit wasserdichten Deckeln verschraubt und halten eine feste Füllung aus Wasser, Compound, Schleifkörpern und Teilen. Da während des Laufs kein schmutziges Wasser entweicht, bleiben emulgiertes Öl und abgetragenes Metall in der Trommel, verbrauchen Tenside und belasten das Bad mit Schlamm. Bei öligen Teilen oder langen Läufen zuerst eine kurze LC10-Spülung durchführen, dunkles Wasser ablassen und frisch mit JTJ50, JTJ60 oder HM3 nachfüllen.
Hochscher-Compound-Spülung in offenen Zentrifugaltellern
Offene Zentrifugalteller-Finisher vereinen hohe Gleitgeschwindigkeit mit kleinem Flüssigkeitsvolumen über einen engen Spalt zwischen Rotor und Ring. Stark schäumende Haushaltsseifen schäumen unter dem rotierenden Rotor heftig auf und entziehen der unteren Urethanlippe Kühlwasser. Industrieflüssigkeiten wie LC10, JTJ20 und JTJ50 bewältigen die Rotorscherung sauber, sodass Spülwasser die Dichtung kühlt und der Schaum niedrig bleibt.
Eintretendes Bearbeitungskühlmittel und Stanzöl als versteckte Badkiller
Selbst abgestimmte Chemie versagt, wenn Teile tropfend mit chloriertem Ziehöl, schwefelhaltiger Gewindeschneidflüssigkeit oder saurem Sumpfkühlmittel in die Tumblerbucht gelangen. Schweres Fremdöl erschöpft aktive Tenside in Minuten und bildet fettige Klumpen, die Kunststoff- und Keramiksteine gleichermaßen verstopfen. Das Entfetten stark geölter Drehteile in einem Korbwaschgerät – oder eine kurze LC10-Vorspülung vor dem Schneiden – spart über ein Jahr weit mehr Compound-Kosten als der Versuch, rohes Öl mit weit geöffneten Dosierpumpen zu überwinden.
Schaumpolsterung versus Schaumzerfall in der Arbeitskammer
Beobachten Sie einen erfahrenen Finishing-Leiter an laufenden Behältern: Bevor er ein Teil aufnimmt, prüft er die Schaumdecke über den Steinen und den Strahl aus dem Ablaufschlauch.
Wenn kontrollierter Feinschaum empfindliche Kanten beim Polieren polstert
Beim Feinaufhellen und Porzellanpolieren mit JTJ50, JTJ60 oder HM3 erfüllt eine dünne cremige Decke aus Feinschaum über dem rollenden Haufen eine aktive mechanische Aufgabe. Dieser glatte Schaumfilm dämpft scharfe Stöße zwischen harten Schleifkörpern und scharfen Bearbeitungskanten und verhindert Mikro-Kugelstrahlen und Orangenschalentextur auf glänzenden Edelstahl- oder Messingflächen. Gesunder Polierschaum wirkt dicht und weiß bis hellgrau, benetzt Steine leicht ohne den Rollvorgang zu verbergen und spült sich schnell unter Sprühwasser ab.
Wenn dicker steifer Schaum Schleifstaub aufschwemmt und die Schneidleistung erstickt
Übermäßiger Schaum beim starken Entgraten wirkt direkt dem Materialabtrag entgegen. Wenn ein Bediener Compound bei einer JTJ20- oder JTJ25-Schneidcharge überdosiert, läuft steifer Schaum über den Rand, polstert Steine, sodass Schleifkorn über Grate gleitet, und fängt dunkle Späne in Schaumblasen ein, statt sie über die Abläufe auszuspülen. Zielen Sie beim starken Schneiden auf nasse, glänzende Steine mit minimalem Schaum.
Warum plötzlicher Schaumzerfall auf Ölüberlast oder Kalkseife hinweist
Kaum ein Warnsignal am Boden spricht deutlicher als ein Behälter, der mit leichtem Schaum startet und mitten in der Charge plötzlich flach und ölig wird. Plötzlicher Schaumzerfall zeigt entweder, dass schweres Fremdöl die Tenside überwältigt hat, oder dass Hartwasser-Mineralien mit dem Bad zu Kalkseife reagiert haben. Sobald der Schaum zusammenfällt, fällt suspendierter Schleifstaub aus der Lösung und legt sich als dunkler Film auf die Teile.
Ablauffarbe und -gefühl am Ablaufschlauch prüfen, bevor Teile grau werden
Die Kontrolle des Ablaufstroms dauert Sekunden und erkennt Badabweichungen, bevor eine ganze Charge die Prüfung nicht besteht. Ein Tropfen Ablaufwasser zwischen behandschuhten Fingern beim Polieren sollte sich glatt und schlüpfrig anfühlen, nicht wässrig oder körnig, und der Ablauf sollte gleichmäßig trüb-sauber aussehen, nicht pechschwarz oder ölgestreift. Wenn das Ablaufwasser mitten im Lauf dunkelgrau wird und die Glätte verliert, haben entweder die Teile viel Schmutz eingetragen oder ein verstopftes Ansaugrohr die Dosierpumpe ausgehungert.
Verschleppungskontamination, SpülDisziplin und mehrstufige Übergänge
Viele fleckige, gepunktete oder trübe Teile, die schlechten Massfinishing-Compounds zugeschrieben werden, versagten tatsächlich direkt nach dem Stopp der Tumbler-Maschine. Saubere Chemie erfordert saubere Stufenübergänge und sofortiges Spülen.
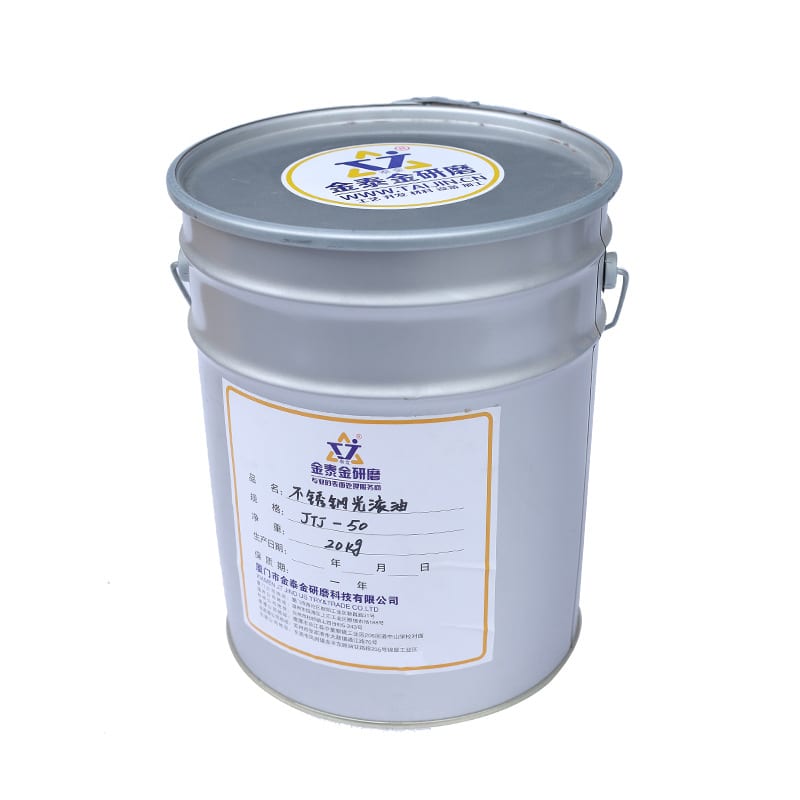
Warum grober Schneidschlamm ein Aufhellungsbad der zweiten Stufe ruiniert
Betriebe mit zweistufigen Verfahren – Grobschnitt mit JTJ20 gefolgt von Glanzpolieren mit JTJ50 – ruinieren den Glanz der zweiten Stufe, sobald Bediener ungewaschene Teile oder gemeinsame Wannen direkt zwischen Behältern bewegen. Ein Löffel grobes Schleifkorn oder saure Schneidflüssigkeit, in einen alkalischen Polierbehälter eingetragen, zerkratzt feine Flächen kontinuierlich und stört das Badgleichgewicht. Spülen Sie Teile zwischen den Stufen gründlich mit klarem Wasser und widmen Sie getrennte Behälter und Siebe den Grobschneid- und Feinaufhellungszellen.
Sacklöcher und Gewinde spülen, damit getrocknetes Compound nie zu weißem Film einbrennt
Flüssigcompound und feiner Mineralschlamm dringen beim Nass-Tumbling tief in Sackgewindelöcher, Passfedernuten und gerollte Fugen ein. Werden getrennte Teile direkt in einen heißen Trockner gegeben, ohne innere Hohlräume zu spülen, verdampft Wasser und bäckt Restfeststoffe zu einer weißen Kruste in Gewinden ein, die Befestiger bei der Montage blockiert. Leiten Sie entladene Chargen direkt nach der Trennung durch eine bewegt Spülung oder Sprühleiste, um eingeschlossene Flüssigkeit vor dem Trocknen zu entfernen; siehe Nachbearbeitungs-Trennung, Waschen und Trocknen.
Sägespäne, Maiskolbenmehl und beheizte Schleudertrockner vor Chemikalienverschleppung schützen
Betriebe mit Maiskolbenmehl oder Holzpflöcken in VibrationsTrocknern verderben frisches organisches Medium schnell, wenn ungespülte, compoundnasse Teile direkt vom Sieb in die Trocknerwanne fallen. Klebriger Tensidfilm überzieht trockene Maiskolbengranulate, bis sie zu feuchten, sauren Klumpen verklumpen, die sich in Hohlräumen verkeilen und glänzende Messing- oder Aluminiumflächen verfärben. In zentrifugalen Heißluft-Schleudertrocknern bäckt ungespültes Compound auf Korbgewebe und Wände und verwandelt das Trocknen in braune Hitzeflecken.
Sichere Fasslagerung, Regalrotation und klare Behälterkennzeichnung in der Werkstatt
Konsistente Bodenchemie beginnt am Fassregal neben den Maschinen. Lagern Sie Flüssigfässer und Pulvergebinde dicht verschlossen auf kaltem Beton, fern von frostigen Wintertüren oder direkter Sommersonne, die Emulsionen spalten oder trockene Pulver zu harten Klumpen verbacken. Kennzeichnen Sie jede Dosier-Ansauglanze und jeden Tagestank deutlich mit dem exakten Code – LC10, JTJ20 oder JTJ50 –, damit ein Nachtschicht-Bediener niemals einen Aluminiumbehälter versehentlich aus einem Edelstahlfass nachfüllt.
| Bodenfehler | Ursache | Werkstattprüfung | Sofortige Behebung |
|---|---|---|---|
| Grauer Schleier auf Edelstahl | Schleifstaub durch schwaches Bad oder geringen Durchfluss | Nasses Teil mit Tuch abwischen | Medium spülen; JTJ50- oder JTJ20-Zufuhr prüfen |
| Schwarze Flecken auf Aluminium | Ätzen der Legierung durch Natronlauge oder Stahlfluid | Testcoupon in frischem Bad | Bad ablassen; spülen; auf LC10 wechseln |
| Orangefarbener Flash-Rost | Säureverschleppung oder fehlender Rostinhibitor | Intervall Spülen bis Trocknen überwachen | Stahl in HM3 oder LC10 vor dem Trocknen fertigbearbeiten |
| Stanzteile einseitig roh | Flache nasse Flächen haften durch Hydro-Locking | Verklebtes Paar beim Entladen trennen | JTS5 Anti-Kleb-Gleitmittel einsetzen |
| Weiße Kruste in Gewinden | Ungespültes Compound eingetrocknet | Bohrungen vor dem Trockner prüfen | Saubere Sprühspülung vor dem Trocknen ergänzen |
| Verglaste, langsam schneidende Steine | Fremdöl oder Wachs verstopft die Poren | Stein auf Fettfilm prüfen | Charge mit LC10 reinigen; Teile entfetten |
Was wir fertigen und wo unsere Grenze liegt
Bei Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., gegründet 1992 in Xiamen, formulieren wir Nass-Trommel-Compounds als ein integriertes System mit unseren Maschinen und Medien – und sagen klar, wo unsere Grenze liegt.
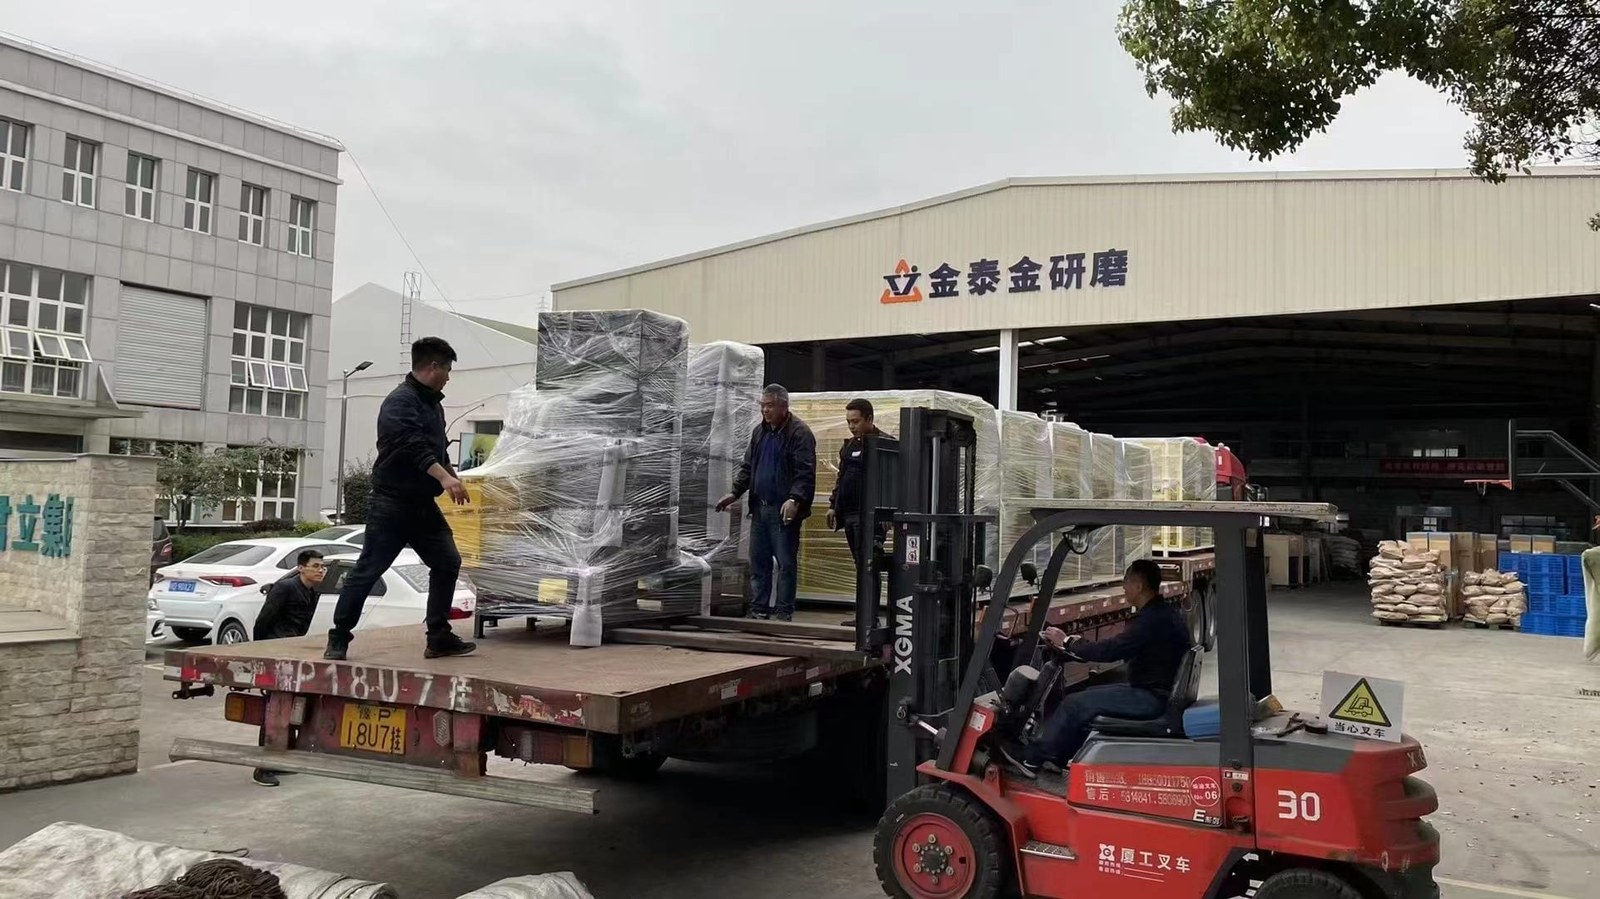
Unser Werk in Xiamen, Maschinenplattformen und acht Compound-Rezepturen
In unserem Werk in Xiamen bauen wir 21 Maschinenplattformen – 8 vertikale Modelle unter CE-Bescheinigung M.2023.206.C88121 und 13 horizontale Modelle unter M.2023.206.C88120, gültig 2023-07-25 bis 2028-07-24 – unter Zertifikat ISO 9001 00726Q01571R001, gültig 2026-06-03 bis 2029-06-02. Unsere Konstruktion hält 24 erteilte chinesische Schutzrechte: 1 Erfindungspatent, 17 Gebrauchsmuster und 6 Designpatente. Standardmaschinen liefern in fünfundzwanzig bis fünfunddreißig Tagen, Sonderbauten in fünfundvierzig bis sechzig Tagen; unsere Nasschemie-Linie umfasst streng acht Rezepturen: HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 und MC8.
Komplette Systeme aus Maschinen, Medien und Chemie statt einzelner Kanister
Compound aus einem Katalog, Steine vom Händler und Trog von einem Dritten zu beziehen, lässt Teams bei trüben Teilen im Schuldzuweisen stecken. Da wir Rotationsfässer, Vibrationsbehälter, Zentrifugalmaschinen, Magnetpolierer, Separatoren, Trockner, Medien und unsere acht Nass-Compounds in einem Werk bauen, fixieren Musterläufe Maschine, Medium und Compound gemeinsam.
Warum wir keine Lohn-Trommelwerkstatt betreiben und keine kundenspezifische Waschlinien-Chemie entwickeln
Klare Grenzen verhindern falsche Erwartungen. Erstens übernehmen wir nie Lohn-Trommel- oder Lohn-Finishing-Aufträge – wir fertigen Maschinen, Medien und Compounds für den Inhouse-Betrieb. Zweitens formulieren wir zwar unsere acht Nass-Trommel-Compounds, entwickeln aber keine kundenspezifischen Ultraschall-Waschlinien, Dampfentfetter oder kommunalen Abwasserprogramme; siehe was wir tun und was nicht in der Metalloberflächenbearbeitung.
Oberflächenbehandlungsverfahren und Chemielinien außerhalb unserer Grenze
Neben abgelehnter Lohnbearbeitung fertigen oder liefern wir keine Galvanikbäder, Anodisiersäuren, Konversionsschichten, Salpeter- oder Zitronensäure-Passivierungsbecken, Pulverbeschichtungskabinen, PVD-Vakuumkammern, Sandstrahlkabinen, Kugelstrahlturbinen, Wärmebehandlungssalze, Handpolierscheiben oder CNC-Werkzeugmaschinen. Wenn Ihr Engineering-Team Nass-Compound, Medienkörnung und Finishing-Maschine in einem strukturierten Versuch auf Ihre Metall- oder Acetatteile abstimmen will, erreichen Sie unsere Ingenieure über Kontakt.
Häufig gestellte Fragen
Kann ich feste Polierwachs-Späne oder Autopolitur in einen Nass-Tumbler geben?
Nein, niemals feste Polierwachsstäbe für Stoffscheiben oder Wachs-Handpolituren in einen nassen Vibrationsbehälter, Rotationstrommler oder eine Zentrifugalmaschine geben. Feste Polierstäbe binden Schleifkorn in Talg und schwerem Fett, das auf trockenen rotierenden Scheiben schmelzen soll; in kaltem Wasser überzieht dieses Wachs die Mediensteine mit wasserfestem Schlamm, verstopft Ablaufsiebe und ruiniert den Schnitt, bis die Charge gereinigt ist.
Welches Polier-Compound für Edelstahl eignet sich sowohl für starkes Entgraten als auch Spiegelglanz?
Ein Fluid für starkes Edelstahl-Entgraten und helles Polieren zu erzwingen, beeinträchtigt beide Schritte. JTJ20 beim Grobschnitt und Entfernen von Schweißzunder einsetzen, damit schnellschneidende Steine scharf bleiben, die Charge gründlich mit Frischwasser spülen und beim Polieren auf JTJ50 mit Porzellan- oder feinem Synthetikmedium wechseln, um klaren, schleierfreien Glanz zu erzielen.
Warum wurden meine Edelstahlteile mitten in einem langen Polierzyklus mattgrau?
Ein blaugrauer Film mitten im Polieren bedeutet fast immer, dass feiner Metallabrieb das Bad überlastet und sich auf die Teile zurückgerieben hat. Prüfen, ob Grobkorn aus einer ungespülten Schneidstufe verschleppt wurde, ob Fremdöl den Polierschaum zusammenbrechen ließ oder ob ein verstopftes Dosierrohr frisches JTJ50 und Spülwasser am Austrag der Feinteile hinderte.
Kann ein universelles Tumbling-Flüssigcompound Kohlenstoffstahl, Edelstahl und Aluminium gemeinsam bearbeiten?
Ein gemeinsames Bad für Stahl und Aluminium verursacht chronische Flecken und Kreuzkontamination. Gepufferte Neutralbereich-Chemie wie LC10 reinigt Aluminium und Normalstahl sicher, während hochalkalische oder saure Edelstahlfluide Aluminium dunkelgrau ätzen und in gemeinsamer Trommel verbliebene Stahlspäne in weiche Aluminiumflächen gepresst werden und später galvanische Flecken auslösen.
Wie stimme ich eine Compound-Formulierung auf meine vorhandenen Vibrationsfinish-Materialien ab?
Beginnen Sie mit der Basislegierung und dem Bearbeitungsschritt statt mit einer generischen Seife: LC10 für ölige allgemeine Entgratung, MC8 für verrosteten Stahl, JTJ20 oder JTJ25 für groben Abtrag, JTJ50 oder JTJ60 für Glanzpolitur, JTS5 für dünne Flachstanzteile oder Acetatrahmen und HM3 für tägliches Metallpolieren. Bestätigen Sie die Vorschubrate an ungünstigsten Musterteilen bei fixierten Medien- und Maschineneinstellungen.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
