


Metallpoliercompound: Wie jeder Typ auf die Oberfläche wirkt
Ein Metallpoliercompound macht Metall nicht „glänzend“. Es bestimmt, welcher von drei Vorgängen an der Oberfläche abläuft: Das Abrasiv trägt ab, die Chemie glänzt, oder die Kombination poliert. Bei falscher Funktionsklasse wirkt das Ergebnis wie ein Prozessfehler – grau, milchig, zerkratzt oder fleckig –, obwohl die Flüssigkeit lediglich eine andere Aufgabe erfüllte als die beurteilte.
Diese Seite ist nach Funktion statt nach Produktnamen gegliedert, da dasselbe Metallpoliercompound unter verschiedenen Handelsnamen zwischen Lieferanten schwer vergleichbar ist. Sie schließt damit, wie Sie Compounds an eigenen Teilen testen, und was wir über keines davon behaupten.
Eines vorweg, da hier die Grenze zwischen Spezifikation und Werbeversprechen liegt: Ein veröffentlichter Prozesszyklus setzt Werkstoff und Abtrag voraus, die nicht den Ihren entsprechen müssen – dasselbe gilt für Compound-Empfehlungen. Die folgenden Funktionsklassen sind verlässlich. Exaktes Produkt und Dosierung für Ihr Teil sind ein Versuchsergebnis.
Die vier Funktionsklassen und ihr eigentlicher Zweck
Die meiste Verwirrung um „Poliercompound“ entsteht, weil ein Begriff vier verschiedene Aufgaben abdeckt. Ihre Trennung beantwortet die meisten Auswahlfragen, noch bevor ein Produktname fällt:
| Funktionsklasse | Was es bewirkt | Was es nicht bewirkt | Fehlerbild bei Fehlanwendung |
|---|---|---|---|
| Schleifen / Abrasiv | Erhält die Schleifwirkung, führt Abrieb ab, steuert die Abtragsrate | Erzeugt allein keinen Oberflächenglanz | Ein maßhaltiges, aber optisch mattes Werkstück |
| Glänzen / Aufhellen | Erhöht den Reflexionsgrad bei minimalem Abtrag | Entfernt weder Kratzer noch Grate | Glänzendes Werkstück über unbeseitigtem Kratzerbild, das als Schleier wirkt |
| Reinigen / Entfetten | Entfernt Öl, Schmutz und Compoundrückstände; bereitet die Oberfläche vor | Erzeugt allein kein Finish | Galvanikfehler und Fleckenbildung, die der Polierstufe angelastet werden |
| Schutz | Korrosionsschutz zwischen Bearbeitung und Folgeschritt | Ersetzt die Trocknung nicht | Rost oder Fingerabdruckflecken, die Tage nach der Teileabnahme auftreten |
Die praktische Konsequenz beim Kauf von Metall-Poliercompounds: Ein Produkt, das Abtrag, Glanz und Schutz zugleich verspricht, leistet meist eines gut und das Übrige nur annähernd. Hat ein Bauteil echte Anforderungen in zwei Klassen – etwa kontrollierten Abtrag und ein Korrosionsfenster vor der Galvanik –, schlagen zwei nacheinander eingesetzte Produkte ein einziges, großzügig dosiertes Produkt.
Deshalb lässt sich die Compoundfrage auch nicht ohne die Schleifkörperfrage beantworten. Die Schleifkörper sorgen für den Abtrag; das Compound führt Wärme sowie Abrieb ab und entscheidet, ob die Oberfläche geschliffen, geglänzt oder poliert wird. Ein feines Compound in einer groben Schüttung erzeugt kein feines Finish.
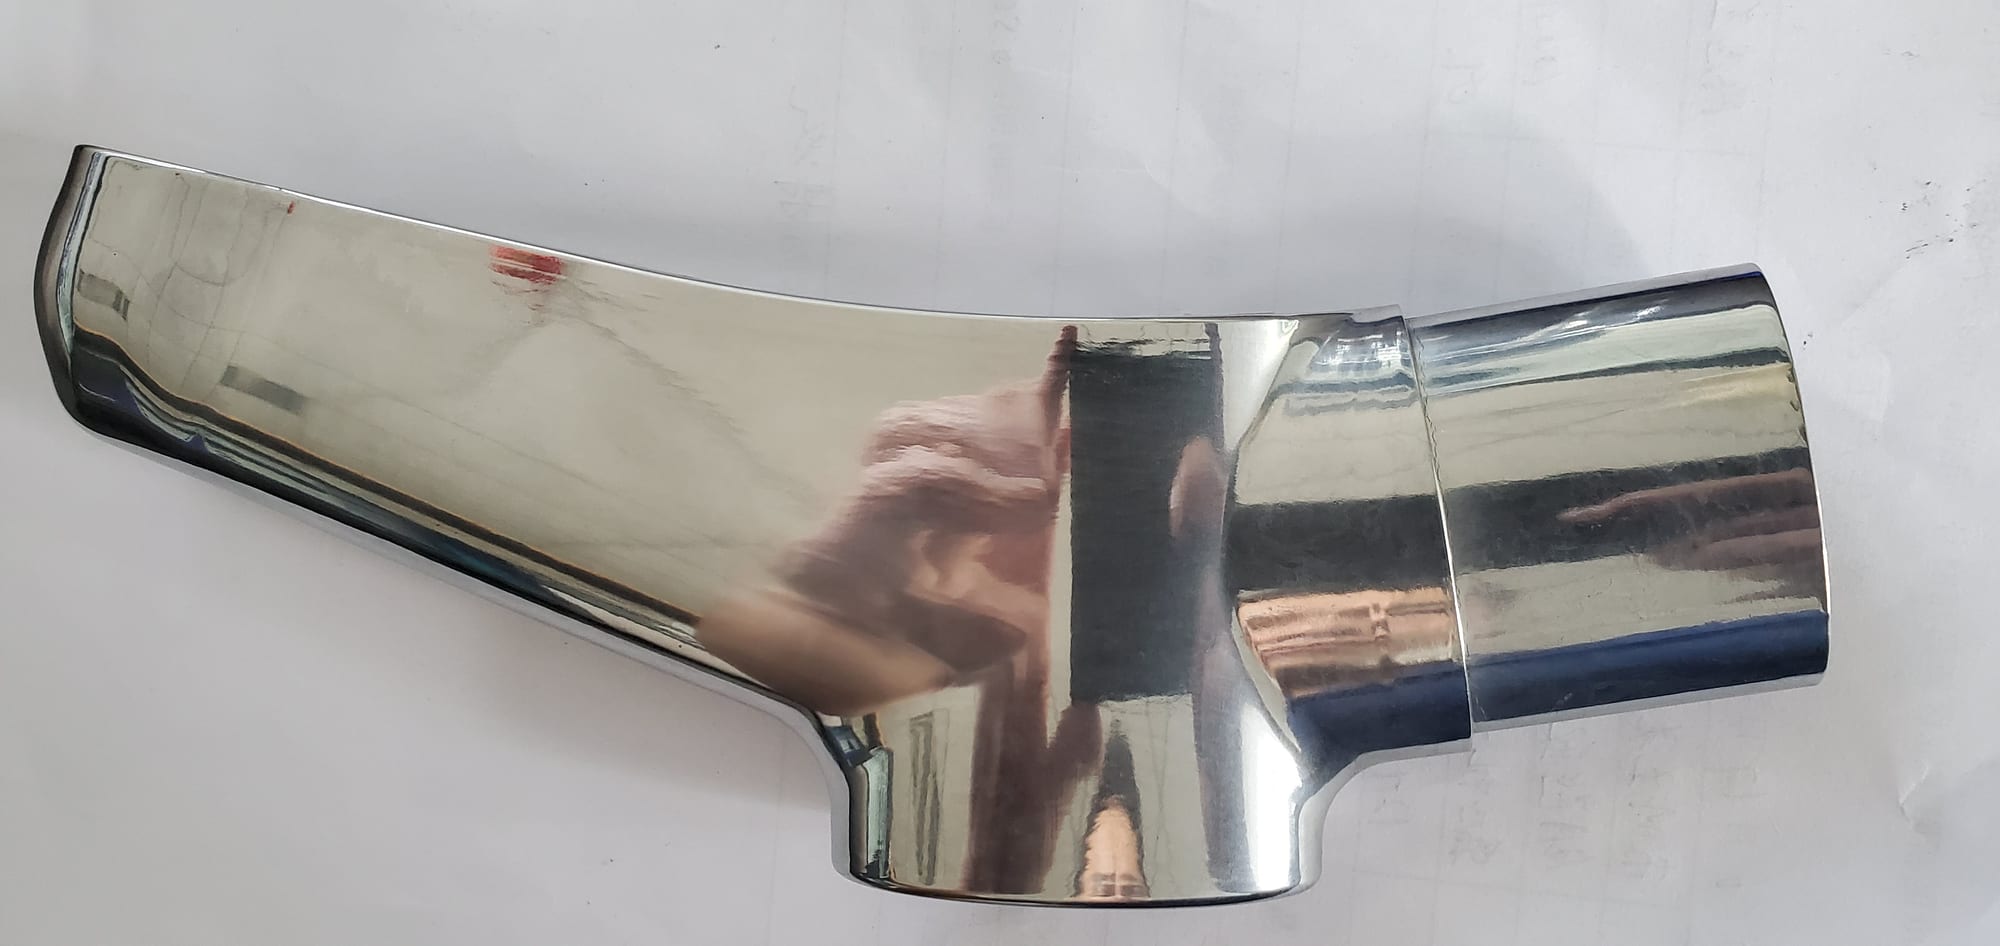
Poliertes Messingfitting mit einer Oberfläche, in der Hand und Fenster klar erkennbar sind.
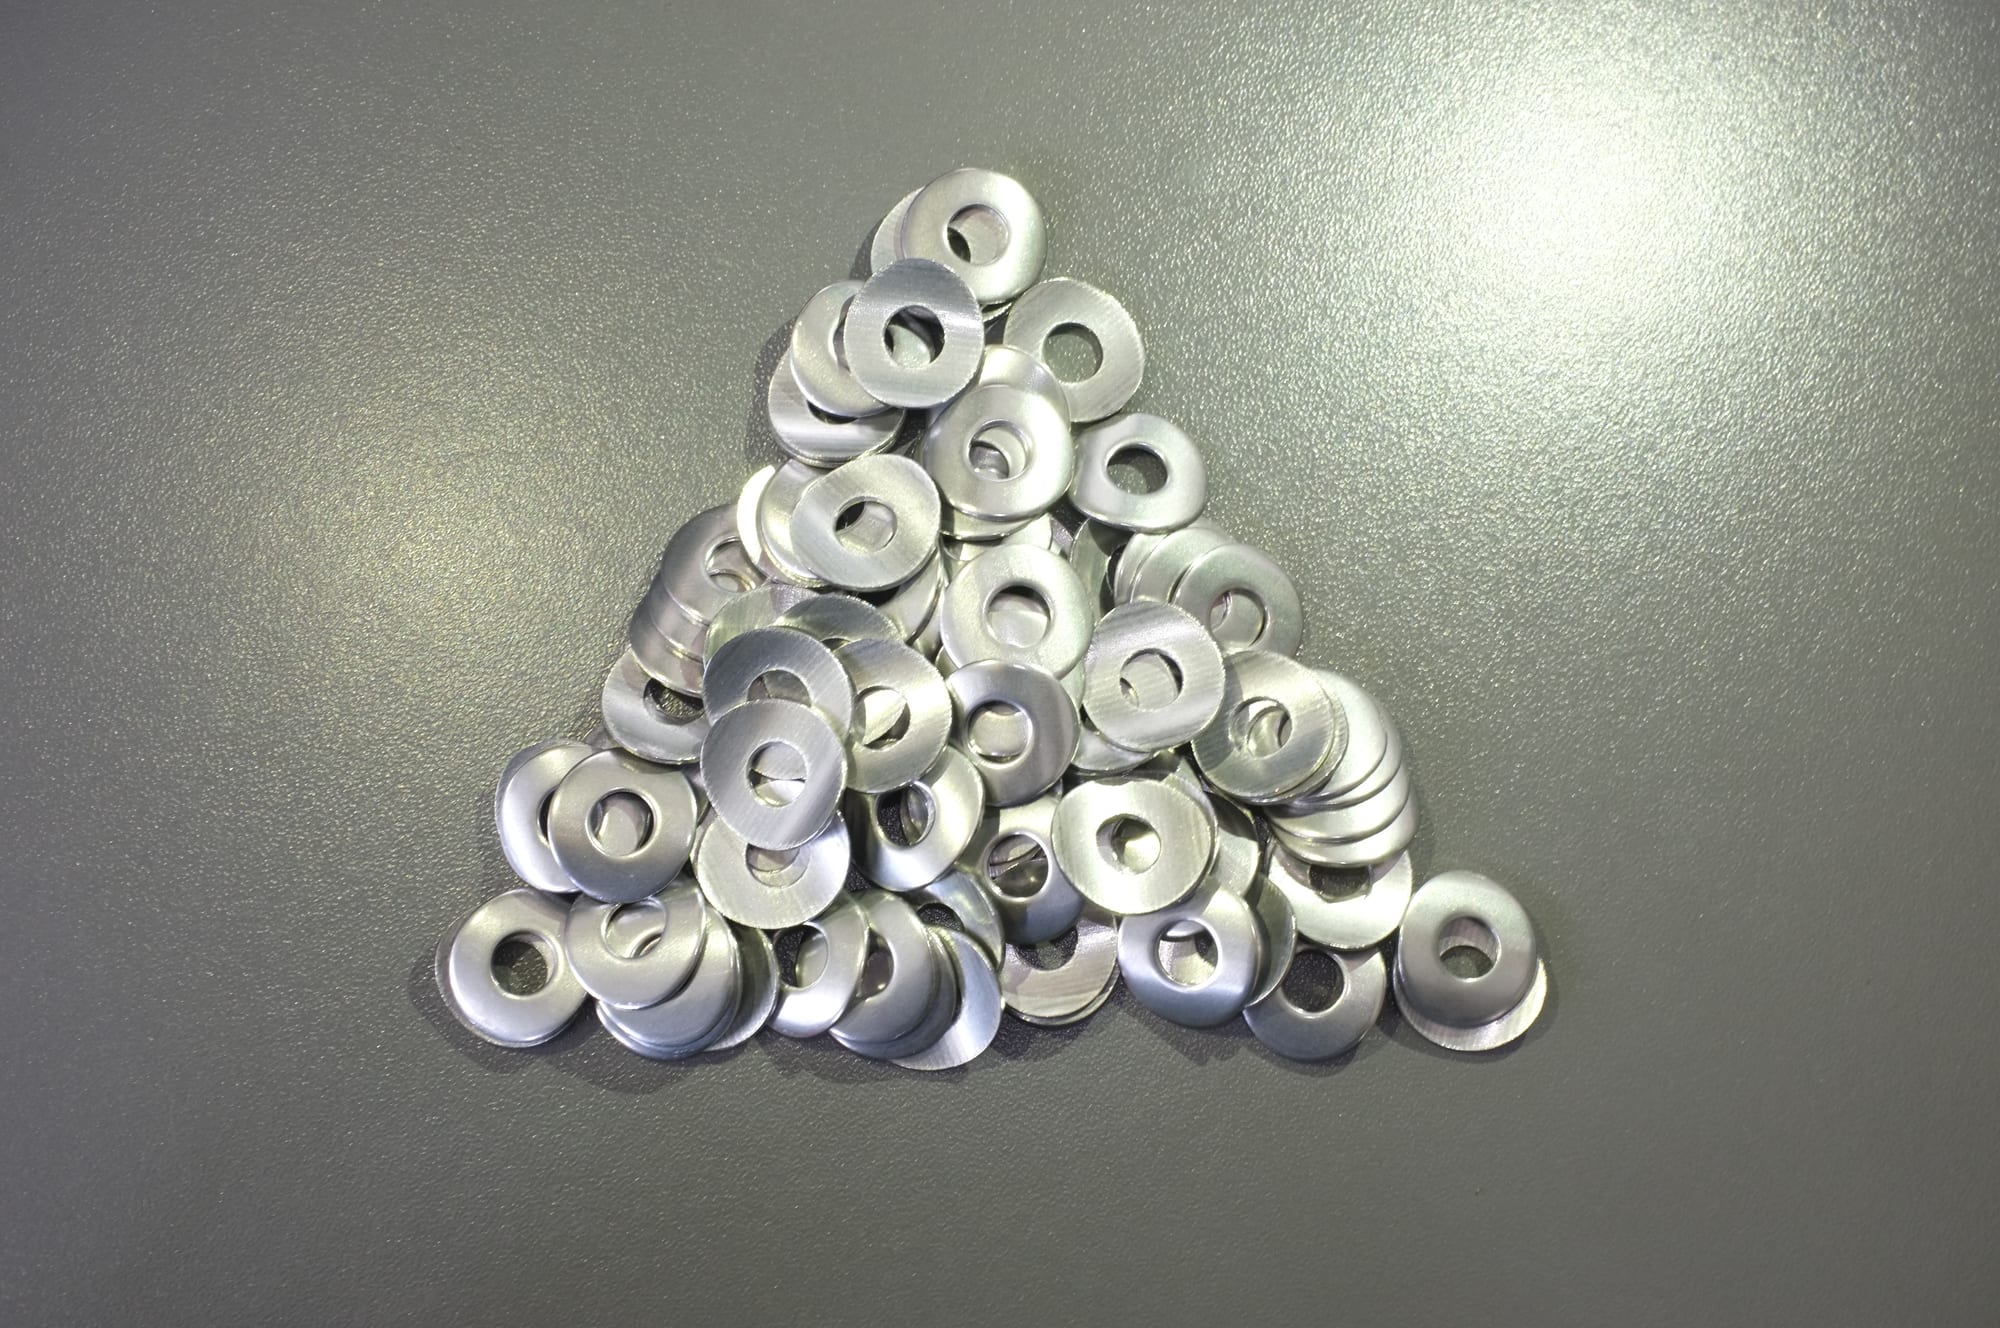
Glänzende Unterlegscheiben nach Compound-Schleifkörper-Zyklus – das Ergebnis, das diese Funktionsklasse erzeugen soll.
Unser Lagersortiment nach Funktion
Diesen Teil der Seite halten die meisten Anbieter vage. Hier finden Sie die Compounds unseres Sortiments samt Lieferform und Gebindegröße, gegliedert nach Einsatzzweck. Die Nennung ist keine Empfehlung für Ihr Bauteil – sie zeigt, dass das Sortiment nach Funktionen aufgebaut ist, nicht um ein einziges „Poliercompound“.
Flüssige Poliercompounds, 20 kg pro Fass — Prozessflüssigkeiten fürs Nassgleitschleifen:
- Metall-Polierflüssigkeit, 20 kg/Fass — universeller Metalleinsatz
- Metall-Polierflüssigkeit, Typ Ätherisches Öl, 20 kg/Fass — Sortimentsvariante für Arbeiten, bei denen der Ölcharakter zählt
- Edelstahl-Polierflüssigkeit, 20 kg/Fass
- Edelstahl-Polierflüssigkeit, 20 kg/Fass — das Edelstahlsortiment umfasst zwei Einträge; prüfen Sie, welches zu Legierung und Prozessstufe passt, statt Austauschbarkeit vorauszusetzen
- Acetat-Polierflüssigkeit, 20 kg/Fass und Acetat-Feintrommelöl, 20 kg/Fass — für Acetatfassungen, bei denen Nassprozesse kühl und kurz bleiben müssen
Aluminium-Schleiföle und -Compounds:
- Grünes Metall-Flüssigpoliercompound, Aluminium-Schleiföl
- Metallschleifcompound, Aluminium grün flüssig, Pasten-/Ölform
Pulver und Fässer, 50 kg:
- Polier-, Entfettungs- und Rostschutzpulver, 50 kg/Fass — kombinierte Reinigungs- und Schutzklasse
- Abrasives Polierglanzmittel, 50 kg/Fass — die Glanzklasse
- Schleiflösung, 50 kg/Fass
- Edelstahl-Elektropolierchemikalie, 50 kg/Fass — eine andere Verfahrensfamilie als mechanisches Gleitschleifen und nicht als Zusatzmittel zu behandeln
- Edelstahl-Polierreinigungsflüssigkeit, 50 kg/Fass
Das Gesamtsortiment finden Sie auf der Seite Gleitschliff-Compounds. Bestellen Sie nach Spezifikation statt nach Behälternummer, ist das Compound eine Zeile einer vierzeiligen Spezifikation — die weiteren sind Schleifkörperqualität, Schleifkörpergröße und Zyklus — und ein Lieferant, der eines ohne die anderen drei anbietet, schätzt nur ins Blaue.
Poliercompound nach Material: Edelstahl, Stahl, Aluminium und Acryl
Die Funktionsklasse bestimmt die Compound-Wirkung; das Material bestimmt die benötigte Variante. Vier Materialien decken die meisten Anfragen ab und zeigen unterschiedliche Fehlerbilder.
Edelstahl-Poliercompound
Bei Edelstahl leistet das Compound die meiste Arbeit, und ein falsches zeigt sich am schnellsten. Er neigt zur Kaltverfestigung, speichert Wärme, und das Bauteil soll am Ende oft glänzen statt nur sauber sein.
- Was das Compound leisten muss: Wärme und Abrieb abführen, ohne dass die Oberfläche nachschneidet, und chemisch ein Vergrauen zwischen den Stufen verhindern.
- Das typische Fehlerbild: Ein grauer oder bläulicher Schleier nach langem Zyklus. Meist ist das Compound zu schwach, um den Abrieb in Schwebe zu halten; Feinpartikel zirkulieren erneut und polieren die Oberfläche wieder matt.
- Was zuerst zu ändern ist: Nicht die Schleifkörper — vor Eingriffen in die Charge Konzentration erhöhen und Durchfluss prüfen.
Stahl-Poliercompound
Bei Stahl hat das Compound eine zweite Aufgabe: Korrosionsschutz zwischen Maschine und Folgearbeitsgang.
- Was das Compound leisten muss: Schleifen, Abrieb von der Oberfläche fernhalten und das Bauteil so hinterlassen, dass es das Intervall bis zur nächsten Stufe übersteht. Ein Stahlteil, das sauber herauskommt und über Nacht rostet, wurde mit dem falschen Compound bearbeitet, nicht mit den falschen Schleifkörpern.
- Typisches Fehlerbild: Rostansatz oder Flugrost binnen Stunden nach der Bearbeitung, meist in Sacklöchern und an Schnittkanten.
- Erste Gegenmaßnahme: Compound-Korrosionsschutz und Spüldisziplin anpassen, nicht die Prozesszeit. Längere Zyklen verschlimmern es, da das Teil länger feucht bleibt.
Aluminium
Aluminium straft von Stahl übernommene Compounds ab. Es ist weich, schmiert statt zu schneiden und reagiert auf Chemie, die Stahl toleriert. Das Compound muss schonend abtragen ohne zu schmieren oder verfärben – Aluminium nimmt einen anderen Grundfarbton als Stahl an, entscheidend beim Beschichten. Das typische Fehlerbild ist eine verschmierte, fleckige, gräuliche Oberfläche mit Schwarzabrieb an Teilen und Maschine. Die Lösung ist die Chemie: Edelstahl-Compounds auf Aluminium sind die häufigste Ursache missglückter Tests; längere Laufzeit verstärkt das Schmieren nur.
Acryl-Poliercompound und der Fall Kunststoff
Ein Acryl-Poliercompound ist kein abgeschwächtes Metallcompound – es ist ein eigenständiges Produkt. Kunststoff ist kein Metallproblem bei geringerer Intensität – es ist ein anderer Prozess. Ein Nassbad mit warmem Compound erweicht viele Kunststoffe; Acryl verzieht sich dauerhaft. Das Compound muss wärmefrei schmieren und reinigen sowie rückstandslos abwaschbar sein, da Rückstände auf Klarsichtteilen Ausschuss bedeuten. Typische Fehlerbilder sind Weißfärbung, Mattierung und Verzug an Dünnstellen durch Hitze und unzureichende Klärung – der Hebel liegt in der Nass-/Trocken-Wahl, nicht im Compound. Kunststoffe werden deshalb meist trocken bearbeitet.
Die Grundregel für alle vier Fälle
Edelstahl-Poliercompound, Stahl-Poliercompound und Aluminium-Compound sind aus gutem Grund drei verschiedene Produkte: Die Compoundwahl richtet sich primär nach dem Werkstoff, erst danach nach dem Finish. Zwei bauteilgleiche Werkstücke aus Edelstahl und Aluminium erfordern bei identischen Schleifkörpern und Zielrauheiten unterschiedliche Compounds – derselbe Compoundeinsatz für beides führt unweigerlich zu unerklärlichen Flecken.
Warum Konzentration und Durchfluss erst an zweiter Stelle stehen
Passt die Funktionsklasse, folgen Dosierung und Durchflussrate. Hier entstehen die meisten Compoundprobleme und hier versagen Standardempfehlungen meist, da die optimale Dosierung von Maschine, Schleifkörpern, Werkstück, Anfangsverschmutzung sowie Betriebsart (Durchlauf oder Kreislauf) abhängt.
Zwei Grundregeln gelten trotz dieser Varianz:
Mehr Compound ist nicht automatisch besser. Das Ergebnis hängt von Funktion und Schmutzeintrag ab. Überdosierung verändert das Kontaktverhalten, erzeugt Schaum und hinterlässt Rückstände, die nach dem Trocknen als Grauschleier sichtbar werden.
Auch mehr Wasser hilft nicht automatisch. Durchfluss modifiziert Spülverhalten und Kontaktzone, statt einfach „besser zu reinigen“. Geänderter Durchfluss ist ein Prozesseingriff, der messtechnisch per Wiederholprobe und nicht nach Augenmaß validiert gehört.
Die funktionierende Methode ist pragmatisch: Ausgangszustand erfassen (Maschine, Schleifkörper samt Zustand, Werkstoff, Schmutz, Charge, Wasserquelle, Compound, Dosierung, Durchfluss, Zeit, Spülen, Trocknen), dann eine Variable ändern und Reaktion prüfen. Details siehe Wasser- und Compoundsteuerung beim Gleitschleifen; das Zusammenspiel von Schleifkörpern, Compounds und Additiven behandelt Wie Schleifkörper, Compounds und Additive den Schleifprozess steuern. Diese Seite wiederholt beides nicht.
Fehldiagnosen vor dem Compoundwechsel ausschließen
Ein graues oder mattes Ergebnis nach dem Glänzprozess wird weit häufiger dem Compound angelastet, als es zutrifft. Die typische Ursache ist Grobkornverschleppung aus der Vorstufe: Die Charge enthält noch Abrasivpartikel aus dem Vorschliff, die beim Polieren überdeckt werden – es entsteht ein homogener Grauschleier, der kurz nachlässt und wiederkehrt.
Der Test ist einfach: Teile und Charge reinigen, mit gleichem Compound und gleicher Dosis wiederholen und prüfen, ob der Schleier wiederkehrt. Wenn nicht, lag es nie am Compound. Wechselt ein Betrieb direkt das Compound, kauft er ein neues Produkt, ändert Dosierung sowie Durchfluss und erfährt nie die Ursache – so wird Prozessführung zum reinen Aberglauben.
Gleiches gilt für matte Oberflächen im Nassprozess: Schmutzwasser, Schwebstoffe und Öle hinterlassen oft einen grauen Film, der wie ein Bearbeitungsfehler wirkt, aber schlicht ein Spülfehler ist.
Compoundtests an eigenen Bauteilen durchführen
Keine Compoundauswahl gelingt rein durch Theorie. Sie gelingt durch Versuche mit jeweils nur einer geänderten Variablen. Der eigentliche Test ist kurz:
- Das Worst-Case-Teil wählen, nicht das Durchschnittsteil – das Bauteil mit den tiefsten Riefen, engsten Geometrien und geschütztesten Flächen.
- Schleifkörper, Charge und Maschineneinstellungen festlegen, damit das Compound die einzige Versuchsvariable bleibt.
- Abnahmekriterien vor dem Versuch festlegen: welche Rauheit, welches Aussehen unter welchem Licht, welche Flächen unverändert bleiben müssen und ob Korrosionsschutz nach dem Finish relevant ist.
- Messen statt urteilen. Oberflächengüte und Verbrauch erfassen. Unser Standardweg: Sie senden repräsentative Musterteile inklusive Worst-Case samt Werkstoff und Soll-Finish ein; Sie erhalten sie mit gemessener Zykluszeit und ermitteltem Schleifkörperverbrauch zurück.
- Wiederholen. Ein Compound-Ergebnis, das beim zweiten Muster nicht reproduzierbar ist, ist kein Ergebnis.
Zwei Kennzahlen entscheiden, ob ein Compound-Versuch die Wartezeit lohnt. Erstens begrenzt das Zeitfenster der Bearbeitungsstufe den Einsatzbereich: 10 bis 20 Minuten für leichtes Entgraten, 20 Minuten bis 2 Stunden für eine typische Kleinteile-Rundvibratorcharge, 2 bis 8 Stunden für Hochglanzpolitur. Ein Compound wird für eines dieser Fenster gewählt, nicht pauschal fürs „Gleitschleifen“ – und ein Test außerhalb des Zielfensters liefert keine Aussage. Zweitens ist Compound ein Betriebskostenfaktor statt Einmalanschaffung: Es wird pro Zyklus nach Volumen oder Gewicht dosiert und rangiert bei den Verbrauchskosten hinter den Schleifkörpern. Die relevante Kennzahl beim Lieferanten ist daher nicht der Gebindepreis, sondern der Chargenverbrauch – genau wie beim Schleifkörperverbrauch in Kilogramm pro 100 Stunden.
Edelstahl-Poliercompound und Schmuck-Compound: Wo „Metall“ als Begriff zu grob ist
Die obigen Funktionsklassen zeigen, *was das Compound leistet*. Zwei werkstoffbezogene Fälle durchbrechen dieses Schema und erfordern eine getrennte Betrachtung, weil sie gezielt nachgefragt werden.
Schmuck-Poliercompound (US-Schreibweise: jewelry polishing compound)
Schmuckbearbeitung ist ein weiterer Sonderfall und keineswegs eine Nische, sondern ein vollwertiger Fertigungsbereich: von Echtschmuckteilen und Uhrenkomponenten über Zierbeschläge bis zum Edelmetallfinish.
Drei Faktoren machen den Unterschied. Das Metall ist weich und wertvoll; planbarer Abtrag schlägt daher schnellen Abtrag – ein Kratzer auf Edelmetall bedeutet Nacharbeit, kein Nachpolieren. Das Finish wird nach Farbe und Brillanz beurteilt; ein Compound mit Grauschleier versagt selbst bei feinstem Oberflächenprofil. Und Materialabtrag kostet Geld: Bei dünnen Edelmetallquerschnitten ist die Aggressivität des Compounds eine ebenso wirtschaftliche wie technische Entscheidung.
Vorgaben fürs Lastenheft: Werkstoff, Zielfarbton statt reiner Rauheitswerte, abtragsfreie Konturen und nachfolgende Beschichtungen – denn chargenabhängige Farbabweichungen führen beim Galvanisieren zu sichtbaren Farbunterschieden.
Ergebnis eines kontrollierten Compounds und mehrstufigen Prozesses auf harter Legierung. Das Ziel für Edelstahl – und die Warnung für Schmuck: Die Aggressivität, die dies bei Edelstahl erzielt, trägt Material ab, das ein Edelmetallteil nicht entbehren kann.
Wann das Compound der falsche Hebel ist
Compound kann nicht alles lösen; es als Universalzusatz zu behandeln, kostet Zeit und Geld:
- Ein unzureichend feingeschliffenes Riefenbild. Hinterließ die Vorstufe Kratzer, beseitigt kein Compound diese Spuren. Der Prozessschritt muss angepasst werden.
- Verschlissene Schleifkörper. Die Standzeit liegt je nach Material und Zyklus bei ca. 20 bis 200 Betriebsstunden. Stagniert das Finish, zeigen die Teile einen matten Grauschleier und dauert dasselbe Ergebnis rund 20% länger, helfen neue Schleifkörper, kein aggressiveres Compound.
- Geometrien, die Schleifkörper nicht erreichen. Compound befördert Schleifkörper nicht in Sackloch- oder Querbohrungen. Das ist Sache der Schleifkörpergröße und Prozessauslegung.
- Acetat und Weichkunststoffe im warmen Nassbad. Der Verzug ist thermisch und dauerhaft; kein Compound verhindert ihn. Die Bearbeitung von Acetatfassungen erfolgt daher meist trocken.
- Titan und andere kontaminationsempfindliche Legierungen. Diese erfordern vorab eine eigene, saubere Charge. Ein Compound neutralisiert keine aus anderen Aufträgen eingeschleppten Verunreinigungen.
- Eine Oberfläche, die vor dem Galvanisieren über zwei Chargen identisch sein muss. Compound verändert das Grundbild leicht. Chargenkonsistenz entsteht durch einen festen, schriftlichen Prozess, nicht durch ein glänzenderes Compound.
- Ein Werkstück, das trocken und fleckenfrei aus der Maschine kommen muss. Trocknen ist ein separater Schritt. Die Trockner-Reihe existiert, weil ein Nassprozess ohne Trocknungsschritt einen Film in Hohlräumen hinterlässt, der sich Wochen später als Flecken zeigt.
Fragen vor dem Compound-Kauf
- "Welche Funktionsklasse ist dies und wofür ist es nicht gedacht?" Ein Lieferant, der den zweiten Teil nicht beantworten kann, verkauft ein Standardprodukt.
- "Welche Dosierung, nach Volumen oder nach Gewicht?" Die Dosierung ist prozessspezifisch, die Methode sollte jedoch angegeben werden.
- "Wie hoch ist der Verbrauch pro Charge?" Nicht nur der Fasspreis zählt. Der Verbrauch, nicht der Kilopreis, bestimmt die Stückkosten.
- "Ist es für den Durchlauf- oder Kreislaufbetrieb gedacht?" Ein Einweg-Compound eignet sich oft nicht für Kreislaufanlagen; zudem bringt ein Kreislaufsystem Trenn-, Nachdosier- und Wartungsvariablen mit sich.
- "Was geschieht zwischen Gleitschleifen und Folgeschritt?" Besteht vor dem Galvanisieren ein Korrosionszeitfenster, ist die Schutzklasse entscheidend und gehört spezifiziert, nicht vorausgesetzt.
- "Testen Sie es vorab an unseren Teilen?" Die Compound-Auswahl entscheidet sich am Musterergebnis; dieses sollte dokumentiert werden, damit die Rezeptur reproduzierbar ist.
FAQ
Was ist der Unterschied zwischen Poliercompound und Polierfluid? Die Begriffe überschneiden sich und werden in der Praxis unscharf genutzt. "Fluid" bezeichnet meist ein flüssiges, im Nassprozess dosiertes Produkt; "Compound" kann dasselbe bedeuten oder eine Paste, ein Öl oder Pulver. Maßgeblich ist die funktionale Einstufung – Schleifen, Glanzpolieren, Reinigen, Schutz – nicht, ob das Produkt flüssig ist.
Benötige ich für Edelstahl ein anderes Compound als für Aluminium? Ja. Aluminium ist weicher, schmiert schneller und nimmt beim Polieren eine etwas andere Farbe an; Prozessflüssigkeit und Dosierung weichen daher vom Edelstahlprozess ab. Wird ein Edelstahlprodukt auf Aluminium eingesetzt, führt dies meist zu einer rauen, harten Oberfläche, und die typische Abhilfe – mehr Materialabtrag – ist der falsche Weg.
Macht ein glanzintensiveres Compound die Werkstücke glänzender? Nur bis zur Grenze der bearbeiteten Oberfläche. Ein Compound erhöht den Reflexionsgrad, entfernt aber nicht das Schliffbild der Vorstufe. Ist das Werkstück matt, weil die Vorstufe zu grob war, verändert ein Glanzcompound den Schleier nur, statt ihn zu beseitigen.
Wie viel Compound sollte ich verwenden? Es gibt keinen Pauschalwert; Werte von anderen Maschinen oder Werkstoffen sind reine Schätzungen. Gehen Sie von den technischen Daten des Lieferanten aus, protokollieren Sie die Dosis, variieren Sie jeweils nur einen Parameter und prüfen Sie per Wiederholmuster. Die gleiche Sorgfalt gilt beim Wasserdurchfluss.
Ist ein Elektropoliturmittel dasselbe wie ein Gleitschleifcompound? Nein. Elektropolieren gehört zu einer anderen Verfahrensfamilie, und dessen Chemikalie ist kein Additiv für mechanische Gleitschleifchargen. Beide können Teil einer Bearbeitungskette sein, sind jedoch nicht austauschbar und gehören nicht in denselben Arbeitsschritt.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
