


Stahl-Finishing: Route, Körnung und das Rostfenster zwischen den Schritten
Stahl-Finishing ist kein einzelner Arbeitsgang. Es ist eine Route, und diese Route wird von drei Dingen entschieden, die mit der Maschine nichts zu tun haben: der Härte des Stahls, der Kantentoleranz in der Zeichnung und der Frage, wie lange das Teil zwischen Finishing und dem nächsten Prozess liegt. Das Dritte vergessen Einkäufer, und es ist das, was Chargen ruiniert, die korrekt bearbeitet wurden.
Ein Stahlteil kann mit perfekter Kantenverrundung aus der Maschine kommen, die Prüfung bestehen und drei Tage später zurückgewiesen werden, weil es in einer Kiste in einem feuchten Raum lag. Das ist kein Fehler des Finishings an der Maschine, sondern ein Fehler der Route, und er wird in der Angebotsphase entschieden.
Wie bei jeder Zahl auf dieser Seite: eine veröffentlichte Zyklusangabe setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen. Stahl deckt eine sehr breite Härtebandbreite ab, und die Härte verändert sowohl den Schnitt als auch den Verschleiß der Schleifkörper. Behandeln Sie die Werte als Ausgangspunkte für einen Versuch an Ihren Teilen.
Was die Werkstatt zeigt, wenn eine Stahlroute falsch ist
Stahl hat seine eigene Fehlersignatur, und sie unterscheidet sich von Aluminium oder Edelstahl:
| Was Sie sehen | Was es meistens bedeutet |
|---|---|
| Kantenverrundung korrekt, Teile rosten innerhalb von Tagen in der Kiste | Es wurde kein Korrosionsfenster zwischen Finishing und nächstem Schritt eingeplant |
| Kantenverrundung korrekt, Anlauffarben (Blau oder Strohgelb) nahe einer dünnen Wand | Zu viel Energie oder ein zu langer Zyklus für die Wanddicke |
| Erste Charge gut, spätere Chargen schneiden mit demselben Rezept langsamer | Die Charge ist verschlissen; Stahl verschleißt Schleifkörper schneller als Aluminium |
| Kanten außen gut, an einer Bohrung oder einem Schlitz bleibt eine scharfe Lippe stehen | Die Schleifkörper konnten nicht hinreichen, oder die Körnung war zu fein für die Gratwurzel |
| Glänzende Oberfläche, aber sichtbare Richtungsmarken bleiben | Zu wenig Zwischenverfeinerung vor der Aufhellstufe |
| Teile einzeln gut, eine Charge zeigt Streuung | Beladung, Abschirmung oder zwei unterschiedliche Anlieferungsoberflächen in einem Zyklus gemischt |
Die erste Zeile ist die teuerste, weil sie fehlschlägt, nachdem die Teile fertig aussehen. Und sie ist in der Planungsphase vollständig vermeidbar.
Die Härte ist die erste Weiche, und sie ändert mehr als die Zykluszeit
Die Härte von Stahl treibt zwei Dinge gleichzeitig: wie schnell das Schleifmittel schneidet und wie schnell das Schleifmittel verschleißt.
Ein weicherer Stahl schneidet schnell und schmiert. Niedriggekohlter Stahl und Baustahl nehmen eine Kantenverrundung schnell an, und das Risiko ist, die Kante über die Zeichnung hinaus abzutragen, bevor der Grat verschwunden ist. Hier ist eine grobe Körnung mit kurzer Laufzeit meist besser als eine sanfte Körnung mit langer Laufzeit, weil die sanfte Route der Kante mehr Gesamtkontaktzeit gibt.
Ein härterer Stahl schneidet langsam und verschleißt die Charge schneller. Gehärtete und hochgekohlte Teile brauchen für denselben Abtrag mehr Zeit, und die Schleifkörper werden schneller verbraucht. Deshalb ist der Schleifkörperverbrauch keine Konstante – eine Charge Stahlteile verschleißt die Charge weit schneller als eine Charge Aluminium, und eine Glanzstufe verschleißt sie schneller als ein kurzes Entgraten.
Ein kaltverfestigtes oder einsatzgehärtetes Teil braucht einen kurzen, kontrollierten Schnitt. Bei diesen kann eine Verlängerung des Zyklus die Randschicht härten, während sie poliert, was das Verhalten der nächsten Stufe verändert. Das ist der Fall, in dem der Instinkt, „mehr Zeit zu geben“, am zuverlässigsten falsch ist.
Gemischte Härte in einer Charge ist ein Routenproblem, kein Parameterproblem. Eine Charge mit einem weichen Halter und einem gehärteten Stift macht eines von beiden falsch. Nach Härte sortieren oder einen dokumentierten Kompromiss akzeptieren statt eines zufälligen.
Körnung für Stahl: wo man anfängt
Die Nassschleif-Körnungen in unserem Sortiment laufen auf einer sechsstufigen Skala, und für Stahl ist die brauchbare Startlogik (dieselben sechs Körnungen gelten, unabhängig davon, welche Familie an Vibrations-Gleitschleifmaschinen Sie fahren):
- VR (sehr grob, maximaler Materialabtrag) – schwere Grate, Gussgrat, Sägereste. Bei Stahl findet hier der eigentliche Schnitt statt, und hier werden Kanten am schnellsten verrundet.
- R (grob, starker Schnitt) – Standardentgraten an robusten Stahlteilen. Die allgemeine Arbeitskörnung für eine Kantenverrundung an Stahl.
- N (normal, Standardbearbeitung) – eine allgemeine Körnung zum Entgraten und Kantenverrunden in der Nassbearbeitung.
- NF (normal fein, Zwischenqualität) – die Zwischenstufe vor dem Polieren. Das ist die Körnung, die am häufigsten gestrichen wird, um eine Stufe zu sparen, und ihr Wegfall ist der übliche Grund, warum eine Aufhellstufe Grauschleier statt Glanz liefert.
- F und FF – Finish und Aufhellen. Diese verbessern eine Oberfläche; sie tragen einen Grat nicht in vertretbarer Zeit ab.
Beachten Sie, dass die Nass- und die Trockentabelle im Sortiment nicht dieselben Körnungsbezeichnungen verwenden – die Nasstabelle führt VR / R / N / NF / F / FF, die Trockentabelle VR / R / M / MF / F / FF. Ein Körnungsbuchstabe, der aus einer Tabelle in die andere übernommen wird, ist ein echter und häufiger Fehler.
Zwei Regeln, die unabhängig von der Körnung gelten:
Der Schleifkörper darf nicht größer sein als etwa ein Drittel des kleinsten Merkmals am Teil. Ein Teil mit einer 3 mm-Bohrung braucht Schleifkörper unter 3 mm, was eine feinere Körnung und einen längeren Zyklus erzwingt. An dieser Rechnung führt kein Weg vorbei, und keine Maschinenleistung ändert daran etwas.
Die Form entscheidet, wo der Schnitt ansetzt. Eine spitze Form schneidet in eine Ecke, eine runde Perle poliert eine Fläche. Wenn ein Stahlteil sowohl eine offene Fläche hat, die aufgehellt werden muss, als auch ein Gewinde, das erhalten bleiben muss, dient keine einzelne Form beiden, und eine gestufte Route ist günstiger als ein Kompromiss beim Schleifkörper.
Form- und Körnungswahl auf der Schleifkörperseite sind ausführlicher in den Baureihen Keramikschleifkörper und Stahlpolierkörper behandelt, und die Polierroute für ein Ergebnis auf Spiegelglanz-Niveau steht in Kugelpolieren mit Stahlkörpern: Wie Spiegelglanz entsteht und wann man darauf verzichten sollte.
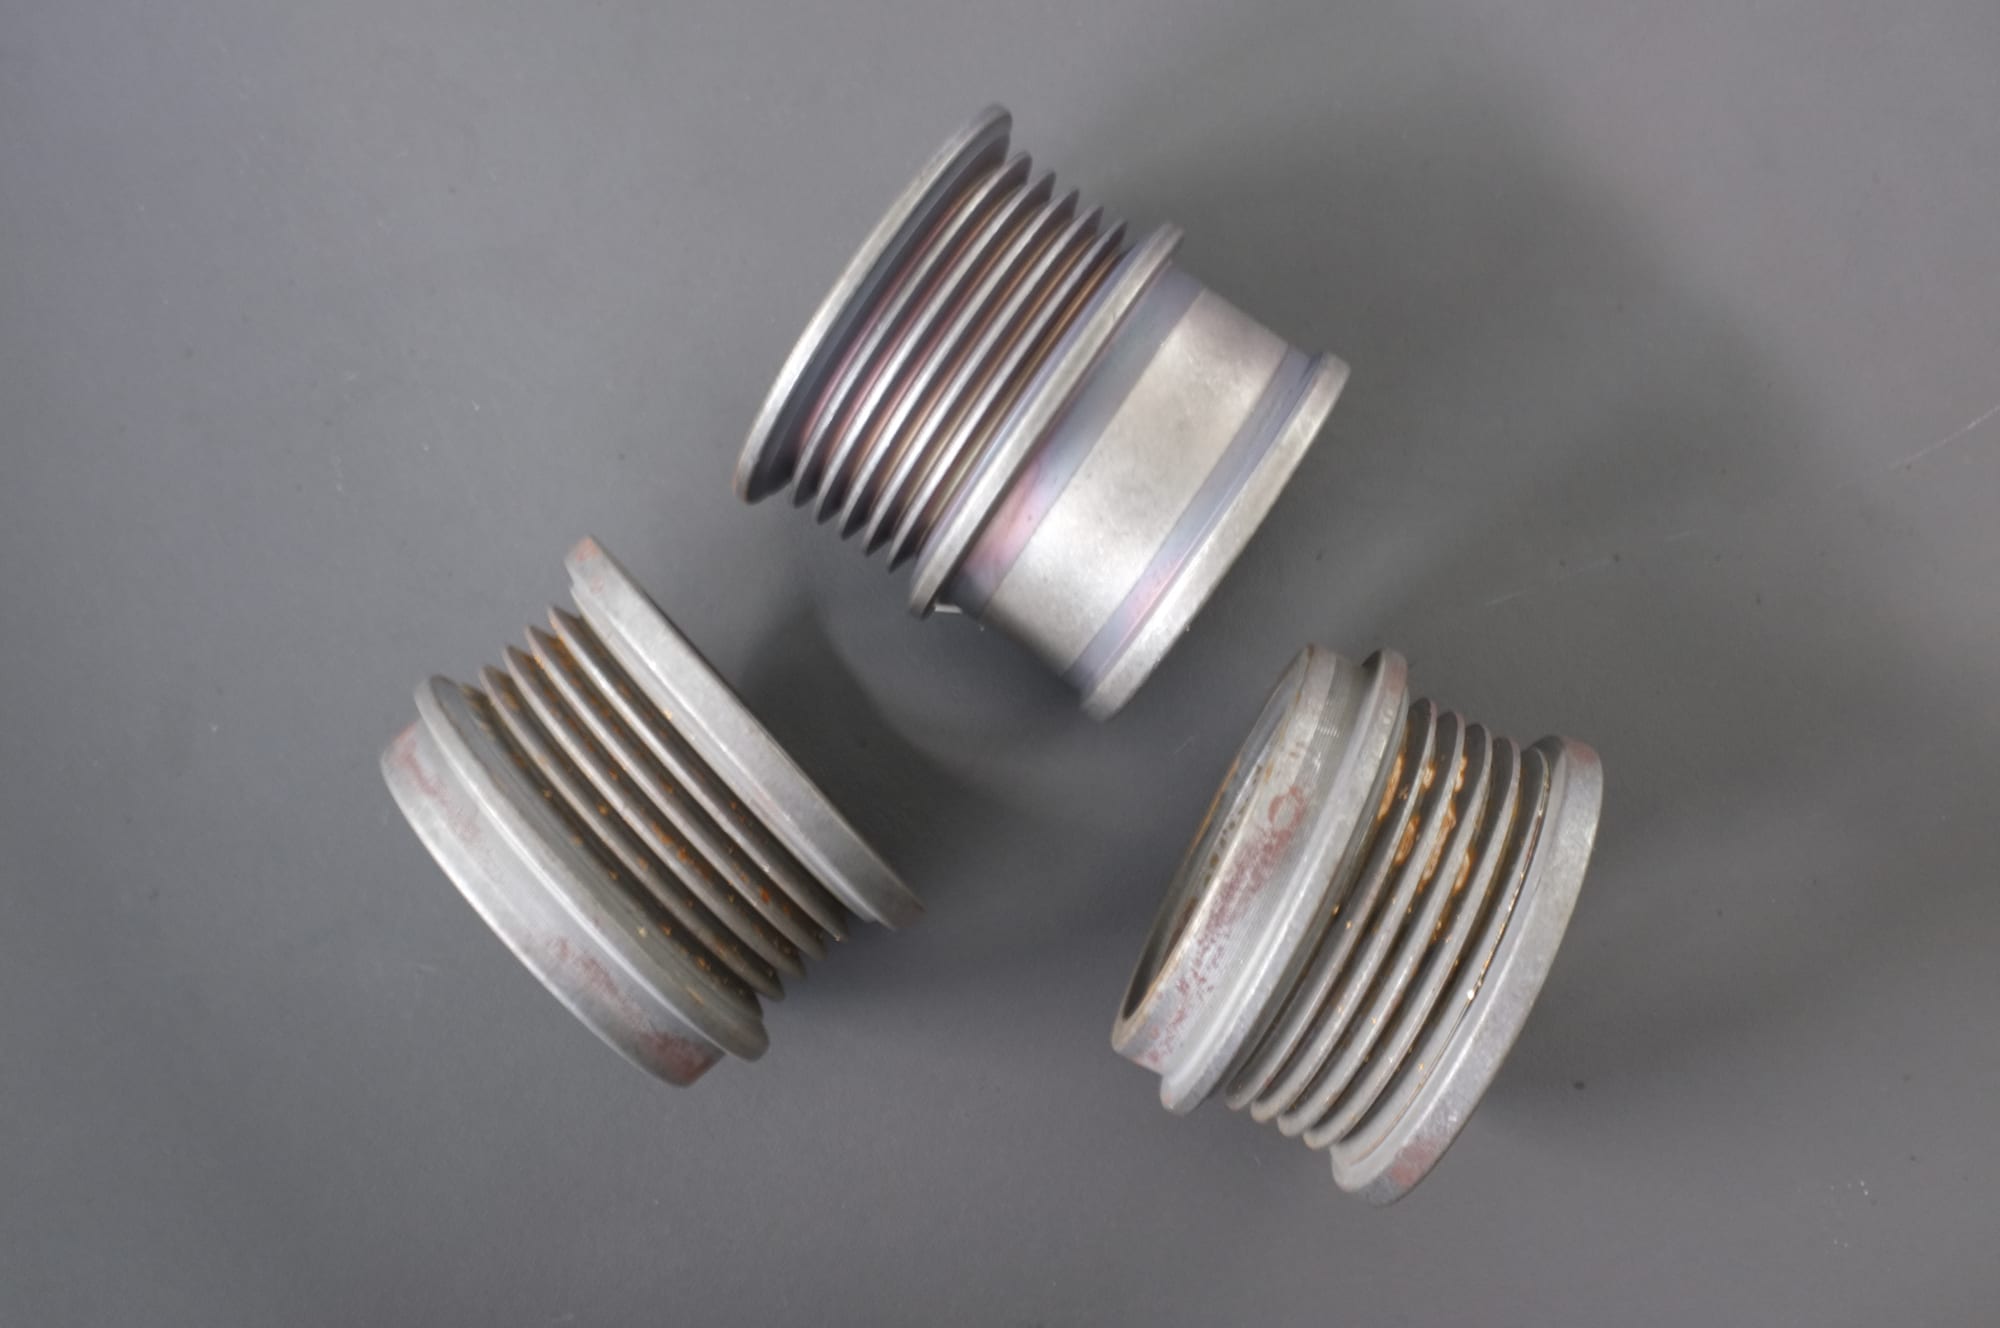
Das stahlspezifische Problem in einem Bild: Rost und Oxid, die bereits auf den angelieferten Teilen sitzen. Stahl wartet zwischen den Arbeitsgängen nicht höflich – das Intervall vom vorherigen Prozess bis zur Finishing-Stufe ist selbst Teil der Route, und bei Teilen, die mit Rost ankommen, muss der Materialverlust geprüft werden, bevor ein Finish spezifiziert wird.
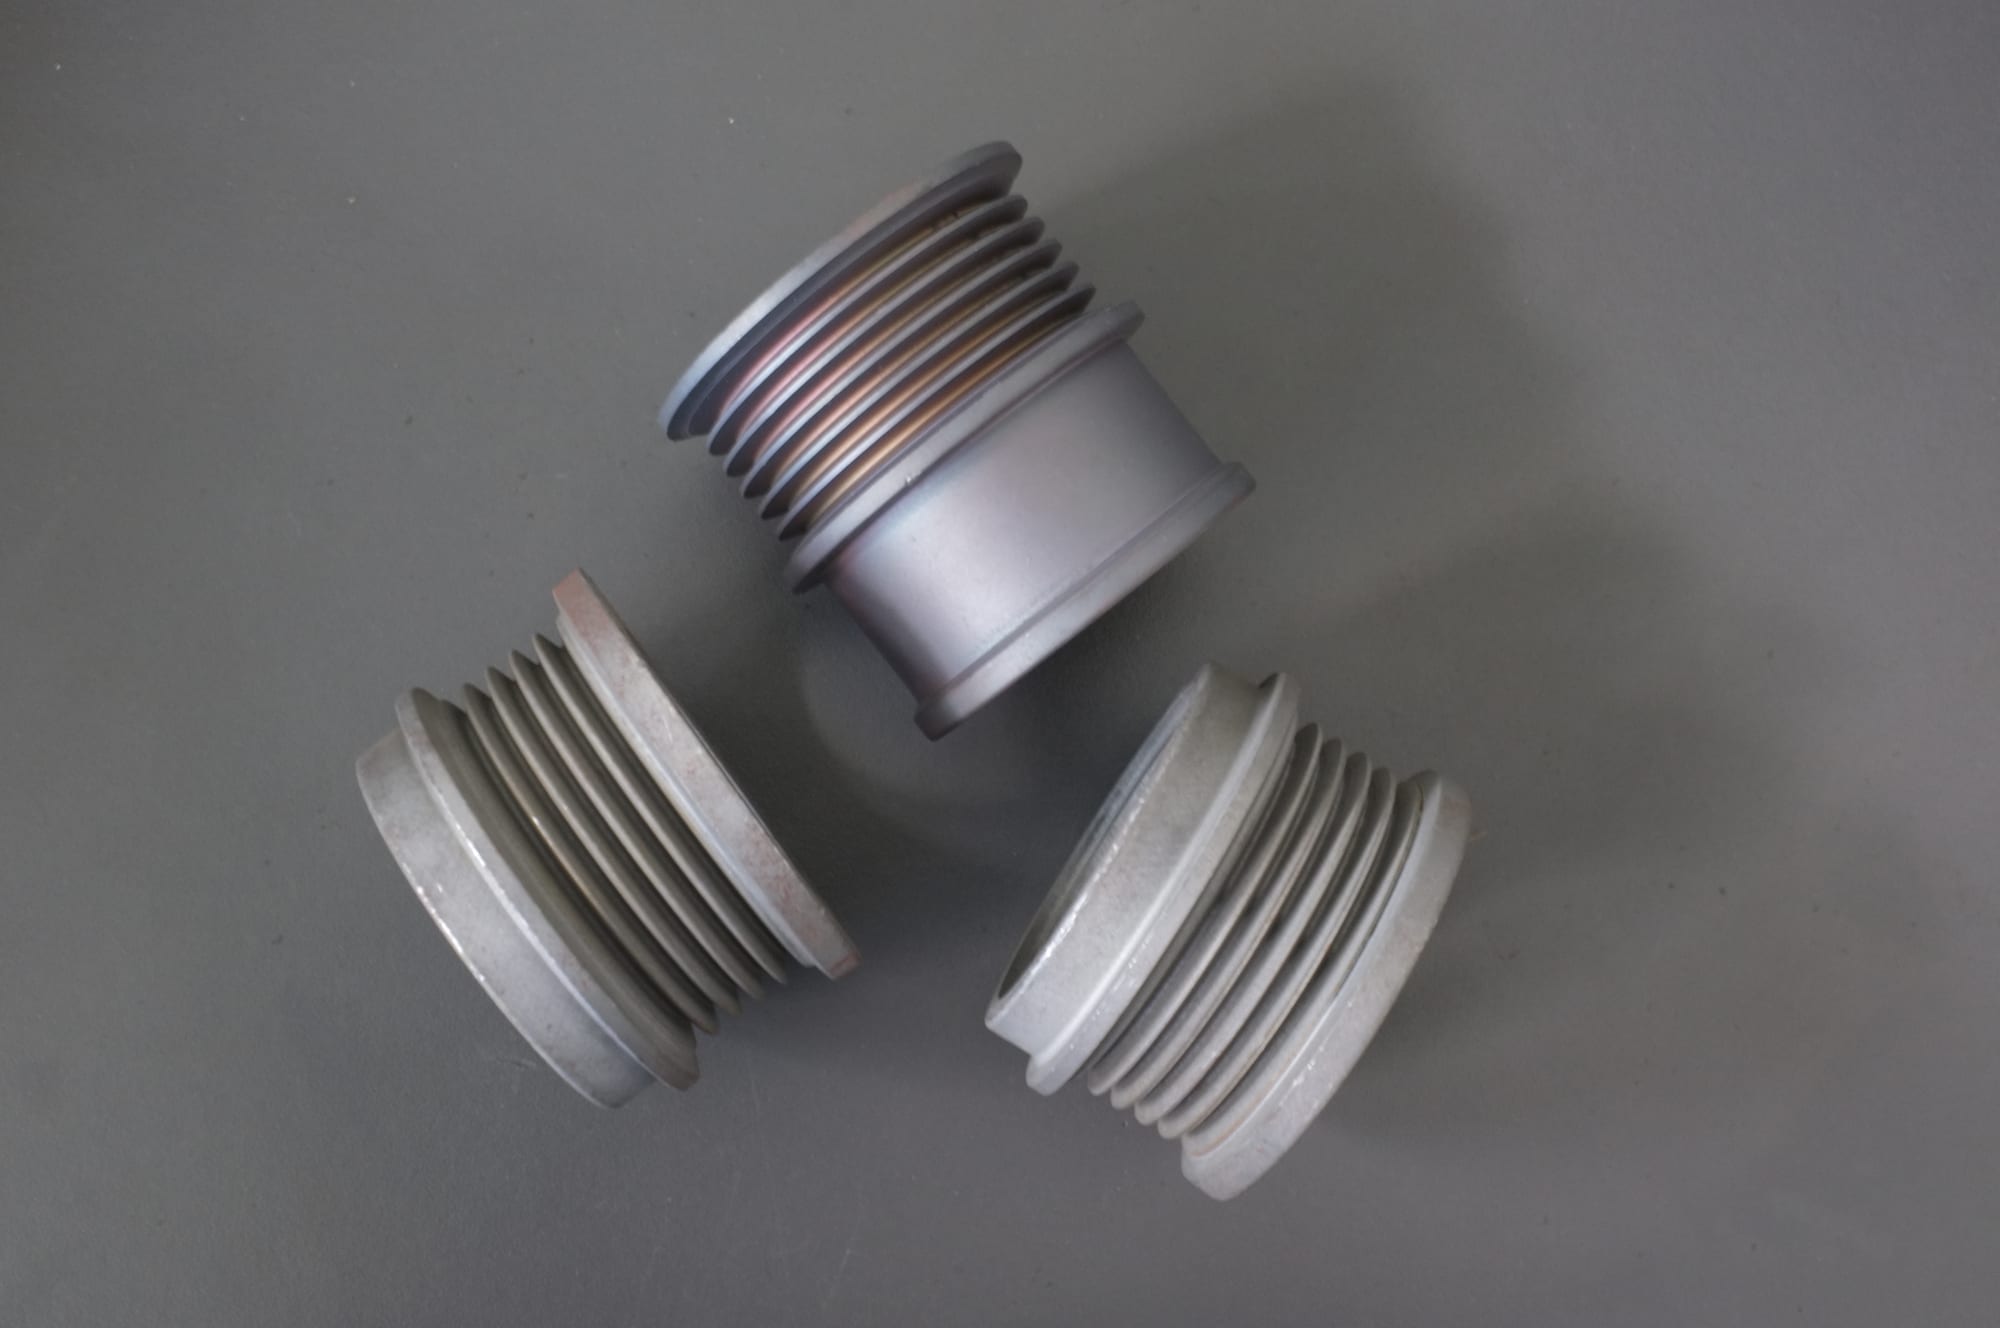
Nach dem Finishing. Das Fenster zwischen dieser Stufe und der nächsten ist der Teil einer Stahlroute, der aus Angeboten herausfällt: eine blanke Stahloberfläche verändert sich sofort wieder, also ist das, was nach dem Finishing passiert, ebenso eine Designentscheidung wie der Zyklus selbst.
Das Rostfenster: der Teil einer Stahlroute, den niemand kalkuliert
Das ist die stahlspezifische Entscheidung, die eine funktionierende Route von einer Route trennt, für die die Maschine verantwortlich gemacht wird.
Zwischen dem Finishing und dem nächsten Arbeitsgang – Galvanisieren, Lackieren, Montage, Verpacken, Versand – ist ein blankes Stahlteil ungeschützt. Bei hoher Luftfeuchte oder auf einer langen Seereise wird in diesem Fenster aus einem fertigen Teil ein zurückgewiesenes. Das Fenster muss geplant werden, nicht entdeckt.
Drei Dinge bestimmen die Länge des Fensters, das Sie überstehen:
Ob das Teil sofort und richtig getrocknet wird. Ein nasses Verfahren ohne Trocknungsstufe hinterlässt einen Film in Sackmerkmalen, und dieser Film ist der Ort, an dem Korrosion beginnt. Rechtzeitig zu trocknen ist keine Kür; bei Stahl gehört es zur Abnahme. Die Trockner-Baureihe existiert für diesen Schritt, und die Verfahren sind in Trocknen nach dem Gleitschleifen: Zentrifugen-, Granulat- oder Heißlufttrocknung gegenübergestellt.
Ob die Finishing-Stufe einen korrosionshemmenden Rückstand hinterlässt. Manche Compounds tragen eine Schutzfunktion, und das kombinierte Polier-, Entfettungs- und Rostschutzpulver in unserer Baureihe Gleitschleif-Compounds – Polier-, Entfettungs- und Rostschutzpulver, 50 kg/Fass – ist genau dafür gebaut. Ob es zu Ihrem Teil und Ihrem Folgeprozess passt, ist eine Versuchsfrage: Ein Inhibitor, der das Galvanisieren stört, ist schlimmer als kein Inhibitor.
Ob die Verpackung trocken ist und der Transport lang. Ein Teil, das eine Woche in der Werkstatt übersteht, kann im Container rosten. Wenn die Route in einer Seefracht endet, müssen Korrosionsfenster und Verpackung zusammen ausgelegt werden. Unser Seetransport nach Rotterdam oder Los Angeles dauert ab Xiamen rund 30 bis 40 Tage, und das ist eine lange Zeit für eine ungeschützte Stahloberfläche.
Das praktische Ergebnis ist eine Frage im Angebot: „Welcher Schritt schützt das Teil, und wie lange?“ Wenn das niemand beantworten kann, hat die Route eine Lücke, die erst sichtbar wird, nachdem die Teile fertig aussehen.
Die Route, in der Reihenfolge, in der die Entscheidungen fallen müssen
- Die Anlieferungsoberfläche feststellen. Gegossen, geschmiedet, gestanzt, gefräst, lasergeschnitten. Jede kommt mit einer anderen Oberfläche an, und eine auf Fräsmaterial abgestimmte Route kann für Guss falsch sein.
- Den Abtrag absolut benennen. Nicht „entgraten“ – sondern wie viele Hundertstel Millimeter Kantenradius die Zeichnung zulässt. Diese Zahl und die Gratgröße zusammen legen die Körnung fest.
- Das Finish-Ziel und seine Prüfmethode festlegen. Rauheitswert, Beleuchtung, trocken oder nass, welche Flächen. Ein nass geprüftes Stahlteil wird am Wasser beurteilt.
- Die Körnung nach dem Grat wählen, nicht nach dem Finish. Die groben Körnungen tragen ab, die feinen verfeinern. Mit einer groben Körnung ein Finish erreichen zu wollen oder mit einer feinen einen Grat abzutragen sind die zwei häufigsten und teuersten Fehler.
- Die Zahl der Stufen festlegen. Eine Stufe ist an einem einfachen Teil mit bescheidenem Ziel legitim. Drei Stufen – Schneiden, Verfeinern, Aufhellen – sind die normale Route, wenn das Ziel visueller Glanz ist.
- Die Reinigung zwischen den Stufen planen. Grobes Korn, das aus der Schneidstufe in die Finishing-Stufe verschleppt wird, erzeugt einen grauen Schleier, der exakt wie ein Compound-Fehler aussieht. Die Charge zu reinigen ist günstiger, als das Compound zu wechseln.
- Das Trocknen und das Korrosionsfenster planen. Sofort, und in dieser Reihenfolge. Das ist der Schritt, der bei Stahl übersprungen wird und bei Edelstahl nicht, weshalb Stahlrouten in der Kiste scheitern, während Edelstahlrouten an der Maschine scheitern.
Stahlpolieren als eigene Stufe – und warum es schlecht verkauft wird
In einer Stahlroute ist *Polieren* die letzte Stufe und die, die am häufigsten angeboten wird, als wäre sie die ganze Aufgabe. Ist sie nicht: Bei Stahl wird die Polierstufe für Aussehen und Stabilität zusammen gekauft, und ein Angebot, das nur das Aussehen adressiert, überlässt die Stabilität dem Zufall.
Was die Polierstufe bei Stahl tatsächlich liefern muss:
- Einen Glanz, der den nächsten Arbeitsgang übersteht. Ein Teil, das blank aus der Maschine kommt und nach dem Trocknen trüb ist, wurde nicht auf die falsche Rauheit poliert; es wurde poliert und dann mit einem Film an den falschen Stellen liegen gelassen.
- Eine gleichmäßige Basis über die Charge. Wenn die Teile galvanisiert werden, legt die polierte Basisfarbe fest, wie die Beschichtung aussieht. Zwei Chargen, die auf „so glänzend wie möglich“ poliert wurden, können sichtbar unterschiedlich beschichtet herauskommen, und der Unterschied liegt nicht beim Galvanisierer.
- Kein Materialverlust dort, wo die Zeichnung es nicht hergibt. Polieren trägt Metall ab. An einer dünnen oder mit Gewinde versehenen Stelle ist dieser Abtrag ein Maßrisiko, weshalb das Abnahmekriterium die Merkmale benennen sollte, die sich nicht ändern dürfen.
Die Stufung, die das erzeugt. Stahl zu polieren ist eine Stufe nach dem Schnitt, kein Ersatz dafür:
| Stufe | Was sie tut | Was sie verhindert |
|---|---|---|
| Schneiden (VR / R oder ein gröberer Keramikschleifkörper) | Trägt den Grat und das Bearbeitungsmuster ab | Dass über ein Muster poliert und dieses vertieft wird |
| Reinigen zwischen den Stufen | Entfernt das grobe Korn aus der Charge | Der Grauschleier, der dem Compound angelastet wird |
| Polieren (NF / F / FF oder eine Kugelpolierstufe mit Stahlkörpern) | Hellt die Oberfläche auf | Ein glänzendes, aber gemustertes Finish |
| Trocknen, dann schützen | Entfernt Wasser aus Sackmerkmalen; hält die Oberfläche stabil | Der Rostansatz, der Stunden später im Sackloch erscheint |
Die nützlichste Frage, die man zu einem Angebot für Stahlpolieren stellen kann: was nach der Polierstufe enthalten ist – ein Trockner, eine Spüldisziplin, ein korrosionshemmendes Compound? Ein Angebot, das an der Maschine endet, hat das Aussehen bepreist und die Stabilität ungekauft gelassen.
Wo eine Trommelroute bei Stahl nicht reicht
- Eine Kante, die scharf bleiben muss. Klingen, Schneidwerkzeuge, Schaberklingen, Gewindeschneidspitzen. Ein Trommelzyklus verrundet jede Kante, die er erreicht, auch die funktionale.
- Wandstärken unter etwa 0.5 mm. Das Risiko ist Verzug, nicht der Schnitt. Bei dünnem Stahl zeigt sich das als verbogenes oder eingebeultes Teil und nicht als Maßänderung.
- Feingewinde unter einer Steigungstoleranz. Schleifkörper verkeilen sich. Das Gewinde abzudecken oder auf einen kleinen, glatten Schleifkörper zu wechseln senkt das Risiko, und das Gewinde nach dem Finishing zu rollen oder zu schneiden nimmt es ganz heraus.
- Sacklöcher und tiefe Taschen an einem rostempfindlichen Teil. Schleifkörper dringen ein und kommen nicht wieder heraus, und sie halten danach Feuchtigkeit an der Oberfläche – ein doppelter Fehler.
- Teile mit einsatzgehärteter oder nitrierter Oberfläche, bei denen die Randschichttiefe zählt. Polieren trägt Material ab, und der Abtrag muss innerhalb der Randschicht bleiben. Das ist eine Zeichnungsfrage, bevor es eine Prozessfrage ist.
- Große, schwere oder lange Stahlteile. Ein Rundvibrator bewegt sie möglicherweise nicht. Hier verdient sich ein Trogvibrator seinen Platz: Unsere Trog-Baureihe reicht von L1300 mit 1200 L / 42.4 Kubikfuß und zwei 5.0 kW-Motoren bis L1800 mit 1800 L / 63.6 Kubikfuß und zwei 7.5 kW-Motoren, mit 20 bis 35 mm Polyurethan-Auskleidung.
- Teile, die über Chargen hinweg für das Galvanisieren visuell identisch sein müssen. Finishing verändert das Basisaussehen leicht. Konsistenz kommt aus einem festgeschriebenen Prozess, nicht aus einem härteren Polieren der Charge, die matt aussieht.
- Ein Teil, das sich nicht trocknen lässt. Wenn die Geometrie Wasser einschließt und die Trocknungsstufe nicht hinkommt, ist das Korrosionsrisiko in einer nassen Route möglicherweise gar nicht beherrschbar.
Was Sie fragen sollten, bevor Sie eine Stahlroute freigeben
- „Was ist das Korrosionsfenster, und was schützt es?“ Die stahlspezifische Frage, und die, die die meisten Lieferanten nie hören.
- „Testen Sie das Worst-Case-Teil?“ Unsere Standardroute: repräsentative Teile einschließlich des Worst Case, der Werkstoff und sein Zustand sowie sowohl das Finish, das Sie brauchen, als auch das Finish, das Sie akzeptieren – zurück mit gemessener Zykluszeit und gemessenem Schleifkörperverbrauch.
- „Welche Körnung und Größe stehen auf der Bestellung, und aus welcher Tabelle stammen diese Buchstaben?“ Ein Körnungsbuchstabe ist nur mit seinem Größenbereich und seiner Nass- oder Trockentabelle aussagekräftig.
- „Wie hoch ist der Schleifkörperverbrauch, in Kilogramm pro 100 Stunden?“ Stahl verschleißt Schleifkörper schneller als die meisten Werkstoffe, diese Zahl treibt die Betriebskosten also stärker als die Maschine. Die Standzeit der Schleifkörper liegt bei etwa 20 bis 200 Betriebsstunden; fragen Sie nach dem Verbrauchswert statt nach der Standzeitschätzung.
- „Was wird mit der Maschine geliefert und wann?“ Eine Standardmaschine wird ab Anzahlung innerhalb von 25 bis 35 Tagen versandt, eine auftragsgefertigte Konfiguration braucht 45 bis 60 Tage, und mitgelieferte Schleifkörper und Compounds schlagen etwa eine Woche auf. Die Mindestbestellmenge ist eine Maschine. Die Standardverpackung enthält das Ersatzteilset, ein Schleifkörper- und Compound-Starterset, Werkzeuge und Handbücher, und jede Maschine läuft vor dem Versand mit einer Schleifkörper-Charge.
- „Endet die Route an der Maschine oder bei einem getrockneten, geschützten Teil?“ Das ist die Frage, die das Angebot verändert. Eine Route, die an der Maschine endet, ist bei Stahl keine fertige Route.
Häufig gestellte Fragen
Was umfasst Stahl-Finishing? In diesem Zusammenhang: Entgraten, Kantenverrunden, Oberflächenverfeinerung und Aufhellen, ausgeführt in einer Trommel, einem Rundvibrator oder einem Trog mit Schleifkörpern und einem Compound. Es ist eine Route und kein einzelner Arbeitsgang, und die Stufen werden für Abtrag und Finish getrennt gewählt.
Braucht Stahl einen anderen Prozess als Edelstahl? Teilweise. Die Mechanik ist gleich, aber Stahl hat ein Korrosionsfenster, das Edelstahl weitgehend nicht hat, eine Stahlroute muss also Trocknen und Schutz enthalten. Auch die Härte von Stahl streut viel breiter, was sowohl den Schnitt als auch den Schleifkörperverschleiß verändert.
Warum rosten Stahlteile nach dem Finishing, obwohl sie gut aussahen? Weil in der Route nichts sie zwischen Maschine und nächstem Schritt geschützt hat. Rechtzeitig trocknen und ein Compound mit Schutzfunktion sind die zwei Hebel; wenn das Teil in einem Raum mit hoher Luftfeuchte oder in einem Container liegt, muss das Fenster in der Angebotsphase geplant werden.
Wie lange dauert ein Stahl-Finishing-Zyklus? Ein leichtes Entgraten läuft 10 bis 20 Minuten; eine Rundvibrator-Charge für Kleinteile liegt typisch bei 20 Minuten bis 2 Stunden; ein Hochglanzpolieren dauert 2 bis 8 Stunden. Härtere Stähle liegen bei gleichem Abtrag am oberen Ende jedes Bands.
Woran erkenne ich, dass die Schleifkörper verbraucht sind? Drei verlässliche Signale: das Finish verbessert sich nicht mehr, die Teile zeigen einen matten grauen Schleier, und dasselbe Ergebnis dauert etwa 20% länger. Stahl beschleunigt alle drei, der Verbrauch sollte also gemessen statt angenommen werden.
Kann eine Körnung bei Stahl sowohl Entgraten als auch Aufhellen? Nur an einem Teil, bei dem der Grat leicht und das Finish-Ziel bescheiden ist. Im Allgemeinen tragen die groben Körnungen ab und die feinen verfeinern; eine einzelne Körnung, die beides tut, ist ein Kompromiss, der sich entweder als verrundete Kante oder als trübe Oberfläche zeigt.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
