


Oberflächentechnik: Das wirtschaftliche Argument für ein Verfahren gegenüber einem anderen
Oberflächentechnik ist ein enormes Thema, und genau das ist das Problem beim Einkauf. Die Literatur behandelt Galvanik, Eloxieren, Konversionsschichten, thermisches Spritzen, Bedampfung, mechanische Oberflächenbearbeitung, Lasertexturierung und mehr, und jede Familie hat ihr Lehrbuch. Wer ein Teil auf der Werkbank liegen hat, braucht das Lehrbuch nicht. Er muss wissen, welche Familie für dieses Teil bei dieser Stückzahl wirtschaftlich richtig ist, und das ist eine viel kleinere Frage mit einer viel belastbareren Antwort.
Diese Seite ist bewusst keine Übersicht über die Oberflächentechnik. Es gibt bessere Übersichten, und wir stellen das meiste davon nicht her. Sie ist das Entscheidungsraster auf der Kostenseite für die Familie, die wir tatsächlich herstellen – die mechanische Oberflächenbearbeitung, also die Verfahren, die eine Oberfläche verändern, indem ein Schleifmittel darüber bewegt wird –, und eine ehrliche Darstellung dessen, wo diese Familie einem anderen Verfahren unterliegt. Wenn Sie Angebote vergleichen oder sich fragen, warum das Verfahren eines Anbieters pro Teil günstiger ist als das eines anderen, dann ist dies die Rechnung, die darüber entscheidet.
Ein Hinweis dazu, wofür diese Seite gedacht ist, denn das ist ungewöhnlich: Das Keyword dahinter ist breit, und dieser Artikel wird nicht gegen die Enzyklopädien gewinnen. Er existiert, weil die Frage *„welche Oberflächentechnik, zu welchen Stückkosten“* einen langen Schwanz spezifischer Varianten hat – eine bestimmte Legierung, ein bestimmtes Merkmal, eine bestimmte Stückzahl –, und die sind beantwortbar. Die Abschnitte unten sind das Raster; die Links am Ende sind der Ort, an dem jeder Zweig seine Details bekommt.
Der Vergleich, der tatsächlich gezogen wird
Oberflächentechnik wird normalerweise danach verglichen, was sie mit der Oberfläche macht. Das ist die falsche Achse für eine Kaufentscheidung, denn mehrere Technologien können dieselbe Spezifikation erreichen, und nur eine davon ist bei Ihrer Stückzahl bezahlbar.
Der Vergleich, der in einem realen Projekt gezogen wird, hat vier Achsen, und sie sind nicht gleich gewichtet:
| Achse | Was sie entscheidet | Wer sie festlegt |
|---|---|---|
| Spezifikation | Ob das Verfahren die Zeichnung überhaupt erfüllen kann | Die Zeichnung und die Prüfung beim Kunden |
| Stückkosten | Ob es bei der Stückzahl bezahlbar ist | Das Teil, die Chargengröße und der Zyklus – nicht der Verfahrensname |
| Passung zum Teil | Ob das Teil das Verfahren übersteht | Wandstärke, Geometrie, Werkstoff, vorangehende Arbeitsgänge |
| Position im Fertigungsablauf | Was davor und danach geschehen muss | Die anderen Schritte im Betrieb und die Lieferzeit |
Die Spezifikation ist das Tor: Ein Verfahren, das die Zeichnung nicht erfüllen kann, scheidet unabhängig von den Kosten aus. Aber sobald zwei Verfahren dieses Tor passieren – und für die meisten dekorativen und funktionalen Anforderungen tut das mehr als eines –, wird die Entscheidung auf den anderen drei Achsen getroffen, und die Stückkosten sind der Punkt, an dem der größte Teil der Diskussion stattfindet.
Woher die Stückkosten tatsächlich kommen
Das ist der Teil der Oberflächentechnik, den die Verfahrensliteratur auslässt, und dort wird der größte Teil des Geldes entschieden. Stückkosten sind nicht die Maschine und nicht das Schleifmittel. Es sind sechs Posten, und sie bewegen sich unabhängig voneinander:
1. Die fixen Kosten pro Charge, geteilt durch die Chargenanzahl. Rüsten, Aufbereiten der Füllung, Beladen, Entladen, Spülen und Trocknen. Wenn eine Charge fünfzig Teile fasst, verteilen sich diese Kosten auf fünfzig; wenn sie fünfhundert fasst, auf fünfhundert. Dieser eine Posten erklärt den größten Teil des Preisunterschieds zwischen zwei Anbietern, die scheinbar dasselbe Verfahren anbieten: Der eine bietet eine Charge an, die zu seiner Maschine passt, der andere eine, die zu Ihrer passt.
2. Die Zykluszeit. Ein leichtes Entgraten dauert etwa 10 bis 20 Minuten; ein Hochglanzpolieren dauert etwa 2 bis 8 Stunden. Das ist ein Faktor von rund vierundzwanzig zwischen beiden Enden, auf derselben Maschine, für dasselbe Teil. Ein Angebot, das nicht angibt, in welchem Bereich es liegt, ist ein Angebot für ein Unbekanntes.
3. Das Verbrauchsmaterial pro Zyklus. Das Schleifmedium ist ein Verschleißteil – die Standzeit liegt je nach Werkstoff und Zyklus bei etwa 20 bis 200 Betriebsstunden – und die Compound-Lösung wird in jedem Zyklus dosiert. Beides ist pro Charge klein und pro Jahr groß, weshalb die Zahl, nach der man fragen sollte, der Verbrauch pro Charge ist und nicht der Preis eines Fasses.
4. Die Ausbeute und die Nacharbeit. Ein Verfahren mit einer Ausschussquote von 2 % ist teurer als eines, das pro Teil mehr kostet und keinen Ausschuss erzeugt, und bei einem Edelmetall- oder einem galvanisierten Teil kann die Nacharbeit die Verfahrenskosten übersteigen. Dieser Posten erscheint nie in einem Angebot und immer in der Buchhaltung.
5. Die Handhabung und die Warteschlange. Ein Chargenverfahren mit einem Zweistundenzyklus, dessen Beladen zwanzig Minuten dauert, ist ein Verfahren, dessen eigentliche Einschränkung die Aufmerksamkeit des Bedieners ist und nicht der Zyklus der Maschine. Die Warteschlange vor der Maschine sind Kosten mit demselben Gewicht wie der Zyklus.
6. Die Kosten des nächsten Schritts. Ein nasses Verfahren erfordert einen Trocknungsschritt; ein Rückstand in einer schwer zugänglichen Vertiefung zeigt sich Wochen später als Fehler in der Galvanik; eine Oberfläche, die glänzt, aber über Chargen hinweg nicht gleichmäßig ist, versagt bei der Sichtprüfung beim Kunden. Das sind alles Kosten des *Ablaufs*, nicht des Verfahrens, und sie gehören in den Vergleich.
Die praktische Konsequenz: Zwei Verfahren lassen sich nur dann über einen Stückpreis vergleichen, wenn sie über dieselben sechs Posten verglichen werden. Ein Angebot, das eine Zahl ohne die Chargenanzahl, den Zyklusbereich und die Ausbeuteannahme nennt, ist kein Vergleich, sondern eine Zahl.
Die vier Fragen, die den größten Teil des Feldes ausschließen
Bevor diese ganze Rechnung von Bedeutung ist, entfernen vier Fragen die meisten Optionen der Oberflächentechnik für ein gegebenes Teil. Sie sollten in dieser Reihenfolge gestellt werden, weil jede die nächste überflüssig machen kann.
Frage 1 – muss das Teil als Ganzes erhalten bleiben, oder darf Material abgetragen werden? Mechanische Oberflächenbearbeitung trägt Material ab. Wenn die Zeichnung eine Toleranz an einer Funktionsfläche vorgibt oder das Teil ein dünner Querschnitt ist, bei dem Metallverlust Geld bedeutet, ist das eine Einschränkung für das Verfahren, bevor es eine Kostenfrage ist. Galvanisieren und Beschichten *fügen* Material hinzu, und das ist ein anderer Ausgangspunkt.
Frage 2 – ist die Anforderung eine Optik, eine Funktion oder beides? Eine dekorative Anforderung wird visuell beurteilt und lässt sich oft von mehr als einer Familie erfüllen. Eine funktionale Anforderung – ein ermüdungskritischer Radius, eine Dichtfläche, eine Haftungsgrundlage für eine Beschichtung – verengt das Feld stark, weil das Verfahren den Oberflächenzustand erzeugen muss, den die Funktion braucht, nicht nur ein glänzendes Aussehen.
Frage 3 – was ist das kleinste Merkmal, und erreicht das Verfahren es? Bei Verfahren mit losem Schleifmedium gilt die Regel kein Medium größer als etwa ein Drittel des kleinsten Merkmals, und ein Teil mit einer Vertiefung von 2 mm, einer Sackbohrung oder einer Querbohrung ist ein Teil, das die meisten Familien innen nicht bearbeiten können. Ein Verfahren, das nur die Außenseite erreicht, lässt das Innere, wie es war, und das ist ein Spezifikationsproblem, bevor es ein Kostenproblem ist.
Frage 4 – ist die Stückzahl überhaupt groß genug für ein Chargenverfahren? Unterhalb einer Charge dominieren Rüsten und Handhabung, und die Stückkosten jedes Chargenverfahrens sind Werkbankkosten. Das ist die Frage, die die mechanische Oberflächenbearbeitung bei einem großen Anteil der Anfragen ausschließt, die wir sehen, und es lohnt sich, sie ehrlich zu beantworten, statt sie erst nach der Installation der Maschine zu entdecken.
Wo mechanische Oberflächenbearbeitung nicht funktioniert – und warum
Wir stellen Anlagen für die mechanische Oberflächenbearbeitung her, dazu Compound und Schleifmedien. Es wäre einfach, eine Seite zu schreiben, auf der diese Familie jeden Vergleich gewinnt. Hier ist, wo sie es nicht tut:
- Eine Anforderung, die grundsätzlich eine Beschichtung ist. Korrosionsbeständigkeit über Jahre, eine bestimmte Farbe, elektrische Leitfähigkeit, Verschleißbeständigkeit durch eine harte Schicht – das sind Beschichtungsanforderungen, und die mechanische Oberflächenbearbeitung ist dafür ein Vorbereitungsschritt, kein Ersatz.
- Ein Teil, das überhaupt kein Material verlieren darf. Ein dünner Querschnitt, ein im Einsatz befindliches galvanisiertes Teil, ein Teil, dessen Maß bereits am Grenzwert liegt. Mechanische Oberflächenbearbeitung trägt per Definition Material ab; die einzige ehrliche Antwort ist eine andere Familie oder eine Werkbankoperation mit definiertem Aufmaß.
- Ein innenliegendes Merkmal. Loses Schleifmedium erreicht nur, was es berühren kann. Eine Bohrung, eine Querbohrung, eine tiefe Vertiefung: Dort ist das Verfahren blind, und keine Medienauswahl ändert die Physik.
- Ein Einzelstück oder eine sehr kleine Losgröße. Rüsten, Füllung, Spülen und Trocknen dominieren; die Stückkosten sind Werkbankkosten.
- Eine Kante, die scharf bleiben muss. Jedes Verfahren mit losem Medium verrundet die Kanten, die es berührt. Eine Zeichnung, die eine scharfe Kante verlangt, ist eine Zeichnung, die diese Familie ausschließt.
- Eine Oberfläche, die als isotrop ohne Richtungsstruktur spezifiziert ist – das ist der eine Fall, in dem die mechanische Oberflächenbearbeitung meist die *richtige* Antwort ist statt der falschen, aber er verdient es, genannt zu werden, weil diese Anforderung am häufigsten als dekorative missverstanden wird.
- Ein Verfahrenswechsel, der sofort erfolgen muss. Chargenverfahren laufen in Zyklen. Ein einzelnes Teil, das in einer Stunde gebraucht wird, ist ein Werkbankauftrag.
Die Liste ist aus einem Grund wichtig, der über Ehrlichkeit hinausgeht: Ein Käufer, der diese Grenzen *nach* dem Kauf entdeckt, hat das Falsche gekauft, und ein Anbieter, der sie verschweigt, verkauft eine Maschine und verliert einen Kunden.
Wie man zwei Angebote Punkt für Punkt vergleicht
Das ist das praktische Ergebnis der ganzen Seite. Wenn zwei Anbieter ein Verfahren der mechanischen Oberflächenbearbeitung anbieten, verlangt der belastbare Vergleich von jedem dieselben sechs Angaben:
- Die Chargenanzahl und der Teilemix, auf denen der Preis beruht – damit die fixen Kosten korrekt verteilt werden können.
- Der Zyklusbereich in Minuten oder Stunden, und ob er eine oder zwei Stufen abdeckt. Eine Schleifstufe und eine Polierstufe haben unterschiedliche Längen, und beide gehören in die Summe.
- Der Verbrauch pro Charge für Schleifmedium und Compound, nicht der Preis pro Fass.
- Die erwartete Ausbeute und die Nacharbeitsregelung – wer für eine fehlerhafte Charge zahlt und nach welchem Kriterium.
- Der Ablauf rund um das Verfahren: Vorreinigung, Spülstufen, Trocknung und welcher Arbeitsgang als nächster folgt. Ein günstiges Verfahren mit teurer Trocknungsanforderung ist nicht günstig.
- Die Lieferzeit und die Anforderung an die Aufstellung – Standardkonfigurationen werden 25 bis 35 Tage nach Anzahlung geliefert, kundenspezifisch gefertigte in 45 bis 60 Tagen in unserem Sortiment, und die Anforderung an den Aufstellungsort ist Drehstrom 380 V oder 415 V bei 50 Hz, bei kleinen Modellen 220 V, im Band von 75 bis 85 dB(A) bei einem Meter. Das sind keine Stückkosten, aber es sind Kosten im ersten Monat.
Ein Anbieter, der alle sechs beantworten kann, bietet ein Verfahren an. Einer, der nur die erste beantworten kann, bietet eine Maschine an.

Druckgussgehäuse nach der Bearbeitung: Zwei Angebote können dieses Ergebnis auf unterschiedlichen Wegen zu unterschiedlichen Kosten erreichen.
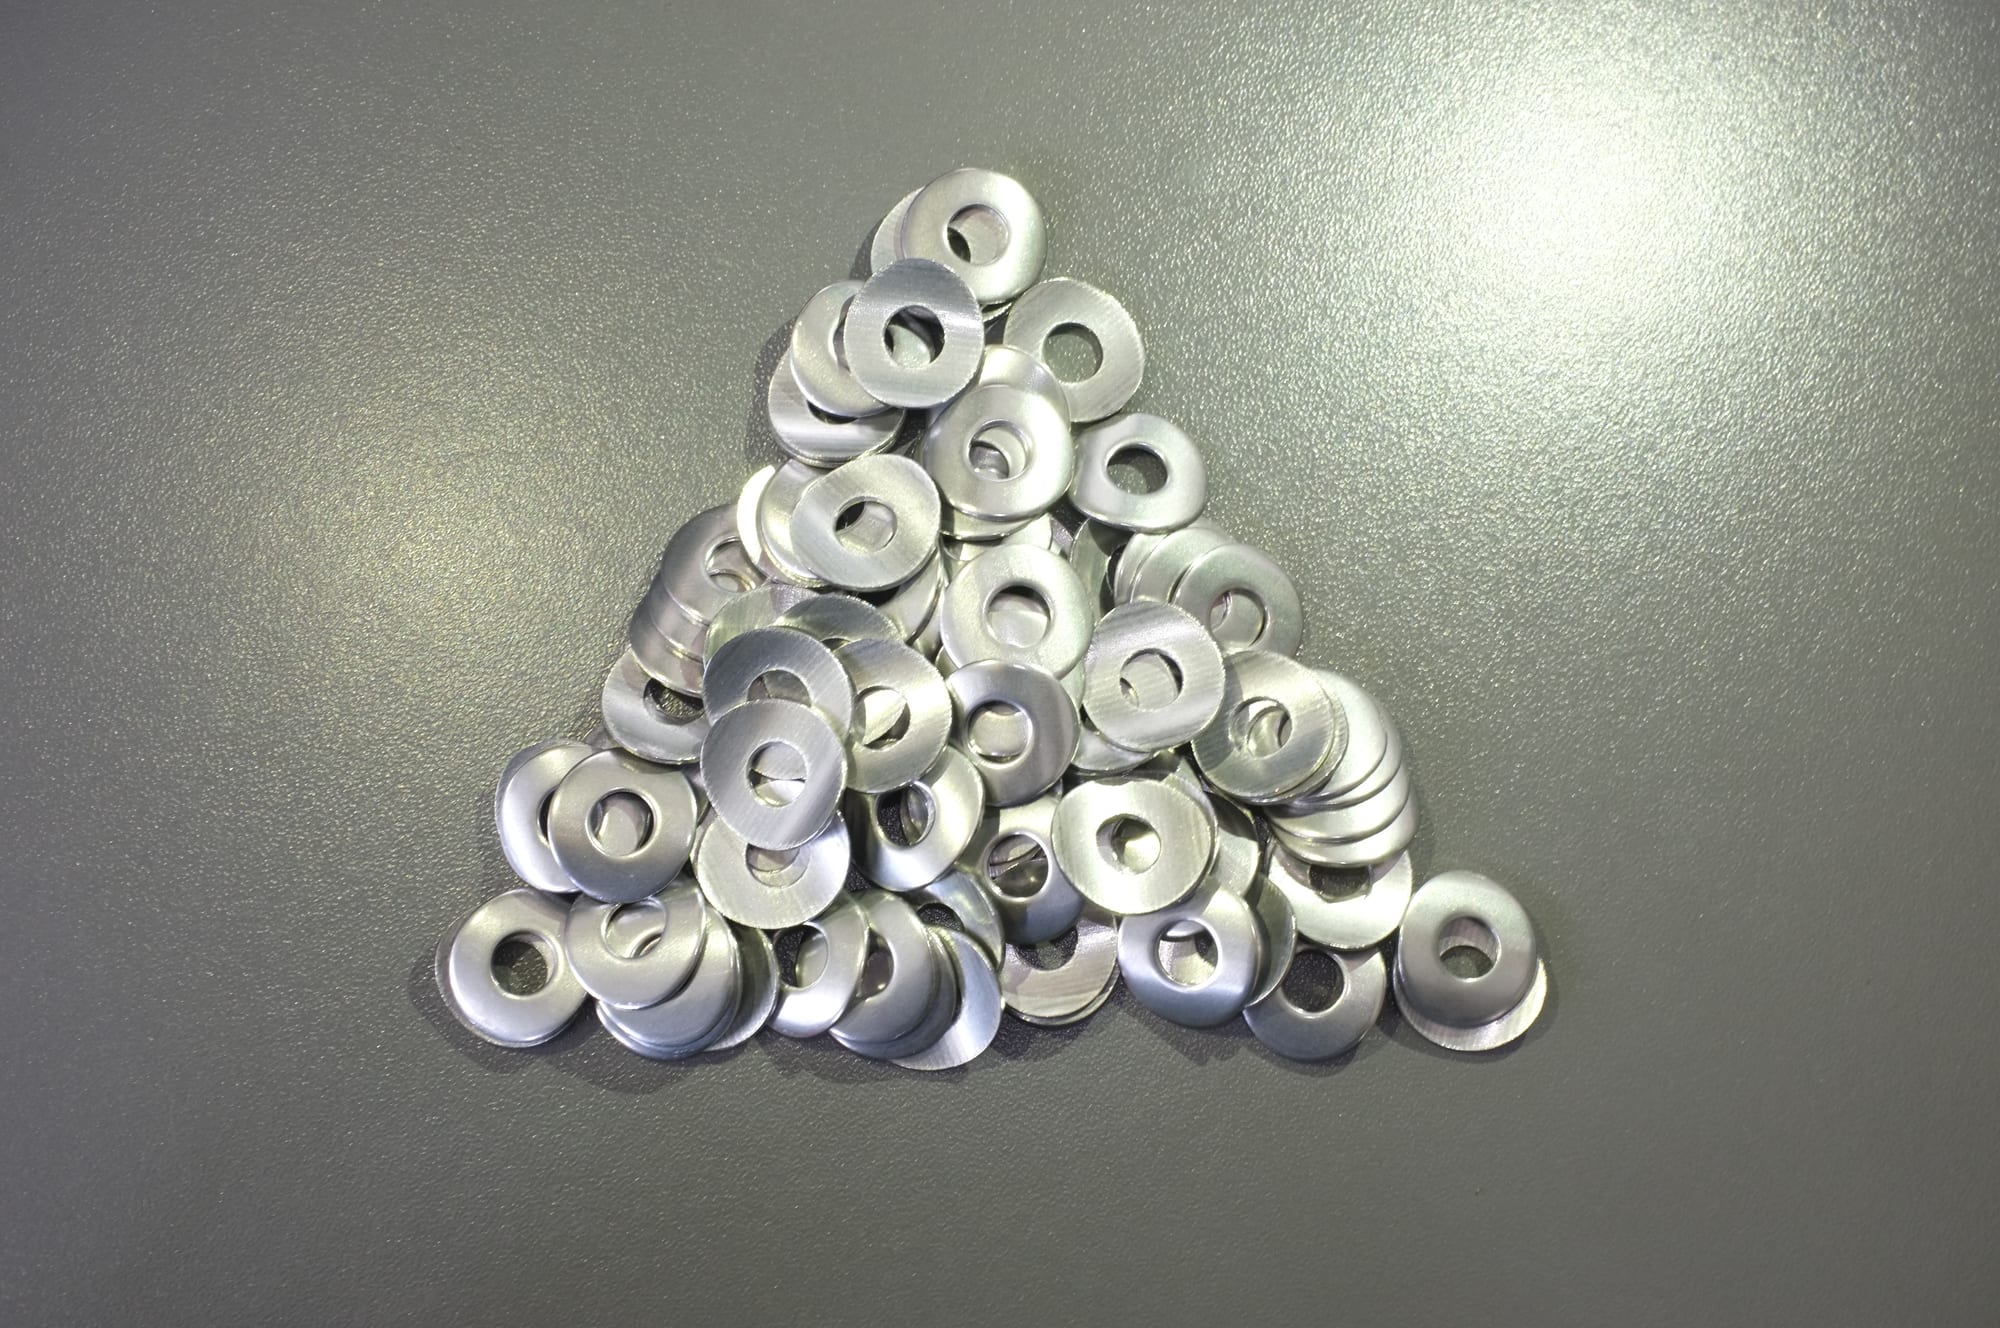
Fertige Unterlegscheiben: Der zeilenweise Vergleich muss bei einem Ergebnis wie diesem enden, nicht bei einem Maschinenpreis.
Die eine technische Entscheidung, die den Weg bestimmt
Wenn diese Seite sich auf ein einziges Urteil reduzieren muss, dann auf dieses: Entscheiden Sie, was die Oberfläche leisten muss, und entscheiden Sie dann, wie viel Material abgetragen werden darf, damit sie das leistet.
Alles andere folgt daraus. Die Verfahrensfamilie folgt daraus, ob Material abgetragen werden darf. Schleifmedium und Compound folgen aus dem Werkstoff und der Oberfläche. Die Maschine folgt aus der Teilgröße und der Charge. Die Stückkosten folgen aus der Charge und dem Zyklus. Ein Betrieb, der bei der Maschine beginnt – weil eine Maschine gerade angeboten wird oder weil ein Wettbewerber eine gekauft hat –, entscheidet die Antwort, bevor er die Frage kennt, und so kommt eine Fertigung zu einem Verfahren, das bei den falschen Teilen hervorragend ist.
Das zweite Urteil, das schwieriger ist: Entscheiden Sie, was Sie nicht tun werden. Ein Verfahren, das für 80 % der Arbeit richtig und für die verbleibenden 20 % falsch ist, braucht einen Plan für diese 20 % – eine Werkbankoperation, einen externen Partner oder eine andere Familie –, und dieser Plan ist im Voraus billiger zu erstellen, als ihn erst bei einer zurückgewiesenen Charge zu entdecken.
FAQ
Was ist Oberflächentechnik? Die Gesamtheit der Verfahren, die eine Oberfläche verändern, um ihr eine Eigenschaft zu geben – Aussehen, Korrosionsbeständigkeit, Verschleißbeständigkeit, Haftung, Textur, elektrisches Verhalten. Sie umfasst Beschichtungen (Galvanik, Eloxieren, Bedampfung) und mechanische Behandlungen (Schleifen, Polieren, Gleitschleifen, Kugelstrahlen), und das sind unterschiedliche Branchen mit unterschiedlichen Kostenstrukturen. Die Verwirrung in dem Begriff besteht darin, dass er sie als ein Thema zusammenfasst; die Kaufentscheidung erfordert ihre Trennung.
Ist die mechanische Oberflächenbearbeitung eine Oberflächentechnik? Ja – es ist die Familie, die die Oberfläche verändert, indem ein Schleifmittel darüber bewegt wird, statt eine Schicht aufzubringen oder eine umzuwandeln. Sie ist eine Oberflächentechnik und oft auch eine *Vorbereitung* für eine andere: Eine Beschichtung haftet auf der Oberfläche, die sie bekommt, und ein mechanischer Schritt ist es, der ihr diese Oberfläche gibt.
Wie vergleiche ich zwei Verfahren der Oberflächentechnik hinsichtlich der Kosten? Über die Stückkosten, über dieselben sechs Posten: fixe Kosten pro Charge geteilt durch Chargenanzahl, Zykluszeit, Verbrauchsmaterial pro Zyklus, Ausbeute und Nacharbeit, Handhabung und Warteschlange sowie die Kosten des nächsten Schritts. Ein Stückpreis, der die Chargenanzahl und den Zyklusbereich nicht nennt, lässt sich mit nichts vergleichen.
Warum ist das Verfahren eines Anbieters pro Teil günstiger als das eines anderen? Meistens, weil es eine andere Chargengröße ist und nicht ein anderes Verfahren. Ein Anbieter, dessen Maschine zu großen Chargen passt, kann die fixen Kosten auf mehr Teile verteilen als einer, dessen Maschine zu kleinen Chargen passt. Der zweithäufigste Grund ist, dass das eine Angebot die Trocknung und das Spülen enthält und das andere nicht.
Welche Oberflächentechnik ist am günstigsten? Auf dieser Allgemeinheitsstufe gibt es keine Antwort, und jeder Anbieter, der eine gibt, rät. Die Stückkosten werden durch das Teil, die Stückzahl und die Spezifikation bestimmt. Sagen lässt sich, dass Chargenverfahren eine Untergrenze haben – unterhalb einer bestimmten Menge dominieren Rüsten und Handhabung, und die Stückkosten sinken nicht weiter – und dass diese Untergrenze für jede Verfahrensfamilie anders ist.
Wo sollte ich anfangen, wenn ich nicht weiß, welches Verfahren ich brauche? Bei der Zeichnung und der Anforderung, in dieser Reihenfolge: was die Oberfläche leisten muss, was nicht verändert werden darf, was das kleinste Merkmal ist und wie groß die Stückzahl ist. Diese vier Antworten schließen den größten Teil des Feldes aus, bevor ein Angebot angefragt wird. Unsere Seite Metalloberflächenbearbeitung legt dar, welche dieser Wege wir bauen und welche nicht, und die Seite Entgratverfahren führt dieselbe Logik speziell am Kantenfall durch.
Max Xu, Vertrieb – Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
Nr. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Dieser Artikel beschreibt, wie ein Verfahren der Oberflächentechnik hinsichtlich der Kosten verglichen wird; er ist keine Aussage über das erreichbare Ergebnis oder die Kosten eines bestimmten Teils. Es werden keine Preise genannt, weil Stückkosten eine Eigenschaft eines bestimmten Teils und einer bestimmten Stückzahl sind und nicht eines Verfahrens. Wir stellen Bearbeitungsanlagen sowie die Schleifmedien und Compounds her, die darin laufen; wir bieten keine Lohnbearbeitung an.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
