


Trommelentgraten: Wie man den Zyklus einstellt und was es nicht entfernt
Trommelentgraten — das Entgraten im Gleitschleifverfahren — entfernt einen leichten Grat von einem gefrästen oder gestanzten Teil in 10 bis 20 Minuten. Einen Gussanschnitt nimmt es nicht ab, es erreicht keinen Grat in einer Querbohrung, und es kann nicht an derselben Kontur zugleich einen Grat entfernen und eine scharfe Schneidkante stehen lassen. Diese drei Sätze entscheiden die meisten Aufträge, um die es auf dieser Seite geht.
Im Folgenden geht es darum, welchen Auftrag Sie vor sich haben, mit welchem Zyklus Sie beginnen und wie Sie messen, ob der Grat abgegangen ist — ein umgebogener statt entfernter Grat zeigt sich beim Galvanisieren wieder.
Was die Werkstatt zeigt, wenn der Zyklus beim Trommelentgraten falsch eingestellt ist
Vier Ergebnisse decken die meisten fehlgeschlagenen Zyklen ab, und jedes zeigt auf eine andere Variable. Sehen Sie sich das Teil an, bevor Sie die Maschine anfassen:
| Was aus der Maschine kommt | Was es meist bedeutet |
|---|---|
| Grat steht noch, Kanten blank poliert | Die Körnung ist zu fein für die Gratwurzel, nicht zu weit verschlissen — ein Problem der Körnung, kein Problem der Zeit |
| Grat weg, Kantenradius außerhalb der Toleranz | Körnung zu grob für den Grat, oder dieselbe Charge lief weiter, nachdem der Grat ab war |
| Grat außen weg, an einer Querbohrung oder in einem Schlitz noch vorhanden | Die Schleifkörper können physisch nicht eindringen — ein Größen- und Formproblem, das keine Zyklusdauer löst |
| Die Hälfte der Charge sauber, die Hälfte noch mit Grat | Falscher Füllgrad oder Abschirmung der Teile untereinander; die Charge wird als Mittelwert gelesen, obwohl das schlechteste Teil dasjenige ist, das ausgeliefert wird |
Die dritte Zeile ist die, die zweimal gekauft wird. Ein Team verlängert den Zyklus von 20 Minuten auf zwei Stunden, um den Grat in einer Querbohrung zu jagen, verrundet dabei jede Außenkante, und der Grat ist immer noch da, weil ein 6 mm-Dreieck nie in eine 2 mm-Bohrung gelangt ist.
Warum ein Grat nicht eine einzige Aufgabe ist
Trommelentgraten wird als ein einziger Arbeitsgang verkauft. In der Charge sind es mindestens drei verschiedene Arbeitsgänge mit unterschiedlicher Wirtschaftlichkeit:
Ein anhaftender Grat mit Wurzel. Ein Fräs- oder Drehgrat hängt über eine Wurzel mit dem Grundwerkstoff zusammen. Ihn zu entfernen heißt, diese Wurzel durchzuschneiden, was eine Körnung mit echter Schneidleistung und genug Zeit braucht, damit die Schleifkörper die Kante wiederholt bearbeiten. Hier zahlt sich eine gröbere Körnung aus.
Eine umgelegte Fahne oder ein eingerollter Grat. Stanzen und Lochen rollen den Grat oft um, statt ihn aufzustellen. Eine Fahne wird nicht abgeschnitten, sondern hin und her gebogen, bis sie sich trennt — und bis sie sich trennt, kann das Teil eine Sichtprüfung bestehen und später versagen. Ist Ihr Anlieferungsgrat eine Fahne und keine Wurzel, planen Sie die Prüfung der Kante, nicht der Oberfläche.
Eine thermische oder grob geschnittene Kante. Laserschnitt, Plasmaschnitt und starker Gussgrat sind nicht dasselbe Problem wie ein Bearbeitungsgrat. Die Schlacke ist dicker als eine Kantenverrundung zulässt, und ein auf Kantenbrechen ausgelegter Zyklus scheitert daran oder verrundet den Rest des Teils, während er die Schlacke zu erreichen versucht. Diese Aufträge brauchen manchmal einen mechanischen ersten Durchgang, und ein Angebot, das für ein lasergeschnittenes Profil einen einzigen Trommelzyklus anbietet, rät.
Der Unterschied zählt, weil der abzutragende Materialbetrag und das geforderte Finish nicht dieselbe Aufgabe sind, und ein Zyklus lässt sich immer nur auf eines von beiden einstellen. Ein 10-minütiges Kantenbrechen und ein 2 bis 8 Stunden dauerndes Blankpolieren sind im Angebot beides „Trommelentgraten“, und sie sind nicht austauschbar.
Prüfen Sie diese sieben Punkte, bevor Sie einen Zyklus einstellen
Arbeiten Sie die Zeichnung durch, nicht das Muster. Jeder übersprungene Punkt ist ein Grund, warum der erste Versuch enttäuscht:
- Wo der Grat sitzt. Welche Fläche, welche Kante, liegt er an einer Durchgangskante oder an einer Querbohrung, und kann ein Schleifkörper der vorgesehenen Größe ihn physisch erreichen. Lautet die Antwort auf den letzten Punkt nein, hören Sie auf: Der Rest der Liste rettet es nicht.
- Wie fest er anhaftet. Grat mit Gratwurzel, umgelegte Fahne, Schlacke oder Gussanschnitt. Das entscheidet, ob Sie eine schneidende Körnung oder eine trennende Wirkung brauchen.
- Wie viel Sie abtragen dürfen, in absoluten Zahlen. Nicht „entgraten“ — wie viele Hundertstelmillimeter Kantenradius Zeichnung und Kunde akzeptieren. Das legt die Körnung ebenso fest wie der Grat.
- Das kleinste Merkmal am Teil. Kleinste Bohrung, schmalster Schlitz, engste Gewindesteigung. Die Schleifkörper dürfen nicht größer sein als etwa ein Drittel dieses Merkmals; ein Teil mit einem 3 mm-Sackloch braucht Schleifkörper unter 3 mm, was eine feine Körnung und einen längeren Zyklus erzwingt.
- Welche Kanten scharf bleiben müssen. Eine Schneidkante, eine Schaberlippe, ein Gewindeanfang, eine Messerfase. Die Schleifkörper wissen nicht, welche Kante funktional ist.
- Der Werkstoff und sein Zustand. Weiches Aluminium verschmiert und schneidet schnell; eine kaltverfestigende Legierung braucht einen kurzen kontrollierten Schnitt statt eines langen sanften; gehärteter Stahl schneidet langsamer und verschleißt die Schleifkörper schneller.
- Was nachgelagert passiert. Galvanisieren, Anodisieren, Passivieren, Montage, Prüfung. Ein flach umgelegter Grat wird unter einer galvanischen Schicht begraben statt von ihr entfernt, und eine Galvaniklinie, die an einer Kante Blasen wirft, hat oft ein Entgratergebnis zur Ursache.
Eine Feldprüfung in einer Minute: Geben Sie drei Teile mit einer Probe der Schleifkörper in einen Beutel und schütteln Sie ihn. Wenn die Schleifkörper den Grat von Hand nicht erreichen, erreichen sie ihn in der Maschine auch nicht.
Den Zyklus einstellen: Ausgangswerte, dann ein Versuch
Das sind Ausgangswerte, kein Angebot. Eine veröffentlichte Zykluszeit setzt einen Werkstoff und einen Abtrag voraus, die nicht Ihre sein müssen; deshalb sind die Zahlen unten als Bereiche geschrieben, und deshalb endet jede von ihnen bei einem Versuch mit Musterteilen.
Zeit. Ein leichtes Entgraten an Kleinteilen läuft 10 bis 20 Minuten. Ein Vibrationszyklus für Kleinteile liegt allgemein zwischen 15 Minuten und einigen Stunden, und eine Charge in einem Vibrationstopf wird üblicherweise in der Größenordnung von 20 Minuten bis 2 Stunden gefahren. Das Band von 2 bis 8 Stunden gehört zum Hochglanzpolieren, nicht zum Entgraten — kommt ein Entgratauftrag mit vier Stunden zurück, fragen Sie, ob die zusätzliche Zeit dem Finish oder dem Abtrag dient.
Körnung. Bei einem stehenden Grat mit Gratwurzel beginnen Sie am groben Ende der Nassschleif-Skala — VR (sehr grob, maximaler Materialabtrag) oder R (grob, schwerer Schnitt). Für ein allgemeines Kantenbrechen ist N (normal) oder NF (normal fein) der Arbeitsbereich. F und FF sind Finish- und Aufhellkörnungen: Sie verbessern die Oberfläche und nehmen einen Grat nicht in vernünftiger Zeit ab — die häufigste Fehlpaarung in einem ersten Versuch.
Größe und Form. Folgen Sie der Ein-Drittel-Regel und wählen Sie die Form dann danach, wo der Schnitt ankommen muss. Ein scharfer Winkel schneidet eine Ecke; eine runde Perle glättet eine Fläche. Hat ein Teil eine offene Fläche und ein Gewinde, passt keine einzelne Form zu beiden, und eine gestufte Prozessführung schlägt einen Kompromiss bei den Schleifkörpern.
Füllgrad. Halten Sie die Teile bei etwa einem Drittel des Topfvolumens. Ein bis zum Rand gefüllter Topf kann die Charge nicht richtig scheren: Die Teile schirmen sich gegenseitig ab, und der Zyklus dauert länger und leistet weniger.
Maschinenwahl. Eine Trommel wälzt die gesamte Charge gemeinsam, was für einfache Formen passt, bei denen die Schleifkörper nur die Außenseite erreichen müssen. Ein Vibrationstopf führt die Schleifkörper im Fluss am Teil vorbei, erreicht Merkmale besser und ist in Minuten auf ein anderes Teil umgerüstet. Ein Trog ist die Antwort auf lange oder schwere Arbeit: Unsere Baureihe reicht von L1300 bei 1200 L / 42.4 Kubikfuß mit zwei 5.0 kW-Motoren bis L1800 bei 1800 L / 63.6 Kubikfuß mit zwei 7.5 kW-Motoren, alle mit 20 bis 35 mm Polyurethan-Auskleidung. Ob das zu Ihrem Teil passt, ist eine Frage des Versuchs.
Woran Sie erkennen, ob der Grat tatsächlich abgegangen ist
Entgraten wird mehr über das Aussehen als über die Messung abgenommen, und so geht ein umgelegter Grat auf die Reise. Vier Prüfungen, alle günstig:
- Grathöhe vorher und nachher, am ungünstigsten Merkmal, beide Male mit derselben Methode gemessen. Ohne Vorher-Messung kann die Nachher-Messung nicht sagen, was der Zyklus getan hat.
- Kantenradius oder Kantenbrechen, gemessen an einem Teil vom Anfang der Charge und einem Teil vom Ende. Eine Charge, die in Minute 5 stimmt und in Minute 60 zu stark verrundet ist, braucht einen kürzeren Zyklus, keine kleineren Schleifkörper.
- Oberflächenrauheit dort, wo sie zählt. Entgraten verändert die Rauheit als Nebenwirkung; wer sie protokolliert, sieht, ob die Charge schneidet oder nur poliert.
- Prüfung unter festem Licht in festem Winkel. Ein Wasserfilm verdeckt Kratzer, und ein nasses Teil wirkt blanker als ein trockenes; trocknen Sie das Teil zuerst und urteilen Sie dann.
Heben Sie ein Referenzteil aus jeder Stufe auf; wenn eine Charge Wochen später strittig ist, klärt es den Streit schneller als ein Wiederholungslauf.
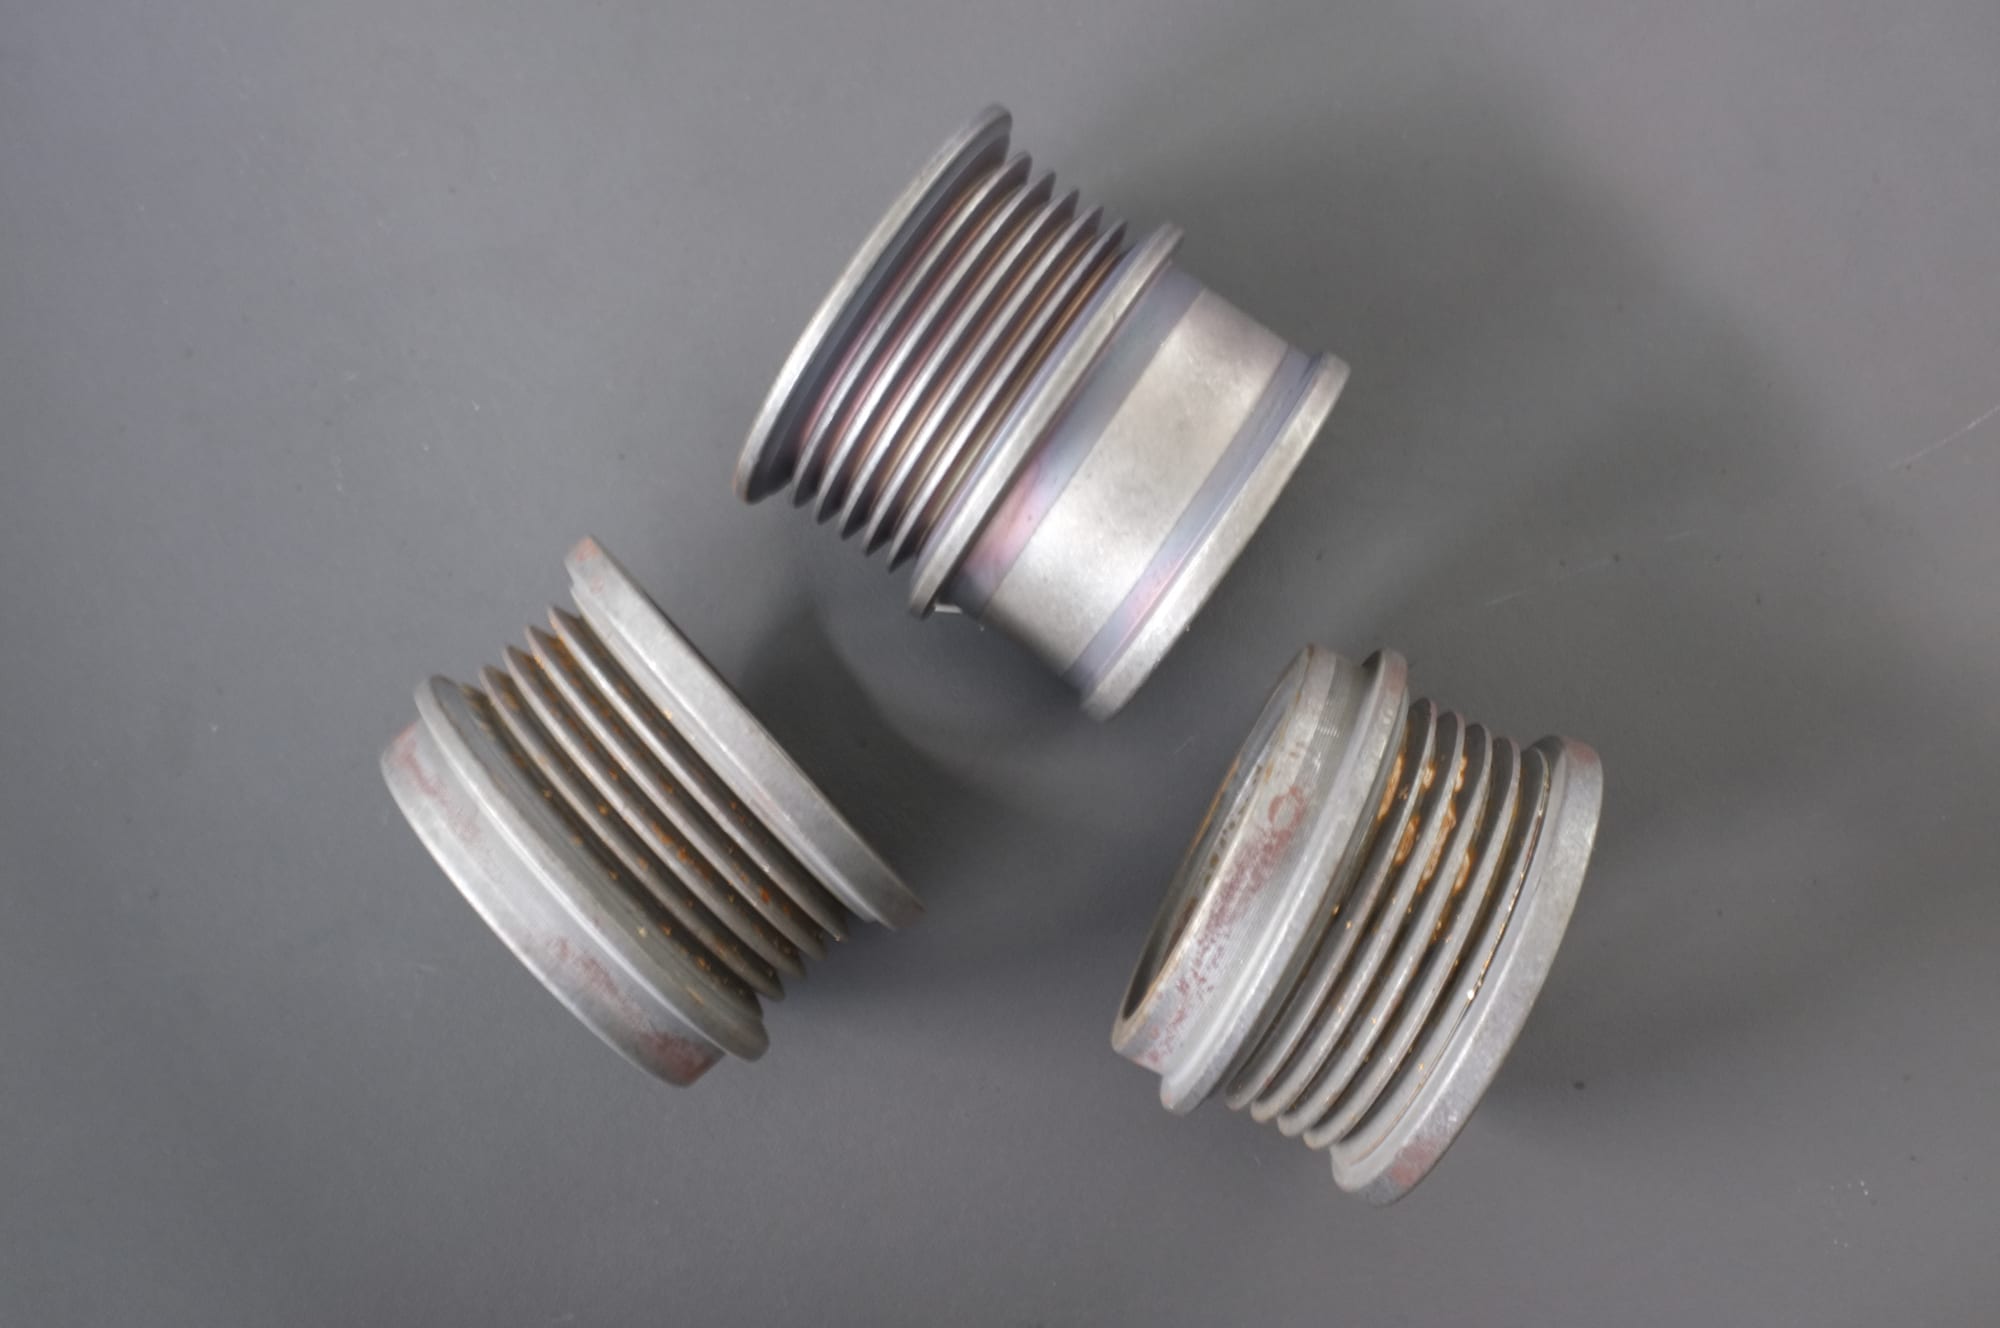
Womit Trommelentgraten an einem Gewindeteil umgehen muss. Das Oxid und der Rost in den Gewindekämmen und Rillenwänden sind kein Grat, werden aber von derselben aggressiven Stufe entfernt — und das Gewinde ist das Merkmal, das ein Entgratzyklus beim Entfernen am leichtesten beschädigt.
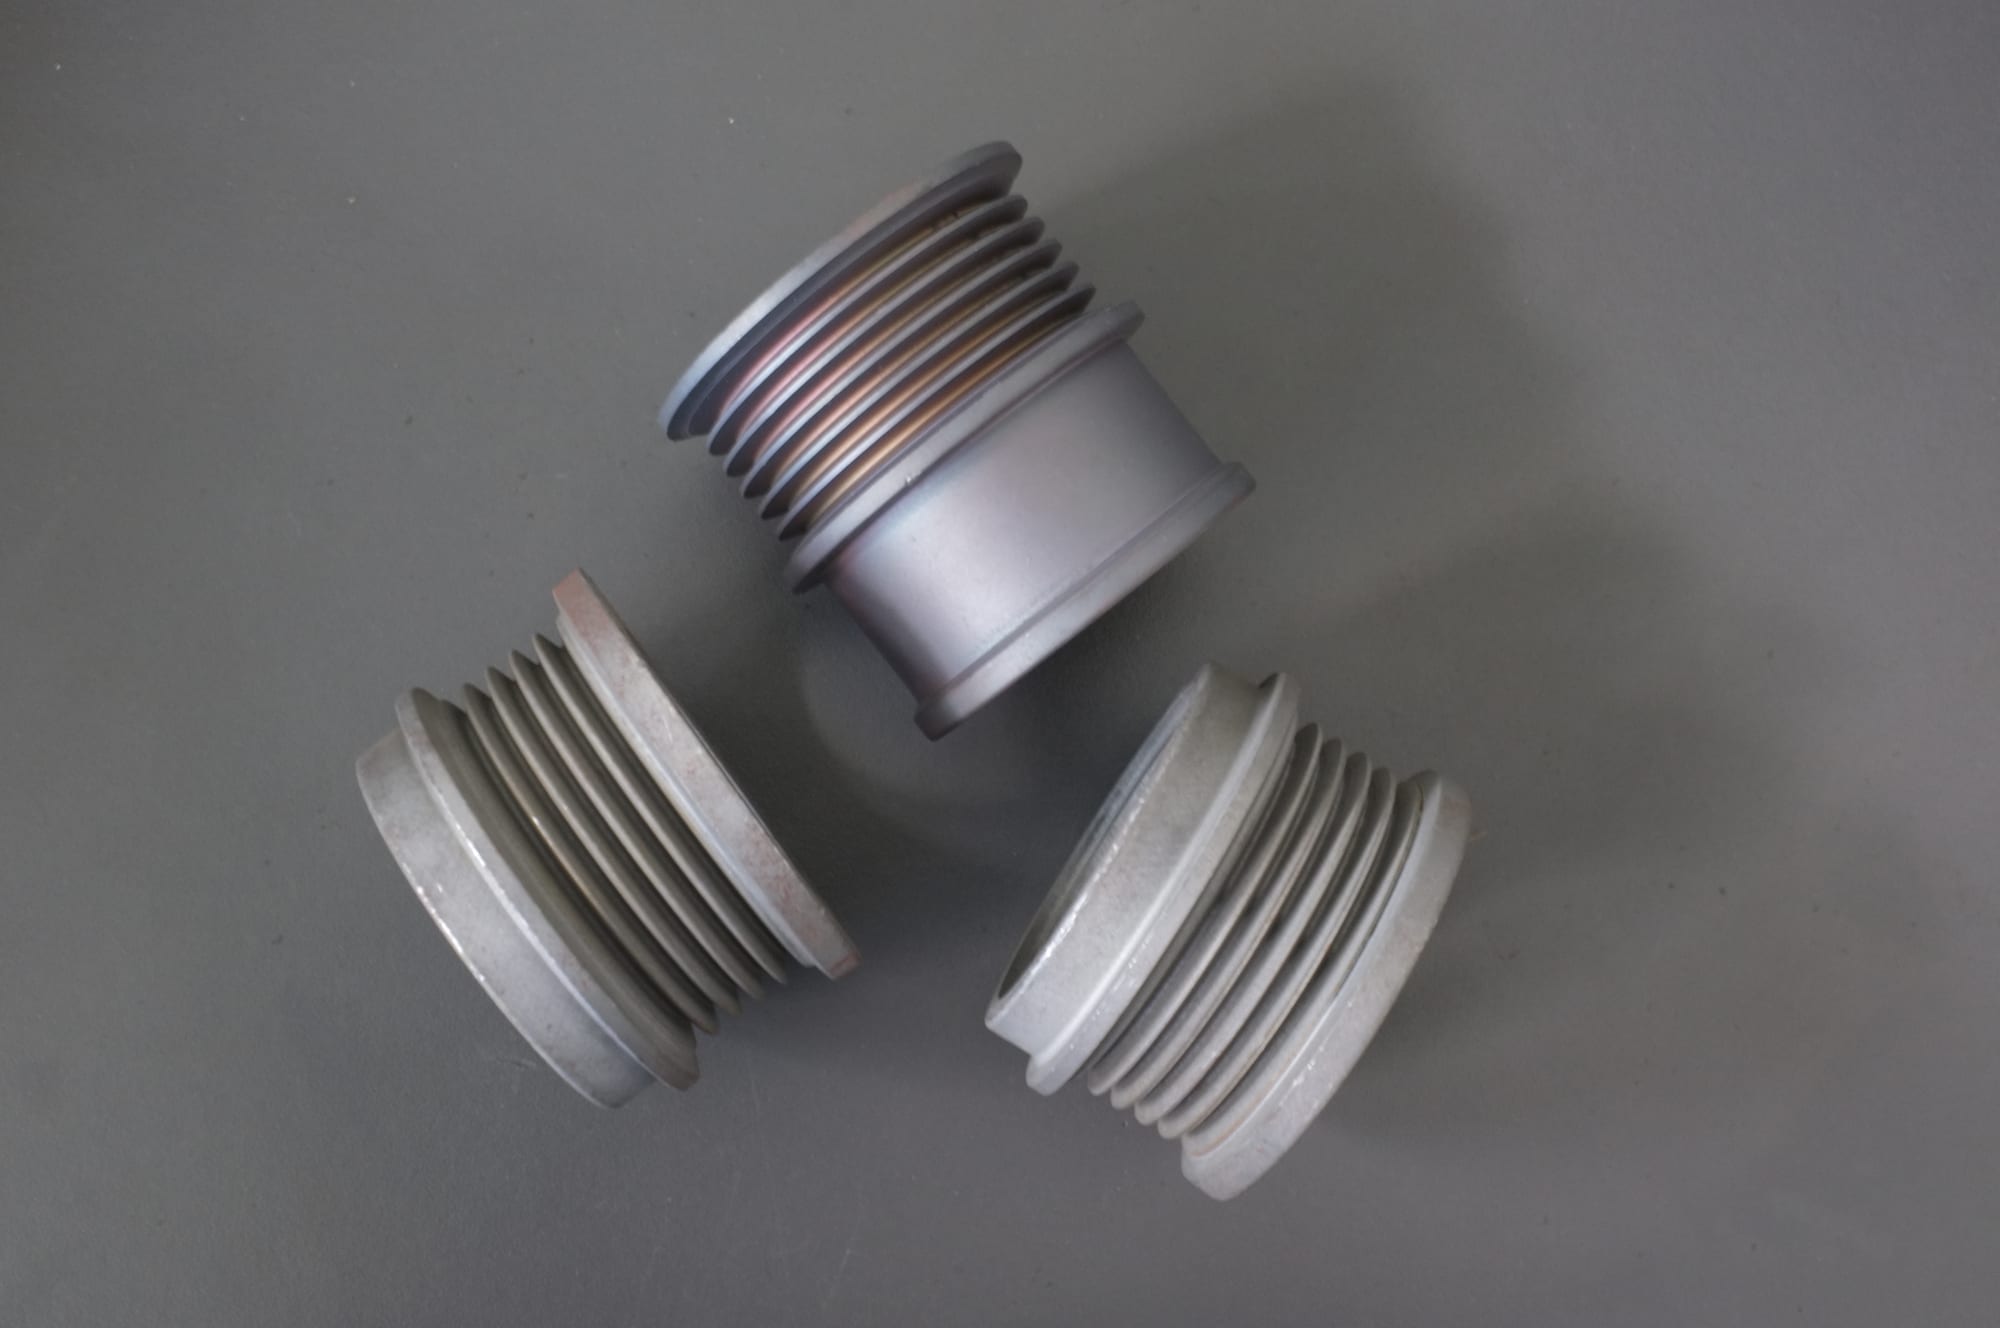
Nach dem Zyklus. Das Oxid ist weg und die Oberfläche gleichmäßig, und der Gewindekamm ist am Anschnitt sichtbar verrundet — bei einem Fitting akzeptabel, bei einem Befestigungselement, das Drehmoment halten muss, ein Defekt. Diese Unterscheidung gehört auf die Zeichnung, nicht in eine Nachbesprechung.
Trommelentgraten und Vibrationsentgraten: Wo die Grenzen tatsächlich verlaufen
Diese beiden Begriffe werden in Angeboten austauschbar verwendet, und das sollten sie nicht, weil die Wahl verändert, wie das Teil herauskommt — nicht nur, wie schnell.
Der mechanische Unterschied. „Trommeln“ beschreibt eine Maschinenfamilie, in der sich die gesamte Charge gemeinsam dreht: Eine Trommel rotiert, und die Teile wandern mit den Schleifkörpern. „Vibrationsschleifen“ beschreibt eine Familie, in der die Charge in einem Fluss bewegt wird — ein Topf oder ein Trog — und die Teile in diesem Fluss liegen. Das Schleifmittel erreicht das Teil in beiden Fällen anders, und dieser Unterschied entscheidet die Antwort für eine gegebene Geometrie.
| Was das Teil hat | Trommeln (Trommel) | Vibration (Topf / Trog) |
|---|---|---|
| Einfache Außenkanten, robustes Teil | Gut — und die am einfachsten zu wartende Maschine | Gut |
| Gemischte Ladung aus Kleinteilen | Mittelmäßig — die Teile wandern gemeinsam und können sich ineinanderschachteln | Besser — der Fluss trennt sie |
| Innenliegende Merkmale, Vertiefungen | Schlecht — die Charge fällt vorbei, sie fließt nicht hinein | Mäßig — besserer Zugang, aber weiter begrenzt |
| Teilekontakt muss vermieden werden | Besser — das Kaskadieren ist sanfter als eine flussgetriebene Charge | Mäßig |
| Lange oder schwere Teile | Mittelmäßig, wenn die Trommel lang genug ist | Trog: gut. Topf: schlecht (Brückenbildung) |
| Kurzer Zyklus für ein blankes Finish | Langsam | Schneller |
Die praktische Entscheidungsregel. Ist das Teil empfindlich oder ist das Hauptrisiko, dass die Teile sich gegenseitig markieren, ist das Trommeln der sanftere Prozess und oft der richtige. Hat das Teil Merkmale, in die die Charge fließen muss, oder ist die Ladung ein Gemisch aus Kleinteilen, erreicht die Vibration sie besser. Ist das Teil lang, ist die Antwort ein Trog und keine der beiden — und sitzt der Grat in einer Querbohrung, erreicht ihn keine der beiden Familien, was ein ganz anderer Prozess ist.
Die Verwechslung, die Geld kostet. Ein Angebot, das „Trommeln“ sagt und eine Vibrationsmaschine kalkuliert, oder umgekehrt, ist kein Preisfehler — es ist ein Prozesstausch. Beide liefern bei gleicher Zykluszeit nicht dasselbe Kantenergebnis, deshalb müssen die im Versuch vereinbarten Abnahmekriterien zu der Familie passen, die tatsächlich angeboten wurde.
Wann Trommelentgraten die falsche Antwort ist
Die meisten Anbieter lassen das aus, und deshalb ist ein Versuch besser als ein Katalog:
- Eine Kante, die scharf bleiben muss. Klingen, Schneidwerkzeuge, Schaberlippen, Gewindeschneidspitzen. Ein Trommelzyklus bricht jede Kante, die er erreicht, auch die funktionale.
- Feingewinde unter einer Steigungstoleranz. Schleifkörper setzen sich in einem feinen Gewinde fest, und das Gewinde wird dann beim Entfernen beschädigt oder behält einen Abdruck. Kleine glatte Schleifkörper oder Abdecken verringern das Risiko; ein nach der Oberflächenbearbeitung geformtes Gewinde beseitigt es.
- Sacklöcher und tiefe Taschen. Die Schleifkörper dringen ein und gehen nicht wieder heraus. Legen Sie den Abscheide- und Reinigungsschritt fest, bevor Sie die Charge kaufen, nicht nach der ersten Charge.
- Wandungen unter etwa 0.5 mm. Das Risiko ist nicht der Schnitt, sondern der Verzug: Der Prozess verbiegt das Teil, bevor er es poliert. Eine verkürzte Zykluszeit behebt das nicht; die Energie muss reduziert werden, oder die Maschinenfamilie muss wechseln.
- Ein Grat, den Sie nicht erreichen. In einer Querbohrung, am Grund eines Schlitzes, der schmaler ist als die Schleifkörper, unter einem Bund. Magnetpolieren arbeitet eine flexible Nadelmasse in Schlitze, Querbohrungen und Gewindegründe, in die eine lose Charge nicht eindringen kann — sitzt der Grat an einer dieser Stellen, ist das eine Frage der Prozessauswahl und keine des Entgratens.
- Dicke Schlacke oder ein Gussanschnitt. Mehr Material, als eine Kantenverrundung zulässt. Das in einer Trommelcharge zu schneiden dauert entweder sehr lange oder nimmt die umgebende Geometrie mit.
- Eine montierte Baugruppe. Schleifkörper dringen in die Spalte zwischen den Teilen ein und bleiben dort. Entgraten Sie vor der Montage.
- Kaltverfestigende Legierungen und kontaminationsempfindliche Teile. Titan neigt zur Kaltverfestigung und nimmt Kontamination aus der Charge auf; die Schleifkörper müssen daher dediziert und sauber sein und der Zyklus kurz und kontrolliert. Eine Charge, die einen anderen Werkstoff gefahren hat, ist keine Charge, in die Sie Titan geben.
Wenn Sie zuerst Maschinenfamilien vergleichen, sehen Sie Vibrationsgleitschleifmaschinen, Rotations-Trommelanlagen und Trogvibratoren. Zum Messen des Ergebnisses: Grathöhe, Kantenänderung und Ra nach dem Entgraten messen; zur Geometrie, die die Schleifkörpergröße festlegt: Schleifkörpergröße für kleine Bohrungen, Schlitze und innenliegende Hohlräume einstellen; zum Fehler, der einer zu großen Charge folgt: verhindern, dass Trommelmedien sich in Bohrungen, Schlitzen und Gewinden festsetzen. Körnungen und Größenbereiche der Schleifkörper stehen in der Keramik-Schleifkörper-Baureihe.
Was Sie fragen sollten, bevor Sie das Entgratangebot freigeben
Vier Fragen trennen ein brauchbares Angebot von einem Wunsch:
- „Fahren Sie einen Versuch mit unserem ungünstigsten Teil, nicht mit unserem durchschnittlichen?“ Nur so finden Sie heraus, dass ein Merkmal Schleifkörper einfängt oder dass ein Grat dicker ist, als das Angebot annahm. Unser Standardweg: Sie senden repräsentative Teile einschließlich des ungünstigsten Falls, den Werkstoff und das benötigte Finish, und Sie erhalten sie mit gemessener Zykluszeit und gemessenem Schleifkörperverbrauch zurück.
- „Wie lautet das Abnahmekriterium, schriftlich, bevor der Versuch beginnt?“ Grathöhe, Kantenradius, Rauheit und welche Flächen geschützt werden. Ein Versuch ohne schriftlichen Abnahmemaßstab sagt Ihnen nur, wie die Teile aussehen.
- „Welche Körnung und welche Größe stehen auf der Bestellung?“ Nicht „Keramik-Schleifkörper“ — der Körnungsbuchstabe und der Größenbereich. Eine Körnung wie 2 bis 4 mm umfasst eine Streubreite, die bei einem feinen Merkmal zählt, und der Körnungsbuchstabe ist das, was den Schnitt festlegt.
- „Wie hoch ist der Verbrauch pro Charge, und wann wird die Charge ersetzt?“ Die Standzeit der Schleifkörper liegt bei etwa 20 bis 200 Betriebsstunden je nach Werkstoff und Zyklus, und die verlässlichen Wechselsignale sind, dass das Finish nicht mehr besser wird, die Teile einen matten grauen Schleier zeigen und dasselbe Ergebnis einen um 20% längeren Zyklus braucht. Fragen Sie den Verbrauch in Kilogramm pro 100 Stunden; ein Anbieter, der ihn nicht nennen kann, nennt keine verwendbare Zahl.
Zur Lieferzeit: Eine Standardmaschine wird in 25 bis 35 Tagen ab Anzahlung geliefert, eine auftragsbezogene Konfiguration braucht 45 bis 60 Tage, und die mitgelieferten Schleifkörper und Compounds fügen etwa eine Woche hinzu. Die Mindestbestellmenge ist eine Maschine; die Standardverpackung enthält den Ersatzteilkit, ein Starterset aus Schleifkörpern und Compound, Werkzeug und Handbücher, sodass der erste Versuch bei Ankunft laufen kann. Jede Maschine läuft vor dem Versand mit einer Schleifkörperfüllung.
FAQ
Wie lange dauert Trommelentgraten? Ein leichtes Kantenbrechen an Kleinteilen dauert 10 bis 20 Minuten; eine Topfcharge läuft allgemein 20 Minuten bis 2 Stunden. Alles darüber ist meist entweder ein Grat, den die Körnung nicht schneidet, oder ein Merkmal, das die Schleifkörper nicht erreichen, und beides wird mit der Zeit nicht besser.
Kann Trommelentgraten einen Grat in einer Querbohrung entfernen? Meist nicht. Eine lose Charge muss in die Bohrung gelangen, um den Grat zu schneiden, und der Grat an der Schnittstelle sitzt dort, wo die Schleifkörper nicht hinreichen. Magnetpolieren ist der Prozess, der für diese Geometrie gebaut ist. Abdecken und ein zweiter Arbeitsgang sind die anderen ehrlichen Antworten.
Verrundet Trommelentgraten meine Kanten? Ja — jede Kante, die die Schleifkörper erreichen, wird gebrochen, und das Maß ist eine Funktion von Körnung und Zeit. Gibt die Zeichnung einen Kantenradius vor, gehört dieser Wert in die Abnahmekriterien des Versuchs und nicht in eine Nachbesprechung.
Lassen sich Entgraten und Polieren in einem Zyklus erledigen? Nicht zuverlässig. Die Körnung, die einen Grat schneidet, hinterlässt ihr eigenes mattes Schnittbild, und die Körnung, die aufhellt, braucht zu lange, um einen Grat abzutragen. Eine gestufte Route — schneiden, dann verfeinern, mit gereinigter Charge zwischen den Stufen — ist reproduzierbarer als ein langer Kompromisszyklus.
Brauche ich für jedes Teil eine andere Körnung? Ja, und die Körnung ist teilespezifisch und nicht maschinenspezifisch. Dieselbe Maschine deckt Entgraten und Aufhellen ab, indem Schleifkörper und Zeit gewechselt werden; deshalb erzeugt eine einzige Charge, die über alles läuft, inkonsistente Ergebnisse.
 +86-592-2381506


 IPv6-Netzwerk unterstützt
